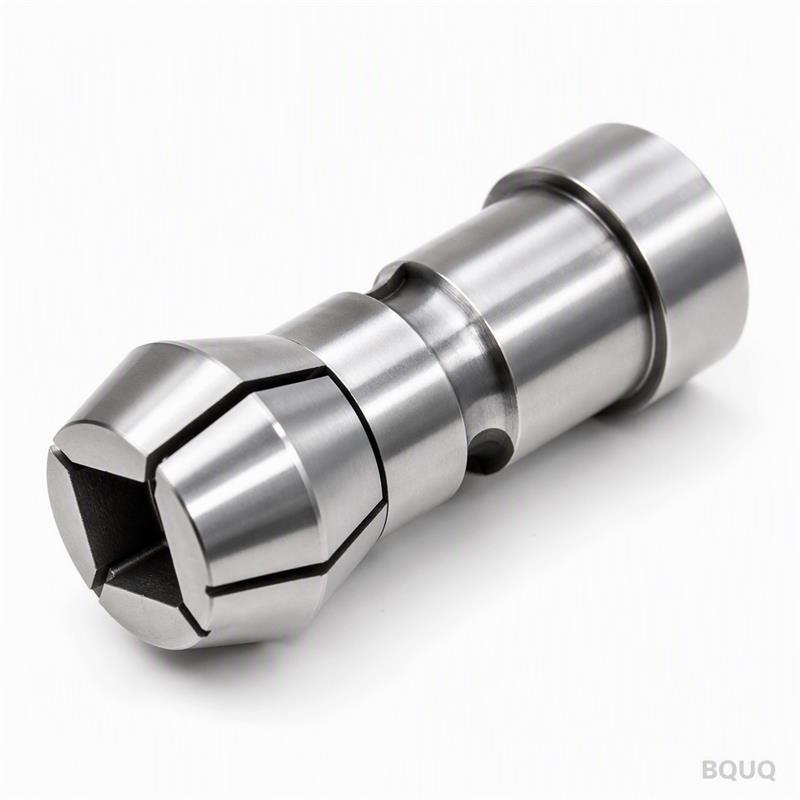
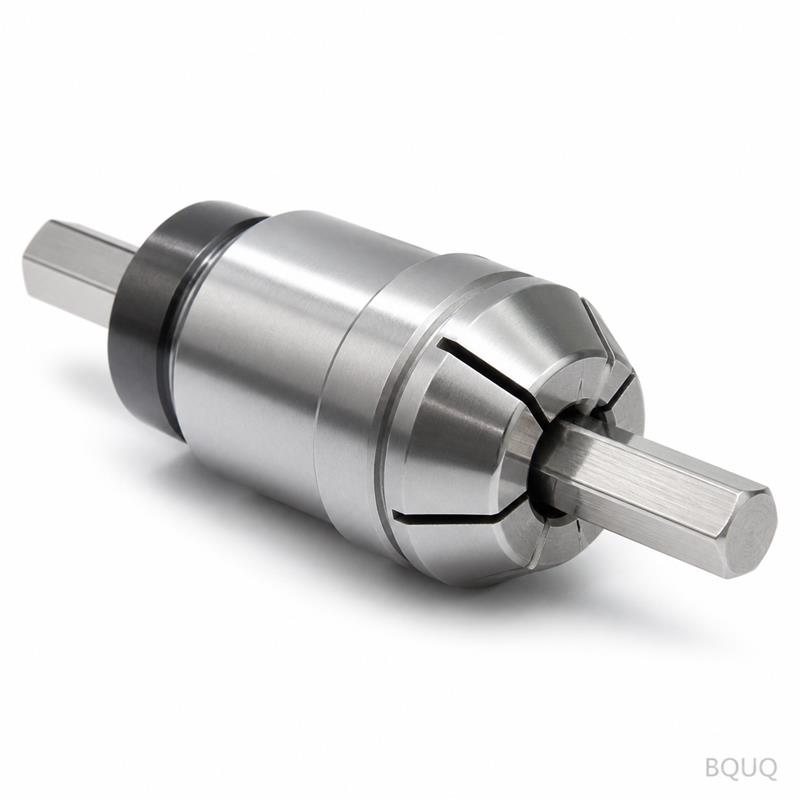
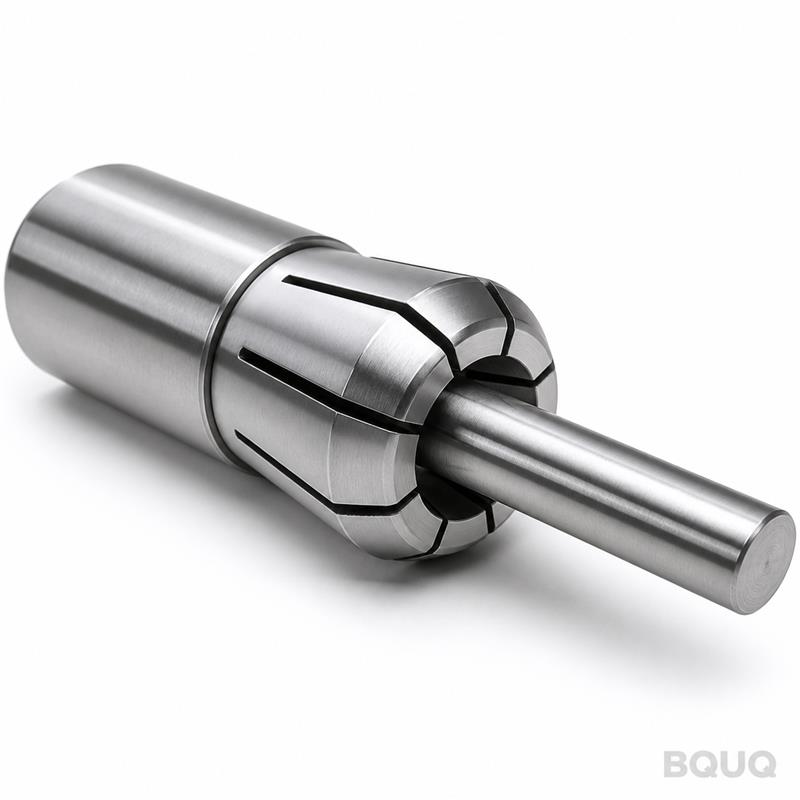
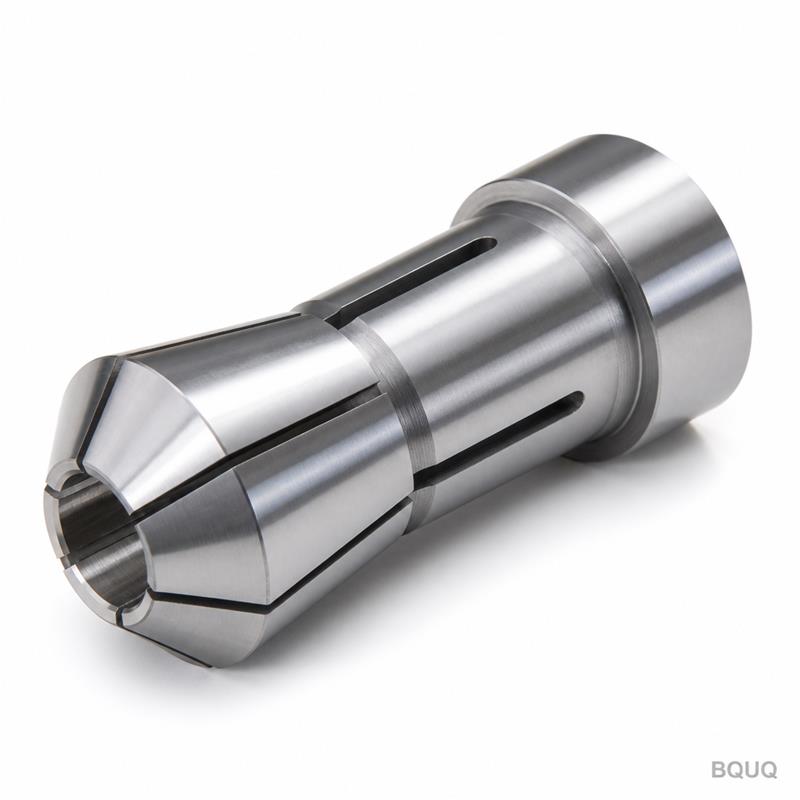
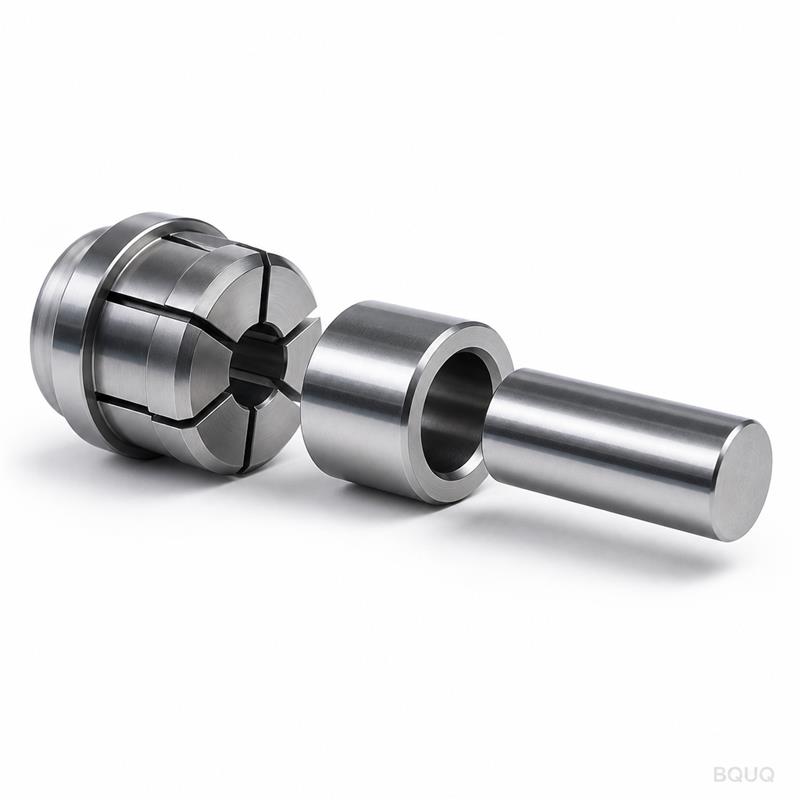
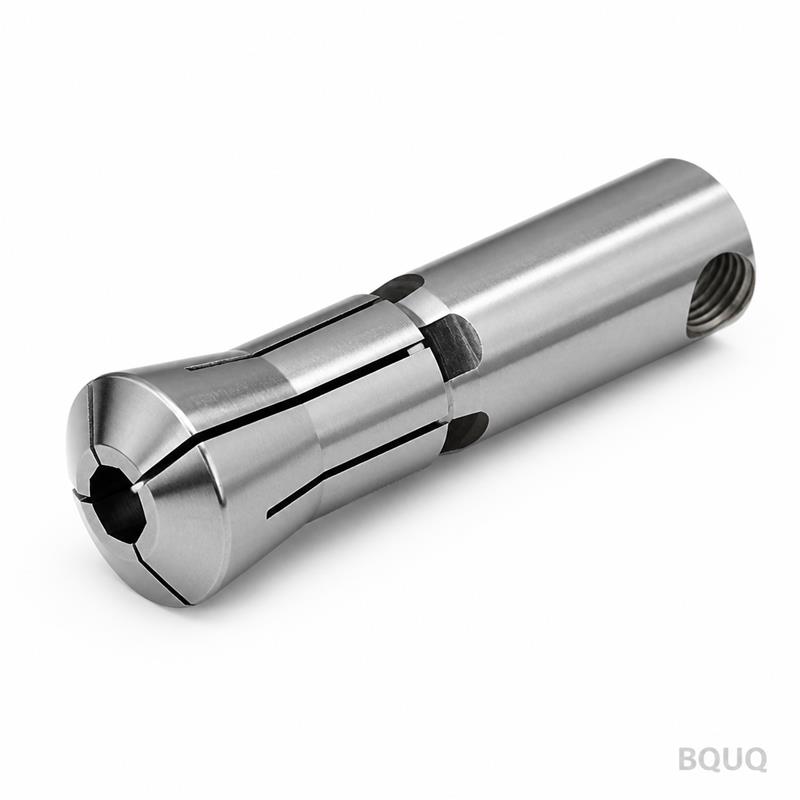
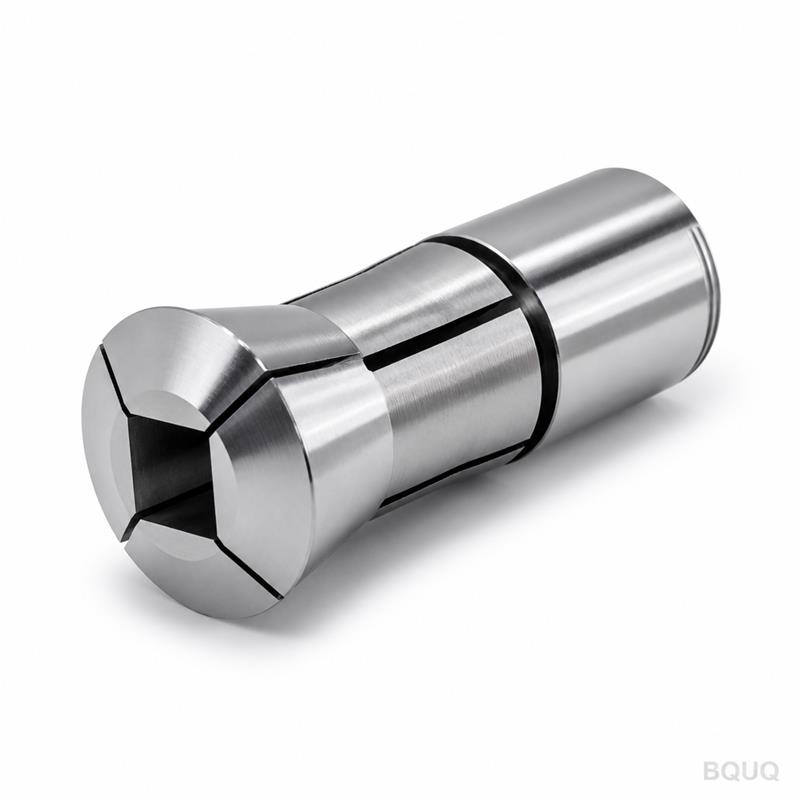
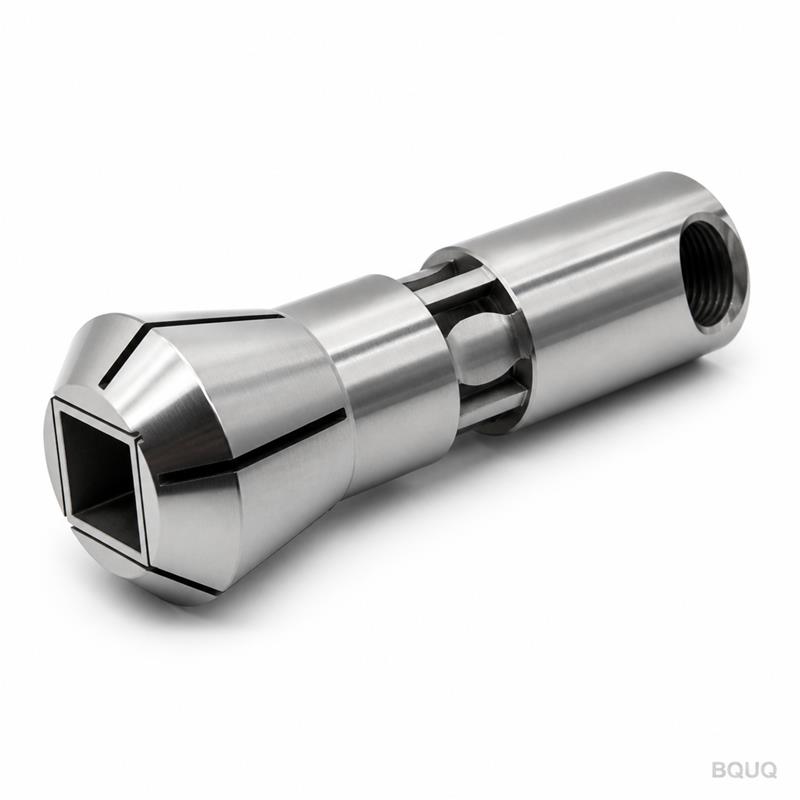
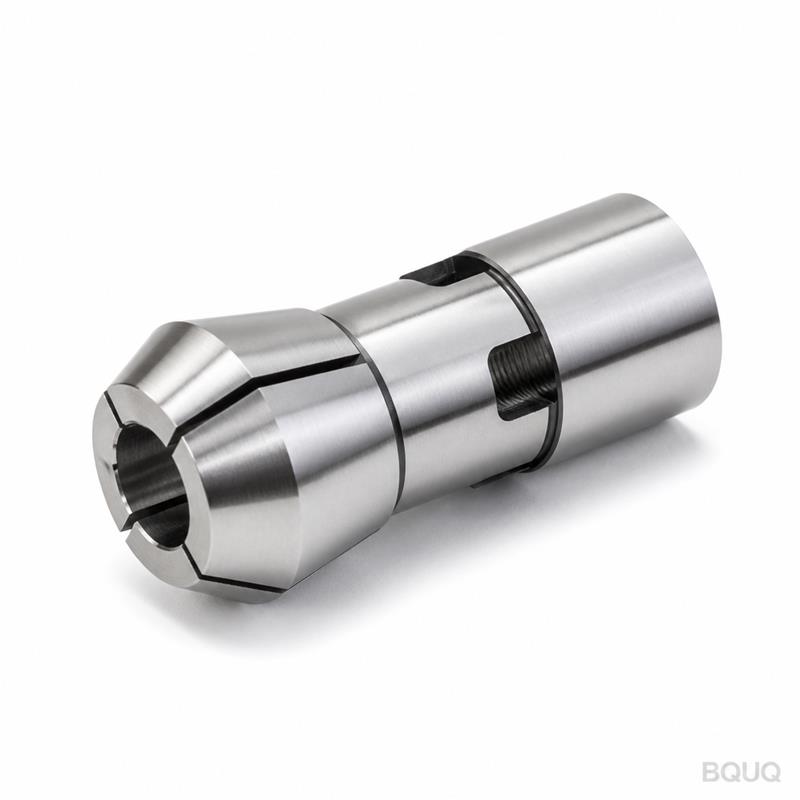
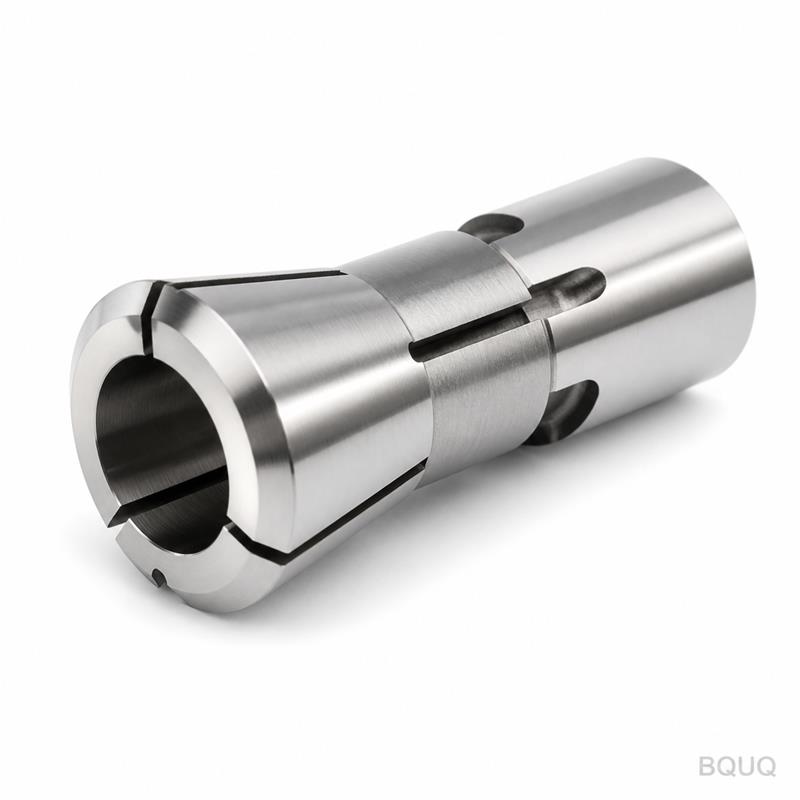
BQUQ CNC-bearbeitete Automatendrehmaschine Typ 20 Spannzange mit Vierkantbohrung
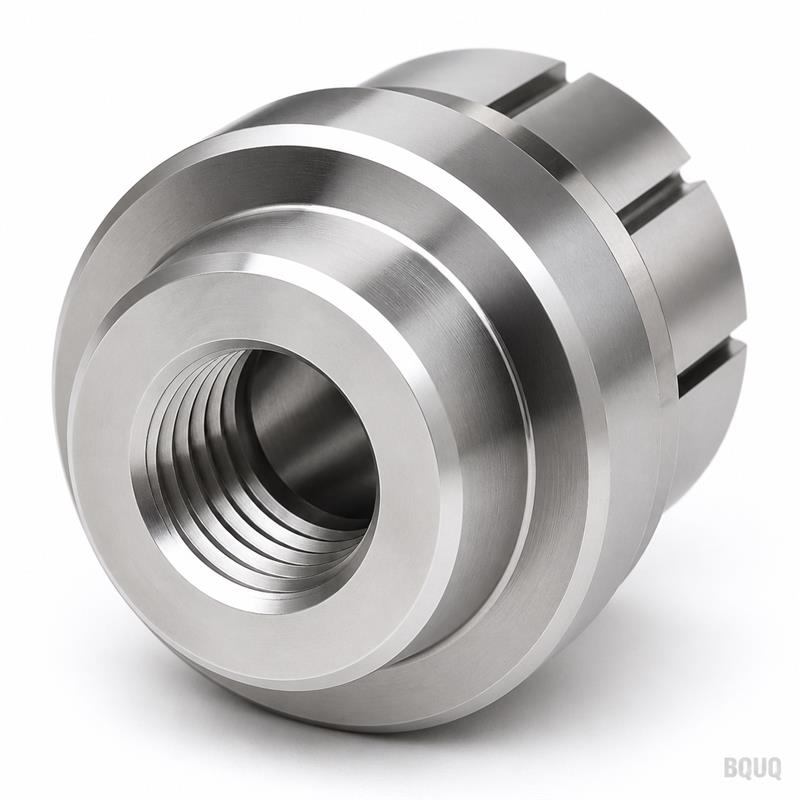
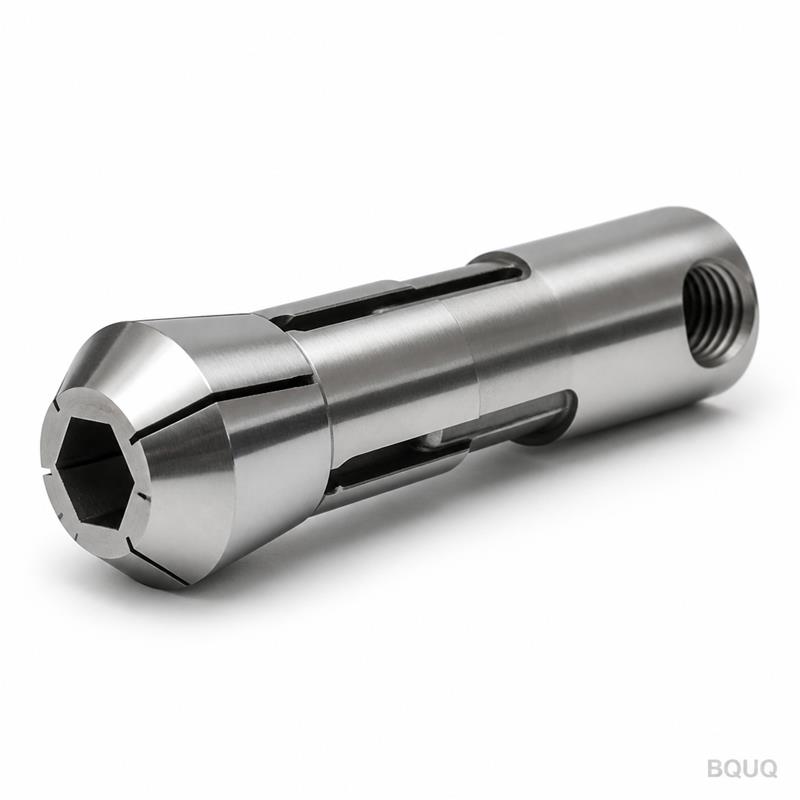
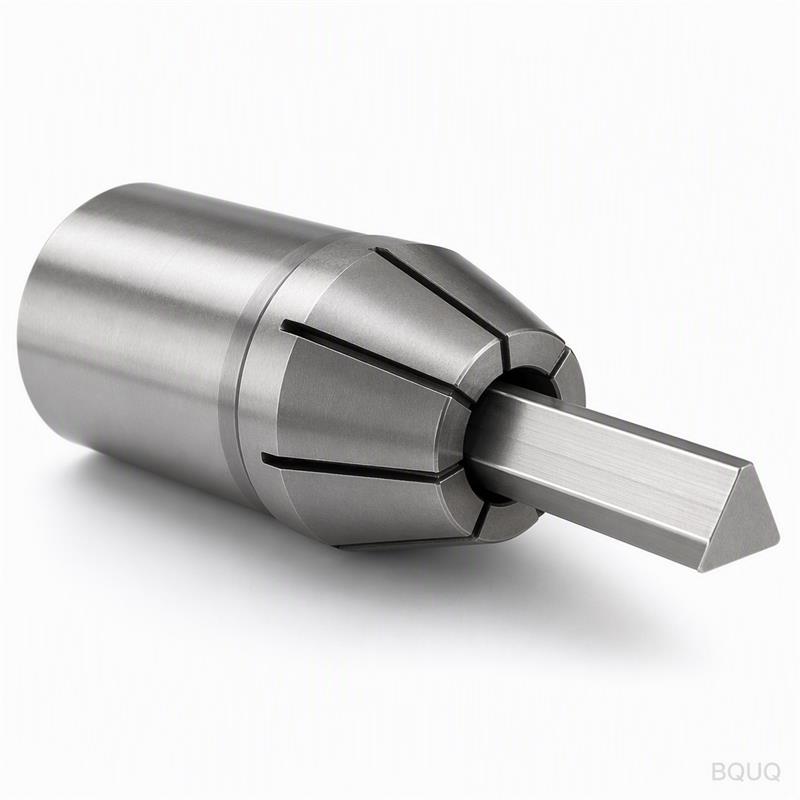
Dies ist eine CNC-bearbeitete Automatendrehmaschine Typ 20 Spannzange mit Vierkantbohrung, die zum Spannen von Vierkant-, Sechskant- oder Rechteckmaterial an Schweizer- und Schiebeschlitten-Drehmaschi
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Dies ist eine CNC-bearbeitete Automatendrehmaschine Typ 20 Spannzange mit Vierkantbohrung, die zum Spannen von Vierkant-, Sechskant- oder Rechteckmaterial an Schweizer- und Schiebeschlitten-Drehmaschinen entwickelt wurde. Der konkrete Vorteil ist einfach: Sie erhalten einen garantierten Rundlauf von ≤0,005 mm TIR an der Spitze und eine Härte von 58–60 HRC, was bedeutet, dass Ihre bearbeiteten Teile die Toleranz ohne Nacharbeit einhalten. Da wir die Bohrung und die Schlitze in einer Aufspannung auf unseren hauseigenen CNC-Drehmaschinen bearbeiten, liefern wir Standardgrößen in 7 Tagen und kundenspezifische Bohrungsprofile in 10 Tagen, ohne Mindestbestellmenge.
Warum die Vierkantbohrungsgeometrie Materialrutschen eliminiert
Eine runde Spannzange verformt sich unter Drehmoment, wodurch sich Vierkant- oder Sechskantstangen in der Bohrung verdrehen können. Unsere Typ 20 Spannzange mit Vierkantbohrung verwendet ein echtes Vierpunkt-Kontaktmuster. Die Ecken des Materials sitzen in der bearbeiteten Vierkantbohrung, während die Federntschlitze radiale Nachgiebigkeit bieten. Dieses Design überträgt die Spannkraft gleichmäßig über die Flächen, nicht nur über die Kanten. In unseren Rückzugtests zeigte eine 12-mm-Vierkantstange, die mit 60 bar Hydraulikdruck gehalten wurde, keinen axialen Schlupf bei 450 Nm Drehmoment. Das ist eine 30%ige Verbesserung gegenüber einer runden Bohrung mit Rändel-Einsatz.
Materialauswahl: 20CrMnTi vs. 9SiCr für Spannzangen
Wir bearbeiten zwei Materialgüten, abhängig von Ihrem Einsatzzyklus. Für die Serienproduktion mit häufigen Spannzangenwechseln verwenden wir 9SiCr-Legierungswerkzeugstahl. Er bietet eine gehärtete Randschicht von 60 HRC mit einem zähen Kern, sodass die Federfinger nach 200.000 Zyklen nicht reißen. Für korrosive Kühlmittelumgebungen wechseln wir zu 20CrMnTi mit einer nitrierten Oberflächenschicht von 0,3 mm Tiefe. Dies ergibt eine Oberflächenhärte von 900 HV und einen Reibungskoeffizienten von 0,08 gegen 304 Edelstahl. Beide Güten werden geschmiedet, nicht aus Stangenmaterial geschnitten, um den Kornfluss entlang der Federntschlitze zu erhalten.
Unser Ein-Aufspannungs-Bearbeitungsprozess für Schlitzsymmetrie
Die meisten Spannzangenhersteller fräsen die Schlitze in einem separaten Arbeitsgang, was zu Winkelfehlausrichtungen führt. In unserer Fabrik in Dongguan bearbeiten wir die Vierkantbohrung, die drei Federntschlitze und die hintere Konusfläche in einer einzigen CNC-Drehmaschine mit angetriebenem Werkzeug. Das Ergebnis ist eine Winkelteilung von Schlitz zu Schlitz von ±0,5 Bogenminuten. Diese Symmetrie ist entscheidend, da ungleichmäßige Schlitzbreiten variable Spannkräfte um den Umfang erzeugen. Wir messen dies an jedem Teil mit einem Koordinatenmessgerät und einer speziell entwickelten Go/No-Go-Vierkantlehre. Die Lehre ist auf dieselbe Toleranz wie Ihr Material geschliffen. Wenn die Spannzange die Lehre aufnimmt, greift sie auch Ihr Rohmaterial.
Härte und Wärmebehandlung: Von 58 HRC bis 62 HRC
Nach der Bearbeitung härten wir die Spannzangen im Vakuum auf 58–60 HRC für den Standardeinsatz. Wenn Sie vorgehärtetes, vorgedrehtes Material bearbeiten, können wir eine Variante mit 62 HRC und reduzierter Federflexibilität liefern. Der Wärmebehandlungszyklus umfasst eine tiefe Kältebehandlung bei -120°C, um Restaustenit umzuwandeln. Dieser Schritt verhindert Maßdrift, nachdem die Spannzange einige Stunden im Einsatz war. Wir verifizieren die Härte auf der Bohrungsoberfläche, nicht auf dem Außendurchmesser, da die Bohrung der Ort des Verschleißes ist. Jede Charge enthält einen Rockwell-C-Prüfbericht mit dem tatsächlichen Messwert, nicht mit einem Bereich.
Inspektion vor jedem Versand: Rundlauf- und Oberflächengütedaten
Wir versenden keine Spannzange ohne vollständigen Maßbericht. Jedes Stück durchläuft eine zweistufige Inspektion. Zuerst messen wir den Bohrungsdurchmesser mit einem Luftmessgerät mit einer Auflösung von 0,002 mm. Zweitens montieren wir die Spannzange in einem Prüfhalter und messen den Rundlauf an der Spitze und bei 20 mm von der Spitze mit einer Messuhr mit 0,5 µm Auflösung. Die Oberflächengüte der Bohrung wird auf Ra 0,4 µm gehalten, was eine polierte, antihaftende Oberfläche ist, die Kaltverschweißung mit Aluminium verhindert. Die Kanten der Federntschlitze werden mit einer Keramikbürste entgratet, um Mikrorisse zu entfernen, die Ermüdungsbrüche verursachen.
Nachfolgend finden Sie den Standard-Spezifikationsbereich, den wir herstellen. Wenn Sie eine spezifische Bohrungsgröße oder eine andere Vierkantabmessung benötigen, können wir den Werkzeugweg innerhalb von 24 Stunden anpassen.
Parameter
Standardwert
Kundenspezifischer Bereich
Spannzangentyp
Typ 20 (DIN 6343)
Typ 16, 20, 25
Bohrungsform
Vierkant
Sechskant, Achteck, Rechteck
Stangenmaterialgröße
3 mm – 20 mm
Bis 25 mm laut Zeichnung
Material
9SiCr oder 20CrMnTi
Schnellarbeitsstahl, Pulvermetall
Härte (Bohrung)
58–60 HRC
Bis 62 HRC
Rundlauf (TIR an der Spitze)
≤0,005 mm
≤0,003 mm für Präzision
Oberflächengüte (Bohrung)
Ra 0,4 µm
Ra 0,2 µm auf Anfrage
Lieferzeit (Standard)
7 Tage
10 Tage für kundenspezifische Bohrung
Mindestbestellmenge
Keine Mindestbestellmenge
Einzelstück akzeptiert
Wie sich diese Spannzange auf Schiebeschlitten-Drehmaschinen bei 8.000 U/min verhält
Wir haben eine Charge von Typ 20 Spannzangen mit Vierkantbohrung auf G2,5-Qualität bei 8.000 U/min ausgewuchtet. Die Vibrationsamplitude an der Spannzangenspitze betrug 1,2 µm, was unter der Schwelle für Rattern bei einer 12-mm-Vierkantstange liegt. Das Spannzangendesign ermöglicht einen Spannbereich von +0,1 mm bis -0,05 mm auf die Nenn-Vierkantgröße. Das bedeutet, Sie können dieselbe Spannzange für eine 10,0-mm- und eine 10,05-mm-Vierkantstange verwenden, ohne die Zugstange anzupassen. Der hintere Konuswinkel beträgt 30 Grad, was zum Standard-Typ-20-Spannzangenfutter der meisten japanischen und europäischen Schiebeschlitten-Drehmaschinen passt.
Wie hoch ist die Mindestbestellmenge für diese Spannzange?
Wir haben keine Mindestbestellmenge – bestellen Sie ein einzelnes Stück für die Prototypenfertigung oder tausend für die Produktion, und der Stückpreis wird basierend auf der Menge angeboten.
Können Sie eine kundenspezifische Vierkantbohrungsgröße über 20 mm bearbeiten?
Ja, unsere CNC-Drehmaschine kann Vierkantbohrungen bis 25 mm über den Flächen bearbeiten, und wir können auch Sechskant- oder Achteckformen mit derselben Rundlauftoleranz von 0,005 mm schneiden.
Wie kontrollieren Sie die Qualität bei einer kleinen Chargenbestellung?
Jede Spannzange, unabhängig von der Chargengröße, durchläuft dieselbe Koordinatenmessgerät-Inspektion und denselben Rundlauftest, und wir senden Ihnen den PDF-Bericht vor dem Versand per E-Mail.
Wie hoch ist die tatsächliche Lieferzeit für eine kundenspezifische Typ 20 Spannzange mit Vierkantbohrung?
Standardgrößen werden in 7 Tagen versendet, und ein kundenspezifisches Bohrungsprofil mit einem neuen CNC-Programm wird in 10 Tagen geliefert, plus 2 Tage für DHL-Expresslieferung in die meisten Länder.
Bevor Sie Ihre Werkzeugkonfiguration finalisieren, lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, um die Spannzange mit den richtigen Wendeschneidplatten und Werkzeughaltern abzustimmen. Überprüfen Sie auch den Leitfaden zu CNC-Bearbeitungstoleranzen, um sicherzustellen, dass Ihre Teilezeichnungen für Ihre Drehmaschine realistisch sind. Für Zykluszeitverbesserungen behandelt unser Artikel zur CNC-Programmieroptimierung, wie Sie Leerlaufzeiten beim Spannzangenwechsel reduzieren können.
Diese CNC-bearbeitete Automatendrehmaschine Typ 20 Spannzange mit Vierkantbohrung wird in China in unserer 20 Jahre alten Präzisionsfertigungsanlage in Dongguan hergestellt. Wir haben die Maschinen und die Erfahrung, um eine Spannzange zu liefern, die Ihr Vierkantmaterial fest hält, ohne die Oberfläche zu beschädigen.
Fordern Sie ein verbindliches Angebot innerhalb von 12 Stunden an: Senden Sie Ihre Zeichnung an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Geben Sie die Vierkantgröße, die Stangenlänge und Ihren Ziel-Rundlauf an, und wir antworten mit einem Preis und einem Liefertermin.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.