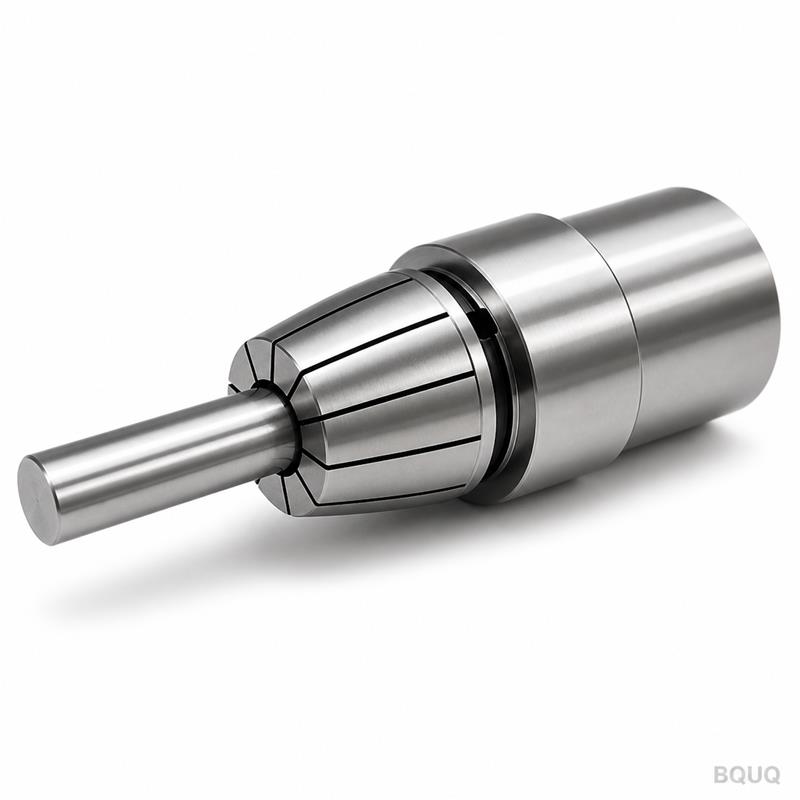
Was dieses Spannfutter anders macht: 0,005 mm TIR-Rundlauf, 58 HRC, 15 Tage Lieferzeit Dies ist ein CNC-gefrästes Synchron-Spannzangenfutter für Drehautomaten, entwickelt für die
BQUQ CNC-gefräste Synchron-Spannzangenfutter für Drehautomaten – Präzisionsrundlauf 0,005 mm
Was dieses Spannfutter anders macht: 0,005 mm TIR-Rundlauf, 58 HRC, 15 Tage Lieferzeit Dies ist ein CNC-gefrästes Synchron-Spannzangenfutter für Drehautomaten, entwickelt für die Serienfertigung beim
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses Spannfutter anders macht: 0,005 mm TIR-Rundlauf, 58 HRC, 15 Tage Lieferzeit
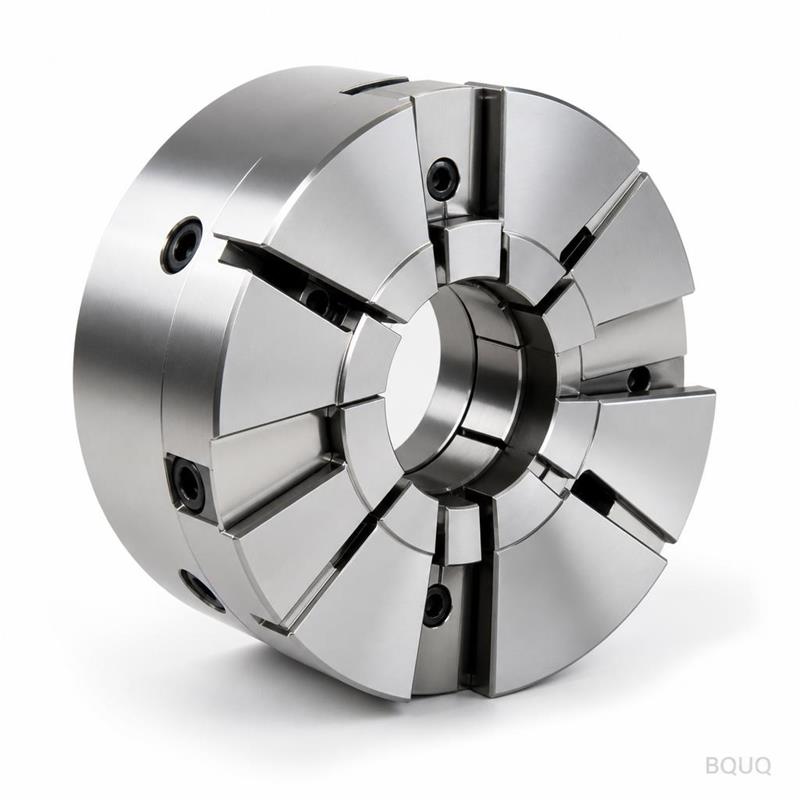
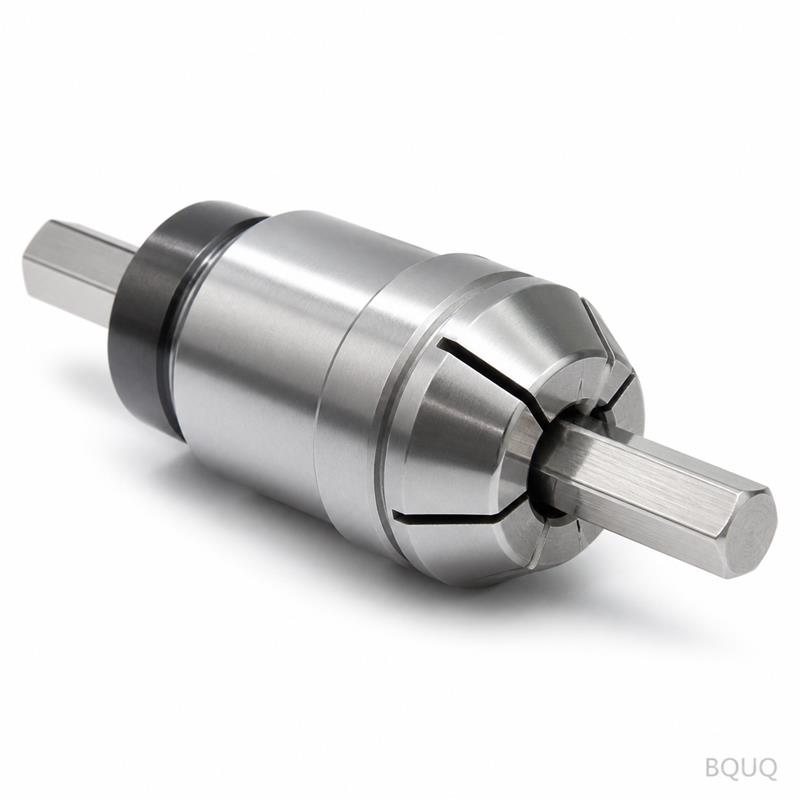
Dies ist ein CNC-gefrästes Synchron-Spannzangenfutter für Drehautomaten, entwickelt für die Serienfertigung beim Drehen und Schleifen, bei der die Konzentrizität nicht beeinträchtigt werden darf. Der synchronisierte Spannzangenmechanismus schließt alle Segmente gleichmäßig und hält Rundmaterial sowie vorbearbeitete Teile mit einem Gesamtrundlauf (TIR) von 0,005 mm oder besser. Sie erhalten eine wiederholbare Spannkraft ohne Werkstückverformung, und da wir den Körper und den Spannzangensitz in einer einzigen Spannaufspannung bearbeiten, vermeiden Sie die Toleranzakkumulation, die bei Baugruppen mehrerer Lieferanten auftritt. Die typische Lieferzeit von der Zeichnungsfreigabe bis zum Versand beträgt 15 Arbeitstage, ohne Mindestbestellmenge für Standardgrößen.
Präzisionsfertigung in unserem Werk in Dongguan bedeutet, dass jeder Spannfutterkörper aus 42CrMo-Stahl besteht, auf 58–60 HRC wärmebehandelt und anschließend auf eine Oberflächengüte von Ra 0,4 µm an Kegel und Spannflächen geschliffen wird. Diese Kombination bietet Ihnen Standzeit und Teilekonsistenz, die handelsübliche Import-Spannfutter nicht erreichen.
Wie synchronisierte Spannzangensegmente ungleichmäßiges Spannen eliminieren
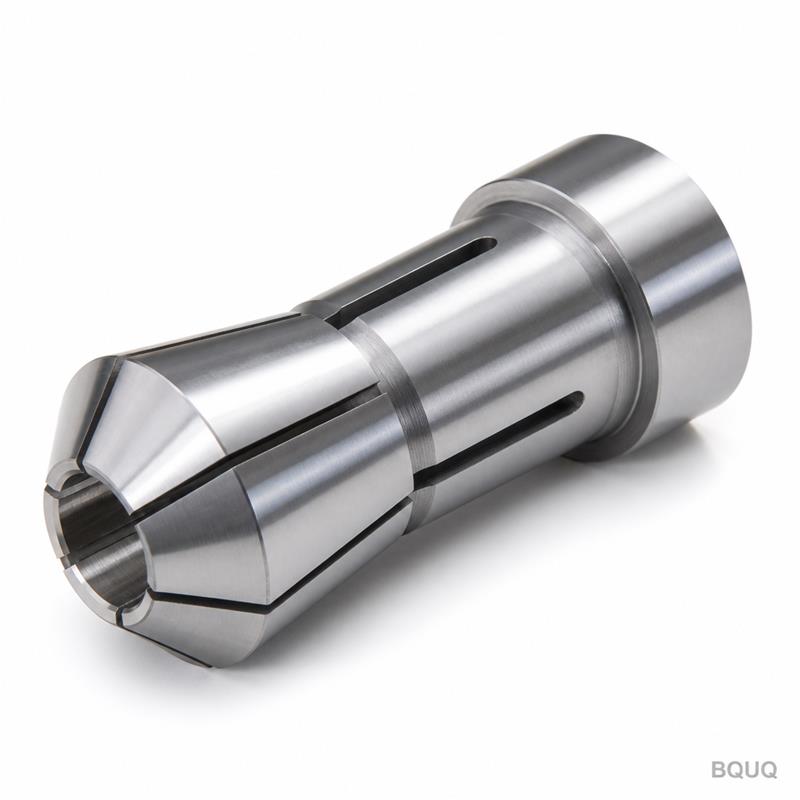
Standard-Spannzangenfutter basieren auf einem einzelnen Kegelkeil, der das Werkstück verschieben kann, wenn die Spannzange verschlissen ist oder die Zugstange ungleichmäßig zieht. Das synchronisierte Design verwendet ein Zahnrad und drei oder sechs geschlitzte Segmente, die sich radial mit identischer Geschwindigkeit und Distanz bewegen. Jedes Segment legt pro Umdrehung der Betätigungshülse die gleiche Strecke zurück, sodass der Spannkraftvektor perfekt auf der Spindelachse zentriert bleibt.
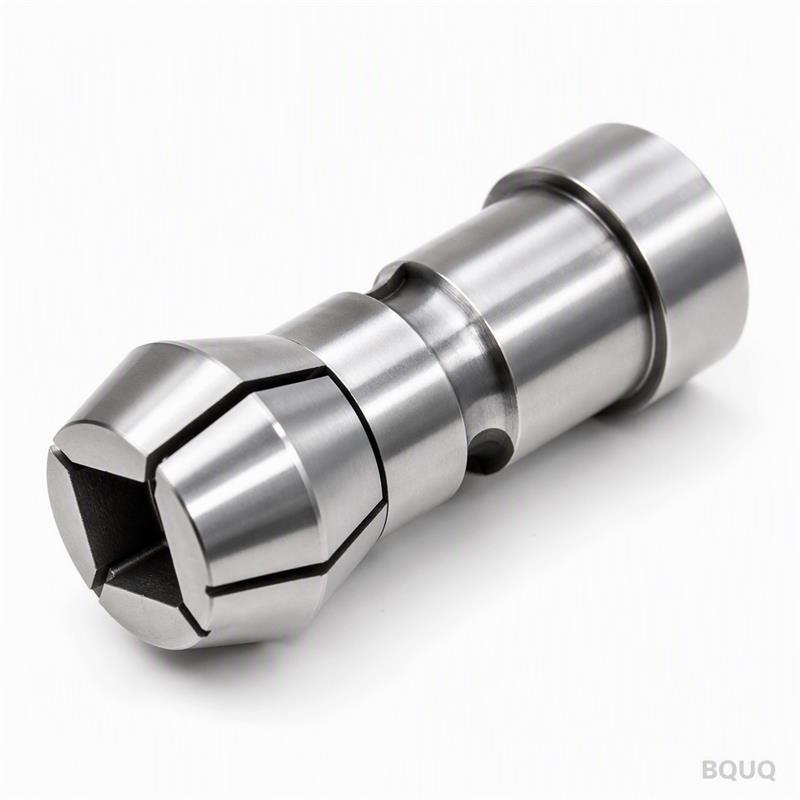
Dies ist entscheidend, wenn Sie dünnwandige Teile bearbeiten oder Sechskant- und Vierkantmaterial spannen. Ungleichmäßiges Spannen erzeugt Vibrationsmarken und Ovalität. Unser synchronisierter Mechanismus hält die Rundheit bei einem 25-mm-Stangenmaterial innerhalb von 0,003 mm, verifiziert mit einer Marposs-Messlehre vor dem Verpacken. Der Spannzangensitzwinkel beträgt 16 Grad, Standard nach DIN 6499, aber wir können das Nasenprofil an Ihre Spindelnase oder Ihr vorhandenes Zugrohr anpassen.
Materialien und Wärmebehandlung für Spannfutterkörper und Spannzange
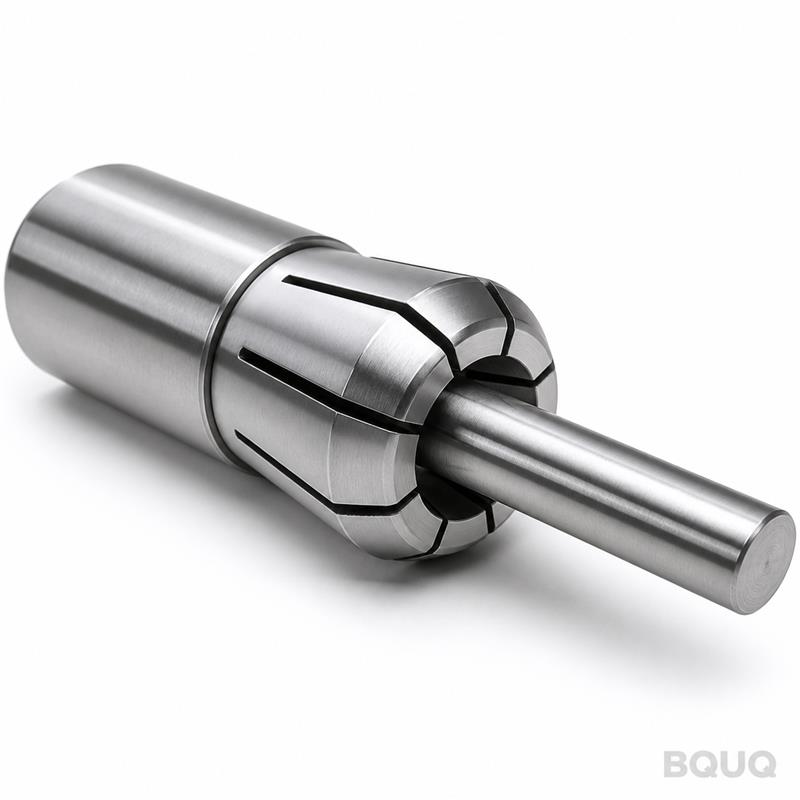
Wir sparen nicht an der Stahlgüte. Der Spannfutterkörper besteht aus 42CrMo (AISI 4140), vergütet auf 28–32 HRC für die Basis, anschließend wird der Spannbereich induktionsgehärtet auf 58–60 HRC. Diese Doppelhärte ergibt einen zähen, schlagfesten Körper mit verschleißfester Spannfläche. Die Spannzange selbst besteht aus 65Mn-Federstahl, gehärtet auf 45–50 HRC, danach werden die Schlitze lasergeschnitten und entgratet, um Gratübertragung auf Ihr Werkstück zu vermeiden.
Für korrosive Umgebungen oder die Bearbeitung von Edelstahl bieten wir optional eine chemische Vernickelung des gesamten Körpers an (Dicke 0,02 mm), die die Kegelgenauigkeit nicht beeinträchtigt. Wir verfügen über eine vollständige hauseigene Wärmebehandlungslinie, sodass die Härte- und Anlasszyklen mit Zeitstempeln protokolliert werden – nicht an Dritte ausgelagert, die Schritte überspringen könnten. Die Oberflächengüte am Außendurchmesser und Kegel beträgt Ra 0,4 µm, und die Montagefläche der Rückscheibe ist auf Ra 0,2 µm geläppt.
Prüfung vor jedem Versand: Rundlauf, Härte und Rückzugskraft
Jedes Gerät durchläuft eine dreistufige Prüfung. Zuerst messen wir den Kegelwinkel mit einem Sinuslineal und einer Messuhr – muss innerhalb von ±0,002 mm über die gesamte Kegellänge liegen. Zweitens montieren wir das Spannfutter auf einer Testspindel und messen den TIR an der Nase mit einem geschliffenen 25-mm-Teststab; wir lehnen alles über 0,005 mm ab. Drittens messen wir die Rückzugskraft mit einer Kraftmessdose bei 40 bar hydraulischem Betätigungsdruck und verifizieren, dass sie Ihrer spezifizierten Spannkraft entspricht, typischerweise 15–20 kN für eine 25-mm-Spannzange.
Wir prüfen auch die Spannzangenschlitzbreite mit einem Lehrenbolzen, um sicherzustellen, dass sich die Schlitze unter Kraft nicht vollständig schließen, was eine bleibende Verformung verursachen würde. Jedes Spannfutter wird mit einem unterschriebenen Prüfbericht geliefert, einschließlich Rundlaufwerten, Härteprüfergebnissen und einem Foto der endgültigen Messanzeige. Falls Sie ein vollständiges Materialzertifikat (EN 10204 3.1) benötigen, ist dieses kostenlos erhältlich.
Technische Daten: Größen, Toleranzen und Lieferbedingungen
Parameter
Wert / Bereich
Spannzangentyp
DIN 6499 ER16 / ER20 / ER25 / ER32 / ER40
Körpermaterial
42CrMo (AISI 4140), induktionsgehärtet
Spannzangenmaterial
65Mn-Federstahl, 45–50 HRC
Körperhärte
58–60 HRC (Spannbereich)
Rundlauf TIR (an der Nase)
≤ 0,005 mm (0,0002")
Konzentrizitäts-Wiederholgenauigkeit
≤ 0,003 mm über 20 Spannzyklen
Oberflächengüte (Kegel und Außendurchmesser)
Ra 0,4 µm
Spannbereich (ER32)
2,0 – 20,0 mm
Max. Betätigungsdruck
60 bar
Lieferzeit (Standardgrößen)
15 Arbeitstage
Mindestbestellmenge
Keine Mindestbestellmenge für Standardgrößen (Sonderanfertigung: 5 Stück)
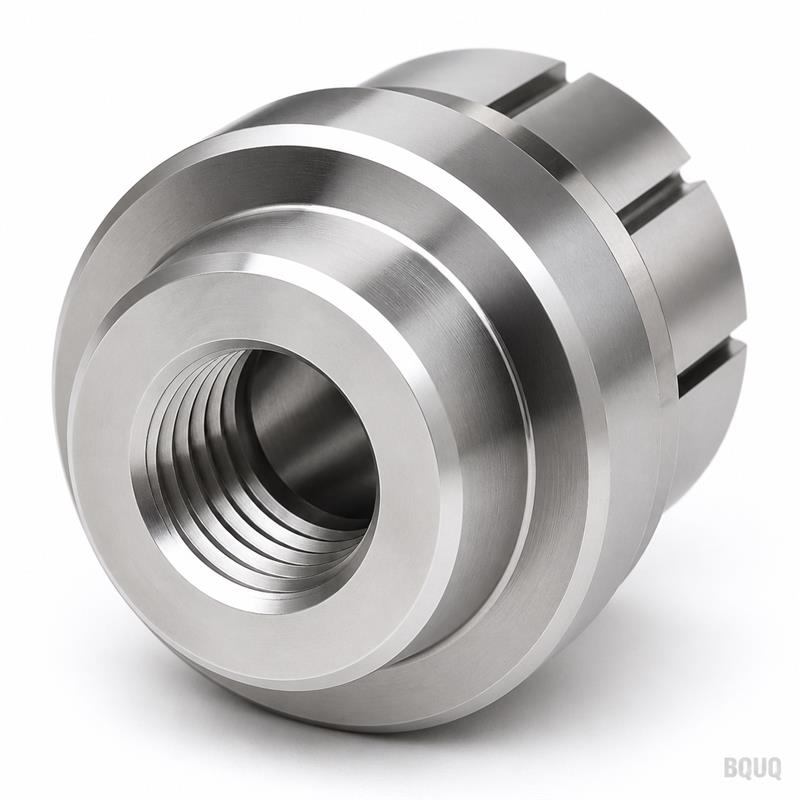
Für kundenspezifische Spindelnasen-Montage (z. B. A2-4, A2-5 oder Gewindespindelnase) passen wir die Rückscheibe an und können Ihr vorhandenes Zugrohrgewinde übernehmen. Der Spannfutterkörper ist bei 6000 U/min auf G2,5 ausgewuchtet und für die meisten CNC-Drehmaschinen und Drehautomaten geeignet. Wenn Sie mit exotischen Materialien arbeiten, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um dieses Spannfutter mit der richtigen Werkzeugausrüstung zu kombinieren.
Wie hoch ist Ihre Mindestbestellmenge für eine Sondergröße?
Keine Mindestbestellmenge für Standard-ER-Spannzangengrößen (ER16–ER40); kundenspezifische Spindelnase oder nicht standardmäßige Bohrung erfordert 5 Stück.
Können Sie das Zugrohrgewinde oder die Rückscheibe anpassen?
Ja, wir bearbeiten die Rückscheibe und das Zugrohrgewinde passend zur Spindelnase und Betätigungsstange Ihrer Drehmaschine, mit einer Toleranz von ±0,02 mm auf der Gewindesteigung.
Wie verifizieren Sie den Rundlauf vor dem Versand?
Wir verwenden eine Marposs-Messlehre mit einem geschliffenen Teststab; der unterschriebene Prüfbericht ist jeder Lieferung beigefügt, und wir lehnen alles über 0,005 mm TIR ab.
Wie hoch ist Ihre durchschnittliche Lieferzeit für Folgeaufträge?
Folgeaufträge für Standardgrößen werden in 10 Arbeitstagen versendet; erstmalige Sonderanfertigungen dauern 15 Arbeitstage einschließlich Zeichnungsfreigabe.
Warum Präzisionsfertigung in unserem Werk in Dongguan Montage-basierten Lieferanten überlegen ist
Viele sogenannte Spannzangenfutter-Lieferanten kaufen Gusskörper und Standard-Spannzangen und montieren sie ohne jegliche Bearbeitung. Unser Werk übernimmt den gesamten Zyklus: CNC-Drehen, Fräsen, Wärmebehandlung, Schleifen und Montage unter einem Dach. Das bedeutet, wir kontrollieren den Kegelwinkel, die Schlitzgeometrie und die Wärmebehandlungskurve. Wir verlassen uns nicht auf eine Drittanbieter-Spannzange, die möglicherweise eine andere Härte oder Schlitzbreite aufweist.
Diese vertikale Integration verkürzt auch Ihre Lieferzeit. Wir verfügen über 40 CNC-Maschinen, darunter zwei 5-Achsen-Schleifzentren, die ausschließlich für die Spannfutterproduktion eingesetzt werden. Wenn Sie eine Zeichnung haben, prüfen unsere Ingenieure diese auf Fertigbarkeit und senden Ihnen innerhalb von 24 Stunden einen DFM-Bericht. Wir stellen auch die Federn und Kühlkörper selbst her, sodass Sie Ihre Lieferantenliste für andere Präzisionsteile konsolidieren können. Für Grundlagen zu Toleranzen lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, wie wir diese Werte einhalten.
Verpackung, Dokumentation und Versand für internationale Aufträge
Jedes Spannfutter wird einzeln in rostschützendes Papier eingewickelt, in eine mit Schaumstoff ausgekleidete Holzkiste gelegt und mit einem Trockenmittelbeutel versiegelt. Für Aufträge über 10 Stück verwenden wir eine Sperrholzkiste mit stoßdämpfender Basis. Wir versenden per DHL, FedEx oder Seefracht (FOB Shenzhen). Die Standard-Exportverpackung umfasst den Prüfbericht, ein Materialzertifikat (auf Anfrage) und ein Teilenummernetikett mit Ihrer Bestellnummer.
Wir liefern seit 8 Jahren an Ingenieurbüros in Deutschland, den USA und Japan, und unsere Retourenquote aufgrund von Maßfehlern liegt unter 0,5 %. Falls ein Gerät Ihre Eingangsprüfung nicht besteht, ersetzen wir es innerhalb von 7 Tagen und übernehmen die Frachtkosten. Das ist unsere Garantie, keine Marketingfloskel.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden – senden Sie noch heute Ihre Zeichnung
Senden Sie uns Ihre 2D-Zeichnung oder Ihr 3D-Modell (STEP, IGES oder PDF) für das CNC-gefräste Synchron-Spannzangenfutter für Drehautomaten, das Sie benötigen. Wir antworten mit einem verbindlichen Angebot, einschließlich Stückpreis, Werkzeugkosten (falls zutreffend) und Liefertermin, innerhalb von 12 Stunden. Für Standard-ER-Größen können wir sofort auf Basis von Lagermaterial anbieten, ohne dass eine Zeichnung erforderlich ist. Wir sind eine Präzisionsfertigungsquelle aus China, aber wir antworten wie ein lokaler Lieferant – schnell, auf Englisch, mit klarer technischer Kommunikation.
Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Keine Mindestbestellmenge für Standardgrößen, und Sie erhalten innerhalb von 24 Stunden einen DFM-Kommentar zu jedem Sondermerkmal. Lassen Sie uns beweisen, wie sich ein Synchron-Spannzangenfutter anfühlen sollte.