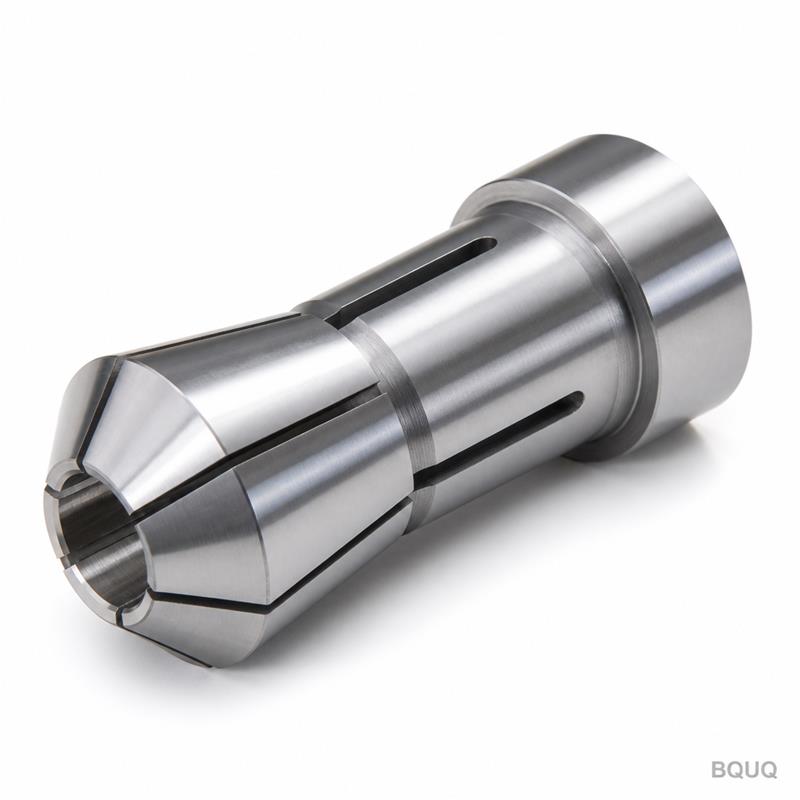
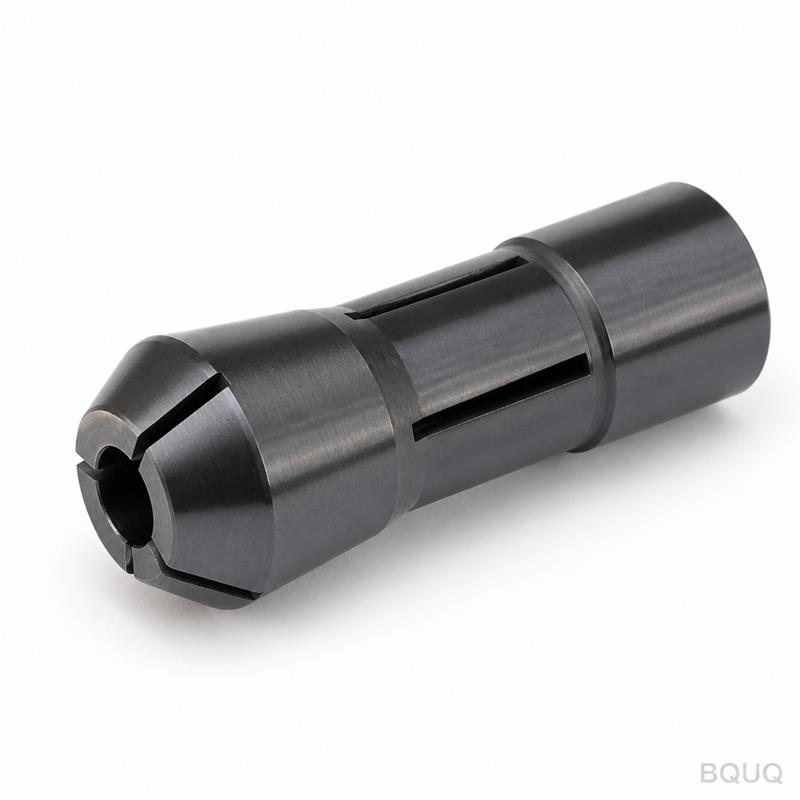
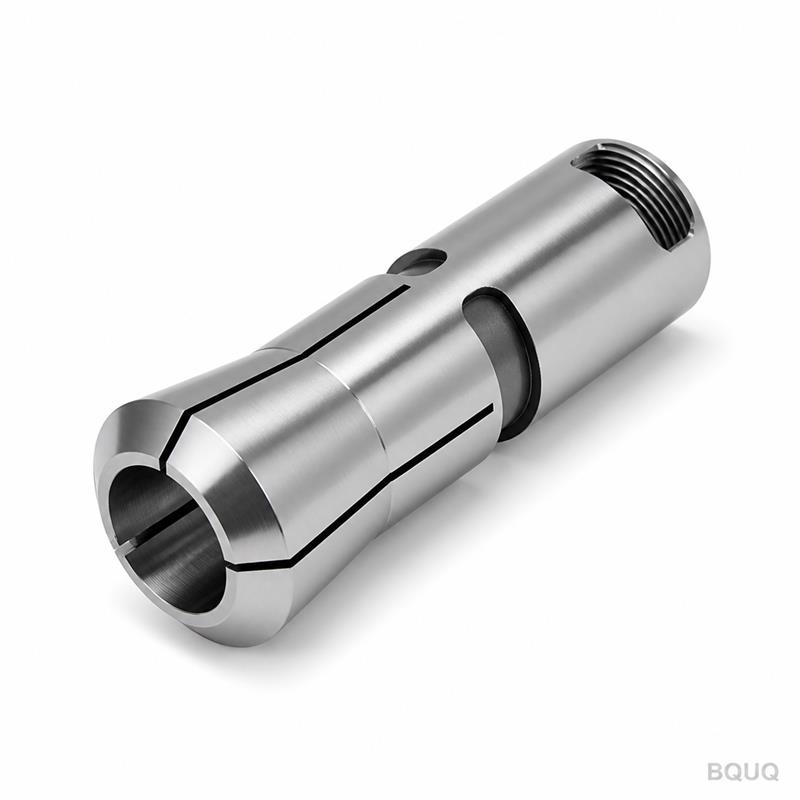
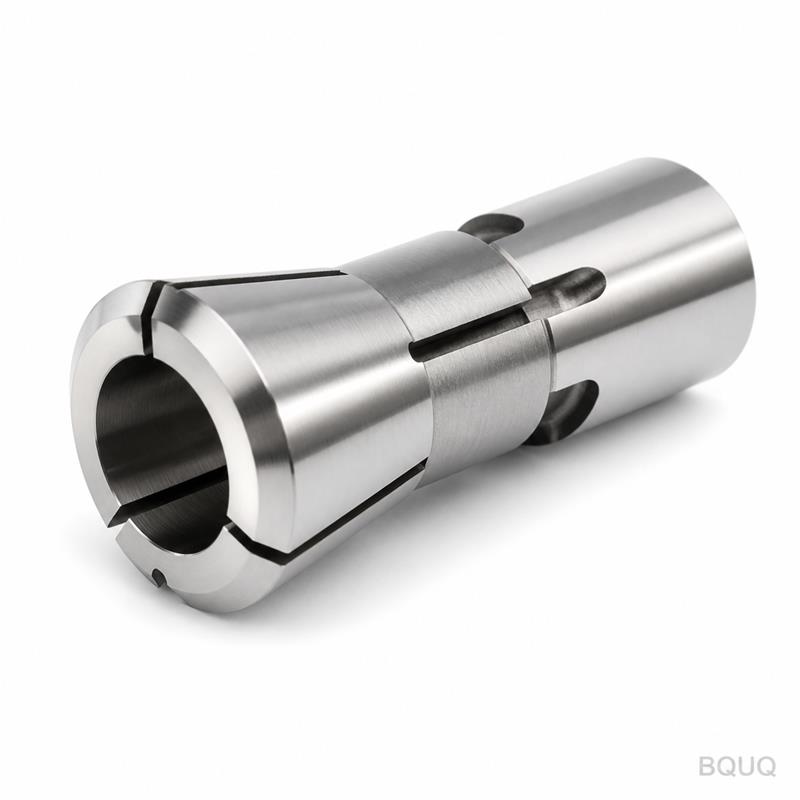
Dies ist ein CNC-gefertigtes Auto-Drehmaschinen-Futter Typ 52 mit Rundbohr-Spannzange, ausgelegt für automatische Drehmaschinen mit 52 mm Stangenkapazität. Es spannt Rundmaterial
Präzisions-CNC-gefertigtes Auto-Drehmaschinen-Futter Typ 52 mit Rundbohr-Spannzange | BQUQ
Dies ist ein CNC-gefertigtes Auto-Drehmaschinen-Futter Typ 52 mit Rundbohr-Spannzange, ausgelegt für automatische Drehmaschinen mit 52 mm Stangenkapazität. Es spannt Rundmaterial mit 0,005 mm Rundlau
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
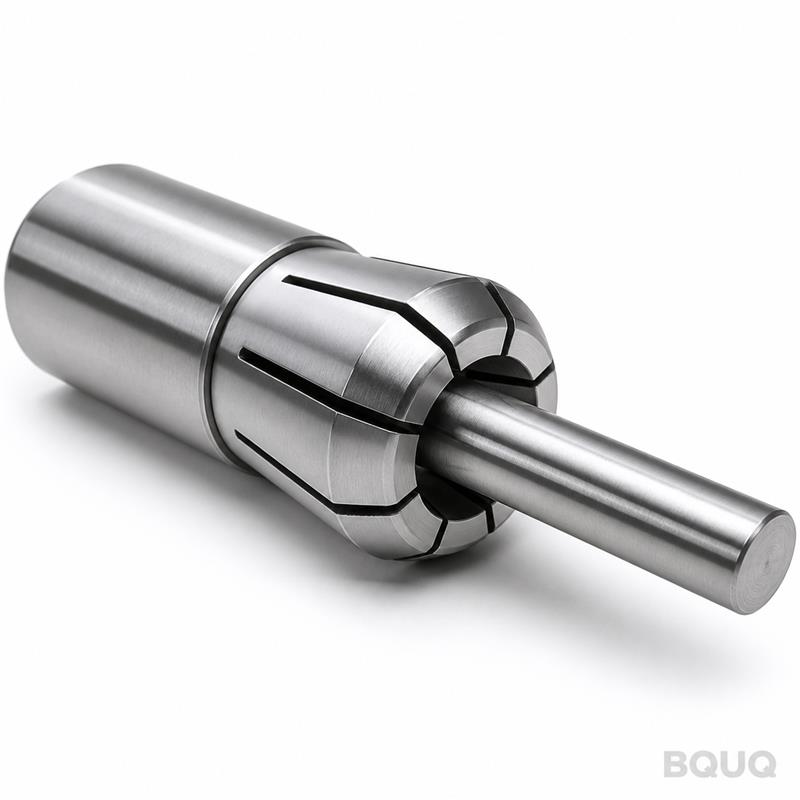
Dies ist ein CNC-gefertigtes Auto-Drehmaschinen-Futter Typ 52 mit Rundbohr-Spannzange, ausgelegt für automatische Drehmaschinen mit 52 mm Stangenkapazität. Es spannt Rundmaterial mit 0,005 mm Rundlaufgenauigkeit und 0,01 mm Spannwiederholgenauigkeit und eliminiert Vibrationen bei Spindeldrehzahlen von 8.000 U/min. Gehärtet auf 58-60 HRC mit einer Bohrungsoberfläche von 0,4 µm Ra, wird es in 15 Tagen aus unserem Werk in Dongguan geliefert – hergestellt in China, ohne Mindestbestellmenge.
Wie eine Typ-52-Rundbohr-Spannzange 0,005 mm Rundlauf erreicht
Die Bezeichnung Typ 52 bezieht sich auf den Spindelzapfenkonus, aber die Rundlaufkontrolle kommt von der Bohrungsgeometrie. Wir bearbeiten die Rundbohrung in einer einzigen Spannoperation auf einer 5-Achs-CNC-Drehmaschine und halten den Innendurchmesser auf ±0,005 mm. Die geschlitzten Segmente der Spannzange werden mit Drahterosion geschnitten, was eine gleichmäßige radiale Auslenkung gewährleistet. Das bedeutet, dass jedes zugeführte Stangenmaterial die Mittellinie innerhalb von 5 Mikrometern hält – entscheidend für Schweizer- und Mehrspindel-Drehautomaten, bei denen der Werkzeugfreiraum weniger als 0,02 mm beträgt.
Materialauswahl und Wärmebehandlung für 500.000 Zyklen
Wir verwenden 8620-Legierungsstahl für den Spannzangenkörper, nicht billigen 1045. Die Bohrung wird auf eine Einsatzhärtetiefe von 0,8 mm karburiert und dann auf 58-60 HRC gehärtet. Die Federfinger werden bei 200°C angelassen, um Elastizität ohne Sprödigkeit zu erhalten. Der Futterkörper besteht aus 4140, vorgehärtet auf 32 HRC, mit geschliffenem Passkonus. Diese Kombination widersteht Verschleiß durch abrasives Aluminium- und Edelstahl-Stangenmaterial und bietet Ihnen 500.000 Spannzyklen, bevor ein Nachschleifen erforderlich ist.
Bohrungsendbearbeitung und Oberflächenintegrität an der Innenbohrung
Die Rundbohrung wird nicht nur gebohrt – sie wird präzisionsgefeinbohrt und anschließend auf 0,4 µm Ra gehont. Diese Spiegeloberfläche reduziert Reibung, wenn die Spannzange auf dem Stangenmaterial schließt, und verhindert Kaltverschweißung bei weichen Materialien. Wir fassen die Bohrungseinführung zusätzlich mit 30° an, um das Stangenmaterial sanft zu führen und Kantenschäden beim automatischen Laden zu vermeiden. Jede Bohrung wird an drei Tiefen luftgeprüft, um eine Konizität innerhalb von 0,003 mm über die gesamte Spannlänge zu verifizieren.
Prüfung vor jeder Lieferung – nicht nur ein Musterbericht
Jedes Spannfutter wird zu 100 % geprüft, nicht stichprobenartig. Wir verwenden ein KMG (Koordinatenmessgerät), um Konuswinkel, Bohrungsdurchmesser und Rundlauf in einer Aufspannung zu prüfen. Der Rundlauf wird mit einem Prüfstab in einer Drehmaschinenspindel verifiziert, nicht auf einer Bankvorrichtung. Wir führen auch einen Federkrafttest durch: Die Spannzange wird 10 Mal bei 6 bar Luftdruck geschlossen, um zu bestätigen, dass die Rückstellfeder die Finger ohne Hängenbleiben in die offene Position zurückführt. Der Prüfbericht wird Ihnen mit der Lieferung per E-Mail zugesandt.
Kompatibilität mit Ihrer Auto-Drehmaschinen-Spindelnase
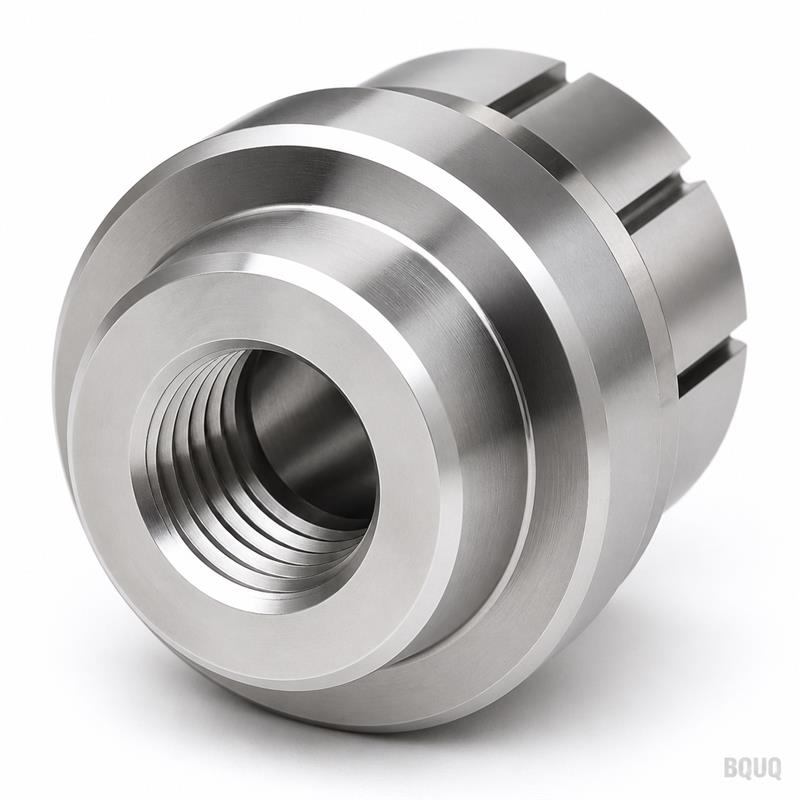
Dieses Spannfutter passt auf Standard-Typ-52-Spindeln von Citizen, Star, Tsugami und Hanwha. Der Konus ist auf AT3-Toleranz geschliffen (0,005 mm pro 100 mm) und entspricht exakt der Spindelnase. Der Futterkörper hat einen Außendurchmesser von 60 mm und eine Montagelänge von 45 mm, sodass er ohne Adapterplatten in die meisten Werkzeugaufnahmen passt. Wenn Ihre Spindel eine andere Nasenkonfiguration hat, können wir den Konus passend zu Ihrer Zeichnung bearbeiten – senden Sie uns die Spindelzeichnung und wir bestätigen die Passung innerhalb von 24 Stunden.
Harte Zahlen: Wichtige Spezifikationen für Ihre Stückliste
Parameter
Wert
Material (Spannzangenkörper)
8620-Legierungsstahl
Material (Futterkörper)
4140 vorgehärtet
Härte (Spannzangenbohrung)
58-60 HRC
Bohrungsdurchmesserbereich
3 mm bis 52 mm
Rundlaufgenauigkeit
0,005 mm TIR
Spannwiederholgenauigkeit
0,01 mm
Bohrungsoberfläche
0,4 µm Ra
Konusgenauigkeit
AT3 (0,005 mm/100 mm)
Max. Spindeldrehzahl
8.000 U/min
Lieferzeit
15 Tage (Standard)
Mindestbestellmenge
Keine Mindestbestellmenge – 1 Stück bestellbar
Warum Präzisionsfertigung für die Stangenvorschubkonsistenz entscheidend ist
Stangenmaterial-Schlag bei 8.000 U/min erzeugt Zentrifugalkraft, die die Spannzangenfinger auslenkt. Unser Federdesign verwendet eine berechnete Fingerbreite (0,8 mm) und Schlitzlänge (25 mm), um die Spannkraft gegen die zentrifugale Öffnung auszugleichen. Das ist keine Vermutung – wir führen FEA-Simulationen bei jeder Bohrungsgrößenänderung durch. Das Ergebnis ist, dass die Spannkraft bei 8.000 U/min um weniger als 5 % abfällt, wodurch das Stangenmaterial fest sitzt und Ihre Teile innerhalb der Toleranz bleiben. Zum Vergleich: Eine typische Guss-Spannzange verliert bei dieser Drehzahl 20 % Spannkraft, weshalb Sie Rattermarken auf Ihren Teilen sehen.
Kundenspezifische Bohrungsprofile und spezielle Schlitzkonfigurationen
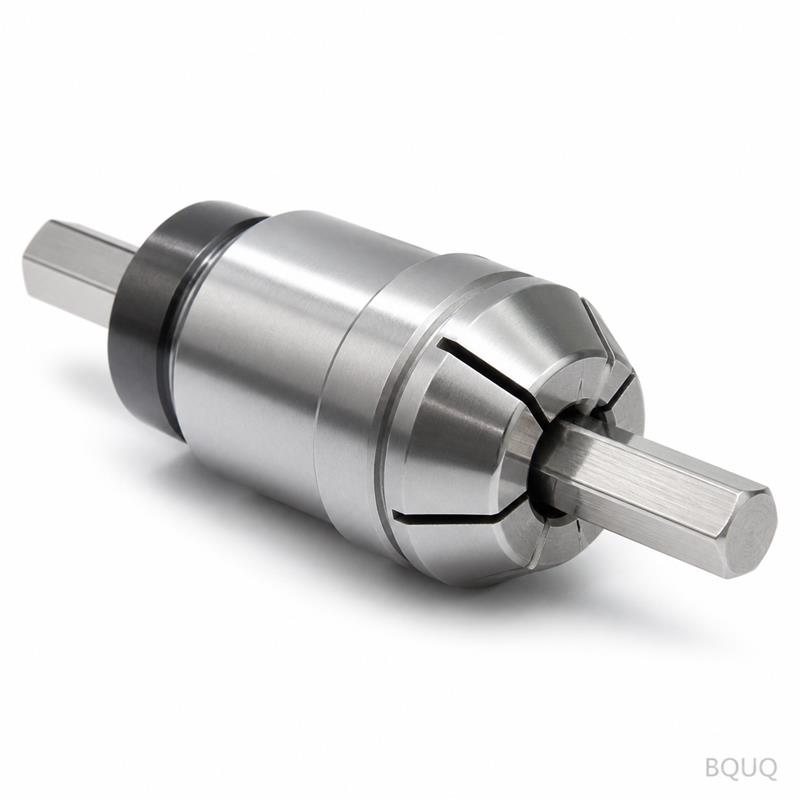
Rundbohrungen sind Standard, aber wir bearbeiten auch sechseckige, quadratische und genutete Bohrungen für profilierte Stangenmaterialien. Die Federschlitze können mit einem breiteren Spalt für geschlitztes Material oder mit abwechselnden Schlitzteufen für dickwandige Rohre geschnitten werden. Wir haben Spannzangen mit 12-Schlitz-Konfigurationen für 40-mm-Sechskantstangen und mit internen Kühlmittelkanälen für Spindel-Kühlmittel geliefert. Wenn Ihr Teilematerial über 52 mm Durchmesser hat, haben wir eine Typ-65-Version – aber der Typ 52 deckt die Mehrheit der Auto-Drehmaschinenarbeiten ab.
Wie hoch ist die Mindestbestellmenge für dieses Spannfutter?
Keine Mindestbestellmenge – wir akzeptieren Einzelstückbestellungen für Prototypen oder Notfallersatz, und der Stückpreis bleibt gleich.
Können Sie den Bohrungsdurchmesser auf eine nicht standardmäßige Größe anpassen?
Ja, wir bearbeiten Bohrungen auf jeden Durchmesser zwischen 3 mm und 52 mm in 0,01-mm-Schritten und halten dabei ±0,005 mm ein.
Wie stellen Sie die Qualitätskontrolle vor dem Versand sicher?
Jede Einheit durchläuft eine KMG-Prüfung, Luftmessung der Bohrung und einen Live-Spindelrundlauftest, mit einem vollständigen Bericht, der Ihnen zugesandt wird.
Wie hoch ist die Standardlieferzeit für eine kundenspezifische Bohrungsgröße?
Standard-Typ-52 mit kundenspezifischer Bohrung wird in 15 Tagen geliefert; ein vollständig kundenspezifischer Konus oder Körper dauert 20 Tage.
Bevor Sie Ihre Werkzeugausstattung finalisieren, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um zu sehen, wie die Spannzangen-Spannkraft mit der Werkzeuggeometrie interagiert. Für die Toleranzkette an Ihrer Spindel und Ihrem Futter lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen – er erklärt, wie AT3-Konusse und TIR-Werte in realen Baugruppen zusammenwirken.
Senden Sie uns Ihre Spindelzeichnung oder Ihren Stangendurchmesser, und wir bestätigen Passung und Preis innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Ihre Zeichnung ist der schnellste Weg zu einem verbindlichen Angebot.