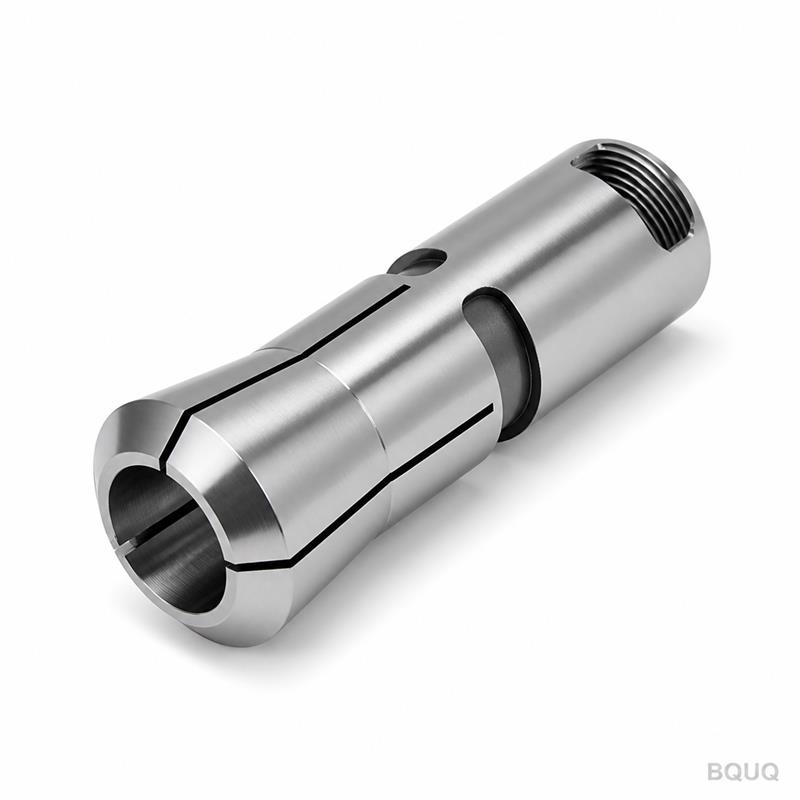
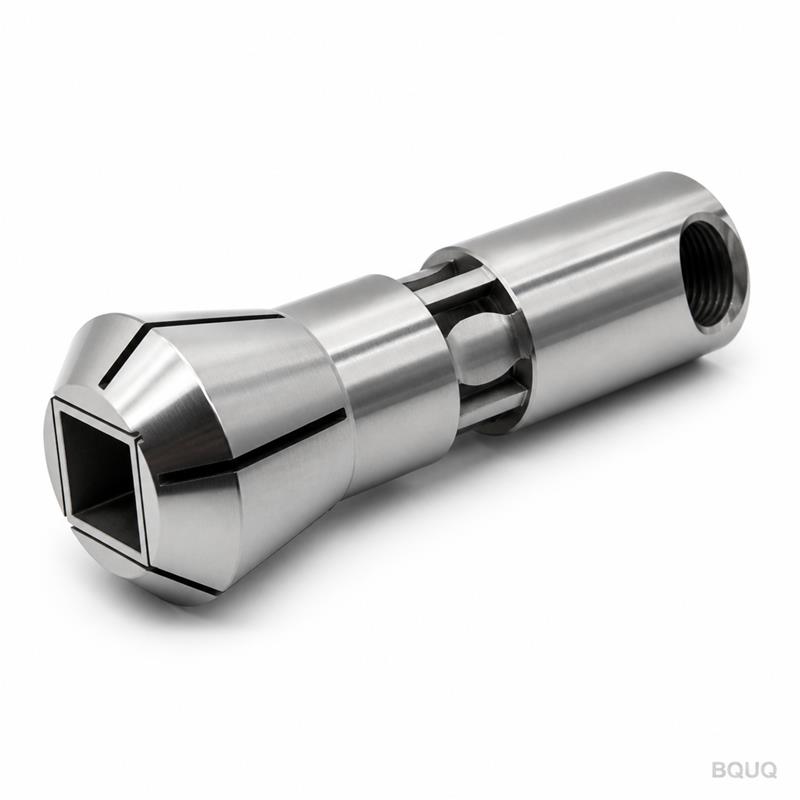
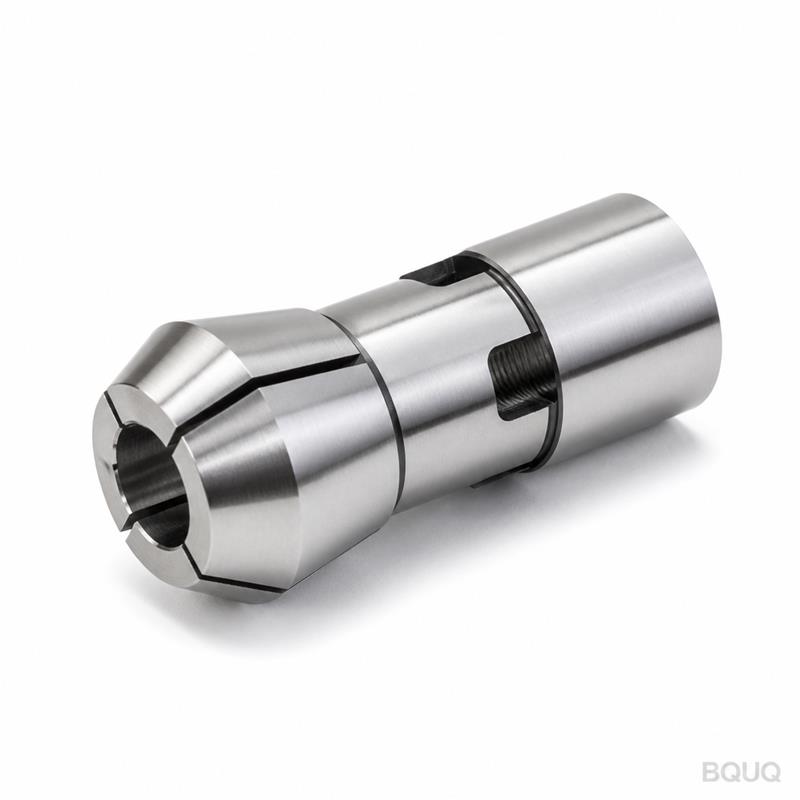
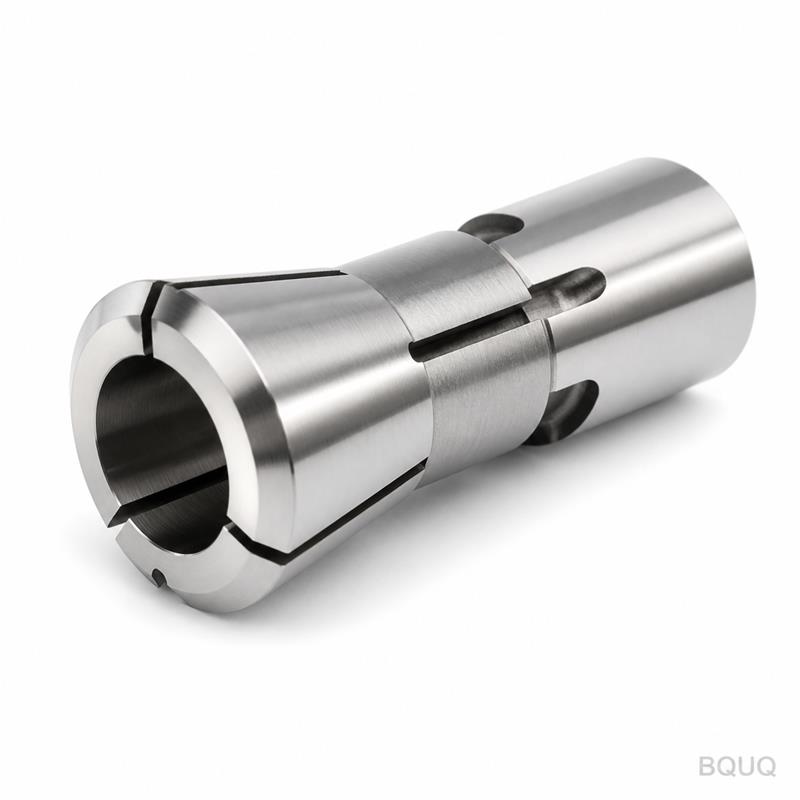
BQUQ CNC-gefertigtes Automatendrehmaschinen-Futter Typ 48 mit Rundbohr-Spannzange
Was dieses Futter leistet und warum es für Ihre Spindel wichtig ist Dies ist ein CNC-gefertigtes Automatendrehmaschinen-Futter Typ 48 mit Rundbohr-Spannzange, ausgelegt für Hochgeschwindigkeits-Schwe
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Was dieses Futter leistet und warum es für Ihre Spindel wichtig ist
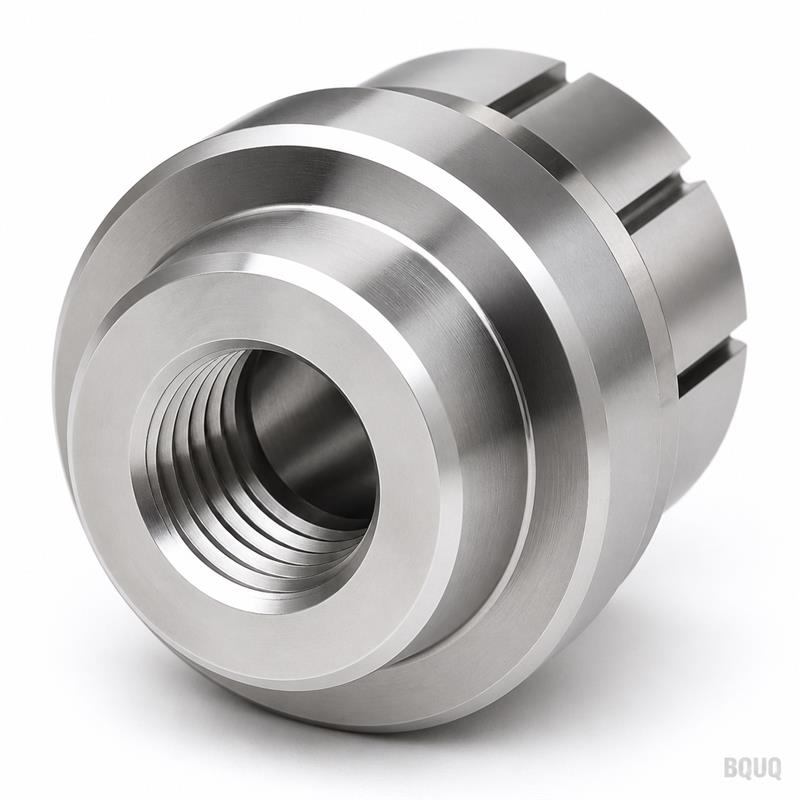
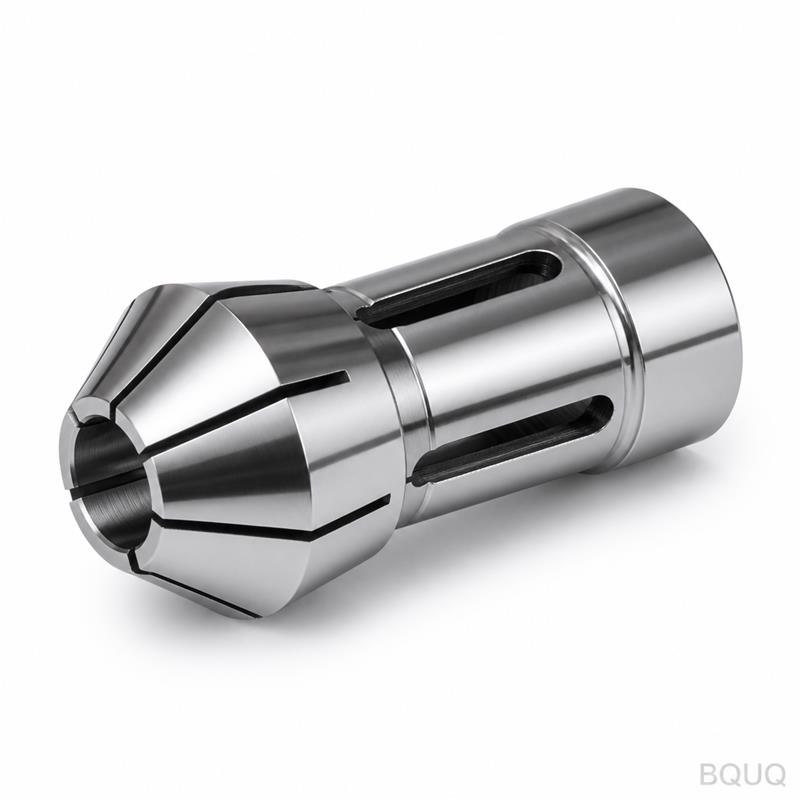
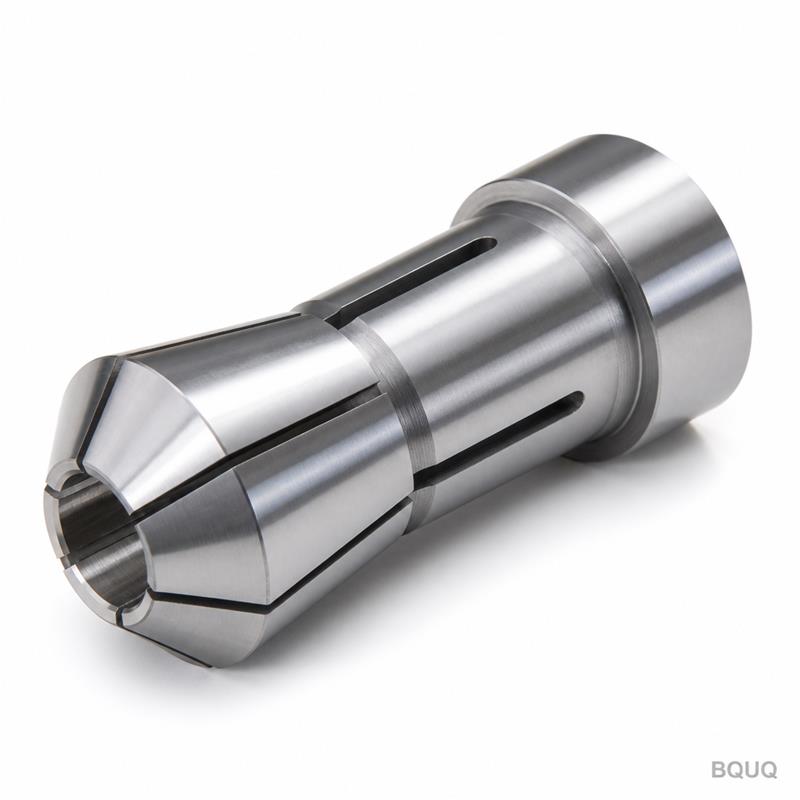
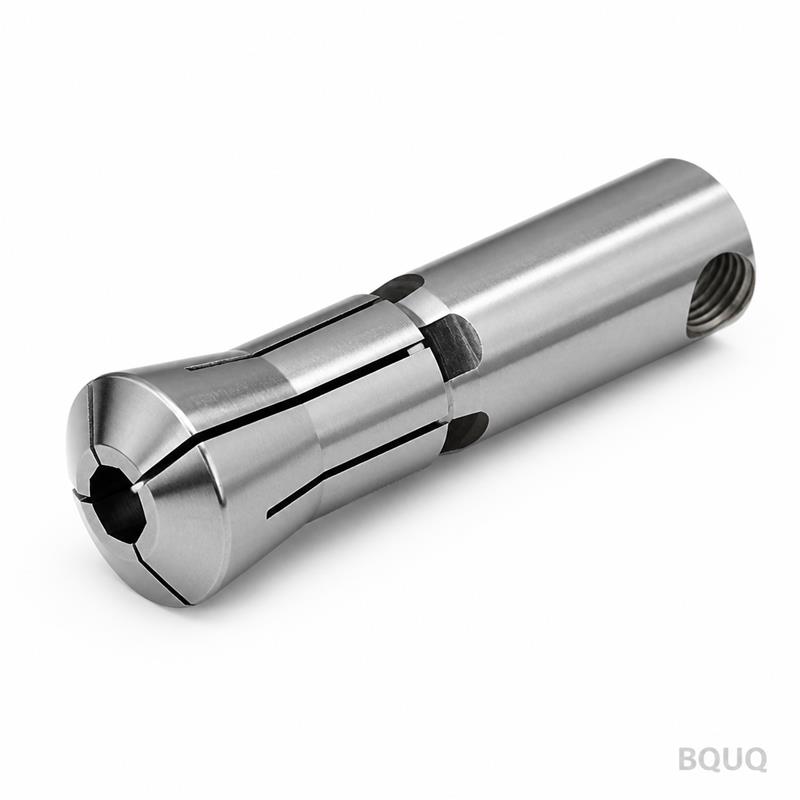
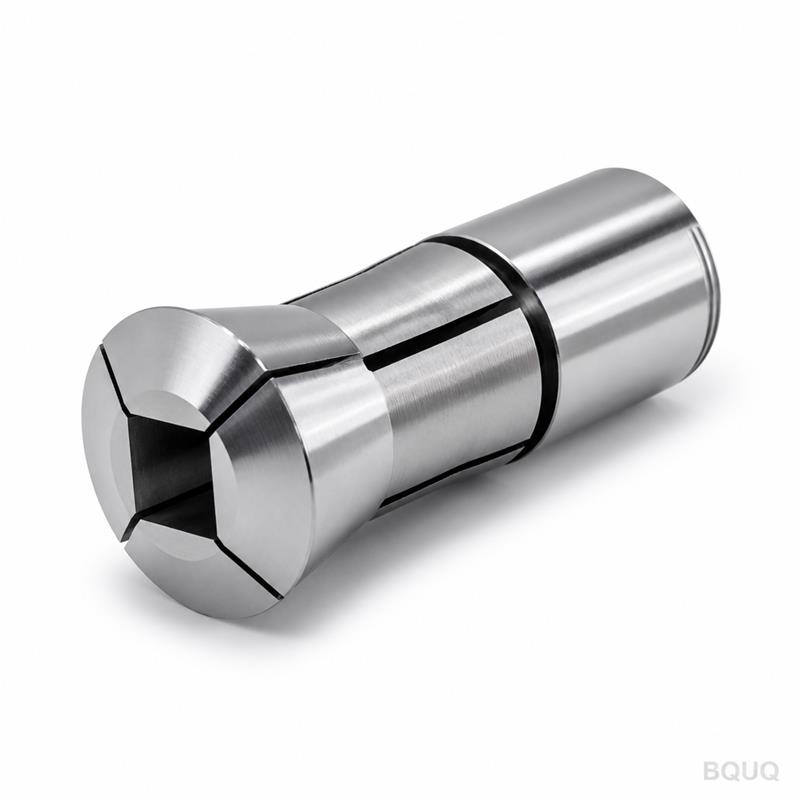
Dies ist ein CNC-gefertigtes Automatendrehmaschinen-Futter Typ 48 mit Rundbohr-Spannzange, ausgelegt für Hochgeschwindigkeits-Schweizer- und Schiebeschlitten-Drehmaschinen, die den Typ-48-Spannzangenkegel verwenden. Es spannt Rundmaterial von 3 mm bis 42 mm mit einem garantierten Rundlauf von ≤0,005 mm (TIR) an der Spindelnase. Diese Präzision erreichen Sie durch einen gehärteten Körper (58-60 HRC) und eine geschliffene Bohrungsoberfläche von Ra 0,4 µm, was bedeutet, dass Ihr Stangenmaterial auch bei 8.000 U/min zentriert bleibt. Die Lieferzeit beträgt 15 Tage für Standardgrößen, und wir bieten keine Mindestbestellmenge – Sie können also ein einzelnes Stück für einen Prototypen oder 500 Stück für die Serienproduktion bestellen.
Wie der Typ-48-Kegel ohne Hydraulikdruck verriegelt
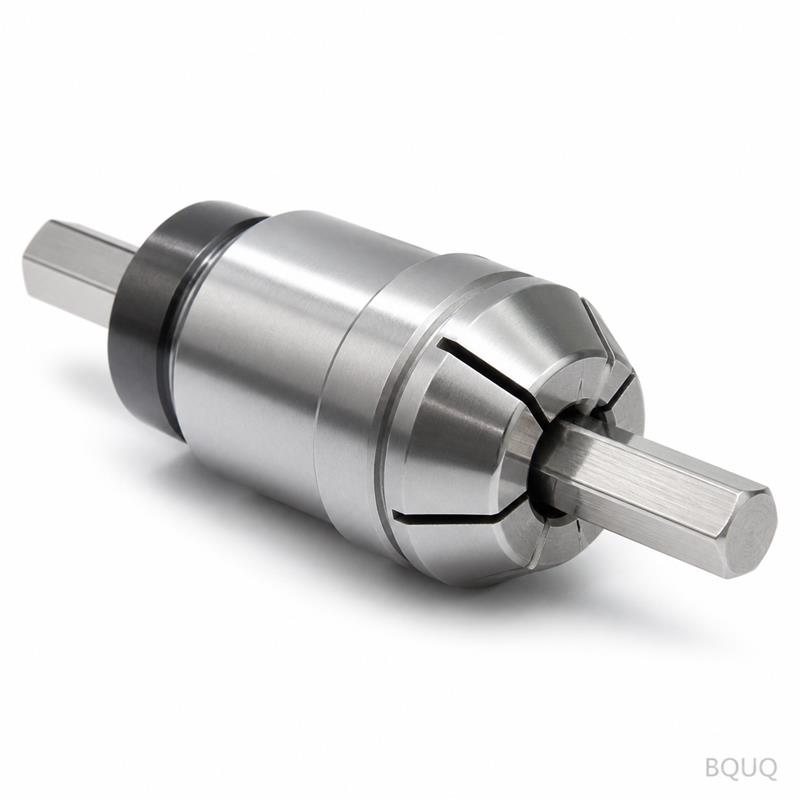
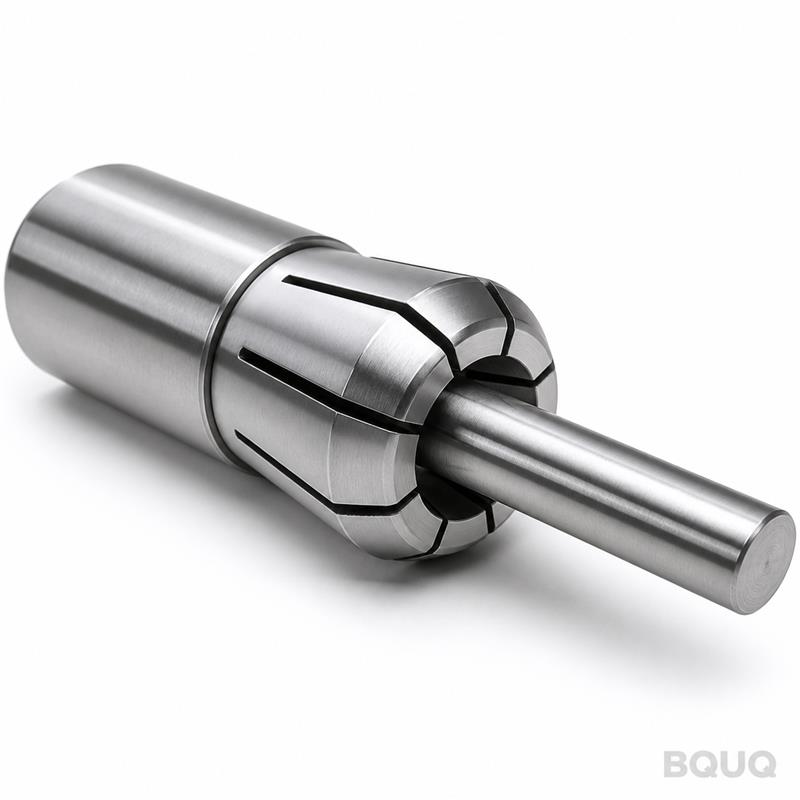
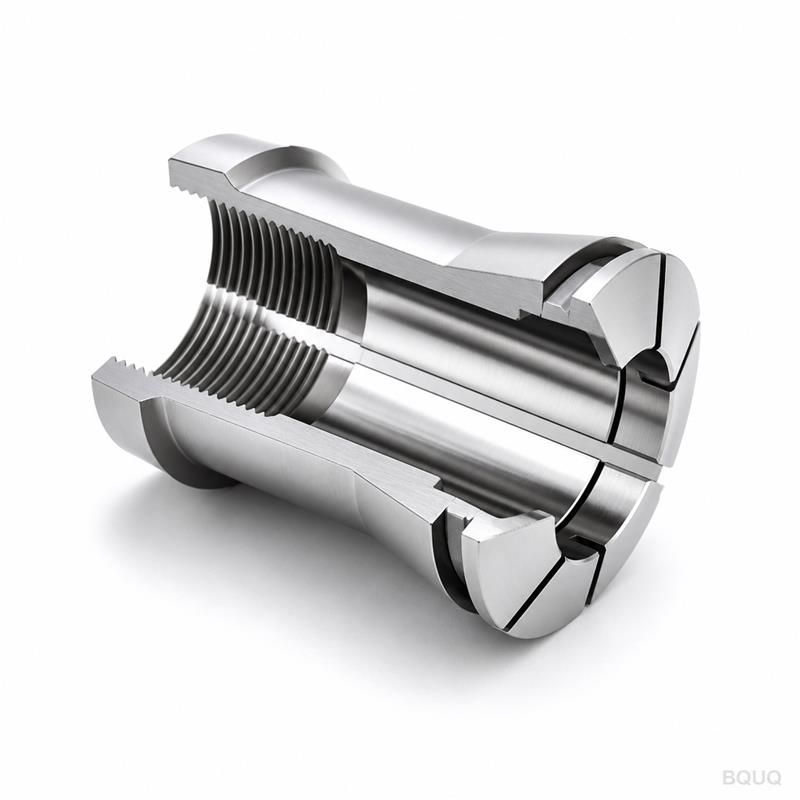
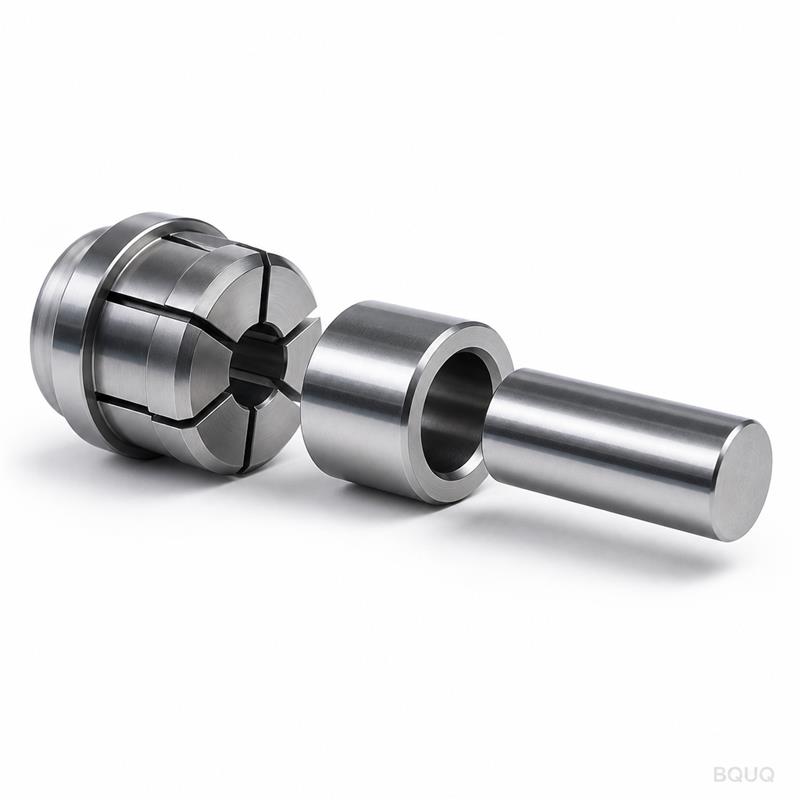
Das Spannzangenfutter Typ 48 verwendet ein mechanisches, federnd schließendes und durch Druck öffnendes Design. Eine Zugstange schiebt eine konische Hülse nach vorne, die die Federstahlsegmente nach innen zusammendrückt, um das Werkstück zu spannen. Im Gegensatz zu Hydraulikfuttern gibt es keine Flüssigkeit, die lecken könnte, keine Dichtungen, die verschleißen, und keine Temperaturdrift. Die Rundbohrung wird aus einem einzigen Stück 20CrMnTi-Legierungsstahl gefertigt, anschließend einsatzgehärtet und auf 58-60 HRC gehärtet. Dies ergibt eine wiederholbare Spannkraft von 8-12 kN, abhängig von der Spannzangengröße, mit absolutem Spiel im Kegelsitz.
Materialien und Wärmebehandlung, die wir für Körper und Spannzange verwenden
Wir verwenden 20CrMnTi (entspricht AISI 8620) für den Futterkörper und die Spannzangensegmente. Diese Legierung wird aufgrund ihrer Kernzähigkeit (40-45 HRC nach dem Einsatzhärten) und Randhärte (58-60 HRC) gewählt. Die Einsatzhärtungstiefe beträgt 0,8-1,2 mm, kontrolliert innerhalb ±0,1 mm, was Oberflächenrisse bei wiederholten Spannzyklen verhindert. Der Kegelsitz wird mit einer CBN-Schleifscheibe auf eine Oberflächengüte von Ra 0,4 µm und eine Kegelwinkeltoleranz von ±0,0015 Grad geschliffen. Die Federsegmente werden separat auf 48-52 HRC wärmebehandelt und anschließend angelassen, um das elastische Gedächtnis zu erhalten – so kehrt die Spannzange nach Tausenden von Zyklen zu ihrem ursprünglichen Bohrungsdurchmesser zurück.
Bohrungsgrößen, Rundlauf und Schleifpräzision, die Sie überprüfen können
Jede Rundbohrung wird nach der Wärmebehandlung geschliffen, nicht davor. Wir verwenden eine Innenrundschleifmaschine mit einem Marposs-Messsystem während des Prozesses, um den Bohrungsdurchmesser innerhalb von ±0,005 mm zu halten. Die Bohrung ist kein gerader Zylinder – sie hat eine Entlastung von 0,02 mm am hinteren Ende, um Reibung zu reduzieren und Späne entweichen zu lassen. Der Rundlauf wird an der Spindelnase mit einer Messuhr gemessen, die auf einem Präzisionsdorn montiert ist; wir zertifizieren jedes Futter auf ≤0,005 mm TIR. Wenn Sie engere Toleranzen benötigen, können wir die Bohrung auf ≤0,003 mm läppen, was jedoch 2 Tage zur Lieferzeit hinzufügt.
Inspektion vor jeder Lieferung – nicht nur ein Papierzertifikat
Jedes Futter durchläuft eine 12-Punkte-Inspektion, bevor wir es verpacken. Wir messen: Kegelwinkel, Bohrungsdurchmesser an drei Tiefen, Rundlauf an der Spindelnase und 50 mm zurück, Oberflächengüte, Härte (Rockwell C mit einem tragbaren Prüfgerät) und Federkraft (gemessen mit einer Kraftmessdose in geöffneter Position). Sie erhalten eine Kopie des KMM-Berichts und des Härtezertifikats mit der Lieferung. Wenn ein Messwert außerhalb Ihrer Zeichnungstoleranz liegt, arbeiten wir es nach oder verschrotten es – wir liefern niemals ein grenzwertiges Teil. In den letzten 12 Monaten betrug unsere Ausschussrate bei dieser Produktlinie 0,4 %.
Wie unser Standard-Datenblatt aussieht (und was wir anpassen können)
Parameter
Standardwert
Anpassungsbereich
Spannzangenkegel
Typ 48 (1:10)
1:8, 1:12 auf Anfrage
Rundbohrungsdurchmesser
3-42 mm (Schritt 0,5 mm)
Bis 50 mm mit verlängertem Körper
Körpermaterial
20CrMnTi (AISI 8620)
17-4PH-Edelstahl optional
Randhärte
58-60 HRC
54-62 HRC nach Zeichnung
Kernhärte
40-45 HRC
38-48 HRC
Bohrungstoleranz
±0,005 mm
±0,003 mm mit Läppen
Rundlauf (TIR)
≤0,005 mm
≤0,003 mm
Oberflächengüte (Bohrung)
Ra 0,4 µm
Ra 0,2 µm
Spannkraft
8-12 kN
6-15 kN
Lieferzeit (Standard)
15 Tage
7 Tage für Eilaufträge (Aufpreis)
Mindestbestellmenge
Keine Mindestbestellmenge
1 Stück akzeptiert
So bestellen Sie die richtige Bohrungsgröße (und vermeiden einen kostspieligen Fehler)
Messen Sie den tatsächlichen Durchmesser Ihres Stangenmaterials mit einer Mikrometerschraube, nicht die Nenngröße. Zum Beispiel misst ein 10 mm geschliffener Stab oft 9,98 mm – bestellen Sie eine 9,98 mm Bohrung, nicht 10,00 mm, um den besten Halt zu erzielen. Wenn Sie kaltgezogenes Material verwenden, lassen Sie +0,02 mm Spielraum. Wir bearbeiten die Bohrung exakt nach Ihrer Zeichnungsnummer, also senden Sie uns die Abmessung in Ihrer Anfrage. Wenn Sie unsicher sind, können wir Ihnen vor Produktionsbeginn ein Bohrungsmessset zur Überprüfung senden. Dies ist ein standardmäßiger Präzisionsfertigungsschritt für uns – wir führen ihn täglich für Schweizer-Drehereien in ganz Europa und Nordamerika durch.
Wie hoch ist die Mindestbestellmenge (MOQ) für dieses Spannzangenfutter?
Es gibt keine Mindestbestellmenge – wir akzeptieren ein einzelnes Stück für Prototypen oder dringende Ersatzteile, und der Stückpreis sinkt nur leicht bei 50+ Einheiten.
Können Sie Bohrungsdurchmesser und Kegel für mein spezifisches Drehmaschinenmodell anpassen?
Ja, wir bearbeiten die Bohrung exakt nach Ihrer Zeichnung innerhalb von ±0,005 mm, und wir können Kegelwinkel, Körperlänge und Gewindesteigung an jede Automatendrehmaschinen-Spindel Typ 48 anpassen, einschließlich Citizen-, Star- und Tsugami-Modellen.
Wie stellen Sie die Qualitätskontrolle bei Einzelstücken oder Kleinserien sicher?
Jedes Futter, unabhängig von der Menge, durchläuft dieselbe 12-Punkte-Inspektion mit KMM-Bericht und Härtezertifikat, und wir bewahren die Rückverfolgbarkeitsaufzeichnungen des Rohmaterials 5 Jahre lang auf.
Wie ist die Standard-Lieferzeit und was, wenn ich es schneller brauche?
Die Standard-Lieferzeit beträgt 15 Tage ab Zeichnungsfreigabe; für Eilaufträge können wir in 7 Tagen mit einem Eilzuschlag von 20 % liefern, und wir haben 10 gängige Bohrungsgrößen (6, 8, 10, 12, 14, 16, 18, 20, 25, 32 mm) auf Lager, die in 3 Tagen versendet werden.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden – senden Sie jetzt Ihre Zeichnung
Senden Sie Ihre Teilezeichnung oder Bohrungsgröße per E-Mail an sc@bquq.com, und unsere Ingenieure antworten mit einem verbindlichen Angebot, Liefertermin und einer DFM-Prüfung innerhalb von 12 Stunden. Für dringende Fragen kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wir sind ein seit 20 Jahren tätiger Präzisionsfertigungsbetrieb in Dongguan, China, und wir kennen das Futter Typ 48 in- und auswendig – so erhalten Sie ein Teil, das beim ersten Versuch zu Ihrer Spindel passt, ohne Umwege. Bevor Sie Ihre Werkzeugausstattung finalisieren, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um das Futter mit der richtigen Wendeschneidplattengeometrie abzustimmen, und unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um realistische Spezifikationen für Ihr nächstes Projekt festzulegen. Senden Sie noch heute Ihre Zeichnung – wir erstellen Ihr Angebot, bevor Ihr Kaffee kalt wird.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.