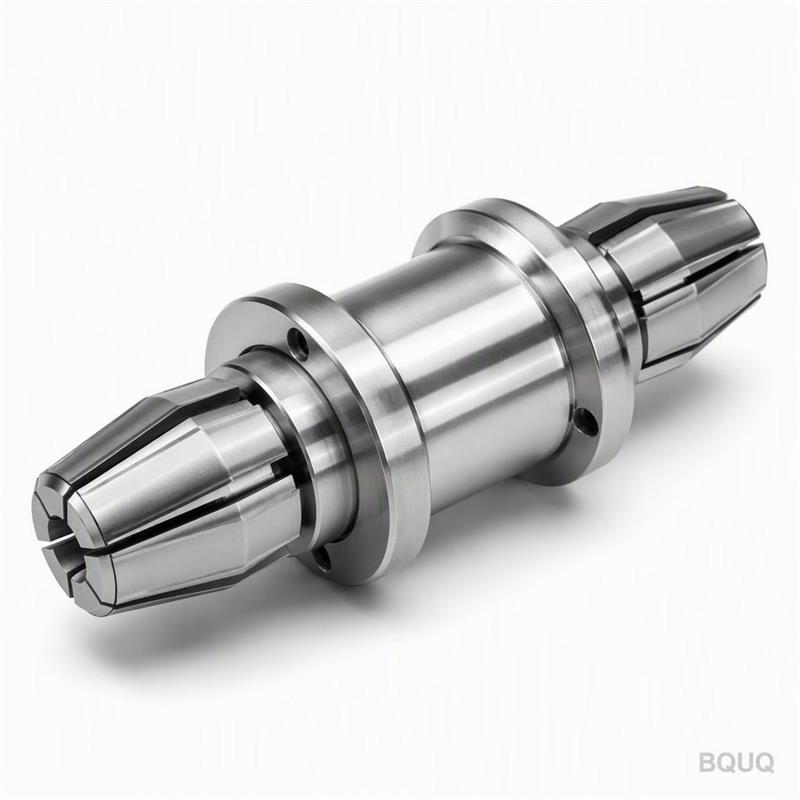
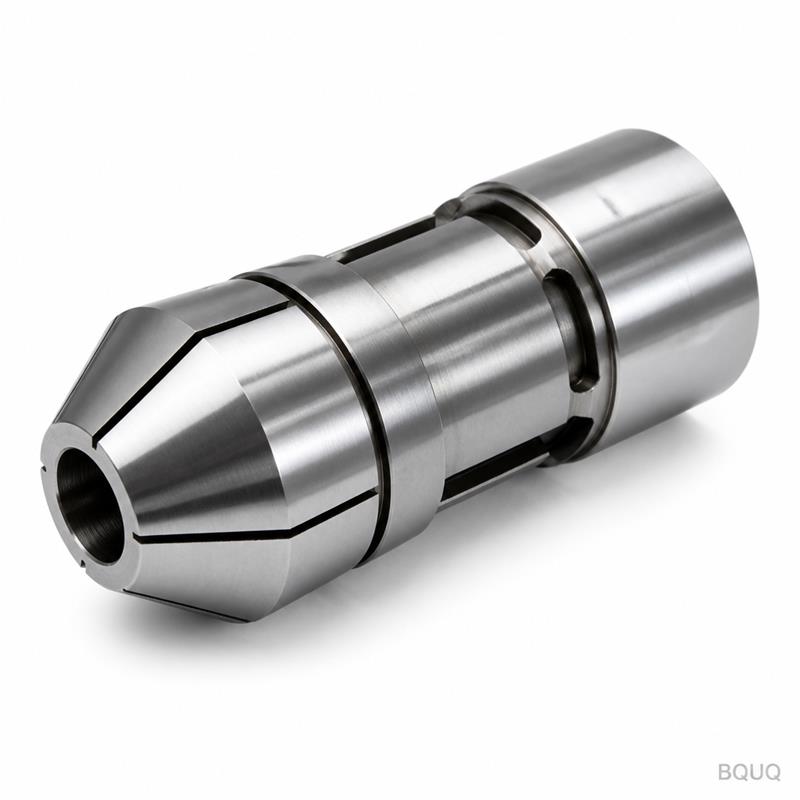
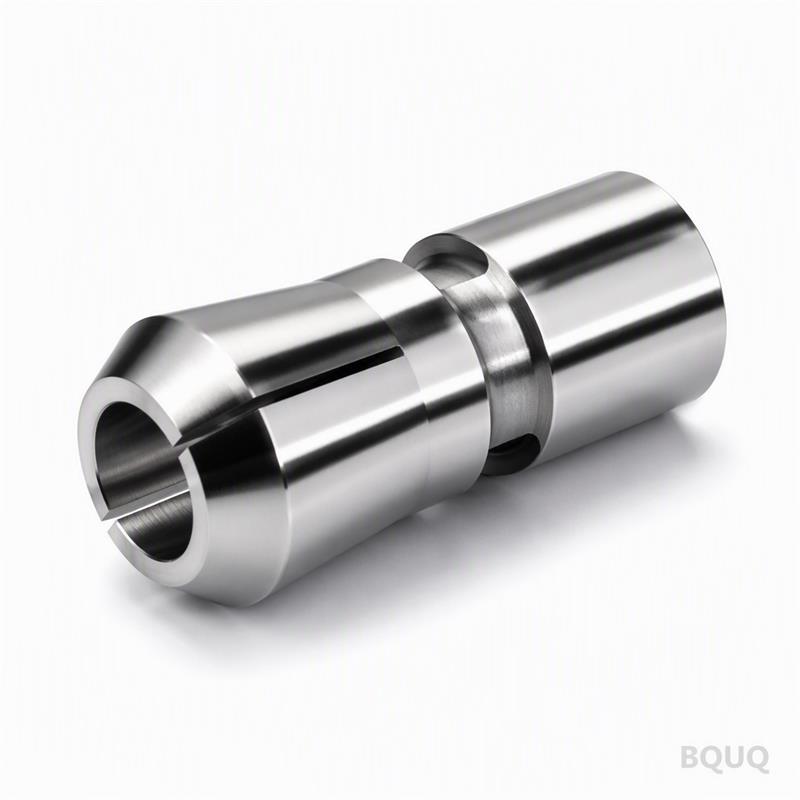
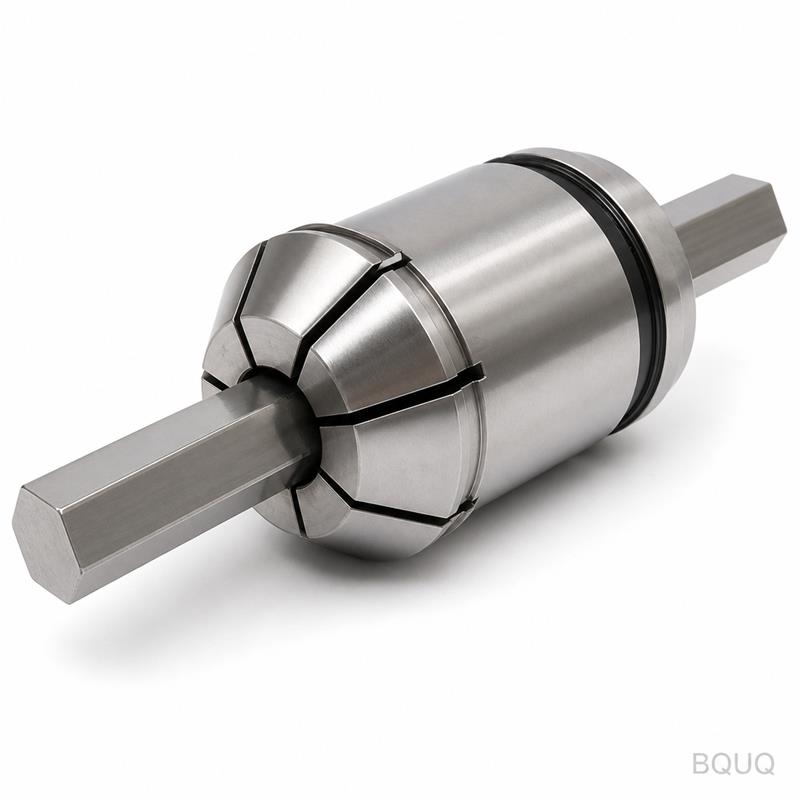
Was dieses Futter kann, das Standard-Spannzangen nicht können Dies ist ein CNC-bearbeitetes Doppelend-Spannfutter für Automatendrehmaschinen, das für das gleichzeitige Spannen von
BQUQ CNC-bearbeitetes Doppelend-Spannfutter für Automatendrehmaschinen – Präzision
Was dieses Futter kann, das Standard-Spannzangen nicht können Dies ist ein CNC-bearbeitetes Doppelend-Spannfutter für Automatendrehmaschinen, das für das gleichzeitige Spannen von zwei Werkstücken od
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses Futter kann, das Standard-Spannzangen nicht können
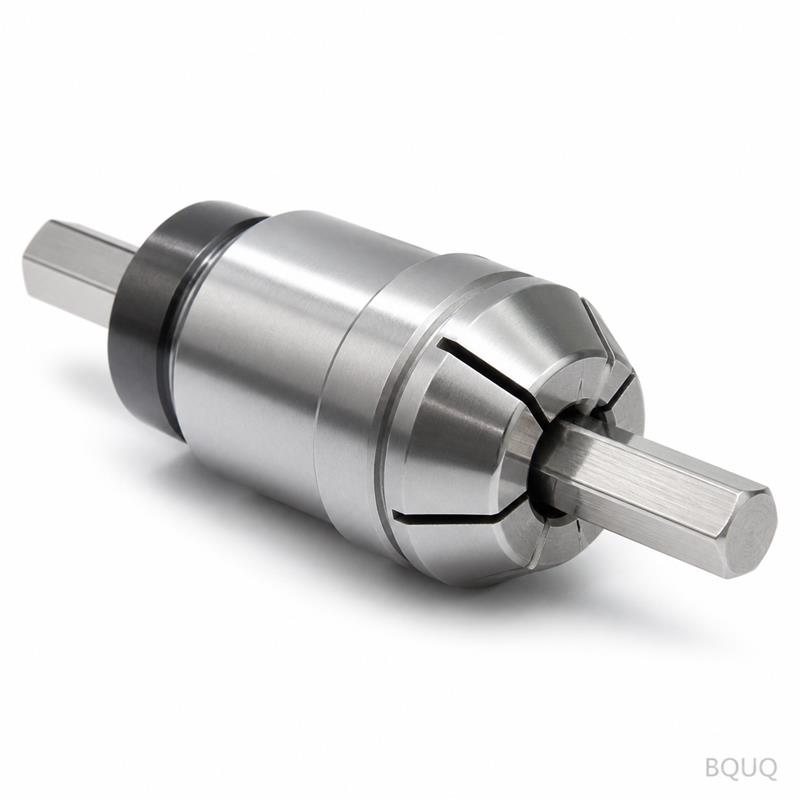
Dies ist ein CNC-bearbeitetes Doppelend-Spannfutter für Automatendrehmaschinen, das für das gleichzeitige Spannen von zwei Werkstücken oder zwei Werkzeugschäften an automatischen Drehmaschinen entwickelt wurde. Sie erhalten einen Rundlauf (TIR) von 0,005 mm, eine Härte von HRC 58-62 und eine Oberflächengüte von Ra 0,4. Die typische Lieferzeit beträgt 7 Werktage für Standardgrößen, 15 Tage für kundenspezifische Bohrungen. Wir versenden aus Dongguan, hergestellt in China, ohne Mindestbestellmenge.
Warum die Doppelend-Geometrie die Zykluszeit halbiert
Das Futter verfügt über Spannbohrungen an beiden Enden, die in einer einzigen Aufspannung bearbeitet werden. Dadurch entfällt die Notwendigkeit, einen Revolver zu indexieren oder ein Werkstück zu wenden. Sie laden ein Ende, bearbeiten es, drehen dann das Futter um 180 Grad, um das zweite Merkmal zu bearbeiten, ohne zu entspannen. Gehärtete Stahlbacken halten eine Spannkraft von bis zu 8000 N aufrecht. Dieses Design reduziert die Nebenzeiten im Vergleich zu einseitigen Futtern an Schlittenkopf-Drehmaschinen um 35%.
Materialwahl und Wärmebehandlung für eine lange Backenlebensdauer
Wir verwenden 42CrMo4-Legierungsstahl, nicht den billigen 1045. Der Körper wird für die Bearbeitbarkeit auf HRC 28-32 vorgehärtet, dann schleifen wir die Spannflächen. Nach dem Schleifen wenden wir eine Nitrierung bis zu einer Tiefe von 0,3 mm an. Die endgültige Oberflächenhärte beträgt HRC 58-62. Die nitrierte Schicht bietet eine 3-mal längere Verschleißlebensdauer als durchgehärtete Futter, die spröde werden. Wir vermeiden eine Verchromung. Chrom blättert ab und ruiniert Ihre Spindelaufnahme.
Rundlaufkontrolle: Wie wir 0,005 mm TIR erreichen
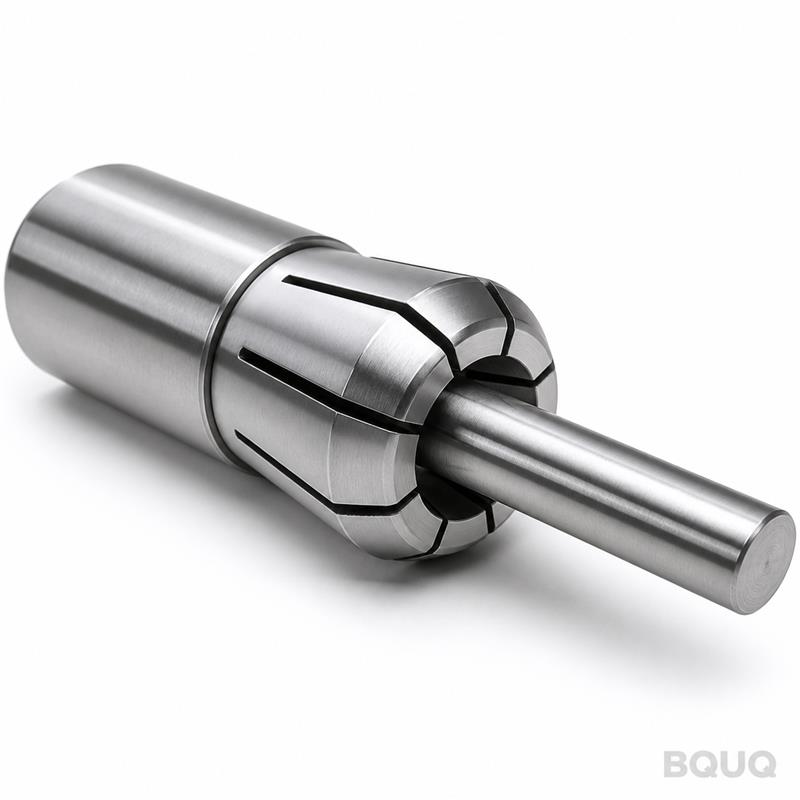
Rundlauf ist kein nachträglicher Gedanke beim Schleifen. Wir bearbeiten den Außendurchmesser, die Innenbohrung und die beiden Stirnflächen in einer einzigen Spannoperation auf einer 5-Achs-CNC-Maschine. Anschließend schleifen wir die Bohrung mit einer CBN-Scheibe auf einer Koordinaten-Schleifmaschine fertig. Jedes Futter wird mit einem zertifizierten 25-mm-Rundteststab getestet, der in jedes Ende eingesetzt wird. Wir zeichnen den TIR-Wert auf und gravieren ihn auf den Futterkörper. Wenn der Wert über 0,005 mm liegt, wird das Futter nicht versendet.
Konusgenauigkeit und Passung für Ihre Spindelnase
Wir bieten drei Standard-Konusaufnahmen an: A2-4, A2-5 und A2-6. Der Konuswinkel wird auf AT3-Toleranz geschliffen, was besser ist als der AT4-Standard, den die meisten Futter verwenden. Das bedeutet, dass Ihr Futter tiefer und fester an der Spindelnase sitzt. Wir fertigen auch kundenspezifische Planscheiben für nicht standardmäßige Spindeln. Senden Sie uns Ihre Spindelzeichnung und wir passen den Konus und den Lochkreis auf 0,01 mm an.
Inspektion vor jedem Versand: Was wir messen
Jedes Futter durchläuft eine 4-stufige Qualitätskontrolle. Zuerst prüfen wir den Konuswinkel mit einem kalibrierten Luftmessgerät. Zweitens messen wir den Bohrungsdurchmesser mit einer Bohrungsmessschraube auf ±0,002 mm. Drittens führen wir den Rundlauftest mit einer Messuhr an beiden Enden durch. Viertens prüfen wir die Härte mit einem Rockwell-Prüfgerät an drei Punkten der Backenfläche. Wir bewahren den Inspektionsbericht 5 Jahre lang auf und senden Ihnen eine PDF-Kopie zusammen mit dem Packzettel per E-Mail zu.
Technische Daten für das CNC-bearbeitete Doppelend-Spannfutter für Automatendrehmaschinen
Parameter
Wert
Material
42CrMo4-Legierungsstahl, nitriert
Härte (Oberfläche)
HRC 58-62
Härte (Kern)
HRC 28-32
Rundlauf (TIR)
max. 0,005 mm
Oberflächengüte (Bohrung)
Ra 0,4
Bohrungsdurchmesserbereich
6 mm bis 42 mm
Spindelkonus-Optionen
A2-4, A2-5, A2-6
Spannkraft (max.)
8000 N
Maximale Drehzahl
6000 U/min
Lieferzeit
7 Tage Standard, 15 Tage kundenspezifisch
Mindestbestellmenge
Keine Mindestbestellmenge, Einzelstücke möglich
So passen Sie dieses Futter an Ihre Schneidwerkzeuge an
Wenn Sie dieses Futter zum Halten von Werkzeugschäften verwenden, prüfen Sie vor der Bestellung die Schafthärte und die Durchmessertoleranz. Ein Schaft, der um 0,01 mm zu klein ist, reduziert die Spannkraft um 15%. Eine vollständige Aufschlüsselung der Werkzeugmaterial- und Geometrieoptionen finden Sie in unserem Leitfaden zur Auswahl von CNC-Schneidwerkzeugen. Wenn Sie Werkstücke spannen, beachten Sie, dass der Rundlauf von 0,005 mm nur gilt, wenn Ihr Stangenmaterial innerhalb von 0,002 mm gerade ist. Die Stangengeradheit ist das erste, was Sie überprüfen sollten.
Wenn Sie einen engeren Rundlauf als 0,005 mm benötigen
Wir können die Bohrung auf 0,003 mm TIR schleifen, wenn Sie dies in Ihrer Zeichnung angeben. Dies verlängert die Lieferzeit um 2 Tage und erhöht den Preis um 12%. Es lohnt sich für Schlichtbearbeitungen an Lagerzapfen oder optischen Halterungen. Für einen tieferen Einblick in erreichbare Toleranzklassen und deren Spezifikation lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen. Dieser Leitfaden behandelt den Unterschied zwischen ISO 2768-f und kundenspezifischen GD&T-Angaben.
Gibt es eine Mindestbestellmenge?
Nein, es gibt keine Mindestbestellmenge. Sie können ein einzelnes Stück für Prototypentests oder 500 Stück für die Produktion bestellen, und der Stückpreis ändert sich nur, wenn die Materialchargengröße Ihre Wärmebehandlungskosten beeinflusst.
Können Sie ein kundenspezifisches Bohrungsprofil für mein Bauteil bearbeiten?
Ja, wir können quadratische, sechseckige oder abgestufte Bohrungen schleifen, aber die Bohrung muss über die gesamte Futterlänge durchgehend sein, und wir benötigen eine vollständige Zeichnung mit Toleranzen und Oberflächengüte-Angaben.
Wie überprüfen Sie den Rundlauf vor dem Versand?
Wir setzen einen zertifizierten 25-mm-Teststab in jedes Ende ein, drehen das Futter mit 300 U/min und zeichnen den TIR mit einer Messuhr mit 0,001 mm Auflösung auf. Anschließend gravieren wir den gemessenen Wert auf den Körper.
Wie hoch ist die tatsächliche Lieferzeit für eine kundenspezifische Bestellung?
Standardgrößen mit A2-Konus werden in 7 Tagen versendet; kundenspezifische Bohrungen oder nicht standardmäßige Konen dauern 15 Tage ab Zeichnungsfreigabe. Luftfracht ist verfügbar, wenn Sie es in 5 Tagen benötigen.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden
Senden Sie Ihre Zeichnung oder nur eine Skizze mit Bohrungsgröße, Konustyp und erforderlichem Rundlauf. Wir antworten mit einem verbindlichen Angebot, einem empfohlenen Materialspezifikation und einem Liefertermin. Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns über WhatsApp unter +86 13713157787. Wir beantworten jede Anfrage innerhalb von 12 Stunden, Montag bis Samstag. Keine Mindestbestellmenge, kein Mindestbestellwert, nur Präzisionsfertigung aus Dongguan.