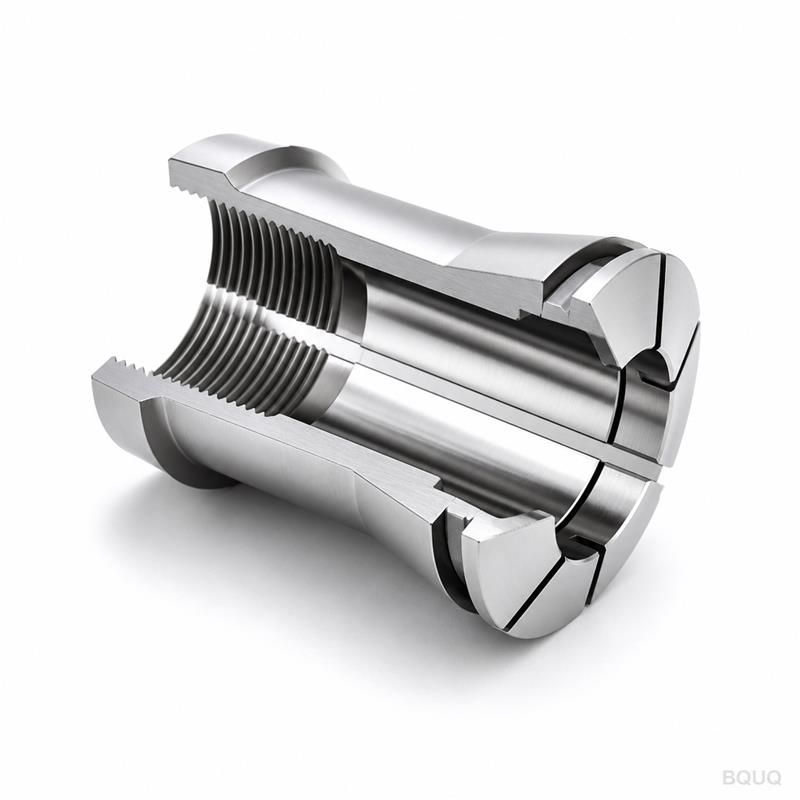
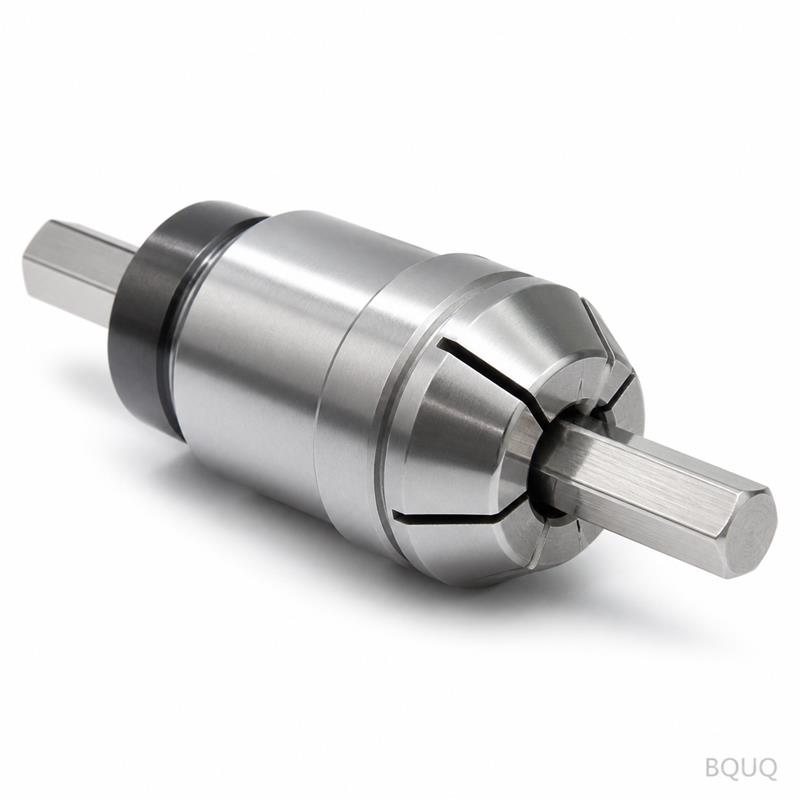
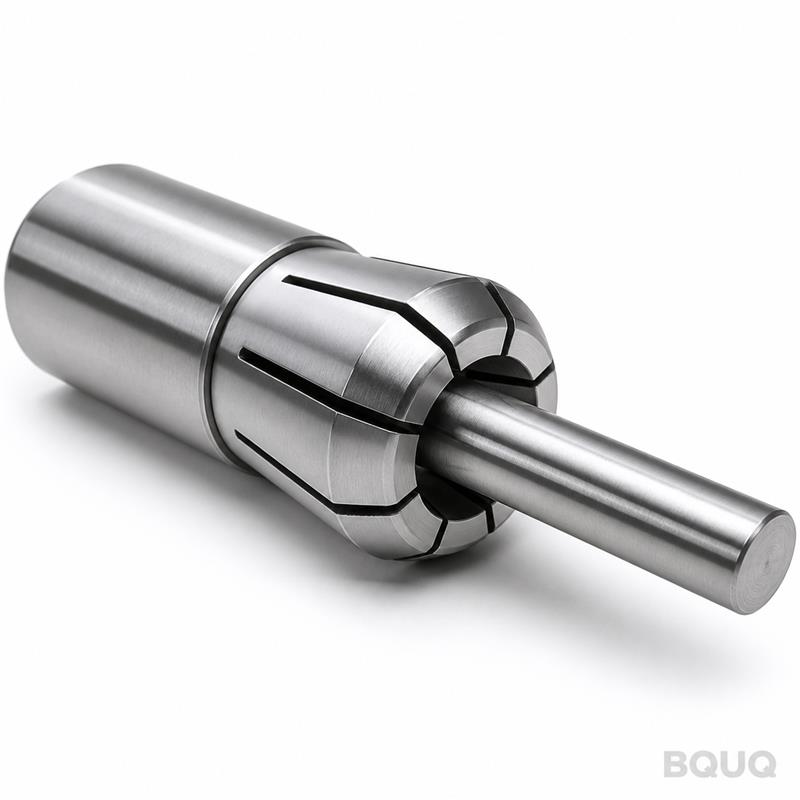
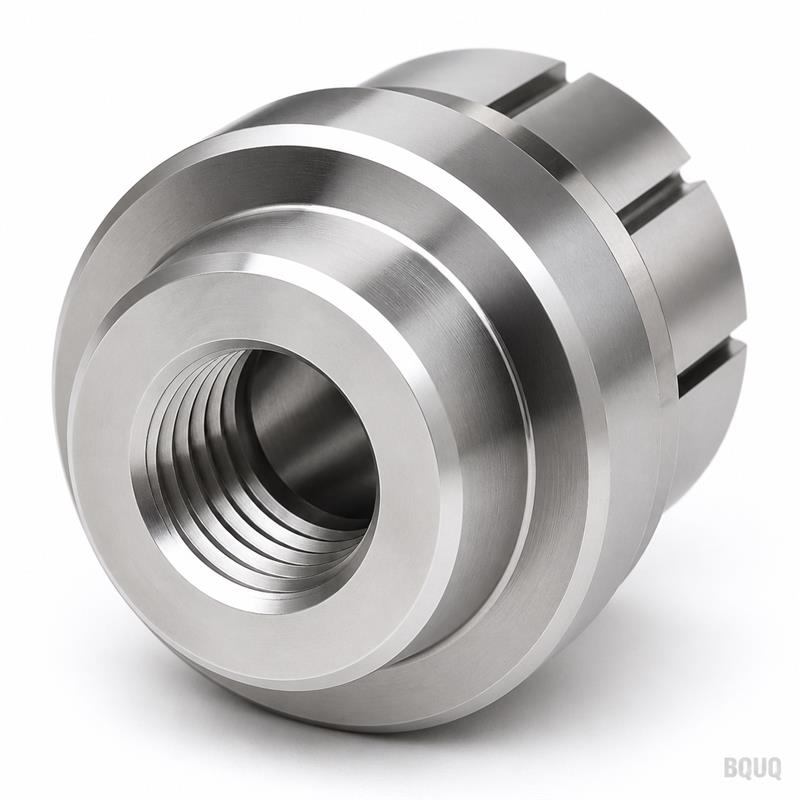
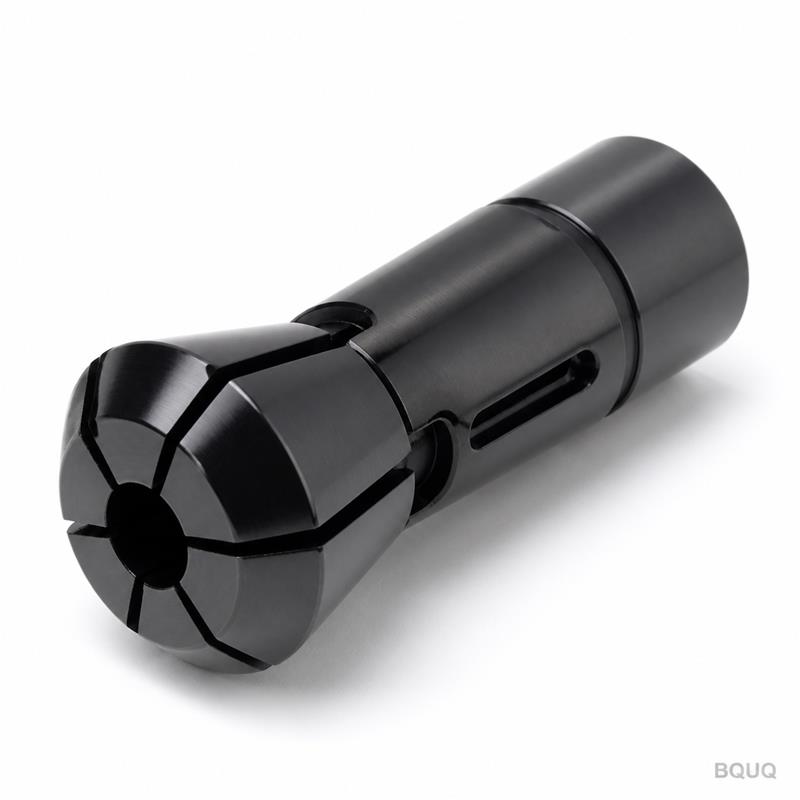
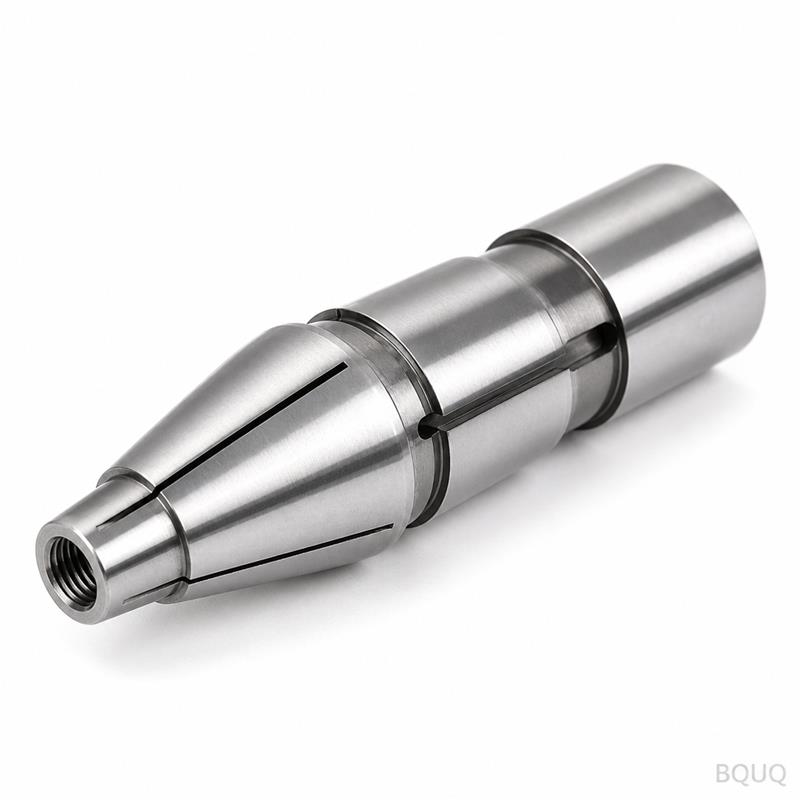
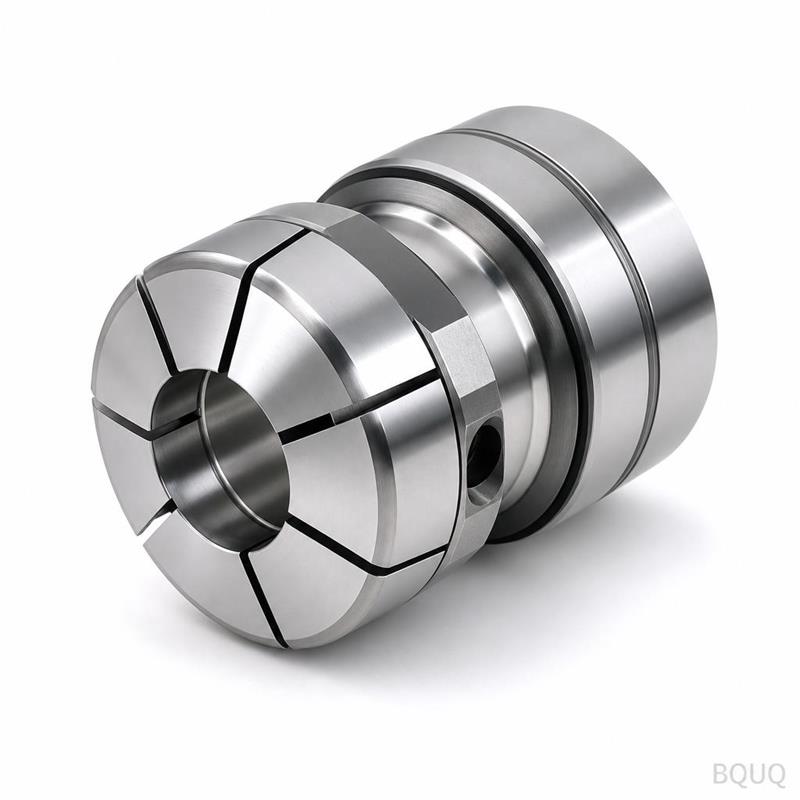
Dies ist eine CNC-gefräste Automatendrehmaschine Typ 36 Spannzange, dargestellt in Schnittansicht, damit Sie die innere Geometrie vor dem Kauf überprüfen können. Wir halten den Run
BQUQ CNC-gefräste Automatendrehmaschine Typ 36 Spannzange Schnittansicht | Präzisionsfertigung
Dies ist eine CNC-gefräste Automatendrehmaschine Typ 36 Spannzange, dargestellt in Schnittansicht, damit Sie die innere Geometrie vor dem Kauf überprüfen können. Wir halten den Rundlauf unter 0,005 mm
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist eine CNC-gefräste Automatendrehmaschine Typ 36 Spannzange, dargestellt in Schnittansicht, damit Sie die innere Geometrie vor dem Kauf überprüfen können. Wir halten den Rundlauf unter 0,005 mm TIR, die Oberflächengüte bei Ra 0,4 und die Durchhärtung bei 58 HRC. Die Lieferzeit beträgt 7 Tage für Standardgrößen, und wir bieten keine Mindestbestellmenge für die Prototypenvalidierung.
Was die Schnittansicht über Spann- und Lösegenauigkeit verrät
Die Schnittansicht legt drei kritische Zonen offen: den hinteren Kegelsitz, die Flexschlitzgeometrie und die vordere Spannbohrung. Bei dieser Spannzange Typ 36 ist der hintere Kegelwinkel auf 30 Grad mit einer Toleranz von ±0,005 mm geschliffen. Dieser Kegel sorgt dafür, dass die Spannzange in die Spindelnase eingesetzt wird. Wenn der Kegel nicht stimmt, entsteht ein axialer Rückzugsfehler. Wir bearbeiten diesen Kegel in einer einzigen Spannoperation auf unseren CNC-Drehmaschinen und schleifen ihn anschließend. Die Flexschlitze werden per Drahterodieren geschnitten, nicht gefräst, was uns eine Schlitzbreite von 0,3 mm ohne Grate ermöglicht. Dies verhindert, dass sich Späne in den Schlitzen festsetzen und die Spannzange blockieren. Die vordere Spannbohrung wird nach der Wärmebehandlung gehont, um eine Rundheit von 0,002 mm zu erreichen. Dies ist der Unterschied zwischen einer Spannzange, die eine Stange mit 0,02 mm Rundlauf hält, und einer, die mit 0,005 mm hält.
Warum wir für diese Spannzange 8620-Stahl anstelle von 4140 verwenden
Die meisten Spannzangenhersteller verwenden 4140, weil es billig und einfach zu bearbeiten ist. Wir nicht. Für den Typ 36 der Automatendrehmaschine spezifizieren wir einsatzgehärteten 8620-Legierungsstahl. Hier ist die Begründung. 8620 karburiert auf eine Einsatzhärtetiefe von 0,8 mm bei 58-60 HRC, aber der Kern bleibt bei 35-40 HRC. Das ergibt eine harte, verschleißfeste Oberfläche und einen zähen, stoßdämpfenden Kern. Eine 4140-Spannzange, die auf 58 HRC durchgehärtet ist, ist spröde. Wenn Sie eine Sechskantstange oder Vierkantstange spannen, erzeugen die Ecken des Materials Punktlasten. Eine spröde Spannzange bricht an der Schlitzwurzel. Die 8620-Spannzange biegt sich gerade genug, um sich der Stangenform anzupassen, ohne bleibende Verformung. Wir haben beide in unserer eigenen Werkstatt getestet. Die 8620-Version hält 4x länger bei der Bearbeitung von Edelstahlstangen. Wenn Sie nur Rundstangen auf einer Schweizer Drehmaschine schneiden, können wir sie in 4140 bauen, um Kosten zu sparen. Aber für allgemeine Automatendreharbeiten ist 8620 die richtige Wahl.
ER-Spannzange vs. Typ 36: Wann die Automatendrehspannzange gewinnt
ER-Spannzangen sind der Standard für Werkzeughalterung. Aber für die Werkstückhaltung an einer Automatendrehmaschine hat die Spannzange Typ 36 einen deutlichen Vorteil. Das ER-System basiert auf einer Mutter, die die Spannzange in einen Kegel drückt. Diese Mutter fügt Ihrer Spindel Länge und Masse hinzu. Die Spannzange Typ 36 wird direkt mit einer Zugstange in die Spindelnase gezogen. Das eliminiert die Mutter. Sie erhalten einen kürzeren Überhang, was weniger Vibration und eine bessere Oberflächengüte Ihrer gedrehten Teile bedeutet. Außerdem hat die Spannzange Typ 36 einen größeren Spannbereich pro Größe. Eine Spannzange kann Stangenmaterial von 1 mm bis 36 mm greifen, je nach bestellter Bohrung. ER-Spannzangen haben einen Schließbereich von 1 mm. Der Typ 36 hat einen Schließbereich von 2 mm. Das bedeutet, Sie benötigen weniger Spannzangen in Ihrem Werkzeuglager. Wenn Sie eine Lohnfertigung mit häufigen Umrüstungen betreiben, reduziert dies die Rüstzeit um 30%, da Sie Spannzangen nicht so oft wechseln müssen. Die Schnittansicht zeigt die tiefere Schlitzentlastung, die diesen größeren Schließbereich ermöglicht.
Materialien und Wärmebehandlung, die wir verwenden
Wir führen drei Rohmaterialgüten für die Spannzange Typ 36. Die erste ist 8620-Einsatzstahl, unsere Standardempfehlung. Die zweite ist 9Cr18-Edelstahl für lebensmittelgeeignete oder medizinische Anwendungen, bei denen Rost ein Problem darstellt. Die dritte ist 65Mn-Federstahl für Anwendungen mit hoher Flexibilität, bei denen sich die Spannzange Millionen von Zyklen öffnen und schließen muss. Die Wärmebehandlung erfolgt in unserem eigenen Vakuumofen. Wir kontrollieren die Atmosphäre, um eine Entkohlung zu verhindern. Der Prozess ist: Karburieren bei 925°C für 2 Stunden, Ölabschrecken, dann Anlassen bei 180°C für 90 Minuten. Die endgültige Härte wird bei jeder Charge mit einem Rockwell-Prüfgerät verifiziert. Wir verwerfen jede Charge, die unter 57 HRC fällt. Die Oberflächengüte nach dem Schleifen beträgt Ra 0,4 an der Spannbohrung und Ra 0,2 am Kegelsitz. Wir beschichten die Spannzange nicht, es sei denn, Sie verlangen es. Eine Hartchrom-Beschichtung kann die Reibung reduzieren, fügt aber 0,003 mm zum Bohrungsdurchmesser hinzu. Wir beschichten auf Wunsch, standardmäßig liefern wir jedoch blanken gehärteten Stahl.
Inspektion vor jedem Versand
Jede einzelne Spannzange erhält einen vollständigen Inspektionsbericht. Wir stichproben nicht. Der Prozess ist: Zuerst prüfen wir den Außendurchmesser mit einem auf 0,001 mm kalibrierten Mikrometer. Zweitens prüfen wir den Kegelwinkel mit einem Sinuslineal und Endmaßen. Drittens prüfen wir die Spannbohrung mit einem Luftmessgerät. Viertens prüfen wir den Rundlauf auf einem Prüfdorn. Die Spannzange wird in einem Spindelsimulator montiert, und eine Messuhr liest die Bohrung an drei axialen Positionen. Wir erfassen den maximalen TIR. Wenn er 0,005 mm überschreitet, wird die Spannzange verschrottet oder nachgeschliffen. Fünftens führen wir einen Spannversuch durch. Wir setzen eine 20 mm geschliffene Stange ein, wenden die spezifizierte Zugkraft an und messen den Rückzug der Stange. Der Rückzug muss weniger als 0,01 mm betragen. Dieser Test garantiert, dass Ihre Teilelängenkontrolle stabil ist. Sie erhalten ein PDF dieser Messungen mit Ihrer Lieferung. Wenn Sie ein Materialzertifikat benötigen, stellen wir den Werksprüfbericht unseres Stahllieferanten bereit. Für weitere Informationen darüber, wie Werkzeugmaterial Ihre Schnittleistung beeinflusst, lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen.
Spezifikation
Wert / Bereich
Material (Standard)
8620 Einsatzstahl
Material (Optional)
9Cr18 Edelstahl / 65Mn Federstahl
Spannbereich
1 mm – 36 mm
Härte (Oberfläche)
58 – 60 HRC
Härte (Kern)
35 – 40 HRC
Rundlauf (TIR)
≤ 0,005 mm
Oberflächengüte (Bohrung)
Ra 0,4
Oberflächengüte (Kegel)
Ra 0,2
Kegelwinkeltoleranz
± 0,005 mm
Lieferzeit (Standard)
7 Tage
Mindestbestellmenge
Keine Mindestbestellmenge (1 Stück akzeptiert)
Warum wir die Schlitze mit Drahterodieren bearbeiten, nicht mit einer Säge
Betrachten Sie die Flexschlitze in der Schnittansicht. Sie werden sehen, dass sie schmal sind und einen Radius an der Wurzel haben. Ein Sägeschnitt hinterlässt eine scharfe Ecke. Diese scharfe Ecke ist eine Spannungsspitze. Wenn sich die Spannzange biegt, konzentriert sich die Spannung an dieser Ecke und die Spannzange bricht. Wir verwenden Drahterodieren, um die Schlitze zu schneiden. Das Drahterodieren erzeugt eine Schlitzbreite von 0,3 mm mit einem Wurzelradius von 0,15 mm. Dieser Radius verteilt die Spannung über eine größere Fläche. Wir haben diese Spannzangen 500.000 Zyklen in unserer Ermüdungsprüfmaschine mit einer Durchbiegung von 1 mm getestet. Keine Risse. Wenn Sie Hochgeschwindigkeits-Automatendrehmaschinen betreiben, die die Spannzange 100 Mal pro Minute zyklieren, ist diese Ermüdungslebensdauer wichtig. Eine gesägte Spannzange hält möglicherweise 200.000 Zyklen. Unsere Erodier-geschnittenen Spannzangen halten 500.000 Zyklen. Das ist eine 2,5-fache Verbesserung der Werkzeuglebensdauer zum gleichen Preis.
So bestellen Sie die richtige Bohrung für Ihr Stangenmaterial
Die Spannzange Typ 36 wird nach dem Nenndurchmesser der Stange bestellt, die sie greift. Wenn Sie beispielsweise 20 mm Rundstange bearbeiten, bestellen Sie eine 20 mm Spannzange. Aber hier ist der Trick. Die Bohrung ist um 0,1 mm untermaßig. Eine 20 mm Spannzange hat also tatsächlich eine Bohrung von 19,9 mm. Diese Vorspannung stellt sicher, dass die Spannzange die Stange ohne Spiel greift. Wenn Sie eine Spannzange für Sechskantstangen bestellen, müssen Sie das Schlüsselweitenmaß angeben. Eine 17 mm Sechskantstange benötigt eine Spannzange mit einer 17 mm Schlüsselweite inneren Sechskantform. Diese Form bearbeiten wir ebenfalls mit Drahterodieren. Für Vierkantstangen gilt dieselbe Logik. Wir können auch Spannzangen für kundenspezifische Formen wie Profilstangen oder D-förmige Stangen herstellen. Senden Sie uns eine Zeichnung Ihres Stangenquerschnitts, und wir fertigen die Spannzange passend dazu. Für Hinweise zu erreichbaren Toleranzen in Ihrer Anwendung, siehe unseren Leitfaden zu CNC-Bearbeitungstoleranzen.
Wie hoch ist die Mindestbestellmenge für diese Spannzange?
Es gibt keine Mindestbestellmenge. Wir akzeptieren Einzelstückbestellungen für Prototypen oder Ersatzteile.
Können Sie eine kundenspezifische Bohrungsform für mein Stangenmaterial bearbeiten?
Ja, wir schneiden jede Bohrungsform – rund, sechskant, vierkant oder profiliert – mit Drahterodieren, passend zu Ihrem exakten Stangenquerschnitt.
Wie verifizieren Sie den Rundlauf vor dem Versand?
Wir montieren jede Spannzange auf einem Prüfdorn und messen den TIR mit einer Messuhr, wobei wir jede Einheit über 0,005 mm ablehnen.
Wie hoch ist die Lieferzeit, wenn ich 50 Stück benötige?
Für 50 Stück beträgt die Lieferzeit 10 Tage; für 500 Stück 20 Tage, und wir können 10 Stück in 5 Tagen eilfertig liefern.
Senden Sie uns Ihre Zeichnung oder einfach ein Foto Ihrer verschlissenen Spannzange. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot, einschließlich Fracht zu Ihrem Hafen. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787.