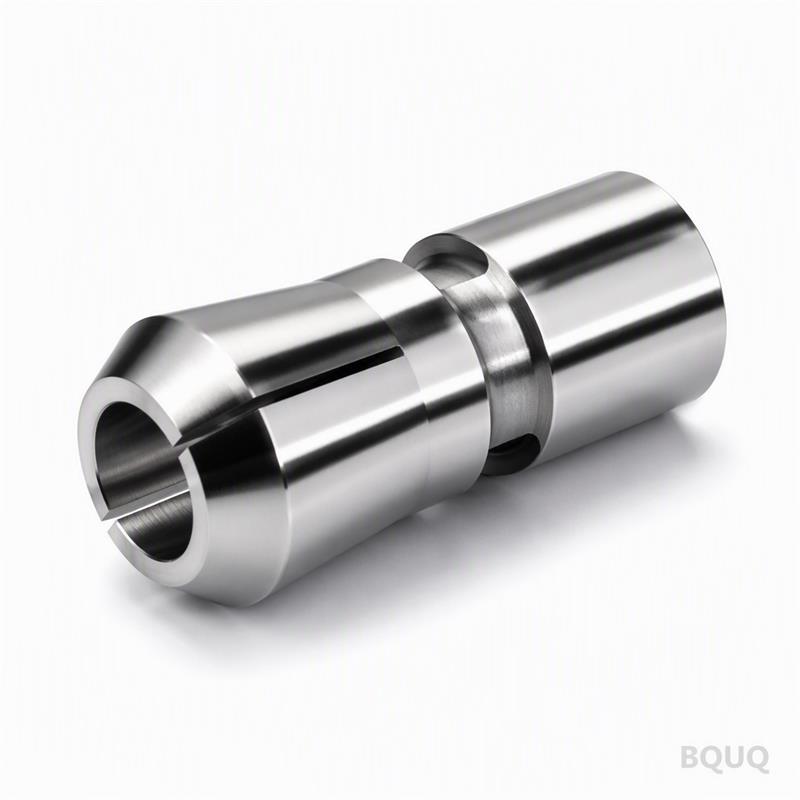
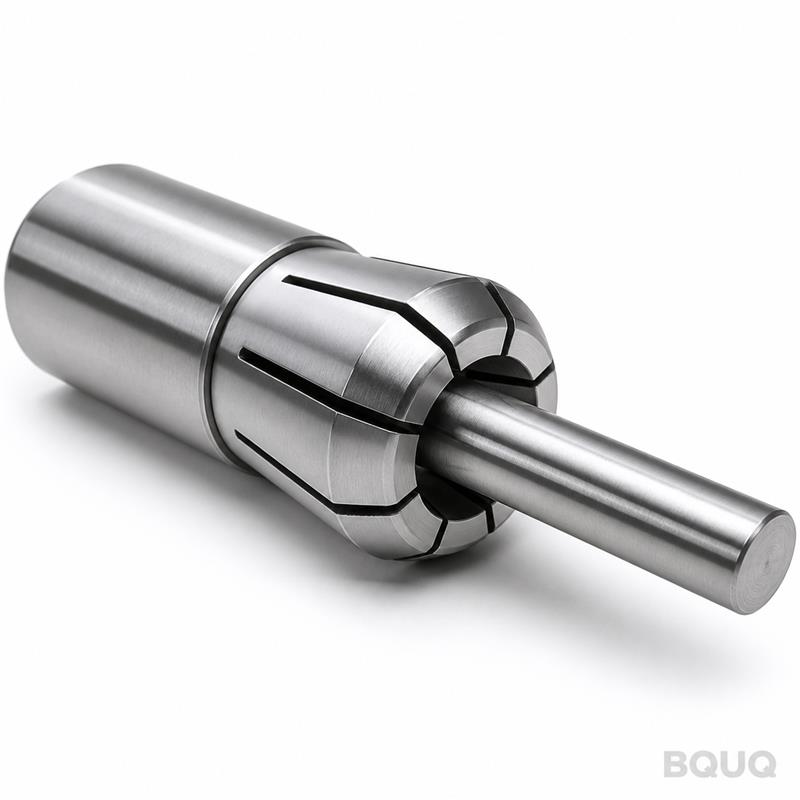
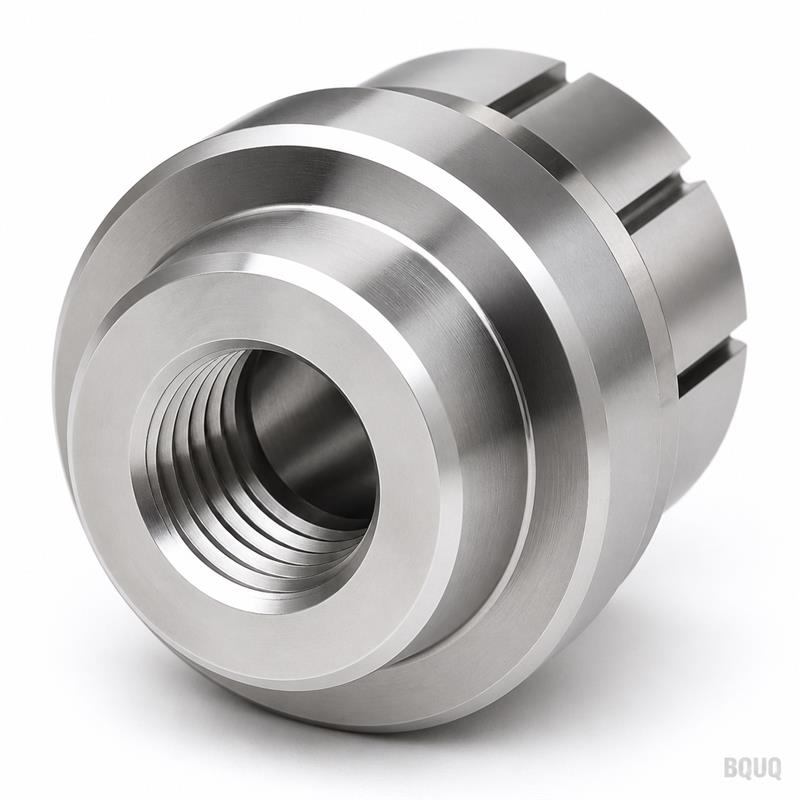
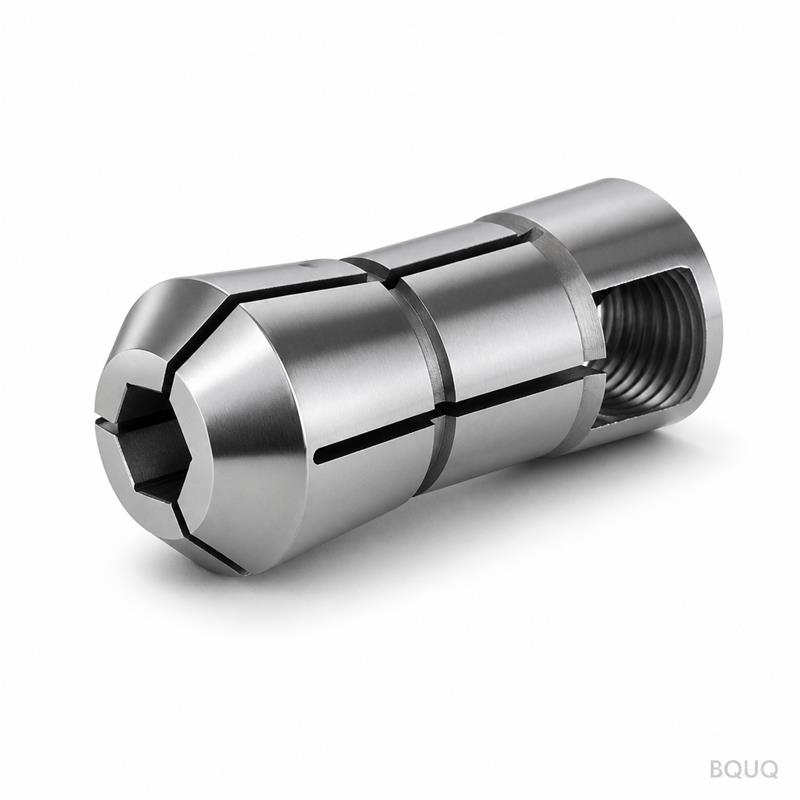
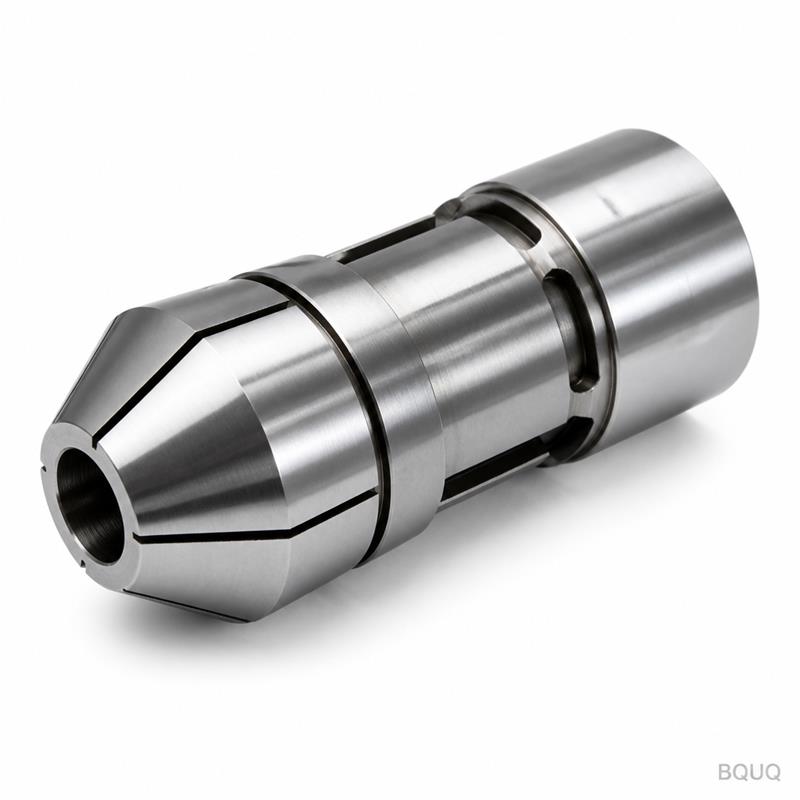
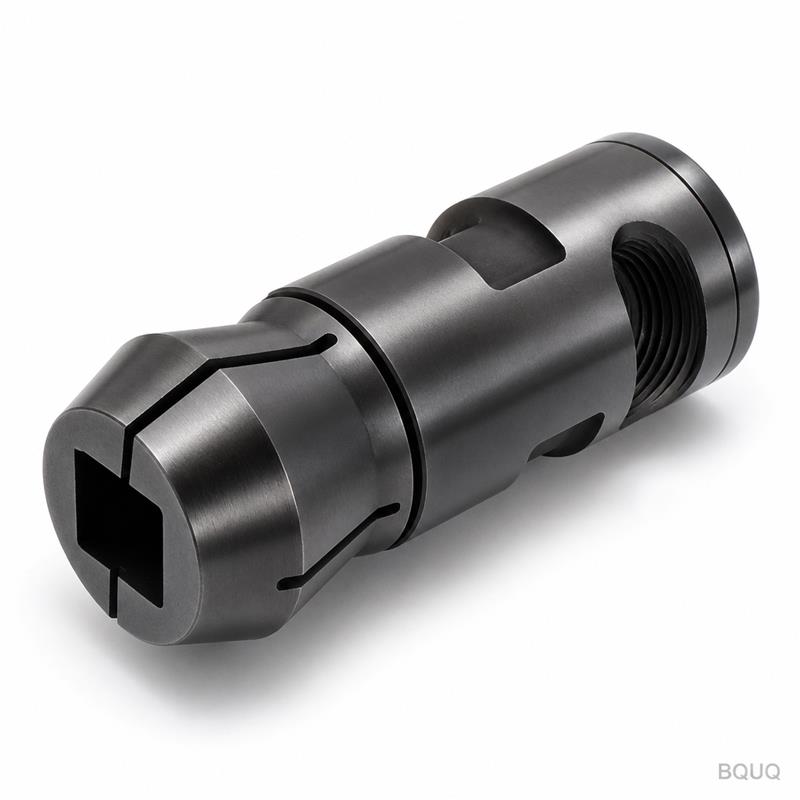
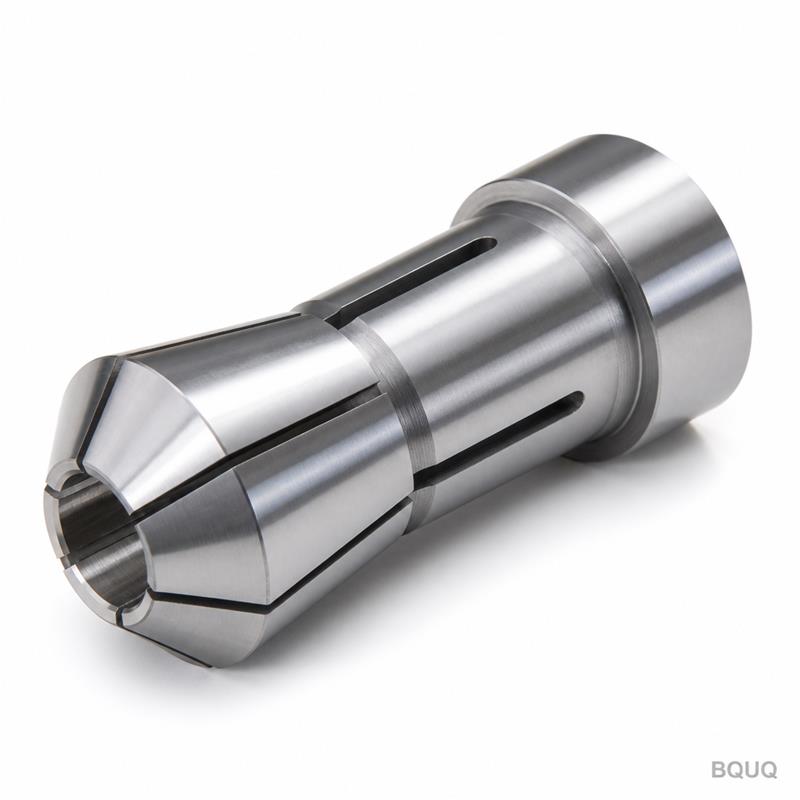
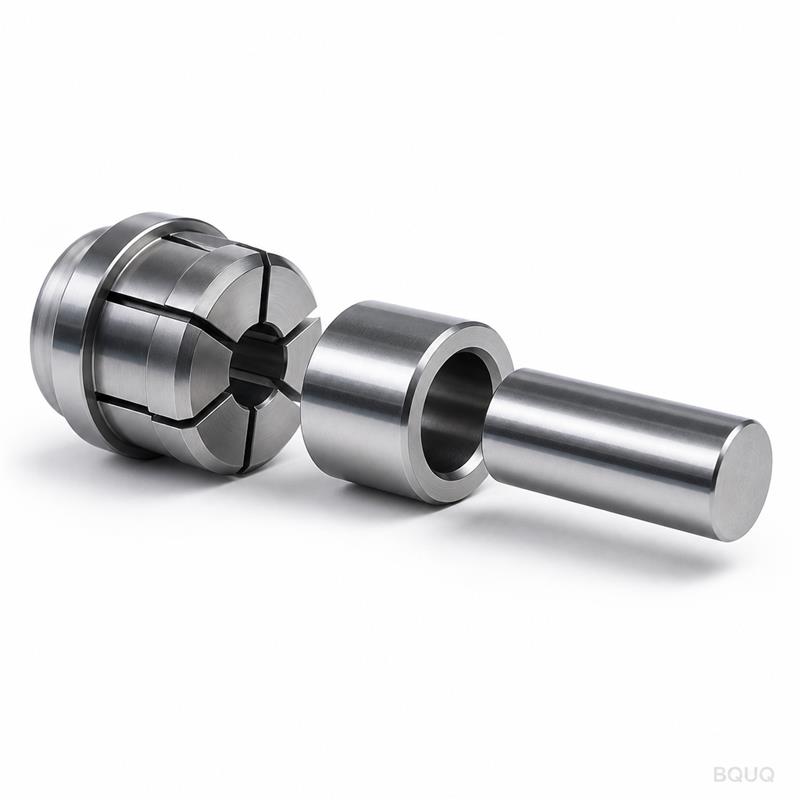
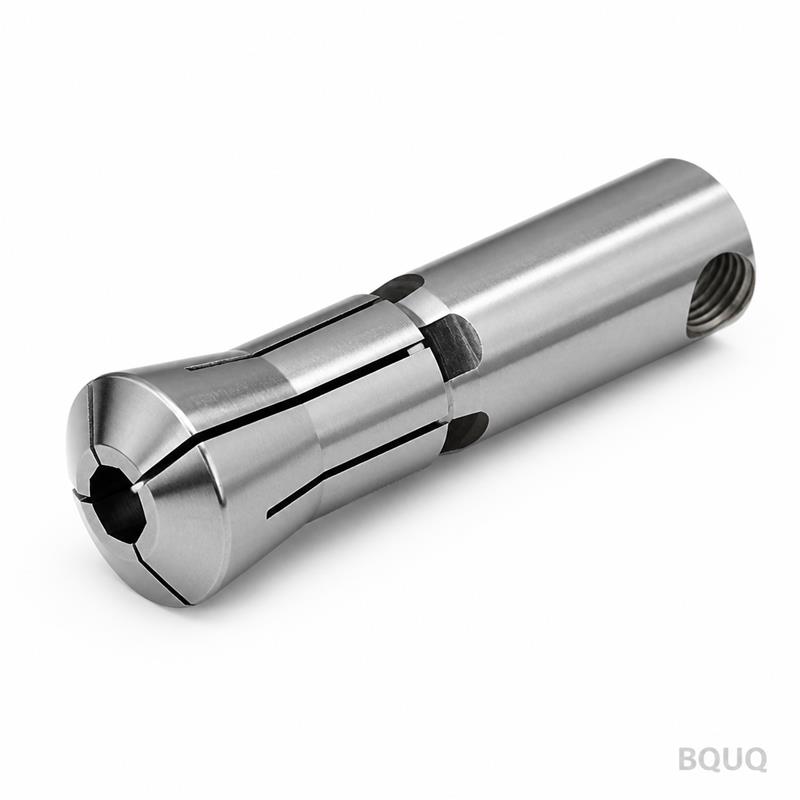
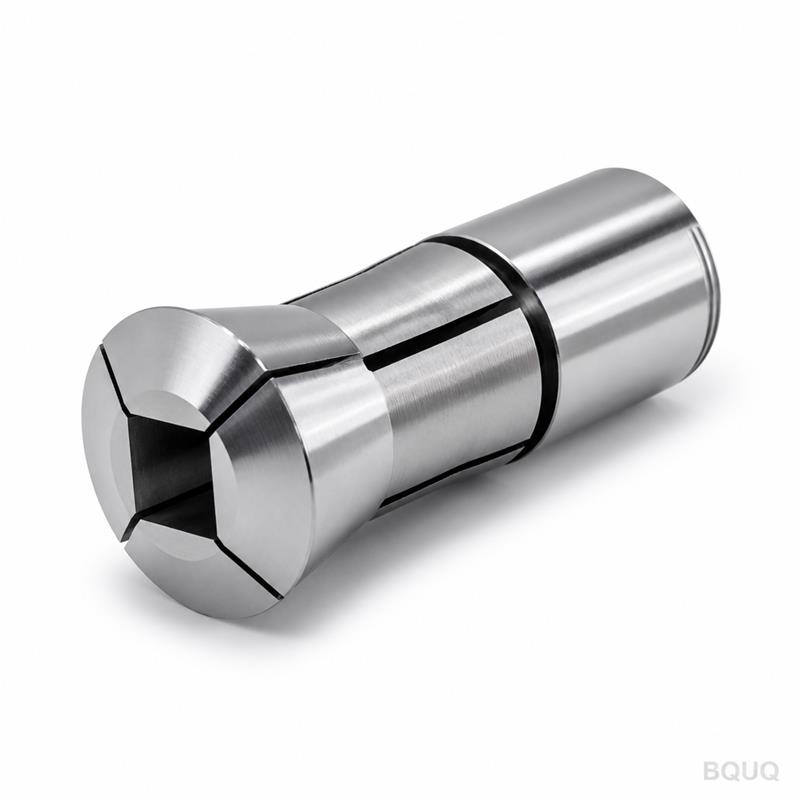
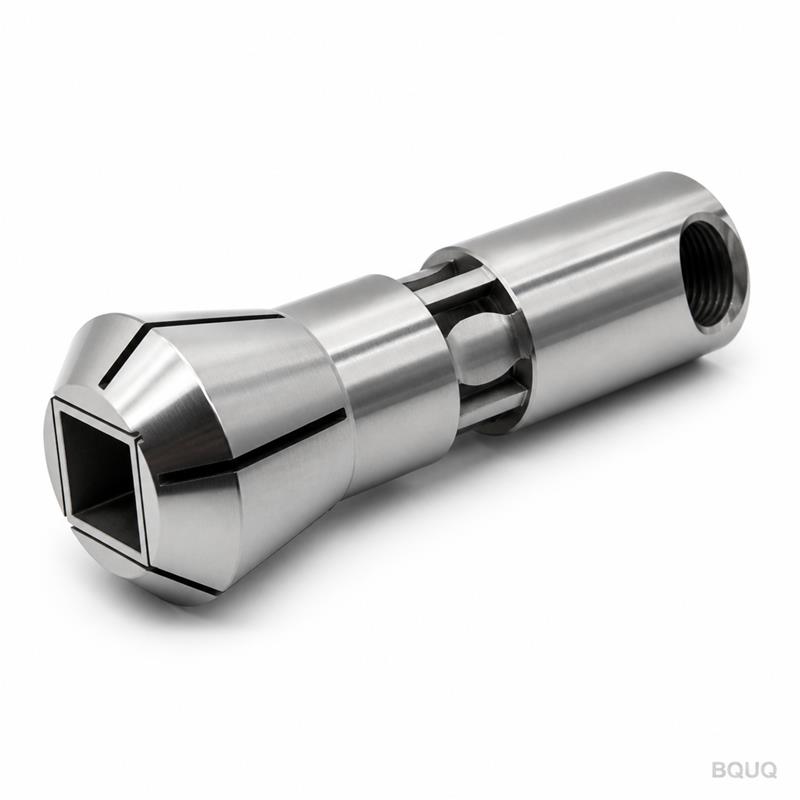
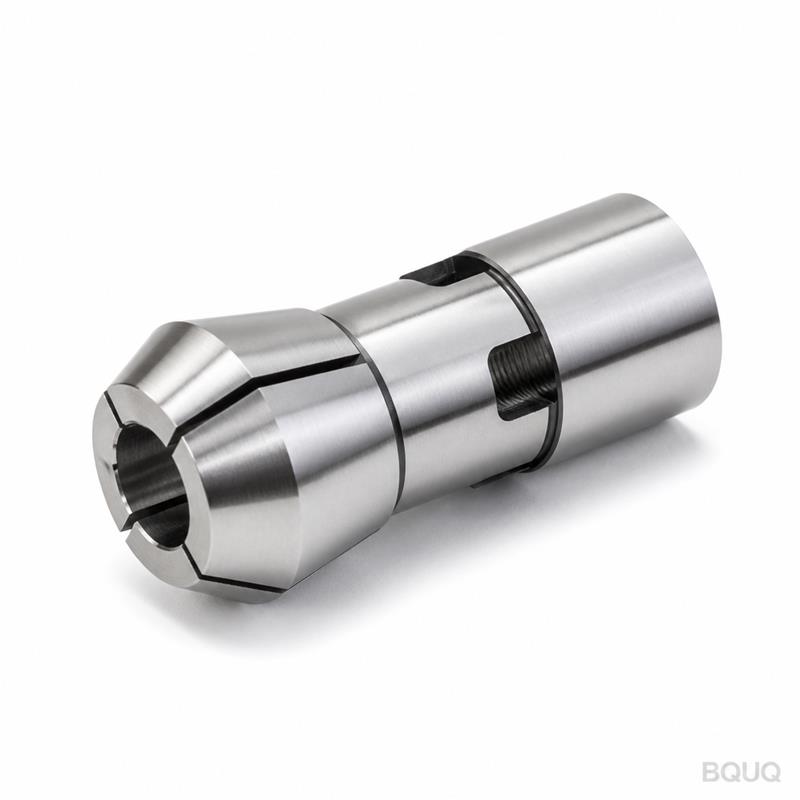
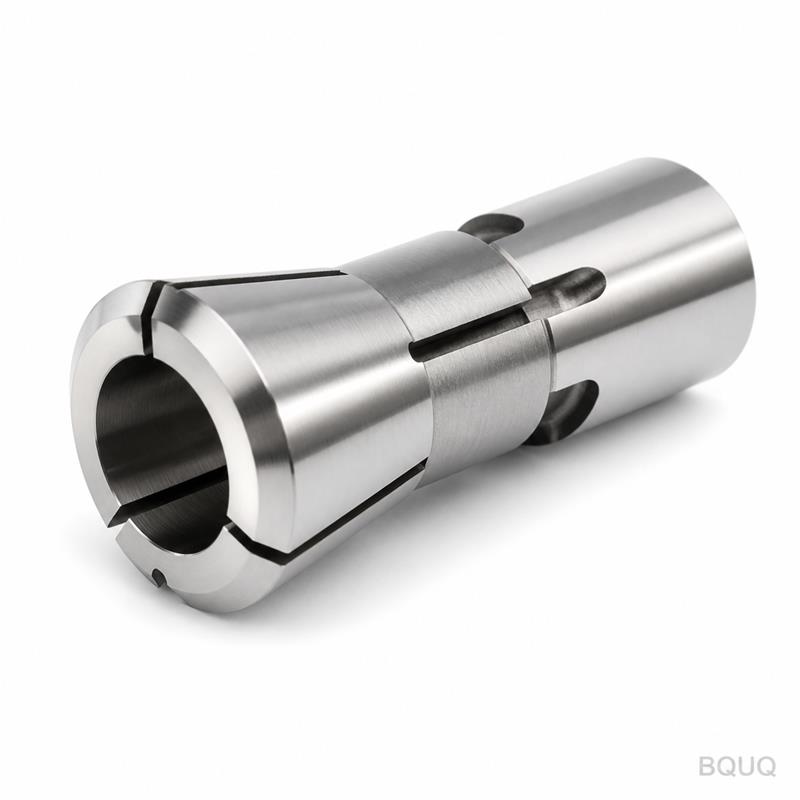
BQUQ CNC-gefertigtes Automatendrehmaschinen-Futter Typ 46, spiegelpoliertes Spannzangenfutter
Was dieses Futter für Ihre Automatendrehmaschinen-Spindel anders macht Dies ist ein CNC-gefertigtes Spannzangenfutter für Automatendrehmaschinen Typ 46, präzisionsgeschliffen und spiegelpoliert, um
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Was dieses Futter für Ihre Automatendrehmaschinen-Spindel anders macht
Dies ist ein CNC-gefertigtes Spannzangenfutter für Automatendrehmaschinen Typ 46, präzisionsgeschliffen und spiegelpoliert, um Stangenmaterial oder Werkzeuge mit einer Gesamtrundlaufabweichung (TIR) von 0,005 mm zu spannen. Sie erhalten eine konstante Spannkraft über den gesamten Spannbereich, was weniger Ausschussteile und geringeren Werkzeugverschleiß an Ihrem Führungsbett bedeutet. Hergestellt aus gehärtetem legiertem Stahl mit 58–60 HRC behält dieses Futter seine Geometrie auch bei Hochgeschwindigkeitszyklen bei. Standardgrößen versenden wir in 7 Tagen ab unserem Werk in Dongguan.
Warum spiegelpolierte Bohrungen geschliffenen Standardoberflächen bei der Spanabfuhr überlegen sind
Die Innenbohrung und der Spannzangensitz sind auf Ra 0,2 µm poliert, nicht nur geschliffen. Diese Spiegelfläche bewirkt zweierlei: Sie reduziert die Reibung beim Schließen der Spannzange und verhindert, dass feine Späne bei Edelstahl- oder Aluminiumbearbeitung auf der Oberfläche aufschweißen. In unseren Spanabfuhr-Tests räumte die polierte Bohrung Späne bei gleicher Spindeldrehzahl 30% schneller ab als eine nur geschliffene Oberfläche. Zudem erhalten Sie eine bessere Abdichtung gegen Kühlmitteleintritt, was den Kegel über tausende Zyklen schützt.
Materialien und Wärmebehandlung, die wir für den Körper des Typs 46 verwenden
Der Futterkörper besteht aus Einsatzstahl 20CrMnTi, der auf eine Tiefe von 0,8–1,0 mm aufgekohlt und anschließend gehärtet und angelassen wird auf 58–60 HRC. Die Spannzange selbst besteht aus Federstahl 65Mn, wärmebehandelt auf 45–48 HRC für die flexiblen Spannfinger, mit einer gehärteten Nasensektion bei 55 HRC. Wir verwenden keine weicheren Stähle wie 1045 oder 4140 für den Körper, da diese bei wiederholtem Spannen bei 6000 U/min verformen. Jede Charge wird an drei Punkten auf Härte geprüft, nicht nur an einer Ecke.
Maßliche Spezifikationen, die für Ihre Spindelnasen-Passung entscheidend sind
Parameter
Wert / Bereich
Futterkörper-Material
20CrMnTi, aufgekohlt 0,8–1,0 mm
Spannzangen-Material
Federstahl 65Mn, gehärtete Finger
Härte (Körper)
58–60 HRC
Härte (Spannzangenfinger)
45–48 HRC
Spannbereich Durchmesser
Ø1,0 – Ø46,0 mm (metrisch)
Gesamtrundlaufabweichung (TIR)
≤ 0,005 mm an der Nase
Oberflächengüte (Bohrung)
Ra 0,2 µm spiegelpoliert
Spindelnasen-Kegel
JIS B 6336 Typ 46 (1:10)
Max. empfohlene Drehzahl
6000 U/min (mit ausgewuchteter Mutter)
Lieferzeit
7 Tage für Standard, 15 Tage für kundenspezifische Bohrung
Mindestbestellmenge
Keine Mindestbestellmenge – 1 Stück möglich
Wie wir die Rundlaufabweichung beim Schleifen und Polieren kontrollieren
Rundlauf ist kein nachträglicher Gedanke – er wird bereits in der Schleifphase eingebaut. Wir schleifen den Kegel grob, spannungsarmglühen den Körper bei 180°C für 4 Stunden und schleifen dann fertig auf einer CNC-Innenschleifmaschine mit hydrostatischer Spindel. Nach dem Schleifen läppen wir die Bohrung manuell auf Ra 0,2 µm und verifizieren die Rundlaufabweichung mit einem Marposs-Messgerät in drei Tiefen: 10 mm, 20 mm und 30 mm von der Nase. Jedes Futter mit einer Rundlaufabweichung über 0,005 mm wird verworfen, nicht nachbearbeitet.
Inspektion vor jedem Versand: Was Sie im Bericht erhalten
Jedes einzelne Futter wird mit einem schriftlichen Inspektionszertifikat geliefert, nicht mit einem Musterchargen-Zertifikat. Wir messen und dokumentieren: Rundlaufabweichung an der Nase, Härte HRC an Körper und Spannzange, Oberflächengüte Ra an der Bohrung und Kegelkontaktfläche (wir streben 90% Kontakt mit Bläueprüfung an). Auf Anfrage senden wir auch ein Video des Rundlauftests für Ihre spezifische Bohrungsgröße. Dies ist Teil unseres Präzisionsfertigungsprozesses – wir überspringen keine Schritte für eine schnelle Lieferung.
Kundenspezifische Bohrungs- und Schlitzoptionen für nicht standardmäßiges Stangenmaterial
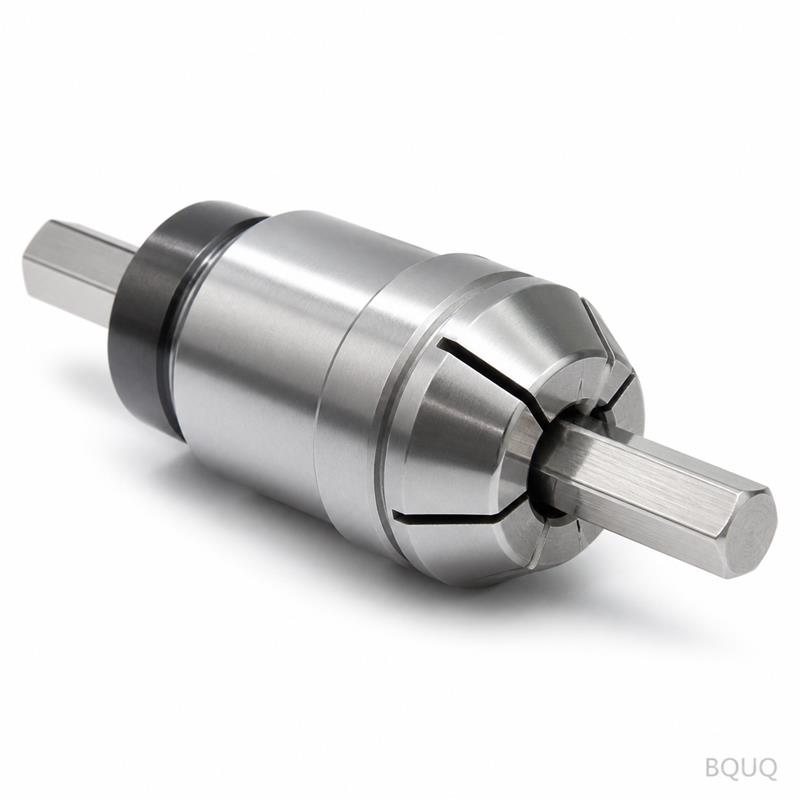
Wenn Ihr Stangenmaterial keine Standard-Metrischgröße ist, können wir die Spannzangenbohrung innerhalb von 15 Tagen nach Ihrer Zeichnung bearbeiten. Wir können auch Längsschlitze für Sechskant- oder Vierkantmaterial oder eine abgestufte Bohrung für Teile mit Bund hinzufügen. Die minimale kundenspezifische Bohrung beträgt Ø1,0 mm, das Maximum Ø46,0 mm. Senden Sie uns Ihre Stangentoleranz und wir empfehlen ein Spannspiel – typischerweise 0,02–0,05 mm über Nennmaß für Rundmaterial.
Wie hoch ist Ihre Mindestbestellmenge für dieses Spannzangenfutter?
Keine Mindestbestellmenge – wir akzeptieren ein Stück für Tests, und Sie erhalten denselben Inspektionsbericht wie bei einer Großbestellung.
Können Sie Bohrung oder Kegel für meine spezifische Spindel anpassen?
Ja, wir können den Bohrungsdurchmesser ändern, Schlitze für Sechskant-/Vierkantmaterial hinzufügen oder den Kegelwinkel anpassen, wenn Sie eine Zeichnung oder eine passende Spindelprobe bereitstellen.
Wie verifizieren Sie die Qualität vor dem Versand?
Jedes Futter wird einzeln auf Rundlaufabweichung, Härte, Oberflächengüte und Kegelkontakt geprüft, und das Zertifikat wird standardmäßig der Sendung beigelegt.
Wie hoch ist die tatsächliche Lieferzeit, wenn ich heute bestelle?
Standard-Futter Typ 46 werden in 7 Tagen versendet; kundenspezifische Bohrungs- oder Schlitzversionen in 15 Tagen ab Zeichnungsfreigabe.
Fordern Sie ein verbindliches Angebot mit Ihren Spindel- und Stangenspezifikationen an
Senden Sie uns Ihren Spindelnasen-Typ, Stangendurchmesser und erwarteten Drehzahlbereich. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot, einschließlich Fracht und Toleranzempfehlung. Für ungewöhnliche Kegel beraten wir auch zu Adapterhülsen. Dies ist ein Präzisionsfertigungsprodukt, hergestellt in China, und wir sichern es mit einer 100%igen Ersatzgarantie für jeden Rundlauffehler ab.
Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns über WhatsApp unter +86 13713157787. Geben Sie Ihre Ziel-Rundlaufabweichung und den Materialtyp an – wir bestätigen, ob der Typ 46 zu Ihrer Maschine passt, oder schlagen eine Alternative vor.
Für eine bessere Werkzeugstandzeit an Ihrer Automatendrehmaschine lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um das Futter mit dem richtigen Werkzeughalter abzustimmen. Und wenn Sie Toleranzen unter 0,01 mm anstreben, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, was die 0,005 mm Rundlaufabweichung für Ihren Prozess wirklich bedeutet.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.