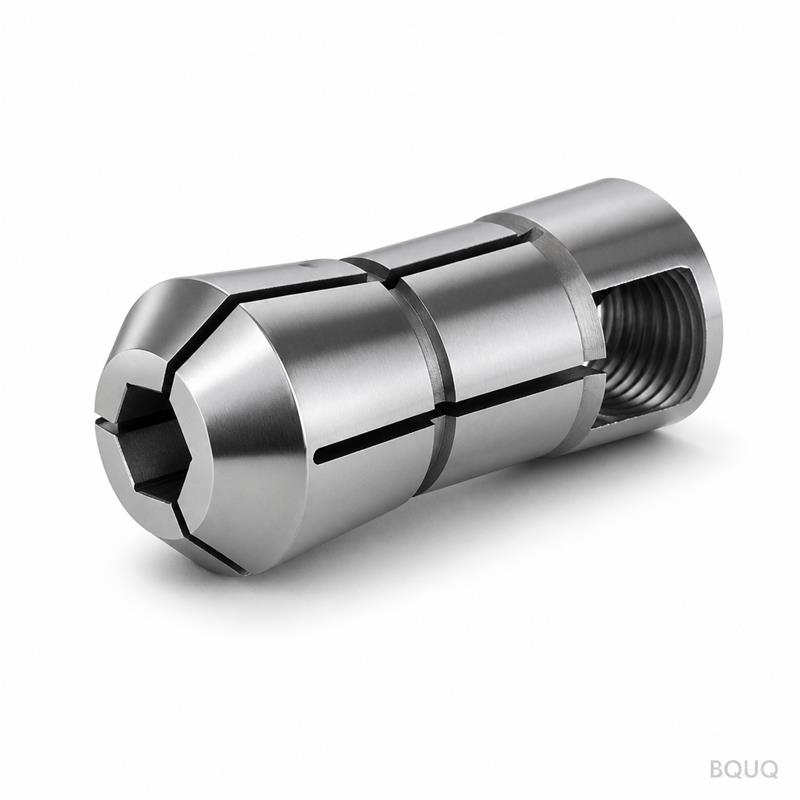
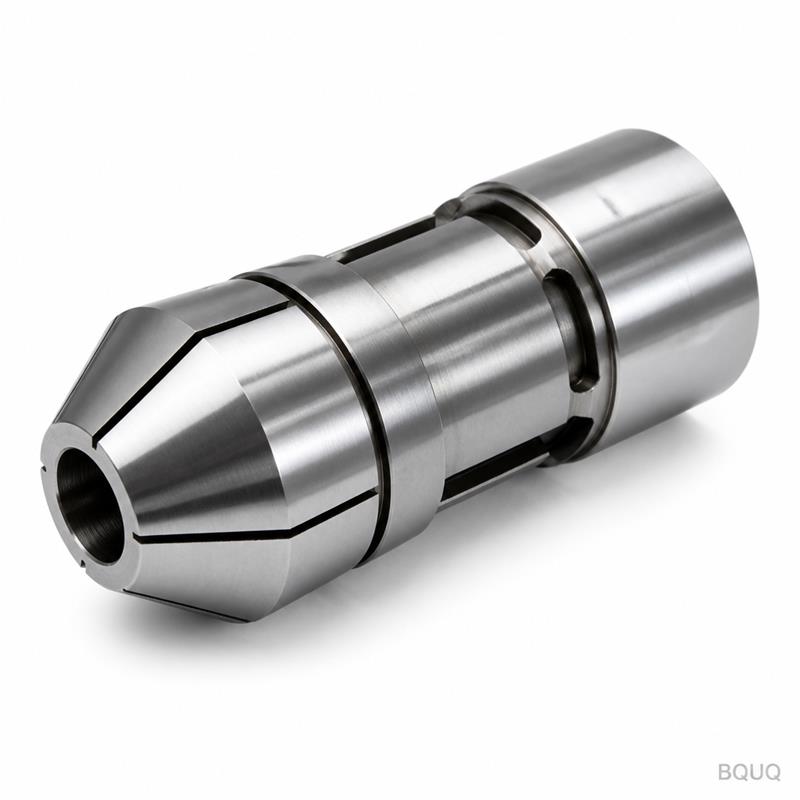
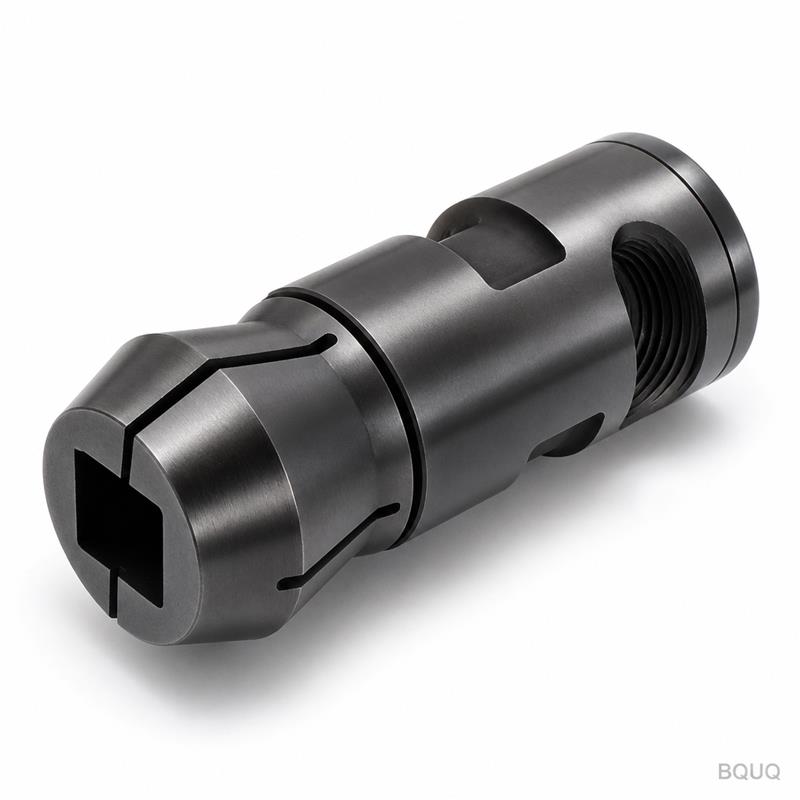
Was dieses Futter für Ihre Automatendrehmaschinen-Spindel anders macht Dies ist ein CNC-gefertigtes Spannzangenfutter für Automatendrehmaschinen Typ 46, präzisionsgeschliffen und
BQUQ CNC-gefertigtes Automatendrehmaschinen-Futter Typ 46, spiegelpoliertes Spannzangenfutter
Was dieses Futter für Ihre Automatendrehmaschinen-Spindel anders macht Dies ist ein CNC-gefertigtes Spannzangenfutter für Automatendrehmaschinen Typ 46, präzisionsgeschliffen und spiegelpoliert, um
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses Futter für Ihre Automatendrehmaschinen-Spindel anders macht
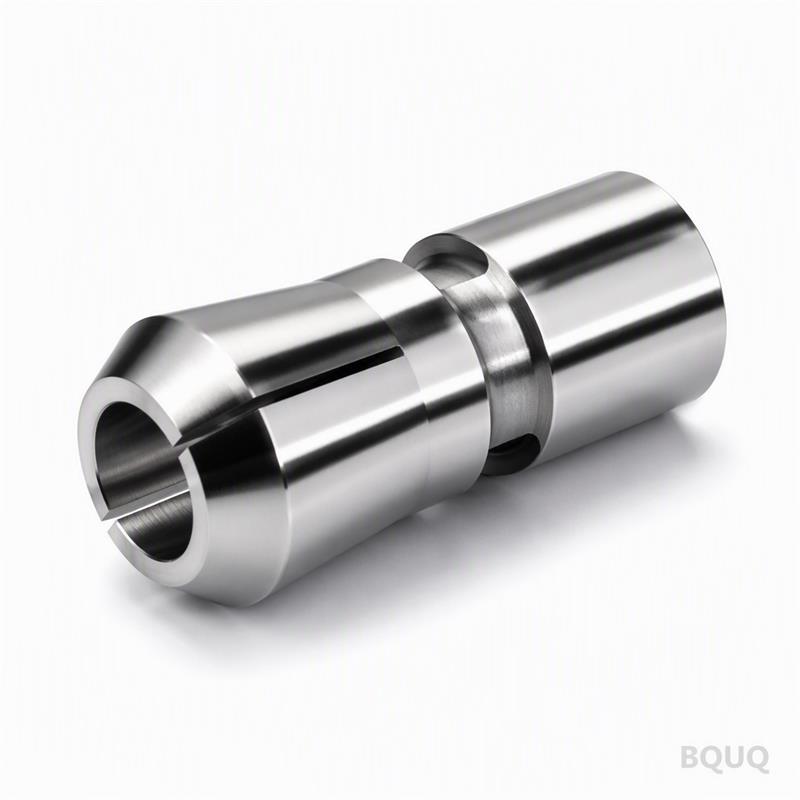
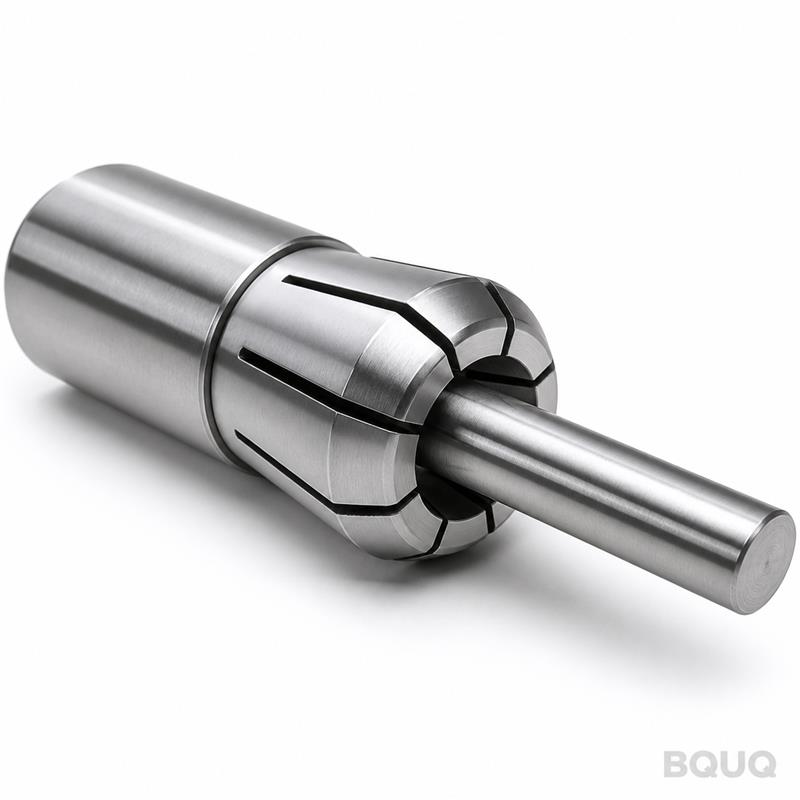
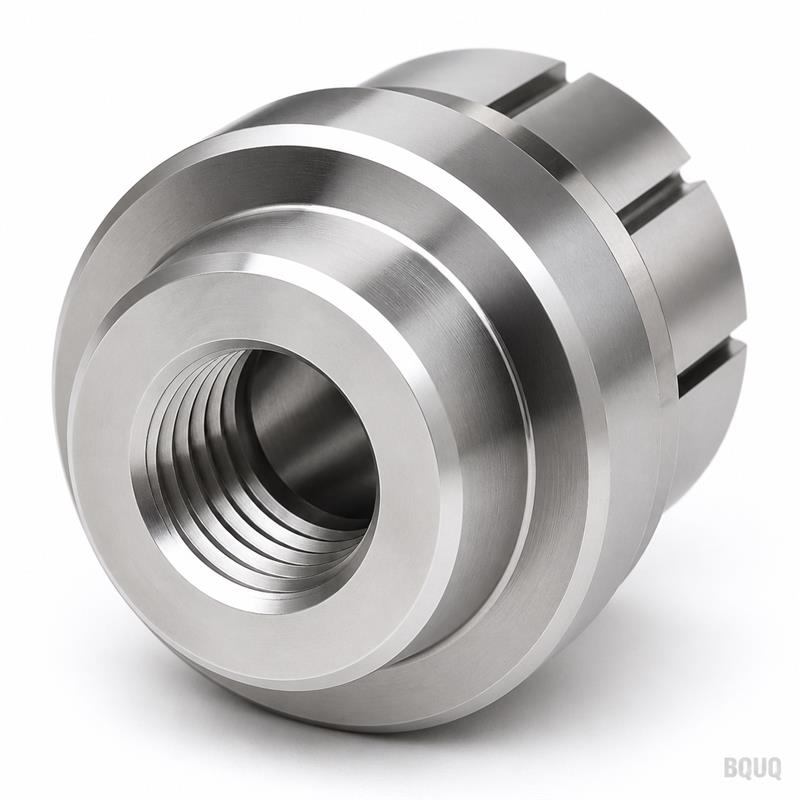
Dies ist ein CNC-gefertigtes Spannzangenfutter für Automatendrehmaschinen Typ 46, präzisionsgeschliffen und spiegelpoliert, um Stangenmaterial oder Werkzeuge mit einer Gesamtrundlaufabweichung (TIR) von 0,005 mm zu spannen. Sie erhalten eine konstante Spannkraft über den gesamten Spannbereich, was weniger Ausschussteile und geringeren Werkzeugverschleiß an Ihrem Führungsbett bedeutet. Hergestellt aus gehärtetem legiertem Stahl mit 58–60 HRC behält dieses Futter seine Geometrie auch bei Hochgeschwindigkeitszyklen bei. Standardgrößen versenden wir in 7 Tagen ab unserem Werk in Dongguan.
Warum spiegelpolierte Bohrungen geschliffenen Standardoberflächen bei der Spanabfuhr überlegen sind
Die Innenbohrung und der Spannzangensitz sind auf Ra 0,2 µm poliert, nicht nur geschliffen. Diese Spiegelfläche bewirkt zweierlei: Sie reduziert die Reibung beim Schließen der Spannzange und verhindert, dass feine Späne bei Edelstahl- oder Aluminiumbearbeitung auf der Oberfläche aufschweißen. In unseren Spanabfuhr-Tests räumte die polierte Bohrung Späne bei gleicher Spindeldrehzahl 30% schneller ab als eine nur geschliffene Oberfläche. Zudem erhalten Sie eine bessere Abdichtung gegen Kühlmitteleintritt, was den Kegel über tausende Zyklen schützt.
Materialien und Wärmebehandlung, die wir für den Körper des Typs 46 verwenden
Der Futterkörper besteht aus Einsatzstahl 20CrMnTi, der auf eine Tiefe von 0,8–1,0 mm aufgekohlt und anschließend gehärtet und angelassen wird auf 58–60 HRC. Die Spannzange selbst besteht aus Federstahl 65Mn, wärmebehandelt auf 45–48 HRC für die flexiblen Spannfinger, mit einer gehärteten Nasensektion bei 55 HRC. Wir verwenden keine weicheren Stähle wie 1045 oder 4140 für den Körper, da diese bei wiederholtem Spannen bei 6000 U/min verformen. Jede Charge wird an drei Punkten auf Härte geprüft, nicht nur an einer Ecke.
Maßliche Spezifikationen, die für Ihre Spindelnasen-Passung entscheidend sind
Parameter
Wert / Bereich
Futterkörper-Material
20CrMnTi, aufgekohlt 0,8–1,0 mm
Spannzangen-Material
Federstahl 65Mn, gehärtete Finger
Härte (Körper)
58–60 HRC
Härte (Spannzangenfinger)
45–48 HRC
Spannbereich Durchmesser
Ø1,0 – Ø46,0 mm (metrisch)
Gesamtrundlaufabweichung (TIR)
≤ 0,005 mm an der Nase
Oberflächengüte (Bohrung)
Ra 0,2 µm spiegelpoliert
Spindelnasen-Kegel
JIS B 6336 Typ 46 (1:10)
Max. empfohlene Drehzahl
6000 U/min (mit ausgewuchteter Mutter)
Lieferzeit
7 Tage für Standard, 15 Tage für kundenspezifische Bohrung
Mindestbestellmenge
Keine Mindestbestellmenge – 1 Stück möglich
Wie wir die Rundlaufabweichung beim Schleifen und Polieren kontrollieren
Rundlauf ist kein nachträglicher Gedanke – er wird bereits in der Schleifphase eingebaut. Wir schleifen den Kegel grob, spannungsarmglühen den Körper bei 180°C für 4 Stunden und schleifen dann fertig auf einer CNC-Innenschleifmaschine mit hydrostatischer Spindel. Nach dem Schleifen läppen wir die Bohrung manuell auf Ra 0,2 µm und verifizieren die Rundlaufabweichung mit einem Marposs-Messgerät in drei Tiefen: 10 mm, 20 mm und 30 mm von der Nase. Jedes Futter mit einer Rundlaufabweichung über 0,005 mm wird verworfen, nicht nachbearbeitet.
Inspektion vor jedem Versand: Was Sie im Bericht erhalten
Jedes einzelne Futter wird mit einem schriftlichen Inspektionszertifikat geliefert, nicht mit einem Musterchargen-Zertifikat. Wir messen und dokumentieren: Rundlaufabweichung an der Nase, Härte HRC an Körper und Spannzange, Oberflächengüte Ra an der Bohrung und Kegelkontaktfläche (wir streben 90% Kontakt mit Bläueprüfung an). Auf Anfrage senden wir auch ein Video des Rundlauftests für Ihre spezifische Bohrungsgröße. Dies ist Teil unseres Präzisionsfertigungsprozesses – wir überspringen keine Schritte für eine schnelle Lieferung.
Kundenspezifische Bohrungs- und Schlitzoptionen für nicht standardmäßiges Stangenmaterial
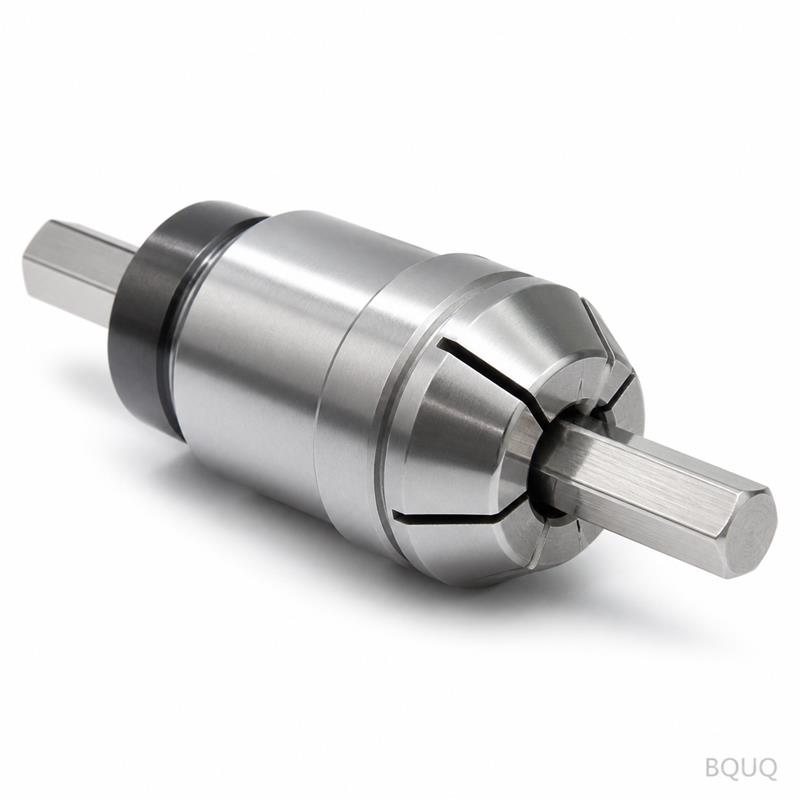
Wenn Ihr Stangenmaterial keine Standard-Metrischgröße ist, können wir die Spannzangenbohrung innerhalb von 15 Tagen nach Ihrer Zeichnung bearbeiten. Wir können auch Längsschlitze für Sechskant- oder Vierkantmaterial oder eine abgestufte Bohrung für Teile mit Bund hinzufügen. Die minimale kundenspezifische Bohrung beträgt Ø1,0 mm, das Maximum Ø46,0 mm. Senden Sie uns Ihre Stangentoleranz und wir empfehlen ein Spannspiel – typischerweise 0,02–0,05 mm über Nennmaß für Rundmaterial.
Wie hoch ist Ihre Mindestbestellmenge für dieses Spannzangenfutter?
Keine Mindestbestellmenge – wir akzeptieren ein Stück für Tests, und Sie erhalten denselben Inspektionsbericht wie bei einer Großbestellung.
Können Sie Bohrung oder Kegel für meine spezifische Spindel anpassen?
Ja, wir können den Bohrungsdurchmesser ändern, Schlitze für Sechskant-/Vierkantmaterial hinzufügen oder den Kegelwinkel anpassen, wenn Sie eine Zeichnung oder eine passende Spindelprobe bereitstellen.
Wie verifizieren Sie die Qualität vor dem Versand?
Jedes Futter wird einzeln auf Rundlaufabweichung, Härte, Oberflächengüte und Kegelkontakt geprüft, und das Zertifikat wird standardmäßig der Sendung beigelegt.
Wie hoch ist die tatsächliche Lieferzeit, wenn ich heute bestelle?
Standard-Futter Typ 46 werden in 7 Tagen versendet; kundenspezifische Bohrungs- oder Schlitzversionen in 15 Tagen ab Zeichnungsfreigabe.
Fordern Sie ein verbindliches Angebot mit Ihren Spindel- und Stangenspezifikationen an
Senden Sie uns Ihren Spindelnasen-Typ, Stangendurchmesser und erwarteten Drehzahlbereich. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot, einschließlich Fracht und Toleranzempfehlung. Für ungewöhnliche Kegel beraten wir auch zu Adapterhülsen. Dies ist ein Präzisionsfertigungsprodukt, hergestellt in China, und wir sichern es mit einer 100%igen Ersatzgarantie für jeden Rundlauffehler ab.
Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns über WhatsApp unter +86 13713157787. Geben Sie Ihre Ziel-Rundlaufabweichung und den Materialtyp an – wir bestätigen, ob der Typ 46 zu Ihrer Maschine passt, oder schlagen eine Alternative vor.
Für eine bessere Werkzeugstandzeit an Ihrer Automatendrehmaschine lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um das Futter mit dem richtigen Werkzeughalter abzustimmen. Und wenn Sie Toleranzen unter 0,01 mm anstreben, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, was die 0,005 mm Rundlaufabweichung für Ihren Prozess wirklich bedeutet.