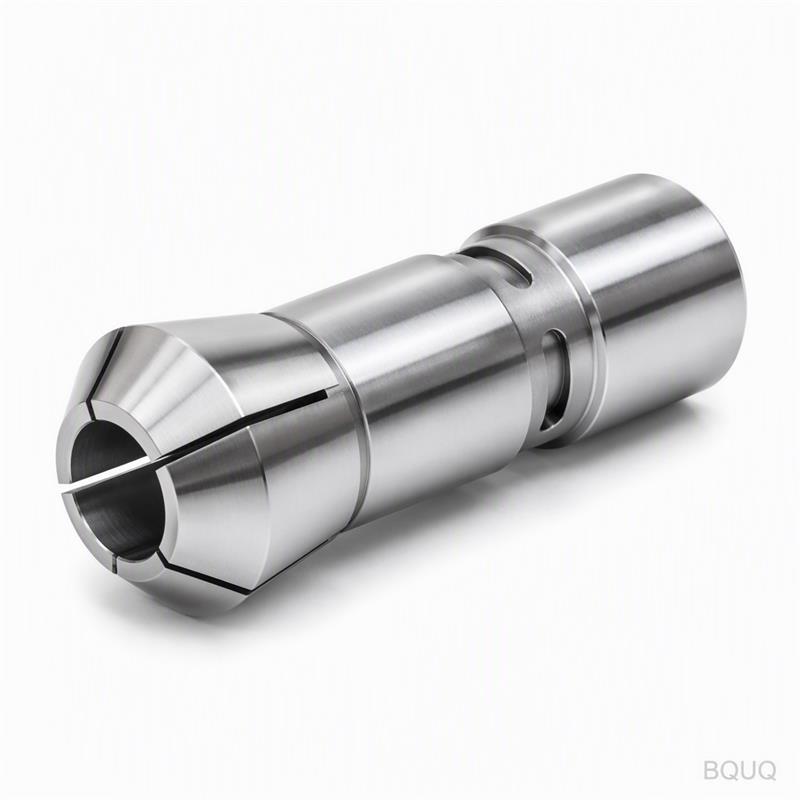
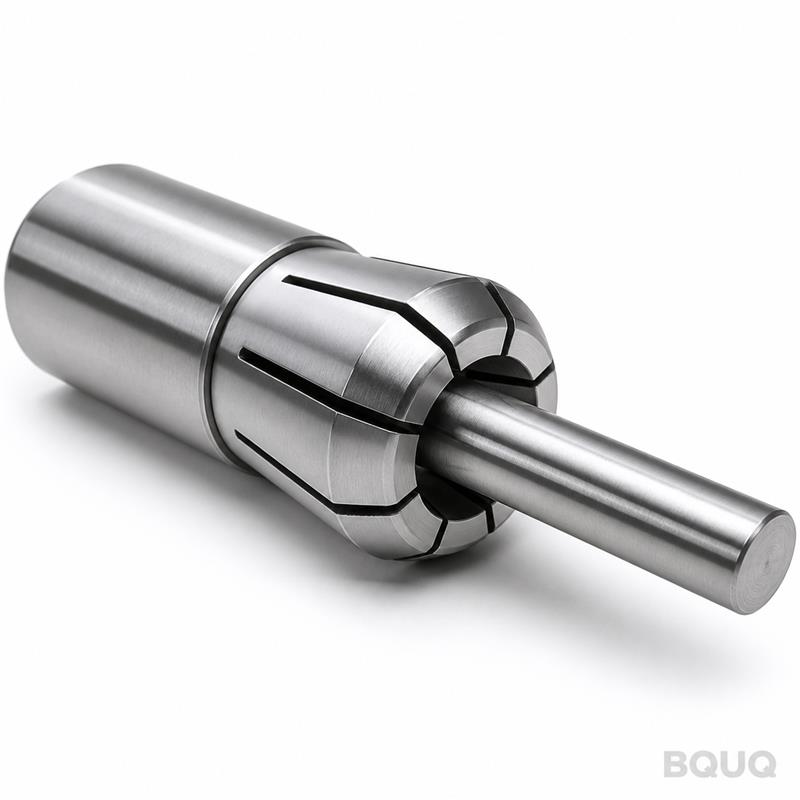
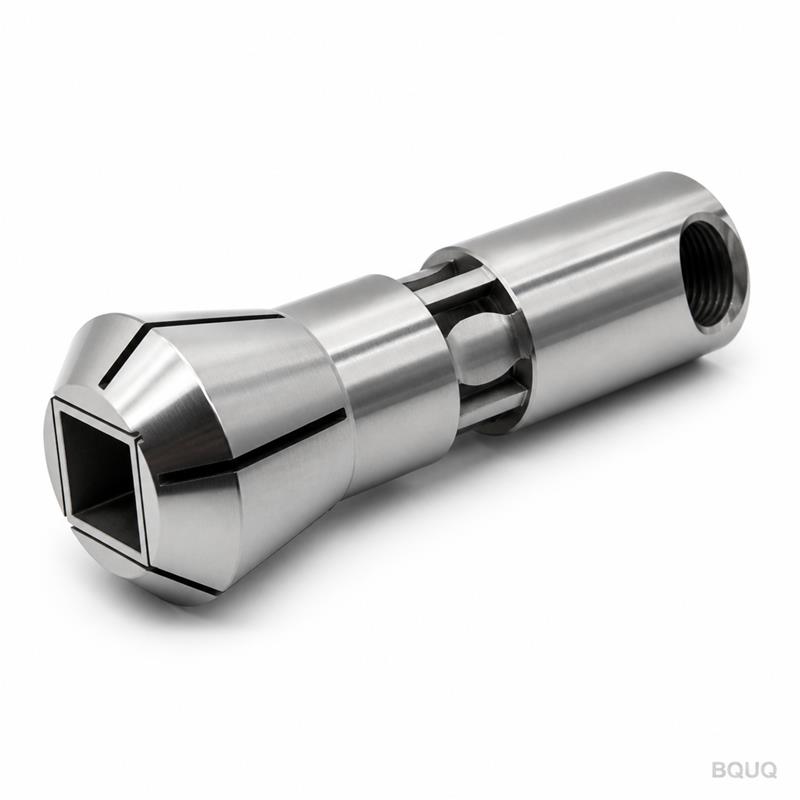
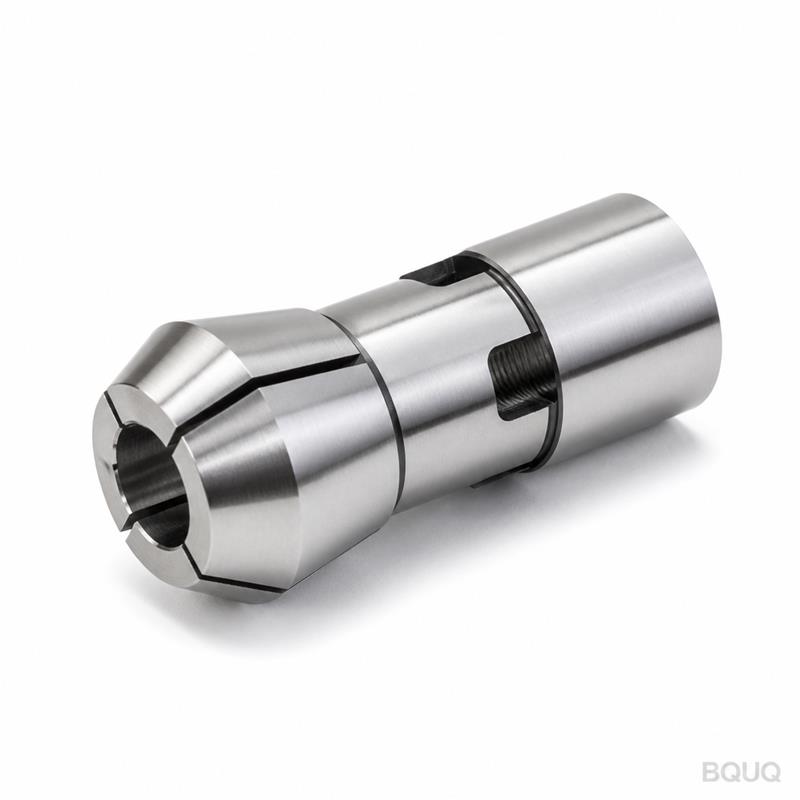
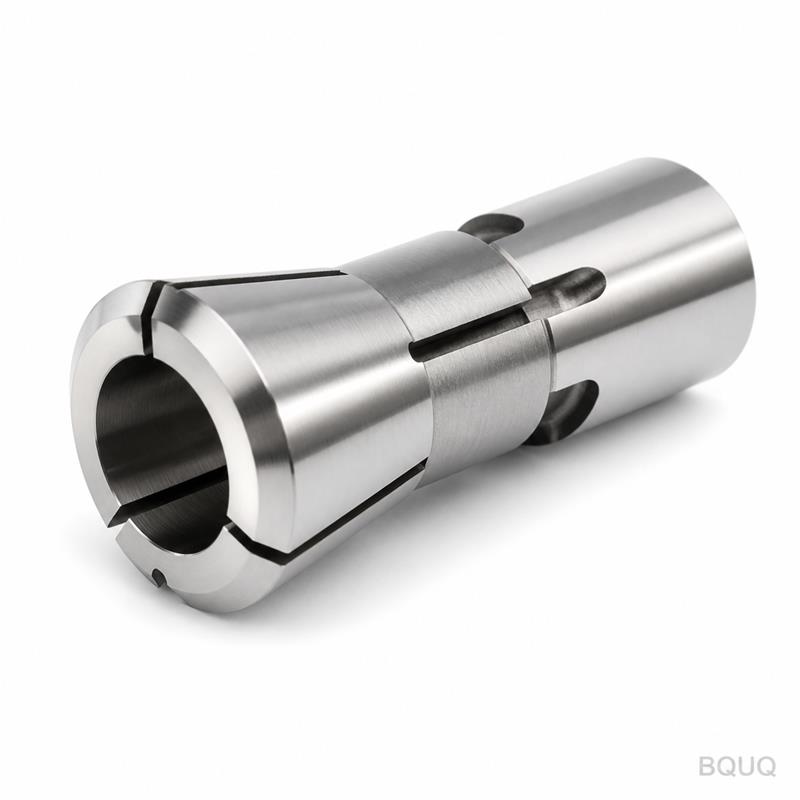
BQUQ CNC-gefertigtes Spannzangenfutter Typ 36 mit Rundbohrung für Drehautomaten
Was dieses Futter spannt und warum das wichtig ist Dies ist ein CNC-gefertigtes Spannzangenfutter Typ 36 mit Rundbohrung für Drehautomaten. Es spannt Rundmaterial mit einem Durchmesser von 3 mm bis
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Was dieses Futter spannt und warum das wichtig ist
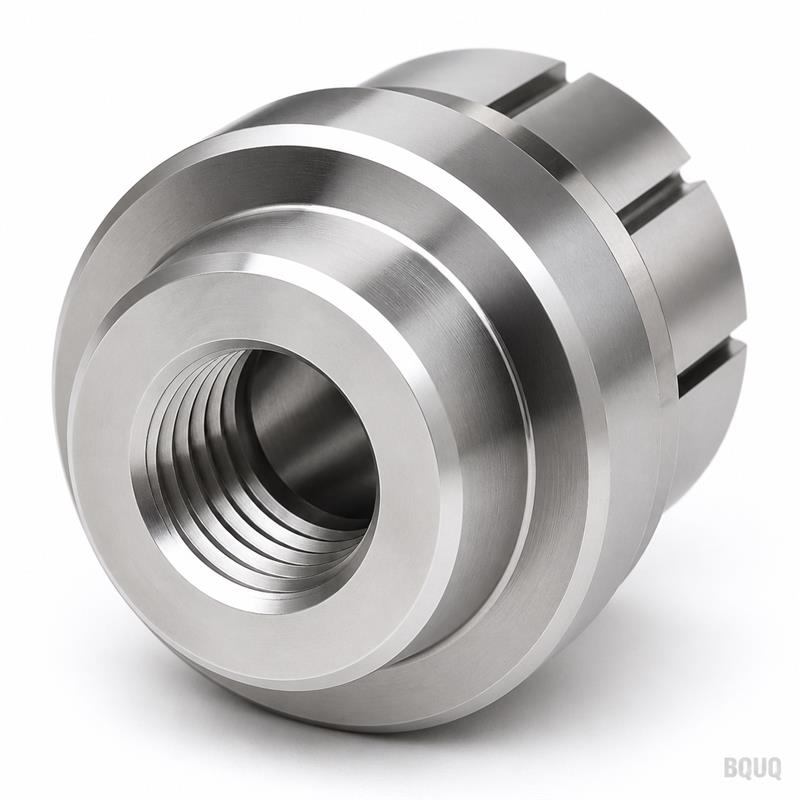
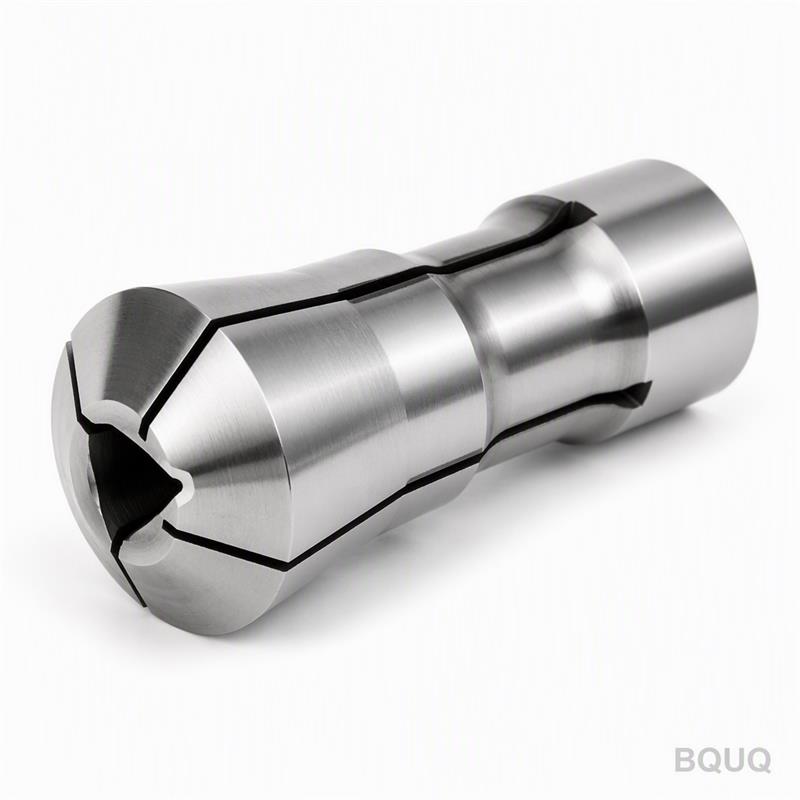
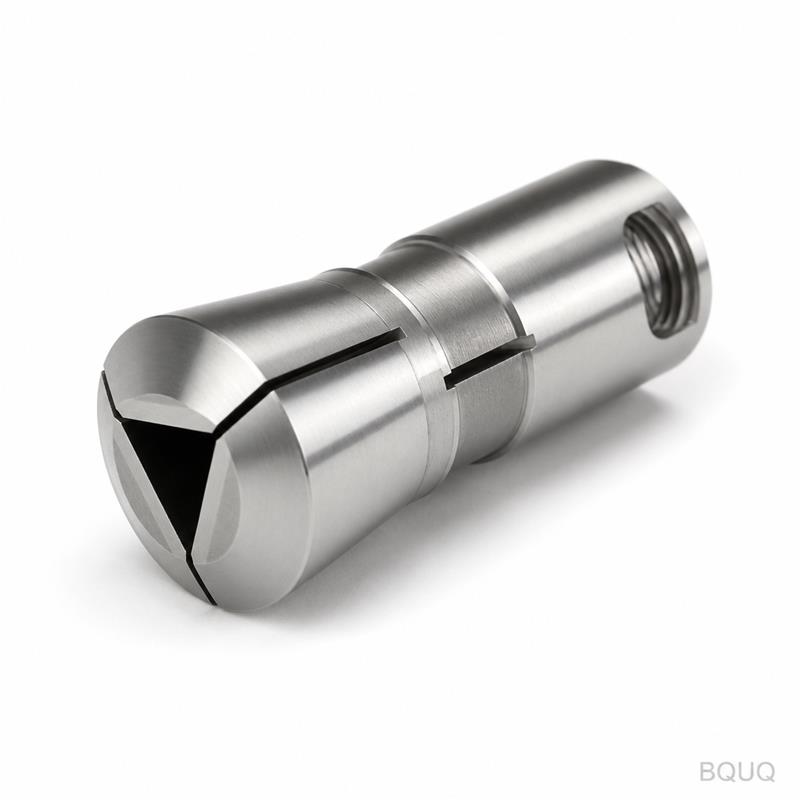
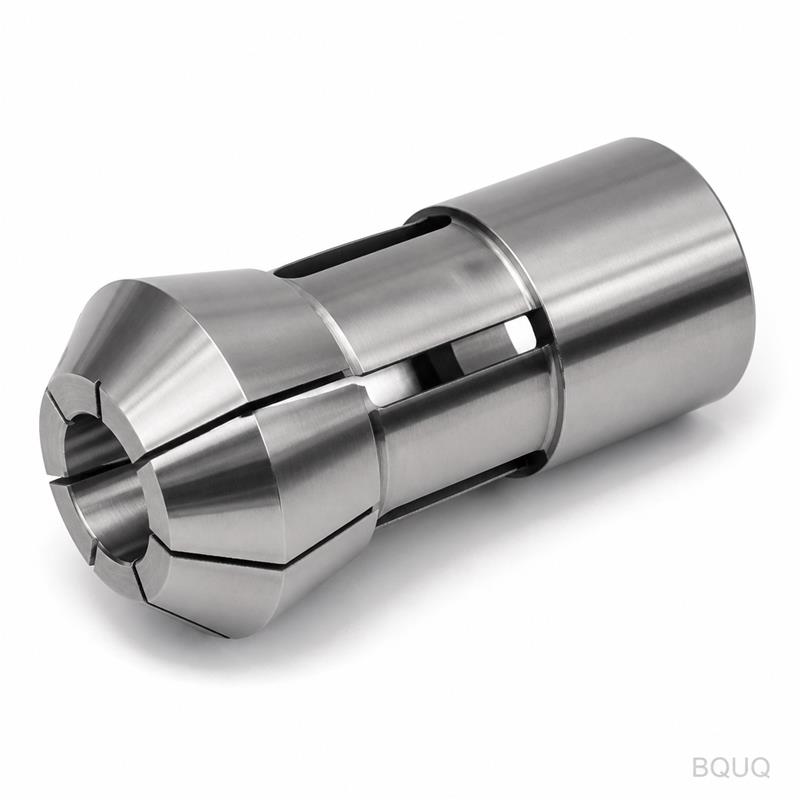
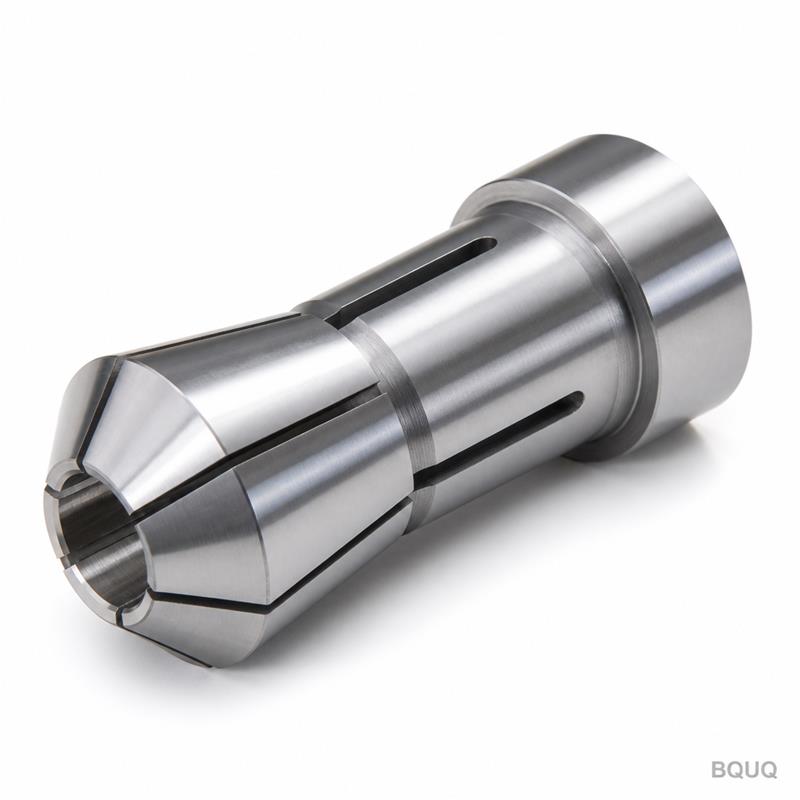
Dies ist ein CNC-gefertigtes Spannzangenfutter Typ 36 mit Rundbohrung für Drehautomaten. Es spannt Rundmaterial mit einem Durchmesser von 3 mm bis 36 mm mit einer garantierten Gesamtrundlaufabweichung (TIR) von 0,008 mm. Das bedeutet, dass Ihre gedrehten Teile ohne Nacharbeit innerhalb der Toleranz bleiben, Schicht für Schicht. Wir versenden dieses Futter in 15 Tagen, und der Körper ist auf 58–60 HRC gehärtet für eine lange Spannlebensdauer.
Sie kaufen eine Spannkomponente, kein Versprechen. Die Bohrung ist auf eine Oberflächengüte von 0,4 µm Ra geschliffen, und die Spannzangenkonus ist innerhalb von 0,005 mm auf Ihre Maschinenspindel abgestimmt. Dies ist Präzisionsfertigung aus unserer Fabrik in Dongguan, mit 20 Jahren CNC-Bearbeitung und Stanztechnik hinter jedem Stück.
Wie der Typ-36-Konus spielfrei verriegelt
Der Typ 36 bezieht sich auf den Rückzugskonuswinkel, der bei Drehautomaten wie Citizen, Star und Tsugami üblich ist. Wenn Sie die Zugstange betätigen, gleitet die Spannzange zurück in den Futterkörper. Der Konuswinkel wandelt axialen Zug in radiale Spannkraft um. Da der Konus in einer Aufspannung mit der Bohrung geschliffen wird, ist die Spannkraft gleichmäßig über die gesamte Spannlänge verteilt.
Wir schneiden die Schlitze in der Spannzange mittels Drahterodieren, nicht durch Fräsen. Dies hinterlässt einen 0,2 mm breiten Schlitz ohne Grate und ohne Spannungsspitzen. Die Rückfederung ist konsistent: Jede Spannzange kehrt nach 100.000 Zyklen innerhalb von 0,01 mm auf ihren ungespannten Durchmesser zurück. Sie müssen Ihre Werkzeugkorrekturen nicht neu einstellen, wenn Sie eine Stange wechseln.
Materialien und Wärmebehandlung, die wir verwenden
Wir verwenden 20CrMnTi-Legierungsstahl, keinen Automatenstahl mit niedriger Schnittfestigkeit. Diese Güte lässt sich gut einsatzhärten und hält eine scharfe Schneidkante an den Spannzangenfingern. Der Futterkörper besteht aus 40CrMo, vergütet auf 28–32 HRC, bevor wir den Konussitz schleifen.
Nach der Bearbeitung durchläuft das gesamte Futter eine Vakuumwärmebehandlung. Die Spannzange erreicht 58–60 HRC auf der Spannfläche, während der Federabschnitt bei 45–48 HRC bleibt. Diese differenzielle Härte wird durch selektives Induktionshärten erreicht. Sie erhalten einen harten, verschleißfesten Griff und einen flexiblen Federabschnitt, der bei wiederholtem Zyklieren nicht bricht. Die Oberflächengüte der Bohrung beträgt Ra 0,4 µm; am Konus Ra 0,2 µm.
Spezifikation
Wert
Spannzangentyp
Drehautomat Typ 36 mit Rundbohrung
Spannbereich
3 mm – 36 mm Durchmesser
Futterkörpermaterial
40CrMo, vergütet
Spannzangenmaterial
20CrMnTi-Legierungsstahl, einsatzgehärtet
Härte (Spannzangengriff)
58–60 HRC
Härte (Federabschnitt)
45–48 HRC
Gesamtrundlaufabweichung (TIR)
0,008 mm an der Futternase
Oberflächengüte (Bohrung)
Ra 0,4 µm
Oberflächengüte (Konus)
Ra 0,2 µm
Lieferzeit
15 Tage für Standardgrößen
Mindestbestellmenge
Keine Mindestbestellmenge – bestellen Sie 1 Stück
Prüfung vor jedem Versand
Jedes Futter wird auf einem Koordinatenmessgerät (KMG) mit einer Auflösung von 0,0005 mm geprüft. Wir messen den Konuswinkel, die Bohrungskonzentrizität und die Schlitzbreite. Wenn die Rundlaufabweichung 0,008 mm überschreitet, wird das Futter abgelehnt und neu geschliffen. Wir versenden keine Ausschussware.
Wir führen auch einen Funktionstest durch: Wir montieren das Futter auf einer Testspindel, spannen eine geschliffene Stange mit 20 mm Durchmesser und laufen sie 10 Minuten bei 6.000 U/min. Wir messen die Schwingungsamplitude. Wenn sie 1,5 µm überschreitet, wuchten wir das Futter neu aus. Sie erhalten mit jeder Lieferung einen Prüfbericht, einschließlich des tatsächlich an Ihrem spezifischen Gerät gemessenen TIR-Werts.
Warum eine Rundbohrung besser ist als Sechskant oder Vierkant
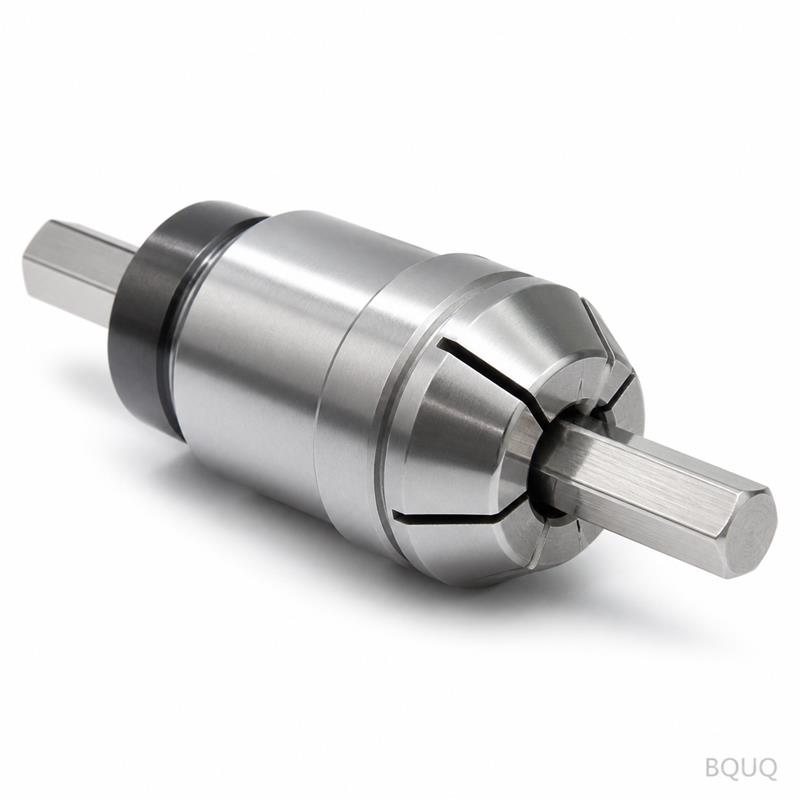
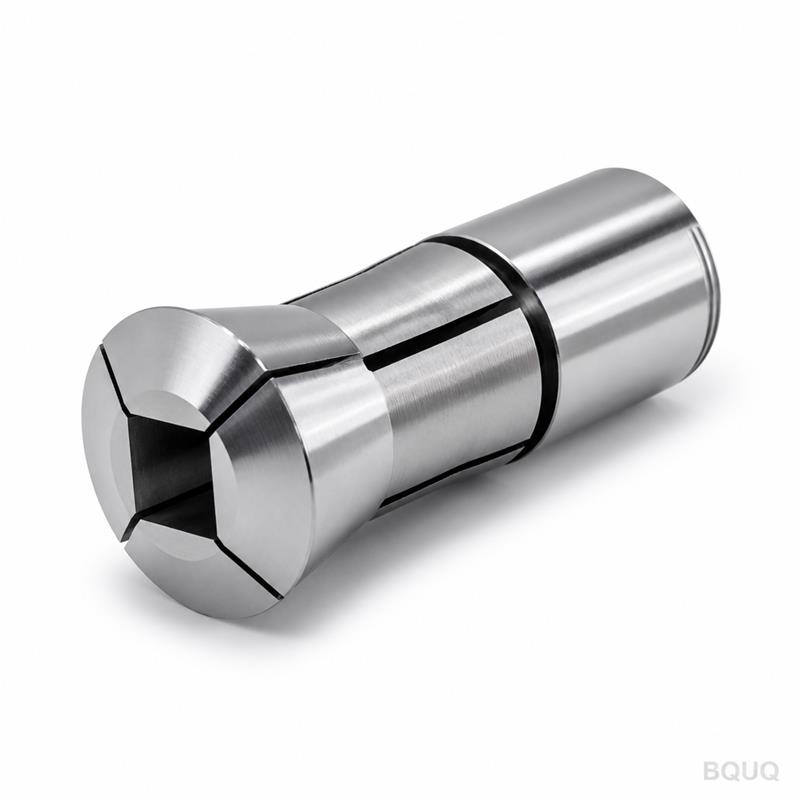
Rundbohrungen sind für Rundstangenmaterial, das 80 % dessen ausmacht, was Drehautomaten verarbeiten. Die Rundbohrung bietet vollen 360-Grad-Kontakt mit der Stange. Dies eliminiert den Drei-Punkt-Kontakt, den Sechskant- oder Vierkant-Spannzangen erzeugen, der Abdrücke auf Ihrem fertigen Teil hinterlassen kann. Die Rundbohrung reduziert auch Vibrationen bei schweren Schruppschnitten, da die Stange auf ihrem gesamten Umfang gestützt wird.
Wenn Sie Teile aus spitzenlos geschliffener Stange drehen, erhält die Rundbohrung die Oberflächengüte der Stange. Es gibt keine Riefen, keine Kratzer, keine Verformung. Für Anwendungen wie medizinische Stifte, Uhrenkomponenten oder Steckerstifte ist diese Oberflächenintegrität nicht optional. Für einen tieferen Einblick, wie Werkzeuge mit Ihrem Werkstück interagieren, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl.
Nachrüstpassung für Citizen, Star und Tsugami
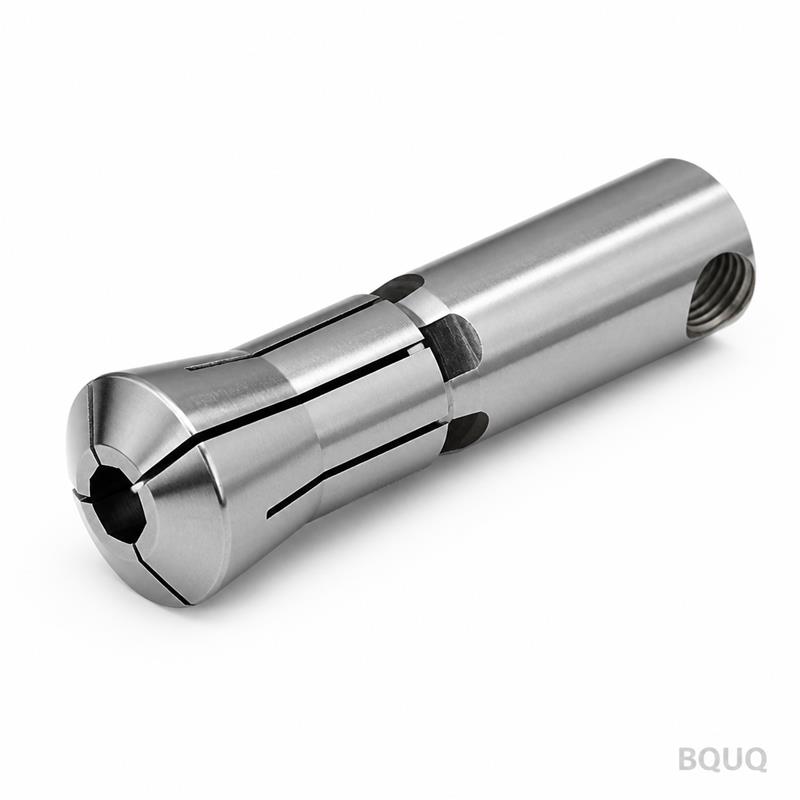
Der Typ-36-Konus ist ein Standard bei vielen gängigen Drehautomaten. Wenn Ihre Maschine eine Typ-36-Spannzange verwendet, lässt sich dieses Futter direkt montieren. Wir bearbeiten die Aufnahmeplatte kostenlos nach Ihren Spindelnasen-Spezifikationen. Gängige Aufnahmeplatten-Passungen umfassen A2-4, A2-5 und Gewindespindelnasen. Senden Sie uns Ihr Maschinenmodell, und wir bestätigen die Passung in einer E-Mail.
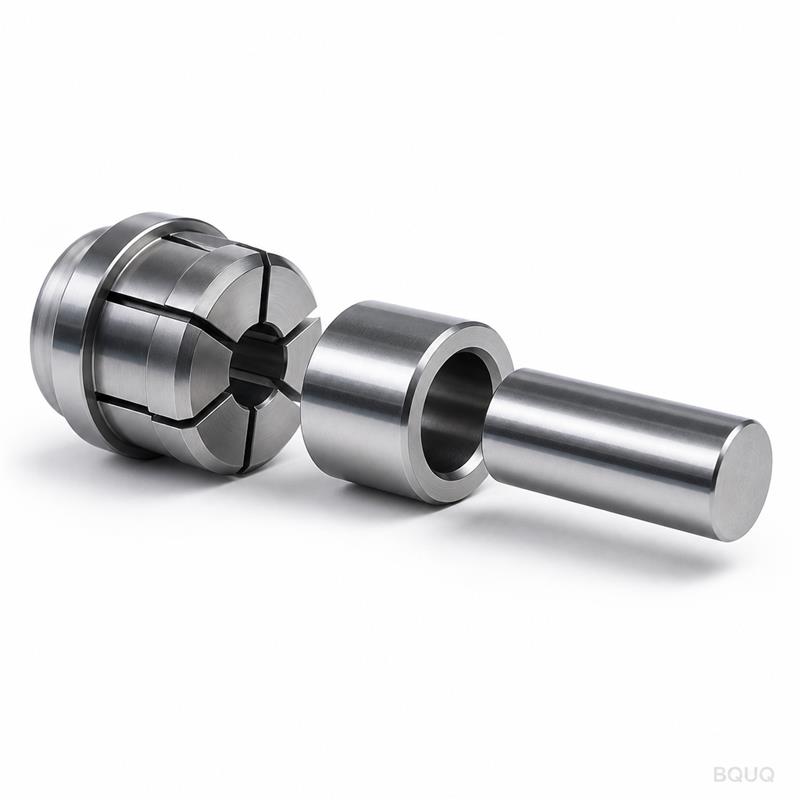
Wir liefern auch die Zugstangenmutter und das Spannzangen-Schließrohr, falls Sie diese benötigen. Diese werden aus demselben 40CrMo gefertigt und auf dieselbe Spezifikation gehärtet. Wenn Sie sich über den Konus Ihrer Maschine unsicher sind, messen Sie den großen Durchmesser der Spannzange und den Konuswinkel. Wir passen ihn exakt an. Für Fragen zu Toleranzen an Ihrer Teilezeichnung lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen.
Wie hoch ist die Mindestbestellmenge für dieses Spannzangenfutter?
Es gibt keine Mindestbestellmenge – Sie können ein einzelnes Futter zum Testen bestellen, und wir versenden es innerhalb von 15 Tagen.
Können Sie die Bohrungsgröße oder die Aufnahmeplatte anpassen?
Ja, wir können die Bohrung auf jeden Durchmesser zwischen 3 mm und 36 mm schleifen, und wir bearbeiten die Aufnahmeplatte kostenlos nach Ihrer Spindelnase.
Wie garantieren Sie die 0,008 mm Rundlaufabweichung bei jedem Gerät?
Jedes Futter wird auf einem KMG gemessen, und der tatsächliche TIR-Wert wird im Prüfbericht ausgedruckt, der mit Ihrer Bestellung geliefert wird.
Wie ist die Lieferzeit für eine kundenspezifische Bohrungsgröße?
Standardgrößen werden in 15 Tagen versendet; kundenspezifische Bohrungen benötigen 3 zusätzliche Tage für den Schleif- und Prüfzyklus.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden
Senden Sie uns Ihre Zeichnung oder Ihr Maschinenmodell, und wir antworten mit einem verbindlichen Preis und Liefertermin innerhalb von 12 Stunden. Wir sind eine Präzisionsfertigungsfabrik in Dongguan, China, mit 20 Jahren CNC-Bearbeitungserfahrung. Sie verhandeln direkt mit der Fabrik, nicht mit einem Handelsunternehmen. Senden Sie Ihre Anfrage per E-Mail an sc@bquq.com oder schreiben Sie uns auf WhatsApp unter +86 13713157787. Senden Sie noch heute Ihre Zeichnung, und wir bestätigen die Passung und das Angebot, bevor Ihr Kaffee kalt wird.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.