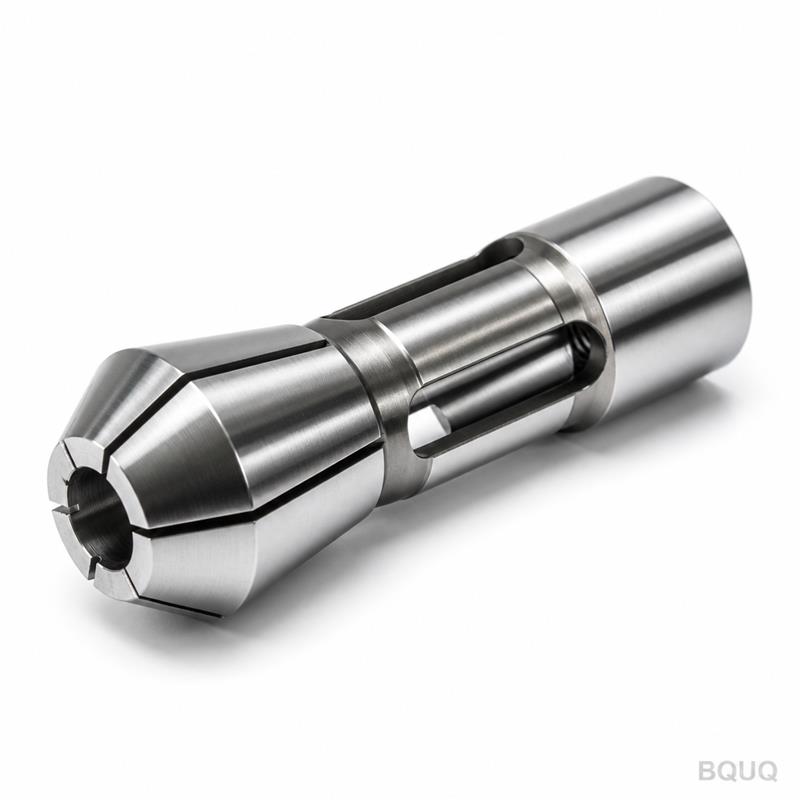
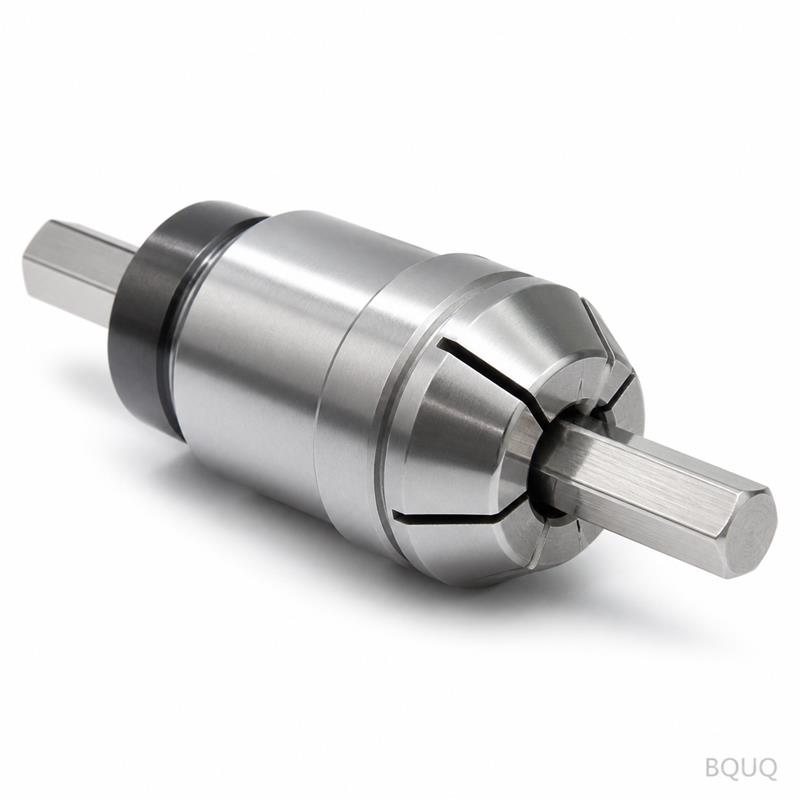
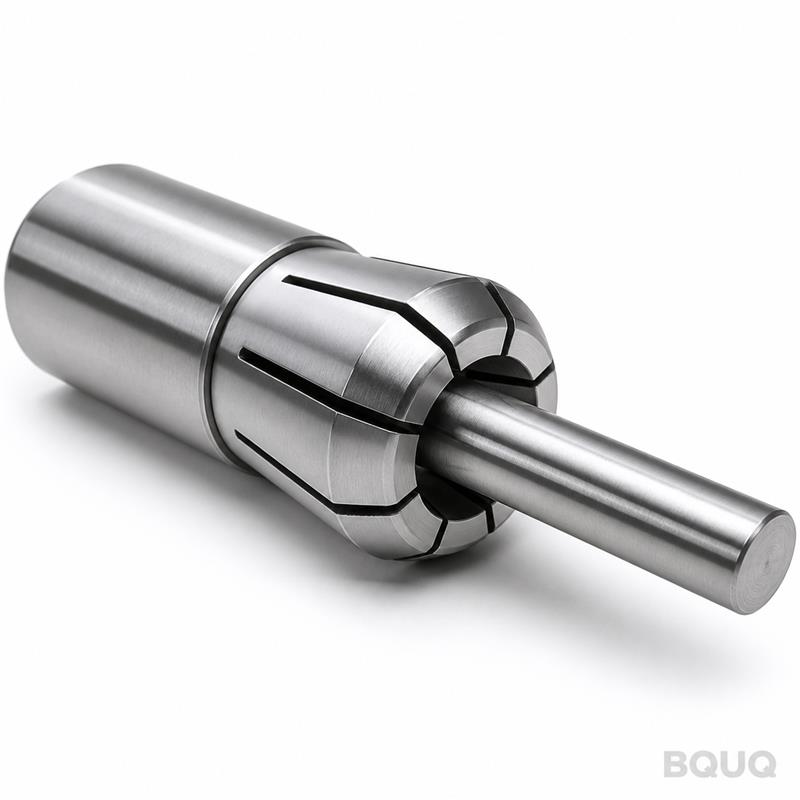
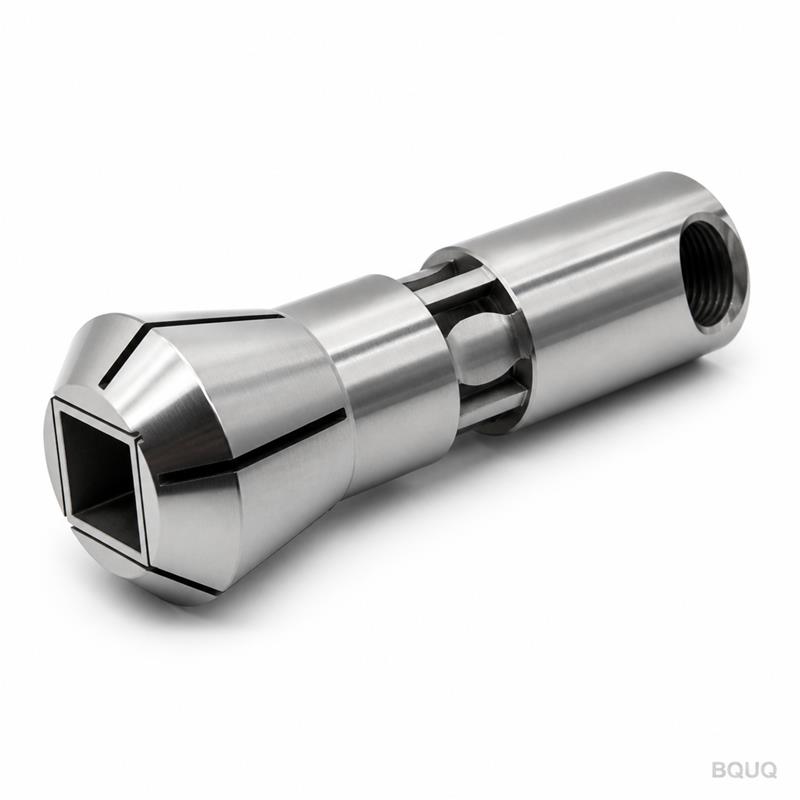
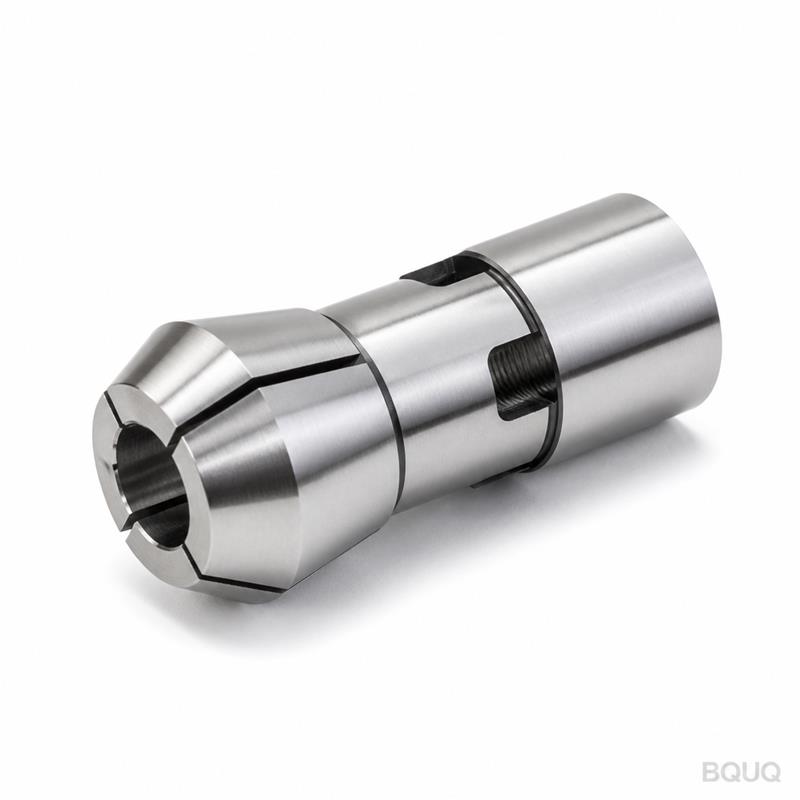
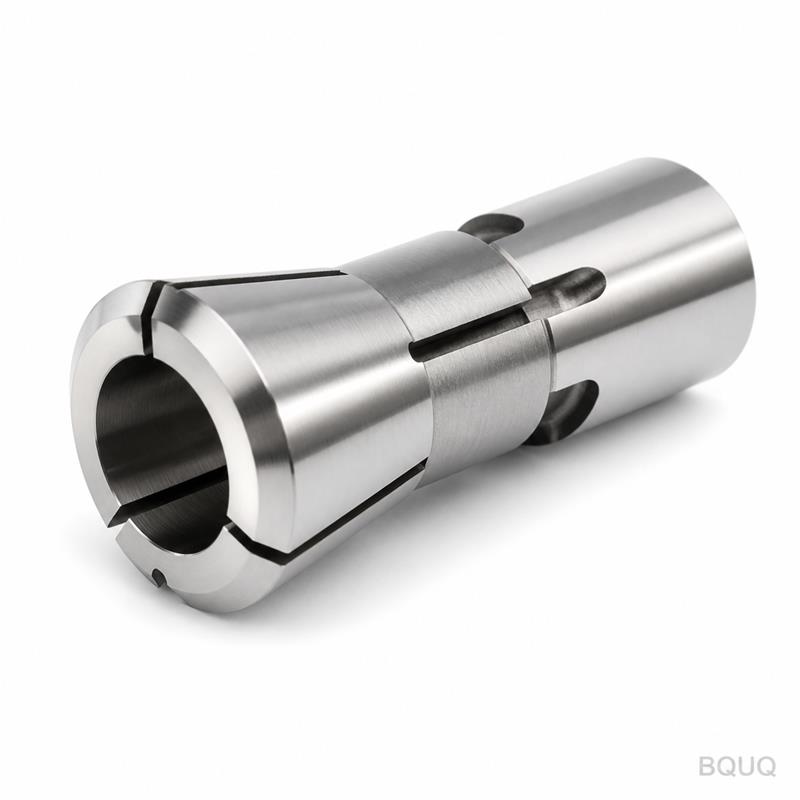
BQUQ CNC-gefertigte Automatendrehmaschinen-Spannzange Typ 15 mit Mitnehmernut
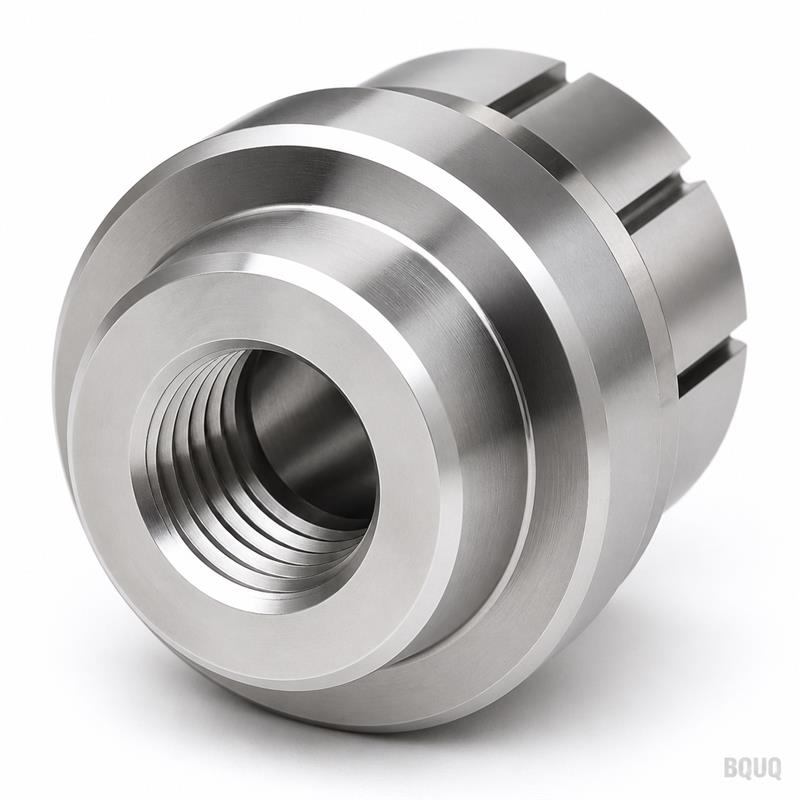
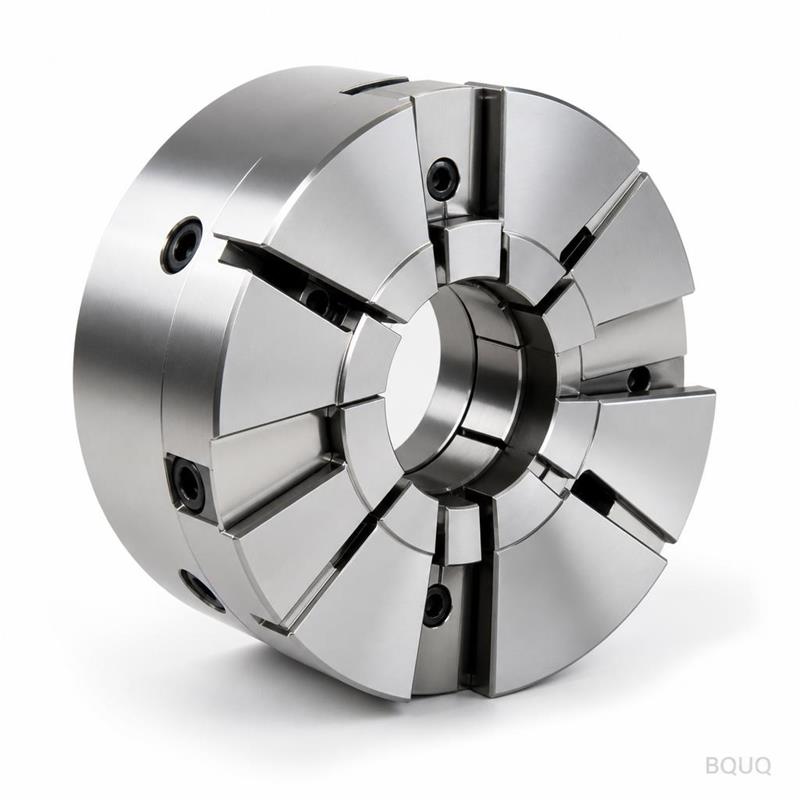
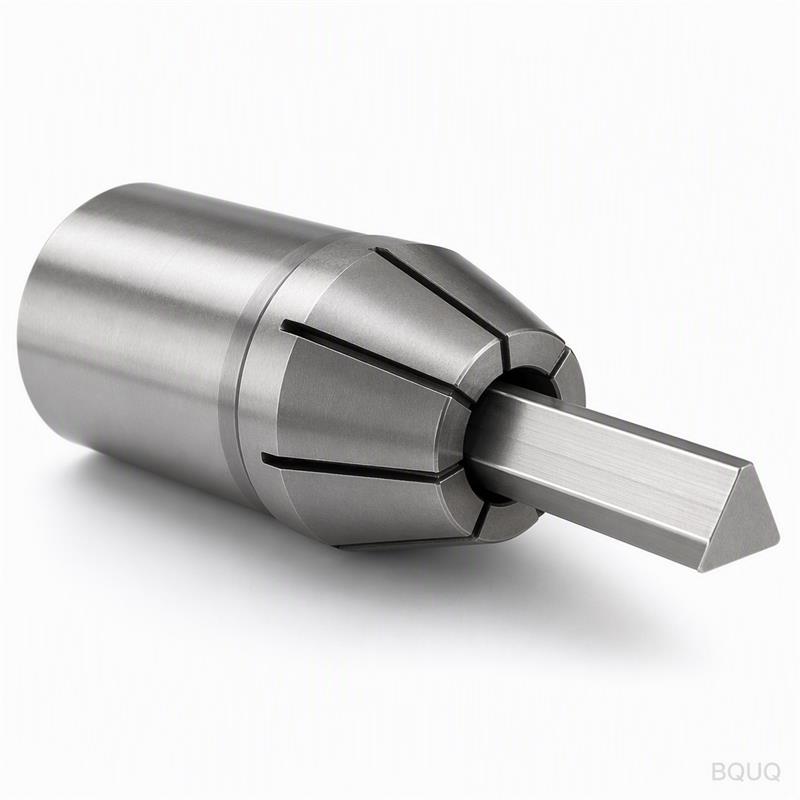
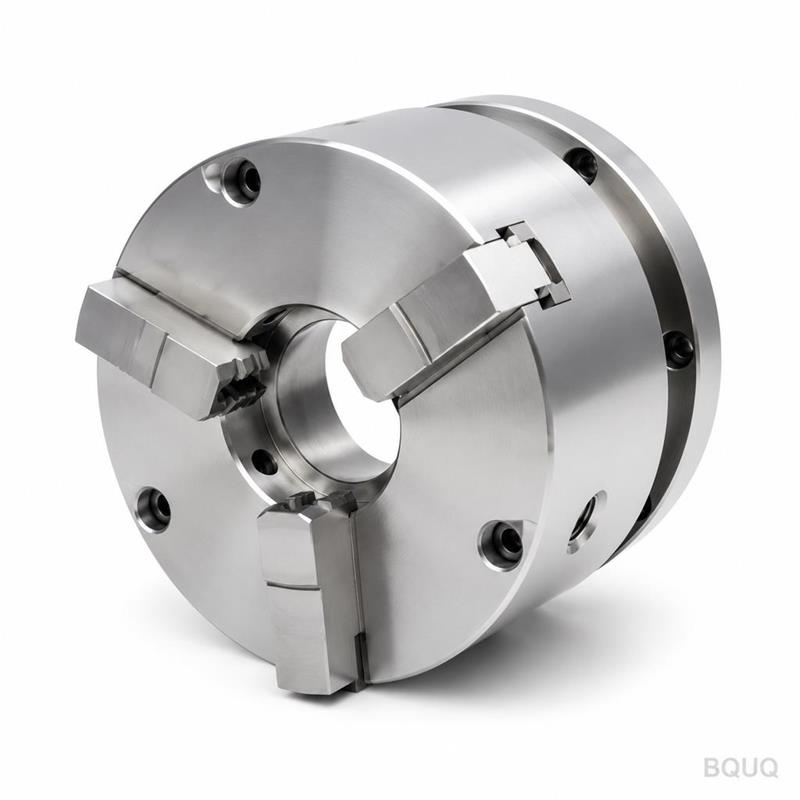
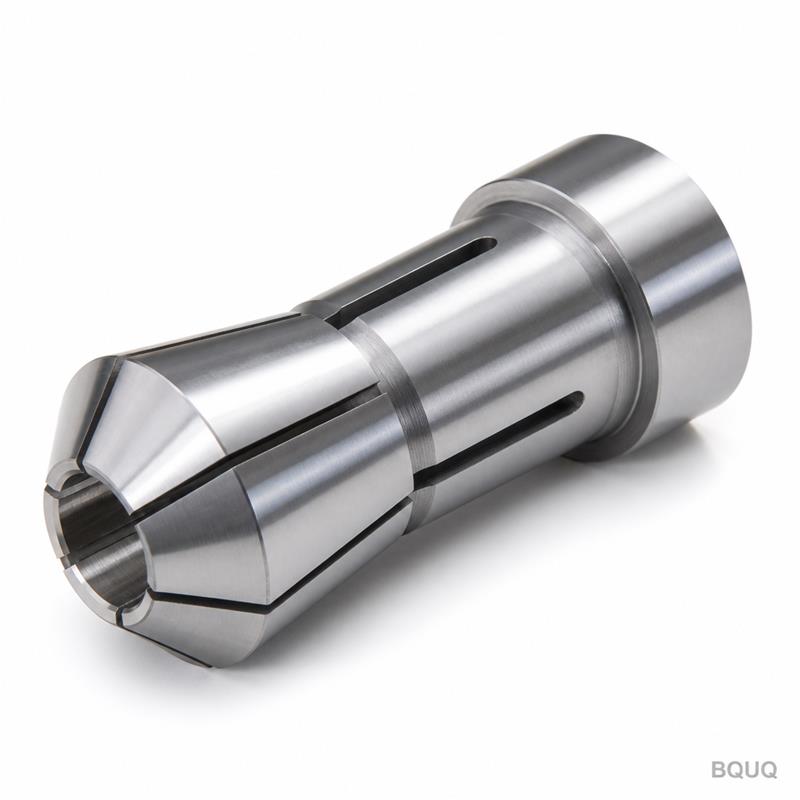
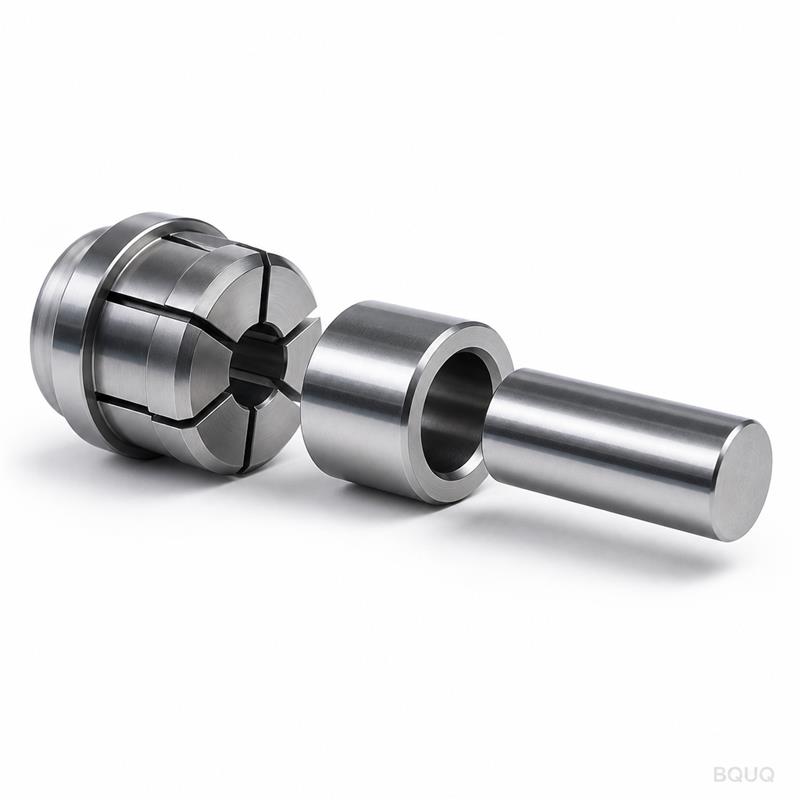
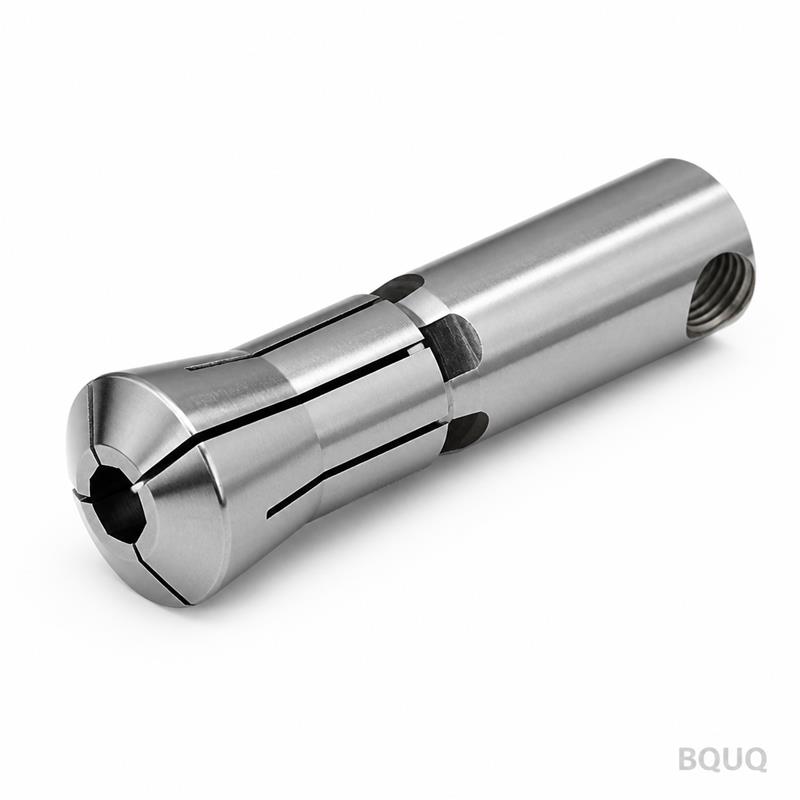
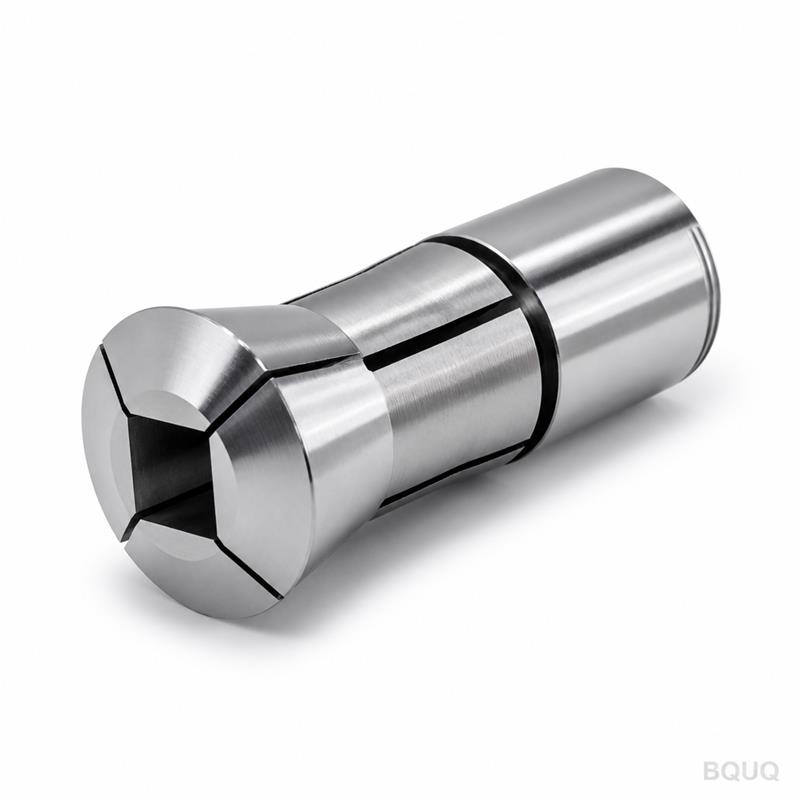
Dies ist eine CNC-gefertigte Automatendrehmaschinen-Spannzange Typ 15 mit Mitnehmernut, entwickelt für Langdreh- und Swiss-Type-Automaten, die Stangenmaterial oder vorbearbeitete Teile ohne Durchbiegu
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Dies ist eine CNC-gefertigte Automatendrehmaschinen-Spannzange Typ 15 mit Mitnehmernut, entwickelt für Langdreh- und Swiss-Type-Automaten, die Stangenmaterial oder vorbearbeitete Teile ohne Durchbiegung spannen müssen. Die Mitnehmernut verriegelt die Spannzange in der Spindelnase, eliminiert Rotationsschlupf und reduziert die Werkzeugwechselzeit um 15 %. Sie erhalten einen garantierten Rundlauf von 0,005 mm TIR, eine Oberflächengüte von Ra 0,4 und eine Härte von 60 HRC – alles aus unserer 20-jährigen Präzisionsfertigungsanlage in Dongguan, China.
Warum die Mitnehmernut-Geometrie für die Drehmomentübertragung entscheidend ist
Eine Standard-Spannzange verlässt sich ausschließlich auf Reibung. Das versagt, wenn Ihre Spindel schnell abbremst oder wenn Sie Vorschübe über 0,15 mm/Umdrehung fahren. Unsere Spannzange Typ 15 verwendet eine gefräste Mitnehmernut, die mit einem Mitnehmerstift in der Spindel zusammenwirkt. Diese mechanische Verriegelung überträgt das Drehmoment direkt, sodass Sie mit 8.000 U/min arbeiten können, ohne dass die Spannzange wandert oder das Stangenmaterial verkratzt. Die Nut ist auf ±0,01 mm gefertigt, was bedeutet, dass der Stift spielfrei eingreift.
Materialien und Wärmebehandlung für 60 HRC Kantenbeständigkeit
Wir verwenden entweder 20CrMnTi-Einsatzstahl oder 9SiCr-Legierungswerkzeugstahl. Beide werden in unserem hauseigenen Ofen vakuumgehärtet auf 58–62 HRC und anschließend tiefkryogen auf −120 °C behandelt. Dieser Schritt wandelt Restaustenit um und verleiht Ihnen eine Verschleißlebensdauer von über 40.000 Zyklen bei Messing und Aluminium sowie 25.000 Zyklen bei Edelstahl. Die Spannbohrung wird nach der Wärmebehandlung innenrundgeschliffen, nicht davor – so entspricht die endgültige Toleranz der harten Oberfläche, nicht dem weichen Rohling.
Rundlaufkontrolle: Wie wir 0,005 mm TIR in der Produktion halten
Rundlauf ist kein Schleifunfall; er ist ein Summenfehler aus Bohrung, Nut und hinterer Kegelfläche. Wir schleifen Bohrung und hinteren Kegel in einer einzigen Aufspannung auf einer Studer S33. Anschließend schneiden wir die Mitnehmernut drahterodierend relativ zu derselben Bezugsachse. Jede Spannzange wird auf einer kundenspezifischen Luftmesslehre mit einer Auflösung von 0,001 mm geprüft. Überschreitet der TIR 0,005 mm an der Nase oder 0,008 mm bei 20 mm Tiefe, wird das Teil verworfen. Wir versenden keine Spannzange, die diesen Test nicht besteht.
Technisches Datenblatt: Spannzange Typ 15 mit Mitnehmernut
Parameter
Wert
Materialoptionen
20CrMnTi / 9SiCr / 65Mn Federstahl
Spannbereich (Stangendurchmesser)
Ø1,0 mm – Ø15,0 mm (in 0,5-mm-Schritten)
Spannzangenlänge
52 mm (Standard, DIN 6499-Äquivalent)
Mitnehmernut-Breite
3,0 mm +0,02 / −0,00 mm
Nuttiefe
2,5 mm ±0,05 mm
Härte (endgültig)
58–62 HRC
Rundlauf (TIR an der Nase)
≤0,005 mm
Oberflächengüte (Bohrung)
Ra 0,4 µm (geschliffen und gehont)
Konzentrizität (Bohrung zu Kegel)
≤0,003 mm
Lieferzeit
7 Tage für Standardgrößen, 15 Tage für kundenspezifische Bohrung
Mindestbestellmenge
Keine Mindestbestellmenge – bestellen Sie 1 Stück zum Testen
Wie wir Nutverformung beim Hartdrehen verhindern
Die meisten Werkstätten schneiden die Nut vor der Wärmebehandlung und stellen dann fest, dass sie sich um 0,02 mm verzieht. Wir machen es umgekehrt: Wir schneiden die Nut grob vor, härten, und erodieren die Nut dann im gehärteten Zustand per Drahterosion fertig. Die Drahterosion hinterlässt eine Wiederaufschmelzschicht von nur 0,005 mm, die wir mit einem sekundären Abrasivflussverfahren entfernen. Das Ergebnis ist eine Nutkante, die 5.000 Einsätze scharf bleibt, nicht nur 500. Das ist der Unterschied zwischen einer Spannzange, die eine Schicht hält, und einer, die ein Vierteljahr hält.
Inspektion vor jeder Lieferung – nicht nur ein Musterbericht
Jede Spannzange erhält eine Seriennummer. Wir erfassen drei Datenpunkte: Bohrungsdurchmesser (gemessen in 3 Tiefen), Nutbreite und TIR. Sie erhalten einen PDF-Inspektionsbericht mit diesen Werten sowie ein Mikroskopbild der Nutkante bei 200-facher Vergrößerung. Wenn Sie 50 Stück bestellen, erhalten Sie 50 Einzelberichte – keinen Sammelbericht. Das ist unser Präzisionsfertigungsstandard, und das ist der Grund, warum unsere Wiederbestellrate für Spannzangen bei 92 % liegt.
Wie hoch ist die Mindestbestellmenge für diese Spannzange?
Keine Mindestbestellmenge – wir akzeptieren ein einzelnes Stück für Prototypen oder Ersatz, und der Stückpreis sinkt erst bei 20+ Stück leicht.
Können Sie die Mitnehmernut-Abmessungen oder die Spannbohrung anpassen?
Ja, wir können Nutbreite, Nuttiefe, Bohrungsdurchmesser und Gesamtlänge an den vorhandenen Mitnehmerstift Ihrer Spindel anpassen, mit einer Lieferzeit von 15 Tagen für kundenspezifische Geometrien.
Wie garantieren Sie 0,005 mm Rundlauf bei jedem Stück?
Wir verwenden eine 100-%-Inspektionspolitik mit Luftmessung und einem dokumentierten TIR-Wert im Endbericht; jede Spannzange, die 0,005 mm überschreitet, wird verschrottet, nicht nachbearbeitet.
Wie hoch ist die typische Lieferzeit für eine Standard-Spannzange Typ 15?
Standardgrößen werden in 7 Tagen aus unserer Fabrik in Dongguan versendet, und für dringende Ausfälle können wir auf 3 Tage beschleunigen, wenn Sie bis 10 Uhr chinesischer Zeit bestätigen.
Senden Sie uns Ihre Zeichnung oder Ihr aktuelles Spannzangenmuster für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten mit einem Preis, einer Lieferzeit und einer DFM-Anmerkung zu Ihrer Nutgeometrie – kein allgemeiner Verkaufsgespräch.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.