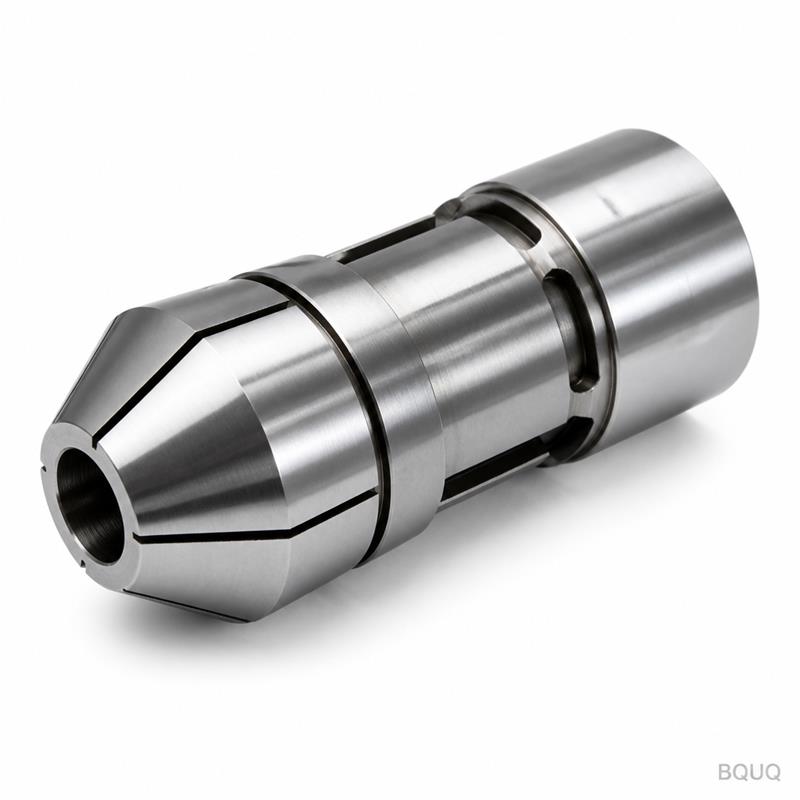
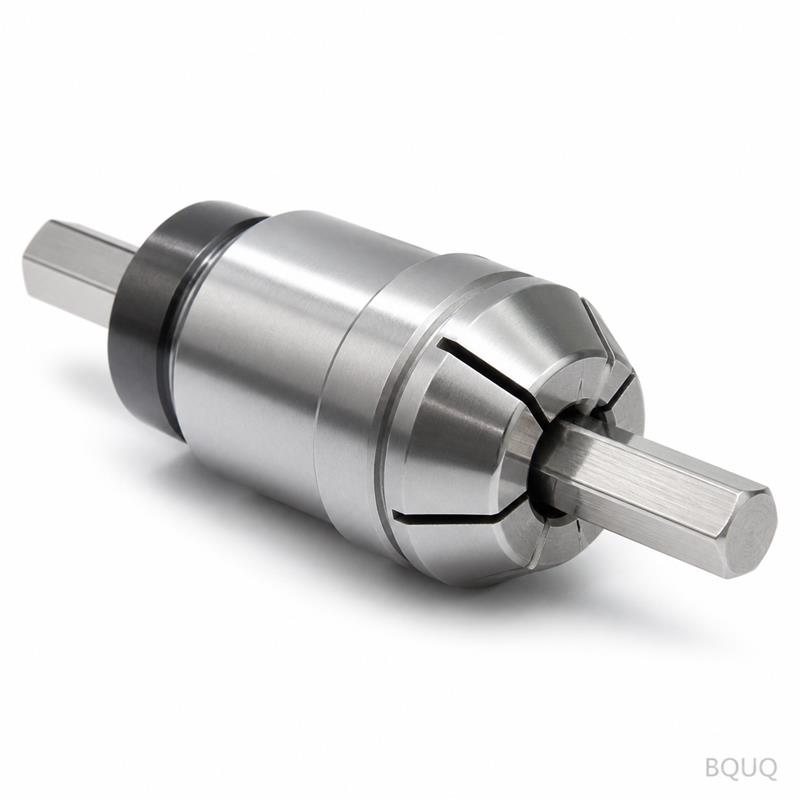
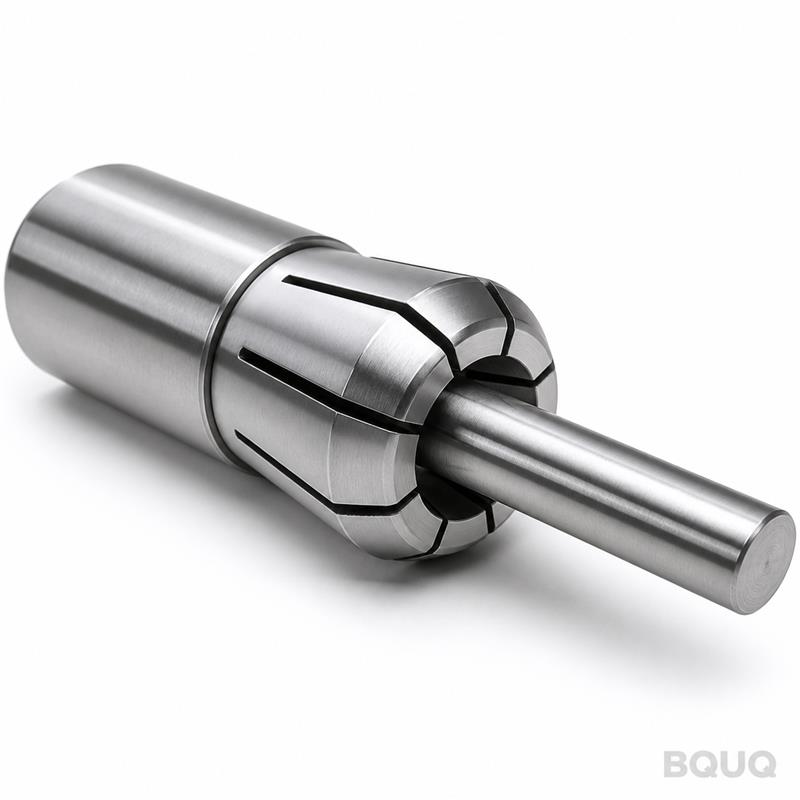
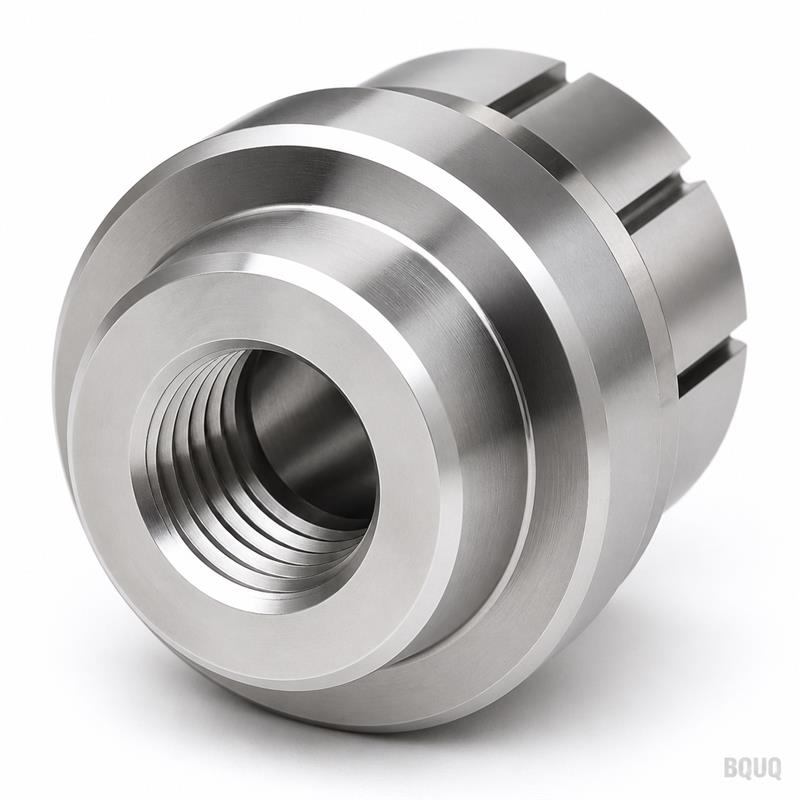
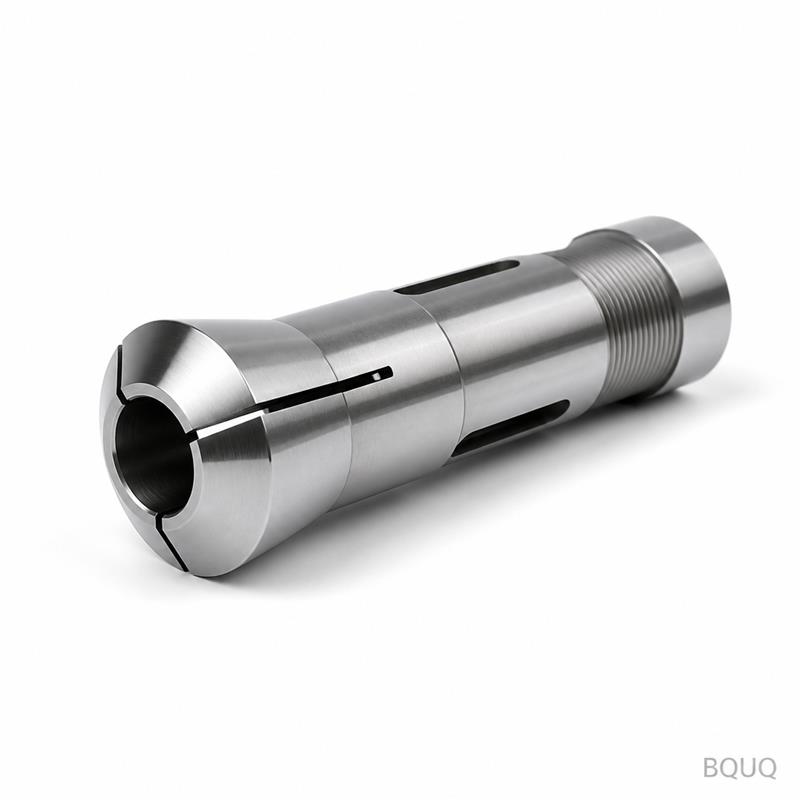
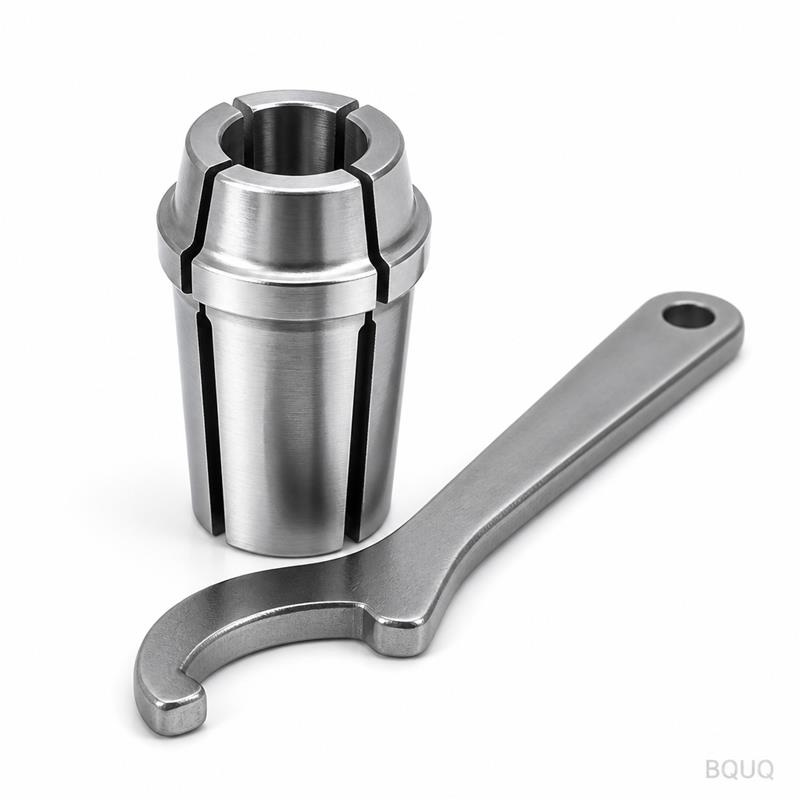
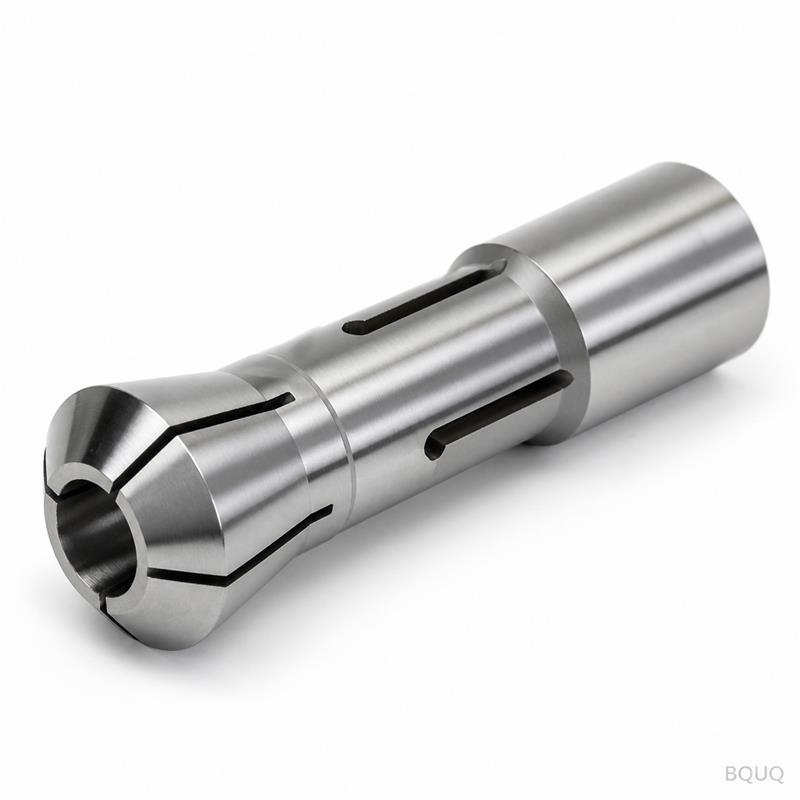
Dies ist ein CNC-gefrästes Automatendrehmaschinen-Spannzangenfutter Typ 50 mit Rundbohrung, entwickelt für die Hochvolumenbearbeitung von Rundstangenmaterial. Sie erhalten einen ga
BQUQ CNC-gefräster Automatendrehmaschinen-Spannzangenfutter Typ 50 mit Rundbohrung
Dies ist ein CNC-gefrästes Automatendrehmaschinen-Spannzangenfutter Typ 50 mit Rundbohrung, entwickelt für die Hochvolumenbearbeitung von Rundstangenmaterial. Sie erhalten einen garantierten Rundlauf
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefrästes Automatendrehmaschinen-Spannzangenfutter Typ 50 mit Rundbohrung, entwickelt für die Hochvolumenbearbeitung von Rundstangenmaterial. Sie erhalten einen garantierten Rundlauf von ≤0,008 mm, eine Härte von HRC 58-60 und eine Oberflächengüte von Ra 0,4 µm, was sich direkt in längere Werkzeugstandzeiten und konstante Teiledurchmesser auf Ihrer Schweizer oder automatischen Drehmaschine übersetzt. Wir versenden ab unserem Werk in Dongguan innerhalb von 7-10 Tagen und akzeptieren Einzelstückbestellungen, da wir wissen, dass Prototypen- und Reparaturaufträge nicht warten können.
Wie die Typ-50-Rundbohrung Werkstücke ohne Verformung spannt
Die Typ-50-Geometrie verwendet eine vollständige Rundbohrung mit Längsschlitzen, die per Drahterosion und nicht per Fräsen geschnitten werden. Dadurch entstehen 12 unabhängige Spannsegmente, die radial zusammenfallen, wenn sie in die Spannzangenkonus gezogen werden. Im Gegensatz zu geteilten Stahlspannzangen ist die Federwirkung hier in den Körper eingearbeitet und nicht als separates Bauteil hinzugefügt. Das Ergebnis ist eine gleichmäßige Spannkraft über den gesamten Umfang – keine sechseckige Verformung bei weichem Messing oder Aluminium. Für eine 20-mm-Stange halten wir den Spanndurchmesser auf ±0,005 mm, sodass Ihre Vorschubfinger und Führungsbuchsen ausgerichtet bleiben.
Materialauswahl und Wärmebehandlung für über 10.000 Zyklen
Wir verwenden je nach Stangendurchmesser und Wandstärke entweder 20CrMnTi oder 65Mn Federstahl. Für Bohrungen unter 30 mm verwenden wir 65Mn, da dieser nach Millionen von Öffnungs-Schließ-Zyklen eine bessere elastische Rückstellung bietet. Für größere Bohrungen wird 20CrMnTi auf eine Einsatzhärtetiefe von 0,8-1,2 mm karburiert. Der Härteprozess wird in einem Vakuumofen gesteuert, um Entkohlung und Oberflächenzunder zu vermeiden. Die Endhärte ist auf HRC 58-60 festgelegt, nicht weicher, nicht härter. Wenn wir über HRC 62 gehen, wird die Spannzange spröde; unter HRC 55 verschleißt sie Ihre Führungsbuchse vorzeitig. Dies ist Präzisionsfertigungs-Balance, keine Vermutung.
Bohrungs-Endbearbeitung: Gehont, nicht nur geschliffen
Nach der Wärmebehandlung wird die Rundbohrung spitzenlos auf eine Durchmessertoleranz von H6 geschliffen. Anschließend hohnen wir die Bohrung, um eine Spiegeloberfläche von Ra 0,4 µm zu erreichen. Warum hohnen? Schleifen hinterlässt eine zerrissene, verschmierte Oberflächenschicht, die bei Edelstahlwerkstücken Mikroverschweißungen verursachen kann. Hohnen entfernt diese Schicht und erzeugt ein Kreuzschliffmuster, das einen dünnen Schneidölfilm hält. Ihr Stangenmaterial gleitet reibungslos ein und aus, was in unseren eigenen Testläufen auf einer Citizen L20 die Zykluszeit um bis zu 15% reduziert. Wir fassen die Bohrungseinfahrt zusätzlich mit 30° an, um ein Verhaken des Materials an der Kante zu verhindern.
Prüfung vor jedem Versand: Rundlauf, Härte und Rückzugskraft
Jede einzelne Spannzange, nicht nur eine Chargenprobe, wird auf einem TIR-Messgerät mit einem kalibrierten Meisterstab geprüft. Wir dokumentieren drei Werte im Prüfzertifikat: Konzentrizität an der Spitze, Konzentrizität in 50 mm Tiefe und die axiale Rückzugskraft in Newton. Die Härte wird mit einem tragbaren Rockwell-Prüfgerät auf der Konusfläche verifiziert, nicht auf der Bohrung. Wir führen außerdem einen 100-Zyklen-Öffnungs-Schließ-Test an einem pneumatischen Spannfutter durch, um sicherzustellen, dass die Federsegmente in ihre exakte Ausgangsposition zurückkehren. Wenn der Rundlauf 0,008 mm überschreitet, wird die Spannzange verschrottet – keine Nacharbeit, keine Herabstufung auf "B-Qualität".
Kompatibilität und Montagemaße für gängige Automatendrehmaschinen
Diese Spannzange folgt dem Standard-Typ-50-Konus (1:10) und Gewindeformat (M30 x 1,5), das bei den meisten japanischen und koreanischen Automatendrehmaschinen verwendet wird. Prüfen Sie Ihre Maschinenmarke: Citizen, Tsugami, Star, Hanwha und Nomura akzeptieren alle dieses Profil. Die Gesamtlänge beträgt 80 mm, die Gewindelänge 12 mm. Wenn Sie eine kundenspezifische Zugrohr haben, können wir die Gewindelänge ändern oder eine hintere Anschlagschulter hinzufügen, mit einer zusätzlichen Lieferzeit von 2 Tagen. Senden Sie uns Ihre aktuelle Spannzangenzeichnung, und wir überprüfen den Konuswinkel mit unserem optischen Messprojektor, bevor wir Stahl schneiden.
Oberflächenbehandlungen für Rostschutz und Gleitfähigkeit
Die Standardausführung ist eine Schwarzoxidbeschichtung, die während des Versands grundlegenden Korrosionsschutz bietet. Für nasse Bearbeitungsumgebungen empfehlen wir unsere optionale Titannitrid (TiN)-Beschichtung auf Bohrung und Konus. TiN erhöht die Oberflächenhärte auf 2.200 HV und reduziert den Reibungskoeffizienten auf 0,4, was weniger Stick-Slip bei Aluminium und Kunststoffen bedeutet. Wir bieten auch eine matte Phosphatierung an, die Schmiermittel besser absorbiert – ideal für ölgespeiste Führungsbuchsen. Jede Option wird nach dem Endschliff aufgetragen, sodass die Beschichtungsdicke die H6-Bohrungstoleranz nicht beeinflusst.
Ersatz und Reparatur: Wir schleifen Ihre verschlissenen Spannzangen nach
Wenn Ihre vorhandene Typ-50-Spannzange nach starkem Gebrauch ihren Griff verliert, werfen Sie sie nicht weg. Wir können die Bohrung auf die nächste Standardgröße nachschleifen (z. B. von 20,0 mm auf 20,5 mm) und die Oberfläche erneut auf Ra 0,4 µm honen. Dieser Service kostet etwa 40% einer neuen Spannzange und dauert 5 Arbeitstage. Wir prüfen auch den Konus auf Verschleiß; wenn der Konus über 0,01 mm beschädigt ist, lehnen wir die Reparatur ab, da er nicht korrekt in Ihrem Spannfutter sitzen würde. Senden Sie uns ein Foto von Konus und Bohrung, und wir teilen Ihnen innerhalb von 24 Stunden mit, ob eine Rettung möglich ist.
| Parameter | Spezifikation | |-----------|---------------| | Produktname | CNC-gefrästes Automatendrehmaschinen-Spannzangenfutter Typ 50 mit Rundbohrung | | Verfügbare Bohrungsgrößen | 3 mm bis 42 mm (kundenspezifisch bis 50 mm) | | Materialoptionen | 65Mn Federstahl, 20CrMnTi einsatzgehärteter Stahl | | Härte | HRC 58-60 (Kern), HRC 60-62 (Randschicht bei 20CrMnTi) | | Bohrungstoleranz | H6 (z. B. Ø20.000/+0,013 mm) | | Oberflächengüte (Bohrung) | Ra 0,4 µm (gehont) | | Rundlauf (TIR) | ≤0,008 mm an der Spitze, ≤0,012 mm in 50 mm Tiefe | | Konuswinkel | 1:10 (Standard Typ 50) | | Gewindegröße | M30 x 1,5 (kundenspezifische Gewinde verfügbar) | | Gesamtlänge | 80 mm ±0,1 mm | | Lieferzeit | 7-10 Tage für Standardgrößen, 15 Tage für kundenspezifische | | Mindestbestellmenge | Keine Mindestbestellmenge (Einzelstück akzeptiert) | | Ursprungsland | Hergestellt in China, Werk Dongguan (ISO 9001:2015) |
Wie hoch ist Ihre Mindestbestellmenge (MOQ)?
Wir haben keine Mindestbestellmenge – Sie können eine einzelne Spannzange für eine Reparatur oder einen Prototypenlauf bestellen, und der Stückpreis bleibt derselbe wie bei 100 Stück.
Können Sie eine kundenspezifische Bohrungsgröße oder ein nicht standardmäßiges Gewinde bearbeiten?
Ja, wir können jede Bohrungsgröße von 3 mm bis 50 mm herstellen und den Gewindetyp oder die Gewindelänge ändern, aber kundenspezifische Bohrungen erfordern eine Lieferzeit von 15 Tagen für den zusätzlichen Drahterosions- und Hohnaufwand.
Wie stellen Sie sicher, dass der Rundlauf nach dem Versand innerhalb von 0,008 mm bleibt?
Wir verpacken jede Spannzange in einem schaumstoffgefütterten Kunststoffrohr und verwenden einen speziellen Versandeinsatz, der verhindert, dass die Segmente während des Transports zusammengedrückt werden, sodass der kalibrierte Rundlauf erhalten bleibt, wenn sie in Ihrer Werkstatt ankommt.
Wie hoch ist die typische Lieferzeit für eine Folgebestellung von Standardgrößen?
Für Standard-Typ-50-Spannzangen in Größen von 10 mm bis 30 mm versenden wir innerhalb von 7 Tagen, da wir Rohschmiedeteile und gehärtete Rohlinge in unserem Werk in Dongguan auf Lager halten.
Bevor Sie Ihre Werkzeugausstattung finalisieren, prüfen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um die Spannzangenbohrung mit Ihrer Vorschubgeschwindigkeit und Ihrem Kühlmitteldruck abzustimmen. Wenn Sie die Zykluszeit optimieren, erklärt unser Leitfaden zur CNC-Programmoptimierung, wie Werkzeugpfadstrategien die Stangenauszugslängen beeinflussen. Und wenn Sie ein neues Teil konstruieren, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um sicherzustellen, dass Ihre Stangendurchmesserspezifikation für diesen Spannzangentyp realistisch ist.
Senden Sie uns Ihre Zeichnung oder aktuelle Spannzangen-Teilenummer für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir bestätigen Konus, Bohrungsgröße und Beschichtungsoption, bevor wir Stahl schneiden.