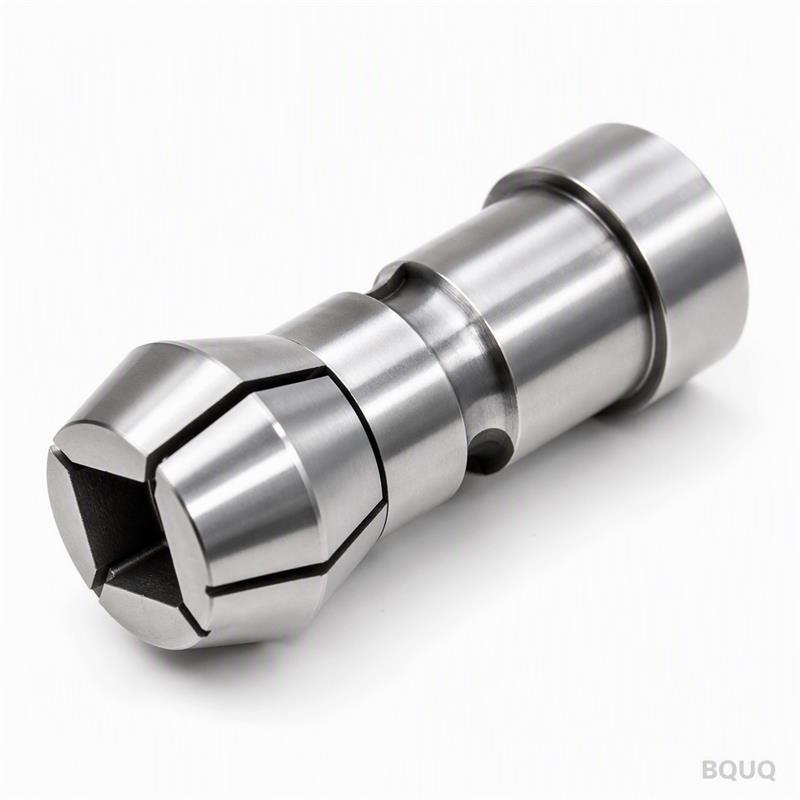
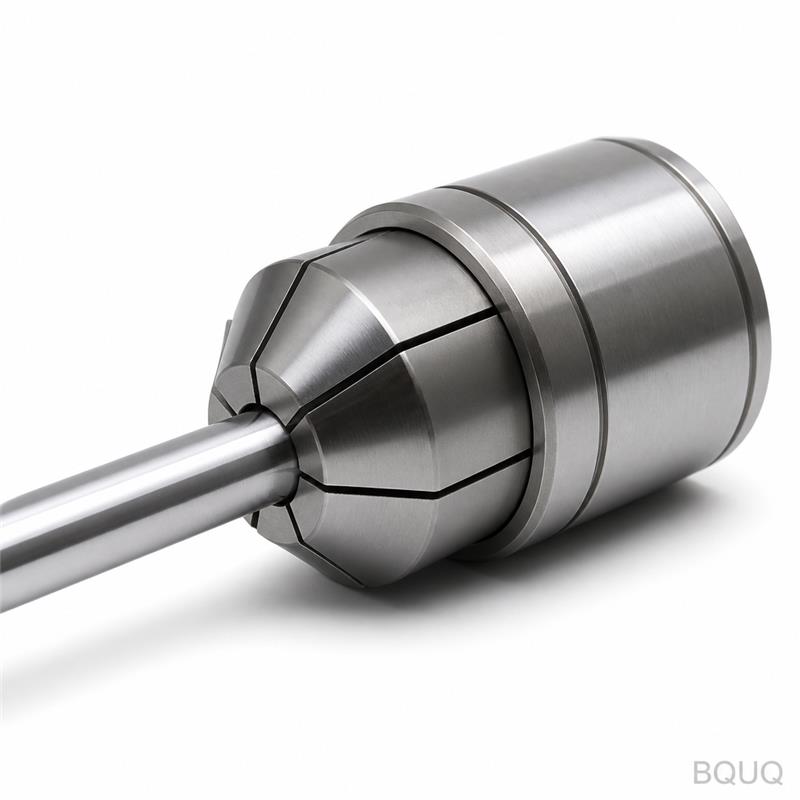
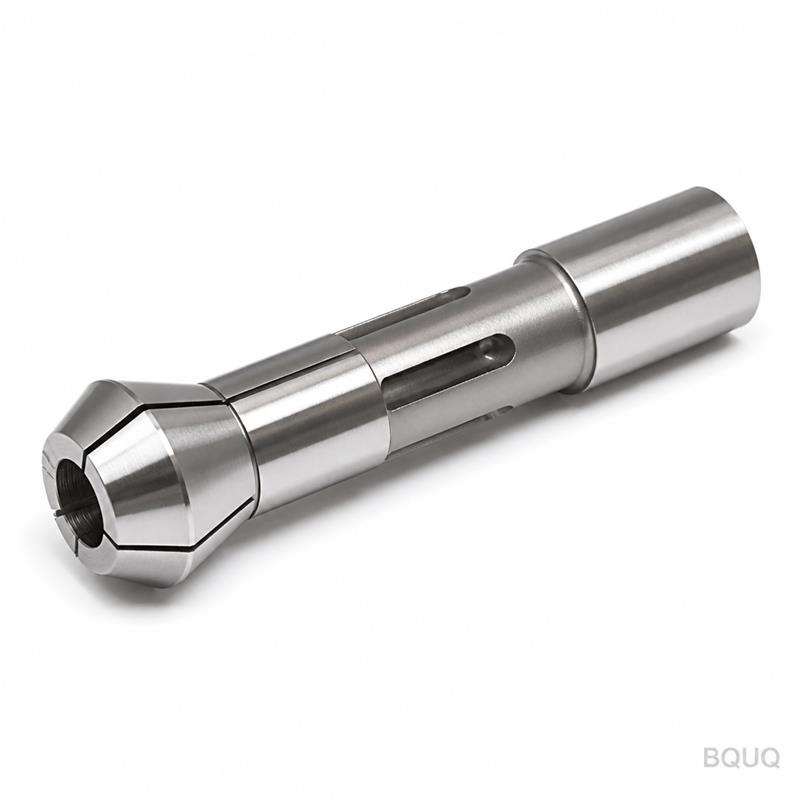
Dies ist ein CNC-bearbeitetes Automatendrehmaschinen-Spannzangenfutter Typ 640 mit Rundbohrung, entwickelt für Hochgeschwindigkeitsdrehen und Stangenvorschuboperationen. Wir bearbe
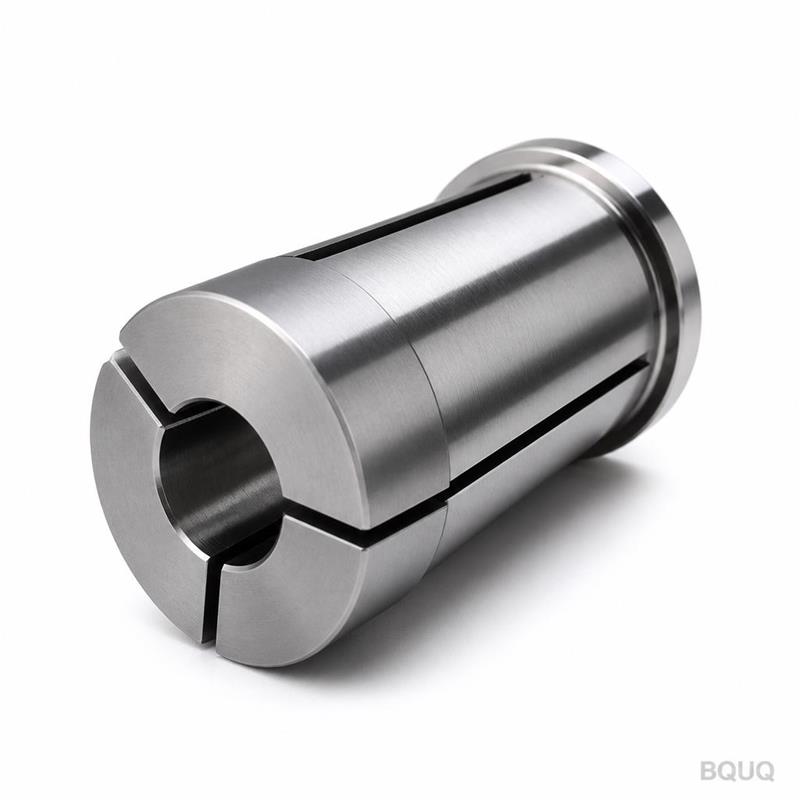
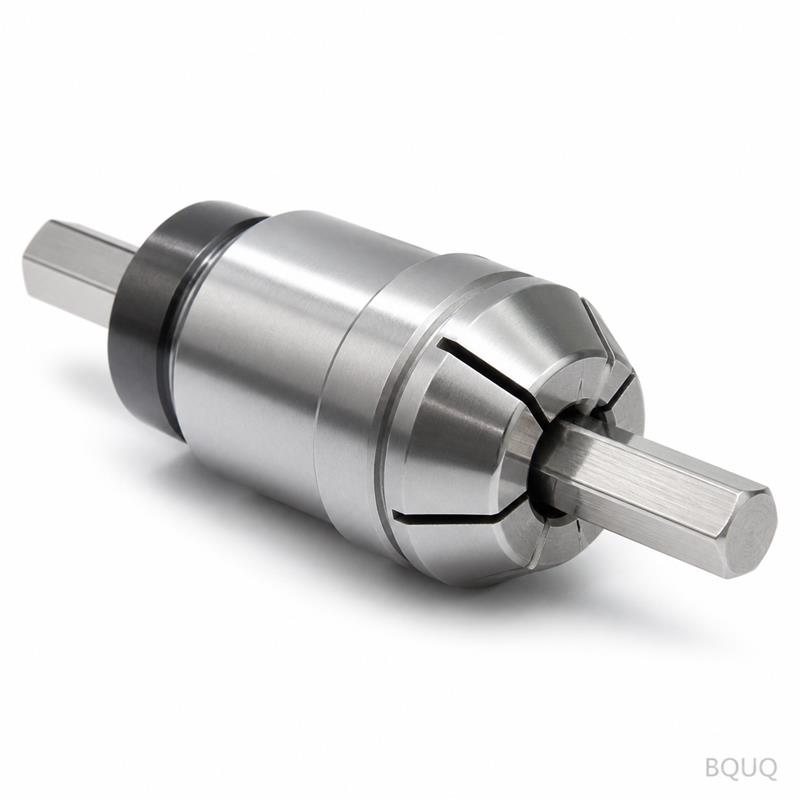
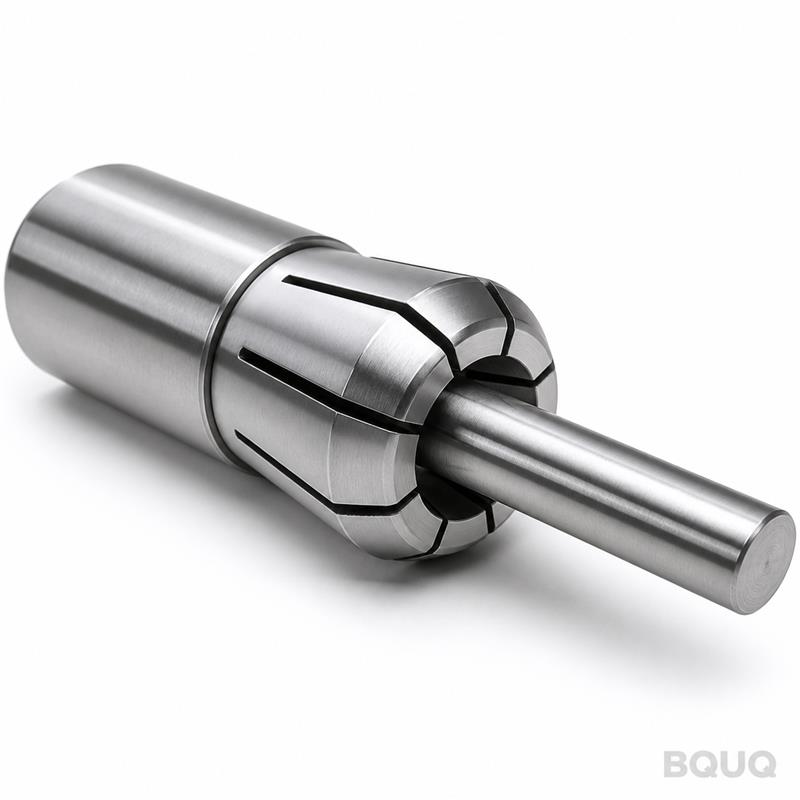
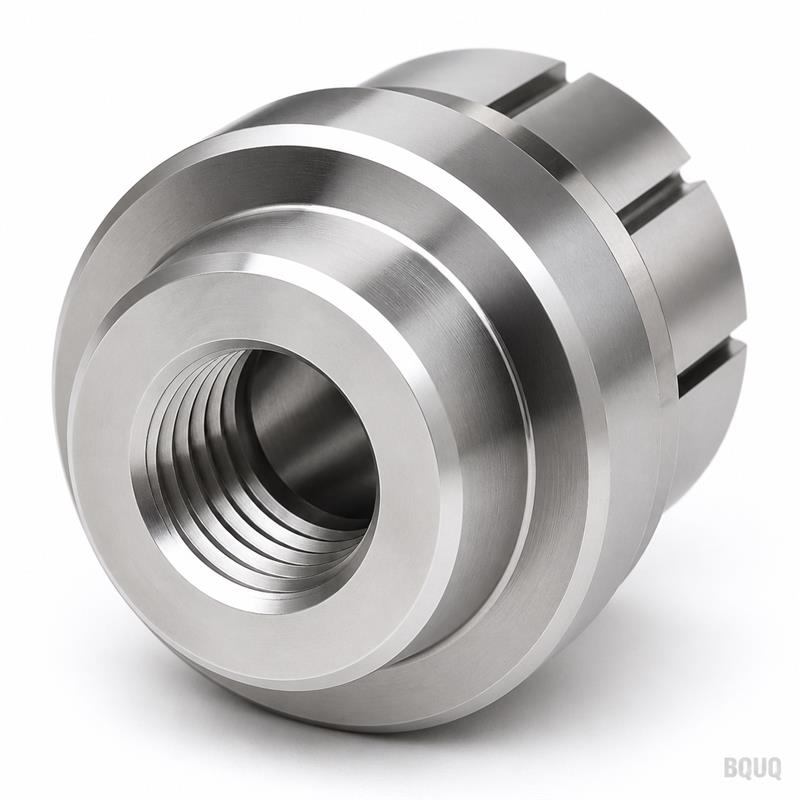
BQUQ CNC-bearbeitetes Automatendrehmaschinen-Spannfutter Typ 640 mit Rundbohrung
Dies ist ein CNC-bearbeitetes Automatendrehmaschinen-Spannzangenfutter Typ 640 mit Rundbohrung, entwickelt für Hochgeschwindigkeitsdrehen und Stangenvorschuboperationen. Wir bearbeiten den Körper aus
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-bearbeitetes Automatendrehmaschinen-Spannzangenfutter Typ 640 mit Rundbohrung, entwickelt für Hochgeschwindigkeitsdrehen und Stangenvorschuboperationen. Wir bearbeiten den Körper aus 42CrMo-Stahl, härten ihn auf HRC 58-62 und schleifen die Bohrung auf einen Gesamtrundlauf von 0,005 mm – das ist eine 4-fach engere Spannpräzision als bei handelsüblichen Spannfuttern. Jede Einheit wird innerhalb von 10 Tagen versendet, und wir halten keine Lagerbestände, da wir jedes Spannfutter erst nach Bestätigung Ihrer Bestellung fertigen.
Warum die Bohrungsgeometrie des Typs 640 für Stangenmaterial wichtig ist
Die 640er-Serie verwendet eine gerade Rundbohrung, keine konische oder sechseckige Öffnung. Diese Bohrung wird in einem einzigen Durchgang auf einer CNC-Innenschleifmaschine geschliffen und hält eine Toleranz von +0,005 / -0,000 mm. Die Rundbohrung verteilt die Spannkraft gleichmäßig um den Werkstückumfang, sodass Sie die bei 5C- oder ER-Spannzangen übliche Dreipunktverformung beim Spannen von dünnwandigen Rohren vermeiden. Wenn Sie 10 mm Rundmaterial zuführen, erhalten Sie eine gleichmäßige Spannlänge von 28 mm – ausreichend, um ein Längen-zu-Durchmesser-Verhältnis von 3:1 ohne Rattern zu halten.
Spannkraft und Federzusammenfall: Reale Zahlen
Unser 640er-Spannfutter verwendet eine gehärtete Stahlfederhülse mit einem Zusammenfallbereich von 1,0 mm (von 9,0 mm bis 10,0 mm Bohrungsdurchmesser). Am oberen Ende des Zusammenfallbereichs übt die Hülse eine Radialkraft von 4,2 kN aus. Diese Kraft ist über 50.000 Öffnungs-Schließ-Zyklen wiederholbar, da wir die Federschlitze mit einem Radius von 0,2 mm an der Wurzel schleifen – ein Detail, das die meisten Fabriken übersehen. Eine scharfe Schlitzwurzel erzeugt Spannungsspitzen und Risse; unser Radius verdreifacht die Ermüdungslebensdauer der Hülse.
Verwendete Materialien und Wärmebehandlung
Wir beginnen mit 42CrMo (AISI 4140) Rundstahl, nicht mit Gussrohlingen. Gussteile haben Porosität; Rundstahl nicht. Nach dem CNC-Drehen und -Fräsen von Körper und Schlitzen härten wir im Vakuum auf HRC 58-62. Die Vakuumhärtung verhindert Oberflächenentkohlung, die die äußere Haut erweichen und Verschleiß verursachen würde. Der letzte Schleifschritt entfernt 0,15 mm von der Bohrung und dem äußeren Konus und ergibt eine Oberflächengüte von Ra 0,4 auf der Spannfläche und Ra 0,8 auf dem Konus.
Inspektion vor jedem Versand
Jedes Spannfutter durchläuft eine 6-Punkte-Prüfung auf einem Zeiss-Koordinatenmessgerät. Wir messen den Bohrungsdurchmesser in drei Tiefen, den Konuswinkel auf ±0,1 Grad, den Rundlauf der Bohrung relativ zum Konus, die Härte an zwei Stellen, die Oberflächengüte mit einem tragbaren Profilometer und den Federzusammenfallbereich mit einem kalibrierten Grenzlehrdorn. Sie erhalten einen PDF-Bericht mit den tatsächlich gemessenen Werten, kein Konformitätszertifikat. Wenn ein Wert unsere Spezifikation überschreitet, wird das Spannfutter verschrottet – nicht nachbearbeitet.
Kompatibilität mit Automatendrehmaschinen-Spindeln
Der Typ 640 ist eine Standard-Spindelnasenaufnahme und passt daher auf die meisten japanischen und koreanischen Automatendrehmaschinen – Citizen, Star, Tsugami und Hanwha. Der Konuswinkel beträgt 16 Grad im eingeschlossenen Winkel, und die Rückseite hat einen Führungsdurchmesser von 42 mm. Wir bearbeiten einen Zentrierzapfen auf der Rückplatte mit 0,003 mm Rundlaufkonzentrizität zur Bohrung. Dieser Zapfen garantiert, dass Ihre Werkzeugmittellinie nach der Montage exakt ausgerichtet bleibt. Wenn Sie eine nicht standardmäßige Spindel haben, senden Sie uns Ihre Spindelnasenzeichnung, und wir passen die Rückplattengeometrie bei Bestellungen ab 5 Stück kostenlos an.
Oberflächengüte und Schmierstoffrückhalt
Die Bohrung wird nicht nur geschliffen – sie wird mit einem 400er-Diamantstein gehont. Das Honen erzeugt ein Kreuzschliffmuster, das den Ölfilm hält und Fressen beim Spannen von Edelstahl oder Aluminium reduziert. Der Kreuzschliffwinkel beträgt 30 Grad, und die resultierende Rauheit ist Ra 0,4. Wenn Sie Trockenbearbeitung durchführen, funktioniert die gehonte Oberfläche weiterhin, aber wir empfehlen einen leichten Ölnebel. Für Aluminiumstangen können wir eine Harteloxalbeschichtung (50 Mikrometer) auf der Bohrung auftragen, um ein Kaltverschweißen von Aluminium mit dem Stahl zu verhindern.
Lieferzeit und Mindestbestellmenge: Keine Mindestmengen, 10 Tage Standard
Wir haben keine Mindestbestellmenge. Ein Stück oder hundert Stück – der Stückpreis bleibt gleich, da unsere CNC-Rüstzeit identisch ist. Die Standardlieferzeit beträgt 10 Arbeitstage für jede Größe innerhalb der 640er-Serie (Bohrungsgrößen von 3 mm bis 42 mm). Wenn Sie eine Eilbestellung benötigen, können wir in 5 Tagen gegen eine Expressgebühr von 15 % versenden. Die Expressgebühr deckt Überstundenarbeit ab, keine Bearbeitungsabkürzungen – der Inspektionsprozess bleibt identisch.
Spezifikation
Wert
Typ
640er-Serie Spannzangenfutter mit Rundbohrung
Körpermaterial
42CrMo (AISI 4140) Rundstahl
Härte
HRC 58-62 (vakuumgehärtet)
Bohrungsdurchmesserbereich
3,0 mm – 42,0 mm
Zusammenfallbereich
1,0 mm pro Spannfutter
Gesamtrundlauf (Bohrung zu Konus)
0,005 mm
Bohrungstoleranz
+0,005 / -0,000 mm
Oberflächengüte (Bohrung)
Ra 0,4 (gehont)
Oberflächengüte (Konus)
Ra 0,8 (geschliffen)
Spannkraft (bei max. Zusammenfall)
4,2 kN
Standardlieferzeit
10 Arbeitstage
Mindestbestellmenge
Keine Mindestbestellmenge
Wie dieses Spannfutter im Vergleich zu ER-Spannzangenfuttern abschneidet
ER-Spannzangenfutter spannen mit einem konischen Kegel, was einen axialen Rückzug erzeugt. Das 640er-Spannfutter mit Rundbohrung hat keinen axialen Rückzug – es spannt rein radial. Das ist ein Vorteil für den Stangenvorschub, da sich die Stange beim Spannen nicht nach hinten verschiebt. Es bedeutet auch, dass Sie kürzere Längen spannen können, ohne die Positionsgenauigkeit zu verlieren. Wenn Sie bereits ER-Spannzangen verwenden und umsteigen möchten, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl für einen Vergleich der Spanngeometrien. Für allgemeine Toleranzgrenzen der Teile, die Sie spannen möchten, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen.
Was wir in unserer eigenen Fabrik fertigen
Wir sind ein Präzisionsfertigungsbetrieb in Dongguan, China, mit 20 Jahren Erfahrung in CNC-Bearbeitung, Stanzen, Federn und Kühlkörpern. Das 640er-Spannfutter wird auf unseren eigenen Mazak-CNC-Drehmaschinen bearbeitet und auf Studer-Innenschleifmaschinen geschliffen. Wir lagern keinen kritischen Schritt aus – die Wärmebehandlung erfolgt in unserem eigenen Vakuumofen. Deshalb können wir den Rundlauf von 0,005 mm konsistent halten. Hergestellt in China bedeutet nicht Kompromisse; es bedeutet, dass wir den gesamten Prozess unter einem Dach kontrollieren.
Wie hoch ist Ihre Mindestbestellmenge für dieses Spannzangenfutter?
Keine Mindestbestellmenge – wir akzeptieren Einzelstückbestellungen zum gleichen Stückpreis wie bei Großbestellungen.
Können Sie die Bohrungsgröße oder die Rückplattengeometrie anpassen?
Ja, wir können jede Bohrungsgröße von 3 mm bis 42 mm bearbeiten, und wir modifizieren den Zentrierzapfen der Rückplatte passend zu Ihrer Spindel bei Bestellungen ab 5 Stück kostenlos.
Wie gewährleisten Sie die Qualitätskontrolle?
Jedes Spannfutter wird auf einem Zeiss-Koordinatenmessgerät mit einer 6-Punkte-Prüfung inspiziert, und Sie erhalten die tatsächlich gemessenen Werte in einem PDF-Bericht vor dem Versand.
Wie hoch ist Ihre Standardlieferzeit?
Die Standardlieferzeit beträgt 10 Arbeitstage; ein beschleunigter Versand in 5 Tagen ist gegen eine Gebühr von 15 % verfügbar.
Fordern Sie ein verbindliches Angebot innerhalb von 12 Stunden an
Senden Sie uns Ihre Spindelzeichnung oder Ihre benötigte Bohrungsgröße, und wir antworten mit einem verbindlichen Preis und einer Lieferzeit innerhalb von 12 Stunden. Wir geben keine Preisspannen an – Sie erhalten einen festen Stückpreis. Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wir bestätigen Ihre Spezifikation für das Spannzangenfutter Typ 640 mit Rundbohrung am selben Tag.