Was dieses Futter in Ihrer Drehautomaten-Spindel anders macht Dies ist ein CNC-gefertigtes Spannzangenfutter, das für Spindeln von Drehautomaten Typ 36 entwickelt wurde. Es spann
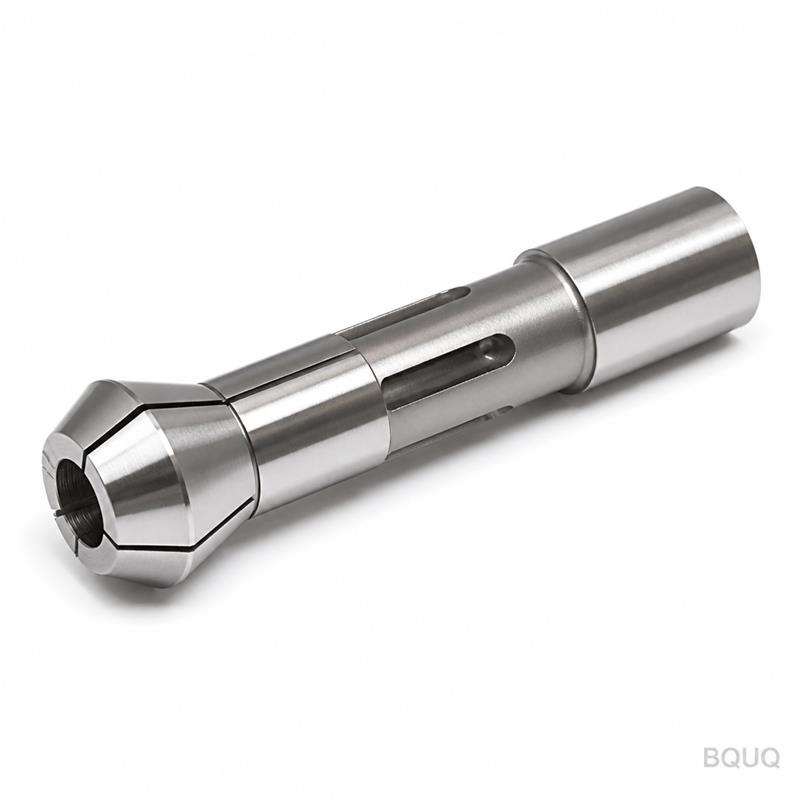
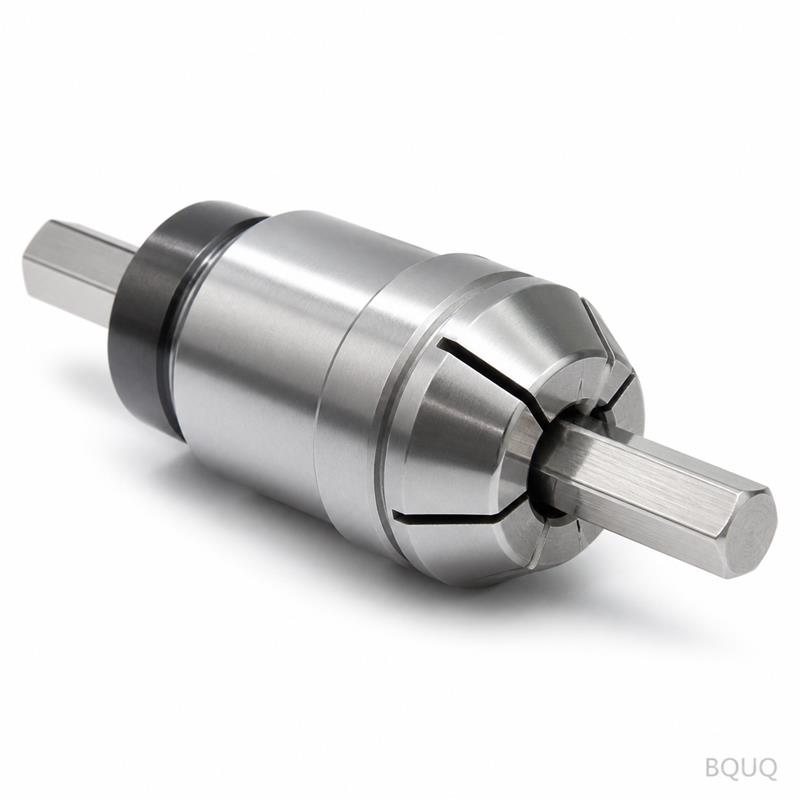
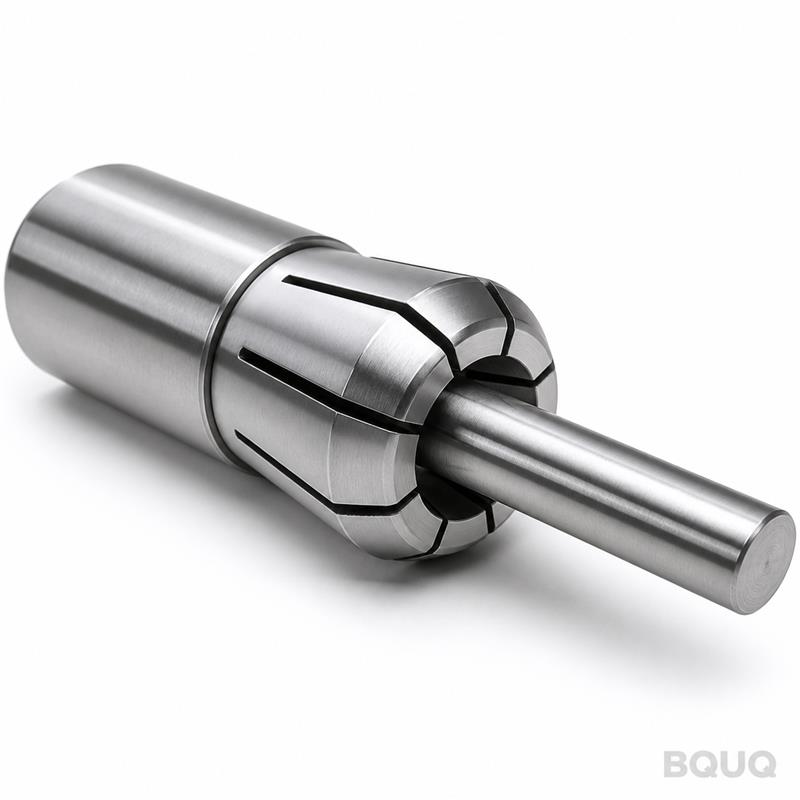
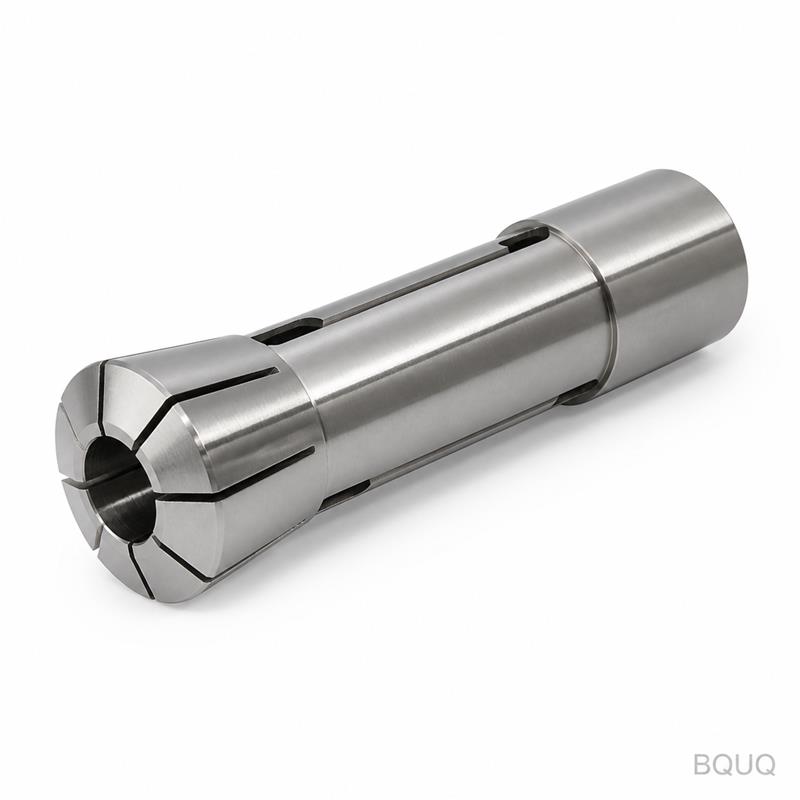
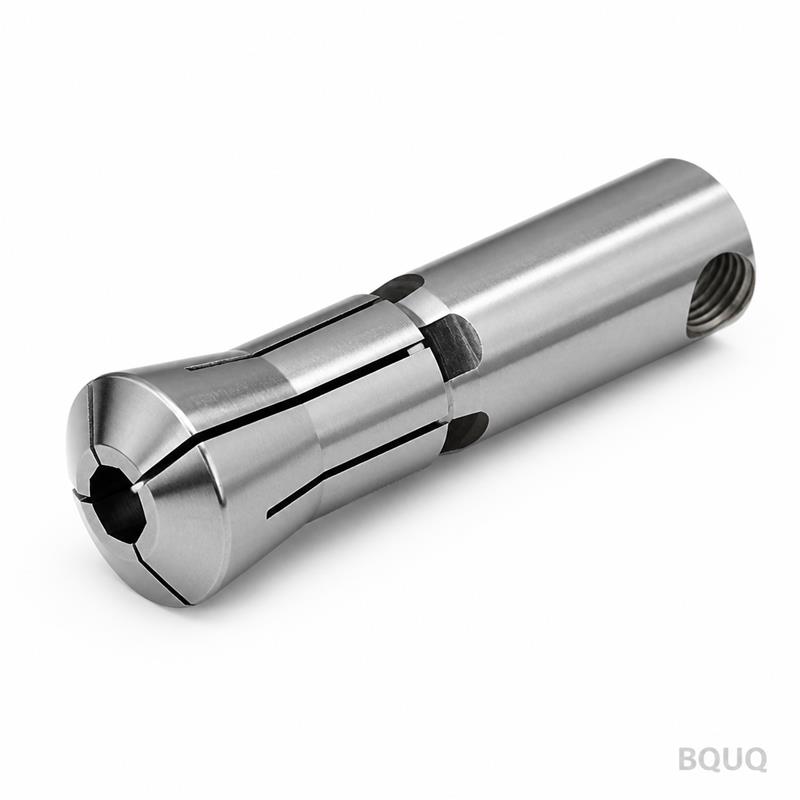
BQUQ CNC-gefertigtes Spannzangenfutter für Drehautomaten Typ 36 mit runder Bohrung und verlängerter Nase
Was dieses Futter in Ihrer Drehautomaten-Spindel anders macht Dies ist ein CNC-gefertigtes Spannzangenfutter, das für Spindeln von Drehautomaten Typ 36 entwickelt wurde. Es spannt Rundstangenmateria
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses Futter in Ihrer Drehautomaten-Spindel anders macht
Dies ist ein CNC-gefertigtes Spannzangenfutter, das für Spindeln von Drehautomaten Typ 36 entwickelt wurde. Es spannt Rundstangenmaterial mit einer verlängerten Nase für eine tiefere Reichweite in die Arbeitszone. Die Bohrung ist rund, nicht am Mund konisch, sodass Sie Stangenmaterial ohne Reibspuren einlegen können. Der Rundlauf wird an der Nase auf ≤0,005 mm gehalten. Die Härte beträgt 58-62 HRC auf der Spannfläche. Die Lieferzeit beträgt 10 Arbeitstage für Standardgrößen. Dieses Futter verwandelt Ihre Spindel in ein starres, wiederholbares Spannsystem für Hochgeschwindigkeitsdrehen und -fräsen. Hergestellt in China, aber vor Versand nach ISO 2768-mK-Standards geprüft.
Warum die verlängerte Nasengeometrie Werkzeugkollisionen an Drehautomaten Typ 36 reduziert
Die verlängerte Nase bietet 25 mm mehr Reichweite über eine Standardfutterfläche hinaus. Bei einem Drehautomat Typ 36 schafft dies Freiraum zum Spindelnasen-Lagergehäuse. Sie können das Schneidwerkzeug näher an die Spannzangenfläche bringen. Das reduziert den Werkzeugüberhang um bis zu 40 % im Vergleich zu einem Standardfutter mit Distanzstück. Weniger Überhang bedeutet weniger Vibration. Weniger Vibration bedeutet eine bessere Oberflächengüte bei langen, schlanken Teilen. Die runde Bohrung wird nach der Wärmebehandlung geschliffen, nicht nur gedreht. Das entfernt die Wärmeverformung aus dem Härteprozess. Sie erhalten eine Bohrung, die unter Spannkraft rund bleibt.
Materialien und Wärmebehandlung, die wir für das Futter Typ 36 mit runder Bohrung verwenden
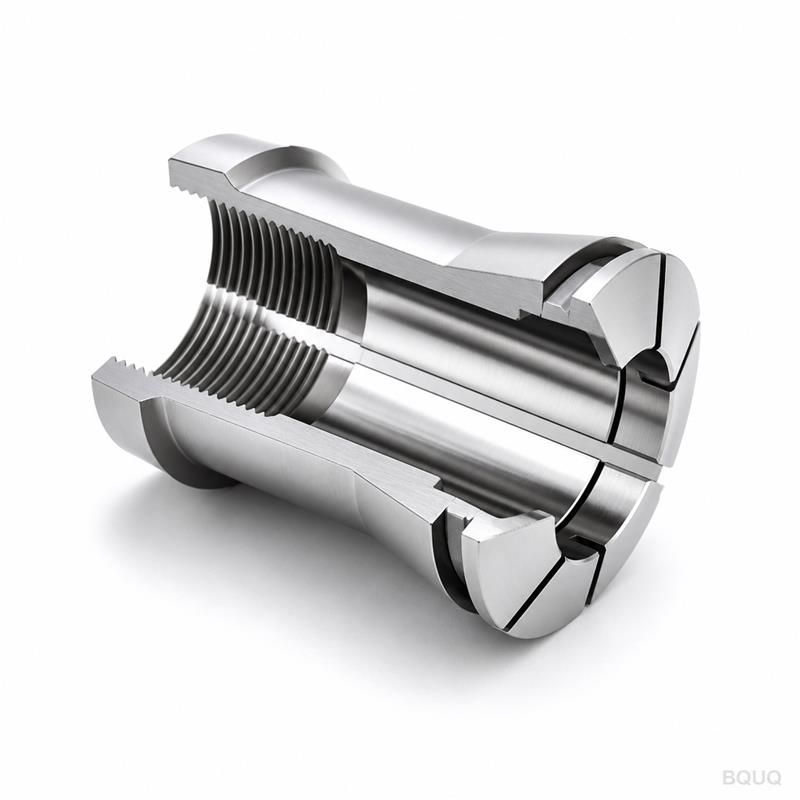
Wir beginnen mit 20CrMnTi-Legierungsstahl. Diese Güte lässt sich gut einsatzhärten und behält eine scharfe Kante. Der Körper wird gedreht und dann für Passfedernut und Gewindefreistiche gefräst. Nach der Bearbeitung härten wir auf eine Einsatzhärtetiefe von 0,8-1,2 mm. Die Spannfläche wird auf 58-62 HRC gehärtet. Der Nasenabschnitt wird separat induktionsgehärtet, um das Anlassen des Hauptkörpers zu vermeiden. Die Rückscheibe besteht aus 40Cr, gehärtet auf 42-46 HRC. Wir verwenden keinen 45#-Einfachkohlenstoffstahl. Er verformt sich unter wiederholten Spannzyklen. Unser Futterkörper wird vor dem endgültigen Schleifen spannungsarm geglüht. Dies verhindert, dass die Bohrung nach einigen tausend Zyklen aus der Rundheit driftet.
Wie wir ≤0,005 mm Rundlauf an Spannzangensitz und Bohrung erreichen
Der Rundlauf ist eine Summierung von drei Flächen: der Spindelkegel, die Futterrückseite und der Spannzangensitz. Wir bearbeiten die Rückseite und den Spannzangensitz in einer Aufspannung auf einer Koordinatenschleifmaschine. Das eliminiert den Fehler durch erneutes Einspannen des Teils. Der Sitz wird auf einen Durchmessertoleranz von 0,001 mm geschliffen. Die runde Bohrung wird nach dem Schleifen gehont, um die Vorschubspuren zu entfernen. Anschließend montieren wir das Futter mit einer Testspannzange und messen den Rundlauf an der Nase und bei 50 mm von der Nase. Beide Punkte müssen ≤0,005 mm betragen. Wir dokumentieren dies auf dem Prüfblatt, das jedem Futter beiliegt.
Technische Daten für das CNC-gefertigte Spannzangenfutter für Drehautomaten Typ 36 mit runder Bohrung und verlängerter Nase
Parameter
Wert
Spindeltyp
Drehautomat Typ 36 (A2-5 oder A2-6 Rückscheibe)
Spannzangentyp
Runde Bohrung, verlängerte Nase (ER 32 oder 5C kompatibel)
Stangenmaterialkapazität
Ø3 mm bis Ø36 mm (abhängig von der Spannzangengröße)
Prüfung vor jedem Versand — Was Sie im Bericht erhalten
Jedes Futter wird vollständig geprüft, nicht nur stichprobenartig. Wir messen den Rundlauf mit einer Messuhr mit 0,001 mm Auflösung. Die Härte wird auf der Spannfläche mit einem Rockwell-Prüfgerät getestet. Die Bohrung wird mit einem Luftmessgerät auf Rundheit und Konizität geprüft. Wir testen auch die axiale Spannkraft mit einem Drehmomentschlüssel an der Zugstange. Der Bericht umfasst: gemessenen Rundlauf, Bohrungsdurchmesser, Härtewert und ein Foto des Futters, montiert auf einer Testspindel. Wenn ein Wert die Spezifikation überschreitet, wird das Futter verschrottet. Es wird nie versendet. Sie erhalten den Bericht in der Verpackung. Für kritische Aufträge können wir auch einen KMM-Messbericht ohne zusätzliche Kosten bereitstellen.
So passen Sie dieses Futter an Ihre vorhandene Zugstange und Spannzangen an
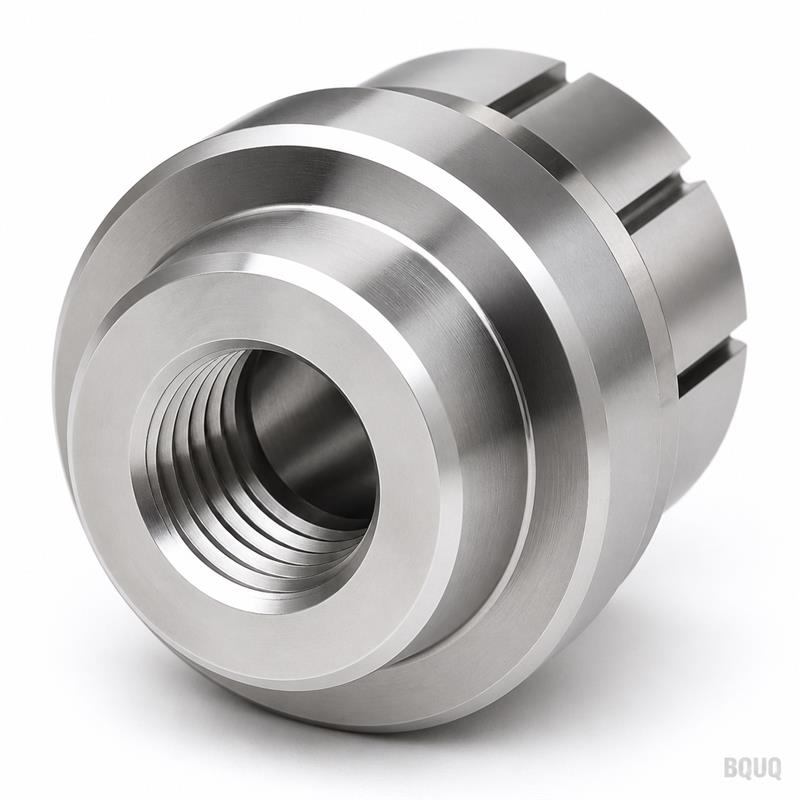
Überprüfen Sie Gewindesteigung und Hub Ihrer Zugstange. Der Drehautomat Typ 36 verwendet ein Standard-Zugstangengewinde M20 x 1,5. Unser Futter hat das passende Gewinde auf der Rückseite. Wenn Sie ER-Spannzangen verwenden, wird das Futter mit einer Mutter geliefert, die an der verlängerten Nase anliegt. Wenn Sie 5C-Spannzangen verwenden, hat das Futter eine Gewindenase für einen Spannzangenverschluss. Wir können die Rückscheibe auch an Ihre Spindelnase anpassen, wenn Sie uns die Zeichnung geben. Die verlängerte Nase ändert den Spannzangen-Schließhub nicht. Ihr vorhandener Zugstangenweg funktioniert. Wenn Sie unsicher sind, senden Sie uns Ihre Spindelzeichnung und wir prüfen die Passung.
Was ist die Mindestbestellmenge für dieses Spannzangenfutter?
Keine Mindestbestellmenge — Sie können ein einzelnes Stück zum Testen oder eine komplette Produktionsserie bestellen.
Können Sie die Rückscheibe oder die Länge der verlängerten Nase anpassen?
Ja, wir können die Rückscheibe, die Nasenlänge und die Bohrung nach Ihrer Zeichnung bearbeiten, mit einer Lieferzeitverlängerung von 3 Tagen.
Wie stellen Sie die Qualitätskontrolle für jedes Futter sicher?
Wir führen eine 100 %-Prüfung von Rundlauf, Härte und Bohrungsgeometrie durch und liefern den Bericht mit jeder Einheit.
Wie ist die Lieferzeit für ein Standardfutter Typ 36 mit runder Bohrung?
Standardgrößen werden in 10 Arbeitstagen versendet; kundenspezifische Rückscheiben oder Nasenlängen addieren 3-5 Tage.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden — Senden Sie Ihre Zeichnung
Senden Sie uns Ihre Spindelzeichnung, den Spannzangentyp und die Stangenmaterialgröße. Wir antworten mit einem verbindlichen Angebot, einem CAD-Modell des Futters und einer empfohlenen Spannkraft. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten innerhalb von 12 Stunden an Arbeitstagen. Für Designtipps lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl und Leitfaden zu CNC-Bearbeitungstoleranzen, um zu sehen, wie wir diese Werte halten. Dies ist Präzisionsfertigung, hergestellt in China, ohne Mindestbestellmenge. Senden Sie noch heute Ihre Zeichnung.