Was dieses Futter in einem Satz tut: Rutschfester Griff für Stangenmaterial bis 55 mm Dies ist ein CNC-gefrästes Auto-Drehmaschinen Typ 55 Rundbohr-Spannzangenfutter, ausgelegt f
BQUQ CNC-gefräste Auto-Drehmaschine Typ 55 Rundbohr-Spannzangenfutter
Was dieses Futter in einem Satz tut: Rutschfester Griff für Stangenmaterial bis 55 mm Dies ist ein CNC-gefrästes Auto-Drehmaschinen Typ 55 Rundbohr-Spannzangenfutter, ausgelegt für Hochgeschwindigke
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses Futter in einem Satz tut: Rutschfester Griff für Stangenmaterial bis 55 mm
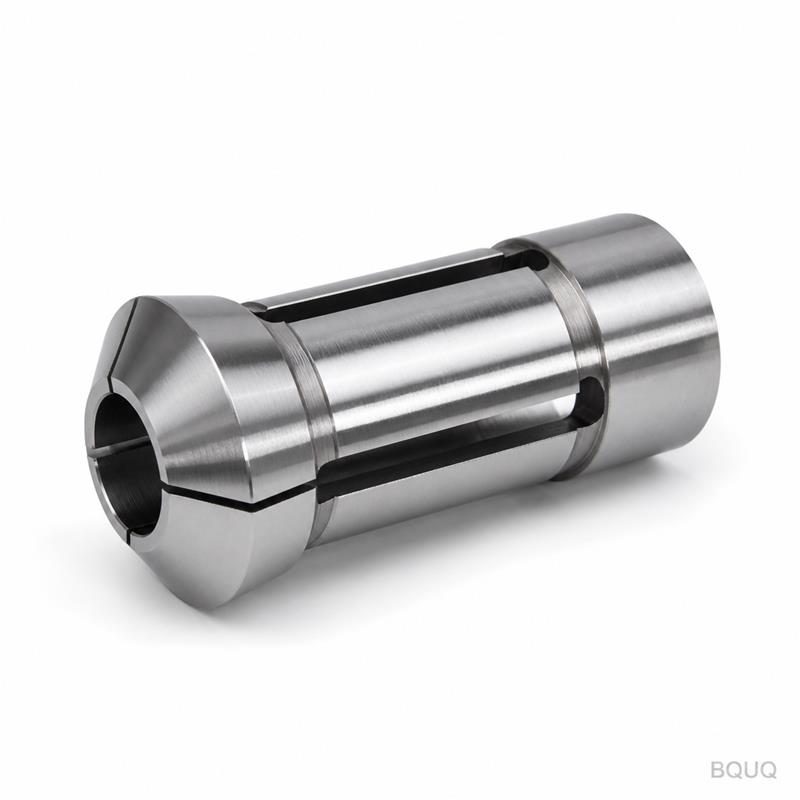
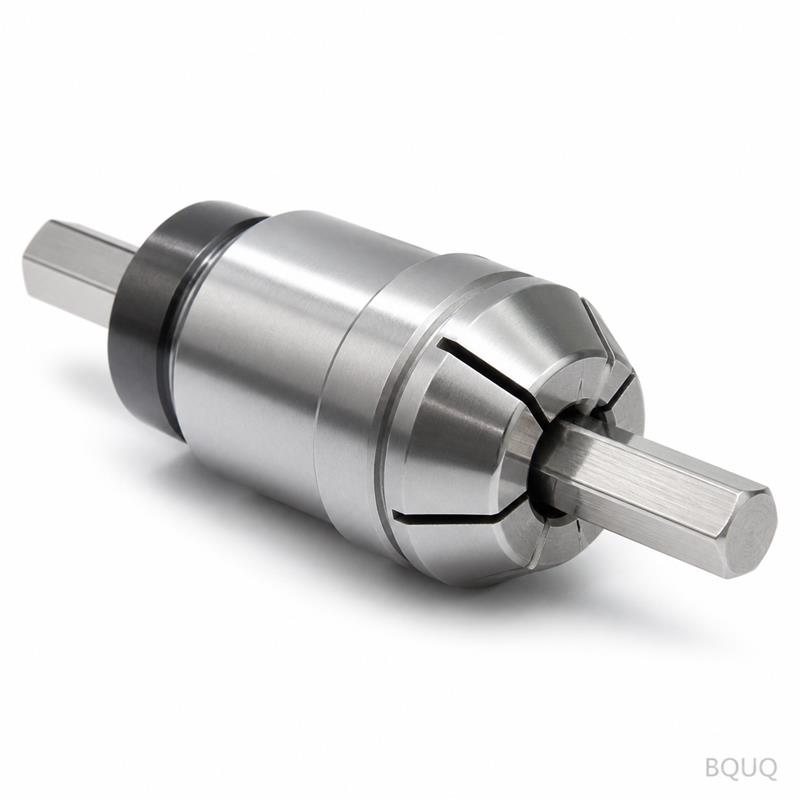
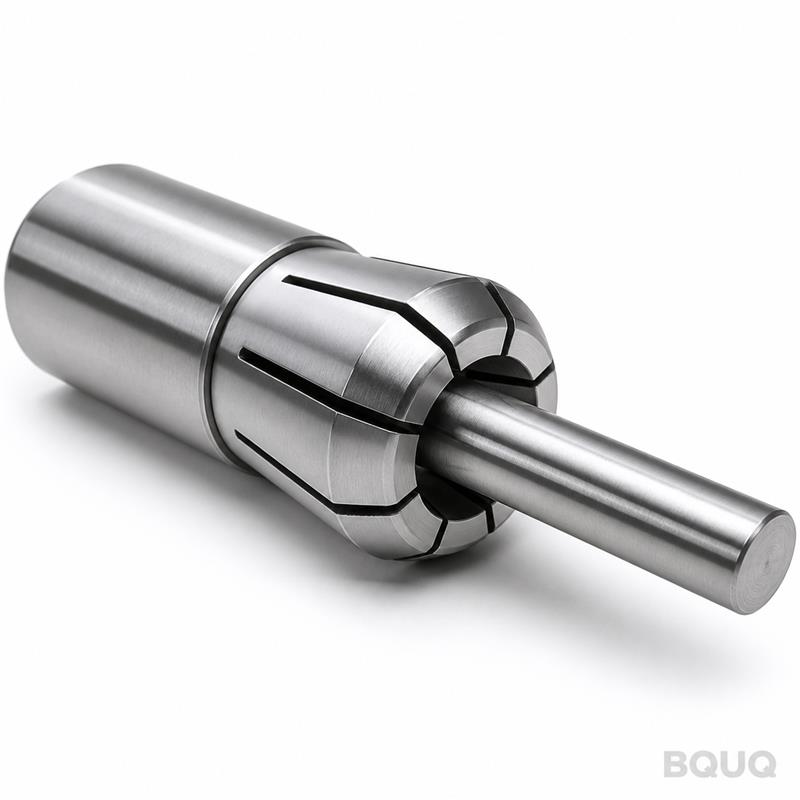
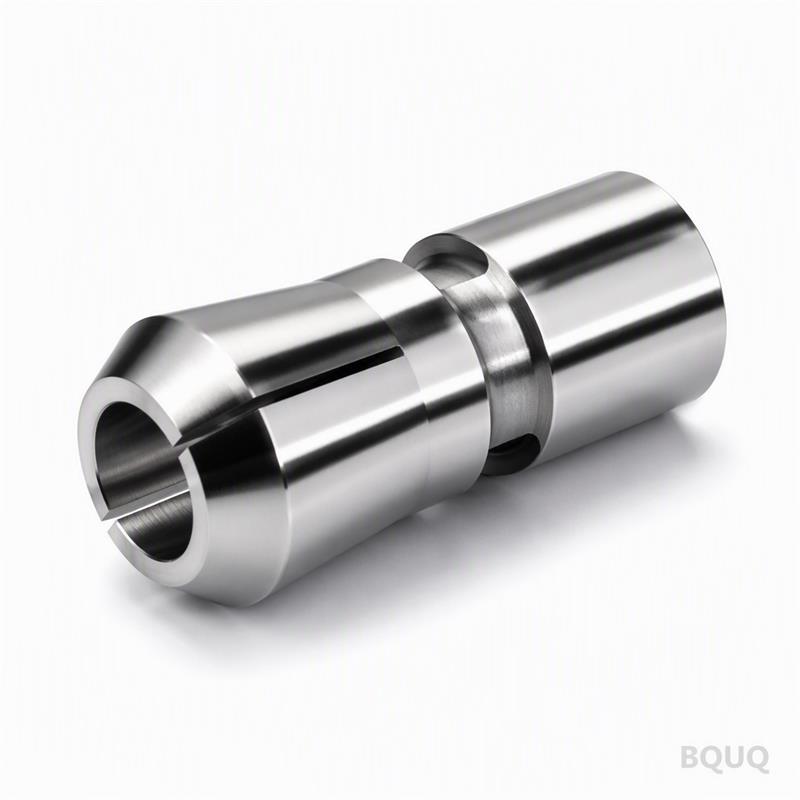
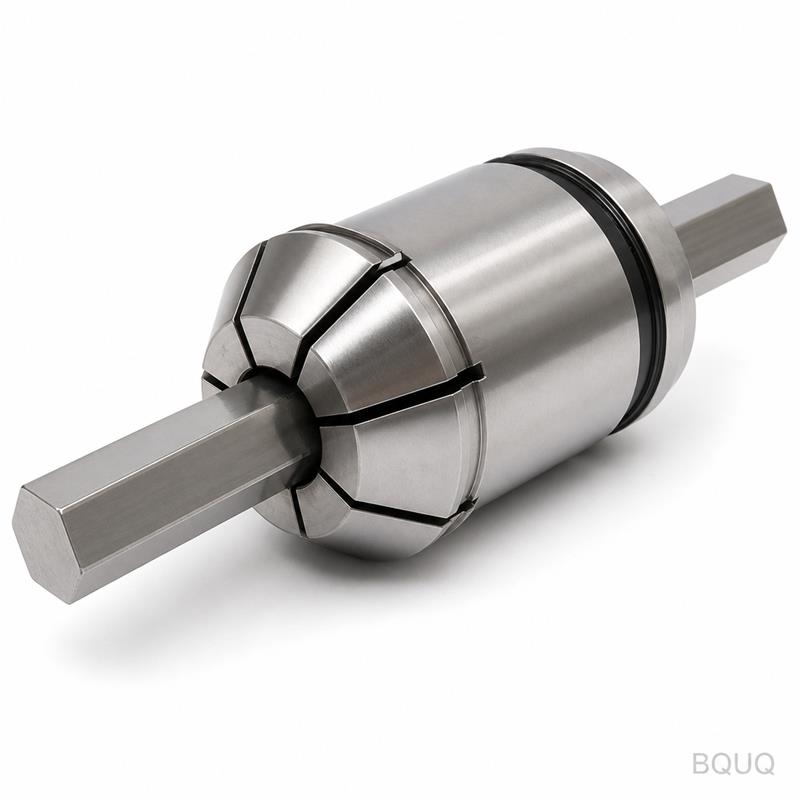
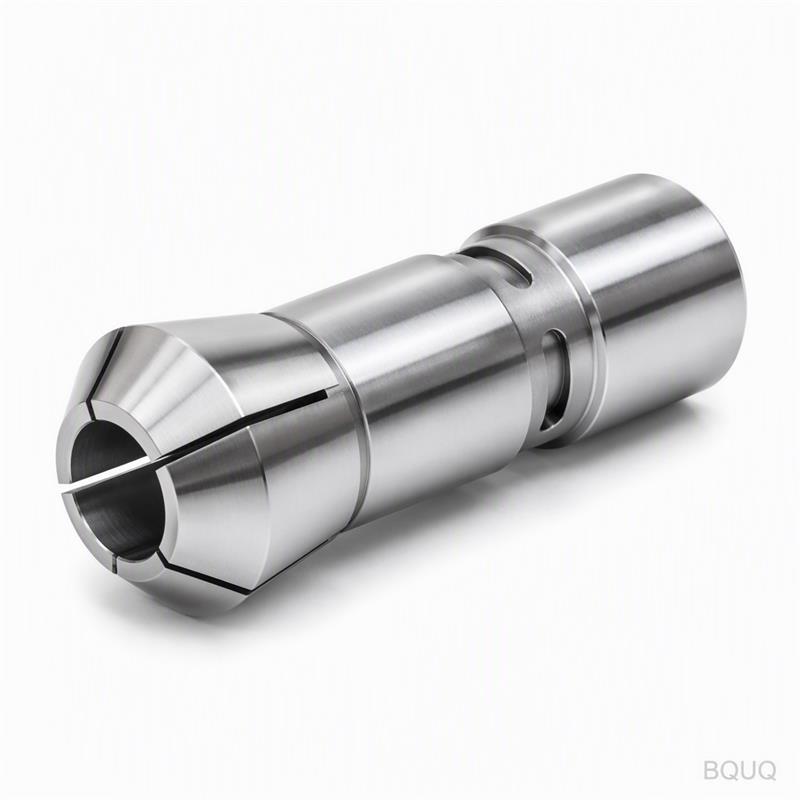
Dies ist ein CNC-gefrästes Auto-Drehmaschinen Typ 55 Rundbohr-Spannzangenfutter, ausgelegt für Hochgeschwindigkeits-Stangenvorschub und Sekundärbearbeitung an Schweizer- oder automatischen Drehmaschinen. Es spannt Rundmaterial von 3 mm bis 55 mm mit einem garantierten Rundlauf von 0,005 mm TIR (Total Indicator Reading) an der Spitze und einer Oberflächengüte von Ra 0,4 µm auf der Bohrung. Sie erhalten eine wiederholbare Spannkraft von 80–120 N·m, eine Härte von 58–60 HRC auf der Spannfläche und eine Standardlieferzeit von 15 Arbeitstagen für Sondergrößen. Keine Unterlegscheiben, keine Einstellung – einfach Stange einlegen, spannen und schneiden.
Warum eine Rundbohrung gezahnte Einsätze für dünnwandige Rohre übertrifft
Gezahnte Spannzangen zerdrücken dünnwandige Rohre und hinterlassen Markierungen auf fertigen Wellen. Unser Rundbohrungsdesign verteilt die Spannkraft gleichmäßig über 360 Grad. Die Bohrung wird nach der Wärmebehandlung geschliffen, nicht davor, was Verformungen eliminiert. Bei einem 20-mm-Rohr mit 1 mm Wandstärke sehen Sie nach dem Spannen weniger als 0,01 mm Ovalität. Deshalb spezifizieren Präzisionsfertigungsingenieure dieses Futter für Hydraulikarmaturen, Sensorwellen und medizinische Gerätekomponenten.
Materialauswahl: 20CrMnTi vs. 9SiCr – und warum wir standardmäßig 20CrMnTi verwenden
Wir verwenden 20CrMnTi-Legierungsstahl für den Körper und 9SiCr für die Spannzangenfinger. 20CrMnTi, einsatzgehärtet auf eine Tiefe von 0,8–1,2 mm, ergibt eine Oberflächenhärte von 58–60 HRC mit einem zähen Kern von 35–40 HRC. Die 9SiCr-Finger sind gehärtet und angelassen auf 60–62 HRC für Verschleißfestigkeit. Diese Kombination verhindert, dass das Futter unter wiederholten Hochgeschwindigkeits-Spannzyklen (bis zu 6.000 U/min) reißt. Wenn Sie Edelstahl- oder Inconel-Varianten benötigen, können wir diese auf Anfrage bearbeiten, aber die Lieferzeit verlängert sich auf 20 Tage.
Der Federmechanismus: 12 Schlitze, geschliffene Kanten und eine Ermüdungslebensdauer von 500.000 Zyklen
Die Spannzange hat 12 präzisionsgeschnittene Schlitze, nicht 6 oder 8. Mehr Schlitze bedeuten geringere Einzelfinger-Durchbiegung und bessere Konzentrizität. Wir schneiden die Schlitze per Drahterosion, entgraten sie manuell und schleifen jede Kante auf einen Radius von 0,05 mm. Die Federvergütung wird bei 420 °C für 2 Stunden eingestellt, was eine Ermüdungslebensdauer von 500.000 Öffnungs-Schließ-Zyklen ohne Verlust der Spannkraft ergibt. Wir testen jede Charge vor dem Versand auf 100.000 Zyklen – wenn eine Spannzange vorzeitig ausfällt, ersetzen wir sie kostenlos.
Maßangaben und Toleranzen, um die Sie herum konstruieren können
Hier ist das vollständige mechanische Datenblatt. Alle Werte werden bei 22 °C, 45 % Luftfeuchtigkeit, mit einem kalibrierten Mitutoyo-Koordinatenmessgerät gemessen.
Parameter
Wert
Spannzangentyp
Typ 55 Rundbohr-Spannzange
Spannbereich (Rundmaterial)
3 mm – 55 mm
Körpermaterial
20CrMnTi (einsatzgehärtet)
Fingermaterial
9SiCr (gehärtet)
Oberflächenhärte
58–60 HRC (Körper), 60–62 HRC (Finger)
Rundlauf (TIR an der Spitze)
0,005 mm max
Oberflächengüte der Bohrung
Ra 0,4 µm
Spannmomentbereich
80–120 N·m
Max. Spindeldrehzahl
6.000 U/min
Lieferzeit (Standard)
15 Arbeitstage
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstücke akzeptiert
Inspektion vor jedem Versand: 100 % Rundlaufprüfung, keine Stichproben
Wir verwenden keine AQL-Stichprobenprüfung. Jedes einzelne Futter durchläuft eine 5-Punkte-Inspektion: (1) Härteprüfung an der Spitze, (2) Bohrungsdurchmesser mit einer Bohrlehre, (3) TIR-Rundlauf auf einem Präzisionsdorn, (4) Oberflächengüte mit einem Profilometer, (5) ein funktionaler Öffnungs-Schließ-Test bei 3.000 U/min. Der Abschlussbericht wird Ihnen per E-Mail mit der Lieferung zugesandt. Wenn ein Wert die obige Tabelle überschreitet, wird das Teil verschrottet – nicht nachbearbeitet. Dies ist unser Standard für alle Präzisionsfertigungen aus unserer Fabrik in Dongguan.
Haben Sie eine Mindestbestellmenge für kundenspezifische Bohrungsgrößen?
Keine Mindestbestellmenge – Sie können ein einzelnes Futter mit Sonderbohrung bestellen, und wir bearbeiten es innerhalb von 15 Arbeitstagen nach Ihrer Zeichnung.
Können Sie das Futter für nicht-runden Formen wie Sechskant- oder Vierkantmaterial modifizieren?
Ja, wir können die Bohrung per Drahterosion auf Sechskant-, Vierkant- oder Keilprofile schneiden, aber die Rundbohrungsversion bietet die beste Rundlaufspezifikation – 0,005 mm TIR gegenüber 0,01 mm bei geformten Bohrungen.
Wie stellen Sie die Qualitätskontrolle bei einer Charge von 500 Futtern sicher?
Jedes Futter durchläuft dasselbe 100 %-Inspektionsprotokoll, und wir liefern ein Materialrückverfolgbarkeitszertifikat mit Chargennummern für den 20CrMnTi- und 9SiCr-Stahl.
Wie ist Ihre tatsächliche Lieferzeit, wenn ich schnell 200 Stück benötige?
Für 200 Stück Standard-Typ-55-Rundbohr-Futter versenden wir in 20 Arbeitstagen; für Sonderbohrungen addieren Sie 5 Tage für die Werkzeugeinrichtung.
So erhalten Sie ein verbindliches Angebot in 12 Stunden (auch für ein Einzelstück)
Senden Sie Ihre Zeichnung oder eine einfache Skizze mit Bohrungsgröße, Stangendurchmesser und Spindelmodell. Unsere Ingenieure antworten innerhalb von 12 Stunden mit einem verbindlichen Preis, der genauen Lieferzeit und einem DFM-Hinweis (Design for Manufacturability), falls wir ein Risiko sehen. Für eine schnellere Antwort geben Sie Ihre Zieltoleranz und das Jahresvolumen an. Wir sind eine in China hergestellte Fabrik mit 20 Jahren CNC-Bearbeitungserfahrung und liefern weltweit per DHL oder FedEx. Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Für Schnittparameter lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl; für Ratschläge zur Toleranzstapelung lesen Sie den Leitfaden zu CNC-Bearbeitungstoleranzen.