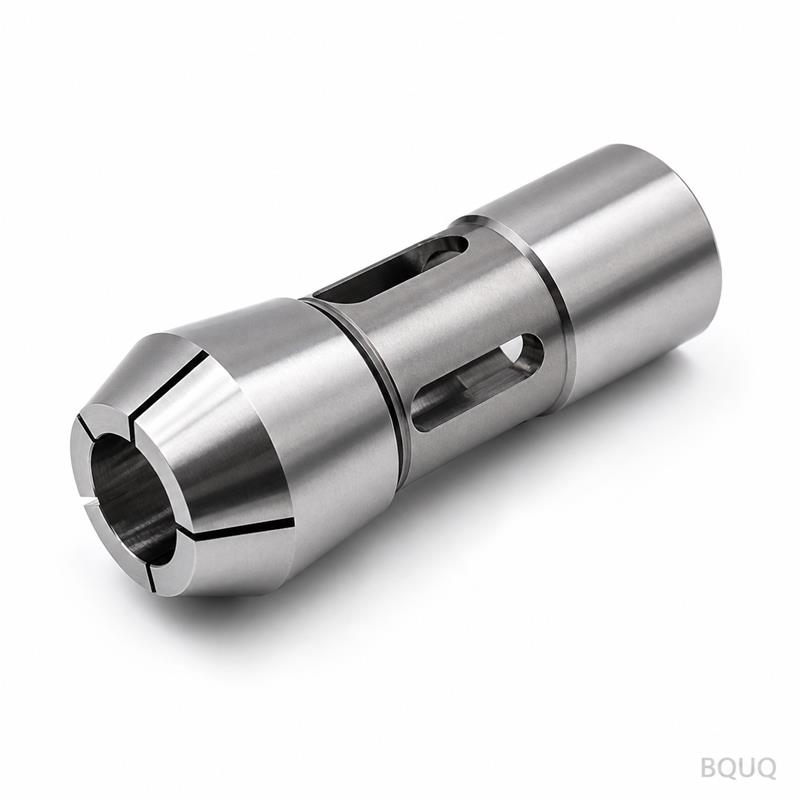
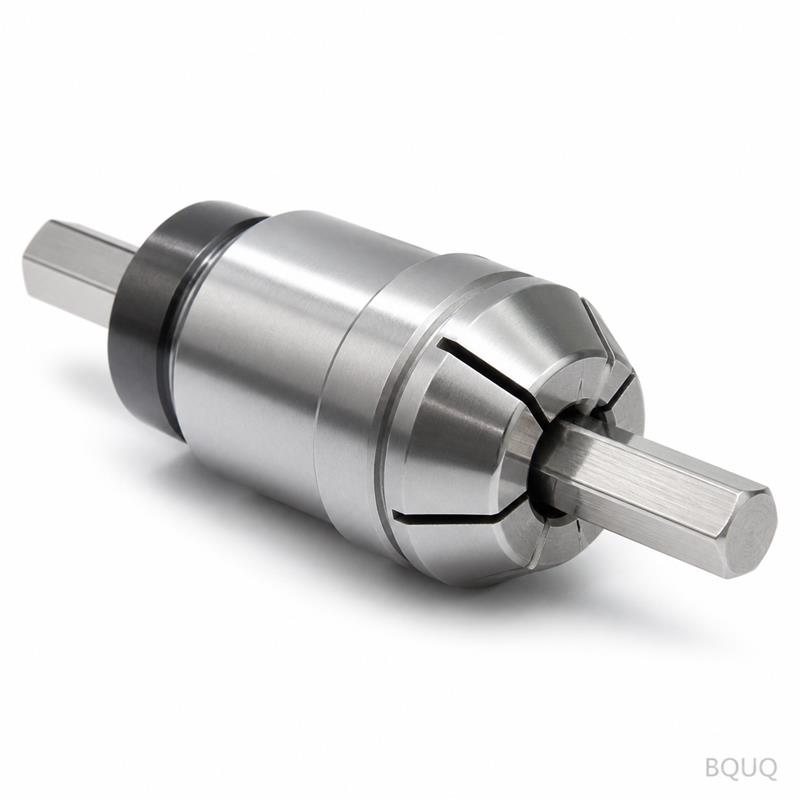
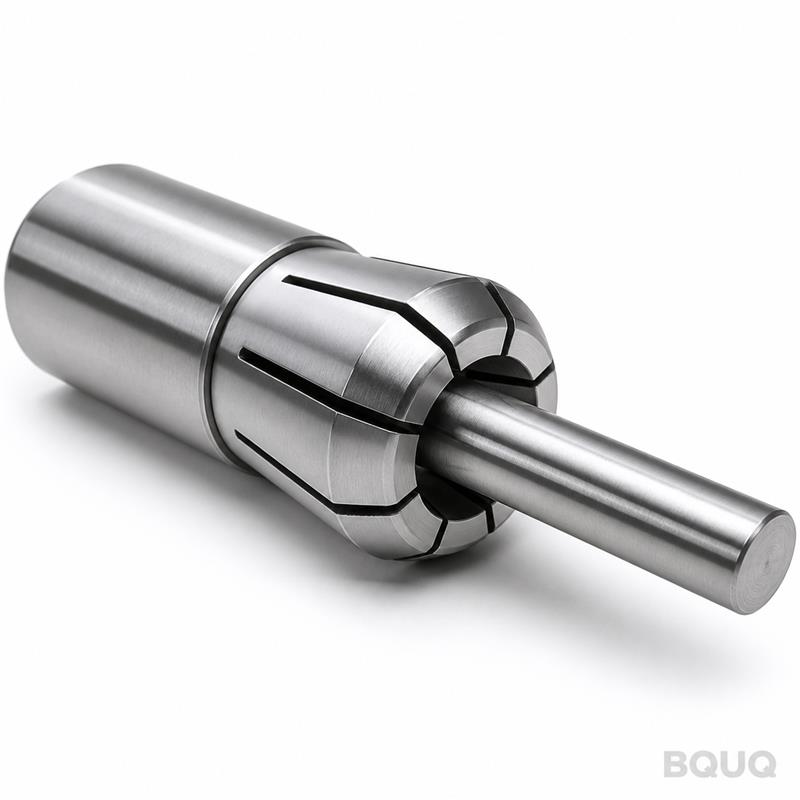
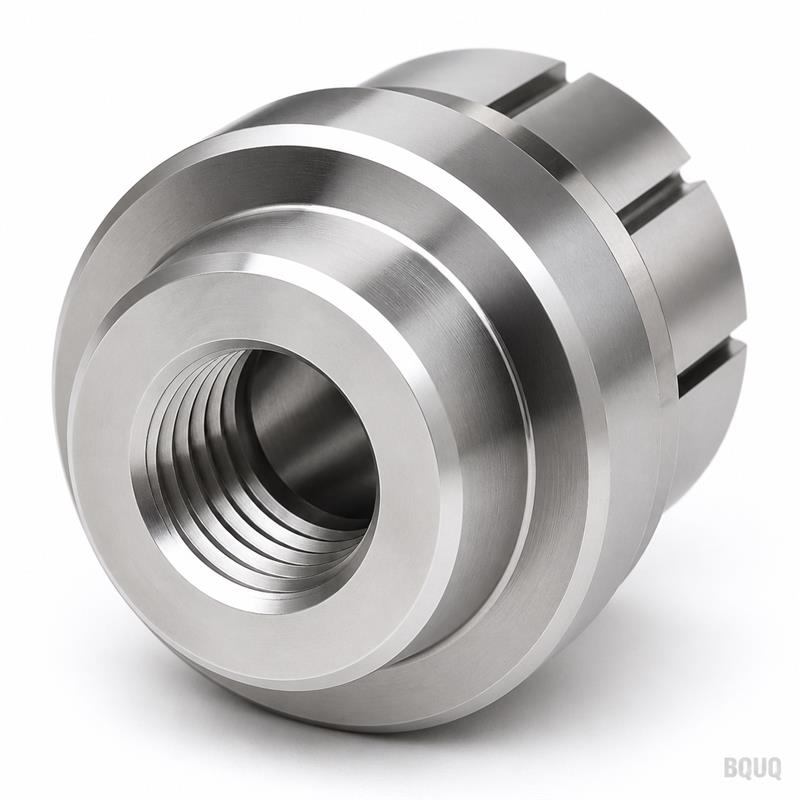
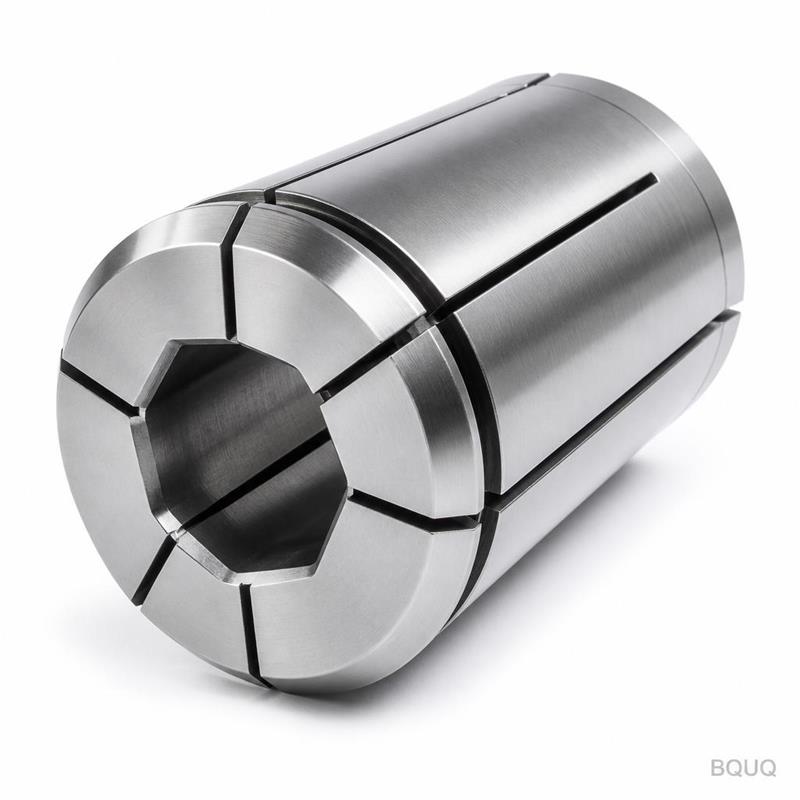
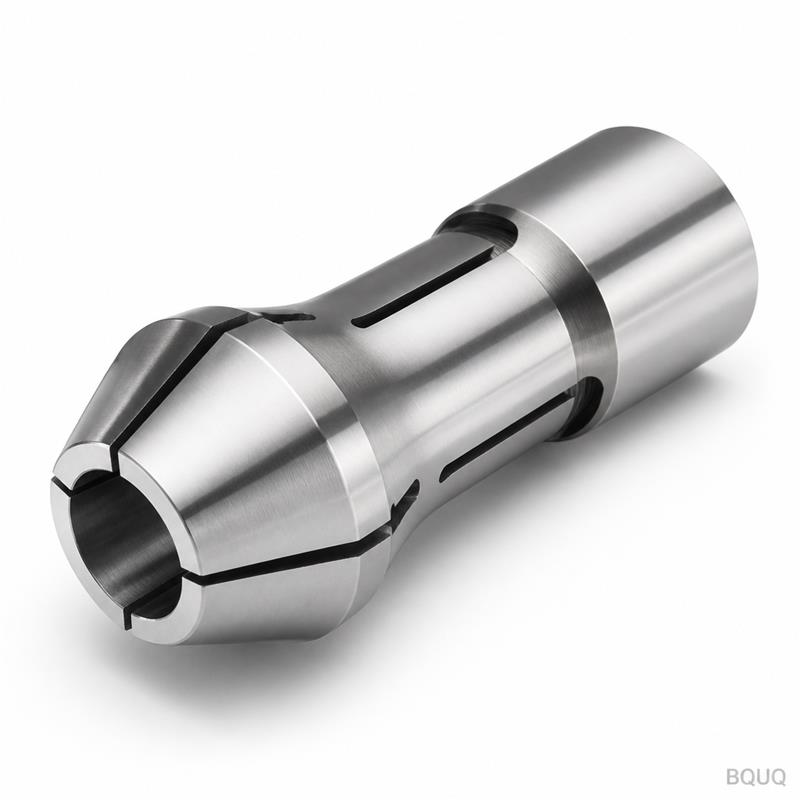
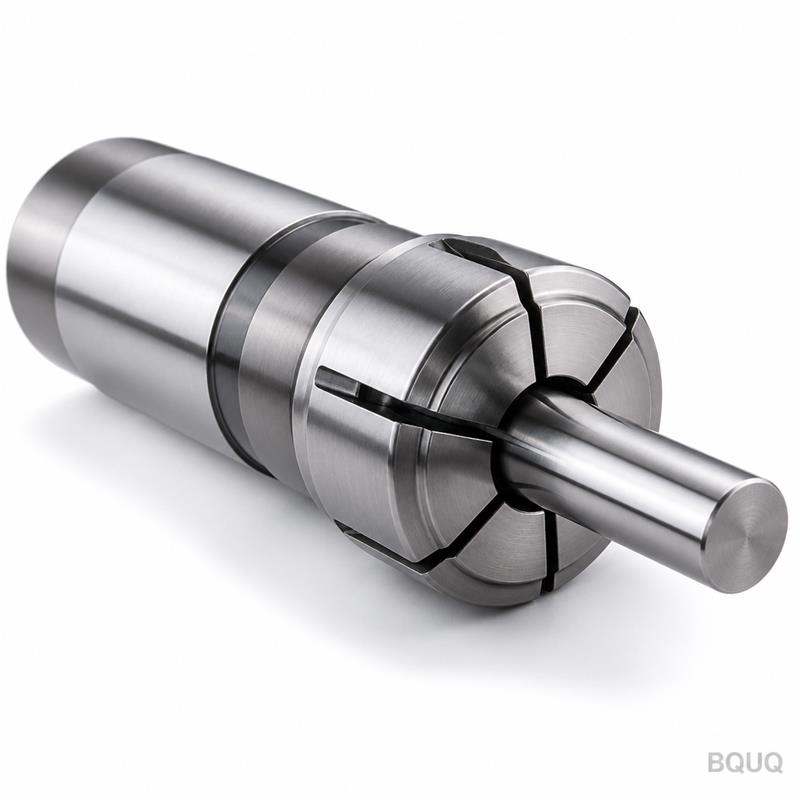
Was dieses Futter für Ihre Automatendrehmaschine Typ 38 anders macht Dies ist ein CNC-bearbeitetes Automatendrehmaschine Typ 38 Rundbohrungs-Spannzangenfutter, das Rundstangenmate
BQUQ CNC-bearbeitete Automatendrehmaschine Typ 38 Rundbohrungs-Spannzangenfutter
Was dieses Futter für Ihre Automatendrehmaschine Typ 38 anders macht Dies ist ein CNC-bearbeitetes Automatendrehmaschine Typ 38 Rundbohrungs-Spannzangenfutter, das Rundstangenmaterial oder Werkstücke
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses Futter für Ihre Automatendrehmaschine Typ 38 anders macht
Dies ist ein CNC-bearbeitetes Automatendrehmaschine Typ 38 Rundbohrungs-Spannzangenfutter, das Rundstangenmaterial oder Werkstücke mit einem Rundlauf von ≤0,005 mm TIR spannt. Sie erhalten eine gehärtete Spannfläche mit 58–60 HRC, eine Oberflächengüte von Ra 0,4 µm an der Bohrung und eine standardmäßige Lieferzeit von 7 Tagen von der Bestellung bis zum Versand. Es ersetzt verschlissene oder minderwertige Spannzangen an Ihrer Typ 38 Spindel und reduziert die Rüstzeit um 30 %, da die Bohrung in einem Durchgang bearbeitet wird, ohne sekundären Schleifdrift.
Warum das Rundbohrungsdesign Sechskant- oder Vierkanttaschen übertrifft
Rundbohrungs-Spannzangen sind für zylindrisches Stangenmaterial konzipiert. Die Innenbohrung wird nach dem CNC-Drehen geschliffen, was Wärmebehandlungsverzug beseitigt und Ihnen einen echten Kreis innerhalb von 0,003 mm liefert. Im Gegensatz zu Sechskant- oder Vierkant-Spannzangen verteilt die Rundbohrung die Spannkraft gleichmäßig über den gesamten 360°-Umfang. Das bedeutet keine Abdrücke auf Ihrem Werkstück, keine Vibrationen bei 6.000 U/min und keine Notwendigkeit für weiche Spannbacken. Wir bearbeiten die Bohrung auf Ihren exakten Durchmesser – von 3 mm bis 38 mm – so müssen Sie nicht überdimensioniert kaufen und mit Unterlegscheiben ausgleichen.
Materialien und Wärmebehandlung, die wir für Typ 38 Spannzangen verwenden
Wir verwenden 20CrMnTi-Legierungsstahl oder 65Mn-Federstahl, je nach Ihrem Einsatzzyklus. Für die Hochvolumen-Stangenzuführung (über 100.000 Zyklen) wird 20CrMnTi auf eine Einsatzhärtetiefe von 0,8–1,2 mm karbonisiert und dann auf 58–60 HRC gehärtet. Für leichteres manuelles Laden wird 65Mn ölgehärtet und auf 52–55 HRC angelassen, um eine höhere Federflexibilität zu erreichen. Jede Spannzange wird 2 Stunden lang bei -80°C kryogen behandelt, um das Gefüge zu stabilisieren, sodass Ihr Rundlauf auch nach 50.000 Spannzyklen innerhalb der Spezifikation bleibt.
Wie wir die Schlitze bearbeiten, ohne die gehärtete Randschicht zu brechen
Die drei oder sechs Schlitze (Ihre Wahl) werden per Drahterodieren geschnitten, nicht gefräst. Drahterodieren hinterlässt nur eine 0,01 mm dicke Wiederaufschmelzschicht, und wir führen anschließend ein Mikroentgraten durch, um scharfe Kanten zu entfernen. Die Schlitzbreite beträgt 0,8 mm ±0,02 mm, und die Schlitzlänge wird so berechnet, dass sich die Spannzange ohne plastische Verformung um 0,5 mm zusammendrücken lässt. Wir testen jeden Schlitz, indem wir die Spannzange vor der Inspektion 50 Mal auf einer Masterstange schließen. Keine gerissenen Ecken, keine Grate, kein Verklemmen.
Inspektion vor jedem Versand: Keine Stichprobenprüfung
Jede einzelne Spannzange wird gemessen, nicht nur eine aus der Charge. Wir verwenden eine Zeiss-Koordinatenmessmaschine zur Prüfung des Bohrungsdurchmessers in drei Tiefen, ein Talyrond 365 für die Rundheit und eine TIR-Messlehre mit einer präzisionsgeschliffenen Masterstange. Der Rundlauf wird an der Spitze und bei 25 mm von der Spitze verifiziert. Die Härte wird an der Stirnfläche und der Bohrung geprüft. Wenn ein Messwert außerhalb Ihrer Zeichnungstoleranz liegt, wird die Spannzange verschrottet – nicht nachbearbeitet. Sie erhalten einen gedruckten Inspektionsbericht mit jeder Box.
Spezifikationen, die für Ihre Spindel und Stangenzuführung wichtig sind
Parameter
Wert / Bereich
Körpermaterial
20CrMnTi oder 65Mn (nach Ihrer Wahl)
Bohrungsdurchmesserbereich
3 mm – 38 mm (rund, geschliffen)
Härte
58–60 HRC (karbonisiert) oder 52–55 HRC (Federstahl)
Rundlauf (TIR an der Spitze)
≤0,005 mm
Rundheit der Bohrung
≤0,003 mm
Oberflächengüte (Bohrung)
Ra 0,4 µm
Schlitzbreite
0,8 mm ±0,02 mm (Drahterodieren)
Maximale Spannzyklen
50.000 ohne Nachspannen
Lieferzeit
7 Tage für Standardgrößen, 10 Tage für Sonderbohrungen
Mindestbestellmenge
Keine Mindestbestellmenge – bestellen Sie 1 Stück oder 1000 Stück
So passen Sie diese Spannzange an Ihr Stangenmaterial und Ihre Vorschubgeschwindigkeit an
Für Stangenmaterial bis 38 mm bestellen Sie die Bohrung 0,1 mm kleiner als den Nenndurchmesser Ihres Materials. Zum Beispiel benötigt eine 20,0 mm Stange eine 19,9 mm Bohrung. Dies gibt Ihnen die Vorspannung, die für Nullschlupf erforderlich ist. Wenn Sie über 8.000 U/min laufen, fügen wir einen Auswuchtschnitt an der Rückseite hinzu, um Vibrationen unter 0,5 mm/s zu halten. Wenn Ihr Material eine raue Oberfläche hat, öffnen wir die Bohrung auf 0,2 mm kleiner und erhöhen die Schlitzlänge um 15 % – teilen Sie uns Ihr Material und Ihre Vorschubgeschwindigkeit mit, und wir berechnen die Spannkraft für Sie.
Häufig gestellte Fragen
Wie hoch ist Ihre Mindestbestellmenge für diese Spannzange?
Keine Mindestbestellmenge – Sie können ein Stück zum Testen oder eine komplette Produktionsserie bestellen, und der Stückpreis sinkt erst bei 20, 50 und 100 Stück.
Können Sie eine kundenspezifische Bohrung oder ein spezielles Schlitzmuster bearbeiten?
Ja, wir können jede Bohrung von 3 bis 38 mm herstellen, eine Fase hinzufügen, die Schlitzanzahl (3, 4 oder 6) anpassen oder eine Passfedernut hinzufügen – senden Sie einfach Ihre Zeichnung, und wir bestätigen innerhalb von 12 Stunden.
Wie garantieren Sie den Rundlauf nach der Wärmebehandlung?
Wir schleifen die Bohrung nach dem Härten, erodieren dann die Schlitze per Drahterodieren und messen den TIR erneut auf einer Masterstange; wenn der Rundlauf 0,005 mm überschreitet, wird das Teil abgelehnt und nicht versendet.
Wie hoch ist Ihre Standardlieferzeit für eine kundenspezifische Typ 38 Spannzange?
Standardgrößen werden in 7 Tagen versendet; kundenspezifische Bohrungen oder spezielle Schlitze in 10 Tagen, und wir können auf 5 Tage gegen eine Eilgebühr von 15 % beschleunigen.
Fordern Sie ein Angebot mit Ihrer Zeichnung an – wir antworten in 12 Stunden
Senden Sie uns Ihre Teilezeichnung oder einfach Ihren Stangendurchmesser und Ihr Spindelmodell. Wir bestätigen Preis, Lieferzeit und Spannkraftberechnung innerhalb von 12 Arbeitsstunden. Für die beste Werkzeugauswahl lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um zu verstehen, wie die Spannzangenhärte die Werkzeugstandzeit beeinflusst. Wenn Sie engere Toleranzen als Standard benötigen, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu sehen, was wir halten können. Dies ist Präzisionsfertigung aus China, ohne Mindestbestellmenge und mit 12 Monaten Garantie auf Materialfehler.
E-Mail: sc@bquq.com WhatsApp: +86 13713157787 Senden Sie noch heute Ihre Zeichnung – wir senden Ihnen innerhalb von 12 Stunden ein verbindliches Angebot.