Was dieses Spannzangenfutter tatsächlich für Ihre Auto-Drehmaschine leistet Das CNC-gefräste Auto-Drehmaschinen-Spannzangenfutter Typ 60 mit Rundbohrung und Federwirkung ist eine P
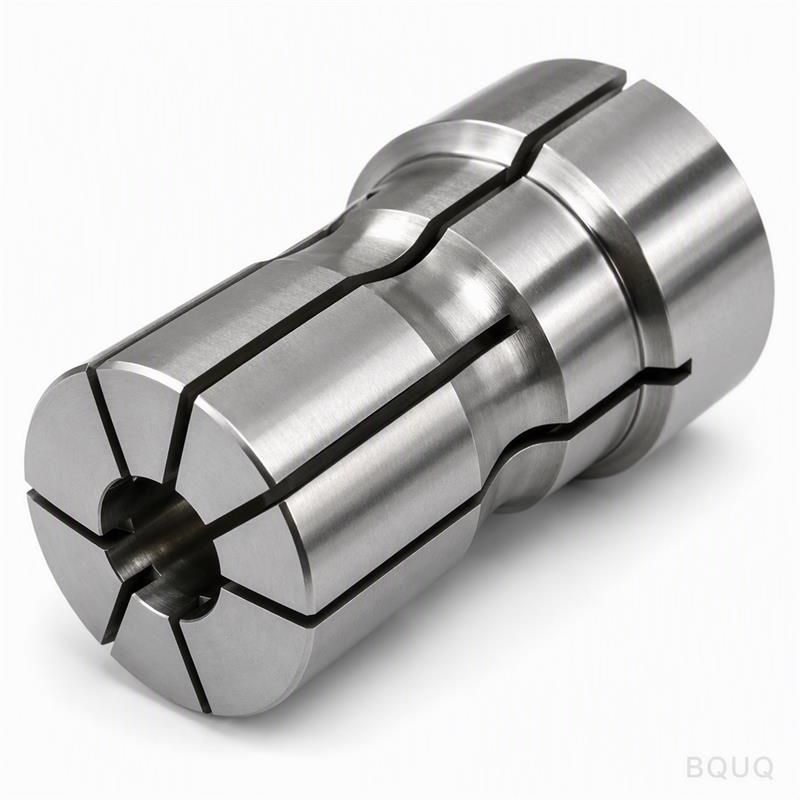
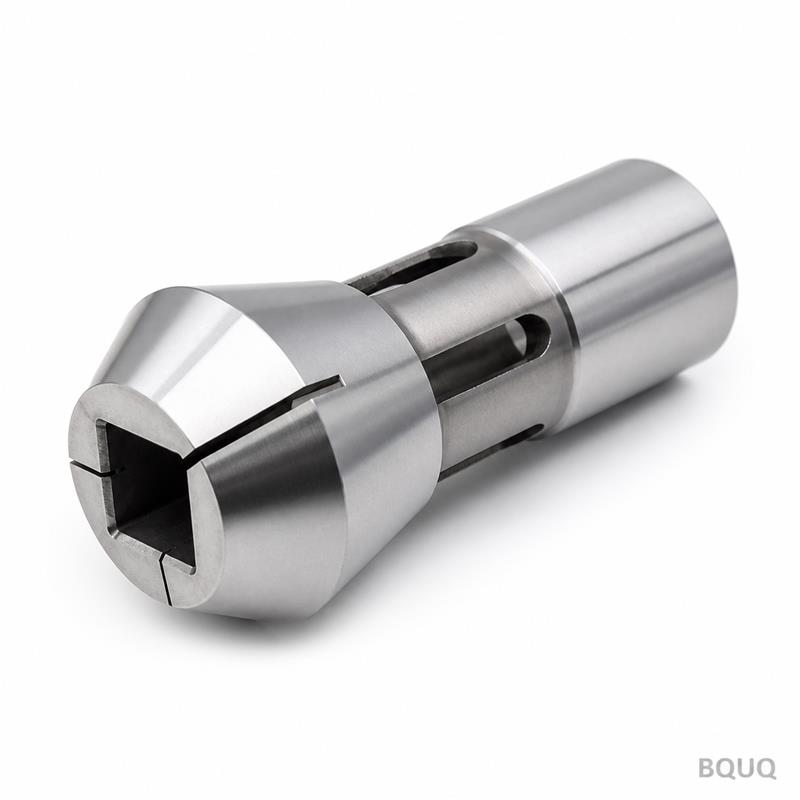
BQUQ CNC-gefräster Auto-Drehmaschinen-Spannzangenfutter Typ 60 mit Rundbohrung und Federwirkung
Was dieses Spannzangenfutter tatsächlich für Ihre Auto-Drehmaschine leistet Das CNC-gefräste Auto-Drehmaschinen-Spannzangenfutter Typ 60 mit Rundbohrung und Federwirkung ist eine Präzisions-Spannkompo
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses Spannzangenfutter tatsächlich für Ihre Auto-Drehmaschine leistet
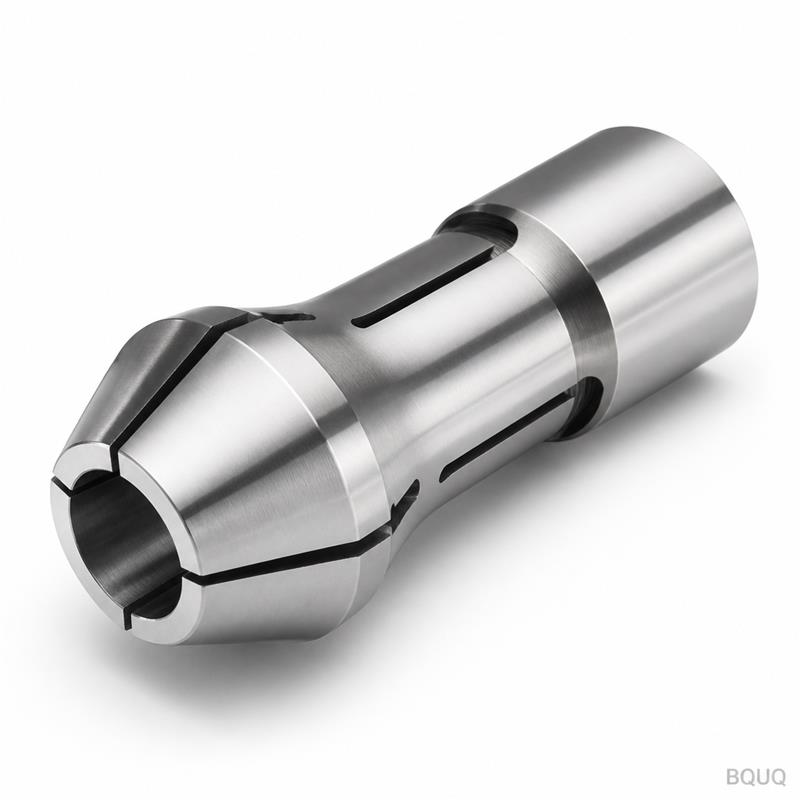
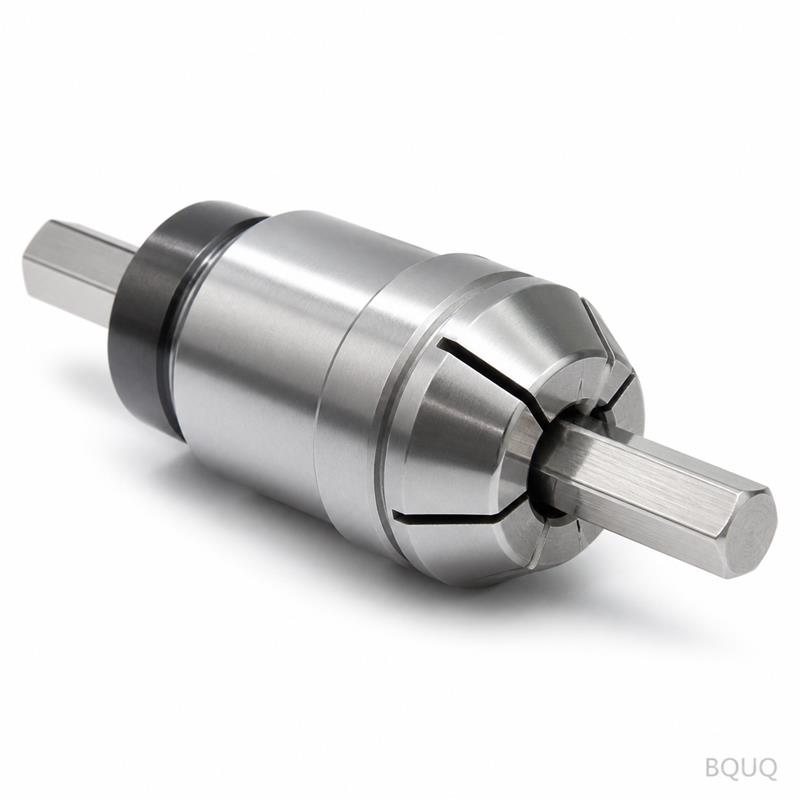
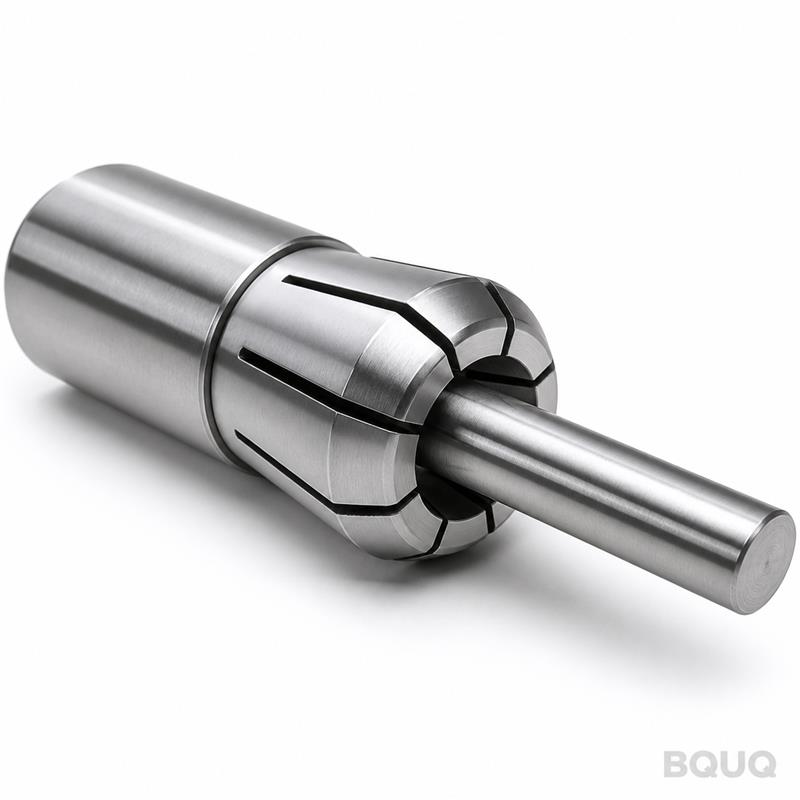
Das CNC-gefräste Auto-Drehmaschinen-Spannzangenfutter Typ 60 mit Rundbohrung und Federwirkung ist eine Präzisions-Spannkomponente, die für Schiebeschlitten- und automatische Drehmaschinen entwickelt wurde. Es spannt Rundstangenmaterial mit einem Durchmesser von 3 mm bis 60 mm und hält es konzentrisch zur Spindelachse. Der konkrete Nutzen ist eine wiederholbare Spannkraft mit einem Gesamtrundlauf (TIR) von 0,005 mm an der Spannzangenaufnahme, gemessen an einem kalibrierten Prüfstab. Dies eliminiert Stangenrückdrücken und Vibrationen beim Hochgeschwindigkeitsdrehen, was weniger Ausschussteile und eine längere Werkzeugstandzeit an Ihrer bestehenden CNC-Maschine bedeutet.
Wir fertigen den Körper aus 40CrMo-Legierungsstahl und härten die Spannsegmente anschließend auf 58–60 HRC. Die Bohrung wird auf eine Oberflächengüte von Ra 0,2 µm geschliffen und gehont. Die Lieferzeit beträgt 15 Arbeitstage für Standardgrößen, und wir bieten keine Mindestbestellmenge an – bestellen Sie ein einzelnes Stück, wenn Ihr Test dies erfordert. Dies ist Präzisionsfertigung aus China, jedoch mit derselben Qualitätsdokumentation, die Sie von einem europäischen oder japanischen Lieferanten erwarten.
Warum die Bohrungsgeometrie des Typs 60 Stangenschlupf verhindert
Der „Typ 60" bezieht sich auf den 60°-Innenkegelwinkel, der in den Spannzangenkörper eingearbeitet ist. Dies ist kein kosmetisches Detail. Der Kegelwinkel steuert den Vektor der radialen Spannkraft. Wenn die Zugstange die Spannzange zurückzieht, wandelt der 60°-Kegel den axialen Zug in radiale Kompression um. Die Rundbohrung kontaktiert das Stangenmaterial dann über den gesamten Umfang, nicht nur an drei oder sechs Punkten wie bei einem Backenfutter.
Der vollständige Umfangskontakt verteilt die Spannkraft gleichmäßig. Dies verhindert, dass die Stange markiert oder verformt wird – ein entscheidender Faktor, wenn Sie fertige Wellenoberflächen in einem einzigen Durchgang bearbeiten. Die Federspannzangen-Segmente sind geschlitzt, um einen radialen Kompressionsbereich von 0,5 mm zu ermöglichen. Das bedeutet, dass eine Spannzange Stangendurchmesservariationen von bis zu ±0,25 mm ohne Verlust der Spannpräzision bewältigen kann. Für Ihre CNC-Drehmaschine reduziert dies die Rüstzeit, da Sie die Spannzangen nicht für jede Charge mit leicht unterschiedlichem Material wechseln müssen.
Wir schleifen die Bohrung außerdem parallel zur Körpermittellinie innerhalb von 0,003 mm über die gesamte Spannlänge. Dies gewährleistet, dass Ihre gebohrten Löcher und gedrehten Durchmesser auch bei Spindeldrehzahlen über 6000 U/min konzentrisch zur Stangenmittellinie bleiben.
Materialien und Wärmebehandlung, die wir für eine lange Lebensdauer verwenden
Der Körper und die Spannzangen-Segmente bestehen aus 40CrMo (AISI 4140-Äquivalent) Chrom-Molybdän-Stahl. Diese Legierung wurde aufgrund ihrer hohen Ermüdungsfestigkeit gewählt – die Spannzangen-Segmente flexen während ihrer Lebensdauer millionenfach, und ein Stahl geringerer Güte würde an den Schlitzwurzeln reißen. Wir wärmebehandeln das Material vor der Bearbeitung auf 28–32 HRC und führen nach Abschluss aller Schneidarbeiten die endgültige Vakuumhärtung auf 58–60 HRC durch.
Die Vakuumhärtung ist wichtig. Sie verhindert Oberflächenentkohlung und Oxidation, die eine weiche, spröde Haut auf den Spannflächen hinterlassen würden. Nach dem Härten vergüten wir zweimal, um innere Spannungen abzubauen. Dies stellt sicher, dass sich die Spannzange beim Montieren auf Ihrer Maschinenspindel nicht verzieht. Der endgültige Schleifvorgang entfernt 0,1 mm Material, um die spezifizierte Bohrungstoleranz H7 für den Spanndurchmesser zu erreichen.
Für korrosives oder rostfreies Stangenmaterial bieten wir optional eine Titannitrid-Beschichtung (TiN) auf der Bohrung an. Diese Beschichtung hat eine Härte von 2300 HV und einen Reibungskoeffizienten von 0,4 gegenüber Stahl. Sie verhindert Kaltverschweißung und verlängert das Wartungsintervall zwischen Nachschliffen um das Dreifache im Vergleich zu unbeschichteten Bohrungen.
Wie der Federmechanismus eine konstante Spannkraft aufrechterhält
Dies ist ein Federspannzangenfutter, kein hydraulisches oder pneumatisches Futter. Die Spannkraft stammt von einem Satz aus sechs schraubenförmigen Druckfedern, die zwischen den Spannzangen-Segmenten und dem Spannzangenkörper montiert sind. Wenn die Zugstange löst, drücken die Federn die Spannzangen-Segmente radial nach außen und öffnen die Bohrung. Wenn die Zugstange zieht, überwindet sie die Federkraft und schließt die Bohrung um die Stange.
Die Federkraft wird in unserer Fabrik auf 120 N pro Segment kalibriert, was eine Gesamtradialkraft von 720 N auf eine Stange mit 20 mm Durchmesser ergibt. Dies ist ausreichend, um die Stange gegen die Schnittkräfte eines Schruppdurchgangs mit 0,5 mm Schnitttiefe zu halten, aber nicht so hoch, dass es weiches Aluminium- oder Messingmaterial markiert. Sie können den Zugstangendruck an Ihrer Maschine anpassen, um die Spannung fein zu justieren, aber die Federn gewährleisten eine Grundkraft, selbst wenn der Hydraulikdruck Ihrer Maschine schwankt.
Jede Feder wird vor der Montage 10.000 Zyklen lang komprimiert und getestet. Wir messen die Kraft zu Beginn und am Ende des Tests. Der zulässige Abfall beträgt 3%. Wenn eine Feder mehr verliert, wird sie verworfen. Dies gewährleistet eine konsistente Teile-zu-Teile-Konzentrizität über lange Produktionsläufe.
Inspektion vor jedem Versand: Was wir messen
Jedes CNC-gefräste Auto-Drehmaschinen-Spannzangenfutter Typ 60 mit Rundbohrung und Federwirkung wird einzeln geprüft, nicht in Chargen getestet. Wir verwenden eine Zeiss Contura Koordinatenmessmaschine (KMM) mit einer Auflösung von 0,0001 mm, um kritische Maße zu verifizieren. Der Inspektionsbericht wird jeder Lieferung beigefügt, auch bei Einzelstückbestellungen.
Hier ist, was wir messen und welche Grenzwerte wir durchsetzen:
Bohrungsdurchmesser: verifiziert mit einer Bohrungslehre, Toleranz H7 (z. B. 20,000 mm +0,021 / -0,000 mm).
Bohrungskegelwinkel: gemessen mit einem Sinuslineal und Messkugeln, Toleranz ±0,5 Bogenminuten.
Rundlauf: gemessen an einem Prüfstab, der im Futter montiert ist, TIR darf 0,005 mm nicht überschreiten.
Härte: geprüft am Körper und an einem Segment mit einem Rockwell-C-Prüfgerät, der Messwert muss 58–60 HRC betragen.
Oberflächengüte: gemessen mit einem Taylor Hobson Profilometer, Ra 0,2 µm an der Bohrung, Ra 0,8 µm am Körper.
Federkraft: geprüft an einer kundenspezifischen Vorrichtung, jede Feder muss 120 N ±5 N messen.
Wir führen außerdem eine 100%ige Sichtprüfung unter einer Vergrößerungslampe auf Grate, Kantenbrüche oder Bearbeitungsspuren durch. Jedes Teil mit einem Kratzer tiefer als 0,05 mm an der Bohrung wird verschrottet. Dies ist nicht optional – so halten wir eine Fehlerquote von weniger als 0,1% bei versendeten Teilen aufrecht.
Technische Daten für das Spannzangenfutter Typ 60 mit Rundbohrung
Parameter
Wert
Hinweise
Produkttyp
CNC-gefrästes Auto-Drehmaschinen-Spannzangenfutter Typ 60 mit Rundbohrung und Federwirkung
Für Schiebeschlitten- und automatische Drehmaschinen
Stangenmaterial-Kapazität
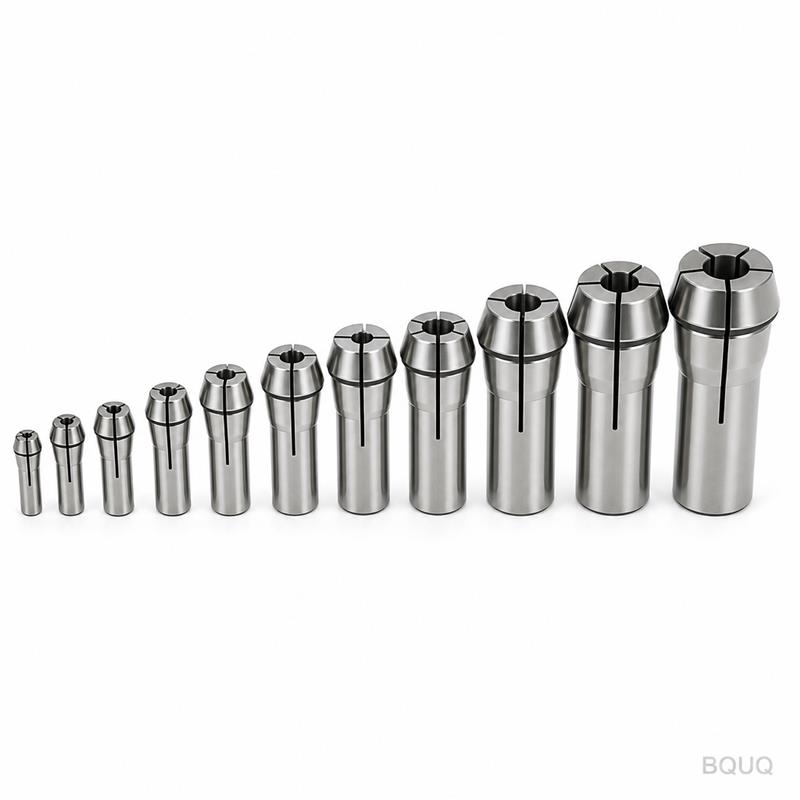
3 mm – 60 mm Durchmesser
Rundbohrung, andere Formen auf Anfrage
Körpermaterial
40CrMo (AISI 4140-Äquivalent)
Chrom-Molybdän-Legierungsstahl
Härte (Körper & Segmente)
58–60 HRC
Vakuumgehärtet, doppelt vergütet
Bohrungstoleranz
H7 (z. B. +0,021 / -0,000 mm für 20 mm)
Geschliffen und gehont
Oberflächengüte der Bohrung
Ra 0,2 µm
Gemessen mit Profilometer
Rundlauf (TIR)
max. 0,005 mm
Geprüft an Prüfstab
Kegelwinkel
60° ±0,5 Bogenminuten
Innenkegel
Federkraft pro Segment
120 N ±5 N
6 Federn insgesamt, 720 N Radialkraft auf 20-mm-Stange
Beschichtungsoption
TiN (Titannitrid)
2300 HV, für rostfreies oder korrosives Material
Lieferzeit
15 Arbeitstage
Standardgrößen, Sonderanfertigungen auf Anfrage
Mindestbestellmenge
Keine Mindestbestellmenge
Einzelstückbestellungen werden akzeptiert
Ursprungsland
Hergestellt in China
Fabrik in Dongguan, 20 Jahre Erfahrung
Warum unsere 20 Jahre in Dongguan für Ihren Liefertermin wichtig sind
Wir sind BQUQ, eine Fabrik in Dongguan, China, die seit 2004 Präzisionskomponenten bearbeitet. Unsere 20 Jahre Erfahrung mit CNC-Bearbeitung, Stanzen und Federherstellung bedeuten, dass wir die gesamte Produktionskette für dieses Spannzangenfutter intern kontrollieren. Wir lagern das Schleifen, die Wärmebehandlung oder das Federwickeln nicht aus. Deshalb beträgt unsere Standardlieferzeit 15 Arbeitstage, nicht die 6–8 Wochen, die Sie möglicherweise von einem Handelsunternehmen erhalten.
Wir haben 12 CNC-Drehmaschinen und 4 Rundschleifmaschinen, die ausschließlich für die Spannzangenfutter-Produktion eingesetzt werden. Die Wärmebehandlungslinie befindet sich vor Ort, sodass wir nicht auf die Rückgabe von Teilen durch einen Drittanbieter warten müssen. Wenn Sie einen kundenspezifischen Bohrungsdurchmesser benötigen, können wir in der Regel 3 Arbeitstage zur Lieferzeit hinzufügen. Für dringende Bestellungen können wir Standardgrößen auf 7 Arbeitstage beschleunigen, abhängig von unserer aktuellen Produktionsauslastung.
Wenn Sie bei uns bestellen, arbeiten Sie direkt mit dem Hersteller zusammen. Es gibt keinen Zwischenhändler-Aufschlag und keine Sprachbarriere bei technischen Zeichnungen. Unsere Ingenieure lesen GD&T (Geometrische Produktspezifikation und Tolerierung) gemäß ISO 2768 und ASME Y14.5. Wenn Sie eine spezifische Anforderung für Ihre Auto-Drehmaschinenspindel haben, senden Sie uns Ihre Zeichnung oder Ihre Spindelnasen-Spezifikation, und wir bestätigen die Passung, bevor wir mit der Produktion beginnen.
Wie hoch ist Ihre Mindestbestellmenge für dieses Spannzangenfutter?