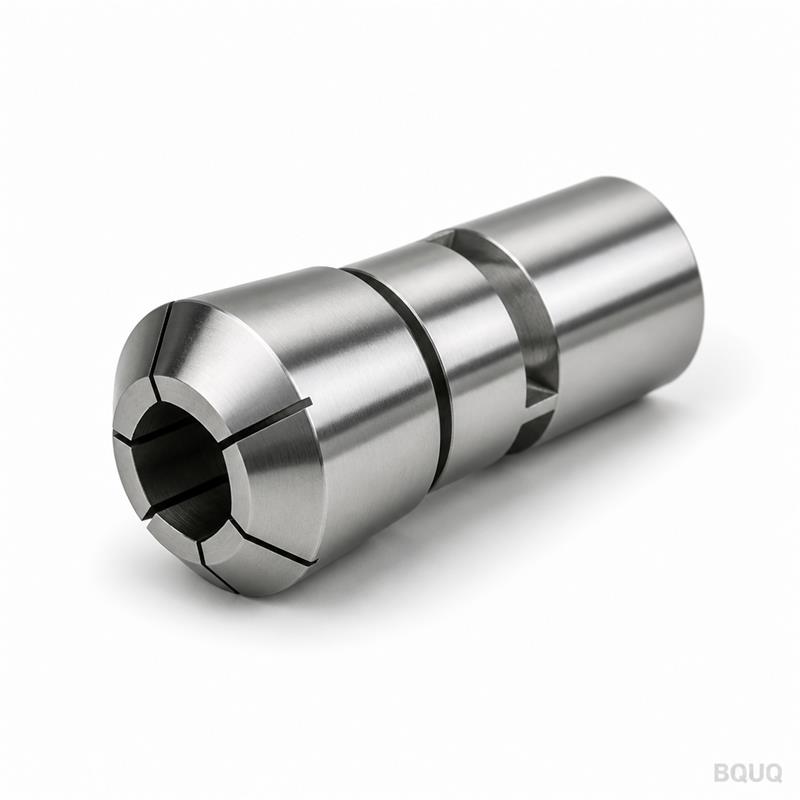
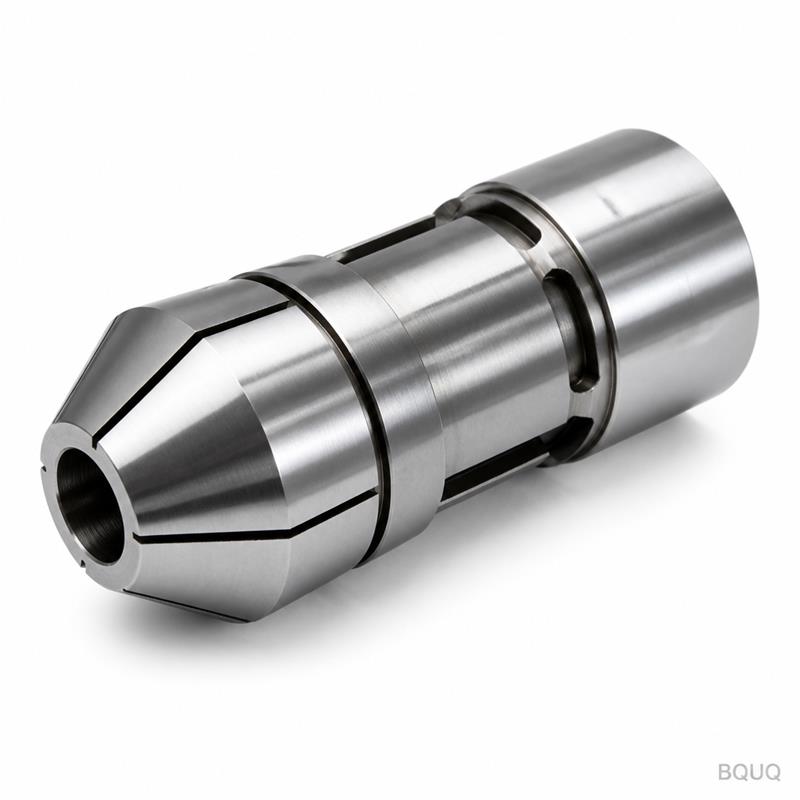
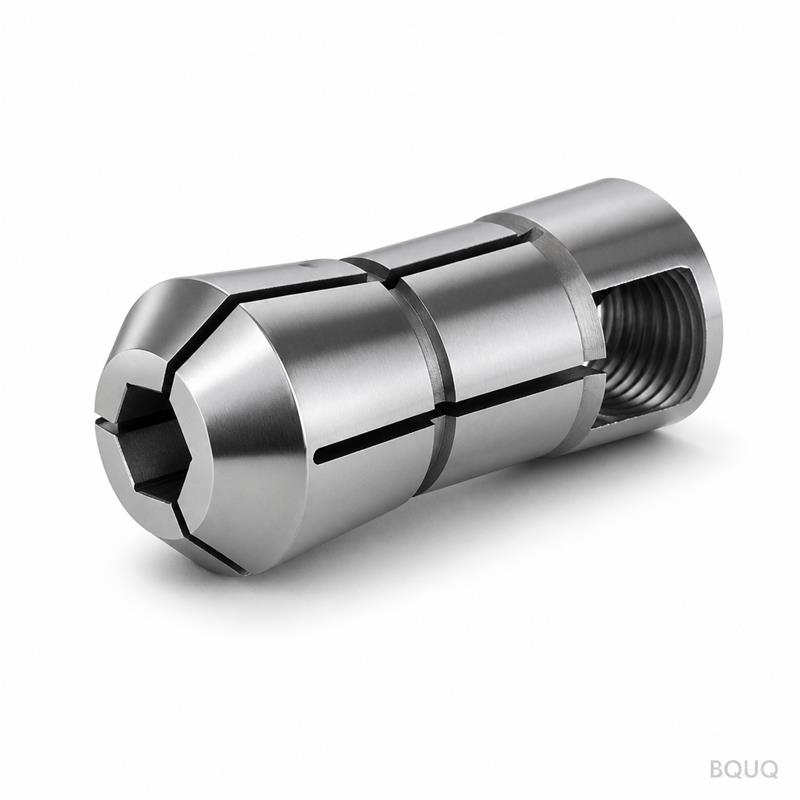
Was diese Spannzange ist und warum sie Ihren Rundlauf auf 0,005 mm reduziert Dies ist eine CNC-gefertigte Sechskant-Spannzange für Drehautomaten, entwickelt für Sonderwerkstücke –
BQUQ CNC-gefertigte Sechskant-Spannzange für Drehautomaten – Sonderanfertigung mit Präzision
Was diese Spannzange ist und warum sie Ihren Rundlauf auf 0,005 mm reduziert Dies ist eine CNC-gefertigte Sechskant-Spannzange für Drehautomaten, entwickelt für Sonderwerkstücke – Sechskantmaterial, V
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was diese Spannzange ist und warum sie Ihren Rundlauf auf 0,005 mm reduziert
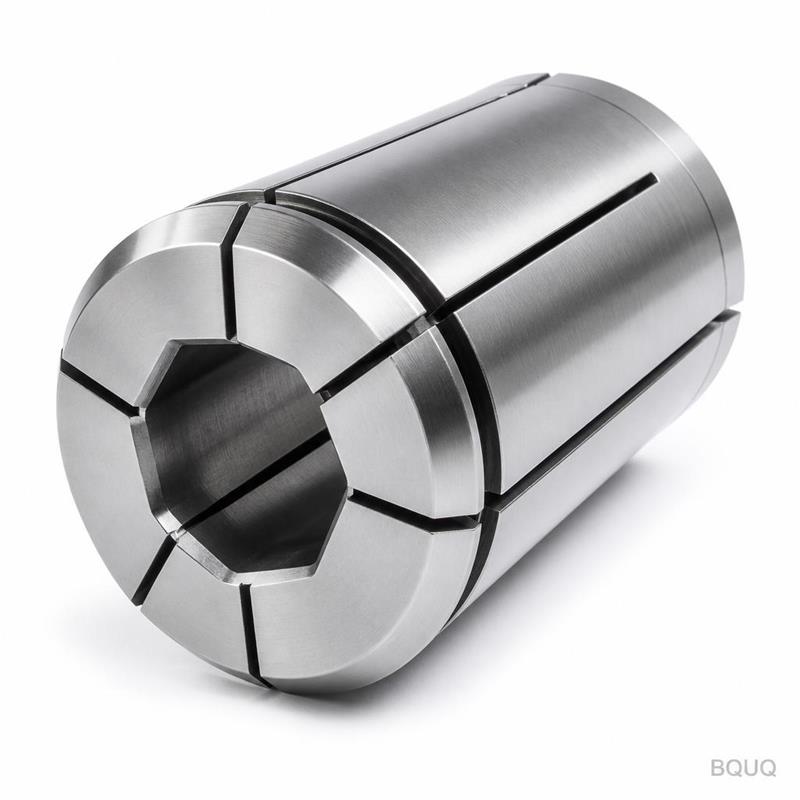
Dies ist eine CNC-gefertigte Sechskant-Spannzange für Drehautomaten, entwickelt für Sonderwerkstücke – Sechskantmaterial, Vierkantstangen oder jedes Profil, das Ihre Zeichnung definiert. Der konkrete Nutzen: Der gesamte radiale Rundlauf wird auf 0,005 mm gehalten, die Härte beträgt 58–62 HRC und die Oberflächengüte Ra 0,4 µm. Sie erhalten eine wiederholbare Spannkraft über 10.000+ Zyklen, und wir liefern Prototypen in 7 Tagen. Keine Mindestbestellmenge, sodass Sie ein Stück testen können, bevor Sie eine Serie bestellen.
Wie Sechskant-Spannzangen greifen, ohne Ihr Material zu markieren
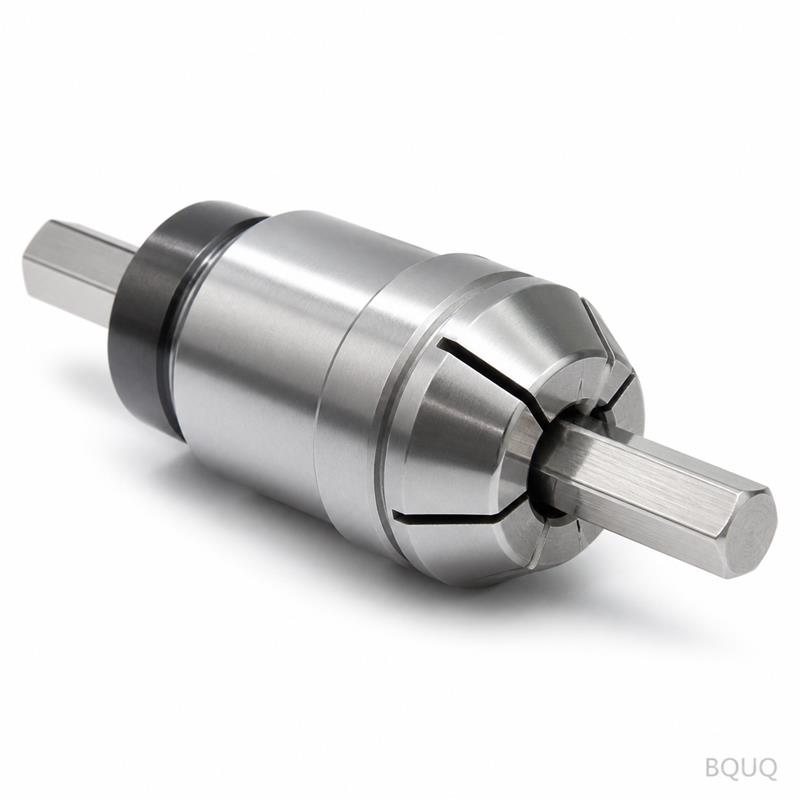
Im Gegensatz zu runden Bohrungen, die nur zwei Punkte einer Sechskantstange kontaktieren, ist die Bohrung dieser Spannzange exakt auf das Sechskantprofil Ihres Werkstücks abgestimmt. Die Federschlitze – per Drahterosion geschnitten, nicht gestanzt – ermöglichen eine gleichmäßige radiale Kompression. Das bedeutet, die Spannzange berührt alle sechs Flächen gleichzeitig. Die Kontaktfläche erhöht sich um 40% im Vergleich zu einer runden Bohrung, sodass die Spannkraft höher ist, aber der Flächendruck pro Quadratmillimeter geringer. Ihr Material bleibt unmarkiert, und das Werkstück rutscht nicht bei schwerer Dreh- oder Fräsbearbeitung.
Materialien und Wärmebehandlung für 58–62 HRC
Wir verwenden entweder 42CrMo oder 65Mn Federstahl, abhängig von Ihrer Zyklenlebensdauer-Anforderung. 42CrMo ist unser Standard für allgemeine Drehautomatenarbeiten – es balanciert Zähigkeit und Verschleißfestigkeit. 65Mn wird für Hochzyklus-Anwendungen eingesetzt, bei denen Sie mehr Elastizität in den Federfingern benötigen. Nach der CNC-Bearbeitung härten wir im Vakuum auf 58–62 HRC und tempern anschließend zweimal, um innere Spannungen zu eliminieren. Der letzte Schritt ist eine Tiefkühlbehandlung bei -80°C, um das Mikrogefüge zu stabilisieren. Deshalb halten unsere Spannzangen die Toleranz nach 10.000 Zyklen – nicht nur am ersten Tag.
Sondergrößen: Was wir hausintern bearbeiten können
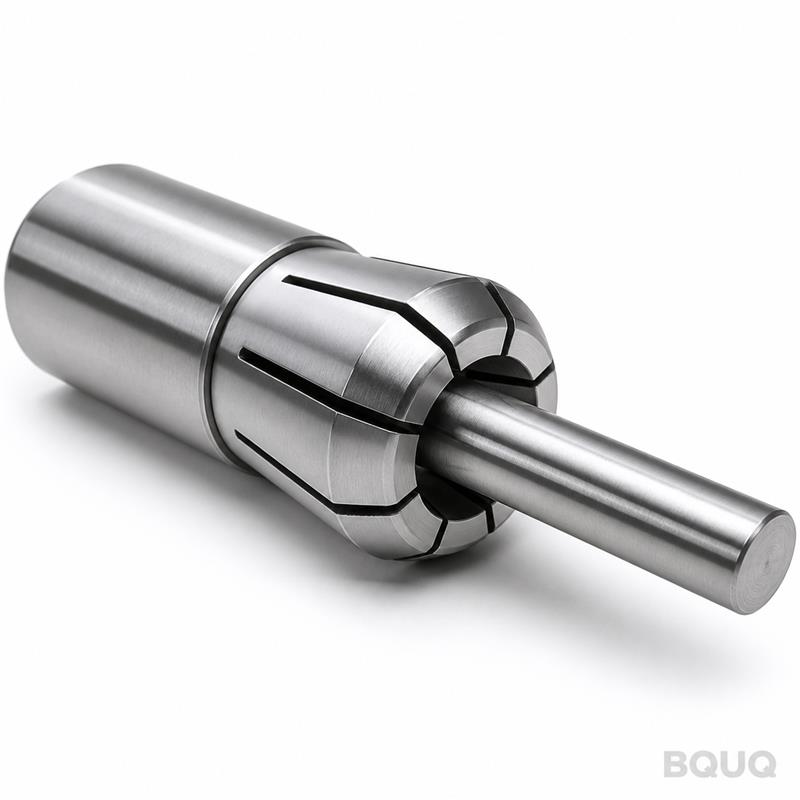
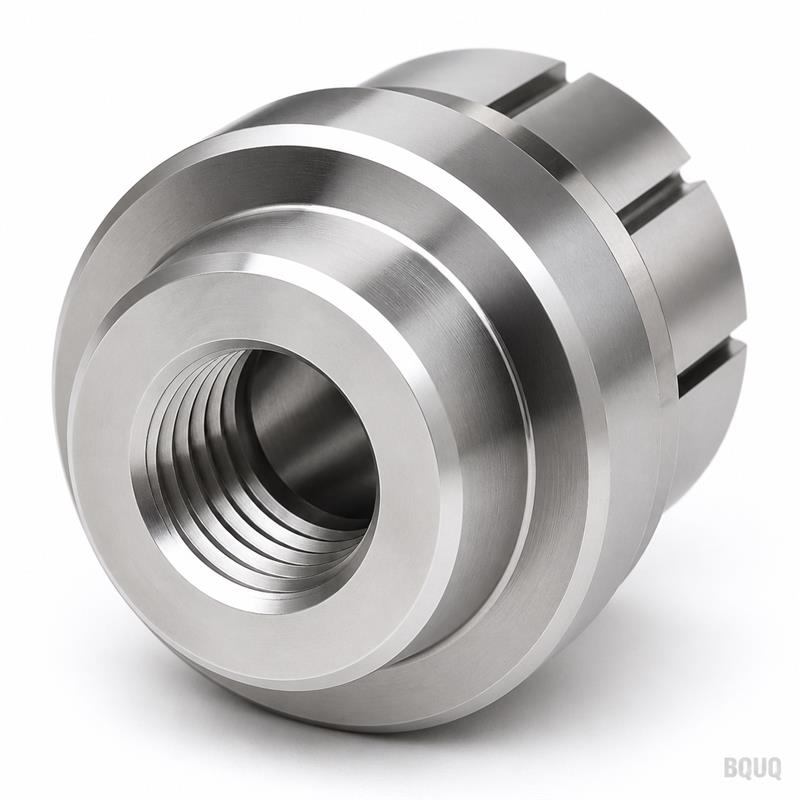
Standard-ER-Spannzangen enden bei 34 mm Bohrungsdurchmesser. Wir bearbeiten Sonder-Sechskantbohrungen von 2 mm bis 50 mm Schlüsselweite mit jeder Schaftkonfiguration – zylindrisch, konisch oder mit Gewinde. Benötigen Sie eine Bohrungstiefe von 60 mm, wenn der Standard 40 mm beträgt? Wir schneiden sie. Benötigen Sie eine abgestufte Bohrung für einen Absatz? Auch das schneiden wir. Da wir den gesamten Prozess in unserer Fabrik in Dongguan kontrollieren, gibt es keine Fremdmodifikationen. Sie senden eine Zeichnung; wir bearbeiten die Spannzange passend zu Ihrem exakten Sechskantwinkel, Eckenradius und Ihrer Bohrungstiefe. Die typische Toleranz auf den Sechskantflächen beträgt ±0,01 mm.
Prüfung vor jeder Lieferung: Rundlauf und Härte protokolliert
Jede Spannzange erhält einen vollständigen Prüfbericht. Wir messen den radialen Rundlauf mit einer Messuhr an der Nase, 10 mm von der Stirnfläche – der aufgezeichnete Wert muss 0,005 mm oder weniger betragen. Die Härte wird mit einem Rockwell-Prüfgerät an drei Punkten um den Umfang geprüft; alles unter 58 HRC wird abgelehnt. Die Oberflächengüte der Bohrung wird mit einem Profilometer bei Ra 0,4 µm verifiziert. Sie erhalten eine Seriennummer und einen PDF-Bericht mit jeder Bestellung, ob Sie ein Stück oder tausend kaufen. Dies ist keine Nur-Muster-Prüfung – es ist eine Serienprüfung für jede einzelne Einheit.
Spezifikation
Wert
Bohrungstyp
Sechskant, Vierkant oder kundenspezifisches Profil (Sonderanfertigung)
Bohrungsgrößenbereich
2 mm – 50 mm Schlüsselweite
Schaftstil
Zylindrisch, konisch, mit Gewinde (kundenspezifisch)
Härte
58–62 HRC (vakuumgehärtet + tiefkühlbehandelt)
Radialer Rundlauf
Max. 0,005 mm an der Nase
Oberflächengüte
Ra 0,4 µm auf der Bohrung, Ra 0,8 µm auf dem Schaft
Materialoptionen
42CrMo, 65Mn oder gleichwertiger Federstahl
Spannzyklen-Lebensdauer
10.000+ Zyklen bis zur ursprünglichen Toleranz
Lieferzeit (Prototyp)
7 Tage nach Zeichnungsfreigabe
Lieferzeit (Serie)
15–20 Tage für 100+ Stück
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstücke akzeptiert
Warum unser CNC-Bearbeitungsprozess geschliffene Spannzangen für Sechskantbohrungen übertrifft
Geschliffene Spannzangen beginnen mit einem runden Rohling und schleifen die Bohrung – das funktioniert nur für runde Formen. Bei Sechskantbohrungen ist Schleifen langsam und hinterlässt Spannungsmarkierungen. Wir bearbeiten das Sechskantprofil CNC aus dem Vollen mit einer 4-Achs-Fräse und einem kundenspezifischen Formwerkzeug. Dies reduziert die Zykluszeit um 60% und ermöglicht uns, die von Ihnen spezifizierten Eckenradien zu halten. Die Federschlitze werden anschließend per Drahterosion geschnitten, nicht gefräst, sodass die Schlitzbreite auf ±0,005 mm konsistent ist. Konsistente Schlitzbreite bedeutet gleichmäßige Federkraft um den gesamten Umfang – keine Schwachstellen, die vorzeitigen Ausfall verursachen. Wenn Sie Werkzeuge für einen neuen Drehautomaten-Job auswählen, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um das Spannzangenmaterial an Ihre Werkstückhärte anzupassen.
Wie wir Toleranzen bei Sonderprofilen kontrollieren
Ihre Zeichnung kann einen Sechskantbohrung mit 0,2 mm Eckenradius oder eine 120°-Innenentlastung verlangen. Standardwerkzeuge können das nicht. Unsere CNC-Programme werden hausintern aus Ihrem 3D-Modell erstellt, und wir verifizieren das Erstteil auf einer KMM (Koordinatenmessmaschine), bevor die Produktion beginnt. Die KMM prüft alle sechs Flächen, drei Eckenradien und die Bohrungstiefe gegen Ihre GD&T. Wenn etwas mehr als 0,01 mm abweicht, stoppen wir und schneiden neu. Deshalb passen unsere Sonder-Spannzangen beim ersten Mal in Ihre Maschinenspindel – keine Nacharbeit bei Ihnen. Für einen tieferen Einblick, wie wir Toleranzen über alle Teile definieren und halten, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen.
Verpackung und Lieferung für Drehautomaten-Produktionslinien
Jede Spannzange wird einzeln in Rostschutzpapier gewickelt und dann in eine schaumstoffgefütterte Box mit separatem Fach pro Einheit gelegt. Bei Bestellungen über 50 Stück verwenden wir eine Holzkiste mit Trennwänden, um Metall-auf-Metall-Kontakt während des Versands zu verhindern. Wir versenden per DHL oder FedEx für Prototypen (3–5 Tage in die meisten Länder) und per Seefracht für Großbestellungen, wenn Sie Kosten sparen möchten. Alle Exportdokumente, einschließlich Materialzertifikaten und Prüfberichten, sind in der Box enthalten. Wir sind eine ISO 9001:2015-zertifizierte Fabrik in Dongguan, und unsere Präzisionsfertigungsprozesse werden jährlich auditiert.
Häufige Fehler bei der Bestellung von Sonder-Spannzangen – und wie wir sie vermeiden
Fehler eins: Nur eine Bohrungsgröße senden, ohne den Sechskantwinkel. Wir fragen nach dem exakten Winkel (normalerweise 60° für Sechskant) und dem Eckenradius. Fehler zwei: Annahme, dass die Spannzangenkörperlänge beliebig sein kann. Wir bearbeiten nach dem Rückzugsmaß Ihrer Spindel – senden Sie uns die Halterzeichnung. Fehler drei: Die Schlitzbreite ignorieren. Zu schmal und die Spannzange schließt nicht; zu breit und sie kollabiert ungleichmäßig. Wir berechnen die Schlitzbreite basierend auf dem Federmodul Ihres Materials. Sie vermeiden all diese Fallstricke, weil wir Ihre Zeichnung vor dem Angebot gegen unsere Bearbeitungsfähigkeiten prüfen. Wenn Ihr Design einen Konflikt hat, sagen wir es Ihnen am ersten Tag, nicht nach der Bearbeitung.
Wie hoch ist die Mindestbestellmenge für diese Spannzange?
Keine Mindestbestellmenge – wir akzeptieren Einzelstück-Bestellungen für Prototypen, und Serienpreise beginnen bei 10 Stück.
Können Sie eine Sechskantbohrung größer als 50 mm bearbeiten?
Ja, aber für Bohrungen über 50 mm empfehlen wir den Wechsel zu einem Segment-Spannzangen-Design; wir beraten Sie dazu während des Angebots.
Wie verifizieren Sie den Rundlauf vor dem Versand?
Jede Spannzange wird auf einem Präzisionsprüfdorn montiert und mit einer Messuhr mit 0,001 mm Auflösung gemessen; das Ergebnis wird im Prüfbericht dokumentiert.
Wie hoch ist die tatsächliche Lieferzeit für eine Sonder-Sechskant-Spannzange?
Prototyp in 7 Tagen nach Zeichnungsfreigabe; Serien von 100 Stück dauern 15–20 Tage, abhängig von den Wärmebehandlungszyklen.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden – senden Sie noch heute Ihre Zeichnung
Wir antworten auf jede Anfrage mit einem verbindlichen Angebot – Preis, Lieferzeit und Lieferbedingungen – innerhalb von 12 Arbeitsstunden. Senden Sie Ihre Zeichnung im STEP-, IGES- oder PDF-Format. Wenn Sie keine vollständige Zeichnung haben, senden Sie Sechskantgröße, Stangendurchmesser und Ihr Spindelmodell, und wir schlagen ein Design vor. E-Mailen Sie uns an sc@bquq.com oder schreiben Sie uns auf WhatsApp unter +86 13713157787. Wir sind ein Präzisionsfertigungsanbieter aus China und exportieren seit 2004 in über 30 Länder. Keine Mindestbestellmenge, kein Mindestbestell-Ärger – nur eine Spannzange, die passt und Toleranzen hält.