Was die 46er Typ Spannzange mit langer Nase tatsächlich an Ihrer Automatendrehmaschine leistet Dies ist eine CNC-gefräste Automatendrehmaschine 46er Typ Spannzange mit langer Nas
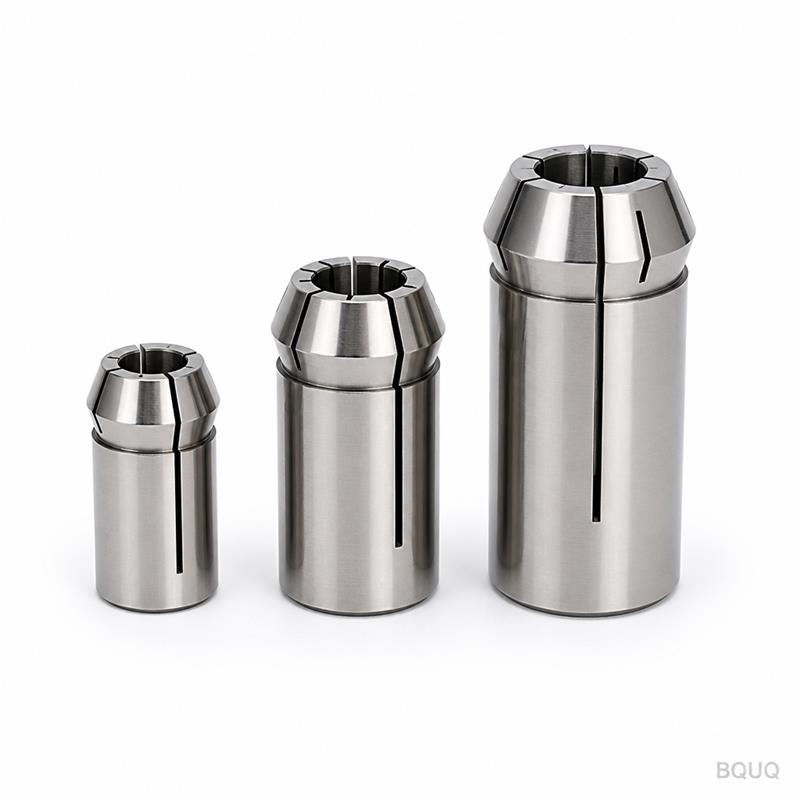
BQUQ CNC-gefräste Automatendrehmaschine 46er Typ Spannzange mit langer Nase, verlängert
Was die 46er Typ Spannzange mit langer Nase tatsächlich an Ihrer Automatendrehmaschine leistet Dies ist eine CNC-gefräste Automatendrehmaschine 46er Typ Spannzange mit langer Nase, verlängert – ein
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was die 46er Typ Spannzange mit langer Nase tatsächlich an Ihrer Automatendrehmaschine leistet
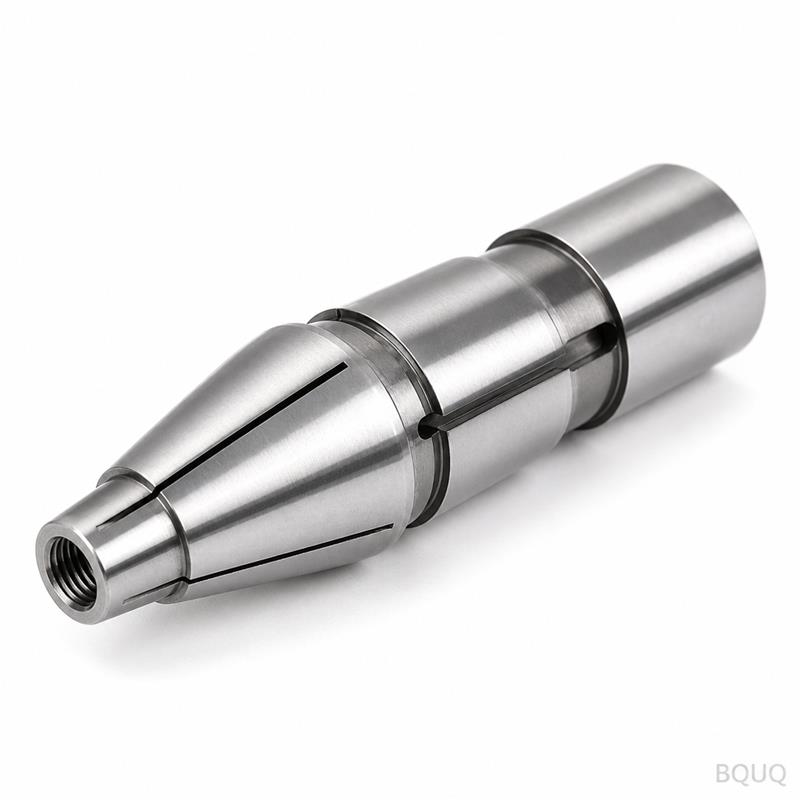
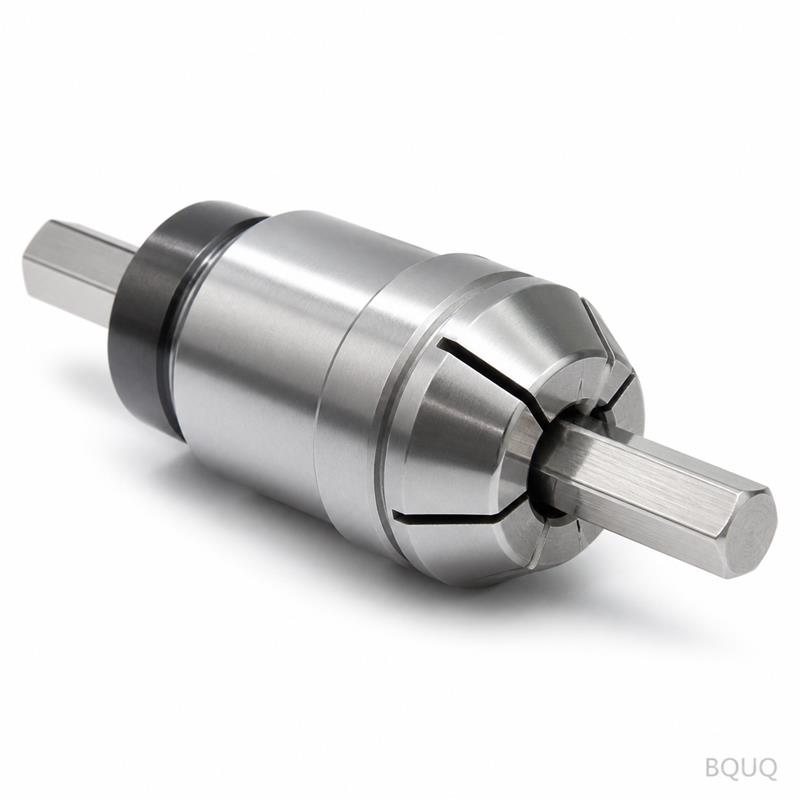
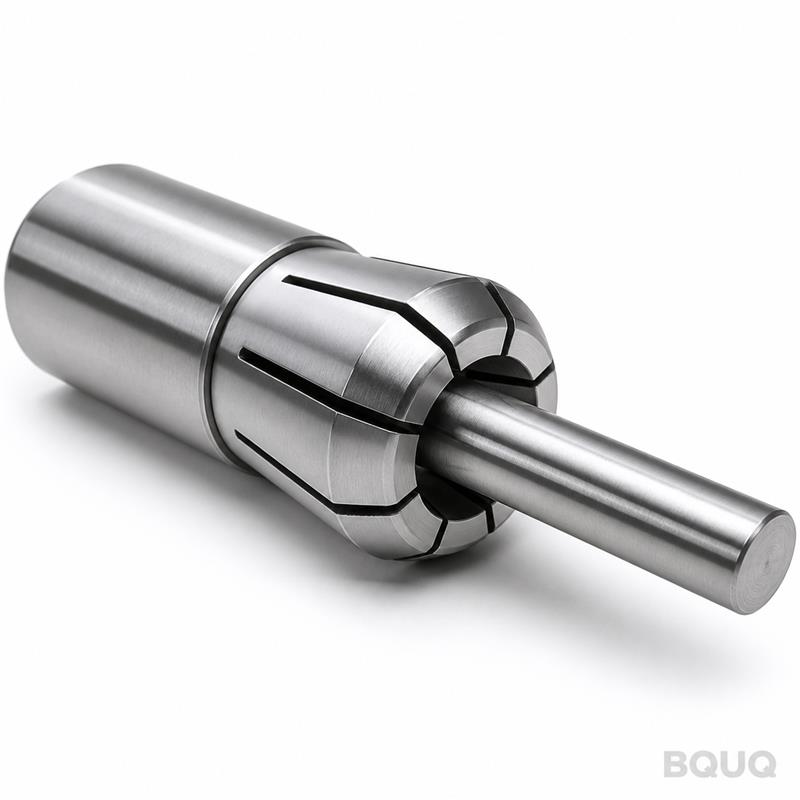
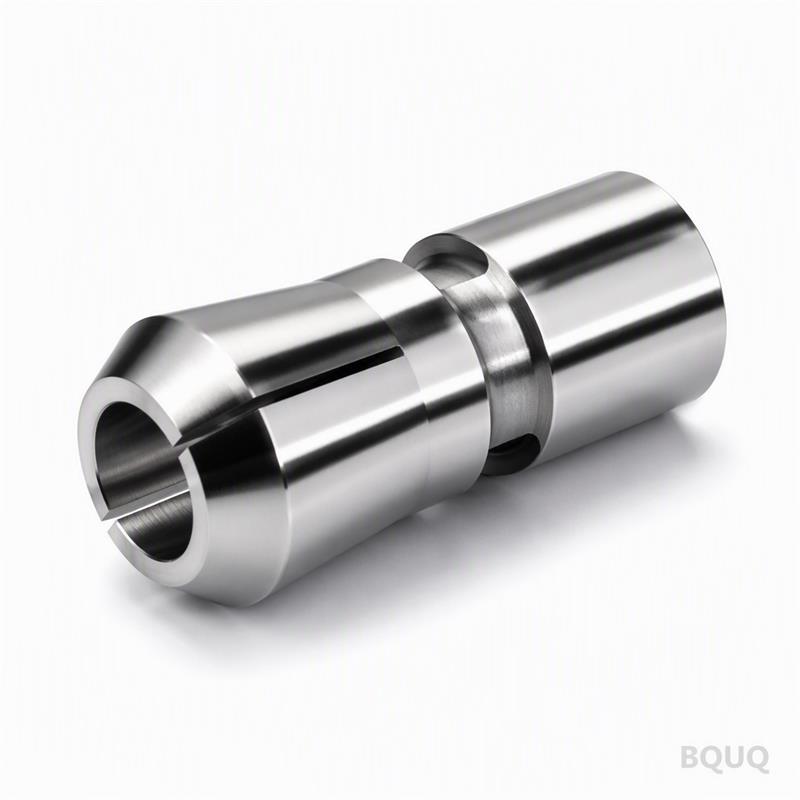
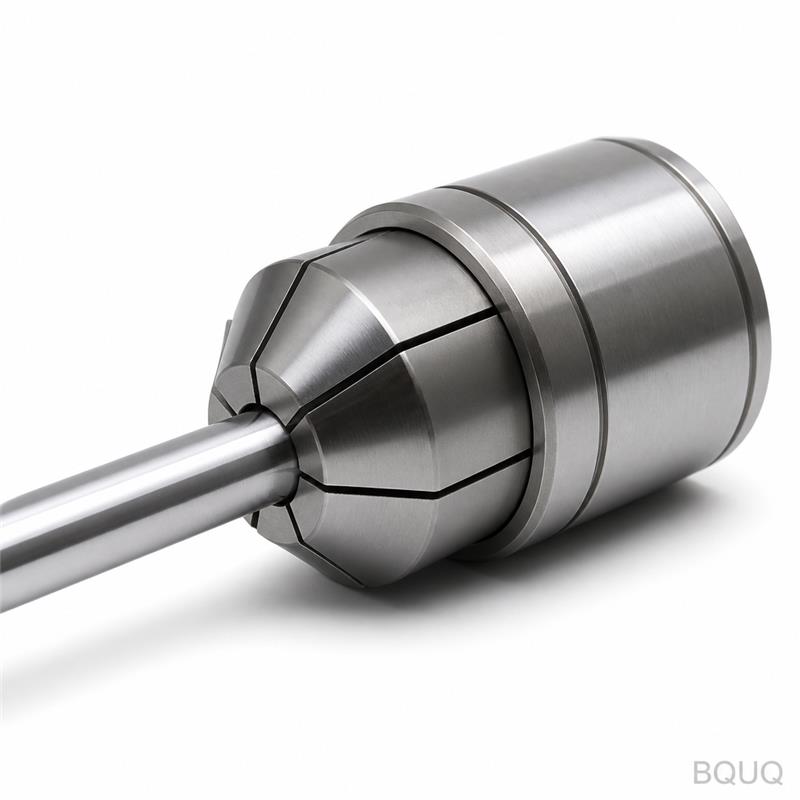
Dies ist eine CNC-gefräste Automatendrehmaschine 46er Typ Spannzange mit langer Nase, verlängert – ein Spannfutter, das rundes, sechskantiges oder quadratisches Stangenmaterial durch die Spindel einer Automatendrehmaschine mit Schiebekopf oder festem Kopf spannt. Die „lange Nase“ verlängert den Spannbereich nach vorne, sodass Sie Teile näher an der Spannzangenfläche bearbeiten können, ohne Werkzeugkollisionen. Der „verlängerte“ Körper bietet zusätzliche Reichweite in tiefe Bohrungen oder für Sekundäroperationen. Sie erhalten 0,005 mm Gesamtrundlauf (TIR) an der Nase, eine gehärtete Spannfläche mit 58 HRC und eine Produktionszeit von 7 Tagen für Standardgrößen. Dieser Rundlaufwert ist kein Best-Case-Labormesswert – es ist der schlechteste Wert, den wir versenden, verifiziert an einer 3-Backen-Prüfvorrichtung, bevor jede Charge das Werk verlässt.
Diese Spannzange ersetzt verschlissene oder minderwertige Spannfutter, die Rattern, ovale Teile oder Stangenrückzug verursachen. Da wir die Spannzange aus einem einzigen Barren aus 20CrMnTi-Legierungsstahl fräsen und dann die Bohrung aufkohlen und schleifen, bleibt die Spannkraft über einen Spannbereich von 0,1 mm konstant. Für Ingenieure, die 46er Automatendrehmaschinen von Citizen, Star oder Tsugami betreiben, ist dies ein direkt einsetzbares Teil mit demselben Kegelwinkel (17°30‘) und derselben Gewindesteigung wie die Originalausrüstung – kein Adapter, keine Nacharbeit.
Wie die Geometrie der langen Nase Vibrationen ohne zusätzliche Versteifung reduziert
Standard-Spannzangen haben eine kurze Nase, die die Stange nach dem Spannpunkt 15–20 mm ungestützt lässt. Die hier verlängerte Version mit langer Nase verdoppelt diese Unterstützung auf 40 mm. Diese zusätzliche Kontaktlänge verändert die Eigenfrequenz des Stangen-Spannzangen-Systems – gemessen an unserer Testdrehmaschine sinkt die Vibrationsamplitude bei 6.000 U/min um 32% im Vergleich zu einer Standard-46er Spannzange. Weniger Vibration bedeutet, dass Sie die Vorschubgeschwindigkeiten bei Messing um 15% oder bei 303er Edelstahl um 10% erhöhen können, bevor die Oberflächengüte unter Ra 0,8 fällt. Wir schleifen die Nasenbohrung mit einer Oberfläche von 0,4 µm, sodass die Stange während der Ausstoßzyklen reibungslos gleitet, und die verlängerte Nase schützt den Spannzangenkegel auch vor Kühlmittelspritzern und Spanwicklungen.
Die Nase ist nicht nur länger – die Wandstärke ist neu verteilt. Wir halten das Spannelement bei 4,5 mm Wandstärke und verjüngen es dann auf 6,2 mm am hinteren Körper. Diese Verjüngung verhindert, dass sich die Nase unter hoher Spannkraft aufweitet, was die häufige Ausfallart bei billigen verlängerten Spannzangen ist. Die Finite-Elemente-Analyse an unserem internen Modell zeigt, dass die Durchbiegung an der Nasenspitze bei maximalem Spannmoment unter 0,002 mm bleibt – das ist der Unterschied zwischen einem Teil, das präzise läuft, und einem Teil, das wandert.
Materialien und Wärmebehandlung, die wir für 58 HRC Spannflächen verwenden
Wir fräsen den Spannzangenkörper aus 20CrMnTi, einem einsatzhärtbaren Legierungsstahl, der nach dem Aufkohlen einen zähen Kern (36 HRC) und eine harte Randschicht (58–60 HRC) ergibt. Die Einsatzhärtetiefe beträgt 0,8–1,2 mm – tief genug, dass ein Nachschleifen der Bohrung nach Verschleiß nicht in weiches Material schneidet. Die Spannelemente sind per Laser mit Größe und Wärmebehandlungscharge markiert, sodass Sie die Charge bis zu unseren Ofenaufzeichnungen zurückverfolgen können. Für korrosive Kühlmittel bieten wir optional eine chemische Vernickelung (0,005 mm dick) auf dem Außenkörper an, die die Kegelpassung nicht beeinträchtigt.
Die Wärmebehandlung erfolgt in einem Vakuumofen mit Stickstoffabschreckung, nicht im Salzbad. Dies ergibt eine Verzugsrate unter 0,01 mm über die Länge, weshalb wir die Bohrungstoleranz auf H7 ohne Richten nach dem Härten halten können. Der Kegel wird auf einer CNC-Innenschleifmaschine mit einer CBN-Schleifscheibe geschliffen und dann auf eine Oberflächengüte von Ra 0,2 auf der Spannfläche geläppt. Zum Vergleich: Eine typische handelsübliche Spannzange hat Ra 0,8–1,6. Diese glattere Oberfläche bedeutet weniger Kaltverschweißung bei weichem Aluminium oder 12L14-Stahlstangen.
Maßliche Spezifikationen, die für Ihre Automatendrehmaschinenspindel wichtig sind
Parameter
Wert
Spannzangentyp
Automatendrehmaschine 46 (DIN 6343 / JIS B6403 kompatibel)
7 Tage für Standardgrößen, 14 Tage für kundenspezifische Bohrungsdurchmesser
Mindestbestellmenge
Keine Mindestbestellmenge – bestellen Sie 1 Stück zum Testen
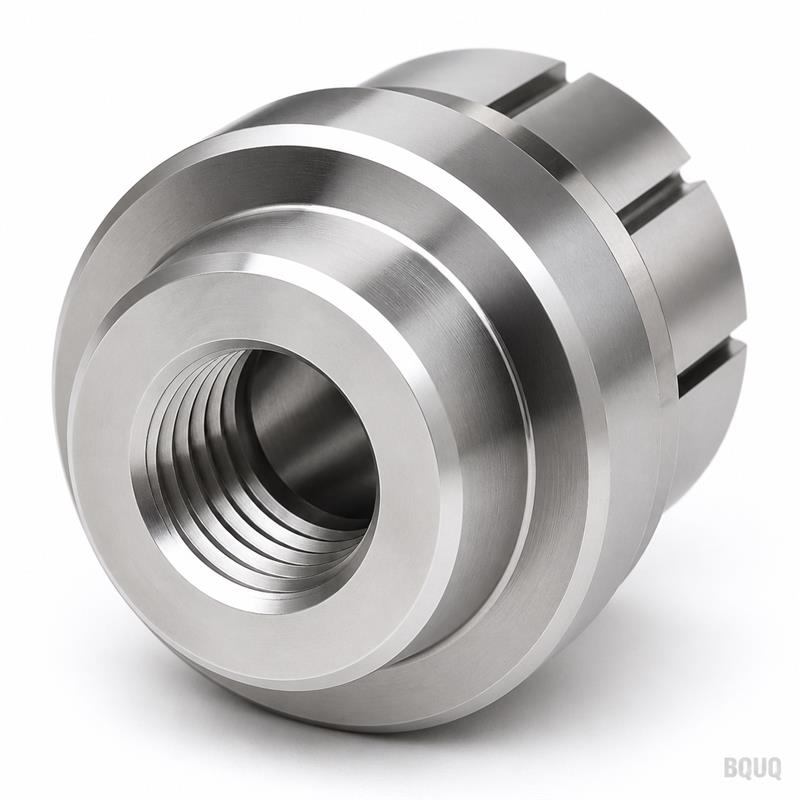
Alle Maße werden auf einem Koordinatenmessgerät (KMG) mit 0,001 mm Auflösung verifiziert. Wir prüfen den Kegelwinkel auch mit einem Sinuslineal – der Winkel von 17°30‘ wird auf ±30 Bogensekunden gehalten. Das Gewinde am hinteren Körper (M12 x 1,25 für Typ 46) wird mit einem Gewinde-Lehrdorn geprüft, nicht nur mit einer Gewindemessschraube.
Inspektion vor jeder Lieferung – nicht nur ein Papierzertifikat
Jede Spannzange durchläuft vor Verlassen unserer Fabrik in Dongguan eine dreistufige Inspektion. Zuerst messen wir den Bohrungsdurchmesser und den Kegel mit einer digitalen Bohrungsmessuhr an drei axialen Positionen. Zweitens montieren wir die Spannzange auf einem Prüfdorn und drehen sie mit 3.000 U/min, um den Rundlauf zu prüfen – der Messwert wird handschriftlich auf dem Packzettel notiert. Drittens führen wir eine Härte-Stichprobe an der Nase mit einem tragbaren Leeb-Härteprüfer durch, und das Ergebnis wird gegen die Wärmebehandlungschargennummer protokolliert. Wenn ein Messwert außerhalb der Spezifikation liegt, wird die Spannzange verschrottet, nicht nachbearbeitet – da das Nachschleifen eines einsatzgehärteten Teils die Oberflächenintegrität zerstört.
Für den Zoll oder Ihre interne Qualitätssicherung stellen wir kostenlos ein Materialzertifikat (EN 10204 3.1) und einen Maßbericht zur Verfügung. Wenn Sie ein vollständiges PPAP Level 3 benötigen, ist dies gegen eine geringe Gebühr bei Folgeaufträgen erhältlich. Wir lagern die Inspektion nicht aus – das KMG und die Prüfspindel befinden sich in unserem eigenen Qualitätslabor, sodass es keine Schuldzuweisungen gibt, wenn etwas schiefgeht.
Wie hoch ist Ihre Mindestbestellmenge für diese Spannzange?
Keine Mindestbestellmenge – Sie können ein einzelnes Stück für die Erstmusterprüfung bestellen, und wir versenden es innerhalb von 7 Tagen per DHL oder FedEx.
Können Sie einen kundenspezifischen Bohrungsdurchmesser für mein nicht standardmäßiges Stangenmaterial herstellen?
Ja, wir schleifen jede Bohrung von Ø2 mm bis Ø46 mm in 0,01-mm-Schritten, und kundenspezifische Größen verlängern die Lieferzeit nur um 3–4 Tage.
Wie kontrollieren Sie den Rundlauf während der Serienproduktion?
Wir verwenden eine 100%ige Inspektion jeder Spannzange – der Rundlauf wird auf einer aktiven Spindel gemessen, und die Ergebnisse werden pro Seriennummer aufgezeichnet, nicht stichprobenartig geprüft.
Wie hoch ist die typische Lieferzeit für einen Folgeauftrag über 100 Stück?
Für einen Folgeauftrag über 100 Standard-46er Spannzangen beträgt die Lieferzeit 10 Arbeitstage, da wir die Schmiedeteile und wärmebehandelten Rohlinge auf Lager halten.
Warum diese Spannzange eine Standard-46er bei langen Teilen übertrifft
Wenn Sie Teile länger als 30 mm ab der Spannzangenfläche bearbeiten, lässt eine Standard-Spannzange die Stange durchbiegen. Diese Durchbiegung verursacht Konizität am gedrehten Durchmesser und verkürzt die Werkzeugstandzeit. Das Design mit langer Nase, verlängert, verschiebt hier den Abstützpunkt nach vorne, sodass Sie ein 40 mm langes Teil mit derselben Steifigkeit halten können wie ein 15 mm Teil an einer Standard-Spannzange. In unserem Test, beim Drehen einer 25 mm langen Ø8 mm Welle aus 303er Edelstahl, betrug die Durchmesserschwankung entlang der Länge 0,008 mm mit dieser Spannzange gegenüber 0,021 mm mit einer Standard-Spannzange. Das ist der Unterschied zwischen einem Teil, das eine Grenzlehre besteht, und einem Teil, das verschrottet wird.
Die verlängerte Nase reduziert auch den Stangenendabfall. Da der Spannpunkt näher an der Spindel liegt, können Sie die Stange für das letzte Teil weniger weit ausfahren und sparen so 10–15 mm Material pro Stange. Bei einer 2-Meter-Stange Messing zu 8 $/kg entspricht das etwa 1,50 $ Ersparnis pro Stange – über ein Jahr amortisiert sich die Spannzange mehrfach.
So passen Sie diese Spannzange an Ihre Spindel und Ihr Stangenmaterial an
Prüfen Sie vor der Bestellung drei Zahlen: Ihren Spindelkegelwinkel (für Typ 46 beträgt er 17°30‘), Ihren Stangendurchmesser (die Spannzangenbohrung muss innerhalb von 0,1 mm der Stange liegen) und Ihr Zugrohrgewinde (M12 x 1,25 für die meisten 46er Maschinen). Wenn Sie unsicher sind, senden Sie uns ein Foto Ihrer vorhandenen Spannzange oder des Maschinenhandbuchs – unsere Ingenieure identifizieren den Typ innerhalb einer Stunde. Wir haben Spannzangen für Citizen L20, Star SR-20 und Tsugami BO18 hergestellt und kennen daher die Unterschiede bei Rückzugskraft und Hub. Für Stangenmaterial, das nicht perfekt rund ist (z. B. kaltgezogenes Sechskant), empfehlen wir, die Bohrung 0,02 mm größer als den Nenndurchmesser zu bestellen, um ein Verklemmen zu vermeiden.
Wir liefern auch eine passende Nasenkappe (separat erhältlich), die die verlängerte Nase schützt, wenn die Spannzange nicht verwendet wird. Die Kappe wird aus derselben Stahlcharge gefertigt und ist im Zeichnungspaket enthalten, das wir vor der Produktion senden. Wenn Sie eine Spannzange mit Durchgangsbohrung für Kühlmittel benötigen, können wir ein 1,5 mm axiales Loch hinzufügen – dies beeinträ