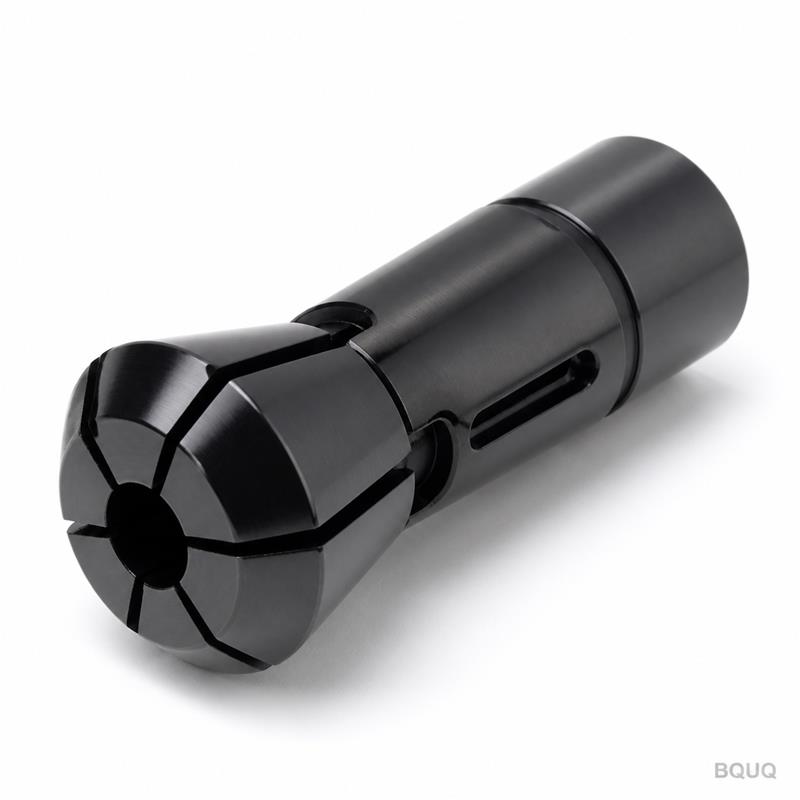
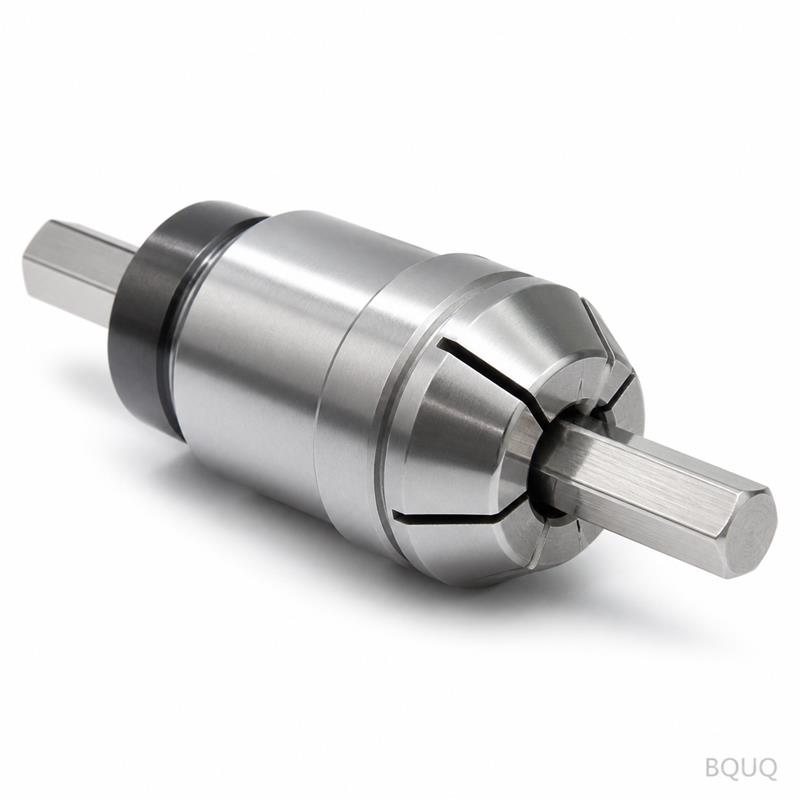
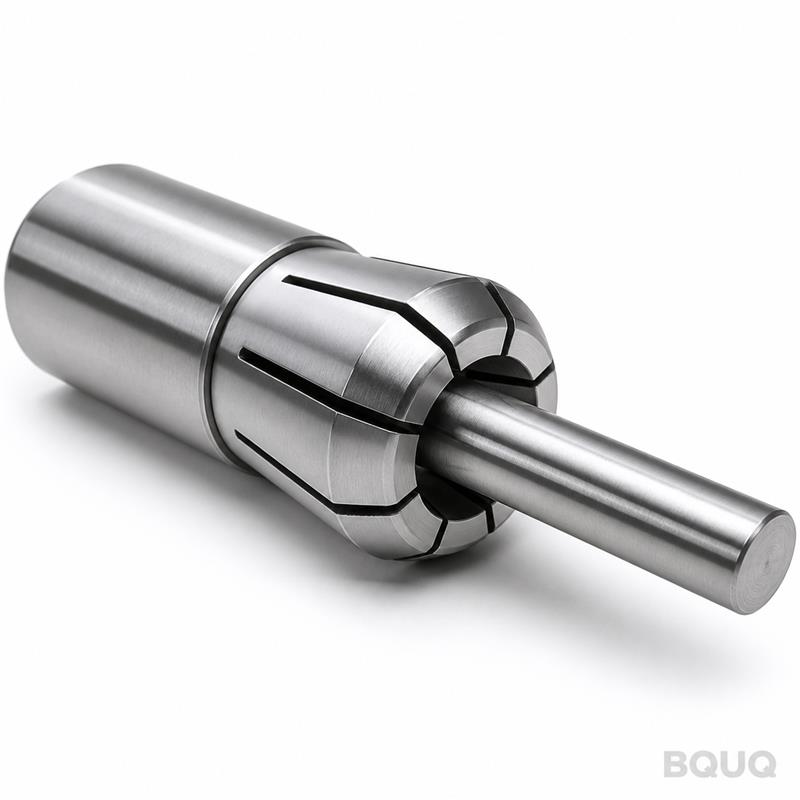
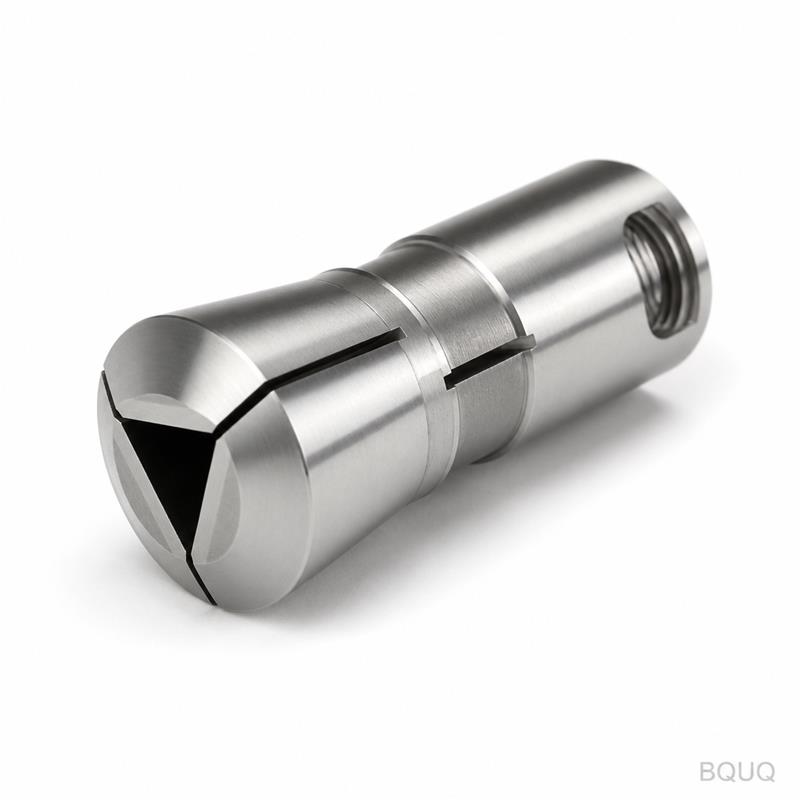
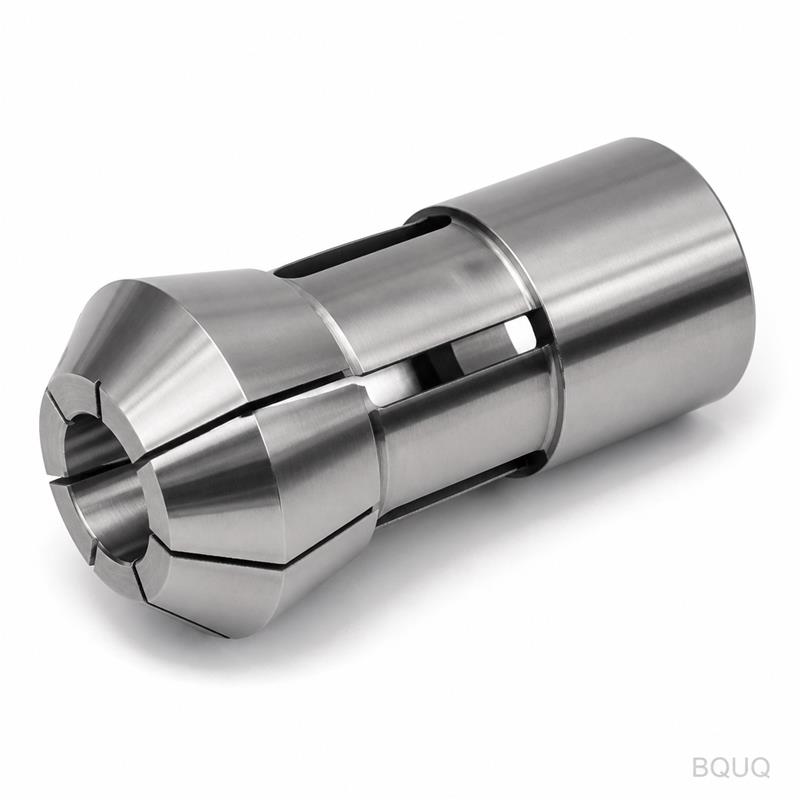
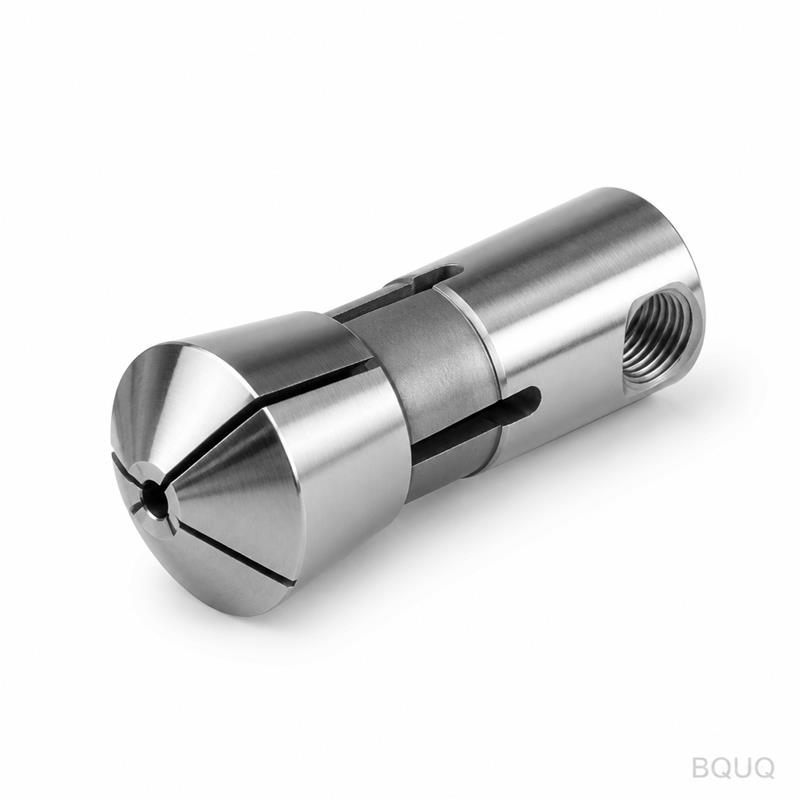
Dies ist eine CNC-gefräste Automatendrehmaschine Typ 25 Rundbohrung gehärtete Spannzange, ein Präzisionsspannelement für Automatendrehmaschinen und Schweizer Maschinen. Sie erhalt
BQUQ CNC-gefräste Automatendrehmaschine Typ 25 Rundbohrung gehärtete Spannzange
Dies ist eine CNC-gefräste Automatendrehmaschine Typ 25 Rundbohrung gehärtete Spannzange, ein Präzisionsspannelement für Automatendrehmaschinen und Schweizer Maschinen. Sie erhalten einen Gesamtrundl
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist eine CNC-gefräste Automatendrehmaschine Typ 25 Rundbohrung gehärtete Spannzange, ein Präzisionsspannelement für Automatendrehmaschinen und Schweizer Maschinen. Sie erhalten einen Gesamtrundlauf von 0,005 mm, eine Härte von HRC 58–62 und eine Lieferzeit von 7 Tagen aus unserem Werk in Dongguan. Es handelt sich um Präzisionsfertigung ohne Mindestbestellmenge, hergestellt in China und bereit für Ihre Zeichnung.
Wie eine Typ-25-Spannzange Rundmaterial ohne Durchbiegung hält
Die Typ-25-Spannzange verwendet einen konischen Außendurchmesser, der in eine passende Hülse eingesetzt wird. Wenn die Zugstange sie zurückzieht, komprimiert die konische Fläche die Bohrung gleichmäßig um das Werkstück. Diese Kompression ist es, die den Rundlauf eliminiert – wir halten 0,005 mm TIR auf dem Spanndurchmesser. Im Gegensatz zu einem Dreibackenfutter verteilt der Vollkreis-Kontakt der Spannzange die Spannkraft über die gesamte Rundbohrung, sodass keine dreieckige Verformung entsteht, die weiches Material markiert oder Vibrationen bei Schlichtbearbeitungen verursacht.
Da die Bohrung rund und gehärtet ist, widersteht sie Verschleiß durch wiederholte Spannzyklen. Sie sehen ein konsistentes Spannmoment über 50.000 Zyklen, nicht nur bei den ersten hundert Teilen. Für 25-mm-Stangenmaterial bedeutet dies, dass Sie die Vorschubgeschwindigkeiten erhöhen können, ohne dass das Teil aus der Toleranz läuft.
Durchgehärtete Bohrung vs. einsatzgehärtet: Warum wir auf voller Härte bestehen
Die meisten Spannzangen auf dem Markt sind aus Kostengründen einsatzgehärtet – eine dünne Schale über einem weichen Kern. Das funktioniert für leichte Anwendungen, versagt jedoch, wenn Sie gehärteten Stahl spannen oder hohe Spindeldrehzahlen fahren. Unsere gehärtete Spannzange ist über den gesamten Querschnitt durchgehärtet auf HRC 58–62. Sie können die Härte an der Bohrung, am Konus und an der Rückseite messen – sie ist gleichmäßig. Das bietet zwei konkrete Vorteile: Die Bohrung weitet sich nicht nach einigen tausend Teilen glockenförmig auf, und der Konus gallt nicht unter hohem Zugstangendruck an der Hülse an.
Wir verwenden AISI 4140 oder 52100 Stahl, abhängig von Ihrem Ausgangsmaterial. 4140 für den allgemeinen Gebrauch, 52100 für maximale Verschleißfestigkeit bei abrasiven Materialien wie 304 Edelstahl. Beide werden vakuumwärmebehandelt, um Entkohlung zu verhindern, und anschließend spitzenlos auf Endmaß geschliffen. Das Ergebnis ist eine Spannzange, die ihre Geometrie auch bei unterbrochenen Schnitten beibehält.
Rundbohrungsgrößen und Konusgenauigkeit, die Sie spezifizieren können
Die Typ-25-Spannzange hat einen Körperdurchmesser von 25 mm und eine Rundbohrung, die wir auf Ihre exakte Stangengröße schleifen. Standardmäßig verfügbare Bohrungen sind 3, 4, 5, 6, 8, 10, 12, 16, 20 und 25 mm. Aber wir hören dort nicht auf. Senden Sie uns Ihren tatsächlichen Stangendurchmesser – wir halten die Bohrung auf +0,005 / -0,000 mm. Das bedeutet, eine 6,35-mm-Stange erhält eine 6,35-mm-Bohrung, nicht einen 6,40-mm-Kompromiss. Der Konuswinkel wird auf 30 Grad eingeschlossen geschliffen, mit einer Oberflächengüte von Ra 0,4 µm am Konus und Ra 0,2 µm an der Bohrung.
Wenn Sie mit metrischem oder zölligem Material arbeiten, kann die Bohrung auf beides geschliffen werden. Wir stellen auch gestufte Bohrungen für Sechskant- oder Vierkantmaterial her, aber die Rundbohrungsversion ist der Standard für Hochgeschwindigkeits-Rundbearbeitung. Jede Spannzange ist serialisiert, sodass Sie das Schleifdatum und den Bediener bis zur genauen Charge zurückverfolgen können.
Prüfung vor jedem Versand: Keine bloße Stichprobe
Jede Spannzange durchläuft eine 5-Punkte-Prüfung, bevor sie unser Werk verlässt. Zuerst prüfen wir den Bohrungsdurchmesser mit einem Luftmessgerät – Auflösung 0,0005 mm. Zweitens messen wir den Konuswinkel mit einem Sinuslineal und einer Messuhr. Drittens prüfen wir den Rundlauf, indem wir die Spannzange in einer Testhülse montieren und auf einer 0,0001-mm-Messuhr drehen. Viertens verifizieren wir die Härte mit einem Rockwell-Prüfgerät an drei Stellen: Bohrung, Konus und Rückseite. Fünftens führen wir einen Funktionstest durch – wir spannen einen geschliffenen Teststab und messen die Spannkraft bei einer festgelegten Zugstangenlast. Wenn einer dieser Punkte fehlschlägt, wird die Spannzange verschrottet, nicht nachbearbeitet. Sie erhalten einen gedruckten Prüfbericht mit jeder Bestellung, der mit den Teilen versendet wird.
Wir behalten außerdem 12 Monate lang eine Probe aus jeder Charge. Wenn es zu einem Feldausfall kommt, können wir diese Probe ziehen und eine vollständige metallurgische Analyse durchführen, um zu bestätigen, ob es ein Material- oder ein Anwendungsproblem war. Das ist das Maß an Rückverfolgbarkeit, das Sie von einer 20-jährigen Präzisionsfertigungswerkstatt in Dongguan erhalten.
Materialoptionen und Wärmebehandlungsdaten
Parameter
Wert
Hinweise
Körperdurchmesser
25 mm
Standard Typ 25, passt in 25-mm-Hülsen
Bohrungsdurchmesserbereich
3 mm – 25 mm
Geschliffen auf Ihre Stangengröße, +0,005 / -0,000
Bohrungstoleranz
+0,005 / -0,000 mm
Mit Luftmessgerät verifiziert
Gesamtrundlauf (TIR)
0,005 mm
Bei 10 mm von der Spannzangenstirnseite
Härte
HRC 58–62
Durchgehärtet, nicht einsatzgehärtet
Materialoptionen
AISI 4140 / 52100
Wahl basierend auf Ausgangsmaterial
Konuswinkel
30° eingeschlossen
Geschliffen auf ±0,05°
Oberflächengüte (Bohrung)
Ra 0,2 µm
Spitzenlos geschliffen
Oberflächengüte (Konus)
Ra 0,4 µm
Verhindert Galling
Lieferzeit
7 Tage Standard
Express auf Anfrage verfügbar
Mindestbestellmenge
Keine Mindestbestellmenge
Einzelstücke akzeptiert
Prüfbericht
Inklusive
5-Punkte-Prüfung, serialisiert
Warum diese Spannzange billige Importversionen übertrifft
Billige Spannzangen werden in einem Durchgang geschliffen und dann in eine Box geworfen. Wir schleifen in drei Stufen: Schruppen, Vorschlichten, dann Schlichten mit einer CBN-Scheibe. Dieser zusätzliche Durchgang ist der Grund, warum unsere Bohrungsoberfläche Ra 0,2 µm beträgt, nicht Ra 0,8 µm wie bei den Budget-Optionen. Eine glattere Bohrung bedeutet weniger Reibung, wenn die Stange durchgleitet, was den Wärmestau in der Führungsbuchse reduziert. Über eine 10-Stunden-Schicht spart das messbaren Verschleiß an der Spindelführung Ihrer Maschine.
Wir schleifen außerdem Konus und Bohrung in derselben Aufspannung auf derselben Maschine. Das ist der einzige Weg, um Konzentrizität zwischen Konus und Bohrung zu garantieren. Wenn Sie sie getrennt schleifen, entsteht ein Aufspannfehler, der sich als Rundlauf bemerkbar macht. Unsere 0,005 mm TIR sind keine Marketingzahl – es ist eine wiederholbare Prozessfähigkeit, die an jedem Teil verifiziert wird. Für einen detaillierteren Blick darauf, wie Schneidwerkzeuge mit Spannmitteln interagieren, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl.
Wenn Sie eine kundenspezifische Bohrung oder Sonderlänge benötigen
Standard-Typ-25-Spannzangen sind 60 mm lang, aber wir können sie bis zu 100 mm für erweiterten Griff bei langen Stangen herstellen. Wir fertigen auch kundenspezifische Bohrungsdurchmesser in 0,1-mm-Schritten – zum Beispiel eine 6,35-mm-Bohrung für 1/4-Zoll-Material oder eine 12,7-mm-Bohrung für 1/2-Zoll-Material. Wenn Sie einen Schlitz für eine Passfeder oder eine Abflachung zur Orientierung benötigen, können wir das nach dem Härten in die Bohrung fräsen. Die einzige Grenze ist Ihre Zeichnung. Da wir die Wärmebehandlung im Haus durchführen, müssen wir Teile nicht extern vergeben und auf einen Lieferanten warten. Deshalb beträgt unsere Standardlieferzeit 7 Tage, nicht 20. Für Eilaufträge können wir in 3 Tagen zu einem Aufpreis von 15% versenden.
Wir bieten auch eine geläppte Bohrungsoption für ultra-glatte Oberflächen an. Das Läppen bringt die Bohrungsoberfläche auf Ra 0,05 µm und verbessert die Rundheit auf 0,002 mm. Dies ist für High-End-Anwendungen wie Medizingeräte-Stifte oder optische Komponenten gedacht, bei denen die Oberflächengüte des Werkstücks wichtiger ist als alles andere. Wenn Sie sich bei den Toleranzanforderungen unsicher sind, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um Ihre Spezifikation dem richtigen Prozess zuzuordnen.
Wie hoch ist die Mindestbestellmenge für diese Spannzange?
Keine Mindestbestellmenge – wir fertigen ein Einzelstück für Sie, zum gleichen Stückpreis wie bei 100 Stück.
Können Sie eine kundenspezifische Bohrungsgröße für nicht standardmäßiges Stangenmaterial herstellen?
Ja, wir schleifen jede Bohrung von 3 mm bis 25 mm in 0,1-mm-Schritten und können eine Toleranz von +0,005 / -0,000 mm auf Ihren exakten Durchmesser halten.
Wie verifizieren Sie den Rundlauf an jeder Spannzange vor dem Versand?
Wir montieren die Spannzange in einer Testhülse, drehen sie mit 100 U/min und messen den TIR mit einer digitalen 0,0001-mm-Messuhr; wir lehnen alles über 0,005 mm ab.
Wie hoch ist die tatsächliche Lieferzeit für eine kundenspezifische Bestellung mit einer neuen Bohrungsgröße?
Sieben Tage für standardmäßige kundenspezifische Bohrungen, drei Tage für Eilaufträge mit einem Aufpreis von 15%, und wir stellen eine Sendungsverfolgungsnummer bereit, sobald die Teile aus Dongguan versendet werden.
Senden Sie uns Ihre Zeichnung oder Ihren Stangendurchmesser und die gewünschte Bohrungsgröße. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot – einschließlich Preis, Lieferzeit und einer empfohlenen Materialgüte. E-Mailen Sie Ihre Datei an sc@bquq.com oder schreiben Sie uns auf WhatsApp unter +86 137131