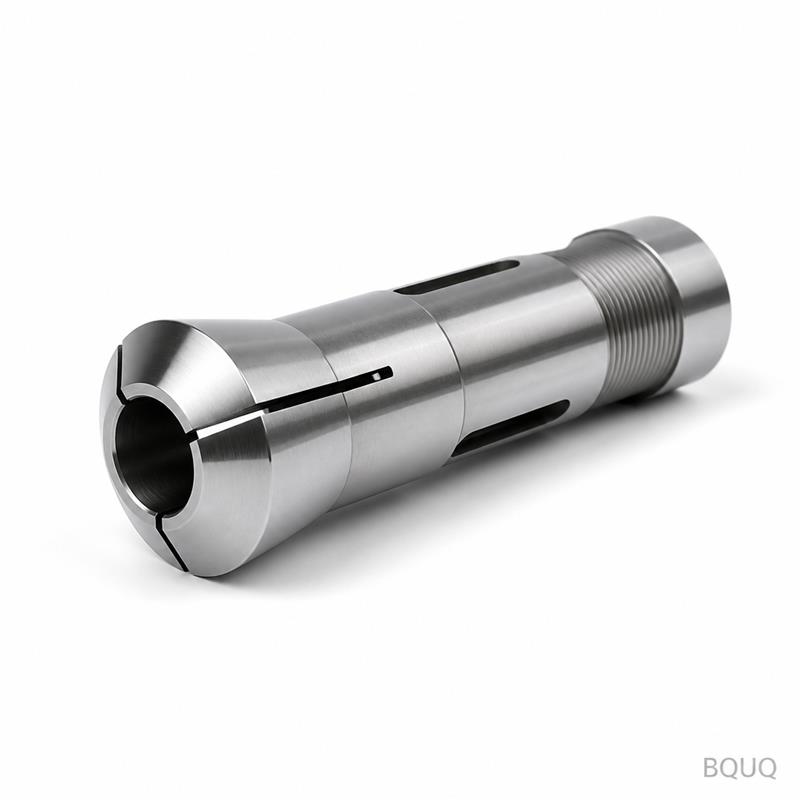
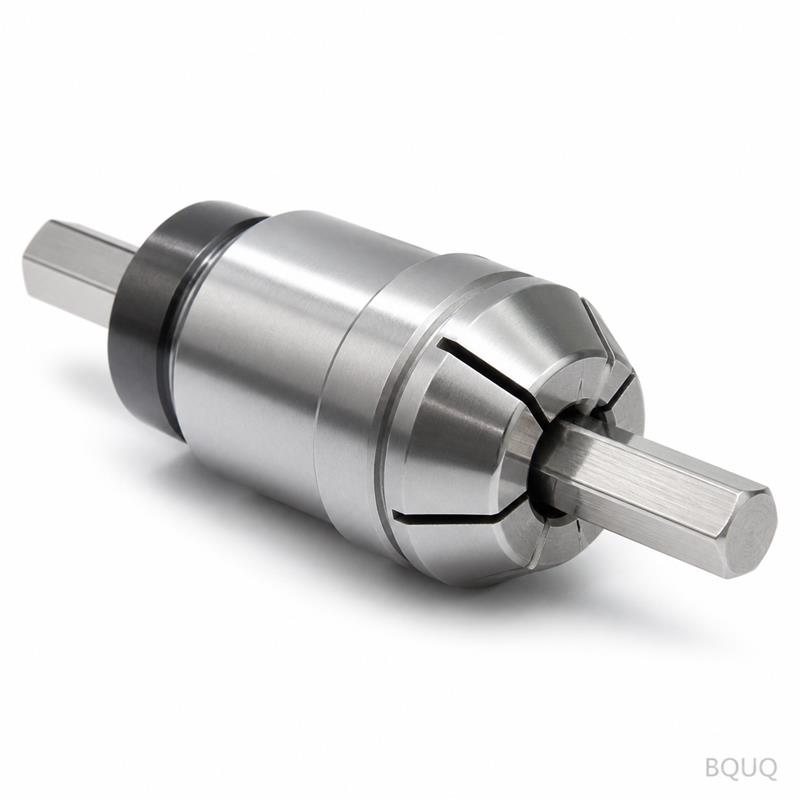
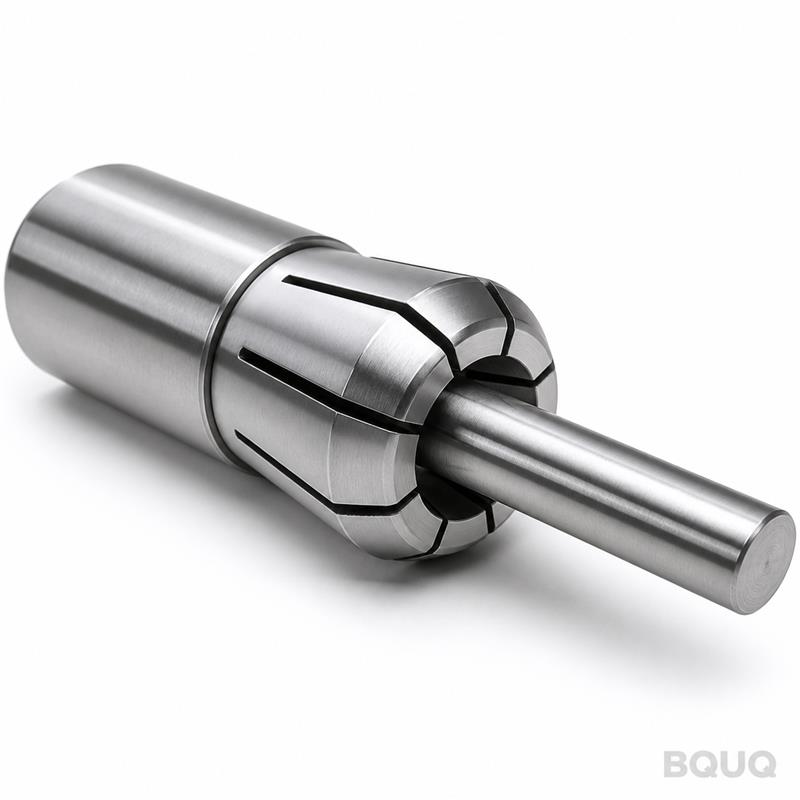
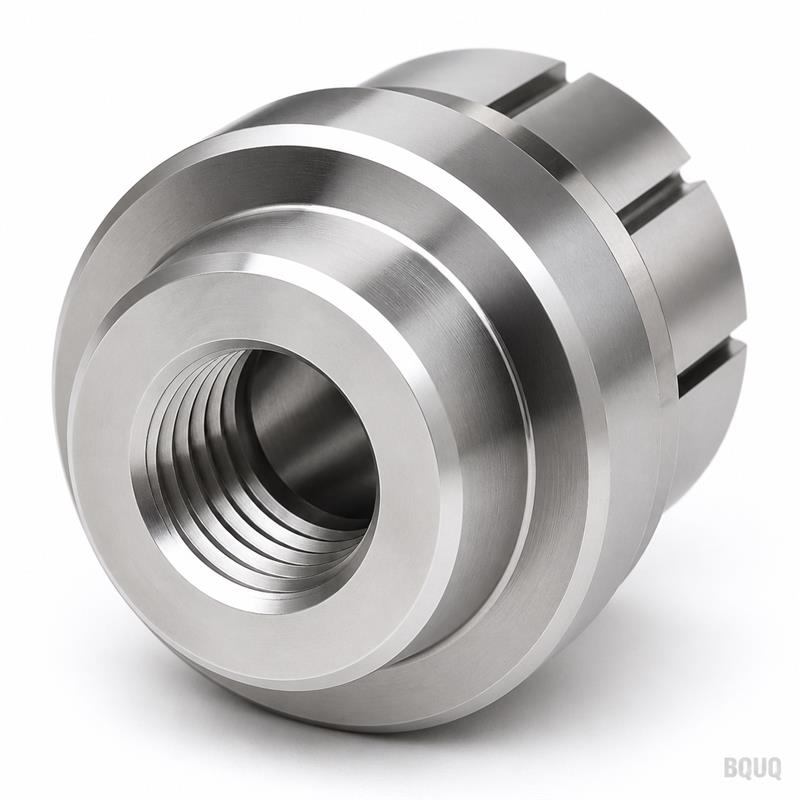
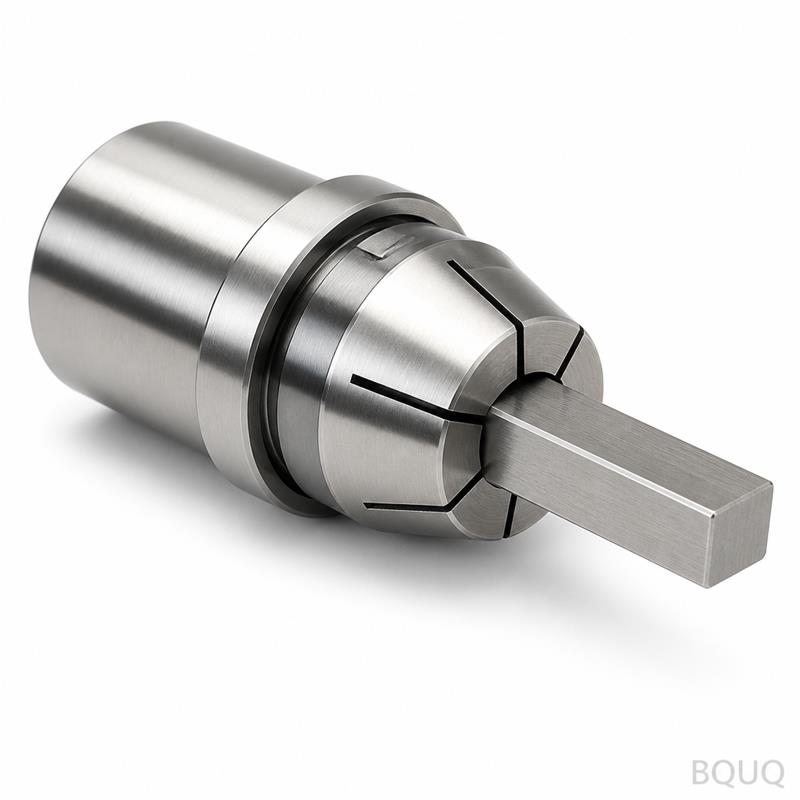
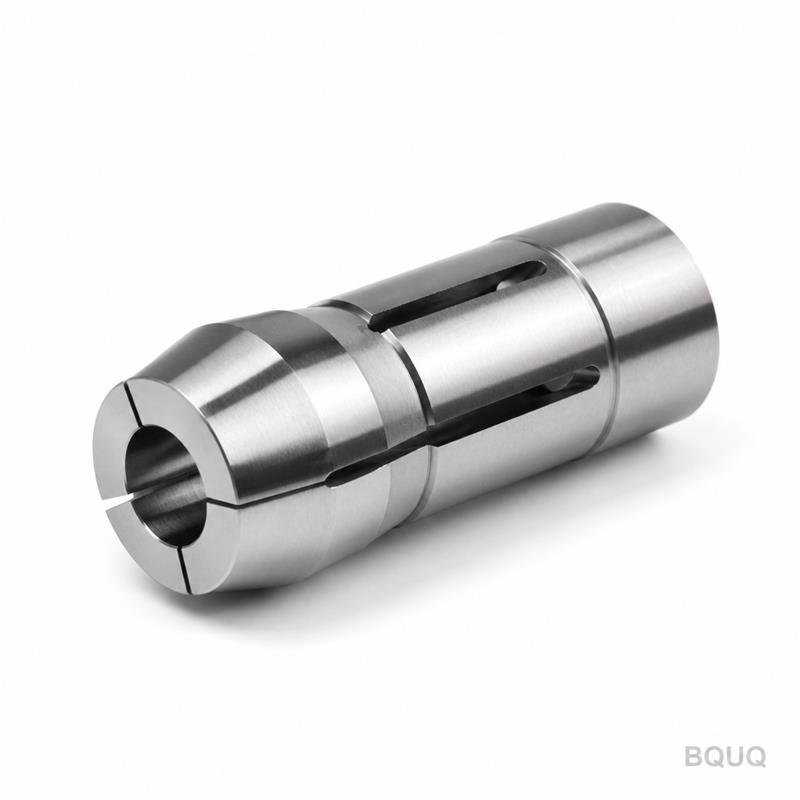
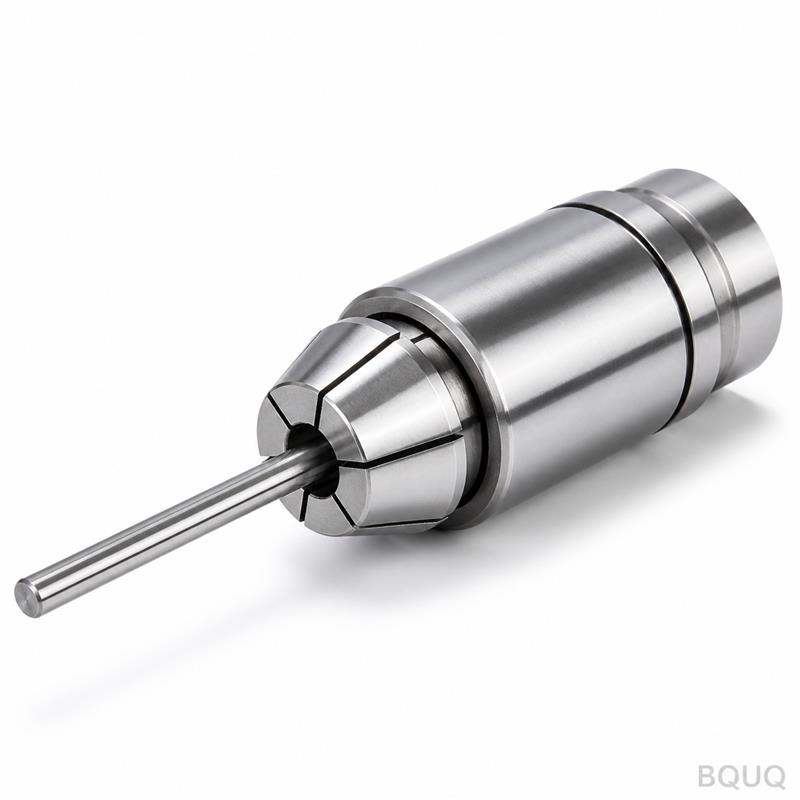
Dies ist ein CNC-gefrästes Spannzangenfutter für Automatendrehmaschinen vom Typ 630 mit Rundbohrung, das zum Spannen von Rundmaterial von 3 mm bis 30 mm an Langdreh- und Kurzdrehau
BQUQ CNC-gefräste Automatendrehmaschine 630 Typ Rundbohrungs-Spannzangenfutter
Dies ist ein CNC-gefrästes Spannzangenfutter für Automatendrehmaschinen vom Typ 630 mit Rundbohrung, das zum Spannen von Rundmaterial von 3 mm bis 30 mm an Langdreh- und Kurzdrehautomaten entwickelt w
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefrästes Spannzangenfutter für Automatendrehmaschinen vom Typ 630 mit Rundbohrung, das zum Spannen von Rundmaterial von 3 mm bis 30 mm an Langdreh- und Kurzdrehautomaten entwickelt wurde. Sie erhalten einen Gesamtrundlauf (TIR) von 0,005 mm an der Spannzunge, eine Härte von 58–60 HRC über die gesamte Spannfläche und eine Standardlieferzeit von 7 Werktagen für jede Größe aus unserem Standardprogramm.
Warum die 630er-Geometrie für Rundmaterial entscheidend ist
Die 630er-Spannzange verwendet einen einzelnen konischen Außenkonus und eine Rundbohrung, keine Sechskant- oder Vierkantbohrung. Diese Rundbohrung kontaktiert das Werkstück über den gesamten 360-Grad-Umfang. Dadurch werden die Dreipunkt-Druckstellen eliminiert, die bei Spannzangen mit geschlitzten Entlastungsnuten auftreten. Beim Stangenmaterialvorschub gewährleistet die 630er-Serie Konzentrizität, da die Schlitze in einem Helixwinkel von 15 Grad geschnitten sind, was eine gleichmäßige radiale Kompression ohne Verformung der Bohrung ermöglicht. Wir bearbeiten den Konus mit einem eingeschlossenen Winkel von 30 Minuten, passend zur Spindelnase der meisten japanischen und europäischen Automatendrehmaschinen (Citizen, Star, Tsugami, Tornos).
Stahlauswahl und Wärmebehandlungssequenz
Wir verwenden entweder GCr15 (entspricht AISI 52100) oder 65Mn Federstahl, abhängig von Ihrer Losgröße und Ihren Verschleißanforderungen. GCr15 bietet eine höhere Härtebeständigkeit nach 100.000 Zyklen; 65Mn bietet eine größere elastische Rückstellung für dünnwandige Rohre. Die Bohrung wird nach der Wärmebehandlung geschliffen, nicht davor. Diese Reihenfolge ist entscheidend: Wir härten auf 60 HRC und schleifen dann Bohrung und Konus auf einer CNC-Innenschleifmaschine mit CBN-Schleifscheibe. Die endgültige Oberflächengüte der Bohrung beträgt Ra 0,2 µm, was die Reibung reduziert und ein Festfressen bei weichem Aluminium- oder Messingmaterial verhindert.
Härte, Rundlauf und Oberflächengüte – gemessen, nicht behauptet
Jede Spannzange wird auf einer Mitutoyo-Koordinatenmessmaschine auf Konuswinkel und Bohrungsdurchmesser geprüft. Wir messen den Rundlauf, indem wir die Spannzange in einem Präzisionsprüfhalter mit einem 10-mm-Prüfstift montieren und die Baugruppe dann auf zwei V-Prismen drehen. Wir verwerfen alles über 0,005 mm TIR. Die Härte wird auf der Rockwell-C-Skala an drei Punkten um die Bohrung geprüft: vorne, Mitte und hinten. Wir stichprobenartig nicht; wir prüfen 100 % der Produktion. Die folgende Tabelle zeigt, was Sie bei einer Standardbestellung erwarten können.
Parameter
Wert / Bereich
Spannzangentyp
630 Typ Rundbohrungs-Spannzange
Bohrungsdurchmesserbereich
3,0 mm – 30,0 mm (0,118" – 1,181")
Materialoptionen
GCr15 (52100) oder 65Mn Federstahl
Härte nach Wärmebehandlung
58–60 HRC (Oberfläche), 55 HRC (Kern)
Gesamtrundlauf (TIR)
≤ 0,005 mm an der Spannzunge
Oberflächengüte der Bohrung
Ra 0,2 µm (nach dem Härten geschliffen)
Genauigkeit des Konuswinkels
± 0,0005 mm über die Konuslänge
Schlitzbreite
0,8 mm ± 0,05 mm (Helix 15°)
Standardlieferzeit
7 Werktage (Standardgrößen)
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstück möglich
Schlitze per Drahterosion geschnitten, nicht gefräst
Die meisten Spannzangenhersteller schneiden die Entlastungsschlitze auf einer Fräsmaschine, was Grate und Mikrorisse an den Schlitzkanten hinterlässt. Wir schneiden alle Schlitze nach der Wärmebehandlung per Drahterosion. Das ergibt eine Recast-Schicht unter 0,01 mm und einen Schlitzkantenradius von 0,05 mm. Das Ergebnis ist eine Spannzange, die sich gleichmäßig ohne Spannungsspitzen verformt. Sie werden eine längere Lebensdauer bei Hochgeschwindigkeitsspindeln mit 8.000 U/min oder mehr feststellen. Wenn Sie mit dünnwandigen Rohren arbeiten, fragen Sie nach unserer 65Mn-Version mit breiterer Schlitzöffnung – sie schließt sanfter bei empfindlichen Teilen.
Prüfung vor jedem Versand – der 5-Punkte-Check
Wir versenden nicht ohne einen Endprüfbericht. Jede Spannzange durchläuft einen 5-Punkte-Check: (1) Konuswinkel mit Sinuslineal gemessen, (2) Bohrungsdurchmesser mit einer Bohrlehre auf ±0,002 mm verifiziert, (3) Rundlauftest mit einem 10-mm-Masterstift, (4) Härtemessung auf der Rockwell-C-Skala und (5) Sichtprüfung unter 5-facher Vergrößerung auf Oberflächenrisse oder Schleifbrand. Sie erhalten eine digitale Kopie des Berichts mit Ihrer Lieferung. Wenn Sie ein vollständiges Materialzertifikat mit Chargenrückverfolgbarkeit benötigen, stellen wir dies kostenlos zur Verfügung – fordern Sie es einfach auf Ihrer Bestellung an.
So passen Sie die Spannzange an Ihre Spindelnase an
Die 630er-Spannzange ist nicht universell. Der Konuswinkel und die Gewindesteigung der Zugstange müssen zu Ihrer Maschine passen. Messen Sie vor der Bestellung die Gewindesteigung der Zugstange (metrisch oder zöllig) und den Konuswinkel Ihrer vorhandenen Spannzange. Wir bearbeiten das rückseitige Gewinde auf jede von Ihnen angegebene Steigung – von M16x1,5 bis 1/2"-20. Wir bieten auch eine 2-mm- oder 3-mm-Einlage zum Spannen vorbearbeiteter Teile ohne Oberflächenmarkierung an. Wenn Sie unsicher sind, senden Sie uns ein Foto Ihrer aktuellen Spannzange und die Zeichnung der Spindelnase. Wir teilen Ihnen innerhalb von 24 Stunden mit, ob wir sie anpassen können.
Häufig gestellte Fragen
Akzeptieren Sie eine Bestellung für nur eine Spannzange?
Ja, wir haben keine Mindestbestellmenge – Sie können ein Einzelstück für Prototypentests bestellen, und der Stückpreis sinkt erst bei einer Bestellung von 20 oder mehr Stück.
Können Sie eine Spannzange mit nicht standardmäßigem Bohrungsdurchmesser herstellen?
Absolut – wir bearbeiten jede Bohrungsgröße zwischen 3 mm und 30 mm in 0,1-mm-Schritten und garantieren dabei denselben Rundlauf von 0,005 mm TIR.
Wie stellen Sie die Qualität bei einer Charge von 500 Stück sicher?
Wir verwenden einen SPC-Prozess beim Bohrungsschleifen, entnehmen während der Produktion jede 10. Probe und führen dann eine 100 %-Endprüfung auf Rundlauf und Härte durch.
Was ist die schnellste Lieferzeit für eine Sondergröße?
Für einen kundenspezifischen Bohrungsdurchmesser können wir in 5 Werktagen mit einem vorgehärteten Rohling liefern; Standardgrößen werden in 7 Werktagen versendet.
Rohstoffbeschaffung und Rückverfolgbarkeit
Wir kaufen GCr15- und 65Mn-Stahl von zertifizierten Stahlwerken in China, und jede Charge wird mit einem Werkszertifikat geliefert. Der Stahl wird vor der Bearbeitung sphäroidisiert geglüht, was saubere Schlitzschnitte und ein vibrationsfreies Konusschleifen ermöglicht. Wir bewahren eine Probe jeder Schmelze für 24 Monate auf. Wenn Sie eine kritische Anwendung haben – wie medizinische Gerätekomponenten – können wir ein vollständiges Rückverfolgbarkeitspaket mit Schmelzennummer und chemischem Analysebericht liefern.
Diese Spannzange ist Präzisionsfertigung aus China, aber mit einer Rundlaufgarantie von 0,005 mm, die Ihrem aktuellen Lieferanten entspricht oder ihn übertrifft. Wir sind eine seit 20 Jahren bestehende Fabrik in Dongguan mit 40 CNC-Drehmaschinen und 15 Schleifmaschinen unter einem Dach. Kein Handelsunternehmen dazwischen – Sie sprechen direkt mit den Ingenieuren, die die Teile herstellen.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden. Senden Sie Ihre Zeichnung oder Spannzangenspezifikation an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Geben Sie Ihre Bohrungsgröße, das Maschinenmodell und die gewünschte Menge an – wir antworten mit einem Preis und einem Liefertermin. Keine Mindestbestellmenge, keine versteckten Werkzeugkosten.