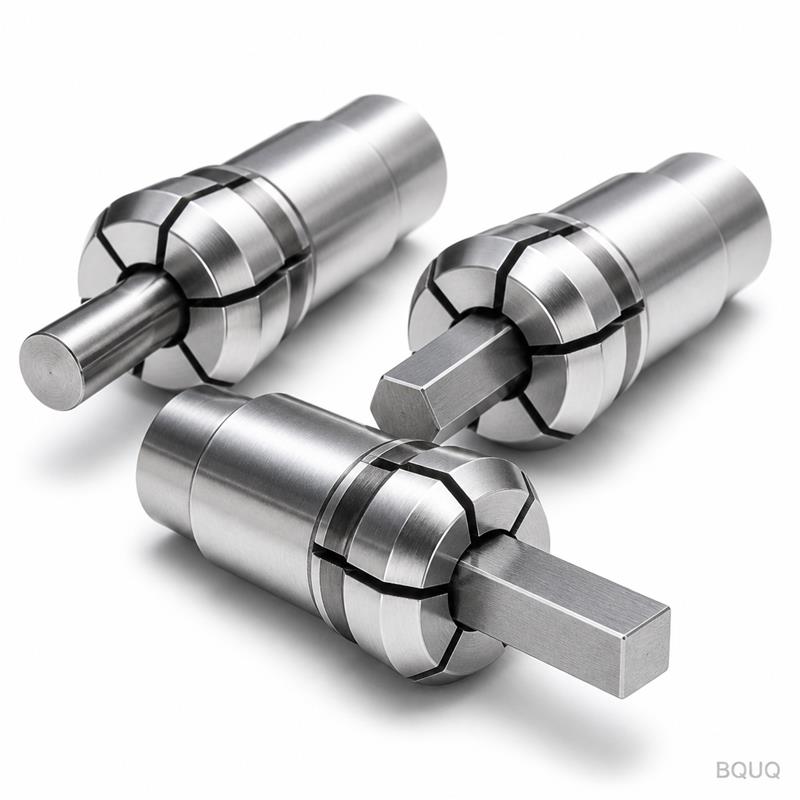
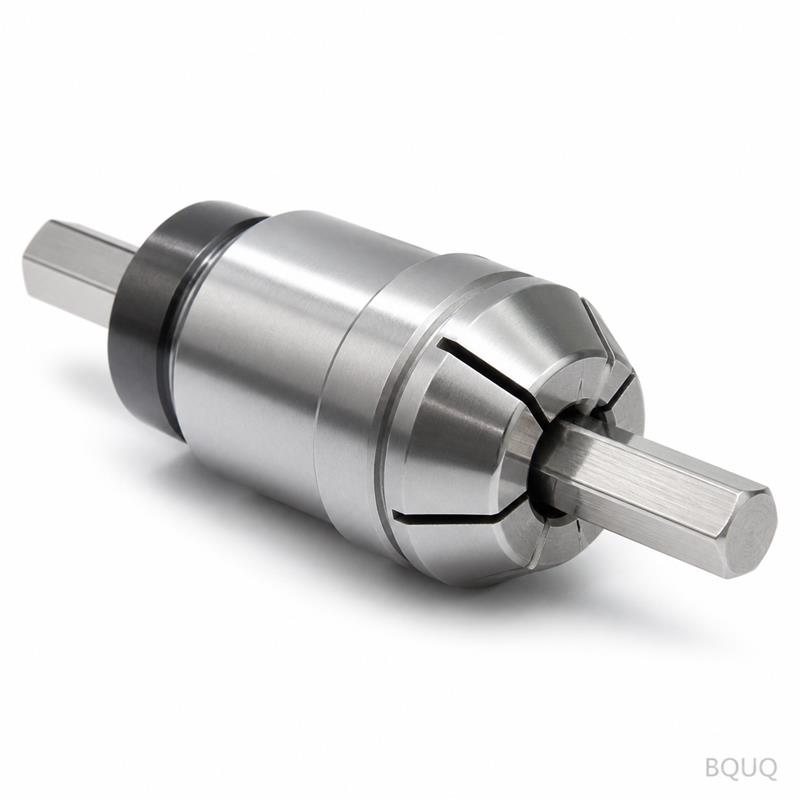
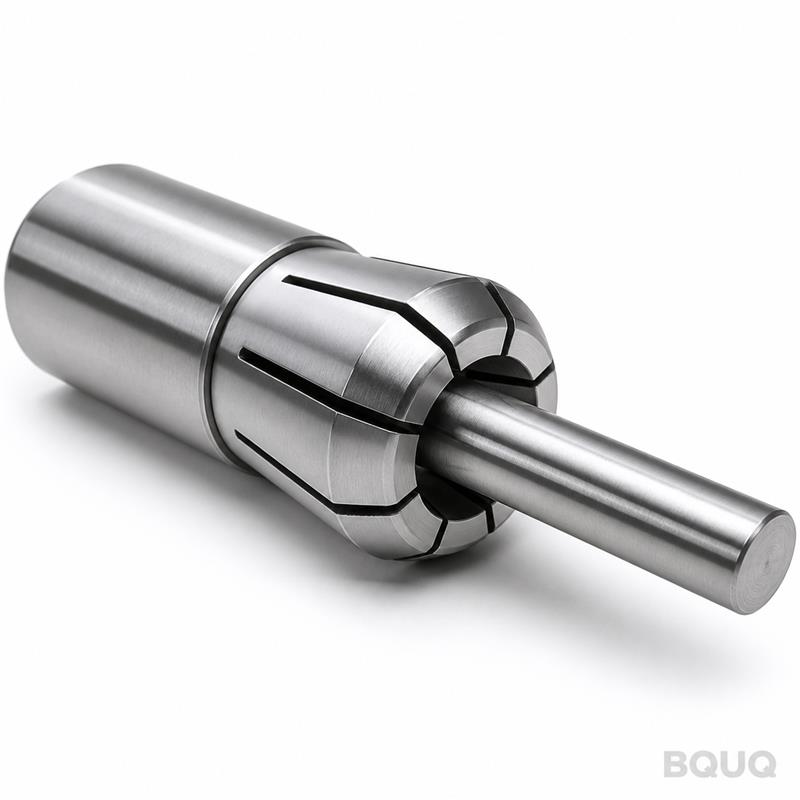
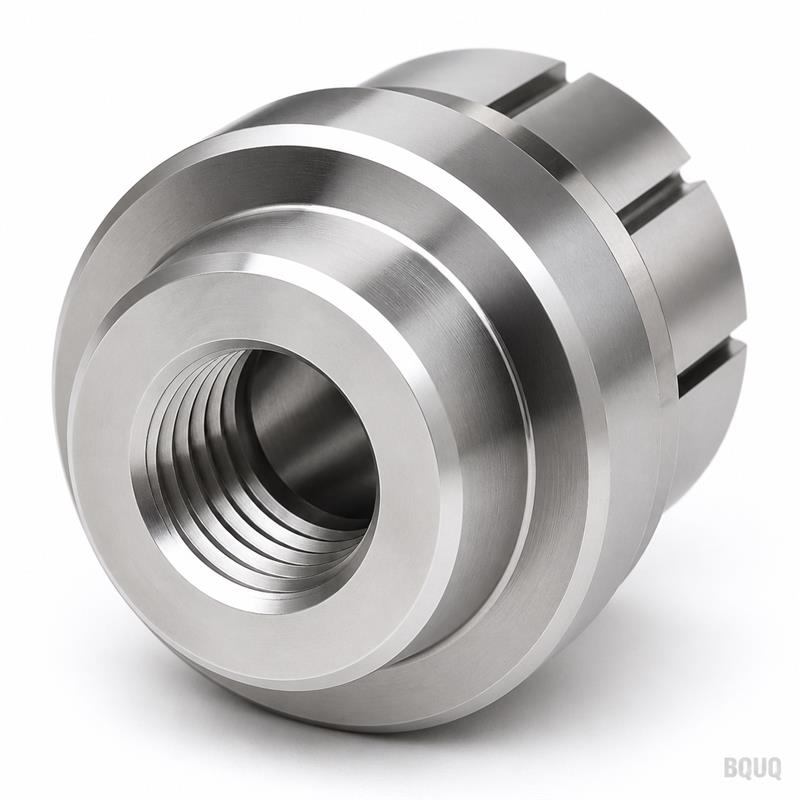
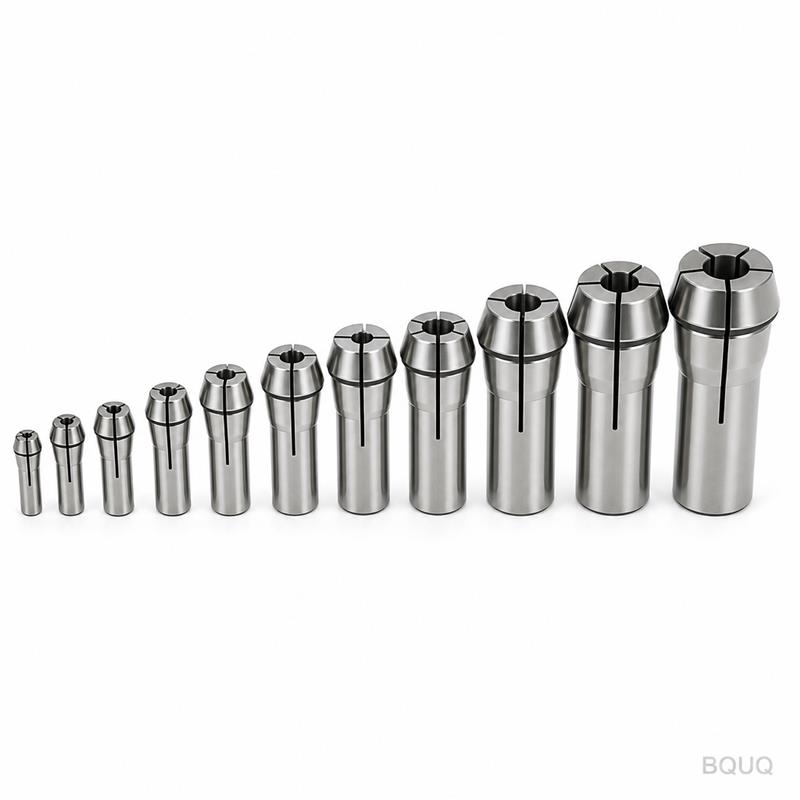
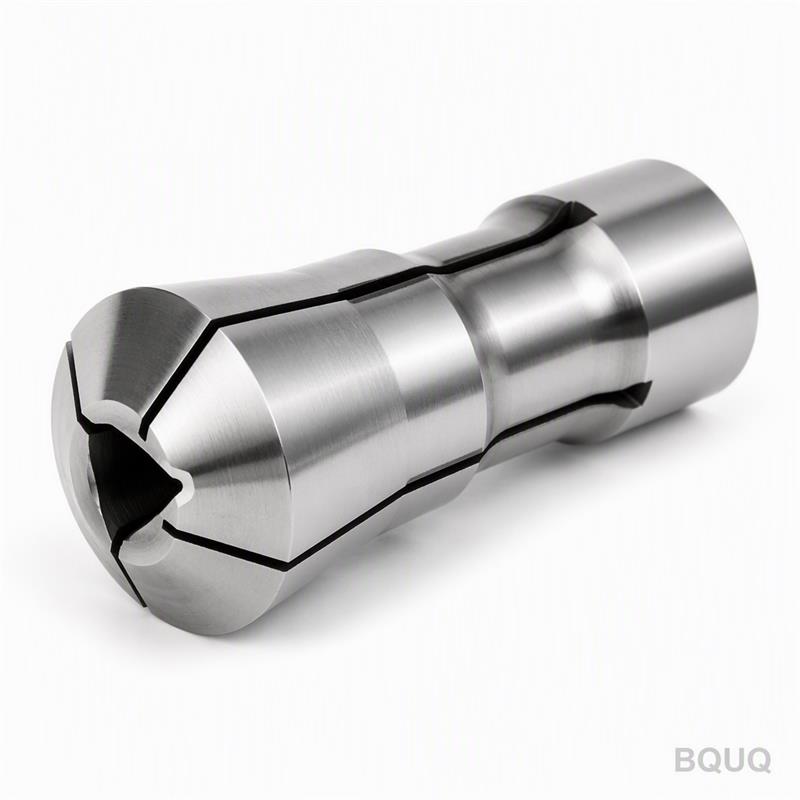
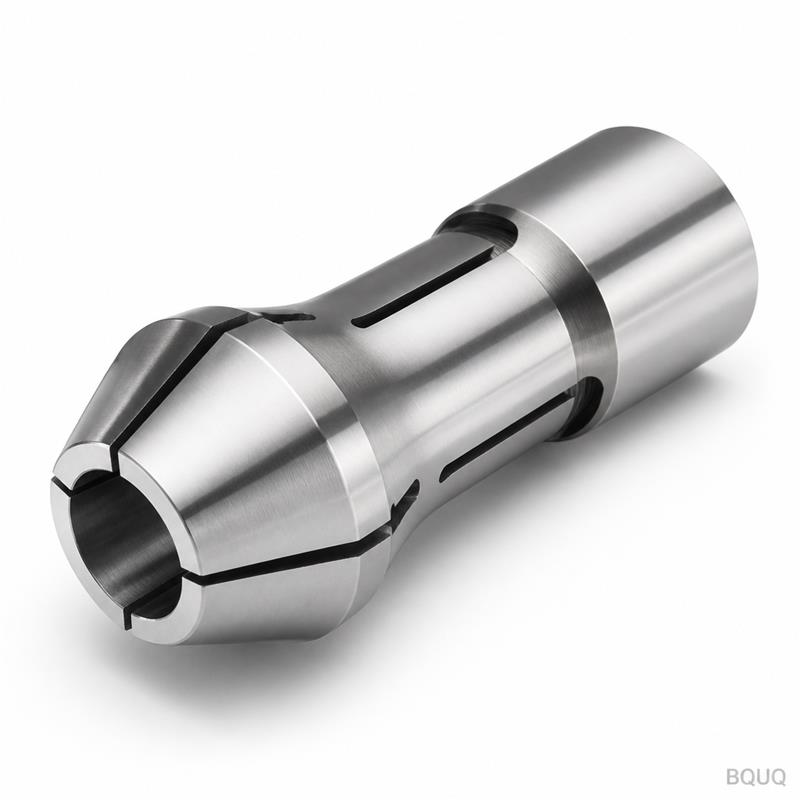
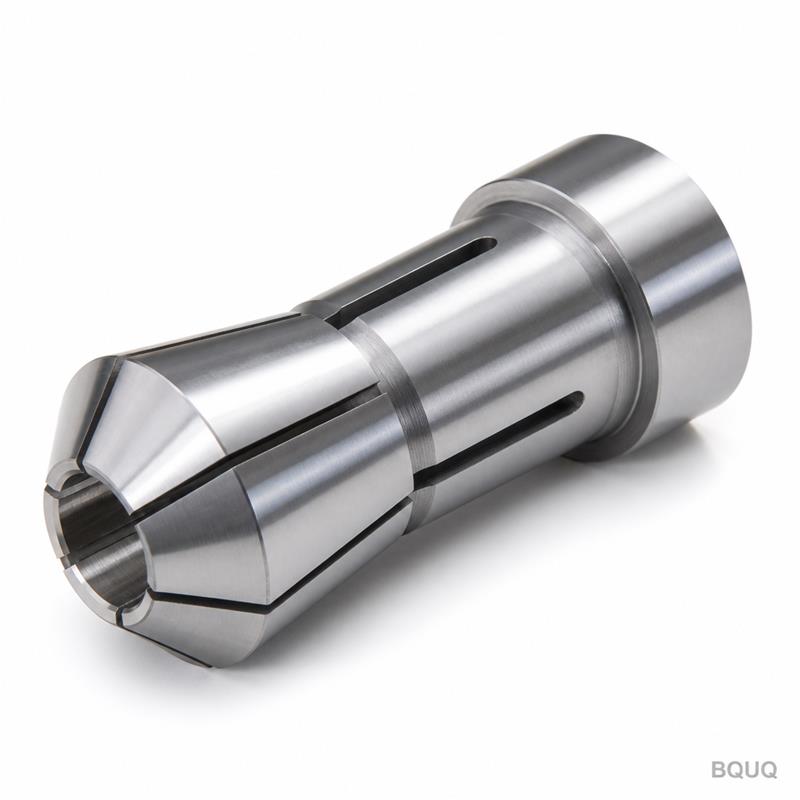
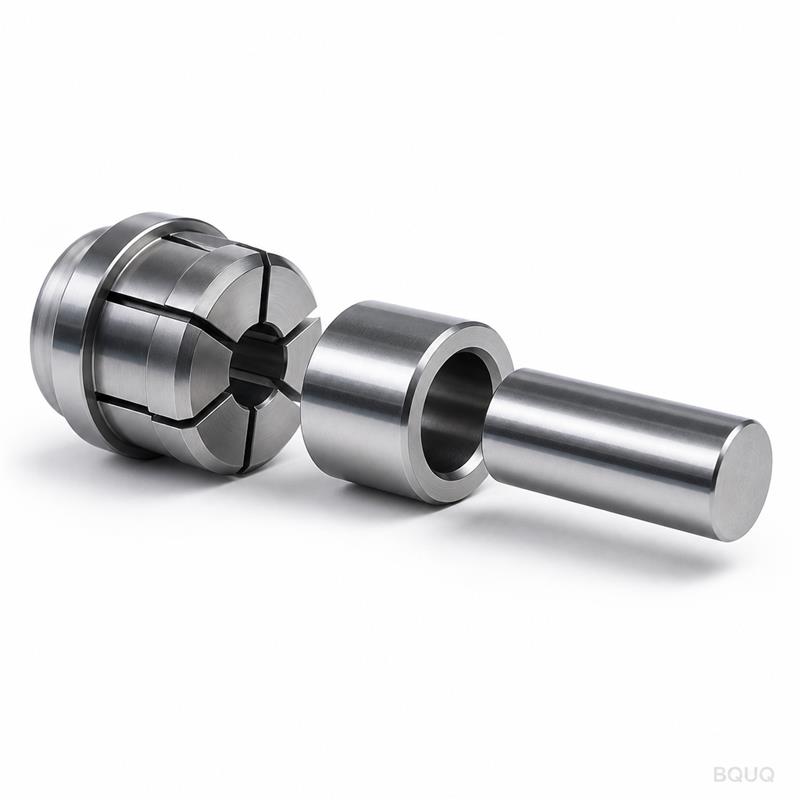
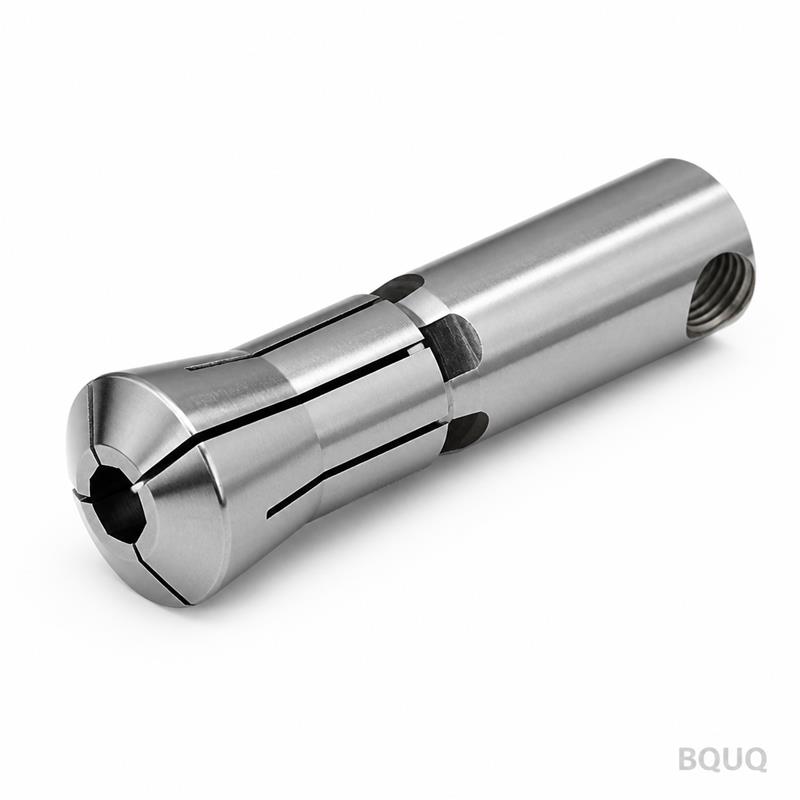
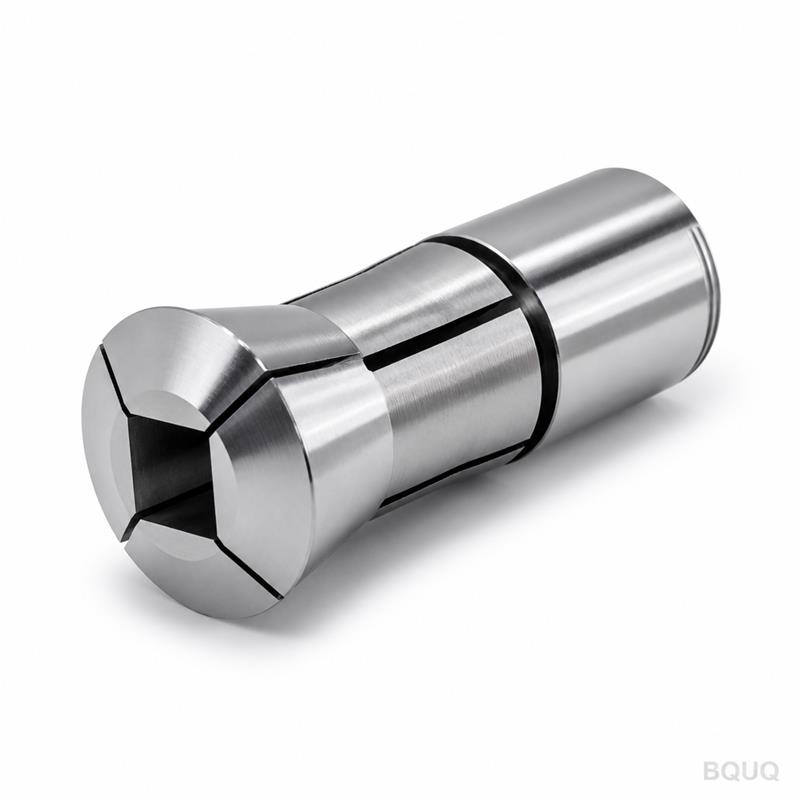
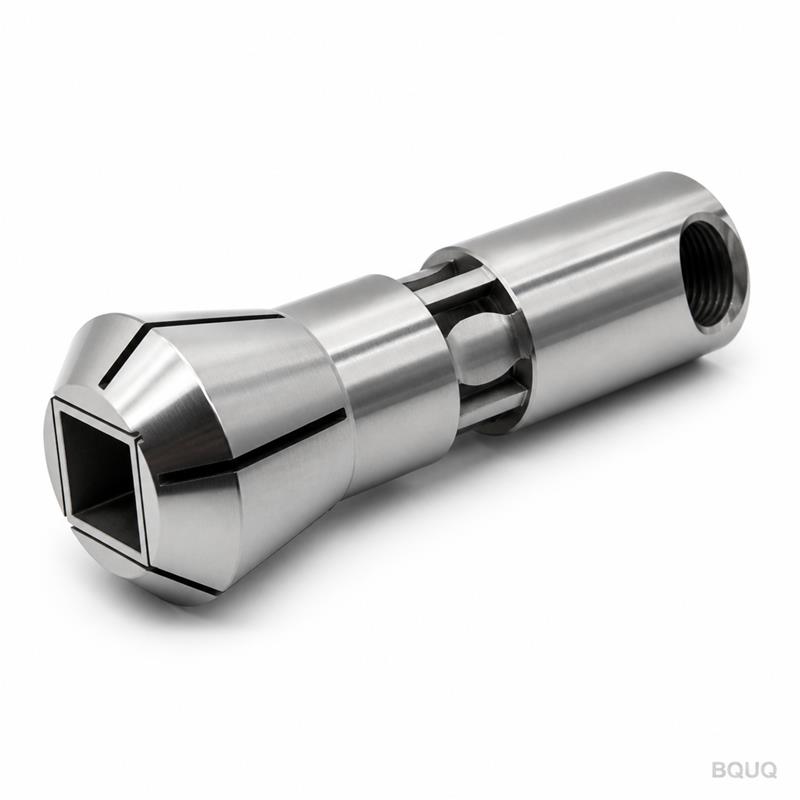
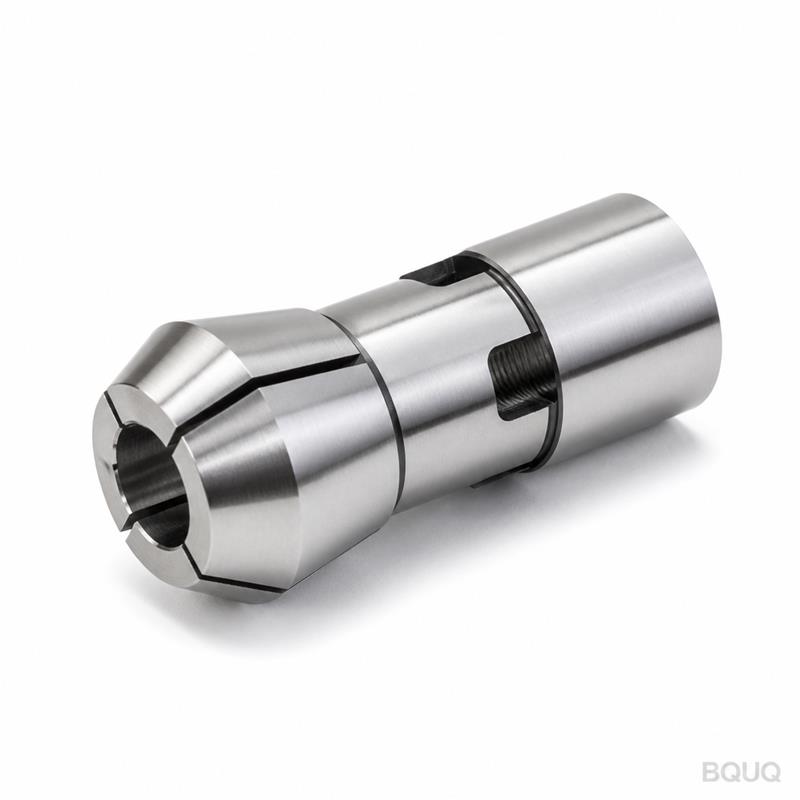
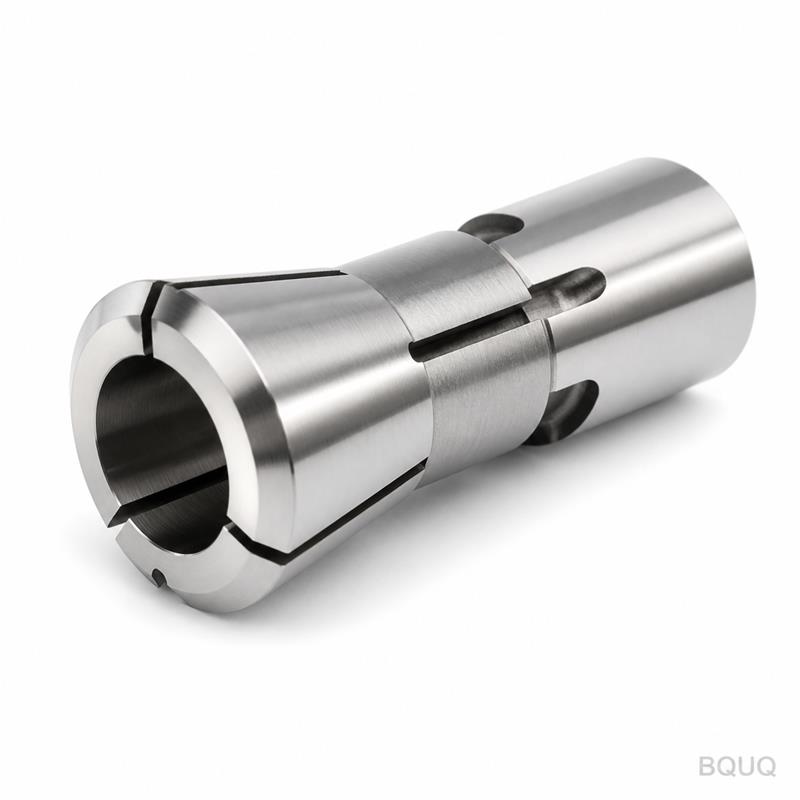
BQUQ CNC-gefräste Automatendrehmaschinen-Spannzange für Stangenmaterial-Anwendungen
Dies ist eine CNC-gefräste Automatendreh-Spannzange für Stangenmaterial-Anwendungen, entwickelt für Hochgeschwindigkeits-Automatendrehmaschinen und Schweizer-Type-Maschinen. Sie erhalten einen garanti
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Dies ist eine CNC-gefräste Automatendreh-Spannzange für Stangenmaterial-Anwendungen, entwickelt für Hochgeschwindigkeits-Automatendrehmaschinen und Schweizer-Type-Maschinen. Sie erhalten einen garantierten Rundlauf innerhalb von 0,005 mm TIR, eine Oberflächengüte bis zu Ra 0,4 µm und eine Härte von 58–62 HRC für eine verlängerte Lebensdauer. Jedes Stück wird innerhalb von 15 Tagen oder weniger aus unserer Fabrik in Dongguan versendet, ohne dass eine Mindestbestellmenge erforderlich ist.
Wie eine geschlitzte Spannzange Rundstangenmaterial ohne Verformung sichert
Der Spannzangenkörper wird präzisionsgeschliffen und mit drei oder sechs Längsschlitzen versehen, die nach der Wärmebehandlung per Drahterodieren geschnitten werden. Diese Schlitze ermöglichen es der Spannzange, sich radial zusammenzuziehen, wenn der Futterkegel sie nach hinten zieht, und das Stangenmaterial mit gleichmäßiger Kraft über den gesamten Umfang zu greifen. Dieses Design verhindert Ovalität und Oberflächenmarkierungen auf Ihrem Rohmaterial, was entscheidend ist, wenn Edelstahl- oder Aluminiumstangen mit 6.000 U/min in eine Spindel eingeführt werden. Der Spannbereich pro Spannzangengröße beträgt typischerweise ±0,5 mm, sodass eine Spannzange mehrere Stangendurchmesser innerhalb dieses Fensters handhaben kann.
Materialien und Wärmebehandlung für langfristige Genauigkeit
Wir bearbeiten den Spannzangenkörper entweder aus 20CrMnTi-Einsatzstahl oder 65Mn-Federstahl, abhängig von Ihrer Anwendung. Für Standard-Stangenzuführung wird 20CrMnTi auf eine Tiefe von 0,8–1,2 mm aufgekohlt und auf 58–62 HRC gehärtet. Für Anwendungen mit hoher Zyklusbelastung verwenden wir 65Mn, das ölgehärtet und auf 45–50 HRC angelassen wird, um die Rückfederungsflexibilität zu erhalten. Die Bohrung wird nach dem Härten fertiggeschliffen, um jegliche Verformung durch den Wärmebehandlungsprozess zu entfernen. Diese zweistufige Schleifsequenz ist es, die den Rundlauf von 0,005 mm bei jedem Stück gewährleistet, nicht nur bei Mustern.
Präzisions-Schleifsequenz zur Eliminierung von Rattermarken
Rattermarken auf Ihrem Stangenmaterial entstehen durch Mikrovibrationen zwischen Spannzange und Material. Unser Schleifprozess adressiert dies in drei Stufen. Zuerst schleifen wir den Außenkegel grob auf innerhalb 0,02 mm. Zweitens schleifen wir die Bohrung auf Endmaß, während die Spannzange in einem Weichbackenfutter gehalten wird, das exakt der Mittellinie entspricht. Drittens schleifen wir den Kegel nach dem Schlitzen erneut, wobei wir einen gehärteten Dorn verwenden, um die Spannkraft des Futters zu simulieren. Diese letzte Operation garantiert, dass die Greiffläche konzentrisch zum Kegel ist, wenn die Spannzange geschlossen ist, nicht wenn sie offen ist.
Inspektion vor jedem Versand: Rundlauf- und Härteprüfung
Keine Spannzange verlässt unsere Fertigung ohne vollständigen Inspektionsbericht. Wir prüfen den Bohrungsdurchmesser mit einem Luftmessgerät mit einer Auflösung von 0,002 mm. Wir prüfen den Rundlauf auf einem Präzisionsdorn mit einer Messuhr an der Spitze und 50 mm hinter der Spitze. Die Härte wird mit einem Rockwell-Prüfgerät an jedem 10. Stück aus derselben Charge getestet, und wir dokumentieren die tatsächlichen Werte in der Chargen-Rückverfolgungsdatei. Wir testen auch die Schlitzbreite mit einem Lehrenbolzen, um eine gleichmäßige Federkraft sicherzustellen. Wenn eine Abmessung außerhalb der Toleranz liegt, wird die gesamte Charge nachbearbeitet oder verschrottet, nicht aussortiert.
Auswahl der richtigen Spannzangenserie für Ihre Maschinenspindel
Wir fertigen Spannzangen für gängige Maschinenmarken wie Citizen, Star, Tsugami und Tornos sowie nach DIN 6341 und DIN 6499 Normen. Der Außenkegelwinkel beträgt entweder 30 Grad für DIN 6341 oder 8 Grad für den ER-Stil, und wir benötigen Ihre Spindelnasen-Zeichnung, um den Rückzugsweg zu bestätigen. Wenn Sie eine Führungsbuchsen-Maschine verwenden, können wir das vordere Ende der Spannzange auch mit einer kundenspezifischen Senkung bearbeiten, um die Buchsennase aufzunehmen. Senden Sie uns Ihre aktuelle Spannzangen-Teilenummer oder eine Zeichnung, und wir erstellen die exakte Geometrie innerhalb von zwei Arbeitstagen per Reverse Engineering.
| Spezifikation | Wert | | --- | --- | | Verfügbare Materialien | 20CrMnTi, 65Mn, 9Cr18MoV (für korrosive Umgebungen) | | Härte (Einsatzgehärtet) | 58–62 HRC, Einsatzhärtetiefe 0,8–1,2 mm | | Härte (Federstahl) | 45–50 HRC ölgehärtet und angelassen | | Rundlauf (TIR an der Spitze) | ≤ 0,005 mm | | Rundlauf (TIR bei 50 mm) | ≤ 0,008 mm | | Bohrungstoleranz | H7 (+0,012 / 0 mm) für Standard-Stangengrößen | | Oberflächengüte (Bohrung und Kegel) | Ra 0,4 µm, geschliffen | | Spannbereich pro Spannzange | ±0,5 mm auf Nenndurchmesser | | Standardgrößen | 1,0 mm bis 42,0 mm in 0,1-mm-Schritten | | Lieferzeit | 15 Tage für Standardgrößen, 20 Tage für Sonderanfertigungen | | Mindestbestellmenge | Keine Mindestbestellmenge, Einzelstückbestellungen möglich | | Inspektionsbericht | Im Lieferumfang jeder Sendung enthalten |
Oberflächenbehandlungsoptionen für schwierige Materialien
Wenn Sie Titan, Inconel oder vorgehärteten Stahl zuführen, bieten Standard-geschliffene Spannzangen möglicherweise nicht genügend Griff ohne Kaltverschweißung. Wir bieten eine Nitrierbeschichtungsoption (Oberflächenhärte bis zu 900 HV), die die Reibung reduziert und Materialanhaftungen an der Bohrung verhindert. Für Aluminium und Messing können wir eine polierte Bohrung mit Ra 0,2 µm liefern, um Schleifspuren zu minimieren. Diese Oberflächenbehandlungen verlängern die Lieferzeit nur um 3 Tage und beeinflussen die Basistoleranz nicht. Geben Sie Ihre Materialgüte bei der Angebotsanfrage an, und wir empfehlen die korrekte Oberflächenbehandlung.
Kundenspezifische Schlitzkonfigurationen für dünnwandige Rohre
Dünnwandige Rohre (Wandstärke unter 1 mm) erfordern ein anderes Schlitzmuster als Vollmaterial. Statt des Standard-Dreischlitz-Designs bearbeiten wir eine Sechsschlitz-Konfiguration mit schmalerer Schlitzbreite, um den Spannungsdruck gleichmäßiger zu verteilen. Dies reduziert das Risiko des Rohrkollabierens. Wir können auch einen federbelasteten Anschlag im Inneren der Spannzange hinzufügen, um die Vorschublänge für Teile zu kontrollieren, die einen festen Anschlag erfordern. Diese Modifikationen werden auf denselben CNC-Maschinen durchgeführt, die unsere Standard-Spannzangen schneiden, sodass Sie weiterhin den Rundlauf von 0,005 mm erhalten. Senden Sie uns eine Probe Ihres Rohrs, und wir testen den Griff vor dem Versand.
Wie hoch ist die Mindestbestellmenge für eine kundenspezifische Spannzange?
Es gibt keine Mindestbestellmenge; wir akzeptieren Einzelstück-Sonderanfertigungen, und Sie zahlen nur eine kleine Einrichtungsgebühr für das erste Stück.
Können Sie eine vorhandene Spannzange einer anderen Marke nachbilden?
Ja, wir können jede Spannzange anhand einer Zeichnung oder eines physischen Musters per Reverse Engineering nachbilden, und wir bestätigen Kegelwinkel, Bohrungsgröße und Schlitzbreite vor der Produktion.
Wie garantieren Sie den Rundlauf von 0,005 mm bei kundenspezifischen Designs?
Wir schleifen Bohrung und Kegel in derselben Aufspannung nach der Wärmebehandlung und prüfen den Rundlauf an jedem Stück mit einem kalibrierten Dorn vor dem Verpacken.
Wie ist die Lieferzeit für eine Standardgröße auf Lager?
Standardgrößen werden in 15 Tagen versendet, aber wenn Sie eine Eilbestellung benötigen, können wir Ihren Auftrag priorisieren und innerhalb von 7 Tagen gegen einen Aufschlag von 15 % versenden.
Warum Präzisionsfertigung in China nicht geringere Qualität bedeutet
Wir betreiben unsere CNC-Bearbeitungs- und Schleifwerkstatt in Dongguan seit 20 Jahren und produzieren Spannzangen und Futter für europäische und japanische Werkzeugmaschinenhersteller. Unser Qualitätssystem folgt ISO 9001, und wir verwenden dieselben Messgeräte wie jeder deutsche oder japanische Spannzangenhersteller: Luftmessgeräte, Profilprojektoren und KMG für komplexe Geometrien. Der Unterschied liegt in unserer Kostenstruktur. Sie erhalten dieselbe Toleranz und Härte zu 30–40 % geringeren Kosten, da unsere Gemeinkosten niedriger sind. Wir sind kein Handelsunternehmen; wir sind die Fabrik, sodass Sie direkt mit den Ingenieuren sprechen, die die Schleifmaschinen einrichten.
Senden Sie uns Ihre Zeichnung oder ein abgenutztes Muster, und wir erstellen Ihnen innerhalb von 12 Stunden ein Angebot. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Keine Mindestbestellmenge, keine Maklergebühren, keine versteckten Kosten.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.