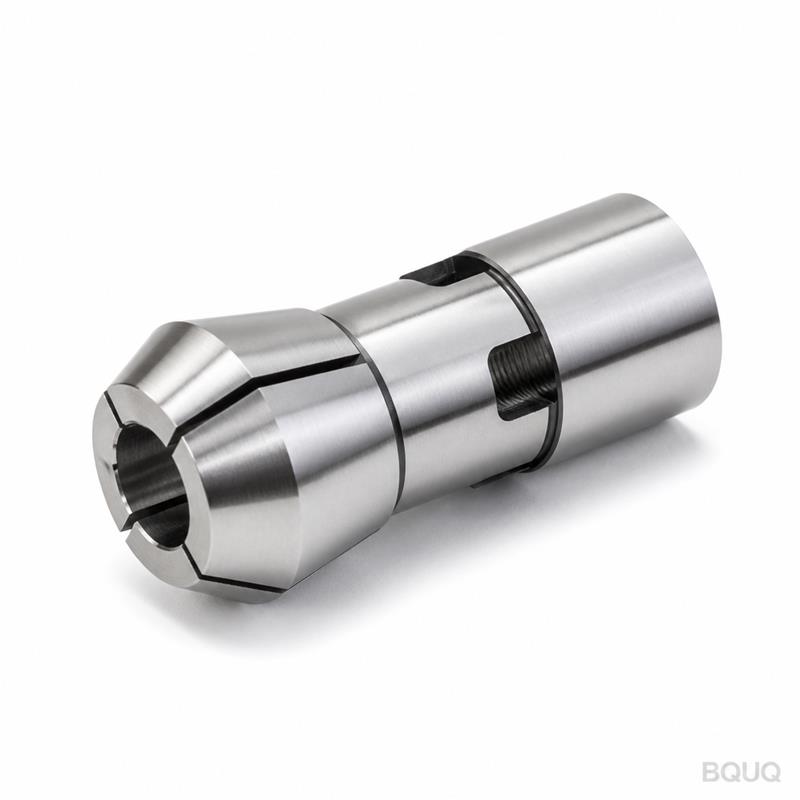
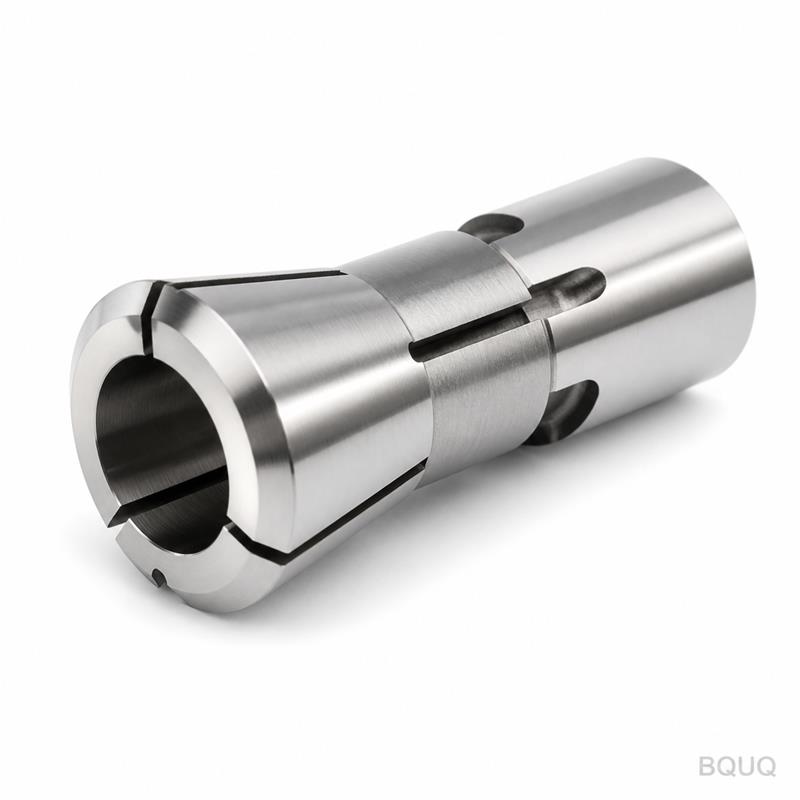
BQUQ CNC-gefräste Automatendrehmaschinen-Spannzange Typ 32 mit Vierkantbohrung
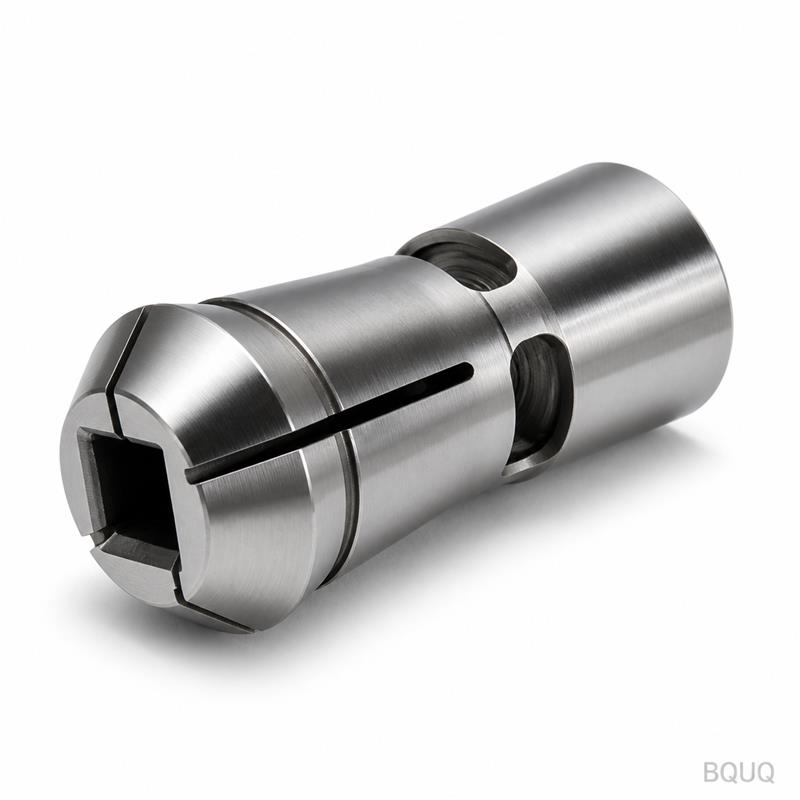
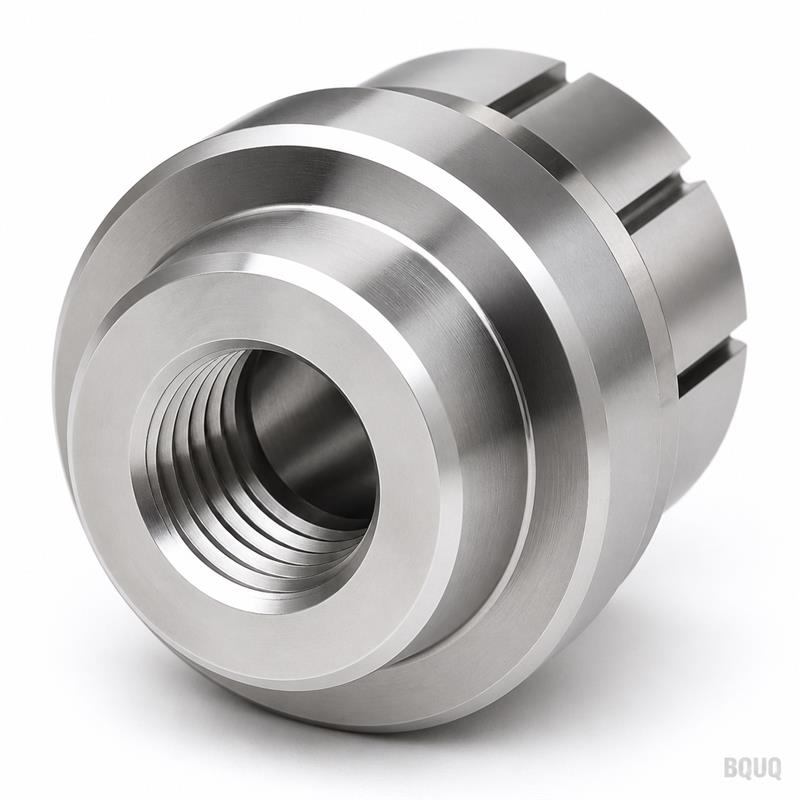
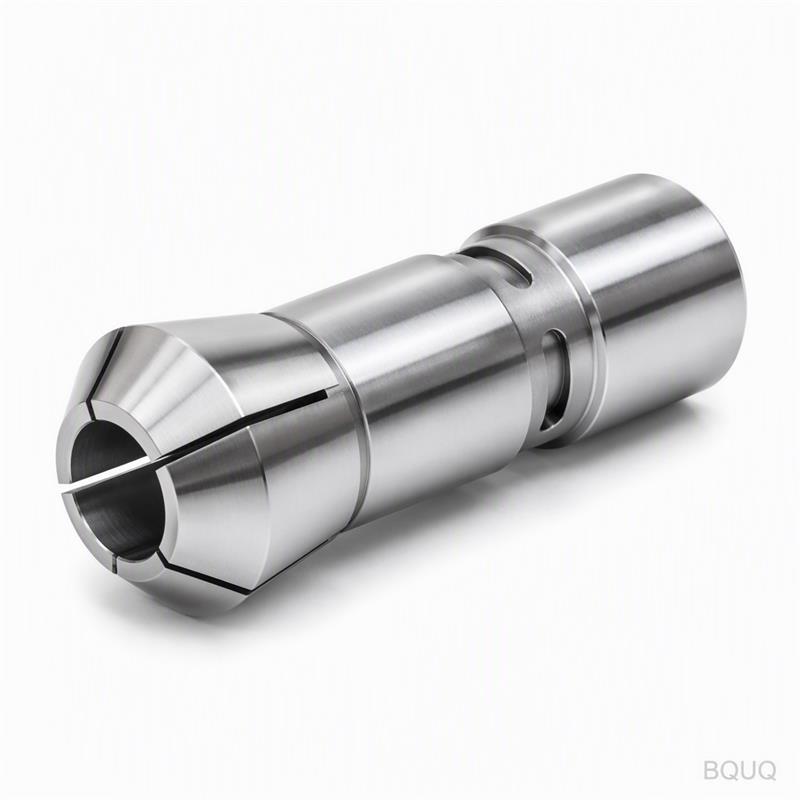
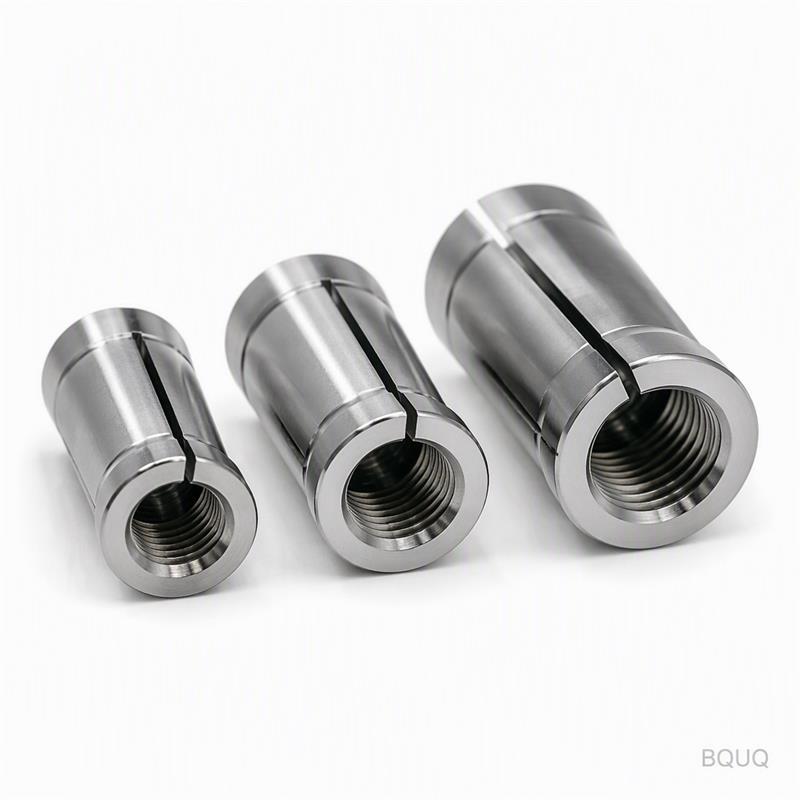
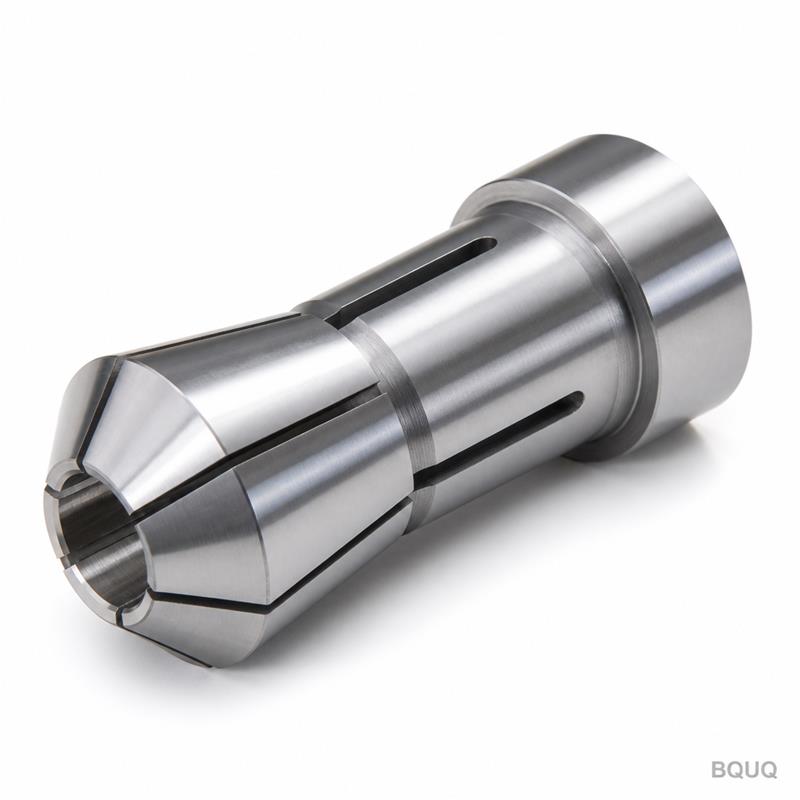
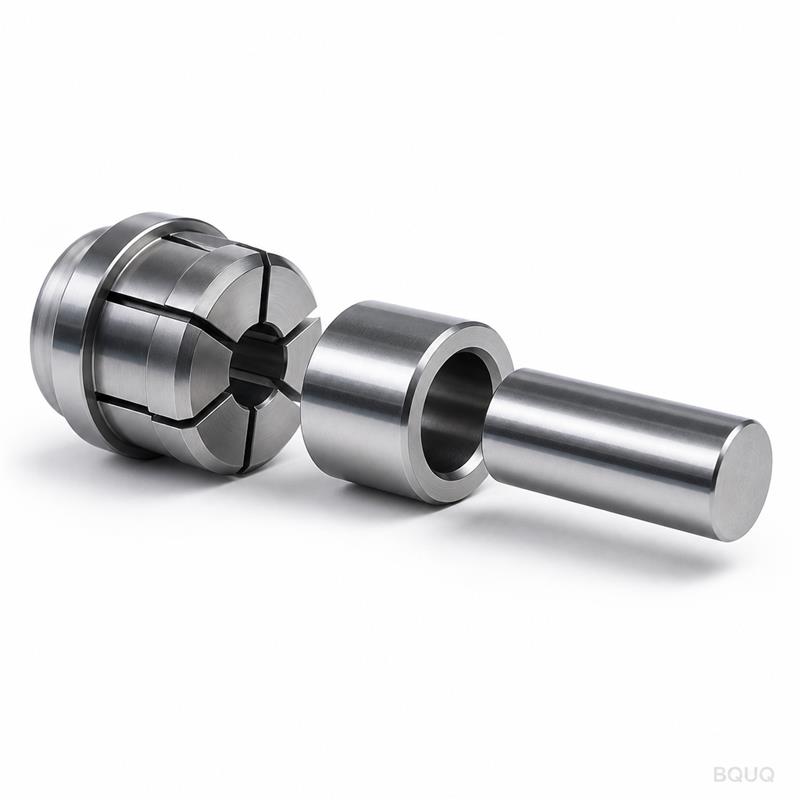
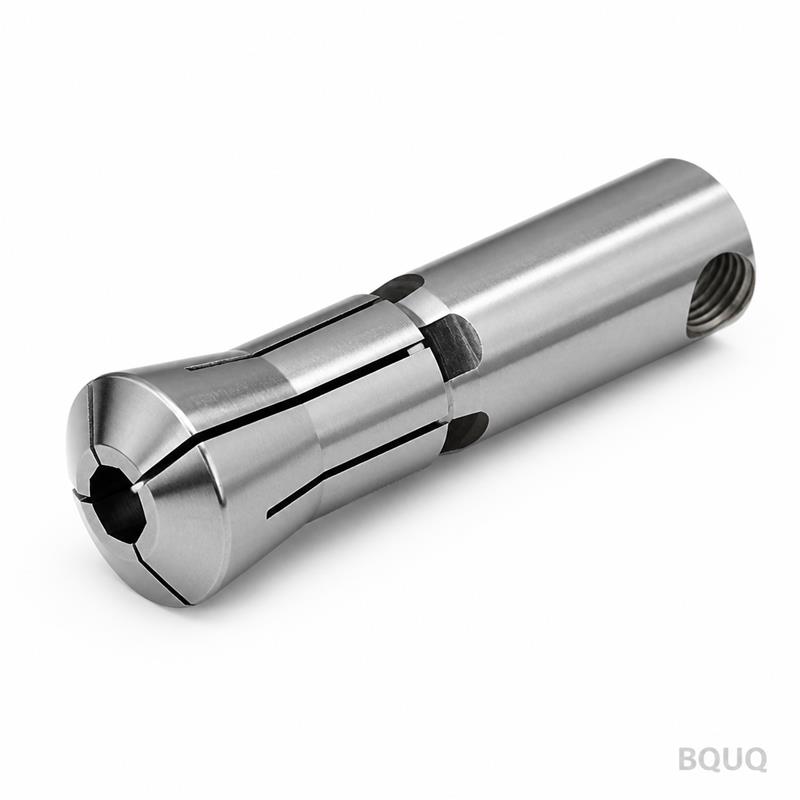
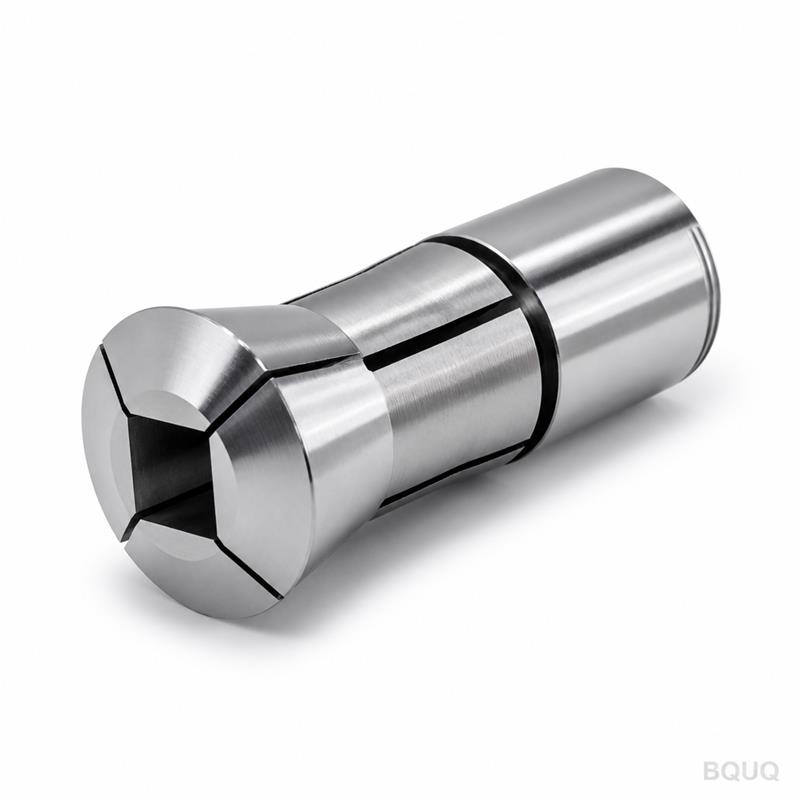
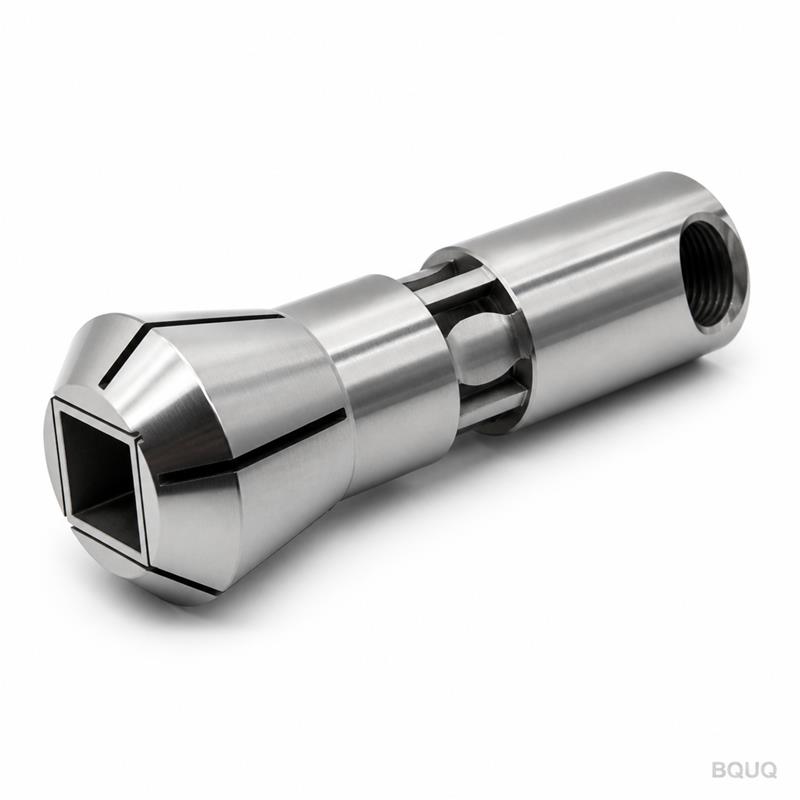
Dies ist eine CNC-gefräste Automatendrehmaschinen-Spannzange Typ 32 mit Vierkantbohrung, entwickelt für Schweizer- und Automatendrehmaschinen-Spindeln, die eine sichere Spannung von Vierkant- oder Re
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Dies ist eine CNC-gefräste Automatendrehmaschinen-Spannzange Typ 32 mit Vierkantbohrung, entwickelt für Schweizer- und Automatendrehmaschinen-Spindeln, die eine sichere Spannung von Vierkant- oder Rechteckmaterial erfordern. Sie erhalten eine garantierte Konzentrizität von 0,005 mm TIR (Gesamtplanlauf) und einen gehärteten Federstahlkörper mit 58–60 HRC, was sich in weniger Vibrationen und engeren Teiletoleranzen in Ihrer Produktion niederschlägt. Wir liefern Standardgrößen in 7 Tagen und kundenspezifische Bohrungen in 12 Tagen aus unserer Fabrik in Dongguan – ohne Mindestbestellmenge, die Sie ausbremst.
Warum eine Vierkantbohrung statt einer Rundbohrung für Ihr Material
Wenn Sie Vierkant-, Sechskant- oder Rechteckstangenmaterial in eine Automatendrehmaschine einspeisen, verformt eine runde Spannzangenbohrung das Material oder kann es nicht gleichmäßig greifen. Unsere Spannzange mit Vierkantbohrung passt sich exakt der Materialgeometrie an und verteilt die Spannkraft gleichmäßig über vier planare Flächen. Dies eliminiert Torsion bei der Hochgeschwindigkeitsbearbeitung und verhindert, dass sich das Werkstück im Spannfutter dreht. Das Ergebnis ist eine konsistente Bearbeitung von Flächen, Nuten und Bohrungen ohne Nachspannen oder Ausschuss.
Wie das Typ-32-Profil zu Ihrer Spindel und Ziehspindel passt
„Typ 32“ bezieht sich auf den Spannzangenkörperdurchmesser von 32 mm, eine Standardschnittstelle für viele Citizen-, Star- und Tsugami-Automatendrehmaschinen. Der Kopfdurchmesser beträgt 32 mm, das Gewinde ist M30 x 1,5 und die Gesamtlänge 80 mm. Dieses Profil passt zum Spannzangensitz und zum Rückzugmechanismus der Ziehspindel, sodass Sie Ihre vorhandenen Spannzangen ohne Maschinenumbau austauschen können. Wir können das hintere Ende auch auf einen kundenspezifischen Konus oder ein Sondergewinde bearbeiten, falls Ihre Spindel ein proprietäres Rückzugsdesign verwendet.
Materialauswahl und Wärmebehandlung für über 100.000 Zyklen
Wir verwenden entweder 65Mn-Federstahl oder 42CrMo-Legierungsstahl, abhängig von Ihrer Materialhärte und den Spannkraftanforderungen. Für Standardanwendungen bietet 65Mn überlegene Elastizität und Ermüdungsbeständigkeit, während 42CrMo gewählt wird, wenn Sie eine höhere Verschleißfestigkeit für abrasive Materialien wie Messing oder Aluminium benötigen. Nach der CNC-Bearbeitung wird jede Spannzange einer Vakuumwärmebehandlung auf 58–60 HRC unterzogen, gefolgt von einer Tiefkühlbehandlung zur Stabilisierung des Mikrogefüges. Dies verhindert Entspannung oder Verlust der Federkraft nach Tausenden von Öffnungs-Schließ-Zyklen.
Das Schlitzmuster: Wie wir Federrate und Spannkraft steuern
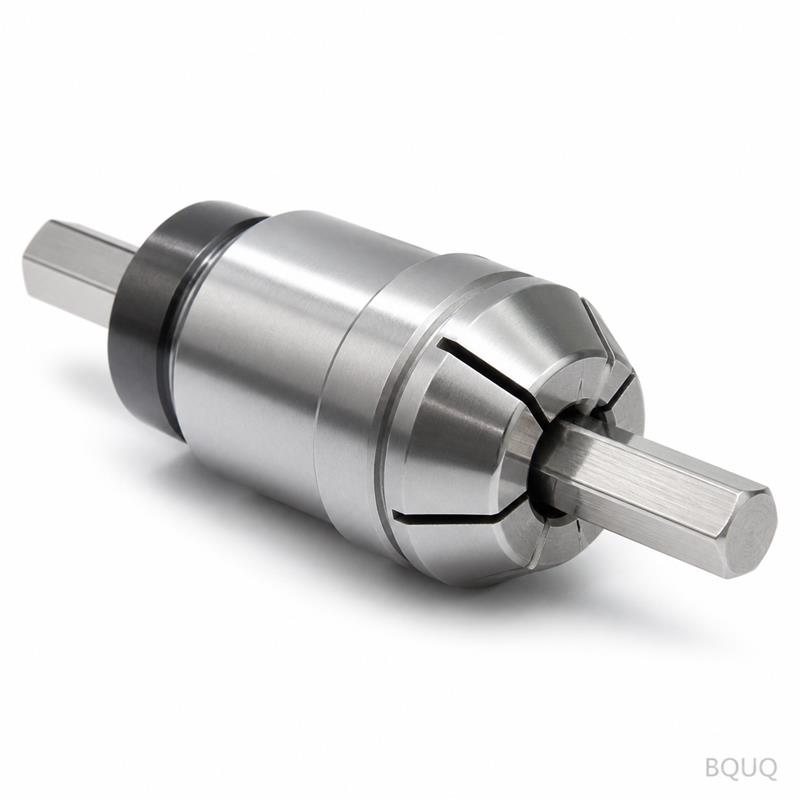
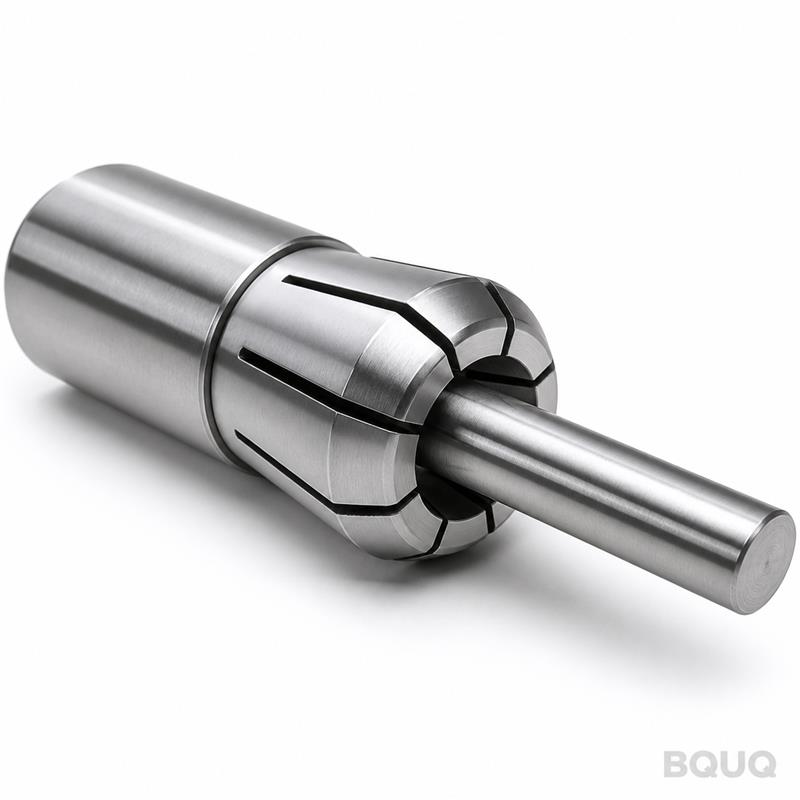
Die Spannkraft wird durch Breite, Tiefe und Anzahl der in den Spannzangenkörper eingebrachten Schlitze bestimmt. Für die Typ-32-Vierkantbohrung verwenden wir drei Schlitze im 120-Grad-Winkel, jeweils 1,2 mm breit und 45 mm von der Stirnfläche ausgehend. Dieses Muster ergibt eine ausgewogene radiale Auslenkung von 0,3 mm an der Bohrung. Wir berechnen die Federrate für Ihre spezifische Ziehspindel-Zugkraft (typischerweise 3–5 kN), sodass sich die Spannzange bei Betätigung um 0,1–0,2 mm schließt. Diese Präzision hält Ihre bearbeiteten Teile innerhalb von ±0,01 mm Toleranz.
Oberflächengüte und Schmierstoffrückhalt an Bohrung und Konus
Die innere Vierkantbohrung wird auf eine Oberflächengüte von Ra 0,4 µm geschliffen, was die Reibung zwischen Spannzange und Ihrem Material reduziert und ein Festfressen bei weicheren Materialien verhindert. Der 30-Grad-Konus an der Vorderseite wird auf Ra 0,2 µm geläppt, um eine perfekte Abdichtung gegen die Spindelnase zu gewährleisten. Zusätzlich ätzen wir eine Molybdändisulfid-Beschichtung auf die Bohrungsoberfläche. Diese Beschichtung hält Schmierstoff in mikroskopischen Taschen, reduziert Wärmeentwicklung und verlängert die Werkzeugstandzeit in Ihrer Drehmaschine. Für Hochgeschwindigkeitsbetrieb über 6.000 U/min ist dies entscheidend, um vorzeitigen Verschleiß zu vermeiden.
Prüfdaten, die wir mit jeder Charge senden: Rundlauf, Härte und Bohrungsgröße
Wir liefern nicht auf gut Glück. Jede Spannzange wird vor der Verpackung auf einem Zeiss-Koordinatenmessgerät und mit einem kundenspezifischen Gut-/Ausschuss-Lehren geprüft. Sie erhalten einen Maßbericht, der die Bohrungsgröße auf ±0,005 mm, die Konzentrizität auf 0,005 mm TIR und Härteprüfergebnisse von drei Punkten am Körper umfasst. Wir führen auch einen Rückfederungstest durch, bei dem der Innendurchmesser nach 10.000 simulierten Zyklen gemessen wird, um zu bestätigen, dass die Spannzange auf innerhalb von 0,01 mm ihrer ursprünglichen Bohrungsgröße zurückkehrt. Wenn ein Parameter außerhalb der Spezifikation liegt, wird die Spannzange verschrottet, nicht nachbearbeitet.
Spezifikation
Wert
Produktname
CNC-gefräste Automatendrehmaschinen-Spannzange Typ 32 mit Vierkantbohrung
Spannzangenkörperdurchmesser
32 mm (1,260 Zoll)
Verfügbare Vierkantbohrungsgrößen
4 mm x 4 mm bis 20 mm x 20 mm (Sonderanfertigung auf Anfrage)
Gesamtlänge
80 mm (3,150 Zoll)
Gewindegröße
M30 x 1,5 (metrisches Feingewinde)
Materialoptionen
65Mn-Federstahl oder 42CrMo-Legierungsstahl
Härte (nach Wärmebehandlung)
58–60 HRC
Oberflächengüte der Innenbohrung
Ra 0,4 µm (geschliffen und geläppt)
Konzentrizität (TIR)
0,005 mm
Spannauslenkung
0,1–0,2 mm bei Nenn-Ziehspindelkraft
Lieferzeit (Standardgröße)
7 Tage
Lieferzeit (Sonderbohrung)
12 Tage
Mindestbestellmenge
Keine Mindestbestellmenge (Einzelstück möglich)
Ursprungsland
Hergestellt in China (Dongguan, Guangdong)
Wie sich diese Spannzange auf unseren eigenen CNC-Drehmaschinen in Dongguan bewährt
Wir fertigen diese Spannzangen nicht nur – wir testen sie auf unserer eigenen Flotte von 20 CNC-Automatendrehmaschinen, bevor wir sie Ihnen anbieten. In unseren Versuchsläufen mit 10 mm Vierkant-Aluminiummaterial 6061 hielten wir eine Oberflächengüte von Ra 0,8 µm und eine Positionstoleranz von ±0,005 mm an einem 50 mm langen Teil. Dieselbe Spannzange absolvierte 50.000 Öffnungs-Schließ-Zyklen ohne messbaren Verlust an Spannkraft. Diese interne Validierung ist Teil unseres Präzisionsfertigungsprozesses und stellt sicher, dass die Spannzange, die Sie erhalten, produktionsbereit ist – nicht nur laborgeprüft.
Individualisierungsoptionen: Bohrungsgröße, Schlitzbreite und Materialgüte
Wenn Ihr Material eine ungewöhnliche Größe hat oder Sie eine andere Federrate benötigen, können wir das Design anpassen. Wir fertigen routinemäßig Vierkantbohrungen von 3 mm bis 25 mm und können die Schlitzbreite von 0,8 mm bis 1,5 mm variieren, um die Spannkraft für dünnwandige Rohre abzustimmen. Wir bieten auch eine Version mit Hartmetallspitze für abrasive Materialien wie glasfaserverstärkte Kunststoffe an. Senden Sie uns Ihre Zeichnung oder eine Materialprobe, und wir liefern eine Spannzange, die zur Zugkraft Ihrer Maschinen-Ziehspindel passt. Weitere Informationen zur Werkzeugauswahl finden Sie in unserem Leitfaden zur CNC-Schneidwerkzeugauswahl.
Verpackungs- und Versanddetails für den Export nach Nordamerika und Europa
Jede Spannzange wird einzeln in VCI-Papier (Dampfkorrosionsschutz) eingewickelt und in einer schaumstoffgepolsterten stabilen Box platziert, um Oberflächenschäden während des Transports zu vermeiden. Bei Bestellungen ab 20 Stück verwenden wir Holzpaletten mit exportsicherer Versiegelung. Wir versenden per DHL, FedEx oder UPS für kleine Pakete (3–5 Tage Lieferzeit) und per Seefracht für Großbestellungen (20–30 Tage). Alle Exportdokumente, einschließlich Ursprungszeugnis (COO), Handelsrechnung und Materialprüfzertifikate, werden innerhalb von 24 Stunden nach Auftragsbestätigung erstellt.
Haben Sie eine Mindestbestellmenge für diese Spannzange?
Nein, wir haben keine Mindestbestellmenge – Sie können ein einzelnes Stück für Prototypen bestellen, und der Stückpreis bleibt derselbe wie bei einer Charge von 100 Stück.
Können Sie eine Vierkantbohrungsgröße herstellen, die nicht in der Tabelle aufgeführt ist?
Ja, wir können jede Vierkantbohrung von 3 mm bis 25 mm in 0,5-mm-Schritten bearbeiten und passen auch den Außenkonus oder das Gewinde an Ihre Spindel an.
Wie verifizieren Sie, dass die Spannzange bei einem 6-mm-Vierkantstab nicht rutscht?
Wir testen jede Sonderbohrung mit einem Drehmomentschlüssel an einer Ziehspindel-Vorrichtung und messen den Rutschpunkt bei 3 verschiedenen Zugkräften. Die Testdaten senden wir Ihnen vor dem Versand.
Wie ist Ihre typische Lieferzeit bei einer Eilbestellung?
Für Standard-Typ-32-Spannzangen können wir innerhalb von 48 Stunden versenden, wenn die Bohrungsgröße auf Lager ist. Für Sonderbohrungen bieten wir einen 5-Tage-Expressservice mit einem Aufschlag von 20 % an.
Weitere Details dazu, wie wir diese Toleranzen erreichen, finden Sie in unserem Leitfaden zu CNC-Bearbeitungstoleranzen, um den Unterschied zwischen Standard- und Hochpräzisionsklassen zu verstehen.
Fordern Sie innerhalb von 12 Stunden ein verbindliches Angebot an. Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder per WhatsApp an +86 13713157787. Wir bestätigen Bohrungsgröße, Materialgüte und Preis innerhalb eines Werktags.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.