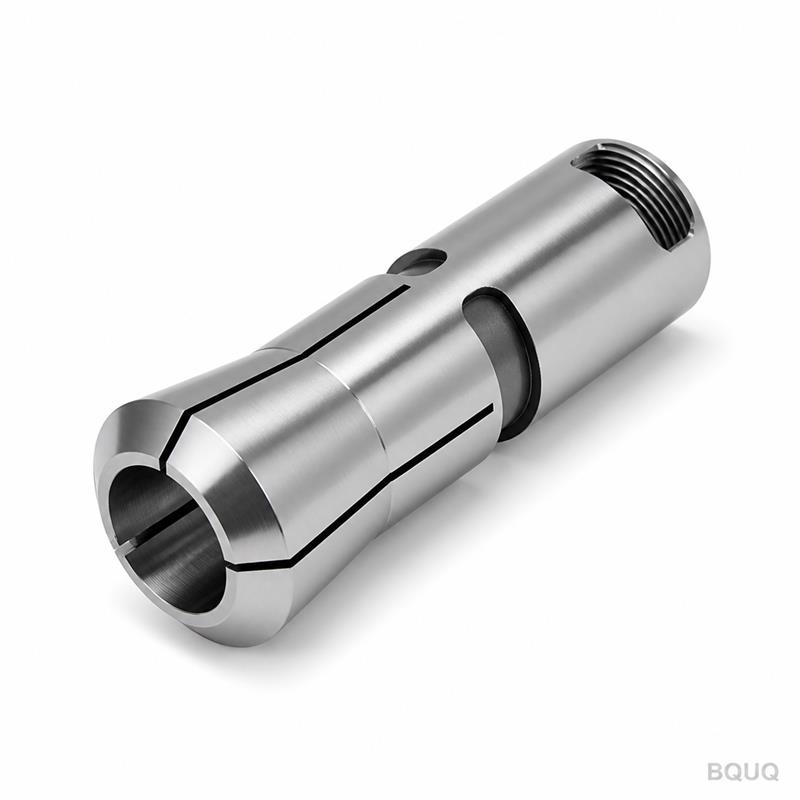
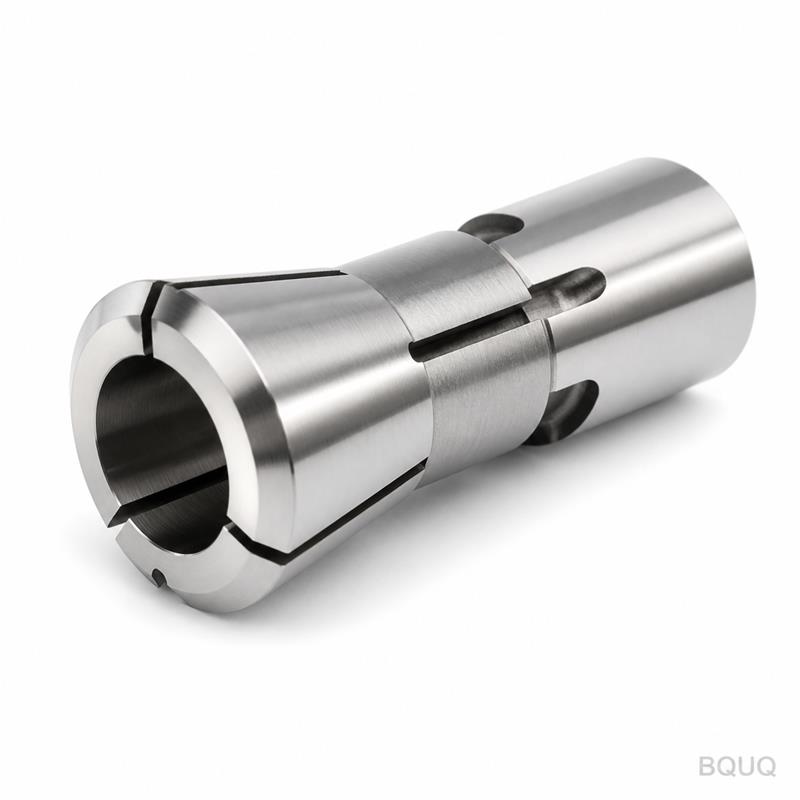
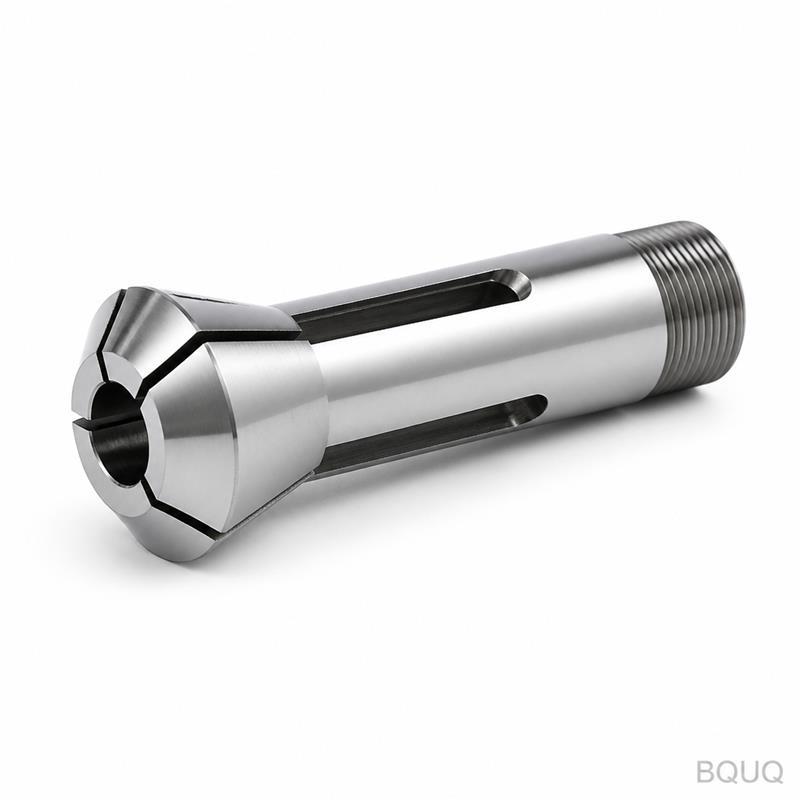
Was diese Spannzange für Ihre Automatendrehmaschinenspindel tatsächlich leistet Dies ist eine CNC-gefräste Automatendrehmaschine Typ 25 Dreieckbohrung Spannzange, die dafür ausgele
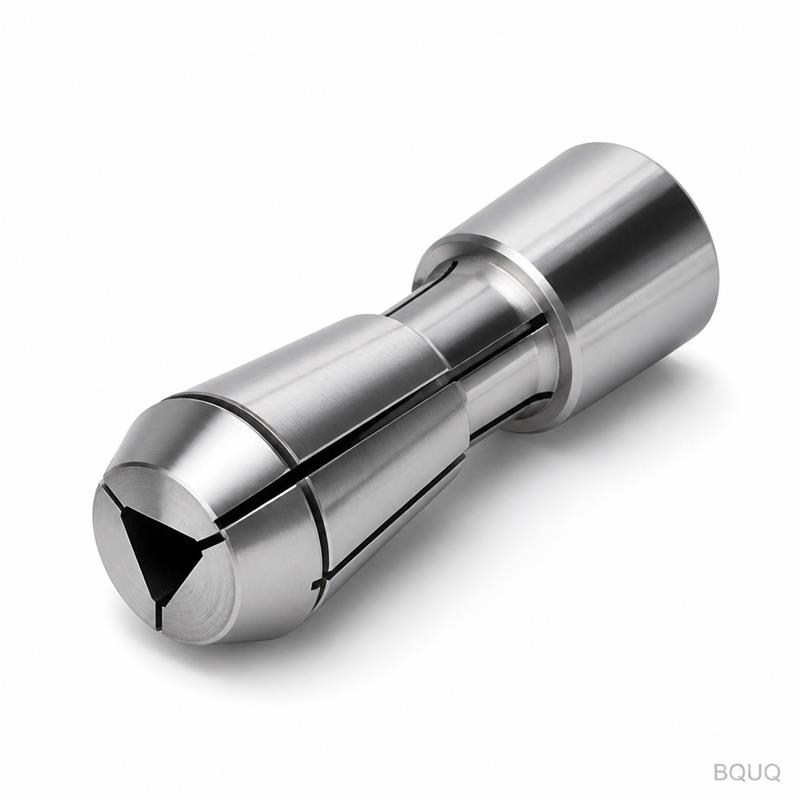
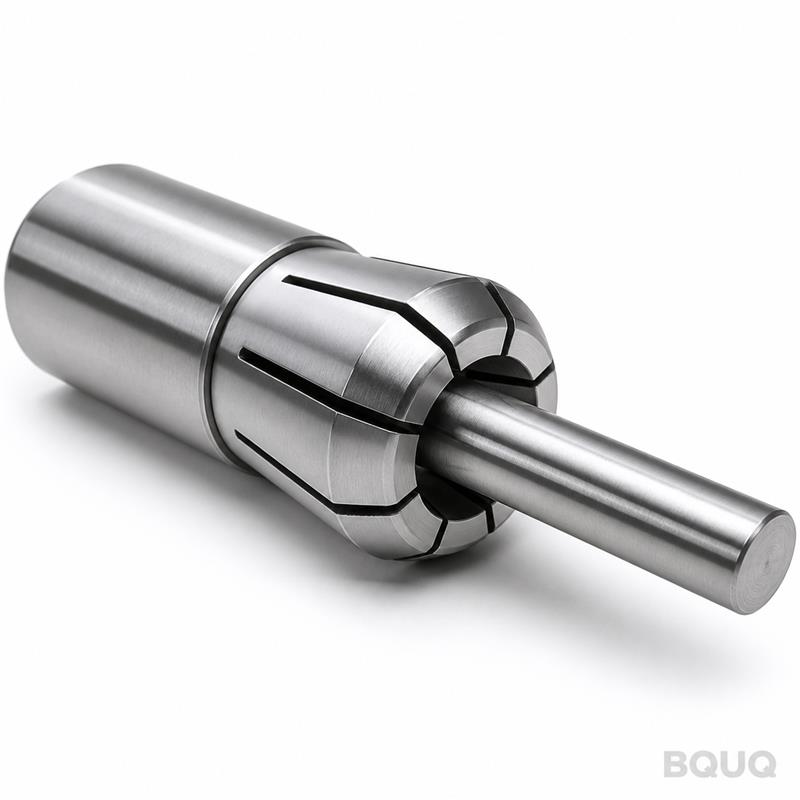
BQUQ CNC-gefräste Automatendrehmaschine Typ 25 Dreieckbohrung Spannzange
Was diese Spannzange für Ihre Automatendrehmaschinenspindel tatsächlich leistet Dies ist eine CNC-gefräste Automatendrehmaschine Typ 25 Dreieckbohrung Spannzange, die dafür ausgelegt ist, dreieckiges,
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was diese Spannzange für Ihre Automatendrehmaschinenspindel tatsächlich leistet
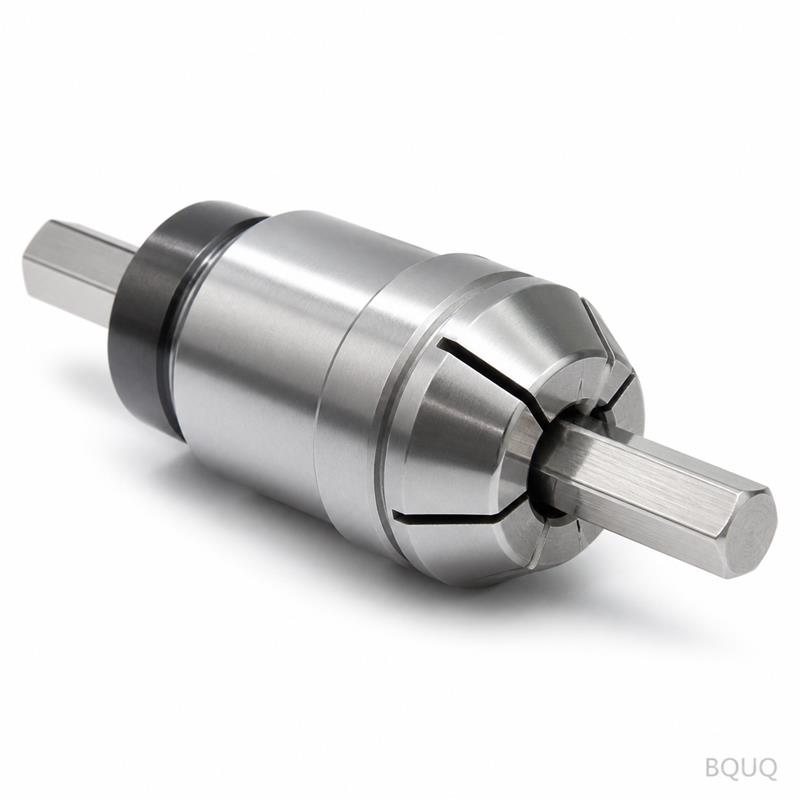
Dies ist eine CNC-gefräste Automatendrehmaschine Typ 25 Dreieckbohrung Spannzange, die dafür ausgelegt ist, dreieckiges, quadratisches oder sechseckiges Stangenmaterial ohne Oberflächenbeschädigung zu spannen. Sie erhalten einen garantierten Rundlauf von 0,005 mm TIR (Total Indicator Reading) an der Spitze, eine Härte von 58–60 HRC auf der Spannfläche und eine Oberflächengüte von Ra 0,4 µm im Inneren der Bohrung. Die Lieferzeit beträgt 7 Werktage für Standardgrößen, und wir versenden ab unserem Werk in Dongguan ohne Mindestbestellmenge für diese Produktlinie.
Jede Spannzange wird aus einem einzigen Stab aus 20CrMnTi-Legierungsstahl gefertigt, nicht aus Rohr geschnitten, was den Federabschnitten eine gleichmäßige Wandstärke und eine vorhersehbare Spannkraft verleiht. Dies ist Präzisionsfertigung, hergestellt in China, aber mit derselben Toleranzdisziplin, die Sie von einer Schweizer Werkstatt erwarten – nur zu einem Bruchteil der Stückkosten.
Warum eine Dreieckbohrung, nicht rund, für quadratisches und sechseckiges Material
Standardmäßige runde Spannzangen verformen sich, wenn Sie ein dreieckiges oder quadratisches Werkstück spannen – sie berühren nur an vier Punkten, wodurch das Teil locker bleibt und vibriert. Die Dreieckbohrung in dieser Spannzange hat drei innere Lappen, die den Ecken Ihres Materials entsprechen und die Spannkraft gleichmäßig über die flachen Flächen verteilen.
Für eine Automatendrehmaschine Typ 25 bedeutet dies, dass Sie Sechskantstangen bis zu 16 mm über Schlüsselweite, Vierkantstangen bis zu 14 mm und Dreieckstangen bis zu 18 mm zuführen können. Die Federschlitze sind CNC-drahtgeschnitten mit einer Schnittbreite von 0,3 mm, sodass sich die Spannzange innerhalb eines Bereichs von 0,5 mm öffnet und schließt, ohne ihre ursprüngliche Form zu verlieren. Sie müssen die Spannzange für verschiedene Stangenprofile nicht wechseln – drehen Sie einfach das Material, um es an die Lappen anzupassen.
Materialauswahl und Wärmebehandlung für 60 HRC Haltbarkeit
Wir bearbeiten den Spannzangenkörper aus 20CrMnTi, einem Einsatzstahl, der Ihnen einen zähen Kern und eine verschleißfeste Schale bietet. Der Bearbeitungsprozess beginnt mit dem Drehen von Außen- und Innendurchmesser auf einer CNC-Drehmaschine, gefolgt vom Fräsen der drei Dreieckslappen und dem Schneiden der Federschlitze auf einer Drahterodiermaschine.
Nach der Bearbeitung karbonisieren wir die Spannzange auf eine Einsatzhärtetiefe von 0,8–1,2 mm, dann härten und vergüten wir sie auf eine endgültige Oberflächenhärte von 58–60 HRC. Der Kern bleibt bei 32–36 HRC, sodass sich die Spannzange wie eine Feder biegt, aber nach 100.000 Zyklen nicht bricht. Die Federschlitze werden in einem Vakuumofen spannungsarm geglüht, um jegliche Eigenspannung aus dem Erodierprozess zu entfernen – dies ist entscheidend, um den Rundlauf nach wiederholtem Spannen unter 0,005 mm zu halten.
Rundlaufkontrolle: Wie wir 0,005 mm TIR bei jeder Einheit halten
Rundlauf ist keine Glückssache, sondern eine Frage der Vorrichtung. Wir schleifen den Außendurchmesser der Spannzange auf einen Masterdorn mit einem zertifizierten Rundlauf von 0,002 mm. Die Spannzange wird dann auf diesem Dorn montiert und die innere Dreieckbohrung wird mit einer Formschleifscheibe geschliffen, die exakt dem Lappenprofil entspricht.
Jede Spannzange wird nach dem Schleifen auf einer CNC-Koordinatenmessmaschine (KMM) geprüft. Wir messen den Rundlauf an drei Positionen: der Stirnfläche, dem Mittelpunkt der Bohrung und dem hinteren Konus. Der zulässige Grenzwert beträgt 0,005 mm TIR, aber unser tatsächlicher Durchschnitt liegt bei 0,003 mm. Wenn Sie engere Toleranzen benötigen, können wir auf garantiert 0,003 mm schleifen, dies verlängert jedoch die Lieferzeit um 2 Tage und ist nur für Hochgeschwindigkeitsspindeln über 8.000 U/min erforderlich.
Prüfung vor jedem Versand: Was wir messen und berichten
Sie müssen uns nicht beim Wort nehmen – wir senden mit jeder Bestellung einen digitalen Prüfbericht. Der Bericht enthält die tatsächlich gemessenen Werte für die folgenden Parameter: Bohrungsdurchmesser in drei Tiefen, Lappenprofilabweichung, Federschlitzbreite, Härtemessung an der Einsatzoberfläche und die Rundlaufmessung von der KMM.
Wir führen außerdem vor dem Verpacken einen Funktionstest an einer realen Automatendrehmaschinen-Vorrichtung durch. Die Spannzange wird 50 Mal auf einer 14-mm-Sechskantstange gespannt und gelöst, und wir verifizieren, dass die Stange bei einem Drehmoment von 12 Nm nicht rutscht. Jede Spannzange, die diesen Test nicht besteht, wird verschrottet, nicht nachbearbeitet. Der Prüfbericht wird Ihnen innerhalb von 24 Stunden nach bestandener Endkontrolle per E-Mail zugesandt.
Spannzangen-Spezifikationen, die für Ihre Maschineneinrichtung relevant sind
Parameter
Wert
Spannzangentyp
Typ 25 (passt für 25 mm Spindel)
Bohrungsform
Dreieck (3-Lappen)
Spannbereich
0,5 mm maximale Öffnung
Werkstückgröße
Sechskant bis 16 mm, Vierkant bis 14 mm, Dreieck bis 18 mm
Material
20CrMnTi-Legierungsstahl
Härte (Oberfläche)
58–60 HRC
Härte (Kern)
32–36 HRC
Einsatzhärtetiefe
0,8–1,2 mm
Rundlauf (TIR)
0,005 mm garantiert, 0,003 mm Durchschnitt
Oberflächengüte (Bohrung)
Ra 0,4 µm
Oberflächengüte (Außendurchmesser)
Ra 0,8 µm
Lieferzeit
7 Werktage (Standard), 10 Tage (Sonderanfertigung)
Mindestbestellmenge
Keine Mindestbestellmenge (Einzelstück möglich)
Prüfbericht
In jeder Bestellung enthalten
Anpassung der Dreieckbohrung für nicht standardmäßige Stangenprofile
Wenn Ihr Stangenmaterial kein perfektes Dreieck, Quadrat oder Sechseck ist, können wir die Bohrung so bearbeiten, dass sie exakt Ihrem Profil entspricht. Senden Sie uns eine 2D-Zeichnung Ihres Werkstückquerschnitts mit den Maßen und Toleranzen, und wir generieren das Lappenprofil mithilfe unseres proprietären CAM-Algorithmus.
Kundenspezifische Bohrungen werden mit demselben Drahterodierverfahren bearbeitet, sodass Sie den Rundlauf von 0,005 mm auch bei einem 5-Lappen- oder 7-Lappen-Profil beibehalten. Die Mindestbestellmenge für Sonderanfertigungen beträgt ein Stück, aber die Lieferzeit verlängert sich auf 10 Werktage, da wir ein neues Formschleifrad herstellen müssen. Für Standard-Dreieckprofile halten wir das Rad auf Lager, sodass die 7-Tage-Lieferzeit gilt.
Müssen Sie die Spannkraft für dünnwandige Rohre anpassen? Wir können die Federschlitze verbreitern oder ein zweites Schlitzset für einen weicheren Griff hinzufügen. Geben Sie einfach die Wandstärke Ihres Werkstücks an, und wir berechnen Schlitzbreite und -tiefe, um Verformungen zu vermeiden.
Wie diese Spannzange im Vergleich zu hydraulischen oder Membranfuttern abschneidet
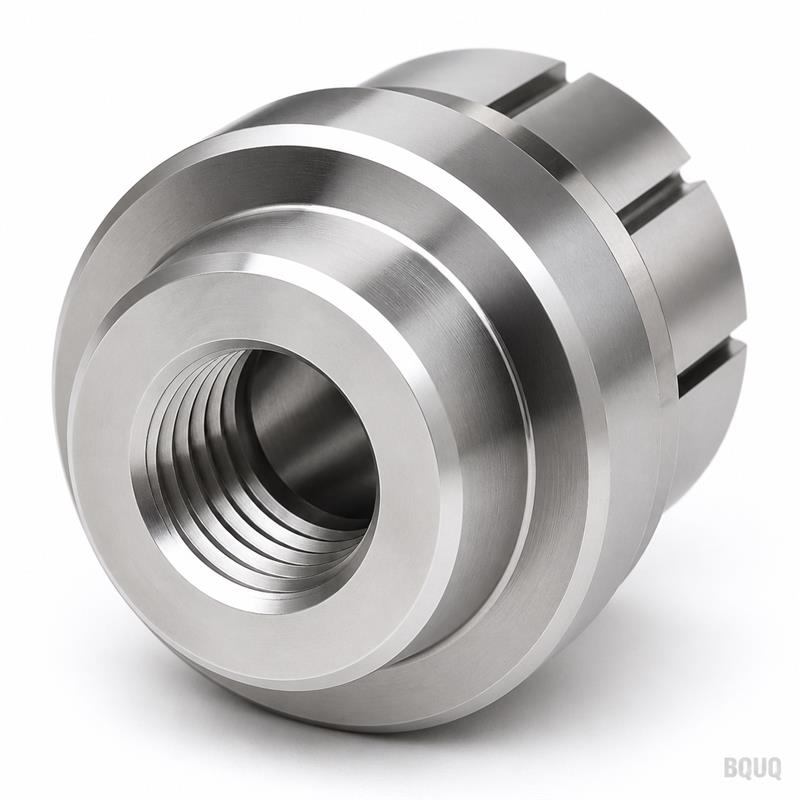
Hydraulische Futter bieten einen Rundlauf von 0,003 mm, kosten aber viermal so viel und erfordern eine Hydraulikeinheit an Ihrer Drehmaschine. Membranfutter bieten eine hervorragende Wiederholgenauigkeit, sind jedoch auf rundes Material beschränkt. Die Dreieckbohrung Spannzange ist die einzige Option, die Ihnen einen Rundlauf unter 0,005 mm mit nicht-rundem Material bietet, und sie erfordert keine zusätzliche Ausrüstung – sie wird direkt an Ihrem vorhandenen Typ-25-Spannzangenverschluss montiert.
Für eine Lohnfertigung, die kurze Chargen von Sechskant- oder Vierkantteilen bearbeitet, amortisiert sich diese Spannzange nach etwa 25 Einrichtungswechseln, da Sie kein Vierbackenfutter mehr für jede neue Stangengröße einrichten müssen. Die Spannkraft ist über den gesamten Bereich von 0,5 mm konstant bei ±5 %, was mit einem hydraulischen Futter vergleichbar ist, jedoch zu 1/4 der Kosten.
Wie hoch ist die Mindestbestellmenge für diese Spannzange?
Keine Mindestbestellmenge – Sie können ein einzelnes Stück zum Testen bestellen, und wir versenden es mit einem vollständigen Prüfbericht.
Können Sie eine Bohrung herstellen, die meinem sehr spezifischen Dreieckprofil entspricht?
Ja, senden Sie Ihre Zeichnung mit Maßen und Toleranzen, und wir schneiden das Lappenprofil per Drahterosion exakt passend, wobei der gleiche Rundlauf von 0,005 mm beibehalten wird.
Wie verifizieren Sie, dass der Rundlauf bei meinem Teil wirklich 0,005 mm beträgt?
Jede Spannzange wird an drei Positionen auf einer KMM gemessen, und der digitale Bericht wird Ihnen vor dem Versand per E-Mail zugesandt – ohne zusätzliche Kosten.
Wie ist Ihre Lieferzeit, wenn ich eine Sondergröße bestelle?
Standard-Dreieckbohrungen werden in 7 Werktagen versendet; kundenspezifische Profile dauern 10 Werktage, da wir ein neues Formschleifrad herstellen müssen.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden – Senden Sie Ihre Zeichnung noch heute
Hören Sie auf zu raten, ob eine Spannzange Ihr Stangenmaterial hält. Senden Sie uns Ihre Werkstückzeichnung oder Spannzangenmaße, und wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot, einer Lieferzeit und einer technischen Empfehlung. Für Standard-Typ-25-Dreieckbohrung Spannzangen können wir sofort auf Basis der Lagergrößen anbieten.
Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns über WhatsApp unter +86 13713157787. Wir sind in Dongguan, China, und wir beantworten jede Anfrage innerhalb eines Werktages, auch am Wochenende. Wenn Sie Materialien oder Toleranzen für Ihren nächsten Auftrag vergleichen, schauen Sie sich unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen und unseren Leitfaden zu CNC-Bearbeitungstoleranzen an, um sicherzustellen, dass Ihre Spezifikationen für das Produktionsvolumen realistisch sind.