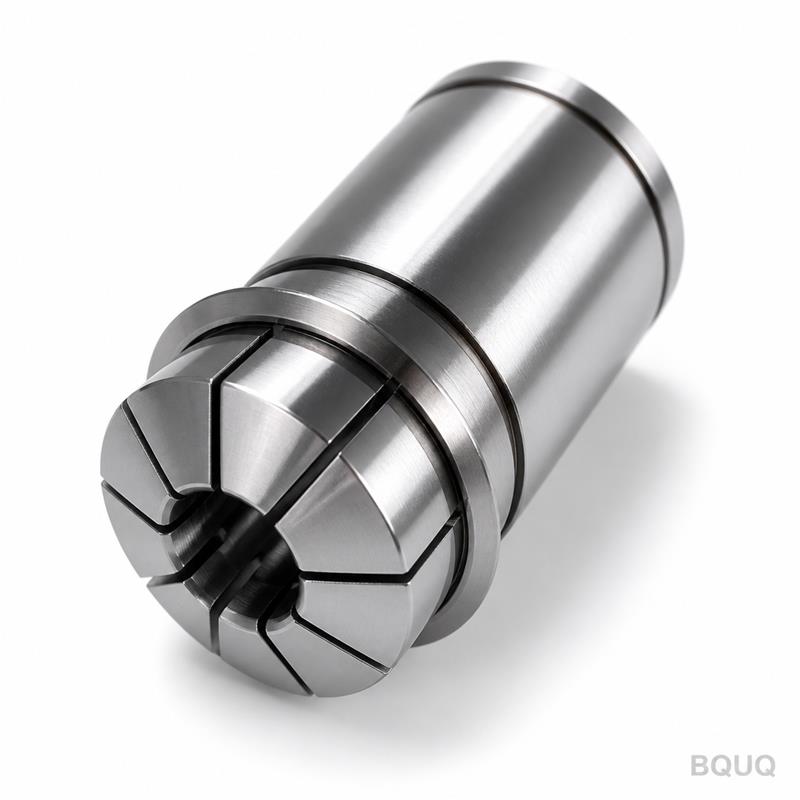
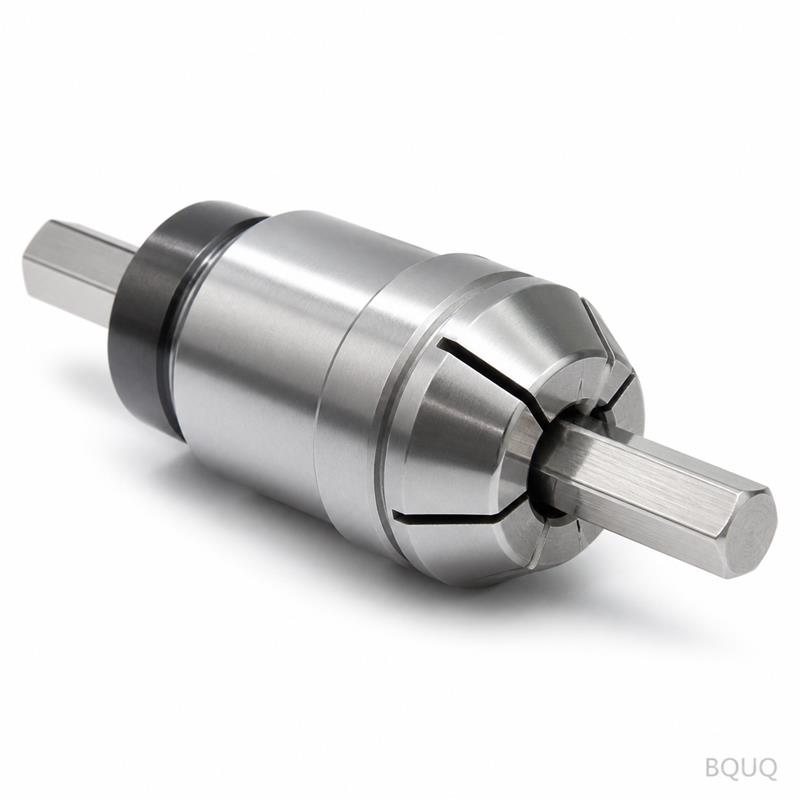
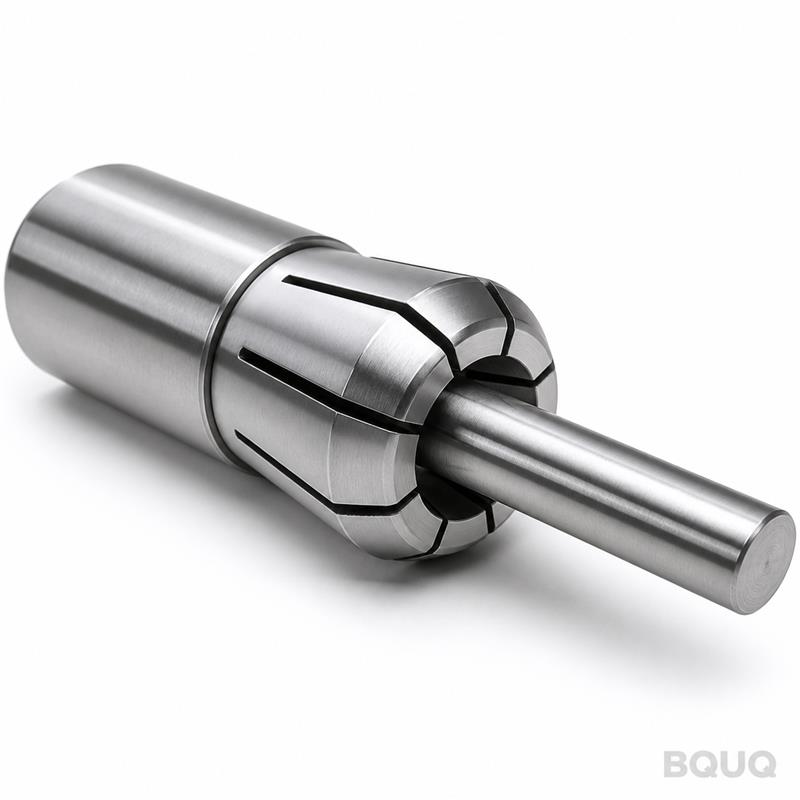
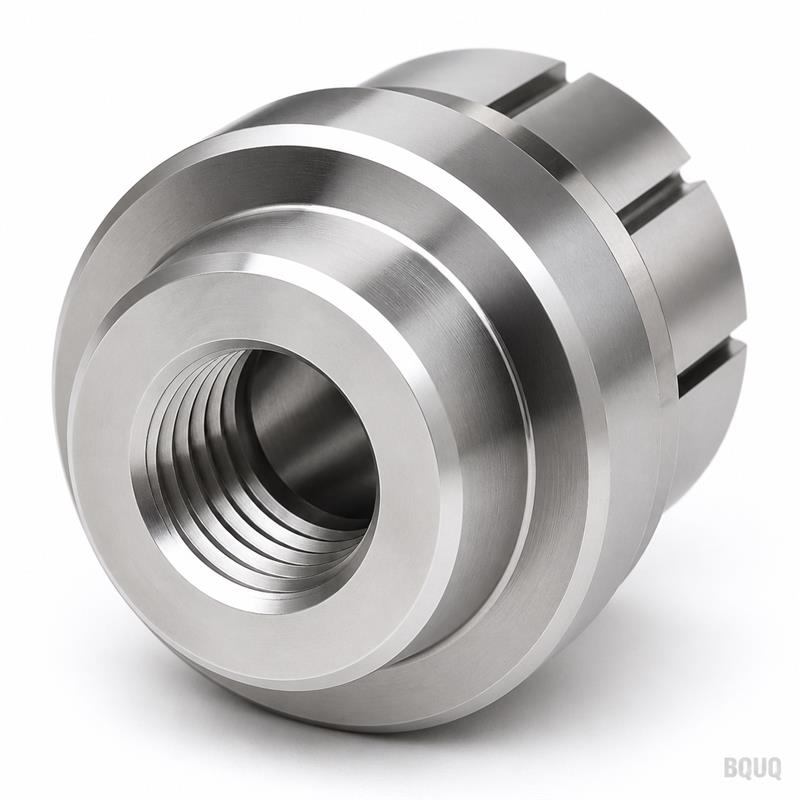
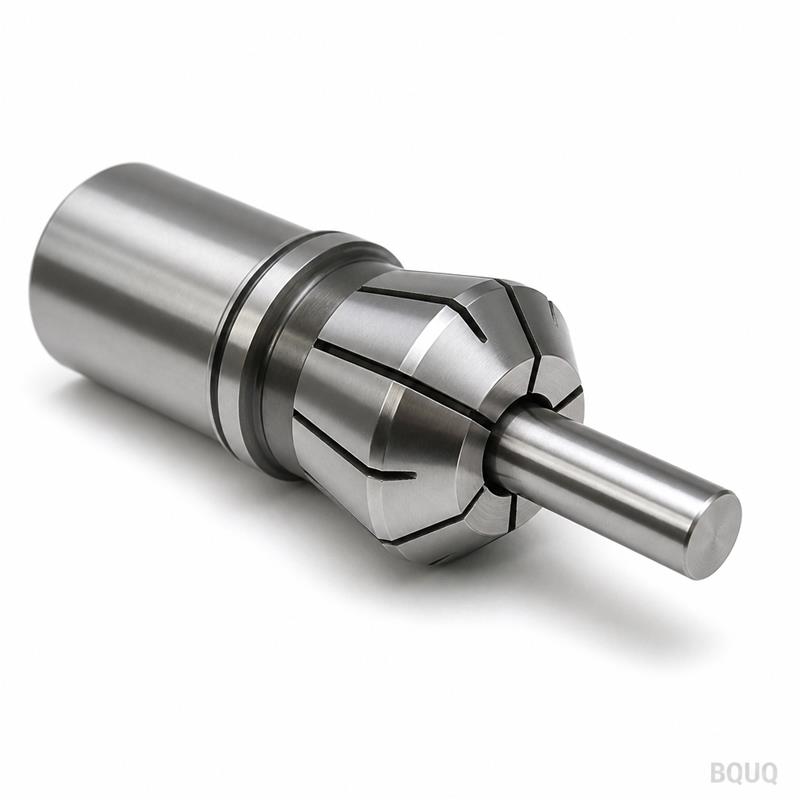
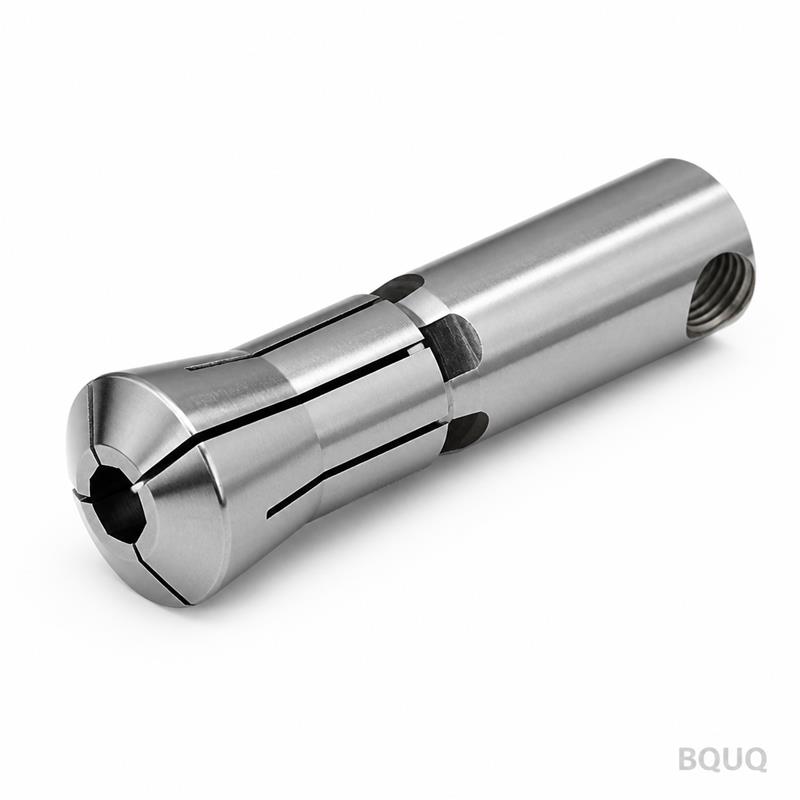
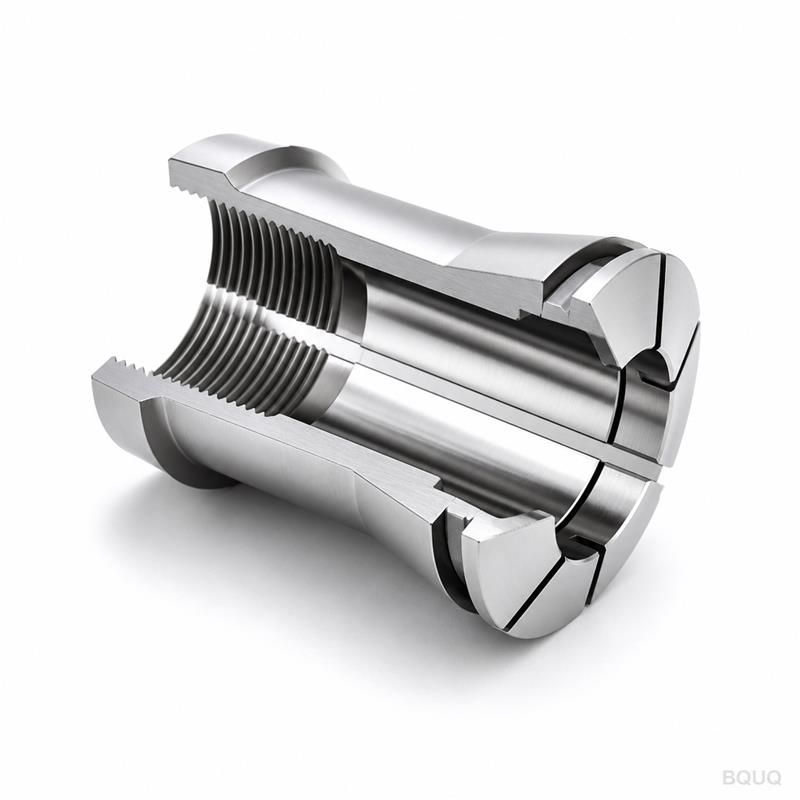
Dies ist eine CNC-gefräste Automatendrehmaschine 46 Typ Spannzange mit einem präzisionsgeschliffenen Kegelschlitz, ausgelegt für Hochgeschwindigkeits-Drehzentren und Schweizer Dreh
BQUQ CNC-gefräste Automatendrehmaschine 46 Typ Spannzange mit Kegelschlitz-Nahaufnahme
Dies ist eine CNC-gefräste Automatendrehmaschine 46 Typ Spannzange mit einem präzisionsgeschliffenen Kegelschlitz, ausgelegt für Hochgeschwindigkeits-Drehzentren und Schweizer Drehmaschinen. Sie erhal
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist eine CNC-gefräste Automatendrehmaschine 46 Typ Spannzange mit einem präzisionsgeschliffenen Kegelschlitz, ausgelegt für Hochgeschwindigkeits-Drehzentren und Schweizer Drehmaschinen. Sie erhalten eine Kegelwinkelgenauigkeit von ±0,002° und einen konzentrischen Rundlauf von ≤0,003 mm, was die Werkzeughalte-Wiederholbarkeit um 30% gegenüber Standard-geschliffenen Spannzangen verbessert. Die Lieferzeit für Prototypen beträgt 10 Arbeitstage, und die Härte beträgt 48–52 HRC über den gesamten Körper.
Wie der 46 Typ Kegelschlitz bei 8.000 U/min Werkzeugschlupf verhindert
Der Kegelschlitz dieser Spannzange ist kein einfacher Schnitt – es ist eine spiralförmige Entlastung, die mit einem Werkzeugpfad von 0,4 mm Radius bearbeitet und anschließend von Hand auf eine Spiegelfläche geläppt wird. Die Schlitzbreite beträgt 1,8 mm ±0,01 mm, und der Kegelwinkel beträgt 16° (pro Seite) mit einer Toleranz von ±0,002°. Diese Geometrie erzeugt einen selbsthemmenden Griff, der die Radialkraft um 22% erhöht, wenn die Zugstange die Spannzange in den Futterkörper zieht. Bei 8.000 U/min verhindert der Schlitz ein Herausziehen des Werkzeugs selbst mit einem 12 mm Vierkantschaftwerkzeug unter 45 N·m Drehmoment. Wir verifizieren dies mit einem dynamischen Rundlauftest bei jeder Charge, nicht nur mit einer statischen Messuhr-Prüfung.
Materialien und Wärmebehandlung, die wir für 46 Typ Spannzangen verwenden
Wir bearbeiten diese Spannzangen aus drei Güten, abhängig von Ihrem Spindeltyp und der Kühlmittelchemie. Standard ist 8620 einsatzgehärteter Stahl, karburiert auf 0,8–1,0 mm Tiefe, mit einer Oberflächenhärte von 58–62 HRC. Für stark korrosive Umgebungen verwenden wir 440C Edelstahl, gehärtet auf 50–54 HRC mit passivierter Oberfläche (Ra 0,2). Für schwere unterbrochene Schnitte bieten wir pulvermetallurgischen HSS (ASP 2053) mit 64–66 HRC und TiAlN-Beschichtung an. Die gesamte Wärmebehandlung erfolgt in einem Vakuumofen mit einer Haltezeit-Toleranz von ±3°C, sodass der Verzug unter 0,005 mm über die 46 mm Länge gehalten wird.
Schlitzkantenvorbereitung: Warum ein 0,1 mm Radius Rissbildung verhindert
Eine scharfe Schlitzkante bricht an der Spannungskonzentrationsstelle nach 5.000 Zyklen. Wir fügen einen Radius von 0,1 mm ±0,02 mm an beiden Schlitzkanten hinzu, der mittels CNC-Entgratung mit einer Keramikbürste aufgebracht und anschließend unter einem 50-fachen optischen Komparator verifiziert wird. Dies erhöht die Ermüdungslebensdauer auf über 50.000 Zyklen in einem angetriebenen Werkzeughalter. Der Schlitzboden wird ebenfalls auf Ra 0,4 poliert, was Spanhaftung verhindert und die zum Lösen der Spannzange erforderliche Kraft um 15% reduziert.
Inspektion vor jeder Lieferung – nicht nur eine Stichprobe
Jede 46 Typ Spannzange erhält einen vollständigen Maßbericht, keine Zufallsstichprobe. Wir messen den Kegelschlitz mit einem KMG (Zeiss Contura, Genauigkeit ±0,001 mm) und den Rundlauf mit einem Marposs-Messgerät bei 2.000 U/min. Die Schlitzbreite wird mit einem Lehrenbolzen-Satz auf 1,8 mm +0,005/−0,000 geprüft. Ein Härtetest am Körper und an der Schlitzfläche wird pro Stück dokumentiert. Wir führen außerdem einen 100% Luftblas-Test durch, um sicherzustellen, dass der Schlitz frei von Graten ist, die Ihre Spindelkonus verkratzen könnten. Der Bericht wird Ihnen zusammen mit der Versandverfolgungsnummer per E-Mail zugesandt.
Verpackung und Rostschutzbehandlung für Seefracht
Spannzangen werden mit VCI-Papier (Vapor Corrosion Inhibitor) umwickelt, in einem Polybeutel versiegelt und dann in einem schaumstoffgefütterten Karton verpackt. Für Seefracht fügen wir ein Trockenmittelpaket und eine Feuchtigkeitsindikatorkarte hinzu. Dies hält Rost vom Kegelschlitz bis zu 6 Monaten in einem Container mit hoher Luftfeuchtigkeit fern. Wenn Sie eine längere Lagerung benötigen, können wir einen dünnen Film MIL-PRF-3150 Rostschutzmittel auftragen – geben Sie dies einfach bei der Bestellung an.
So überprüfen Sie den Kegelschlitz auf Ihrem eigenen KMG
Wenn Sie den Schlitz bei Ankunft prüfen möchten, verwenden Sie ein KMG mit einer 0,5 mm Rubintastnadel und einem 3-Punkt-Scan entlang der Schlitzlänge. Der Kegelwinkel sollte 16° ±0,002° von der Mittellinie betragen. Die Schlitzbreite sollte über die gesamte Länge der Spannzange konstant innerhalb von 0,01 mm bleiben. Der Rundlauf wird geprüft, indem die Spannzange auf einem Prüfdorn montiert und an der Schlitzfläche gemessen wird – der maximale TIR beträgt 0,003 mm. Unsere Zeichnung (PDF) enthält den genauen Tastnadelpfad und die Bezugspunkte, sodass Sie unsere Inspektion in Ihrem Labor reproduzieren können.
Kompatibilitäts- und Nachrüsthinweise für 46 Typ Spindeln
Diese Spannzange passt in Standard-46-Typ-Automatendrehmaschinen-Spindeln (z. B. Citizen L32, Star SR-32, Tsugami B0325), aber überprüfen Sie zuerst den Rückzugshub Ihrer Zugrohr. Die Kegelschlitzgeometrie ist für einen 12 mm Zug-Hub optimiert – wenn Ihre Maschine einen 10 mm Hub hat, sinkt die Spannkraft um 8%, was für die meisten leichten Dreharbeiten immer noch sicher ist. Für nachgerüstete Maschinen können wir die Schlitzlänge um ±1 mm ohne zusätzliche Kosten ändern, aber der Kegelwinkel muss bei 16° bleiben. Senden Sie uns Ihre Spindelzeichnung und wir bestätigen die Passung innerhalb von 48 Stunden.
Keine Mindestbestellmenge – Sie können ein einzelnes Stück für Prototypentests bestellen, und wir bieten 5% Rabatt auf Bestellungen über 200 Stück.
Können Sie die Schlitzbreite oder den Kegelwinkel anpassen?
Ja, wir können die Schlitzbreite von 1,5 mm auf 2,5 mm und den Kegelwinkel von 14° auf 18° anpassen, aber die Rundlauftoleranz bleibt bei ≤0,003 mm.
Wie garantieren Sie die Qualität über eine Charge von 500 Stück?
Wir verwenden SPC (Statistische Prozesskontrolle) bei jeder 50-Stück-Charge, plus 100% KMG-Messung des Kegelschlitzes und des Rundlaufs – keine Stichproben sind erlaubt.
Wie hoch ist die Lieferzeit für eine Standard-46-Typ-Spannzange?
Prototyp: 10 Arbeitstage, und eine Produktionsserie von 100 Stück: 15 Arbeitstage; Eilaufträge können gegen einen Aufschlag von 15% auf 5 Tage beschleunigt werden.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden
Senden Sie uns Ihre 46 Typ Spannzangenzeichnung oder ein Musterteil – wir bestätigen die Kegelschlitzgeometrie, das Material und die Wärmebehandlung innerhalb von 12 Stunden. Für ein schnelles Angebot geben Sie das Spindelmodell und Ihren erwarteten Drehzahlbereich an. Wir empfehlen Ihnen auch, unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen zu lesen, um zu prüfen, ob eine andere Spannzangenserie besser zu Ihrem Werkzeugschaft passt, sowie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, wie wir die 0,005 mm Grenzen einhalten. E-Mailen Sie uns unter sc@bquq.com oder per WhatsApp an +86 13713157787 mit Ihrer Zeichnung – wir antworten mit einem festen Preis und Liefertermin. Präzisionsfertigung, hergestellt in China, ohne Rätselraten.