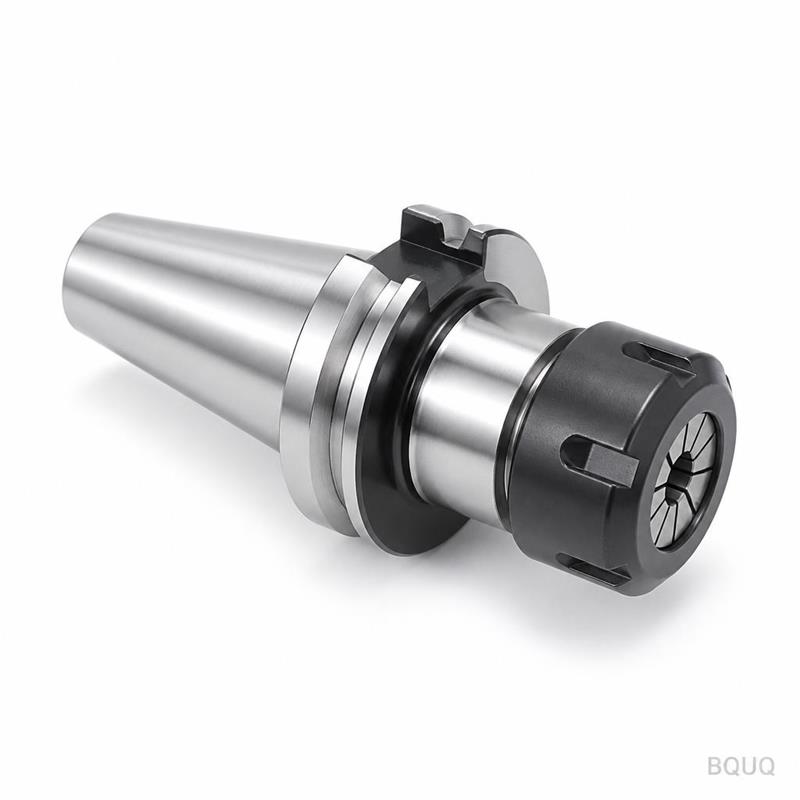
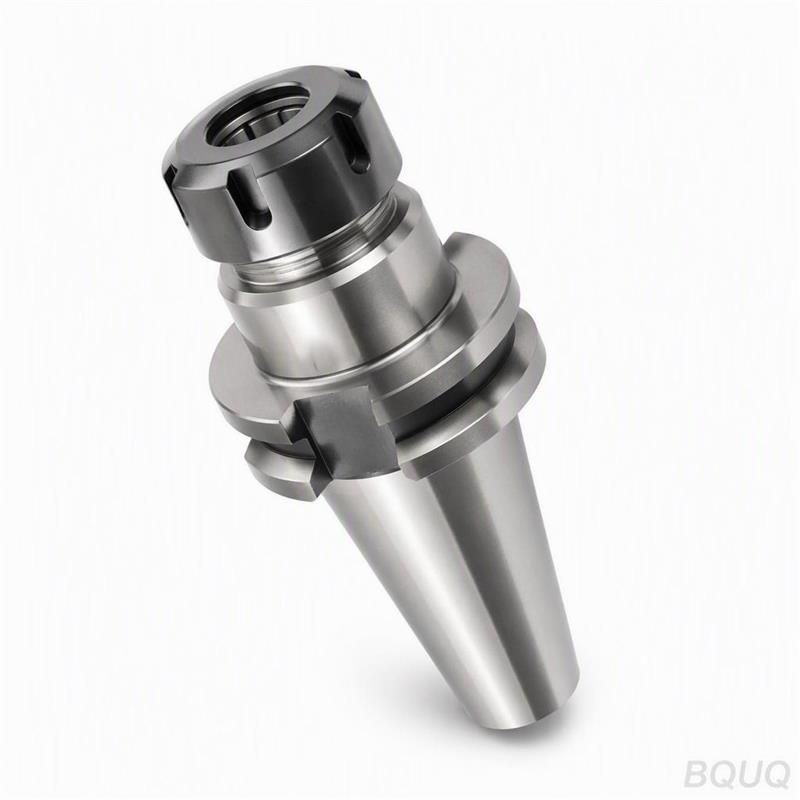
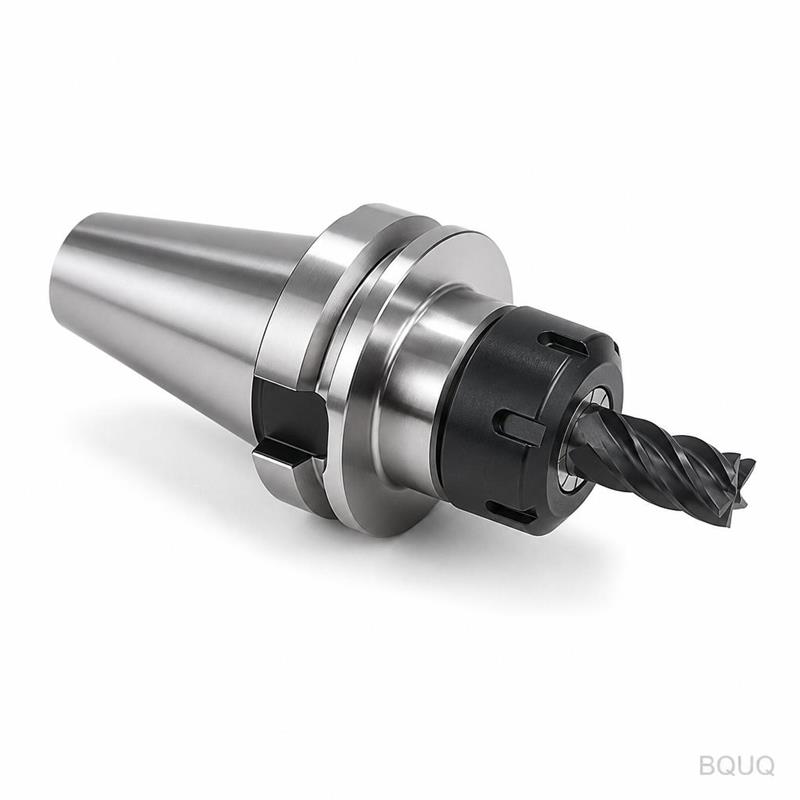
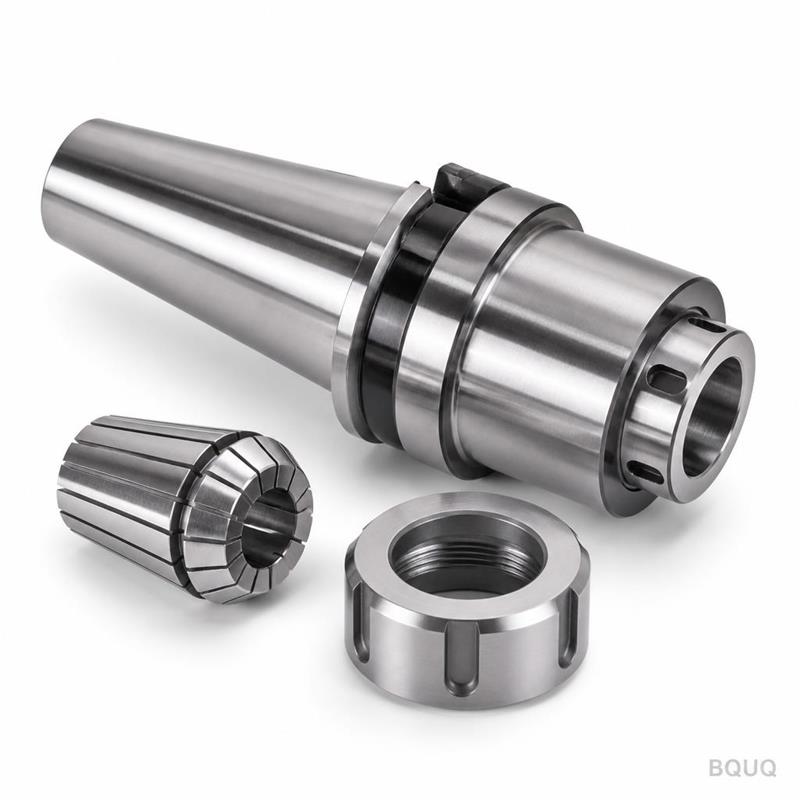
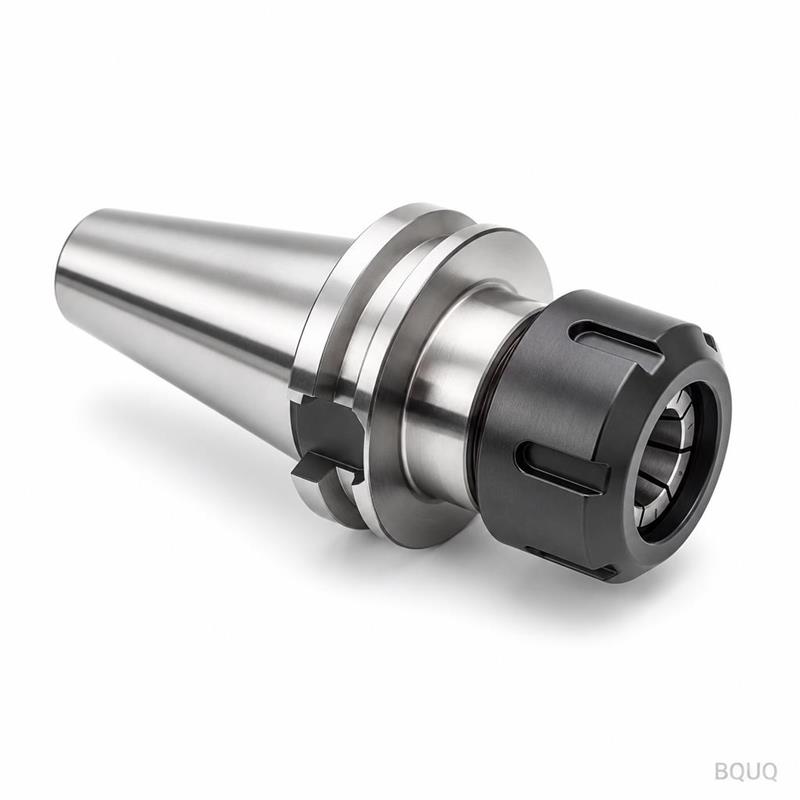
Dies ist ein BT40-Spannzangenfutter-Werkzeughalter mit einer ER32-Spannzange, gefräst aus einem einzigen Rohling aus 20CrMnTi-Legierungsstahl. Er hält Ihre Schaftfräser und Bohrer
BQUQ CNC-gefräster BT40-Spannzangenfutter Werkzeughalter mit Spannzange
Dies ist ein BT40-Spannzangenfutter-Werkzeughalter mit einer ER32-Spannzange, gefräst aus einem einzigen Rohling aus 20CrMnTi-Legierungsstahl. Er hält Ihre Schaftfräser und Bohrer mit einem Rundlauf (
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein BT40-Spannzangenfutter-Werkzeughalter mit einer ER32-Spannzange, gefräst aus einem einzigen Rohling aus 20CrMnTi-Legierungsstahl. Er hält Ihre Schaftfräser und Bohrer mit einem Rundlauf (TIR – Total Indicated Runout) von ≤0,005 mm an der Spitze, und der Spannzangenkegel ist auf einen eingeschlossenen Winkel von 16° geschliffen, mit einer Oberflächengüte von Ra 0,4 µm. Wir liefern Standardgrößen in 15 Tagen, und die Spannfläche ist einsatzgehärtet auf HRC 58-62 für eine lange Lebensdauer beim CNC-Fräsen mit hohem Drehmoment.
Wie die ER-Spannzange Werkzeuge ohne Hydraulik oder Schrumpfsitz verriegelt
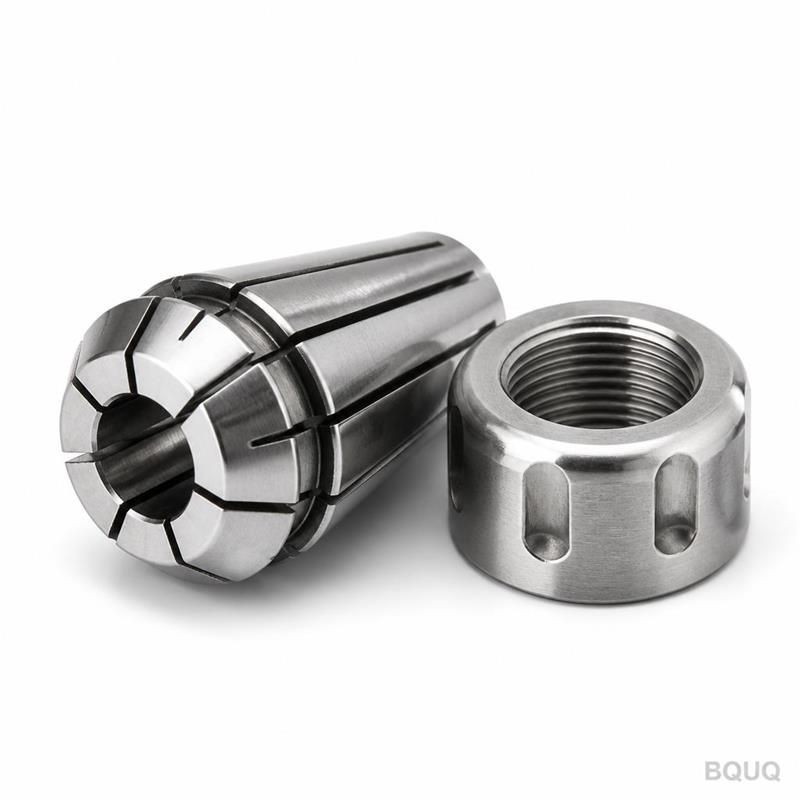
Eine ER-Spannzange ist eine geschlitzte Stahlhülse, die radial zusammengedrückt wird, wenn die Spannmutter angezogen wird. Der BT40-Kegel (7:24) setzt den Spannfutterkörper in die Spindel, während die Innenbohrung der Spannzange den Werkzeugschaft mit einem Spannbereich von 1 mm pro Spannzangengröße greift. Beispielsweise deckt eine ER32-Spannzange Werkzeugdurchmesser von 2–20 mm ab, wobei jede einzelne Spannzange einen Bereich von 1 mm abdeckt (z. B. 10–11 mm, 11–12 mm). Dies macht hydraulische Expansion oder Induktionserwärmung überflüssig, sodass Werkzeugwechsel in der Werkstatt unter 30 Sekunden dauern.
Materialien und Wärmebehandlung, die wir für den BT40-Spannfutterkörper verwenden
Der Spannfutterkörper wird aus 20CrMnTi gefertigt, einem niedrig legierten Einsatzstahl, der sich gut zum Aufkohlen eignet. Wir härten den Kegel und den Spannzangensitz randschicht- bzw. einsatzhart auf eine Tiefe von 0,8–1,2 mm und erreichen eine Oberflächenhärte von HRC 58-62. Der Kern bleibt zäh bei HRC 30-35, was Vibrationen bei unterbrochenen Schnitten absorbiert. Der Zugbolzen (MAS BT-403-Stil) besteht aus 42CrMo und ist durchgehärtet auf HRC 40-45, sodass er sich bei einer Spindellast von 10.000 U/min nicht dehnt.
Schleifsequenz, die 0,005 mm Rundlauf nach der Montage gewährleistet
Die meisten Lieferanten schleifen den Kegel und die Spannzangenaufnahme separat, was zu einer Rundlauffehler-Akkumulation führt. Wir schleifen zuerst den BT40-Kegel und montieren dann den Körper auf einen Präzisionsdorn, um den Spannzangensitz konzentrisch zu diesem selben Kegel zu schleifen. Der endgültige Montagerundlauf wird mit einem 10-mm-Prüfstab geprüft, der in die Spannzange eingesetzt wird. Unser Standard ist ≤0,005 mm bei 50 mm von der Spitze; wenn Sie ≤0,003 mm für Schlichtbearbeitungen benötigen, können wir einzelne Spannzangen selektieren und paarweise abstimmen, gegen einen kleinen Aufpreis.
Oberflächengüte und Beschichtungsoptionen für Spanfluss und Korrosionsbeständigkeit
Die Außenflächen sind auf Ra 0,8 µm bearbeitet, während Kegel und Spannzangensitz auf Ra 0,4 µm geschliffen sind. Standardmäßig bringen wir eine Brünierung auf, die gegen leichten Rost schützt und die Gleitfähigkeit verbessert. Für Umgebungen mit viel Kühlmittel bieten wir eine Titannitrid (TiN)-Beschichtung auf dem Spannfutterkörper an, die die Oberflächenhärte auf HV 2200 erhöht und den Reibungskoeffizienten senkt. Die Beschichtung verlängert die Lieferzeit um 3 Tage, wird jedoch für die Aluminiumbearbeitung empfohlen, bei der Späne dazu neigen, auf Stahl aufzuschweißen.
Prüfung vor jedem Versand: Kegelkontakt und Anzugsdrehmoment des Zugbolzens
Jedes BT40-Spannfutter wird mit einer Kegellehre auf Kontaktfläche geprüft – wir verlangen mindestens 90% Kontakt über den 7:24-Kegel. Der Zugbolzen wird mit 65 N·m angezogen und mit einem Drehmomentstreifen markiert, um zu zeigen, dass er sich während des Transports nicht gelöst hat. Wir prüfen auch das Spannmutterngewinde (M40 × 1,5) mit einer Grenzlehre (Go/No-Go) und dokumentieren die Seriennummer am Körper, damit Sie die Wärmebehandlungscharge und das Schleifdatum bis zu unserem Werk in Dongguan zurückverfolgen können.
Warum dies eine Made-in-China-Option ohne Mindestbestellmenge ist
Wir betreiben ein 4.500 m² großes Werk mit 20 CNC-Drehmaschinen und 12 Rundschleifmaschinen, daher müssen wir Ihre Bestellung nicht mit anderen Kunden bündeln, um profitabel zu sein. Sie können ein einzelnes BT40-Spannzangenfutter zum Testen oder 500 Stück für eine Produktionslinie bestellen. Die Kosten pro Einheit sinken von 38 $ bei Menge 1 auf 22 $ bei Menge 50, exklusive Spannzangen. Die gesamte Präzisionsfertigung erfolgt bei uns im Haus, vom Rohling bis zum endgültigen Schleifen. Deshalb können wir Toleranzen einhalten, die mit japanischen oder deutschen Marken vergleichbar sind – zu 60% des Preises.
Spezifikationen, die für Ihre Spindelschnittstelle und Werkzeugausrüstung relevant sind
Parameter
Wert
Schaftkegel
BT40 (MAS BT-403) 7:24
Spannzangentyp
ER32-Spannzange
Spannbereich der Spannzange
2–20 mm (in 1-mm-Schritten)
Material Spannfutterkörper
20CrMnTi-Legierungsstahl
Material Zugbolzen
42CrMo, HRC 40-45
Oberflächenhärte
HRC 58-62 (Einsatzhärtetiefe 0,8–1,2 mm)
Rundlauf (TIR)
≤0,005 mm bei 50 mm von der Spitze
Oberflächengüte (Kegel)
Ra 0,4 µm
Oberflächengüte (Körper)
Ra 0,8 µm, brüniert oder TiN
Lieferzeit
15 Tage Standard, 18 Tage mit TiN
Mindestbestellmenge
Keine Mindestbestellmenge, Einzelstück möglich
Wie hoch ist die Mindestbestellmenge?
Es gibt keine Mindestbestellmenge – bestellen Sie ein Stück für einen Mustertest oder eine komplette Produktionscharge, und der Preis passt sich automatisch an die Menge an.
Können Sie den Zugbolzen oder die Spannmutter anpassen?
Ja, wir können Zugbolzen nach MAS BT-403, BT-404 oder japanischem Standard liefern, und wir können den Muttern-Typ von einer Standard-Sechskantmutter auf eine flache oder arretierende Ausführung ändern, ohne zusätzliche Werkzeugkosten.
Wie stellen Sie die Qualität bei einer Einzelstück-Bestellung sicher?
Jedes Spannfutter, unabhängig von der Menge, durchläuft dieselbe Kegellehrenprüfung, den Rundlauftest und die Drehmomentstreifen-Prüfung, und wir senden Ihnen den Prüfbericht mit der Seriennummer per E-Mail.
Wie ist die Lieferzeit für eine Sonderlänge oder eine spezielle Spannzangenaufnahme?
Standard-BT40-Spannzangenfutter werden in 15 Tagen versendet; wenn Sie eine längere Messlänge oder einen nicht standardmäßigen Spannzangensitz benötigen, kalkulieren wir 20 Tage, da wir die Schleifvorrichtung neu bearbeiten müssen.
Für ein verbindliches Angebot innerhalb von 12 Stunden senden Sie Ihre Zeichnung oder eine einfache Skizze mit Spannzangengröße, Werkzeugschaftdurchmesser und Ihrem Spindelkegel an sc@bquq.com. Sie erreichen uns auch per WhatsApp unter +86 13713157787. Wenn Sie noch verschiedene Haltertypen vergleichen, lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, um zu erfahren, wann ein Spannzangenfutter besser ist als ein Schrumpffutter, und prüfen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, welche Rundlaufklasse Sie für Ihre Teile tatsächlich benötigen.