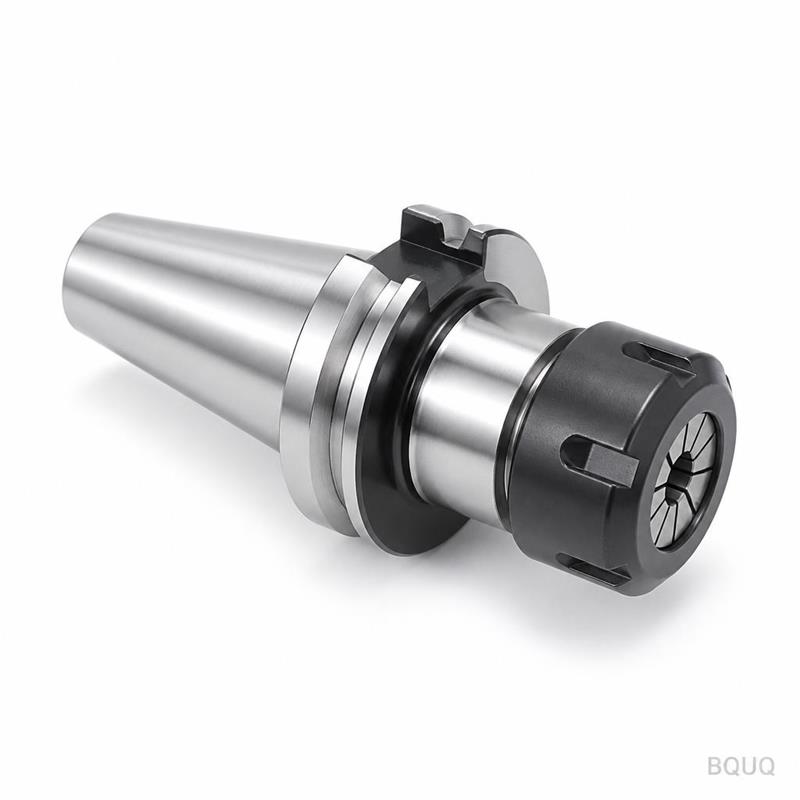
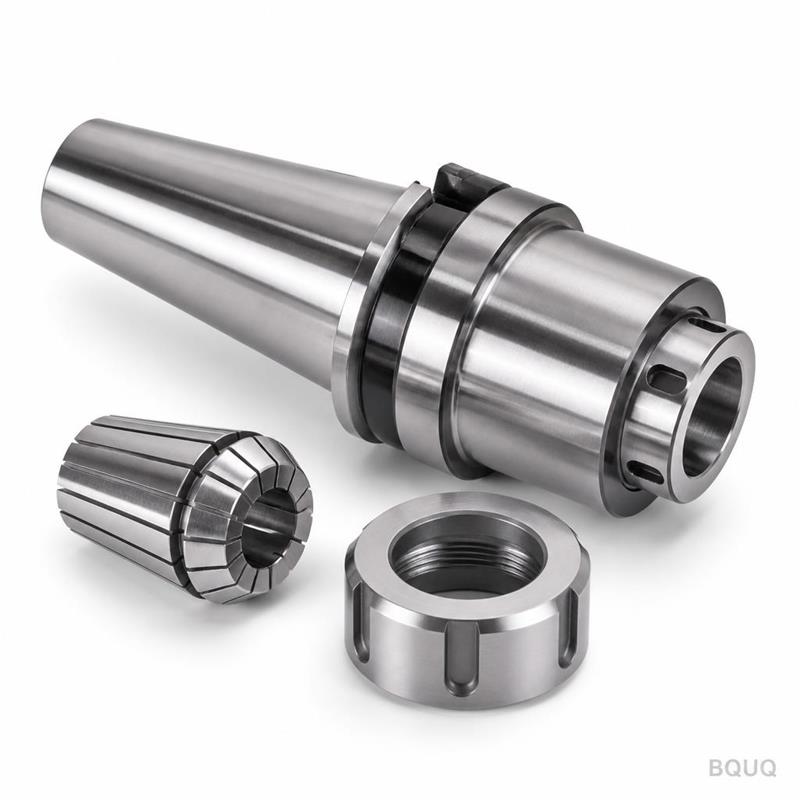
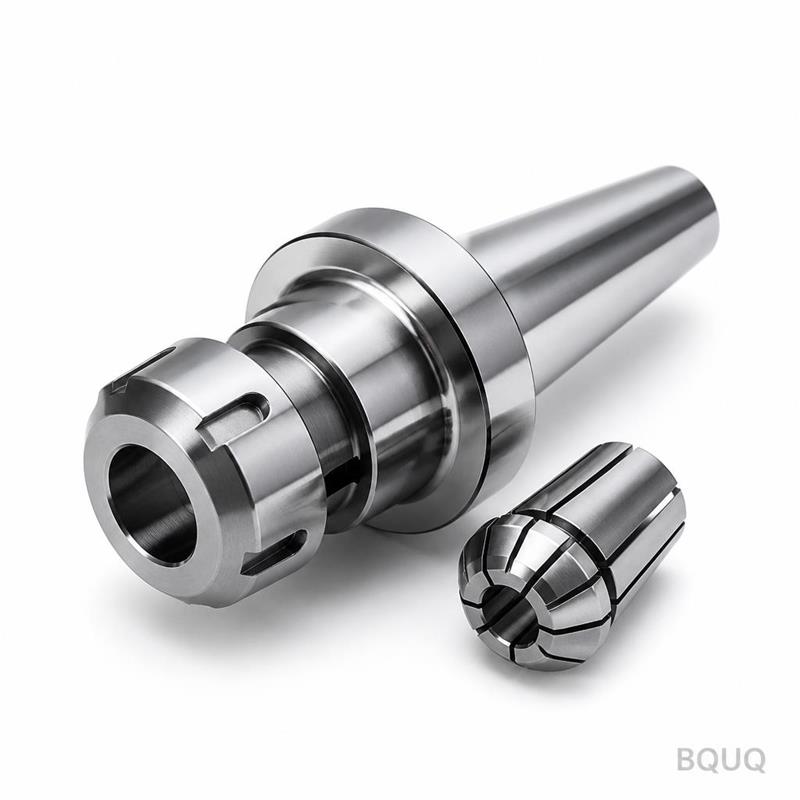
Was dieses BT40 ER20 Spannzangenfutter für Ihre Spindel leistet Dies ist ein CNC-gefertigtes BT40 ER20 Spannzangenfutter-Werkzeughalter für das CNC-Fräsen. Es spannt ER20-Spannzang
Was dieses BT40 ER20 Spannzangenfutter für Ihre Spindel leistet Dies ist ein CNC-gefertigtes BT40 ER20 Spannzangenfutter-Werkzeughalter für das CNC-Fräsen. Es spannt ER20-Spannzangen (Spannbereich 1–1
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses BT40 ER20 Spannzangenfutter für Ihre Spindel leistet
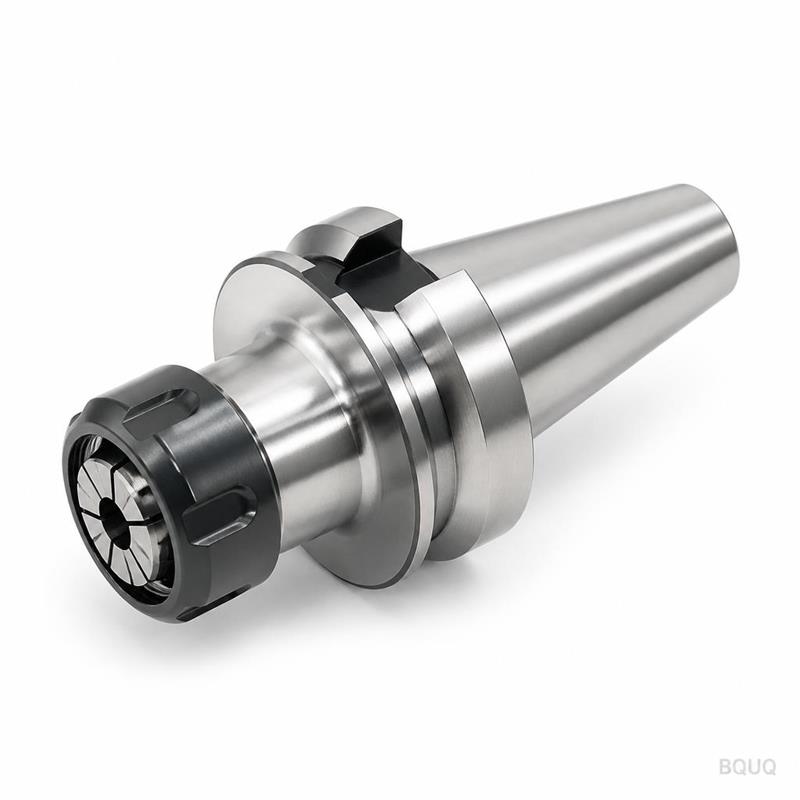
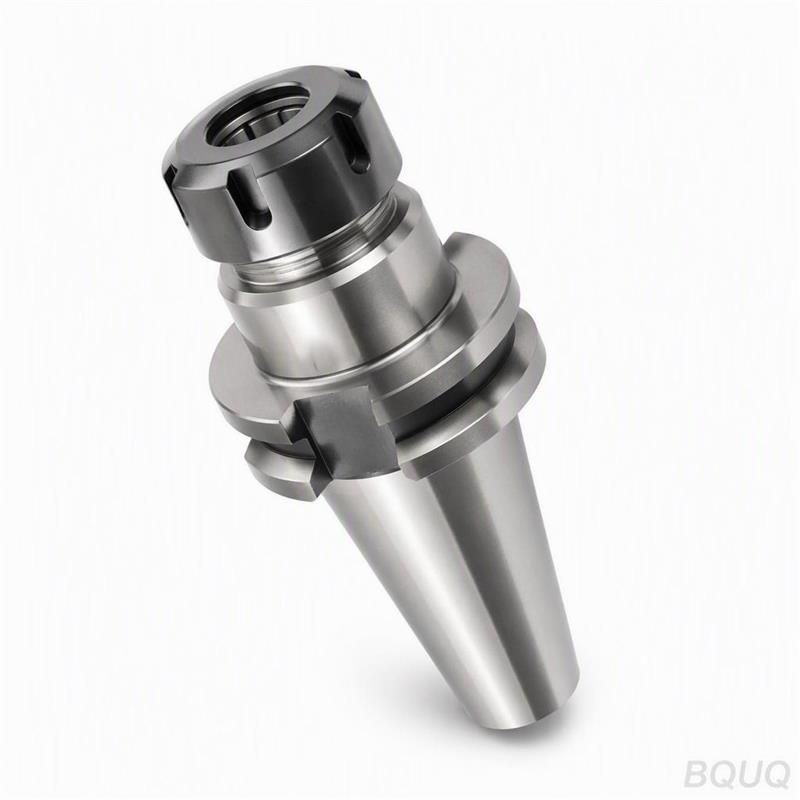
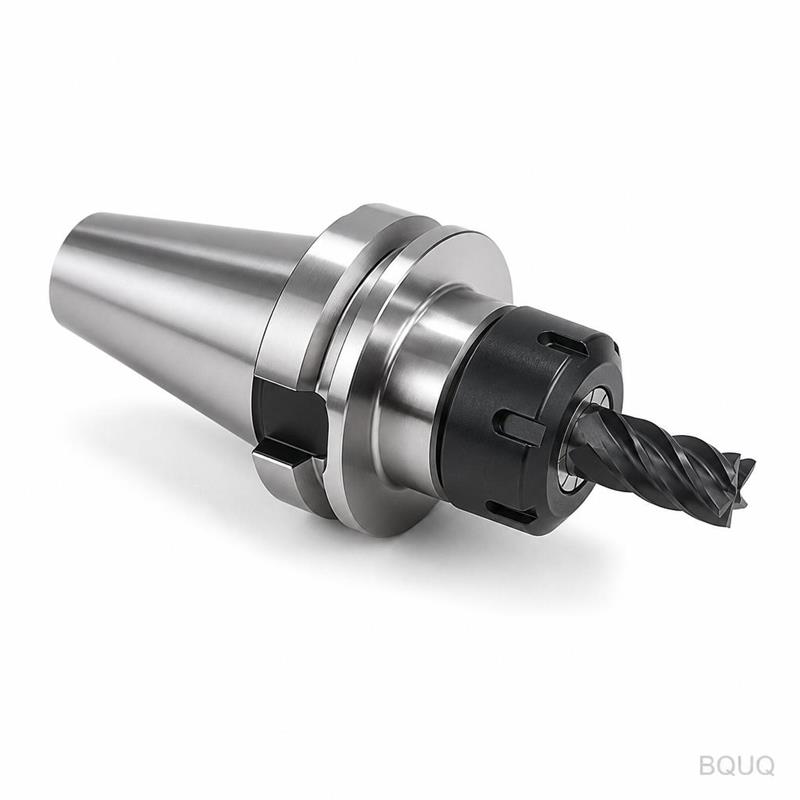
Dies ist ein CNC-gefertigtes BT40 ER20 Spannzangenfutter-Werkzeughalter für das CNC-Fräsen. Es spannt ER20-Spannzangen (Spannbereich 1–13 mm Schaft) mit einem maximalen TIR (Gesamtrundlauf) von 0,005 mm an der Spitze, gemessen nach der Montage. Sie profitieren von schnelleren Werkzeugwechseln, geringeren Vibrationen bei 12.000 U/min und einer Wiederholgenauigkeit von ±0,002 mm am Spannzangensitz – ausreichend für Schlichtbearbeitungen ohne erneutes Antasten der Werkzeugkorrekturen.
Wir fertigen diese Teile aus 8620-Stahl, einsatzgehärtet auf eine Randhärte von HRC 58–60, und schleifen anschließend Kegel und Bohrung auf einer Studer S41. Die Lieferzeit beträgt 15 Tage für Standardgrößen, 20 Tage für Sonderlängen. Dieses Teil wird in China hergestellt, aber der Qualitätskontrollprozess folgt ISO 9001:2015 und ASME B5.50 für BT40-Kegel.
Warum ER-Spannzangenfutter Endmillhalter bei der Rundlaufkontrolle übertreffen
Ein ER-Spannfutter verwendet einen Kegel (8° pro Seite), um die Spannzange um den Werkzeugschaft zu pressen. Der BT40-Kegel selbst ist 7/24 (16,26° eingeschlossener Winkel), der sich in der Spindel selbstzentriert. Zusammen heben diese beiden Kegel die meisten Spannverformungen auf. Endmillhalter verlassen sich auf eine Madenschraube, die das Werkzeug um 0,01–0,03 mm außer Mitte drückt. Unser ER-Spannfutter hält das Werkzeug über den gesamten Umfang in vollem Kontakt.
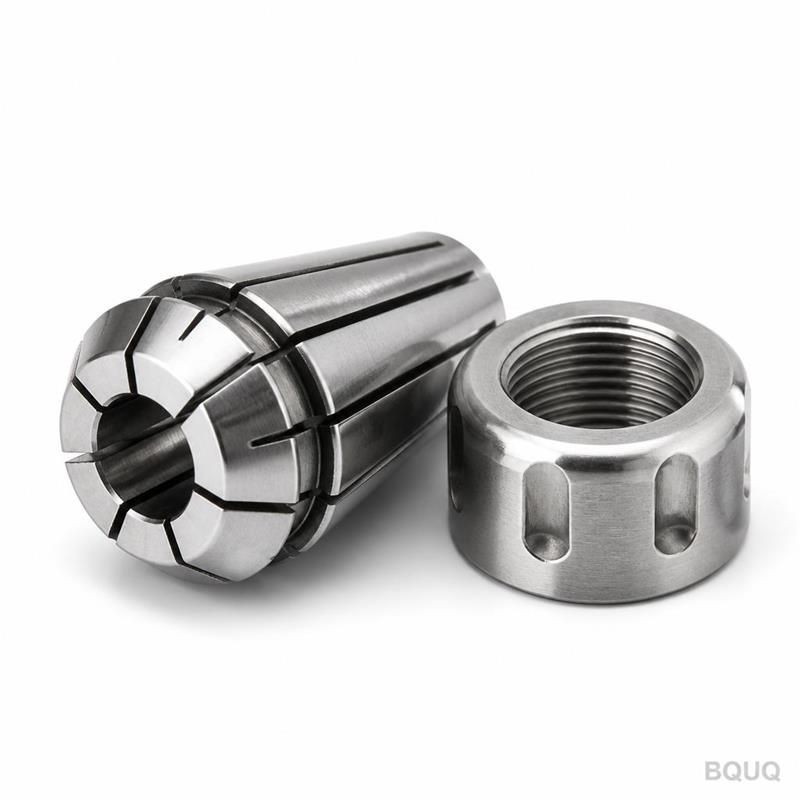
Der ER20-Spannzangenbereich deckt 1–13 mm ab – das sind Schaftfräser der Größen #0–#8, die meisten Bohrer und Reibahlen. Ein Spannfutter ersetzt fünf Endmillhalter. Die Spannmutter ist auf HRC 50 gehärtet und hat eine gerändelte Rückseite, die gegen den Futterkörper arretiert und ein Lösen bei schweren unterbrochenen Schnitten verhindert.
Für tiefere Einblicke in die Auswahl von Werkzeughaltern für Ihre Fräswerkzeuge lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl – er behandelt ER vs. hydraulisch vs. Schrumpffutter für verschiedene Spindeldrehzahlen.
Materialien und Wärmebehandlung, die wir für BT40-Werkzeughalter verwenden
Wir beginnen mit AISI 8620 Legierungsstahl (0,18 % C, 0,55 % Ni, 0,50 % Cr, 0,20 % Mo). Dies ist kein billiger 1045. 8620 karburiert tief und gleichmäßig und ergibt eine verschleißfeste Randschicht (0,8–1,2 mm tief) mit einem zähen Kern bei HRC 30–35. Der Kern absorbiert Stöße; die Randschicht widersteht Reibkorrosion durch Werkzeugwechsel.
Wärmebehandlungsablauf: Aufkohlen bei 925°C für 6 Stunden, Ölabschrecken, Anlassen bei 180°C für 2 Stunden. Endhärte HRC 58–60 am Kegel und in der Spannzangenaufnahme. Der Zugbolzen (MAS BT-403) wird separat auf HRC 42–45 gehärtet – er muss sich unter Zugkraft leicht biegen, nicht brechen.
Die Oberflächengüte am Kegel beträgt Ra 0,2 µm (geschliffen), und die Spannzangenaufnahme ist Ra 0,4 µm (geläppt). Der Außenkörper ist schwarz oxidiert, 2–3 µm dick, für Korrosionsbeständigkeit ohne Maßaufbau.
Bearbeitungsablauf – Wie wir 0,005 mm Rundlauf halten
Schritt 1: CNC-Drehen des Rohlings, wobei 0,5 mm Aufmaß auf allen kritischen Flächen verbleibt. Schritt 2: Bohren und Gewindeschneiden der Zugbolzenbohrung (M16). Schritt 3: Aufkohlen und Härten. Schritt 4: Schruppschleifen des BT40-Kegels (7/24) auf innerhalb 0,02 mm. Schritt 5: Spannungsarmglühen bei 150°C für 4 Stunden. Schritt 6: Fertigschleifen des Kegels auf einer CNC-Rundschleifmaschine mit In-Process-Messung – hier wird der 0,005 mm Rundlauf fixiert. Schritt 7: Drahterodieren der Spannzangenaufnahme mit einer Toleranz von +0,005 mm, anschließend Handläppen des Sitzes.
Jeder Schritt erfolgt auf einer kalibrierten Maschine. Unser KMG (Zeiss Contura) prüft den Kegelwinkel auf ±2 Bogensekunden. Wenn Sie enger als 0,005 mm benötigen, können wir auf Anfrage auf 0,003 mm schleifen – das verlängert die Lieferzeit jedoch um 3 Tage und erhöht die Kosten um 15 %.
70 mm (Standard), 100/120/150 mm Sonderanfertigung
Lieferzeit
15 Tage (Standard), 20 Tage (Sonderlänge)
Mindestbestellmenge
Keine Mindestbestellmenge – 1 Stück als Muster bestellbar
Inspektion vor jedem Versand – nicht nur ein Musterbericht
Jedes Spannfutter wird vollständig geprüft, nicht nur als Chargendurchschnitt. Wir prüfen: BT40-Kegel mit einem Präzisions-Luftmessgerät (0,002 mm Auflösung), Spannzangenaufnahmedurchmesser mit einer Bohrungsmessuhr, Rundlauf durch Montage des Futters auf einem Prüfdorn bei 0,3 N·m Spannmoment und Härte mit einem Rockwell-Prüfgerät (drei Punkte: Kegel, Aufnahme, Körper).
Der Zugbolzen wird mit 35 N·m angezogen und mit einem Farbpunkt markiert. Wir testen auch die Balance – Standard ist G6.3 bei 12.000 U/min; G2.5 ist für die Hochgeschwindigkeitsbearbeitung verfügbar. Sie erhalten ein unterschriebenes Inspektionszertifikat mit Seriennummer und tatsächlichen Messwerten.
Wenn Sie eine Vorrichtung oder einen Werkzeugpfad mit engen Toleranzen konstruieren, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu sehen, wie diese Zahlen in Ihre gesamte Toleranzkette passen.
4 Häufige Fragen von Ingenieuren vor der Bestellung dieses Spannfutters
Ist die Mindestbestellmenge wirklich null?
Ja – wir versenden ein einzelnes BT40 ER20 Spannfutter als Muster, ohne Mindestbestellmenge, weil wir wissen, dass Sie es vor einer Serienbestellung an Ihrer Spindel testen müssen.
Können Sie Messlänge oder Balanceklasse anpassen?
Ja – wir bieten Längen von 70, 100, 120 und 150 mm an und können eine G2.5-Balancierung (mit 6 Stellschrauben zur Feinjustierung) hinzufügen, wenn Sie über 12.000 U/min arbeiten.
Wie garantieren Sie den 0,005 mm Rundlauf bei jedem Stück?
Wir messen jedes Spannfutter auf einem kalibrierten Prüfdorn mit einer 0,001 mm Messuhr, und wenn der Wert über 0,005 mm liegt, geht es zurück zur Schleifmaschine – keine Ausnahmen.
Wie realistisch ist die Lieferzeit für eine Sonderanfertigung?
Standard 15 Tage ab Zeichnungsfreigabe; Sonderlängen oder spezielle Beschichtungen addieren 5 Tage – und wir senden Ihnen eine Sendungsverfolgungsnummer, sobald es Dongguan verlässt.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden – Senden Sie Ihre Zeichnung
Senden Sie uns Ihre Zeichnung oder nur eine Skizze mit Ihrer gewünschten Messlänge und Balanceklasse. Wir antworten innerhalb von 12 Stunden (normalerweise schneller, während der chinesischen Geschäftszeiten) mit einem festen Preis, einer Lieferzeit und einer 3D-PDF zur Bestätigung. Keine vagen Schätzungen – das Angebot ist 30 Tage gültig.
E-Mail: sc@bquq.com – WhatsApp: +86 13713157787. Erwähnen Sie „BT40 ER20" in der Betreffzeile, und wir priorisieren Ihre Anfrage. Dies ist Präzisionsfertigung, hergestellt in China, mit den Qualitätskontrollunterlagen, die es beweisen.