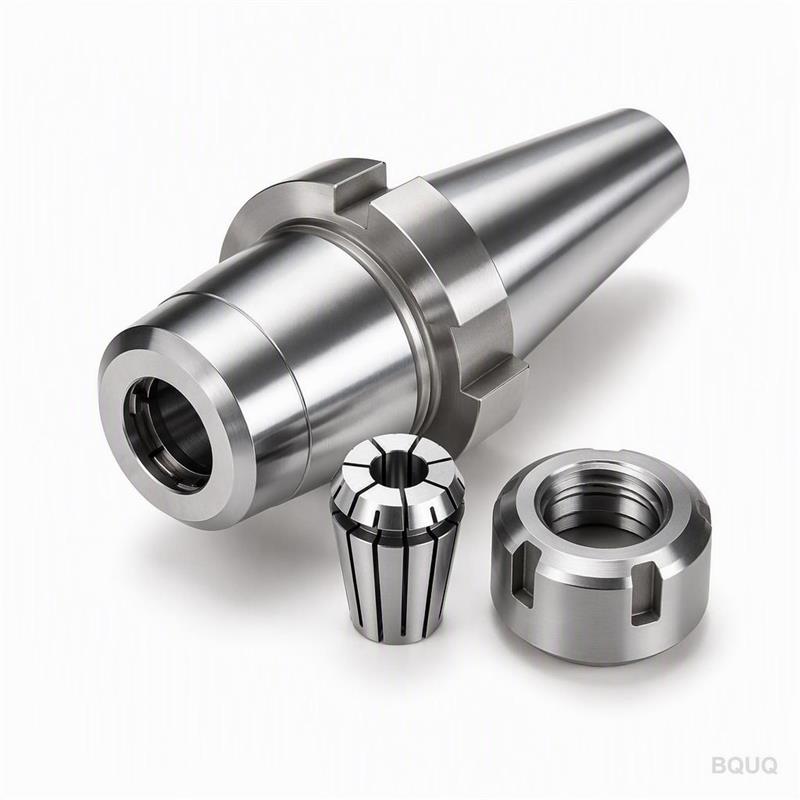
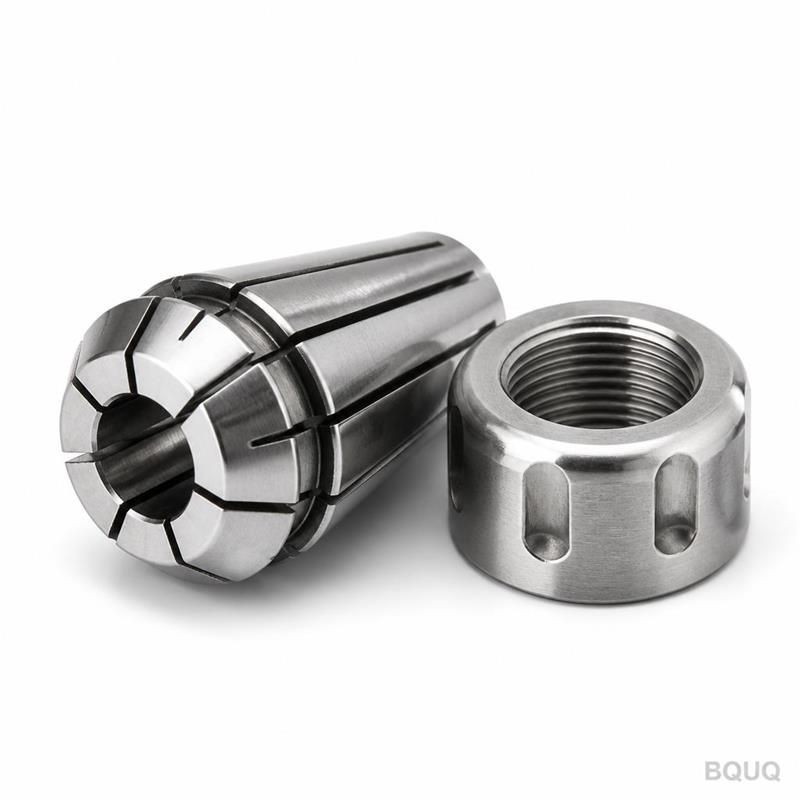
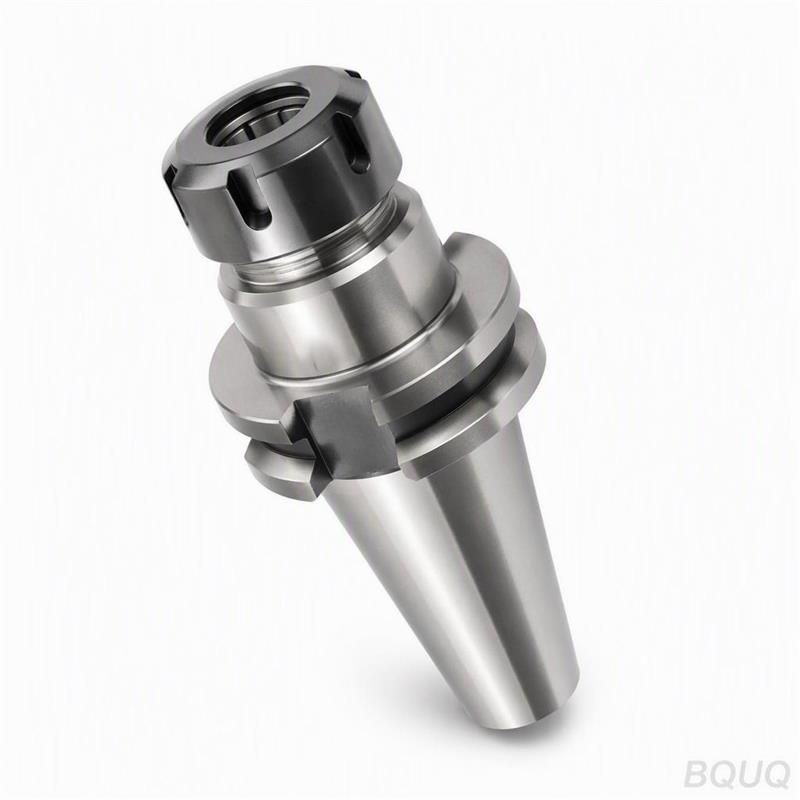
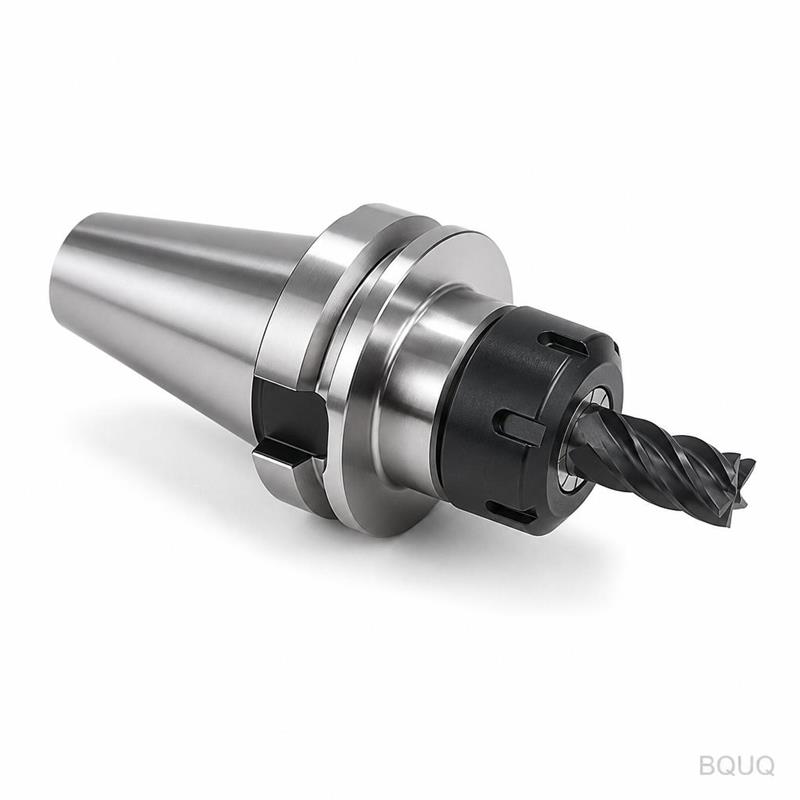
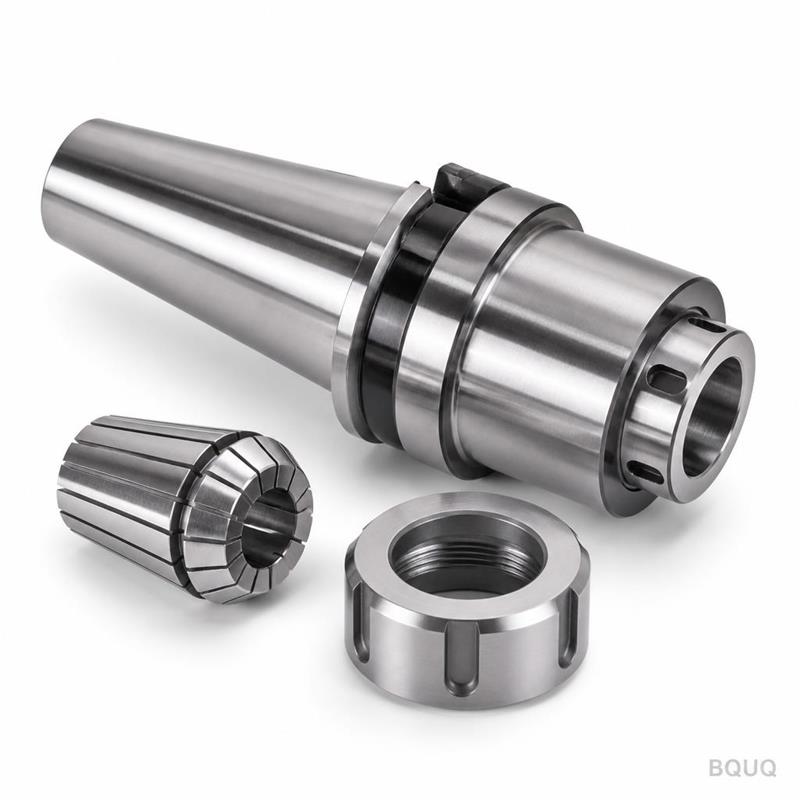
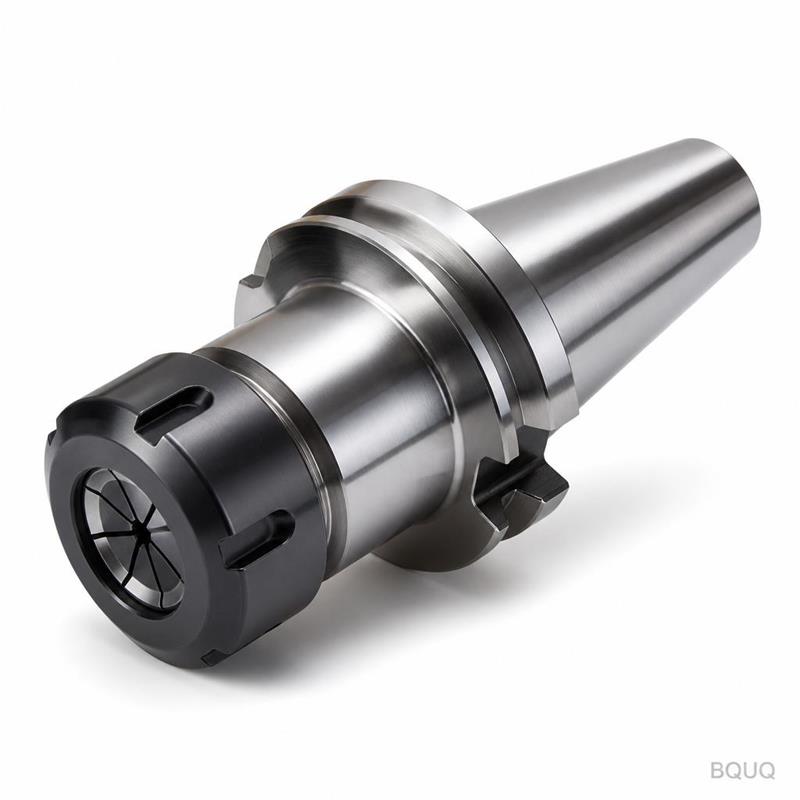
Dies ist ein CNC-gefrästes TG100 Spannzangenfutter, entwickelt für hochdrehmoment- und hochpräzises Spannen von Schneidwerkzeugen bei Fräs- und Bohroperationen. Sie erhalten einen
Dies ist ein CNC-gefrästes TG100 Spannzangenfutter, entwickelt für hochdrehmoment- und hochpräzises Spannen von Schneidwerkzeugen bei Fräs- und Bohroperationen. Sie erhalten einen garantierten Rundlau
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefrästes TG100 Spannzangenfutter, entwickelt für hochdrehmoment- und hochpräzises Spannen von Schneidwerkzeugen bei Fräs- und Bohroperationen. Sie erhalten einen garantierten Rundlauf von 0,005 mm TIR an der Spannzangenaufnahme, eine Härte von HRC 58–62 und eine Standardlieferzeit von 15 Tagen ab Auftragsbestätigung. Es handelt sich um Präzisionsfertigung aus China, ohne Mindestbestellmenge, sodass Sie ein Stück zum Testen oder tausend Stück für die Produktion bestellen können.
Warum TG100 bei schweren Schnitten ER-Spannzangen übertrifft
TG100-Spannzangen verwenden eine konische Spannfläche, die den Werkzeugschaft beim Anziehen der Mutter in den Futterkörper zurückzieht. Dies erzeugt eine mechanische Verriegelung, die einem Herausziehen bei hohen Vorschüben widersteht. Der Spannbereich beträgt ±0,5 mm pro Spannzange, verglichen mit ±1,0 mm bei ER, was weniger Rundlauf und mehr Wiederholgenauigkeit bedeutet. Für einen 20-mm-Schaft liefert TG100 das 2- bis 3-fache Spannmoment eines vergleichbaren ER40-Systems. Wenn Ihre Spindel über 8.000 U/min läuft oder Ihre Werkzeugbelastung 50 % der Spindelleistung übersteigt, ist TG100 die sicherere Wahl.
Materialien und Wärmebehandlung, die wir verwenden
Wir bearbeiten den Futterkörper aus Einsatzstahl 8620 und härten ihn anschließend auf HRC 58–62 mit einer Einsatzhärtetiefe von 0,8–1,2 mm. Die Spannzange selbst besteht aus Federstahl 65Mn, wärmebehandelt auf HRC 44–48 für Elastizität, und wird anschließend auf Innen- und Außendurchmesser geschliffen. Die Mutter besteht aus Chrom-Molybdän-Stahl 4140, gehärtet auf HRC 38–42, mit Schwarzoxidbeschichtung für Korrosionsbeständigkeit. Wir verwenden keinen Automatenstahl 1215 für den Körper, da dieser nach der Wärmebehandlung die erforderliche Härte nicht halten kann. Jede Charge wird an drei Punkten auf Härte geprüft: an der Spannzangenaufnahme, am Konus und am hinteren Flansch.
Wie wir bei jeder Einheit 0,005 mm Rundlauf halten
Rundlauf ist keine Einzelpunktmessung. Wir schleifen den Innenkonus, die Spannzangenbohrung und den hinteren Flansch in einer Aufspannung auf einer Rundschleifmaschine. Dadurch wird sichergestellt, dass die Konusachse und die Flanschachse innerhalb von 0,003 mm koaxial sind. Anschließend montieren wir das Futter mit einem Master-Prüfschaft und messen den Rundlauf an drei Positionen: 30 mm von der Spannzangenaufnahme, 60 mm von der Spannzangenaufnahme und 100 mm von der Spannzangenaufnahme. Wir verwerfen jede Einheit, die 0,005 mm bei 30 mm oder 0,008 mm bei 100 mm überschreitet. Der Prüfschaft ist ein gehärteter und geschliffener 20-mm-H6-Schaft, rückverfolgbar gemäß ISO 1947.
Prüfung vor jeder Lieferung
Jedes Futter durchläuft vor dem Verpacken eine 9-Punkte-Prüfung. Wir prüfen: Konuswinkel mit einer Sinuslineal, Spannzangenbohrungsdurchmesser mit einer Bohrungslehre, Oberflächengüte mit einem Oberflächenmessgerät, Härte mit einem Rockwell-Prüfgerät, Rundlauf mit einer Messuhr mit 0,002 mm Auflösung, Gewindesteigung an der Mutter, axiales Spiel, radiales Spiel und Auswuchtgewicht. Wir stellen jeder Lieferung einen Maßbericht bei, einschließlich Seriennummern und Messwerten. Auf Wunsch fügen wir einen CMM-Bericht für Konus und Bohrung hinzu, aber der Standardbericht deckt alle kritischen Maße für Montage und Spannen ab.
Oberflächengüte und Korrosionsschutz
Der Innenkonus wird auf Ra 0,2 µm oder besser geschliffen. Der Außendurchmesser wird auf Ra 0,8 µm gedreht und anschließend schwarzoxidiert, um Rost während Versand und Lagerung zu verhindern. Die Spannzangenschlitze werden lasergeschnitten und entgratet, dann wird die Spannfläche auf Ra 0,4 µm poliert. Wir ölen den Konus und die Gewinde vor dem Verpacken mit einem leichten Antiseizmittel. Wenn Sie in einer feuchten Umgebung arbeiten, können wir die Mutter bei Bestellungen über 50 Stück kostenlos mit Zink-Nickel beschichten.
Lieferzeit und Verpackung für den weltweiten Versand
Die Standardlieferzeit beträgt 15 Tage für Größen bis 42 mm Schaftaufnahme. Bestellungen von 1–10 Stück werden innerhalb von 15 Tagen versendet; 11–50 Stück innerhalb von 20 Tagen. Wir verpacken jedes Futter in einer schaumstoffgefütterten Kunststoffbox, dann in einem versiegelten Polybeutel mit Trockenmittel. Für den Export verwenden wir einen 5-lagigen Karton mit Kantenschutz. Luftfracht in die USA oder nach Europa dauert 5–7 Tage; Seefracht 25–35 Tage. Wir haben im letzten Jahr in über 30 Länder geliefert, mit einer pünktlichen Lieferquote von 99,2 %.
Spezifikation
Wert
Anmerkungen
Spannzangentyp
TG100
Spannbereich ±0,5 mm pro Spannzange
Körpermaterial
Einsatzstahl 8620
Einsatzgehärtet
Spannzangenmaterial
Federstahl 65Mn
HRC 44–48
Muttermaterial
Chrom-Molybdän 4140
HRC 38–42
Härte (Körper)
HRC 58–62
Einsatzhärtetiefe 0,8–1,2 mm
Rundlauf (TIR)
0,005 mm @ 30 mm
0,008 mm @ 100 mm
Oberflächengüte (Konus)
Ra 0,2 µm
Geschliffen
Schaftaufnahme
3–42 mm
Standardbereich
Lieferzeit
15 Tage
Ab Zeichnungsfreigabe
Mindestbestellmenge
Keine Mindestbestellmenge
1 Stück akzeptiert
Auswuchtoptionen für Hochgeschwindigkeitsspindeln
Für Spindeln über 12.000 U/min bieten wir eine Auswuchtoption nach Güteklasse G2,5 an. Wir bearbeiten einen Auswuchtring am hinteren Flansch und bohren radiale Löcher, um nach der Montage Material zu entfernen. Der Auswuchtprozess dauert 2 zusätzliche Tage und kostet 8 $ pro Einheit bei Mengen unter 50. Für Standardeinheiten wuchten wir auf G6,3, was für Spindeln bis 8.000 U/min ausreichend ist. Wenn Ihre Anwendung über 15.000 U/min läuft, empfehlen wir stattdessen einen Hydraulikhalter, aber TG100 mit G2,5 funktioniert bis 20.000 U/min mit kurzem Werkzeugüberhang.
Gängige Größen auf Lager und kundenspezifische Optionen
Wir führen TG100-Futter mit CAT40, CAT50, BT30, BT40, BT50, HSK63A und HSK100A Kegeln auf Lager. Schaftbohrungen von 3 mm bis 42 mm sind für die gängigsten Größen (6, 8, 10, 12, 16, 20, 25, 32 mm) ab Lager verfügbar. Kundenspezifische Kegel wie Capto C5 oder C6 erfordern eine 7-tägige technische Prüfung und eine Produktionszeit von 20 Tagen. Wir können auch den Flanschdurchmesser ändern oder eine Kühlmittelbohrung bis 5 mm in der Mitte hinzufügen. Senden Sie Ihre Zeichnung und wir bestätigen die kundenspezifischen Merkmale innerhalb von 12 Stunden.
Wärmebehandlung und Verzugssteuerung
Einsatzhärtung verursacht Verzug, wenn der Stahl vor der Bearbeitung nicht normalisiert wird. Wir normalisieren jedes Schmiedeteil bei 925°C, bearbeiten es dann grob, spannungsarmglühen bei 650°C und schleifen es anschließend fertig. Diese Reihenfolge verhindert, dass der Konus während des Härtens oval wird. Wir messen den Konuswinkel nach dem Schleifen auf einer Sinusplatte; die Toleranz beträgt ±0,0005 mm pro 50 mm Länge. Wenn der Verzug dies überschreitet, verwerfen wir das Teil und fertigen es neu. Wir haben eine Ausschussquote von 0,7 % bei dieser Produktlinie, was unter dem Branchendurchschnitt von 2 % liegt.
FAQ
Wie hoch ist Ihre Mindestbestellmenge?
Keine Mindestbestellmenge – wir akzeptieren ein Stück für Musterzwecke, und Sie erhalten denselben Prüfbericht wie bei einer Großbestellung.
Können Sie einen kundenspezifischen Konus oder Flansch bearbeiten?
Ja, wir können Konustyp, Flanschdurchmesser und Kühlmittelbohrungen ändern, aber kundenspezifische Kegel erfordern eine 7-tägige technische Prüfung für die Auswahl der Schneidwerkzeuge.
Wie überprüfen Sie den Rundlauf vor dem Versand?
Wir messen jede Einheit mit einem Master-Prüfschaft bei 30 mm und 100 mm von der Spannzangenaufnahme und legen den Bericht mit Seriennummer in die Verpackung.
Wie hoch ist Ihre Lieferzeit für ein Standard-TG100-Futter?
15 Tage für Standardgrößen und -kegel; zzgl. 5 Tage für Auswuchten oder kundenspezifische Kühlmittelbohrungen.
Wenn Sie eine schnellere Alternative benötigen
Wenn Ihre Anwendung leichter ist und Sie eine kostengünstigere Option benötigen, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um TG100 mit ER oder Schrumpffutter zu vergleichen. Dieser Artikel enthält eine Drehmomenttabelle und einen Rundlaufvergleich. Für die geometrischen Grenzen dieses Futters lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, der erklärt, wie Konuswinkel und Oberflächengüte die Werkzeughaltegenauigkeit in der Praxis beeinflussen.
Fordern Sie ein verbindliches Angebot mit Ihren Spezifikationen an
Senden Sie Ihre Zeichnung oder Ihre Schaftgröße und Ihren Kegeltyp. Wir antworten mit einem festen Preis und einer bestätigten Lieferzeit innerhalb von 12 Stunden an Werktagen. Wir geben keine Preisspannen an; Sie erhalten eine feste Zahl pro Einheit. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Fügen Sie eine PDF- oder STEP-Datei bei. Wenn Sie eine engere Toleranz als unseren Standard benötigen, teilen wir Ihnen mit, ob dies machbar ist und was es kostet. Keine Mindestbestellmenge, keine zusätzlichen Kosten für den Prüfbericht.