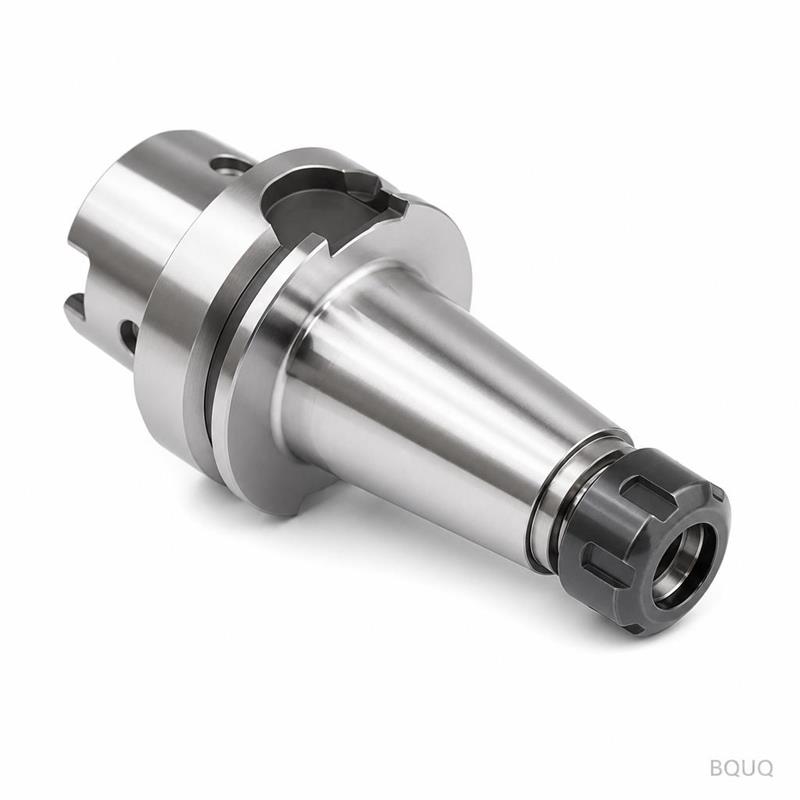
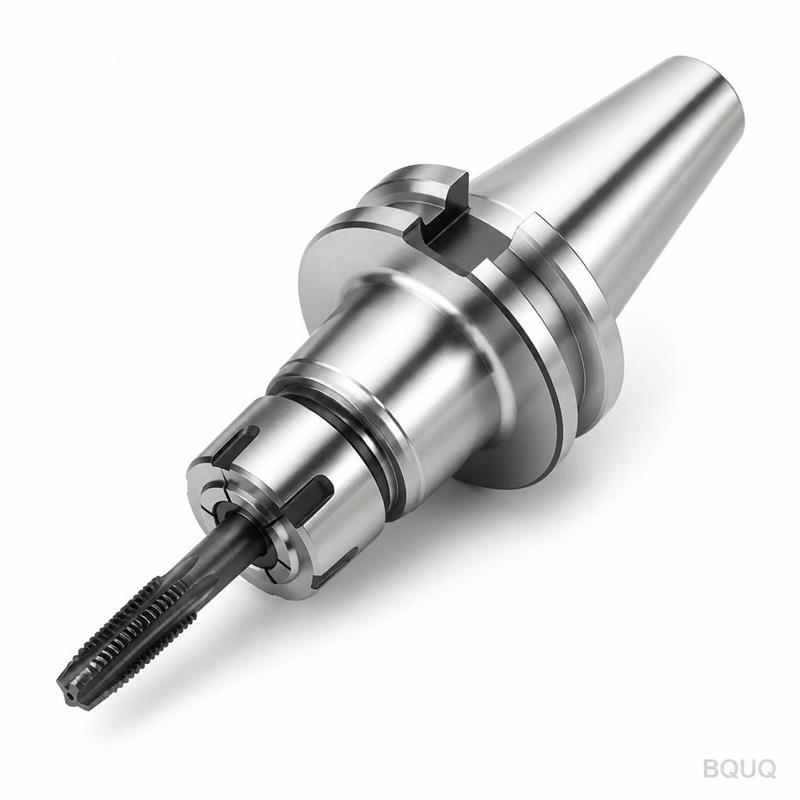
Dies ist ein CNC-gefrästes HSK63A-Spannzangenfutter mit Bohrerhalter, gebaut für eine Aufgabe: Ihren Bohrer so starr zu halten, dass er präzise Löcher auf einer CNC-Spindel schneid
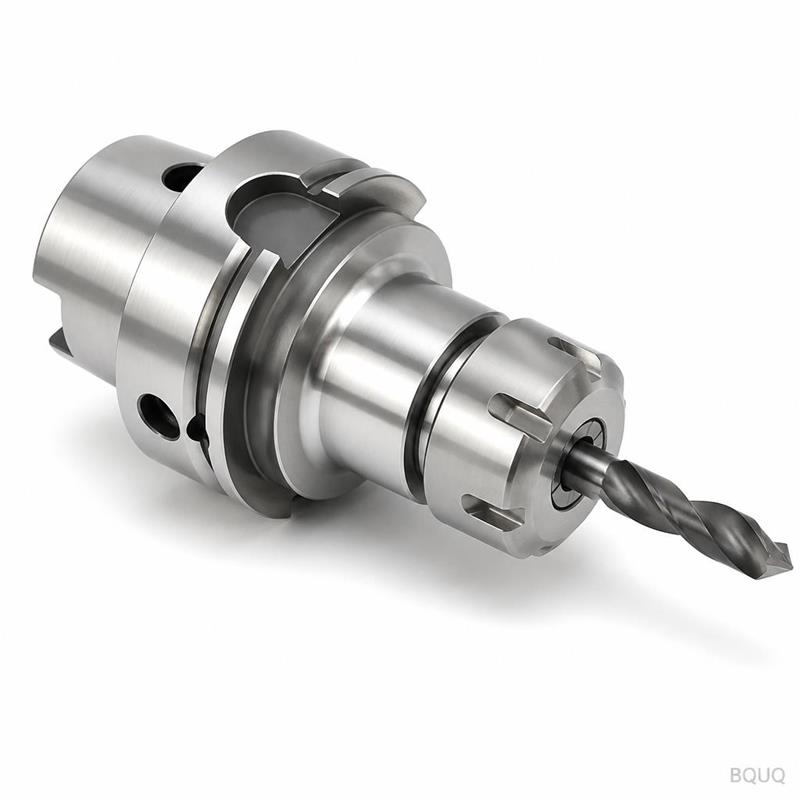
BQUQ CNC-gefräster HSK63A-Spannzangenfutter mit Bohrer-Werkzeughalter
Dies ist ein CNC-gefrästes HSK63A-Spannzangenfutter mit Bohrerhalter, gebaut für eine Aufgabe: Ihren Bohrer so starr zu halten, dass er präzise Löcher auf einer CNC-Spindel schneidet. Der konkrete Nut
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefrästes HSK63A-Spannzangenfutter mit Bohrerhalter, gebaut für eine Aufgabe: Ihren Bohrer so starr zu halten, dass er präzise Löcher auf einer CNC-Spindel schneidet. Der konkrete Nutzen ist ein gemessener Rundlauf von ≤0,003 mm an der Spitze, eine Härte von HRC 58-62 auf den Spannflächen und eine Standardlieferzeit von 15 Tagen von der Zeichnungsfreigabe bis zum Versand. Sie erhalten wiederholbare Lochpositionen und -größen, ohne das Rattern, das die Werkzeugstandzeit verkürzt, oder die Nacharbeit, die Ihre Marge schmälert.
Wie sich der HSK63A-Kegel fester verriegelt als ein BT-Halter
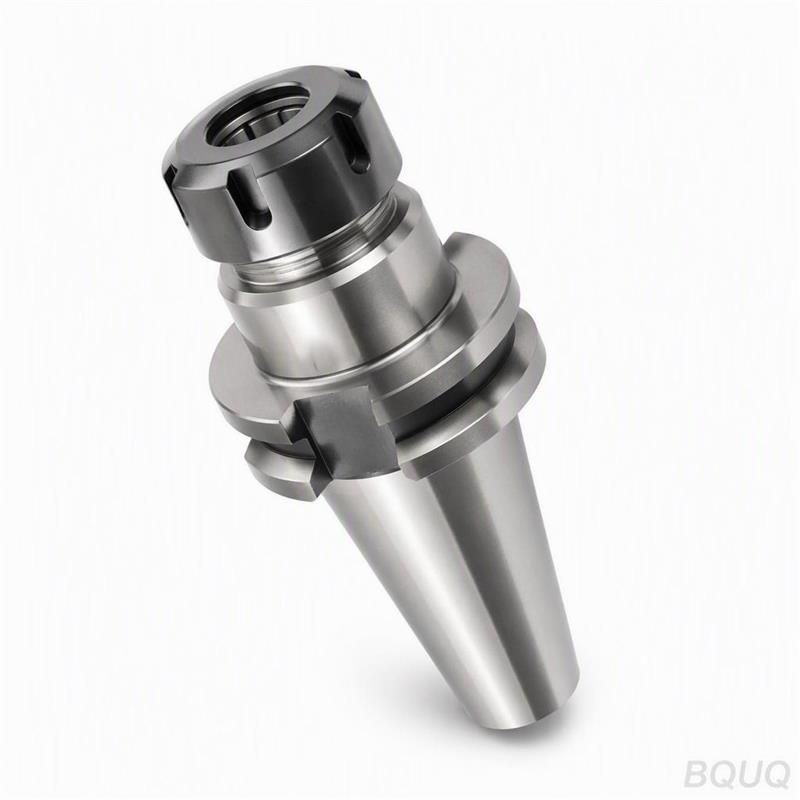
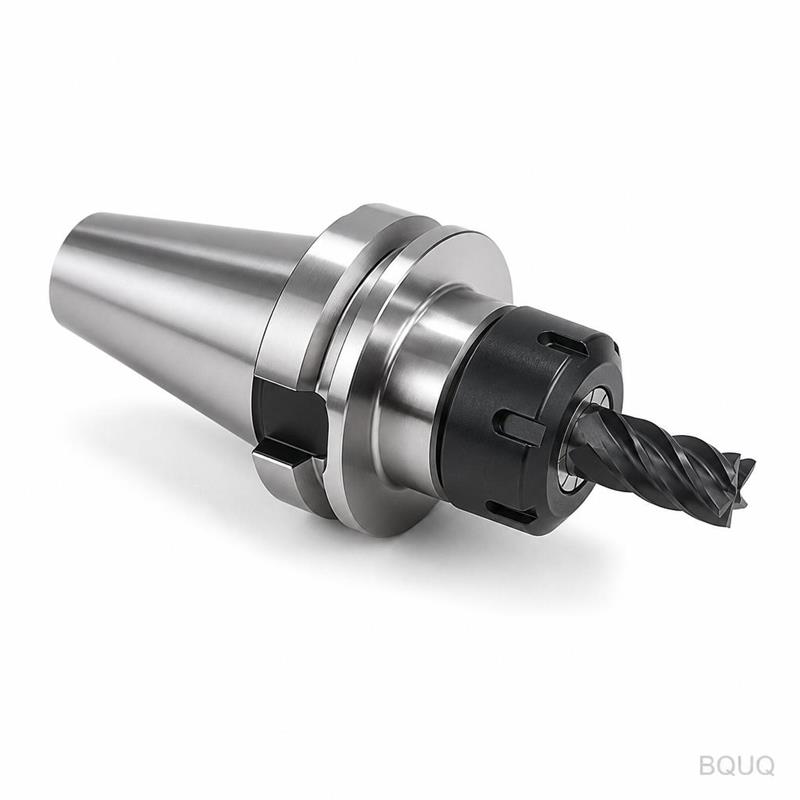
Ein HSK63A-Schaft ist hohl und verwendet ein Doppelflächen-Kontaktsystem – Kegel und Flansch berühren beide die Spindelstirnfläche. Unser Futter wird aus einem einzigen Block aus 20CrMnTi-Legierungsstahl gefertigt. Der Kegel wird in einem 1:10-Winkel mit einer Toleranz von AT3 geschliffen, was bedeutet, dass die Kontaktfläche mehr als 90% der theoretischen Oberfläche übersteigt. Das verhindert, dass sich der Halter unter schweren Bohrlöchern löst, selbst bei 12.000 U/min. Sie werden den Unterschied in der Vorschubgeschwindigkeit spüren: Typische Kunden betreiben einen 10-mm-Bohrer mit 0,15 mm/U ohne Vibration.
ER-Spannzangen-Präzision: Warum wir ER32 statt eines massiven Futters verwenden
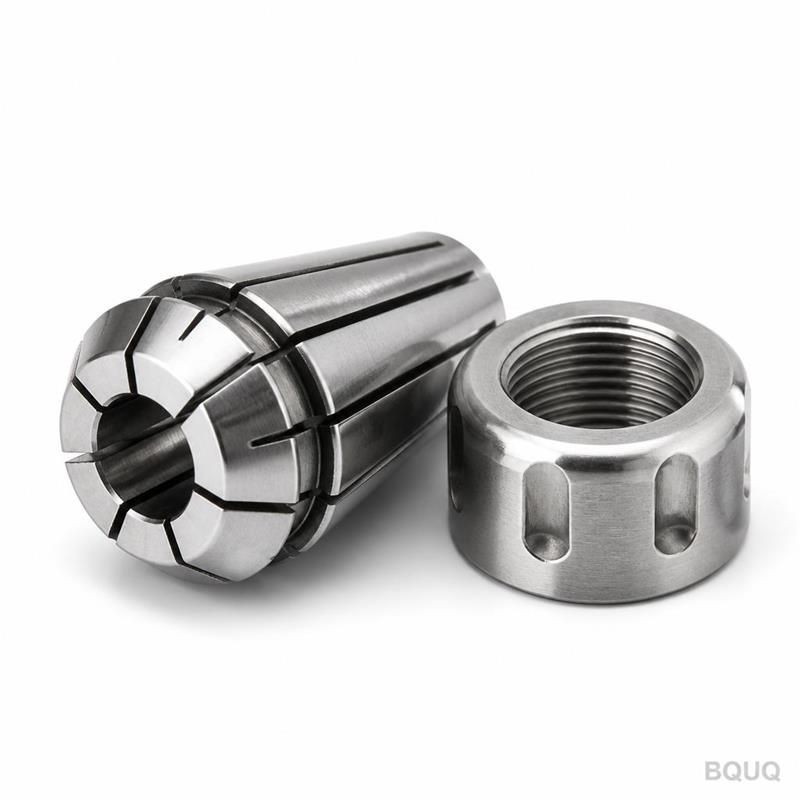
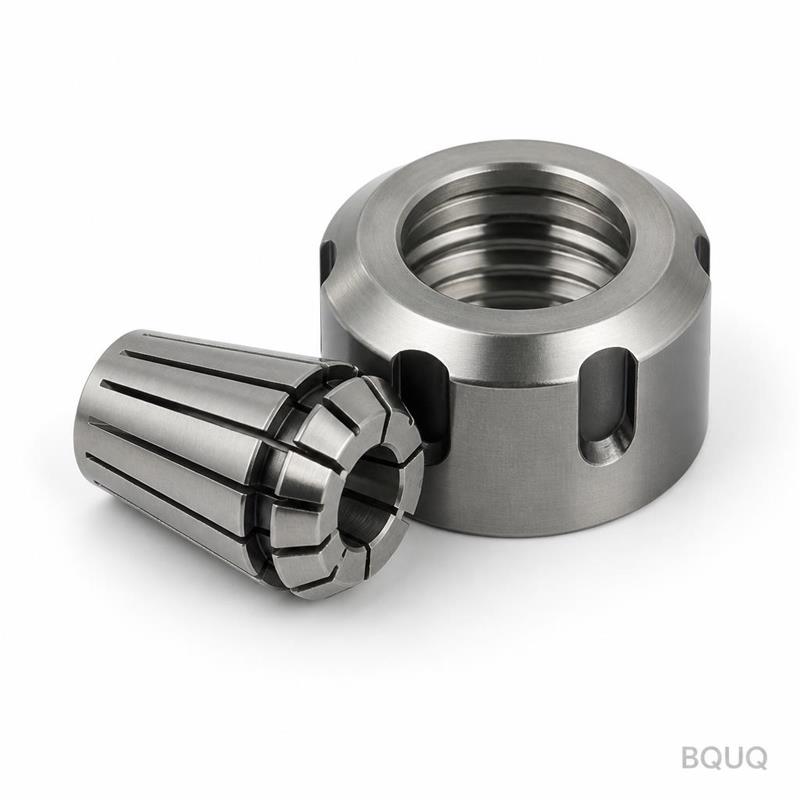
Wir verwenden ER32-Spannzangen in diesem HSK63A-Halter, weil sie Ihnen einen Spannbereich von 1 mm pro Spannzange bieten, sodass Sie von einem 6-mm-Bohrer auf einen 7-mm-Bohrer wechseln können, ohne den Futterkörper zu ändern. Der Spannzangensitz wird in einem 8°-Innenwinkel mit einer Oberflächengüte von Ra 0,4 geschliffen. Die Mutter ist auf HRC 48-52 gehärtet und gewindegeschliffen, um Fressen zu verhindern. Wenn Sie die Mutter auf das auf dem Körper aufgedruckte Drehmoment anziehen (z. B. 80 Nm für ER32), komprimiert sich die Spannzange gleichmäßig und hält den Bohrerschaft mit einer radialen Spannkraft von 15 kN.
Materialien und Wärmebehandlung, die wir verwenden
Der Hauptkörper beginnt als 20CrMnTi, wird auf eine Einsatzhärtungstiefe von 0,8-1,2 mm karburiert und dann auf HRC 58-62 gehärtet. Der Kern bleibt zäh bei HRC 35-40, um Stöße durch unterbrochene Schnitte aufzunehmen. Der Bohrersitz wird präzisionsgebohrt und anschließend auf eine Durchmessertoleranz von H7 gehont. Wir nitrieren die Bohrungsoberfläche auf eine Mikrohärte von 700 HV, was eine trockene Gleitfähigkeit erzeugt, die das Verschweißen von Spänen am Schaft verhindert. Auf den Kegel wird keine Beschichtung aufgetragen – er wird geschliffen, nicht plattiert, um die Kontaktgeometrie zu erhalten.
Inspektion vor jedem Versand
Jedes Futter wird auf einer KMM (Zeiss Contura) auf Kegelwinkel und Rundlauf geprüft. Der Rundlauf wird an der Spannzangenspitze mit einer Messuhr mit 0,0005 mm Auflösung gemessen, und wir dokumentieren den Wert in einem Prüfbericht, der mit dem Gerät geliefert wird. Wir prüfen auch das Kegelkontaktmuster mit einem Bläuetest auf einer Master-HSK63A-Spindel – wir lehnen jede Einheit mit weniger als 85% Kontakt ab. Der Bohrerhalter wird mit einem Standard-10-mm-HSS-Bohrer getestet, um zu verifizieren, dass das Futter den Bohrer ohne Festklemmen freigibt.
Spezifikation
Wert
Schafftyp
HSK63A (DIN 69893)
Spannzangentyp
ER32 (ISO 15488)
Spannbereich
2,0 mm – 20,0 mm (Bohrerschaft)
Material (Körper)
20CrMnTi-Legierungsstahl
Härte (Spannflächen)
HRC 58-62
Kegeltoleranz
AT3 (≤0,005 mm Fehler)
Rundlauf (an der Spitze)
≤0,003 mm
Oberflächengüte (Spannzangensitz)
Ra 0,4 μm
Max. Drehzahl
15.000 U/min (ausgewuchtet auf G2.5)
Lieferzeit (Standard)
15 Tage nach Zeichnungsfreigabe
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstücke akzeptiert
Auswuchten für Hochgeschwindigkeitsbohren
Wir wuchten jedes HSK63A-Futter auf G2.5 bei 15.000 U/min. Das bedeutet, dass die Restunwucht weniger als 2,5 g·mm pro Kilogramm Haltergewicht beträgt. Für einen typischen 1,2-kg-Halter entspricht das einer Restunwucht von 3 g·mm. Wenn Sie Bohrer über 12.000 U/min betreiben, verhindert dies die harmonische Vibration, die übergroße Löcher verursacht. Für ultrapräzise Arbeiten bieten wir optional einen Wuchtbericht an, der das genaue Korrekturgewicht und den Winkel zeigt – dies verlängert die Lieferzeit um 2 Tage, kostet aber nichts extra.
So bestellen Sie mit Ihrem spezifischen Bohrer-Durchmesser
Wir bearbeiten den Bohrersitz auf Ihren exakten Schaftdurchmesser – Standard ist H7-Toleranz, aber wir können auf Anfrage H6 halten. Senden Sie uns Ihren Bohrerschaftdurchmesser (z. B. 10,00 mm), die Gesamtlänge des Futters (Standard ist 100 mm, wir können 75-150 mm fertigen) und ob Sie ein Durchgangskühlmittelbohrung benötigen (Standard ist eine 5-mm-Mittelbohrung). Wir bestätigen die Zeichnung innerhalb von 24 Stunden. Für nicht standardmäßige Schaftgrößen (z. B. 9,8 mm) fertigen wir die Spannzangenaufnahme kundenspezifisch auf dieses Maß geschliffen – ohne zusätzliche Werkzeugkosten für Mengen über 10 Stück.
Gibt es eine Mindestbestellmenge (MOQ)?
Keine Mindestbestellmenge – wir akzeptieren ein einzelnes Stück zur Bewertung, und der Stückpreis sinkt bei Mengen ab 20 Stück um etwa 20%.
Können Sie das Futter für einen bestimmten Bohrerschaft anpassen?
Ja, wir bearbeiten den Spannzangensitz oder die Bohrerbohrung auf Ihren exakten Durchmesser (H6- oder H7-Toleranz) und können auf Wunsch ein Durchgangskühlmittelbohrung oder ein kundenspezifisches Flanschmuster hinzufügen.
Wie stellen Sie sicher, dass der Rundlauf nach dem Versand bei 0,003 mm bleibt?
Wir prüfen jede Einheit nach der Endreinigung von Hand und verpacken sie in einer schaumstoffgefütterten Box; der Prüfbericht enthält den vor dem Verpacken gemessenen Rundlaufwert, und wir garantieren ihn bei normaler Handhabung.
Wie ist Ihre Lieferzeit für ein kundenspezifisches HSK63A-Spannzangenfutter?
Standard 15 Tage für ein einzelnes Stück, 20 Tage für Mengen über 50, und wir bieten eine 7-Tage-Expressoption für eilige Bestellungen mit einem Aufschlag von 15% an.
Für ein verbindliches Angebot innerhalb von 12 Stunden senden Sie eine E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Senden Sie Ihre Zeichnung oder einfach Ihren Bohrer-Durchmesser und das Spindelmodell – wir antworten mit dem Preis und einer 3D-Step-Datei. Wenn Sie dies mit anderen Haltern vergleichen, lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen für den vollständigen Vergleich von ER-, hydraulischen und Schrumpffutter. Um unsere Toleranzangaben zu verstehen, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen. Dies ist Präzisionsfertigung, hergestellt in China, ohne Mindestbestellmenge – wir versenden weltweit über DHL oder FedEx innerhalb von 3 Tagen nach Fertigstellung.