BQUQ CNC-gefrästes ER-Spannzangenfutter-Werkzeugsatz mit Fräs- und Bohrerwerkzeugen
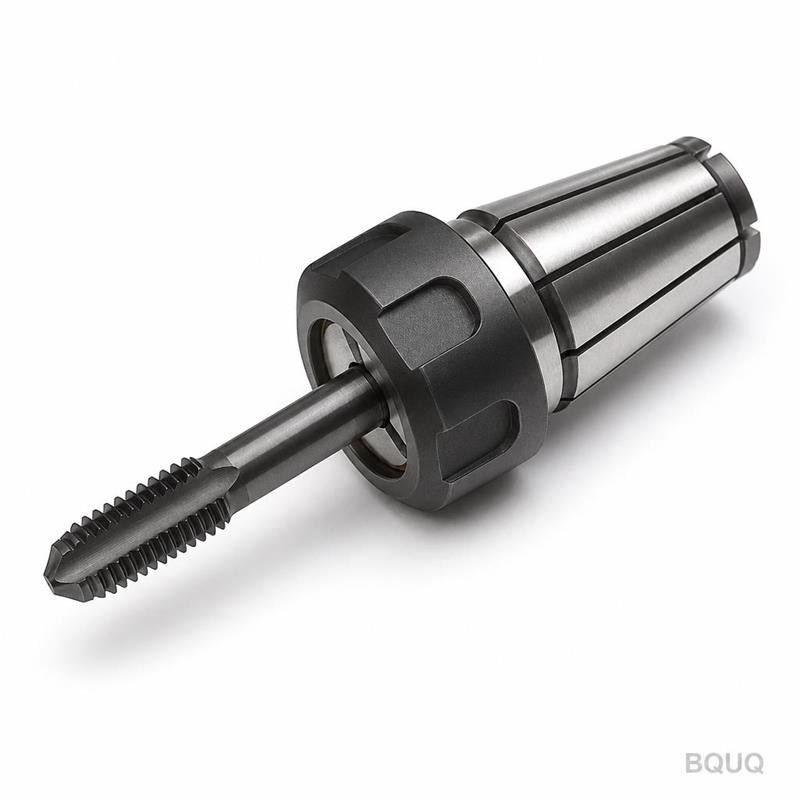
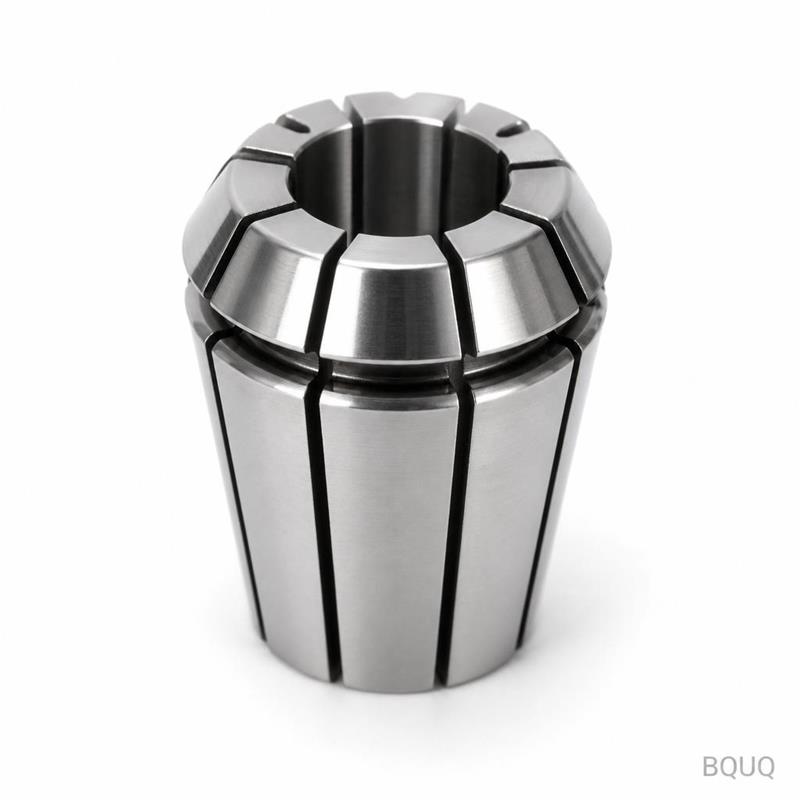
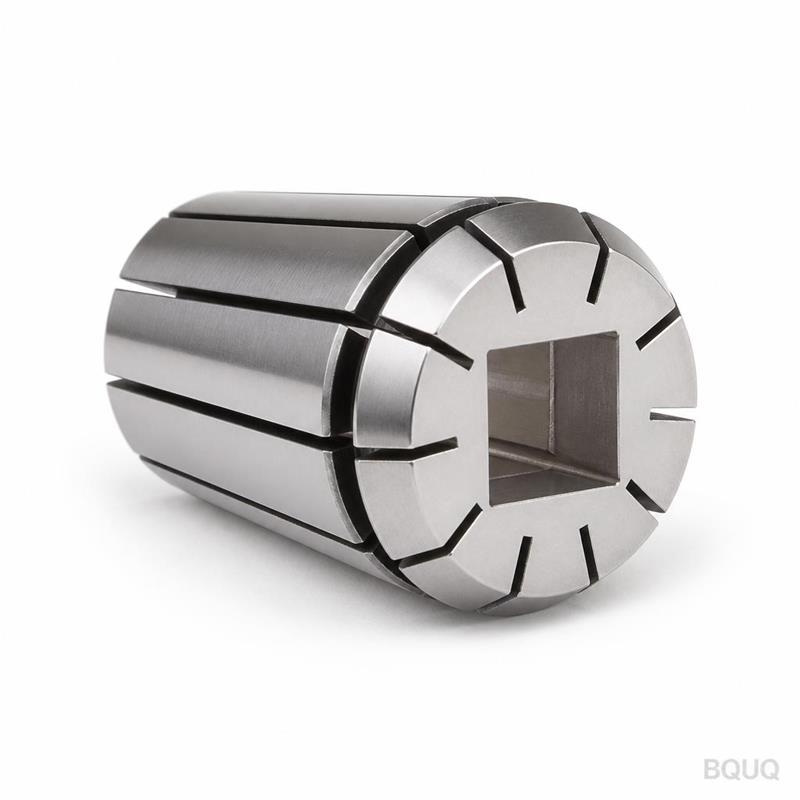
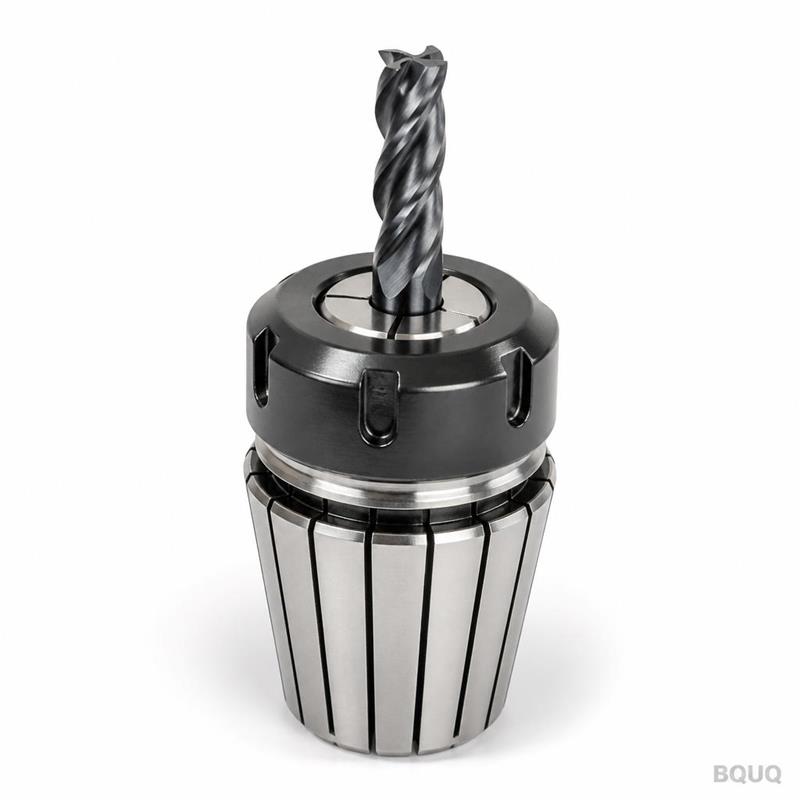
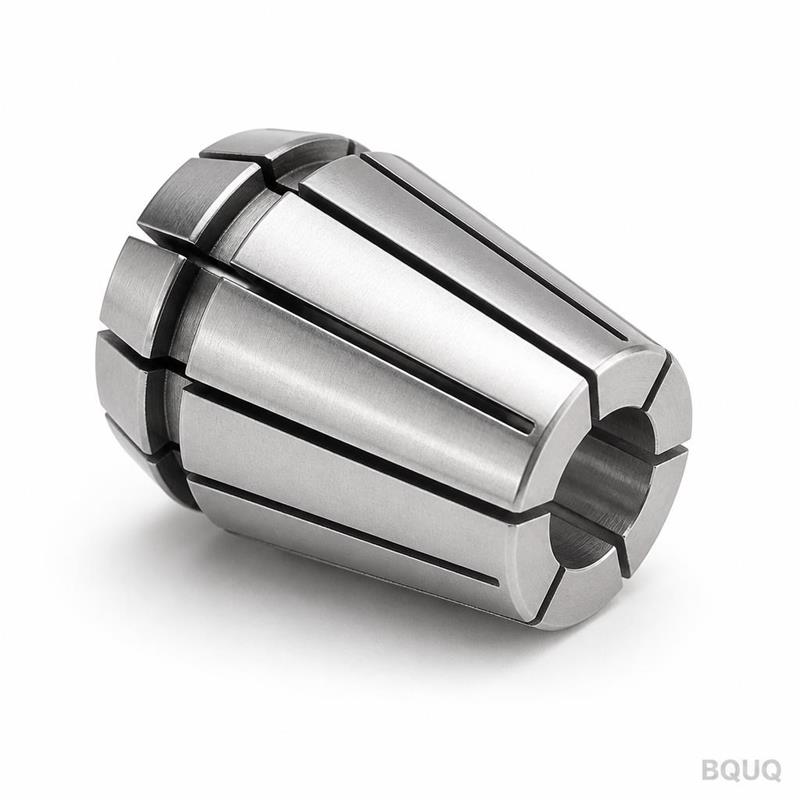
Dies ist ein kompletter CNC-gefräster ER-Spannzangenfutter-Werkzeugsatz mit Fräs- und Bohrerwerkzeugen, entwickelt für Werkstätten, die Werkzeughaltegenauigkeit benötigen, ohne einen Aufpreis zu zahle
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Dies ist ein kompletter CNC-gefräster ER-Spannzangenfutter-Werkzeugsatz mit Fräs- und Bohrerwerkzeugen, entwickelt für Werkstätten, die Werkzeughaltegenauigkeit benötigen, ohne einen Aufpreis zu zahlen. Der Futterkörper wird aus 42CrMo-Stahl gefertigt, auf HRC 58-62 gehärtet, mit einer garantierten TIR (Rundlaufabweichung) von 0,005 mm an der Spitze. Wir liefern Standard-ER20- und ER32-Sets in 10 Tagen, und da wir eine Präzisionsfertigungsfabrik in Dongguan, China, sind, erhalten Sie dieselbe Qualität wie deutsche oder japanische Halter zu 30-40 % geringeren Kosten.
Wie ER-Spannzangenfutter Werkzeuge ohne Rundlaufabweichung spannen
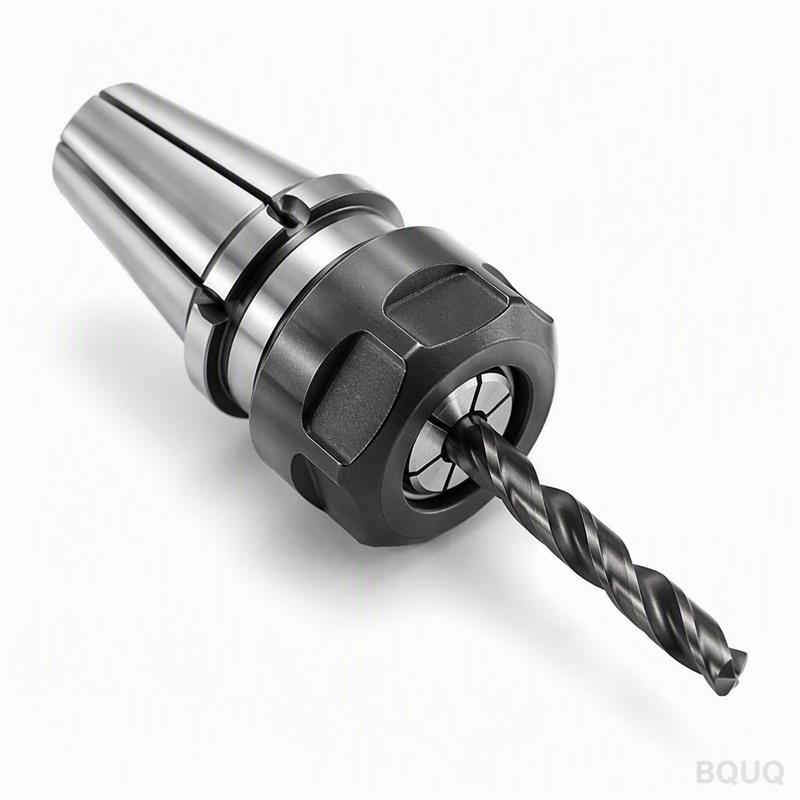
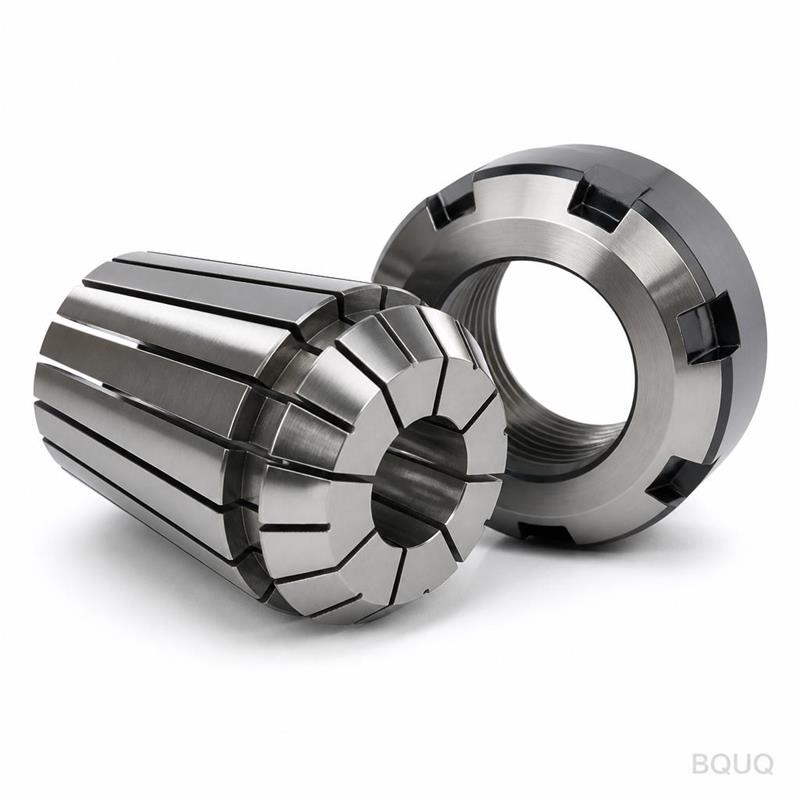
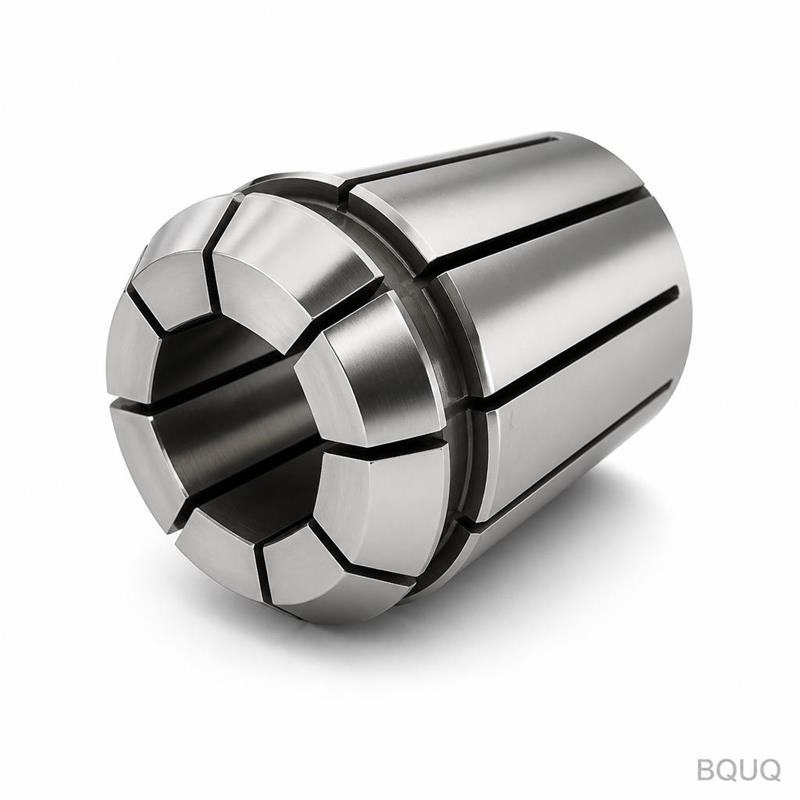
ER-Spannzangenfutter verwenden eine konische Spannzange, die sich beim Anziehen der Überwurfmutter gleichmäßig um den Werkzeugschaft legt. Der Schlüssel ist der 8°-Kegelwinkel im Futterkörper – wenn dieser Winkel auch nur um 0,1° abweicht, entsteht ungleichmäßiger Halt und Rundlaufabweichung. Wir schleifen den Kegel intern auf einer Studer S41 und halten den Winkel auf ±0,002 mm. Deshalb bleibt unsere TIR bei 0,005 mm, nicht bei den 0,015 mm, die Sie bei günstigeren Lieferanten sehen. Das Set enthält Präzisions-ER-Spannzangen in 1-mm-Schritten, sodass Ihre Fräs- und Bohrerwerkzeuge jedes Mal exakt zentriert sitzen.
Verwendete Materialien und Wärmebehandlung
Unser Futterkörper beginnt als 42CrMo-Legierungsstahl – dieselbe Güte, die in Antriebsstrang-Zahnrädern der Automobilindustrie verwendet wird. Wir bearbeiten vor, härten dann im Vakuum auf HRC 58-62, nicht auf HRC 48-52, wie bei Import-Haltern üblich. Nach dem Härten wird einmal angelassen, um Spannungen abzubauen, dann werden Bohrung und Kegel präzisionsgeschliffen. Die Überwurfmutter besteht aus 20CrMnTi, einsatzgehärtet auf HRC 60 ± 2, mit einer Lagerfläche, die auf Ra 0,4 µm geläppt ist. Sie werden keine Zunder, Entkohlung oder weiche Stellen sehen, da wir die Ofenatmosphäre mit Kohlenstoffpotenzialsensoren steuern.
Werkzeugsatz-Inhalt: Was Sie genau erhalten
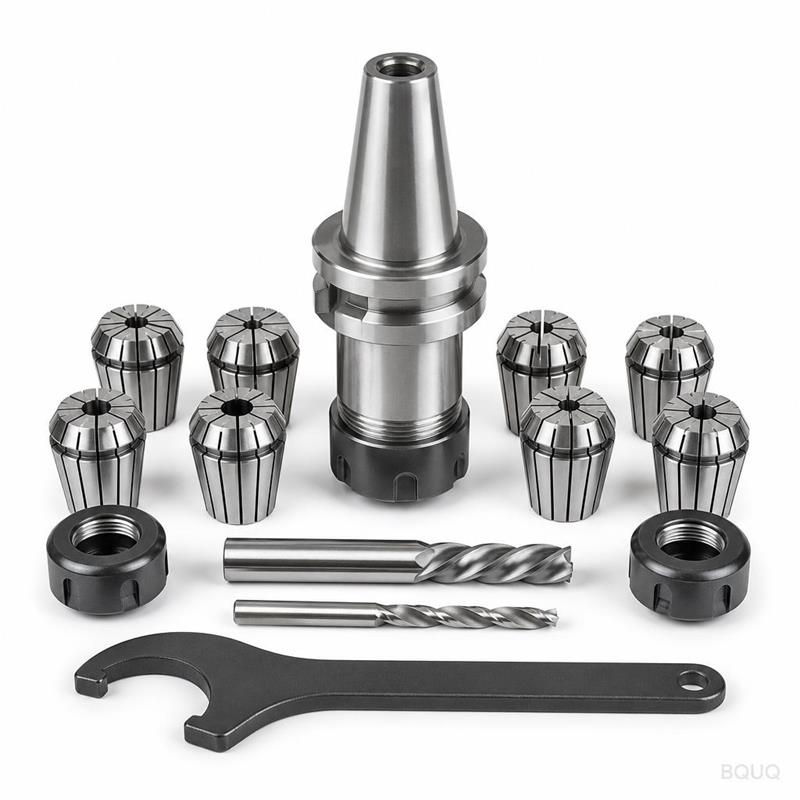
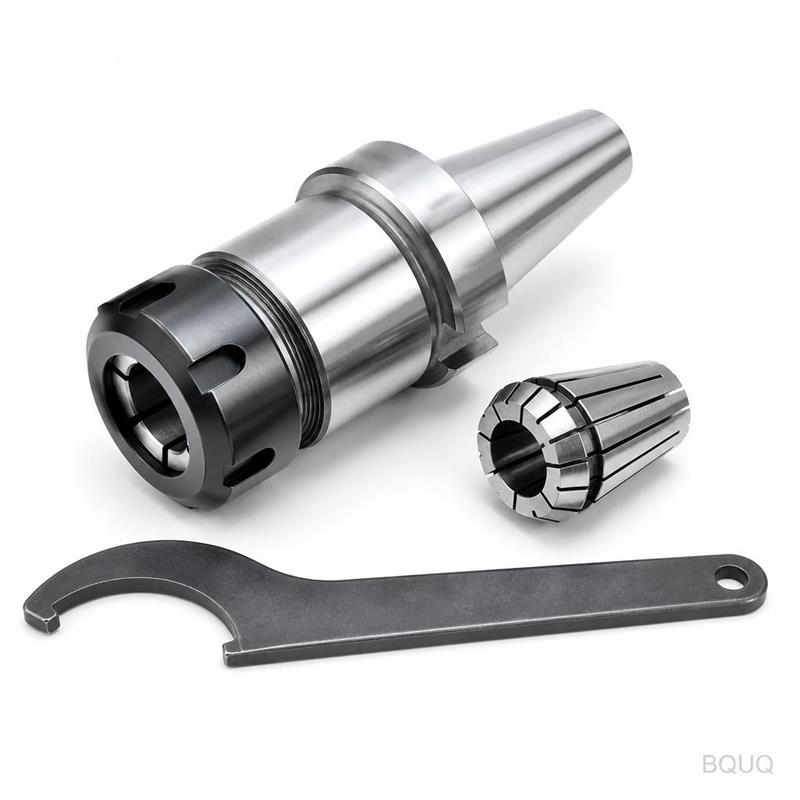
Dies ist ein einsatzbereites Set, nicht nur ein einzelnes Futter. Sie erhalten: 1 ER-Spannzangenfutterkörper (wählen Sie ER20 oder ER32), 10 Präzisions-Spannzangen in Größen 1-10 mm (ER20) oder 2-20 mm (ER32), 1 gehärtete Überwurfmutter mit Spannlochungen, 1 C-Spannschlüssel und 1 Zugstange, wenn Sie die BT40- oder BT30-Schaftversion bestellen. Für Fräs- und Bohrerwerkzeuge fügen wir außerdem einen Satz von 3 ER-Spannzangenschlüsseln (drehmomentbewertet) und eine Reinigungsbürste bei. Jede Spannzange wird vor dem Verpacken einzeln auf TIR gemessen – wir lehnen alles über 0,005 mm ab.
Inspektion vor jeder Lieferung
Wir führen keine Stichprobenprüfung durch. Jeder einzelne CNC-gefräste ER-Spannzangenfutter-Werkzeugsatz mit Fräs- und Bohrerwerkzeugen durchläuft eine 3-stufige Inspektion. Zuerst prüft ein KMG (Zeiss Contura) Kegelwinkel, Bohrungsdurchmesser und Konzentrizität. Zweitens prüft ein Rundlaufmessgerät die TIR an 3 Positionen: Spannzangenspitze, 10 mm von der Spitze und 50 mm von der Spitze. Drittens testen wir die Überwurfmutter mit 50 Nm Drehmoment und verifizieren, dass die Spannzange ohne Hängenbleiben schließt. Sie erhalten mit jeder Bestellung einen unterschriebenen Inspektionsbericht, einschließlich des gemessenen TIR-Werts – keinen generischen „Bestanden"-Aufkleber.
Parameter
Wert
Material (Futterkörper)
42CrMo-Legierungsstahl
Härte (Futterkörper)
HRC 58-62
Härte (Überwurfmutter)
HRC 60 ± 2 (20CrMnTi)
TIR (Rundlaufabweichung) an der Spitze
max. 0,005 mm
Genauigkeit des Kegelwinkels
±0,002 mm (8°-Kegel)
Oberflächengüte (Kegelbohrung)
Ra 0,4 µm
Spannzangengrößen (ER20-Set)
1-10 mm (10 Stk.)
Spannzangengrößen (ER32-Set)
2-20 mm (10 Stk.)
Schaftoptionen
BT30, BT40, BT50, HSK63, Zylinderschaft
Lieferzeit
10 Tage (Standard-Sets), 15 Tage (kundenspezifischer Schaft)
Mindestbestellmenge
Keine Mindestbestellmenge – bestellen Sie 1 Set oder 100
Inspektionsbericht
In jeder Lieferung enthalten
Warum unsere TIR die Standard-ER-Futterspezifikationen übertrifft
Die meisten ER-Futter werben mit 0,010-0,015 mm TIR. Das liegt daran, dass sie den Kegel in einem separaten Arbeitsgang schleifen und dann die Spitze anschrauben, was einen Stack-up-Fehler verursacht. Wir bearbeiten Kegel und Bohrung in einer einzigen Aufspannung auf einer 5-Achs-Mazak, sodass kein Wiederaufspannfehler entsteht. Das Ergebnis ist eine TIR von 0,005 mm, was direkt die Oberflächengüte und Standzeit Ihrer Fräs- und Bohrerwerkzeuge verbessert. Wenn Sie Schlichtbearbeitungen in Aluminium oder Stahl durchführen, werden Sie den Unterschied beim ersten Bauteil sehen – keine Rattermarken, keine Nacharbeit. Für einen tieferen Einblick in die Werkzeugauswahl lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl.
Kundenspezifische Schaftoptionen für Ihre Maschinenspindel
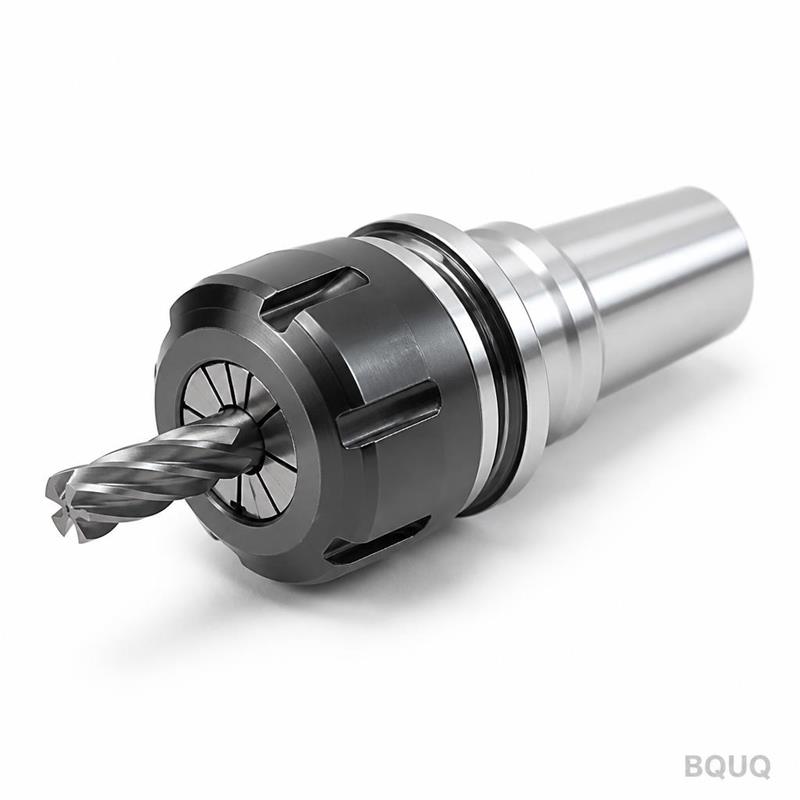
Wir führen BT30-, BT40-, BT50-, HSK63- und Zylinderschaftversionen. Wenn Ihre Spindel Capto oder einen proprietären Kegel verwendet, senden Sie uns Ihre Zeichnung, und wir fertigen den Schaft passend – ohne zusätzliche Werkzeugkosten für die ersten 10 Einheiten. Das Set ist ein Präzisionsfertigungsprodukt aus China, aber wir sparen nicht am Schaft: Er wird auf AT3-Qualität (ISO 1947) geschliffen, was einen Kegelfehler von weniger als 0,005 mm über die gesamte Messlänge bedeutet. Für kundenspezifische Längen können wir den Schaft bis zu 150 mm verlängern, ohne die TIR zu beeinträchtigen.
Verpackung und Versand für CNC-Werkstätten
Jedes Set wird in einem schaumstoffgefütterten Stahlkoffer geliefert, der Spannzangen und Futter vor Stößen schützt. Wir verwenden rostschützendes VCI-Papier im Koffer, sodass die Teile sauber und montagebereit ankommen – kein Entfetten vor der ersten Verwendung erforderlich. Für internationale Bestellungen versenden wir per DHL oder FedEx (2-5 Tage) oder per Seefracht (15-25 Tage), wenn Sie in größeren Mengen bestellen. Der Koffer misst 320 x 220 x 120 mm und wiegt 3,8 kg (ER20-Set) oder 5,2 kg (ER32-Set), sodass die Versandkosten planbar sind. Wir kennzeichnen das Paket als „Präzisionswerkzeuge" mit einer Handelsrechnung mit geringem Wert, um Zollverzögerungen zu vermeiden.
Wie hoch ist Ihre Mindestbestellmenge?
Keine Mindestbestellmenge – Sie können ein einzelnes CNC-gefrästes ER-Spannzangenfutter-Werkzeugsatz mit Fräs- und Bohrerwerkzeugen als Test bestellen, und Sie erhalten trotzdem denselben Inspektionsbericht und dieselbe Verpackung wie bei einer Großbestellung.
Können Sie den Spannzangenbereich oder die Schaftgröße anpassen?
Ja, wir können die Spannzangengrößen ändern (z. B. komplett metrisch oder komplett zöllig) und jeden Schaftkegel, jede Länge oder jeden Zugbolzenkonfiguration bearbeiten – senden Sie einfach Ihre Zeichnung, und wir erstellen innerhalb von 12 Stunden ein Angebot.
Wie kontrollieren Sie die Qualität bei kundenspezifischen Bestellungen?
Bei kundenspezifischen Sets fertigen wir ein Erstmuster und senden Ihnen vor der Serienproduktion einen KMG-Bericht und Fotos; wenn das Erstmuster Ihre Toleranz nicht erfüllt, fertigen wir es kostenlos neu – siehe unseren Leitfaden zu CNC-Bearbeitungstoleranzen für das, was wir halten können.
Wie ist die Standardlieferzeit für dieses Set?
Standard-ER20- und ER32-Sets werden in 10 Tagen versendet; kundenspezifische Schäfte oder Spannzangenbereiche dauern 15 Tage, da wir das Rohmaterial beschaffen und den Schleifzyklus programmieren müssen.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden. Senden Sie Ihre Zeichnung oder einfach Ihren Spindeltyp und Spannzangenbereich – wir antworten mit Preis, Lieferzeit und einer technischen Zeichnung des Futters. E-Mail sc@bquq.com oder WhatsApp +86 13713157787. Keine Mindestbestellmenge, keine Designgebühr für Standard-Sets, und wir versenden weltweit aus unserer Fabrik in Dongguan.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.