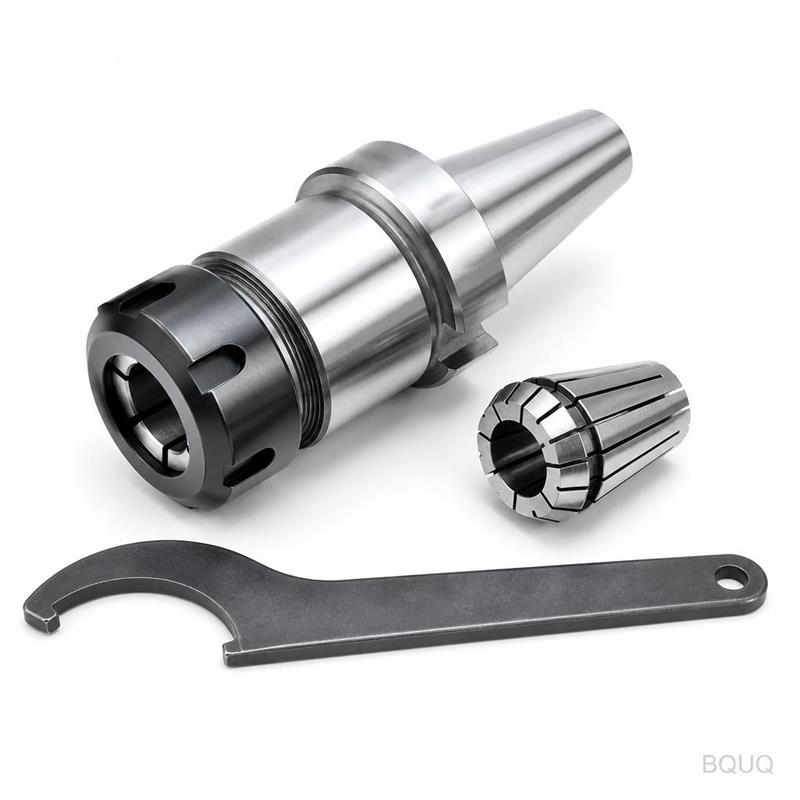
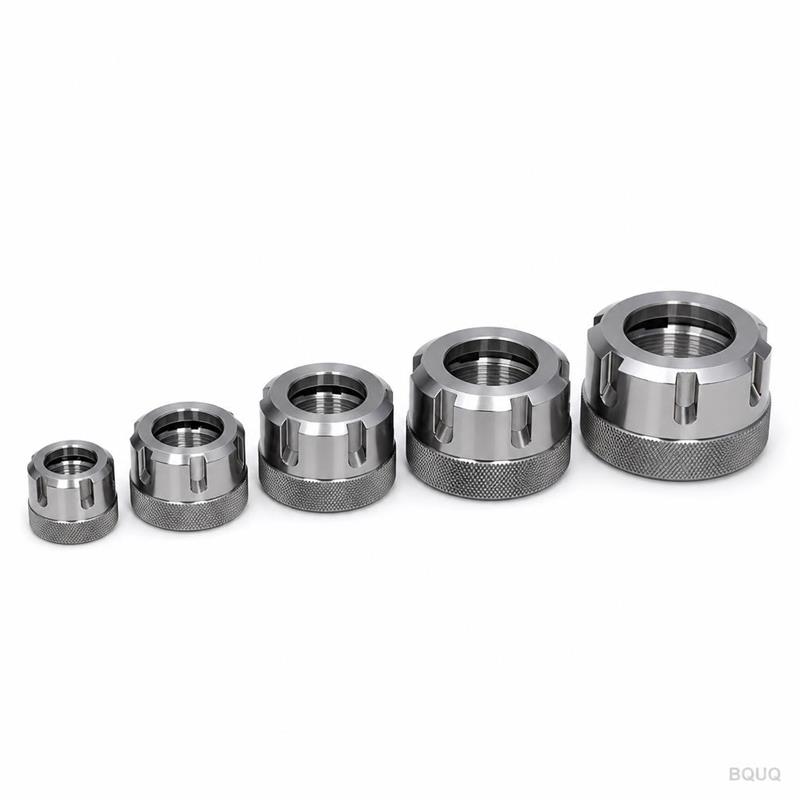
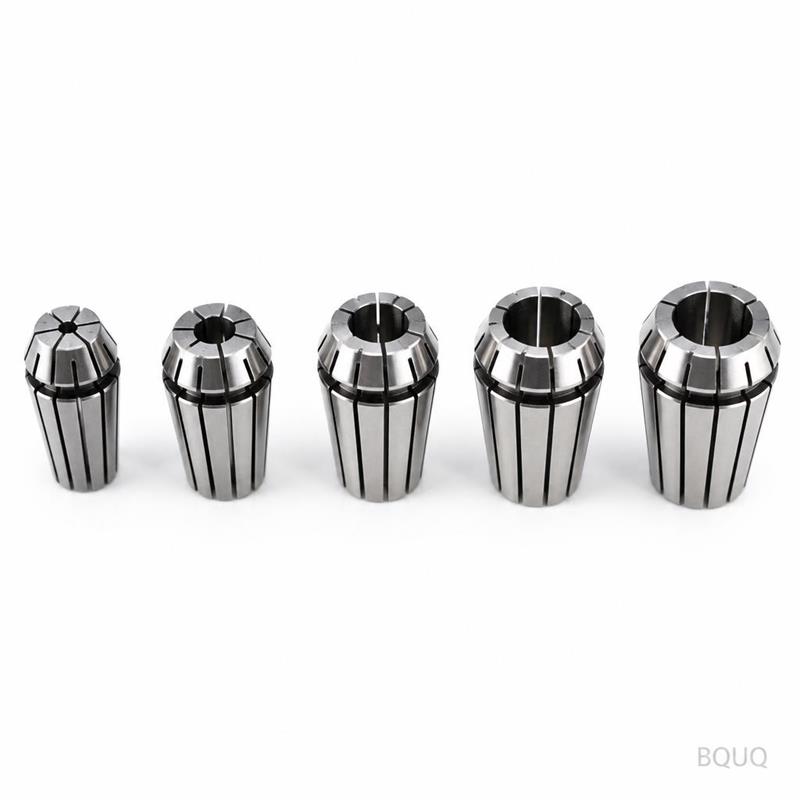
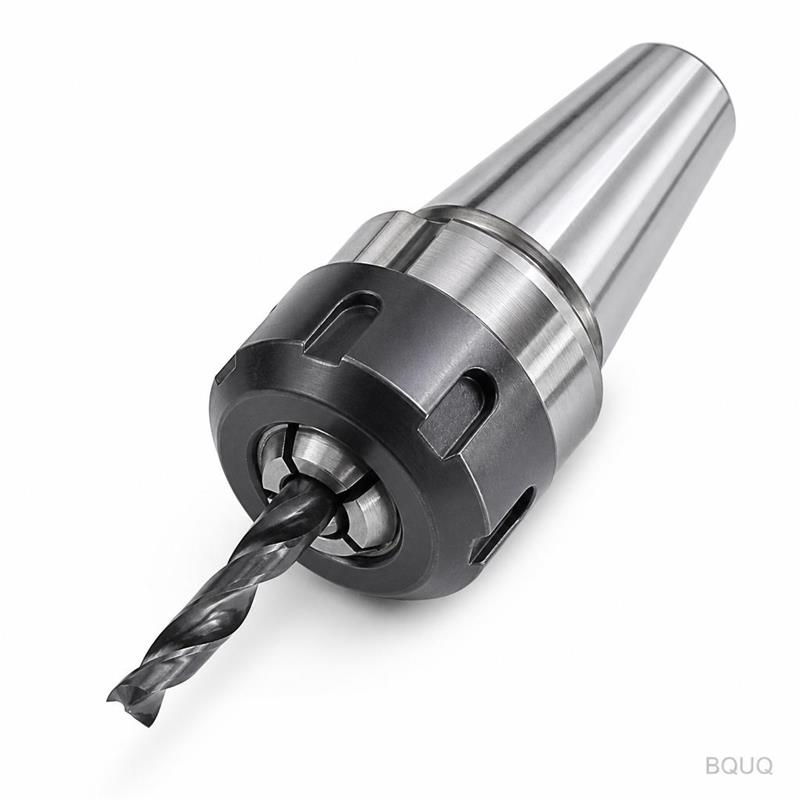
Dies ist ein komplettes ER32 Spannzangenfutter-System, CNC-gefräst aus 20CrMnTi-Legierungsstahl, kombiniert mit einem passenden Spannschlüssel für schnellen Werkzeugwechsel. Sie e
BQUQ CNC-gefräster ER32 Spannzangenfutter mit Spannschlüssel CNC-Werkzeughalter
Dies ist ein komplettes ER32 Spannzangenfutter-System, CNC-gefräst aus 20CrMnTi-Legierungsstahl, kombiniert mit einem passenden Spannschlüssel für schnellen Werkzeugwechsel. Sie erhalten einen garant
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein komplettes ER32 Spannzangenfutter-System, CNC-gefräst aus 20CrMnTi-Legierungsstahl, kombiniert mit einem passenden Spannschlüssel für schnellen Werkzeugwechsel. Sie erhalten einen garantierten Rundlauf von 0,005 mm TIR (Total Indicator Reading) an der Spindelnase, einen gehärteten Körper mit 58–60 HRC und eine Standardlieferzeit von 7 Tagen von der Zeichnungsfreigabe bis zum Versand. Dies ist der Werkzeughalter, den Sie spezifizieren, wenn Sie eine wiederholbare Spannkraft an einer CNC-Fräsmaschine oder Drehmaschine benötigen, ohne für einen Markennamen zu bezahlen.
Wir sind BQUQ, ein Präzisionsfertigungsbetrieb in Dongguan, China, der seit 2004 tätig ist. Wir fertigen dieses Futter in unserer eigenen 8.000 m² großen Anlage mit 5-Achs-CNC-Drehmaschinen und Rundschleifmaschinen. Jedes Gerät wird vor dem Verpacken zu 100 % geprüft. Es gilt keine Mindestbestellmenge, sodass Sie ein einzelnes Stück für einen Prototypen oder 500 Stück für die Serienproduktion bestellen können.
Wie ER-Spannzangenfutter Werkzeuge ohne Rundlauf spannen
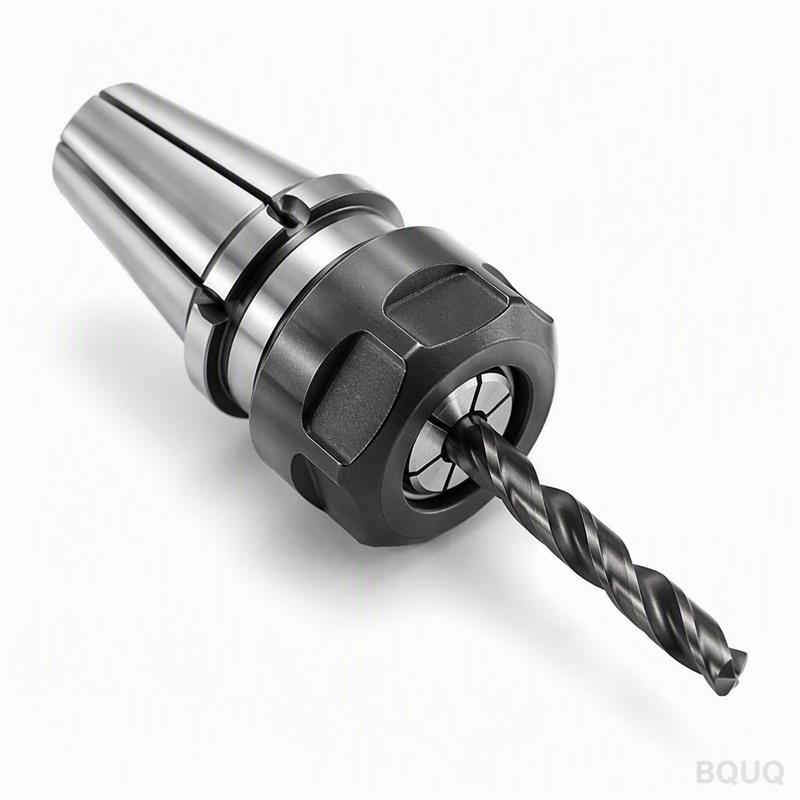
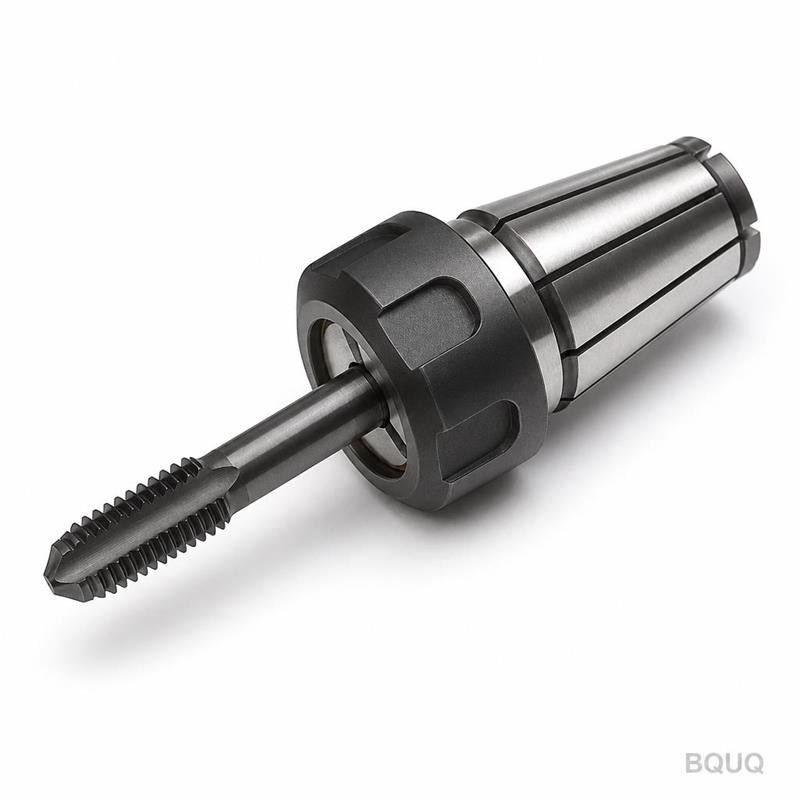
Das ER32-Spannzangenfutter funktioniert, indem es eine geschlitzte Spannzange nach innen zusammendrückt, wenn Sie die Mutter mit dem Spannschlüssel anziehen. Die acht Schlitze der Spannzange kollabieren gleichmäßig um den Werkzeugschaft und zentrieren ihn auf dem internen 8°-Konus des Futters. Da der Konus in einer Aufspannung mit dem Außendurchmesser des Futters geschliffen wird, bleibt der Rundlauf innerhalb von 0,005 mm TIR bei 3× dem Futterdurchmesser von der Nase entfernt. So halten Sie einen 10-mm-Schaftfräser und erzielen eine 0,01 mm breite Nut, Schnitt für Schnitt.
Wir bearbeiten die Spannzangenaufnahme und den externen Positionierdurchmesser in derselben CNC-Drehoperation und schleifen anschließend beide Oberflächen auf einer Rundschleifmaschine mit einer Auflösung von 0,0005 mm. Dadurch werden Aufspannfehler aus separaten Einrichtungen eliminiert. Der Spannschlüssel ist in Zwei-Stift-Ausführung gefertigt, aus 45#-Stahl, gehärtet auf 40–45 HRC, sodass er sich bei einem Anzugsdrehmoment von 50 N·m nicht verformt.
Verwendete Materialien und Wärmebehandlung
Der Futterkörper besteht aus 20CrMnTi, einem Einsatzstahl, der üblicherweise für Zahnräder und schwere Werkzeughalter verwendet wird. Wir karburieren ihn auf eine Einsatzhärtetiefe von 0,8–1,2 mm, erreichen 58–60 HRC an der Oberfläche, während der Kern für Zähigkeit bei 35–40 HRC bleibt. Diese Kombination widersteht Eindrückungen durch den Druck der Spannzange und absorbiert Stöße bei unterbrochenen Schnitten.
Die Spannzangenmutter besteht aus 40CrMo, vergütet auf 28–32 HRC und anschließend an den Gewindeflanken auf 600 HV nitriert. Dies verhindert Gewindefressen beim wiederholten Anziehen mit dem Spannschlüssel. Der Spannschlüssel selbst besteht aus 45#-Stahl, induktionsgehärtet an den Stiftspitzen. Wir verwenden für dieses Produkt keine Gussteile oder Schmiedeteile – alles beginnt als massiver Rundstahl, der auf Endmaß bearbeitet wird.
Schleif- und Oberflächengütespezifikationen
Nach dem CNC-Drehen schleifen wir drei kritische Oberflächen: den internen 8°-Konus, den äußeren Positionierdurchmesser und die hintere Antriebsfläche. Der Konus wird auf innerhalb von 0,003 mm des theoretischen Profils geschliffen, und die Oberflächengüte am Konus beträgt Ra 0,2 µm. Dies ist die Oberfläche, die tatsächlich mit der Spannzange in Kontakt kommt, daher überträgt sich jede Rauheit hier direkt auf Ihren Werkzeugrundlauf.
Der Außendurchmesser, typischerweise 50 mm für ER32, wird auf h6-Toleranz (−0,016 / −0,006 mm) geschliffen. Dies passt in Standard-BT30-, BT40- oder HSK-Werkzeughalter mit Presssitz. Die hintere Fläche wird auf 0,005 mm plan geschliffen, um sicherzustellen, dass das Futter rechtwinklig zur Spindel sitzt. Alle anderen Außenflächen werden auf Ra 1,6 µm gedreht, was für Spanabfuhr sauber genug ist und Rostbildung verhindert.
Spezifikationstabelle für das ER32 Spannzangenfutter
Parameter
Wert
Spannzangengröße
ER32 (passend für Spannzangen Ø2–20 mm)
Futterkörpermaterial
20CrMnTi, karburiert
Oberflächenhärte
58–60 HRC
Einsatzhärtetiefe
0,8–1,2 mm
Rundlauf (TIR an der Nase)
≤0,005 mm
Kegelgenauigkeit
±0,003 mm
Oberflächengüte (Konus)
Ra 0,2 µm
Außendurchmessertoleranz
h6 (−0,016 / −0,006 mm)
Spannschlüsselmaterial
45#-Stahl, 40–45 HRC
Lieferzeit
7 Tage (Standard), 3 Tage (Express)
Mindestbestellmenge
Keine Mindestbestellmenge
Verpackung
Individuelle Schaumstoffbox, Rostschutzöl
Inspektion vor jedem Versand
Jedes Futter durchläuft ein 6-Punkte-Inspektionsprotokoll in unserem QC-Labor, keine Stichproben. Wir messen den Kegelwinkel mit einem Sinuslineal und Messuhr, den Rundlauf mit einer Messuhr mit 0,001 mm Auflösung auf einem Präzisionsdorn und die Härte mit einem Rockwell-Härteprüfer an drei Punkten des Körpers. Das Gewinde der Spannzangenmutter wird mit einem Grenzlehrdorn geprüft.
Wir testen außerdem das montierte Futter mit einer Standard-ER32-Spannzange und einem 10-mm-Prüfstab. Der Stab wird eingesetzt, mit dem Spannschlüssel auf 50 N·m angezogen, und der Rundlauf wird an der Nase und bei 50 mm von der Nase entfernt gemessen. Diese Zahlen werden auf einem Prüfzertifikat dokumentiert, das jedem Gerät beiliegt. Wenn Sie ein vollständiges Materialzertifikat oder einen CMM-Bericht benötigen, fügen wir diesen ohne zusätzliche Kosten bei.
Verpackung und Versand für globale CNC-Werkstätten
Jedes Futter wird in einem Lösungsmittelbad gereinigt, mit Rostschutzöl beschichtet und in VCI-Papier (Vapor Corrosion Inhibitor) eingewickelt. Es wird in eine starre Schaumstoffeinlage in einem doppelwelligen Karton gelegt. Der Spannschlüssel wird in derselben Box mit einer Schaumstoffaussparung verpackt, um Bewegungen während des Transports zu verhindern. Für Bestellungen über 10 Stück verwenden wir eine Holzkiste mit Stahlbandumreifung.
Wir versenden kleine Bestellungen über DHL, FedEx oder UPS – die typische Transitzeit beträgt 3–5 Tage in die USA, EU oder nach Australien. Für Großbestellungen nutzen wir Seefracht ab dem Hafen Shenzhen mit einer Transitzeit von 20 Tagen nach Los Angeles oder Rotterdam. Alle Exportdokumente, einschließlich Handelsrechnung, Packliste und Ursprungszeugnis, werden intern erstellt.
Anpassung des Futters an Ihre Spindelschnittstelle
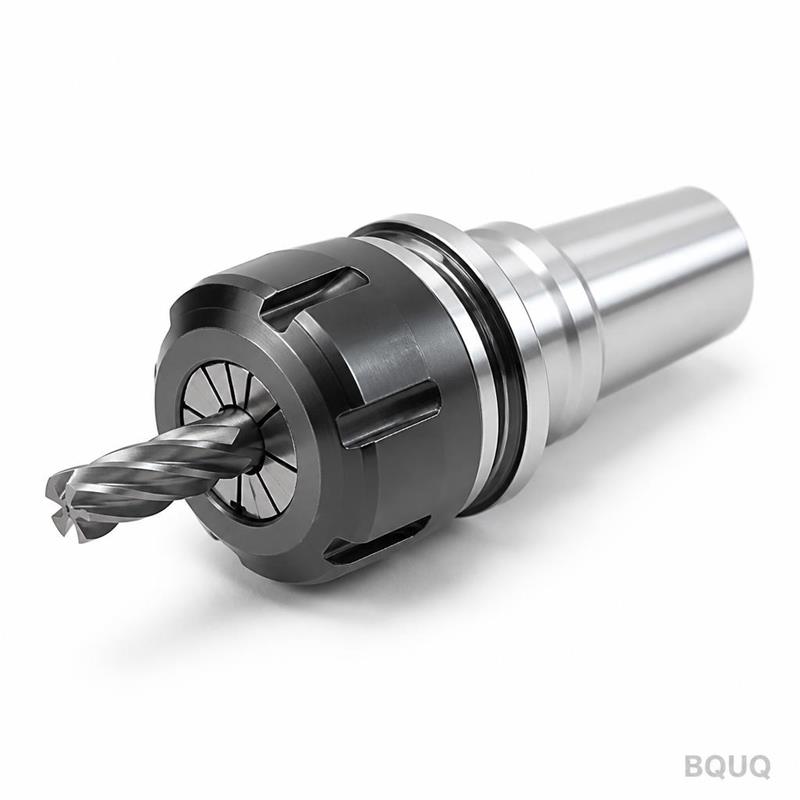
Während das Standard-ER32-Futter einen Außendurchmesser von 50 mm und ein zylindrisches hinteres Ende hat, können wir es an Ihre spezifische Spindel anpassen. Häufige Optionen sind ein BT40- oder BT30-Kegelschaft, ein HSK63A-Hohlkegelschaft oder ein gerader Schaft mit Gewindebohrung für die Zugstange. Wir fertigen auch Sonderlängen – zum Beispiel eine 120 mm lange Version für Anwendungen mit großer Reichweite.
Wenn Sie eine andere Spannzangengröße benötigen, fertigen wir ER16-, ER20-, ER25- und ER40-Versionen mit denselben Toleranzen. Der Spannschlüssel kann mit einem längeren Griff für höheres Drehmoment oder mit einer flachen Schlüsselfläche anstelle von Stiften hergestellt werden. Senden Sie einfach Ihre Zeichnung oder eine Skizze mit den kritischen Maßen, und unsere Ingenieure bestätigen das Design innerhalb von 24 Stunden.
Wie hoch ist Ihre Mindestbestellmenge für dieses CNC-gefräste ER32 Spannzangenfutter?
Keine Mindestbestellmenge – wir akzeptieren eine Einzelstückbestellung genauso einfach wie eine Produktionsserie von 500 Stück, und der Stückpreis ändert sich nur geringfügig aufgrund der Rüstzeit.
Können Sie den Schaft anpassen oder ein Zugstangengewinde hinzufügen?
Ja, wir bearbeiten kundenspezifische Schäfte (BT, HSK, gerade) und jedes Gewindemuster an der hinteren Fläche, sofern Sie die Maße oder ein Muster bereitstellen.
Wie kontrollieren Sie den Rundlauf während der Produktion?
Wir schleifen den Konus und den Außendurchmesser in derselben Aufspannung und überprüfen dann jedes Gerät mit einem 10-mm-Prüfstab auf einer Messuhr mit 0,001 mm Auflösung, wobei der TIR auf einem mitgelieferten Zertifikat dokumentiert wird.
Wie ist die Lieferzeit bei einer Expressbestellung?
Die Standardlieferzeit beträgt 7 Tage ab Zeichnungsfreigabe; eine Expressbestellung mit 3 Tagen Lieferzeit ist gegen einen Aufpreis von 15 % verfügbar, abhängig von der aktuellen Kapazität der Werkstatt.
Für jede Werkzeughalteranwendung ist es entscheidend, die Wechselwirkung zwischen dem Futter und Ihrem Schneidwerkzeug zu verstehen. Lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um die richtige Spannzange und den richtigen Schaftfräser für Ihr Material auszuwählen. Wenn Sie Toleranzen unter 0,01 mm anstreben, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu sehen, wie Rundlauf und Werkzeugdurchbiegung Ihr Endteil beeinflussen.
Senden Sie Ihre Zeichnung oder einfach Ihren Spindeltyp und Ihre Spannzangengröße. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot, einschließlich Stückpreis, Lieferzeit und Versandkosten. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. BQUQ Präzisionsfertigung, hergestellt in China, keine Mindestbestellmenge erforderlich.