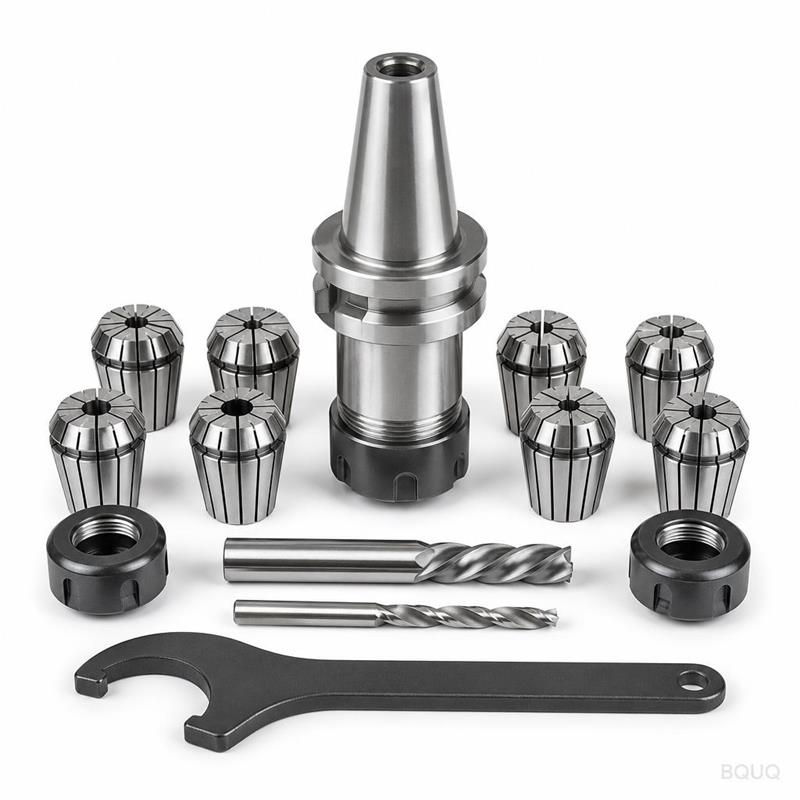
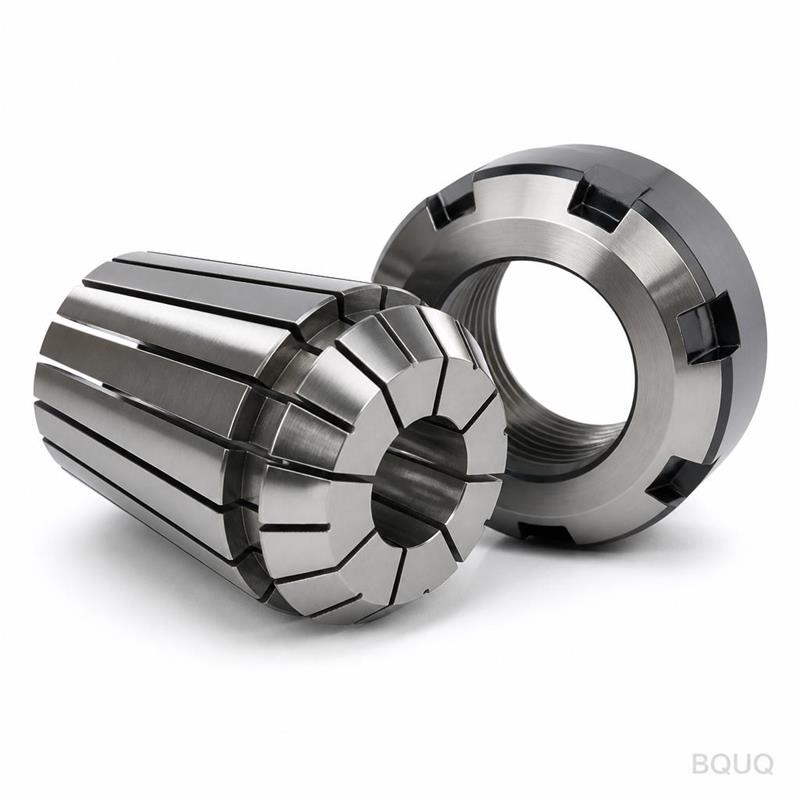
Was diese ER20 Spannzange leistet und warum sie wichtig ist Dies ist eine einzelne ER20 Spannzange, CNC-gefräst aus massivem Legierungsstahl, ausgelegt zum Spannen zylindrischer
Was diese ER20 Spannzange leistet und warum sie wichtig ist Dies ist eine einzelne ER20 Spannzange, CNC-gefräst aus massivem Legierungsstahl, ausgelegt zum Spannen zylindrischer Werkzeugschäfte mit
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was diese ER20 Spannzange leistet und warum sie wichtig ist
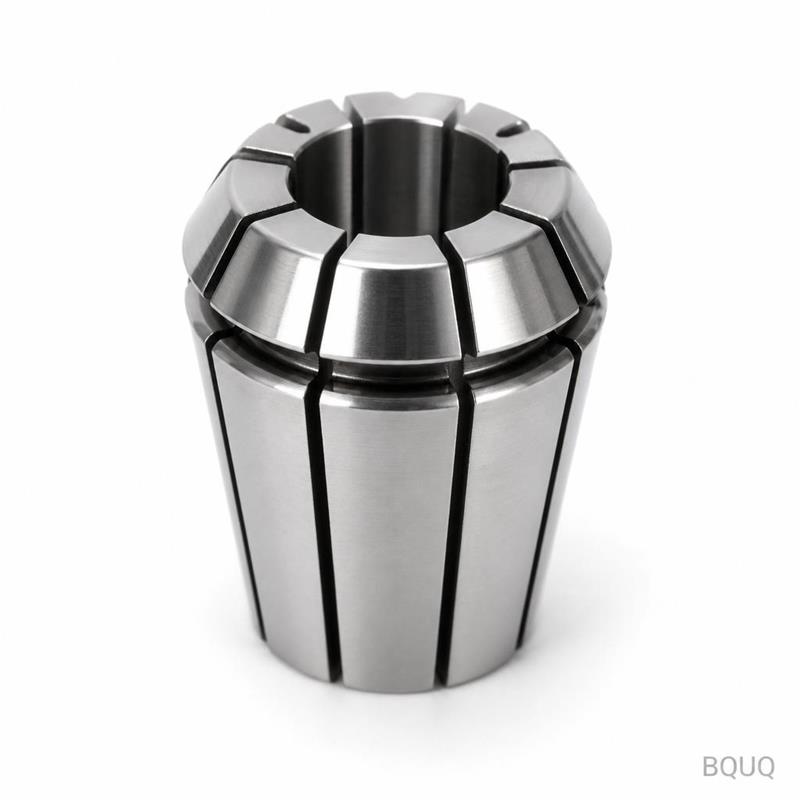
Dies ist eine einzelne ER20 Spannzange, CNC-gefräst aus massivem Legierungsstahl, ausgelegt zum Spannen zylindrischer Werkzeugschäfte mit einem Durchmesser von 1 mm bis 13 mm. Der konkrete Vorteil ist ein wiederholbares Werkzeugspannen mit 0,005 mm Rundlauf an der Spannzangennase, was direkt den Werkzeugdurchbiegung reduziert und die Oberflächengüte Ihrer bearbeiteten Teile verbessert. Die Härte wird nach der Wärmebehandlung bei HRC 45-50 gehalten, was Ihnen eine Lebensdauer von über 10.000 Spannzyklen ohne Verlust der Spannkraft bietet.
Jede Spannzange wird in unserem Werk in Dongguan gefertigt und anschließend mit einem Koordinatenmessgerät und einem 50-fachen optischen Komparator geprüft. Standardgrößen werden innerhalb von 24 Stunden ab Lager versendet. Kundenspezifische Bohrungsgrößen benötigen 5-7 Werktage.
Wie ER Spannzangen-Futter Werkzeuge ohne Rundlauf spannen
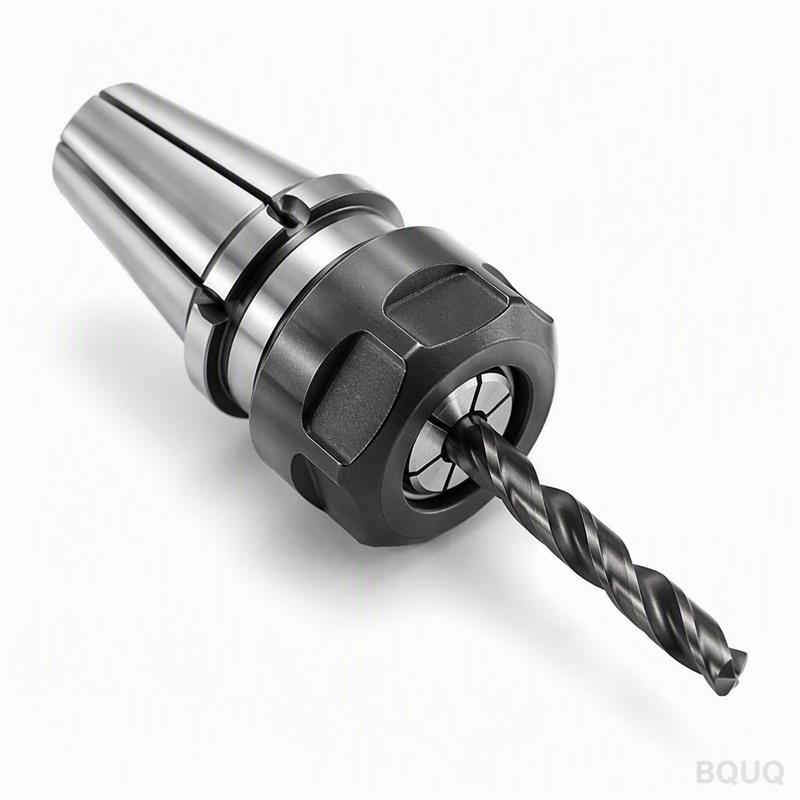
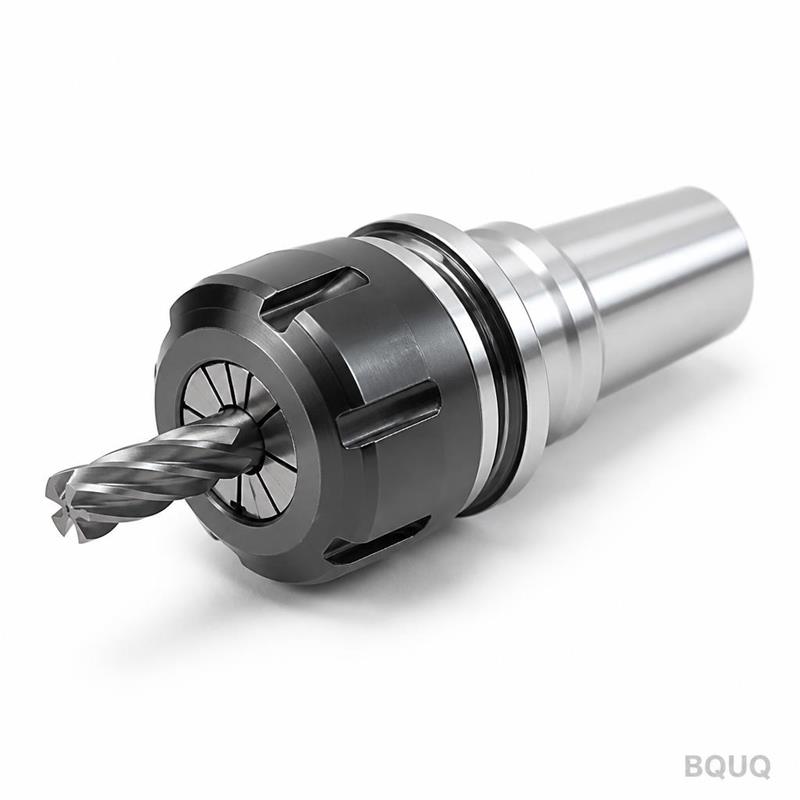
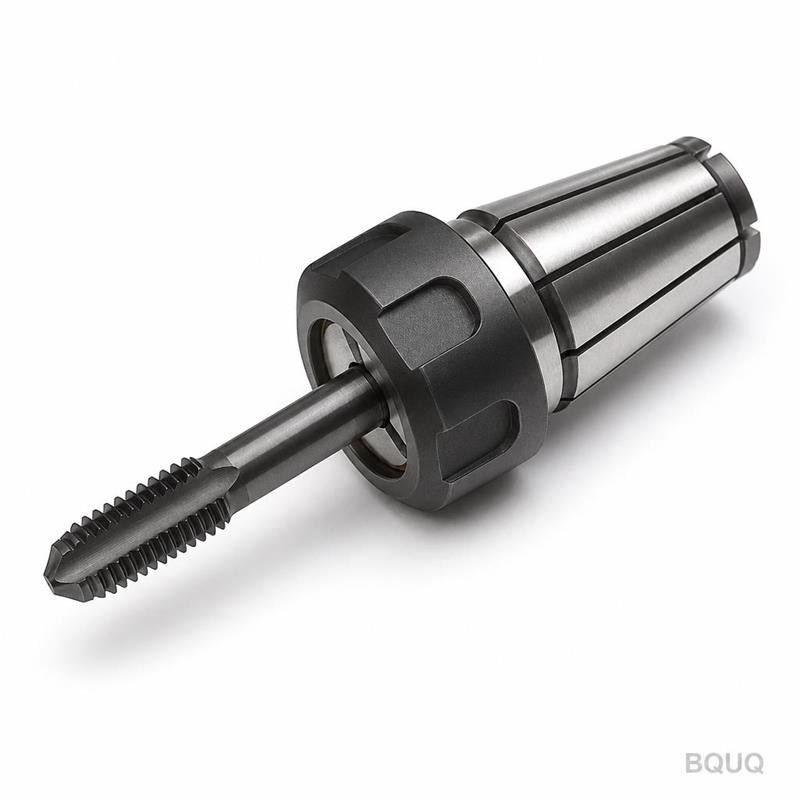
Eine ER20 Spannzange funktioniert durch das Zusammendrücken von acht präzisionsgeschliffenen Schlitzen, wenn die Spannmutter angezogen wird. Die Schlitze werden mit einer 0,3 mm Drahterosion geschnitten, wodurch sichergestellt wird, dass sich jedes Segment gleichmäßig bewegt. Diese gleichmäßige radiale Kompression zentriert den Werkzeugschaft zur Spindelachse innerhalb von 0,005 mm Rundlauf (TIR). In der Praxis bedeutet dies, dass Ihr Schaftfräser oder Bohrer präziser läuft, Rattermarken reduziert und die Werkzeugstandzeit im Vergleich zu verschlissenen oder billigen Spannzangen um bis zu 30% verlängert wird.
Wir schleifen die Innenbohrung und den Außenkonus in einer einzigen Spannoperation. Dies garantiert, dass der Konuswinkel (8 Grad pro Seite) und die Bohrungsmittellinie koaxial sind. Wenn die Abweichung mehr als 2 Mikrometer beträgt, wird die Spannzange aussortiert.
Materialien und Wärmebehandlung, die wir verwenden
Wir verwenden 65Mn Federstahl oder 9SiCr Legierungswerkzeugstahl, beide von zertifizierten chinesischen Stahlwerken bezogen. Der Stahl wird geschmiedet und anschließend normalisiert, um innere Spannungen zu entfernen. Nach dem CNC-Drehen und -Fräsen wird jede Spannzange in einem Vakuumofen auf HRC 45-50 gehärtet, um Oberflächenentkohlung zu verhindern.
Der letzte Schleifgang verwendet eine CBN-Schleifscheibe mit Kühlmittel und erreicht eine Oberflächengüte von Ra 0,4 an der Spannbohrung und Ra 0,2 am Konus. Diese geringe Rauheit reduziert die Reibung zwischen Spannzange und Werkzeugschaft, sodass Sie ein höheres Spannmoment ohne Fressen anwenden können.
Wie wir die Schlitze und Konen bearbeiten
Die acht Entlastungsschlitze sind nicht einfach gerade geschnitten. Wir bearbeiten sie mit einem 2-Grad-Rückwärtskonus, um zu verhindern, dass die Spannzange nach dem Lösen am Werkzeug kleben bleibt. Die Schlitzbreite beträgt 0,8 mm, und die Schlitzteife wird auf 0,05 mm genau kontrolliert. Diese Geometrie ermöglicht es der Spannzange, sich gleichmäßig zu schließen, selbst wenn ein Werkzeug am unteren Ende seines Spannbereichs gespannt wird.
Der Außenkonus wird auf eine Rundheitstoleranz von 0,005 mm gedreht und anschließend gegen eine Master-Lehre geläppt. Jede Charge wird mit einer speziellen ER20 Konuslehre eines deutschen Lieferanten geprüft. Wir verwenden keine allgemeinen Konuslehren, da diese nicht die für die Hochgeschwindigkeitsbearbeitung erforderliche Wiederholbarkeit bieten.
Prüfung vor jedem Versand
Jede Spannzange durchläuft drei Kontrollen. Erstens, Maßprüfung: Bohrungsdurchmesser, Schlitzbreite und Konuswinkel werden mit einem digitalen Mikrometer und einem Profilprojektor gemessen. Zweitens, Rundlauftest: Die Spannzange wird in einem Testhalter montiert und ein kalibrierter Teststab eingesetzt. Wir erfassen den Rundlauf (TIR) bei 5 mm und 20 mm von der Nase. Jeder Wert über 0,005 mm führt zum Ausschluss.
Drittens, Härtetest: Ein tragbarer Rockwell-Härteprüfer wird auf der planen Fläche der Spannzange verwendet. Wir verwerfen jedes Stück unter HRC 45. Ein Chargenzertifikat wird Ihrer Sendung beigelegt, das die gemessenen Werte für jede Spannzange auflistet. Sie müssen diese Parameter bei Ankunft nicht erneut prüfen.
Standardgrößen, kundenspezifische Bohrungsoptionen und Lieferzeit
Wir führen ER20 Spannzangen für Werkzeugdurchmesser: 1, 1,5, 2, 2,5, 3, 3,5, 4, 4,5, 5, 5,5, 6, 6,5, 7, 7,5, 8, 8,5, 9, 9,5, 10, 10,5, 11, 11,5, 12 und 13 mm. Jede Größe ist mit einer Lasergravur auf der Stirnfläche gekennzeichnet, dauerhaft und auch nach 1000 Reinigungszyklen lesbar.
Für kundenspezifische Bohrungen (z. B. 3,17 mm oder 9,53 mm) können wir aus vorhandenen Rohlingen in 5 Tagen bearbeiten. Die kundenspezifische Bohrung wird auf H4-Toleranz (0 bis +0,008 mm) geschliffen. Die Mindestbestellmenge für eine kundenspezifische Bohrung beträgt 10 Stück, für Standardgrößen gibt es jedoch keine Mindestbestellmenge – Sie können ein einzelnes Stück zum Testen bestellen.
Technische Daten auf einen Blick
Parameter
Wert
Spannzangentyp
ER20 einzeln, 8 Schlitze
Spannbereich
1 mm – 13 mm
Material
65Mn oder 9SiCr Legierungsstahl
Härte
HRC 45-50
Rundlauf (TIR)
0,005 mm an der Nase
Oberflächengüte (Bohrung)
Ra 0,4
Oberflächengüte (Konus)
Ra 0,2
Konuswinkel
8° pro Seite
Schlitzbreite
0,8 mm
Lieferzeit (Standard)
24 Stunden ab Lager
Lieferzeit (kundenspezifische Bohrung)
5-7 Werktage
Mindestbestellmenge (Standard)
Keine Mindestbestellmenge
Mindestbestellmenge (kundenspezifische Bohrung)
10 Stück
Warum Präzisionsspannzangen Ihre Bearbeitungskosten beeinflussen
Eine Spannzange mit 0,01 mm Rundlauf anstelle von 0,005 mm kann den Verschleiß eines Hartmetallschaftfräsers verdoppeln. Über einen Monat Produktion summiert sich das zu zusätzlichen Werkzeugkosten und mehr Stillstandszeiten für Werkzeugwechsel. Die Verwendung unserer ER20 Spannzangen hält den Rundlauf Ihrer Spindel niedrig, was auch die Lagerbelastung und Wärmeentwicklung in der Spindel reduziert.
Wenn Sie Werkzeuge für einen neuen Auftrag auswählen, lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, um die Spannzangengröße mit dem Werkzeugschaft und den Schnittparametern abzustimmen. Um die Grenzen Ihrer gesamten Einrichtung zu verstehen, erklärt unser Leitfaden zu CNC-Bearbeitungstoleranzen, wie sich der Rundlauf mit anderen Toleranzen im System summiert.
Wie hoch ist die Mindestbestellmenge für Standard-ER20-Spannzangen?
Keine Mindestbestellmenge für Standardgrößen – bestellen Sie ein Stück zum Testen oder tausend für die Produktion.
Können Sie eine kundenspezifische Bohrungsgröße herstellen, die nicht im Standardbereich liegt?
Ja, wir schleifen kundenspezifische Bohrungen wie 3,17 mm, 9,53 mm oder jede metrische/imperiale Größe innerhalb von 1-13 mm, mit einer Mindestbestellmenge von 10 Stück und einer Lieferzeit von 5 Tagen.
Wie kontrollieren Sie die Qualität jeder Spannzange?
Jedes Stück wird auf Bohrungsgröße, Konuswinkel, Rundlauf und Härte geprüft, und wir stellen ein Chargenzertifikat mit den gemessenen Werten zur Verfügung.
Wie hoch ist Ihre Lieferzeit für eine Großbestellung von 500 Stück?
Für Standardgrößen versenden wir innerhalb von 3 Werktagen; für kundenspezifische Bohrungen 7 Werktage nach Musterfreigabe.
Benötigen Sie ein verbindliches Angebot? Senden Sie Ihre Zeichnung oder Liste der Größen an sc@bquq.com. Wir antworten innerhalb von 12 Stunden mit Preis und Liefertermin. Für dringende Anfragen: WhatsApp +86 13713157787. Wir sind eine Präzisionsfertigungsfabrik in China mit 20 Jahren Erfahrung in CNC-Bearbeitung, Stanzen, Federn und Kühlkörpern. Standardspannzangen haben keine Mindestbestellmenge – senden Sie noch heute Ihre Anfrage.