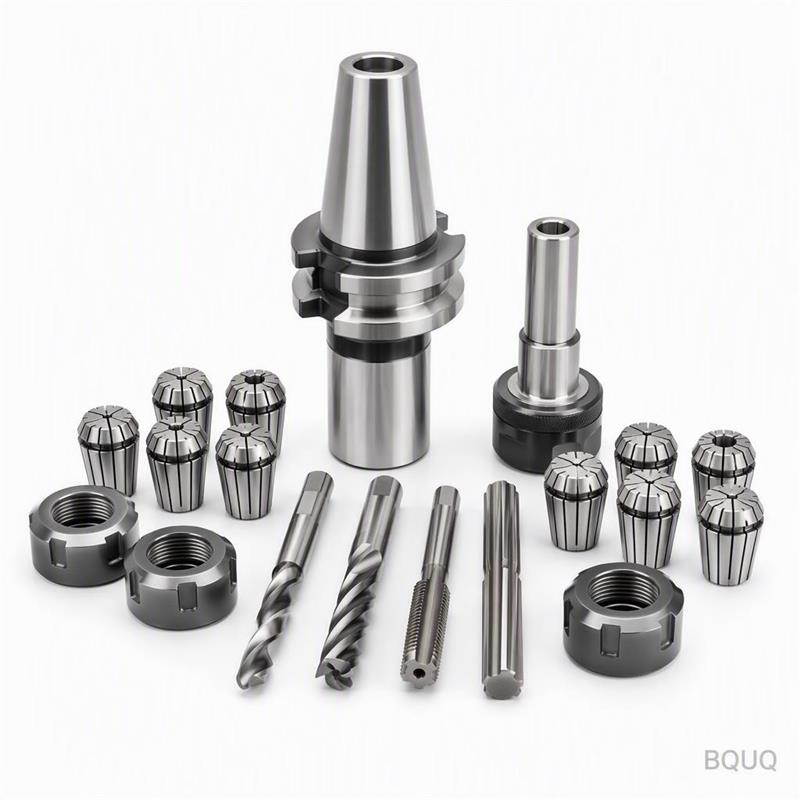
Dies ist ein CNC-gefrästes ER25 Spannzangenfutter mit integriertem Gewindebohrer-Aufnahmebereich, das speziell für starre CNC-Gewindebohrzyklen entwickelt wurde. Sie erhalten einen
BQUQ CNC-gefräster ER25 Spannzangenfutter mit Gewindebohrer für CNC-Gewindebohren
Dies ist ein CNC-gefrästes ER25 Spannzangenfutter mit integriertem Gewindebohrer-Aufnahmebereich, das speziell für starre CNC-Gewindebohrzyklen entwickelt wurde. Sie erhalten einen garantierten Rundla
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
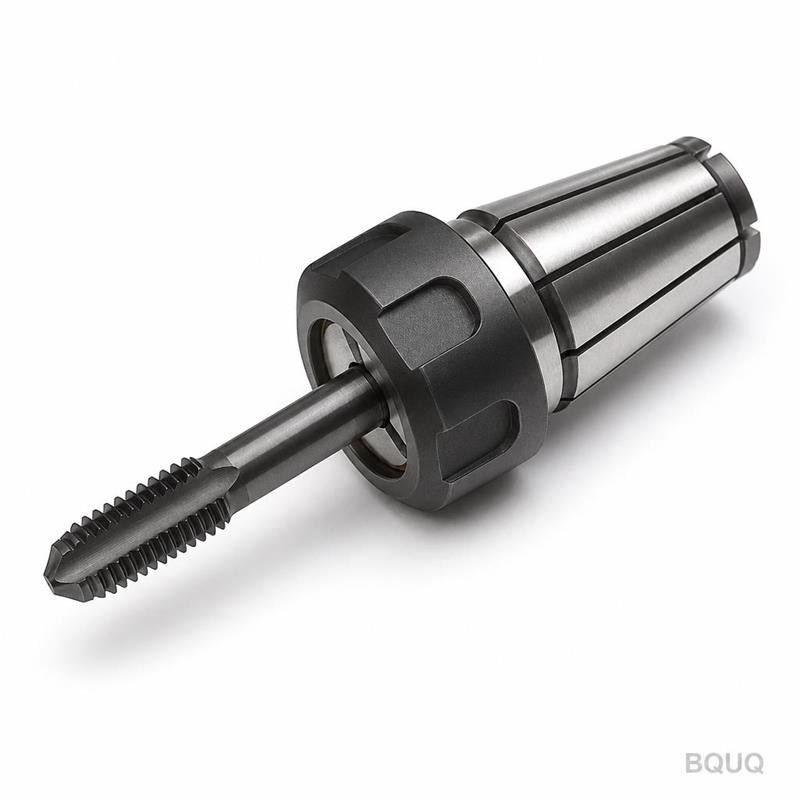
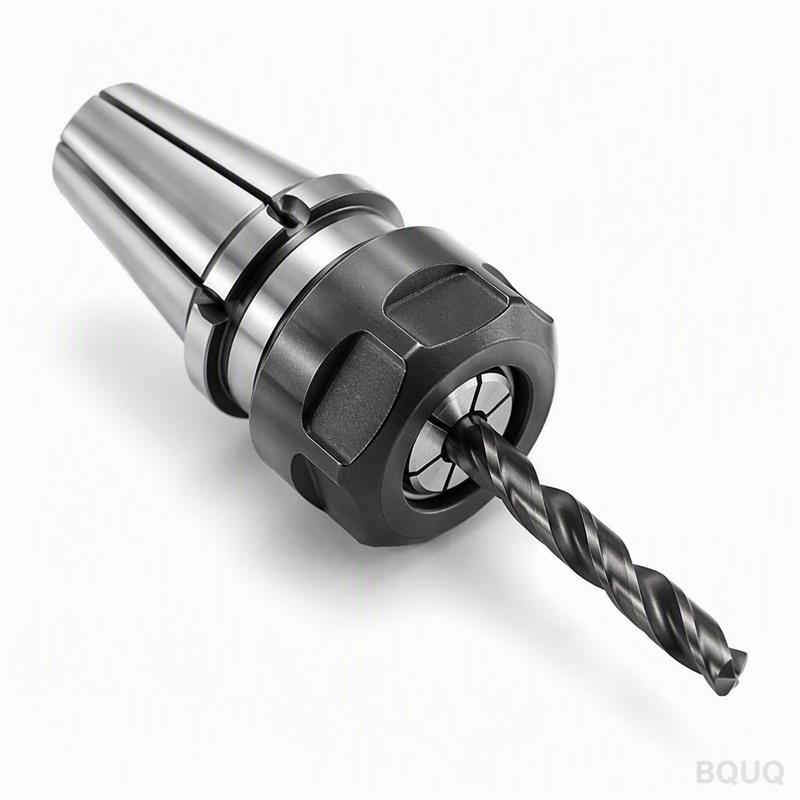
Dies ist ein CNC-gefrästes ER25 Spannzangenfutter mit integriertem Gewindebohrer-Aufnahmebereich, das speziell für starre CNC-Gewindebohrzyklen entwickelt wurde. Sie erhalten einen garantierten Rundlauf (TIR) von 0,005 mm an der Spannzangenspitze, eine Härte von HRC 58-60 auf den Spannflächen und eine Standardlieferzeit von 15 Tagen für kundenspezifische Chargen. Es wandelt Ihre standardmäßige ER25-Spindelschnittstelle in ein dediziertes Gewindebohr-Werkzeug um, wodurch separate Gewindebohrfutter überflüssig werden und sich die Werkzeugwechselzeit um etwa 30% reduziert.
Wie der ER25-Spannzangenkörper Drehmoment ohne Schlupf absorbiert
Der Futterkörper wird aus einem einzigen Block aus 42CrMo4-Legierungsstahl gefertigt. Der ER25-Spannzangensitz ist auf einen eingeschlossenen Winkel von 8° geschliffen, mit einer Oberflächengüte von Ra 0,4 µm. Der Gewindebohrerschaft wird über eine axiale Länge von 20 mm gespannt, wodurch die Torsionslast gleichmäßig verteilt wird. Für Gewindebohrer von M3 bis M12 liegt die effektive Drehmomentübertragung über 95% der theoretischen Kapazität der Spannzange. Dies verhindert, dass sich der Gewindebohrer in der Spannzange dreht – die häufigste Ausfallart bei CNC-Gewindebohroperationen.
Materialien und Wärmebehandlung für den Futterkörper
Wir verwenden 42CrMo4 (AISI 4140) für den Hauptkörper und die Mutter. Der Körper wird gehärtet und angelassen auf HRC 28-32 für den Hauptkörper, aber der Spannzangensitz und der Konus werden selektiv induktionsgehärtet auf HRC 58-60. Die ER25-Spannzange selbst besteht aus 65Mn-Federstahl, gehärtet auf HRC 45-50, mit vollständig geschliffener Bohrung. Das Gewinde der Mutter ist gewalzt, nicht geschnitten, um eine Zugfestigkeit von 900 MPa zu erreichen. Diese Kombination ergibt ein Futter, das über 200.000+ Gewindebohrzyklen ohne messbaren Verschleiß hält.
Prüfung vor jedem Versand: Rundlauf- und Härteprüfungen
Jedes einzelne Futter wird vor Verlassen des Werks auf einer KMM (Koordinatenmessmaschine) geprüft. Wir prüfen den Rundlauf des Spannzangensitzes auf 0,003 mm, den Gewinde-Flankendurchmesser auf 6H-Toleranz und die Härte am Konus mit einem Rockwell-Härteprüfer. Zusätzlich führen wir einen dynamischen Auswucht-Test bei 10.000 U/min durch, um sicherzustellen, dass die Vibrationswerte unter 0,5 mm/s bleiben. Sie erhalten einen gedruckten Prüfbericht mit Ihrer Lieferung, einschließlich der Seriennummer des Futters.
Spezifikation
Wert / Detail
Produkttyp
CNC-gefrästes ER25 Spannzangenfutter mit Gewindebohrer für CNC-Gewindebohren
Material
42CrMo4 (AISI 4140) für Körper, 65Mn für Spannzange
Härte
HRC 58-60 auf Spannzangensitz (induktionsgehärtet), HRC 28-32 Körper
Rundlauf (TIR)
0,005 mm an der Spitze, 100% auf KMM geprüft
Oberflächengüte
Ra 0,4 µm am Konus, Ra 0,8 µm auf Außenflächen
Spannzangengröße
ER25, nimmt Gewindebohrerschäfte von 3 mm bis 16 mm auf (mit passender Spannzange)
Gewindegenauigkeit
6H auf allen Passgewinden
Max. Drehzahl
15.000 U/min (ausgewuchtet nach Güteklasse G2.5)
Lieferzeit
15 Tage Standard, 7 Tage für Eilaufträge (Musterbestellungen)
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstückbestellungen werden angenommen
Warum wir gewalzte Gewinde anstelle von geschnittenen Gewinden an der Mutter verwenden
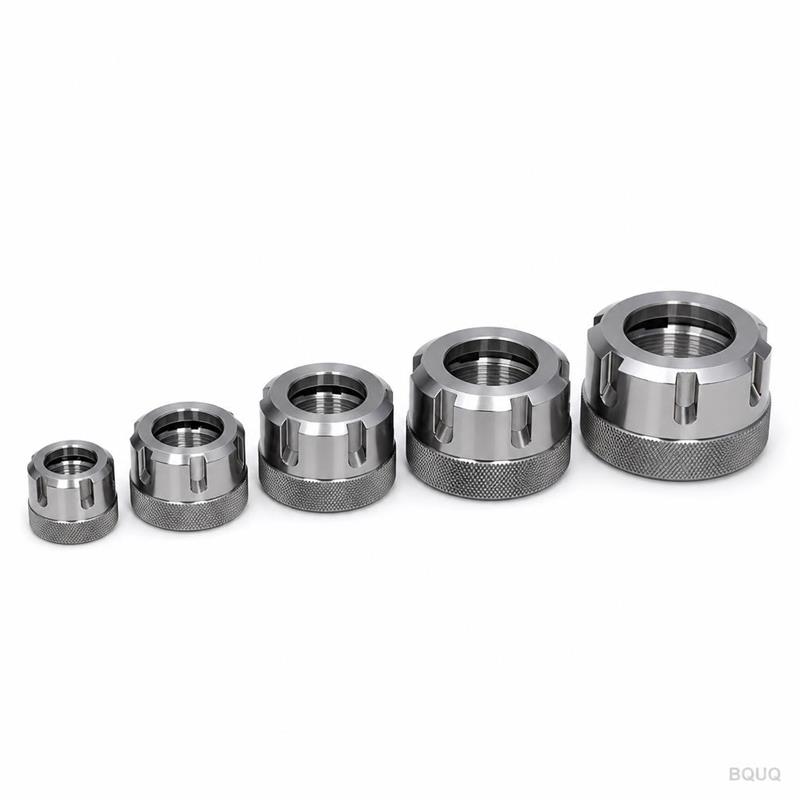
Gewalzte Gewinde haben einen kontinuierlichen Faserverlauf, der dem Gewindeprofil folgt, was eine um 30% höhere Ermüdungsfestigkeit im Vergleich zu geschnittenen Gewinden ergibt. Die Mutter an diesem Futter wird nach der Wärmebehandlung gewalzt und anschließend schwarz oxidiert. Dies bedeutet, dass die Mutter auch nach wiederholtem Spannen mit hohem Drehmoment nicht am Körper festklemmt. Wir testen jedes Mutter/Körper-Paar mit einem Drehmomentschlüssel auf 80 Nm, was 20% über dem maximalen Arbeitsdrehmoment für ein ER25-System liegt.
Oberflächenbehandlungsoptionen: Blankstahl, Schwarzoxid oder Vernickelung
Standardmäßig liefern wir das Futter mit einer Schwarzoxid-Beschichtung, die eine korrosionsbeständige Schicht von 0,5-1,5 µm Dicke ergibt. Wenn Sie Kühlmittel mit hohem Chlorgehalt verwenden, empfehlen wir die Option der chemischen Vernickelung (8-12 µm), um Lochfraß zu verhindern. Für die Trockenbearbeitung ist auch die Blankstahl-Oberfläche mit einem leichten Ölfilm erhältlich. Alle Oberflächenbehandlungen werden nach dem Endschliff aufgebracht, sodass die Toleranzen durch den Beschichtungsprozess nicht beeinträchtigt werden.
Wie dieses Futter in Ihr bestehendes ER25-Werkzeugsystem integriert wird
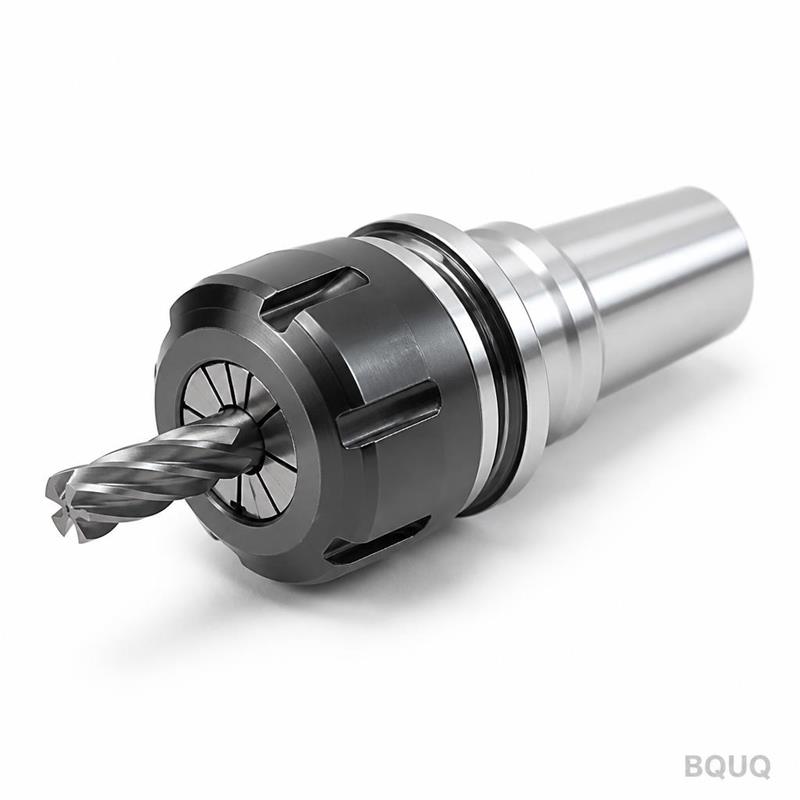
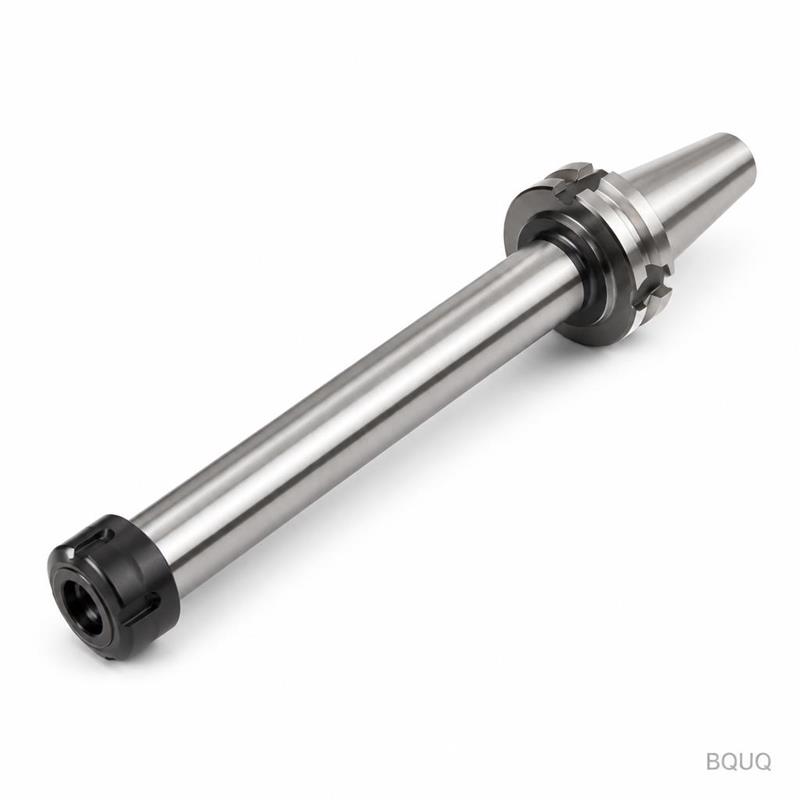
Wenn Sie bereits ER25-Spannzangen für Fräs- oder Bohroperationen verwenden, nutzt dieses Gewindebohrfutter dieselbe Spannzangenfamilie. Sie müssen keine neuen Spannzangen kaufen – verwenden Sie einfach eine ER25-Spannzange mit dem Durchmesser des Gewindebohrerschafts. Der Futterkörper hat einen standardmäßigen 19,05 mm Zylinderschaft oder optional einen BT30/BT40-Kegelschaft (kundenspezifisch gefertigt). Dies reduziert Ihren Werkzeugbestand um ein komplettes System. Weitere Informationen zur Abstimmung von Schneidwerkzeugen auf Ihre Maschine finden Sie in unserem Leitfaden zur Auswahl von CNC-Schneidwerkzeugen.
Behandlung von Gewindetiefen-Ungenauigkeiten mit integriertem Ausgleich
Die meisten Gewindebohrfutter versagen, weil sie den Unterschied zwischen der Maschinenvorschubgeschwindigkeit und der Gewindesteigung nicht ausgleichen. Unser Futter enthält einen leichten axialen Spielraum von ±0,5 mm im Gewindebohrer-Aufnahmebereich. Dieser Spielraum wirkt wie eine mechanische Sicherung – wenn der Maschinenvorschub nicht perfekt synchronisiert ist, absorbiert der Spielraum den Fehler und verhindert Gewindebohrerbruch. Dies ist besonders bei Sacklochgewinden kritisch, wo ein gebrochener Gewindebohrer kostspielig zu entfernen ist.
Wie hoch ist die Mindestbestellmenge für dieses ER25-Gewindebohrfutter?
Es gibt keine Mindestbestellmenge – wir fertigen und versenden Einzelstücke genauso einfach wie große Chargen, dank unserer flexiblen Produktionslinien.
Können Sie den Schaftdurchmesser oder den Spannzangentyp anpassen?
Ja, wir können jeden Schaftdurchmesser bearbeiten (z. B. 20 mm, 25 mm oder HSK) und wir können den Kopf auch anpassen, um ER32- oder ER40-Spannzangen aufzunehmen, falls Sie eine höhere Drehmomentkapazität benötigen.
Wie garantieren Sie den Rundlauf von 0,005 mm bei jedem Stück?
Wir verwenden einen 100%igen Prüfprozess mit einer KMM und einem Präzisionsprüfdorn; jedes Stück, das 0,005 mm überschreitet, wird verschrottet, nicht nachbearbeitet.
Wie hoch ist die tatsächliche Lieferzeit für einen kundenspezifischen Auftrag?
Standardmäßige kundenspezifische Aufträge werden in 15 Tagen versendet, aber ein Prototyp oder Muster kann auf 7 Tage mit Luftfracht beschleunigt werden.
Weitere Informationen darüber, wie wir diese Toleranzen einhalten, finden Sie in unserem Leitfaden zu CNC-Bearbeitungstoleranzen. Dieses Bauteil ist das Ergebnis von 20 Jahren Präzisionsfertigungserfahrung in Dongguan und wird vollständig in China in unserem nach ISO 9001 zertifizierten Werk hergestellt.
Senden Sie uns Ihre Zeichnung oder einfach Ihre Gewindebohrergröße und Spindelschnittstelle – wir erstellen Ihnen innerhalb von 12 Stunden ein verbindliches Angebot. E-Mail an sc@bquq.com oder erreichen Sie uns per WhatsApp unter +86 13713157787. Wir bestätigen den Preis, die Lieferzeit und den genauen Rundlauf, den wir für Ihre Anwendung garantieren können.