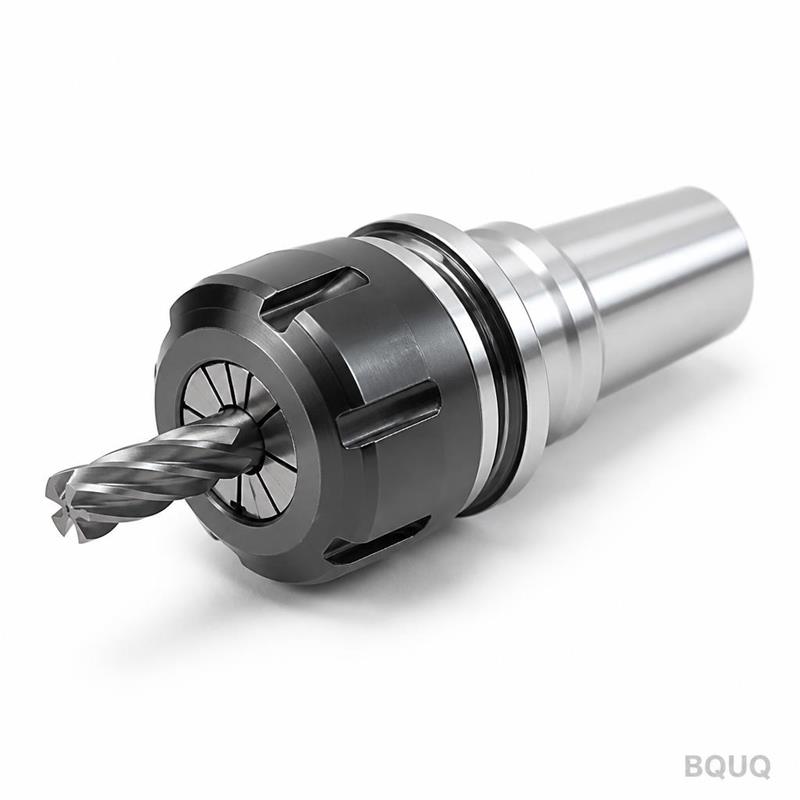
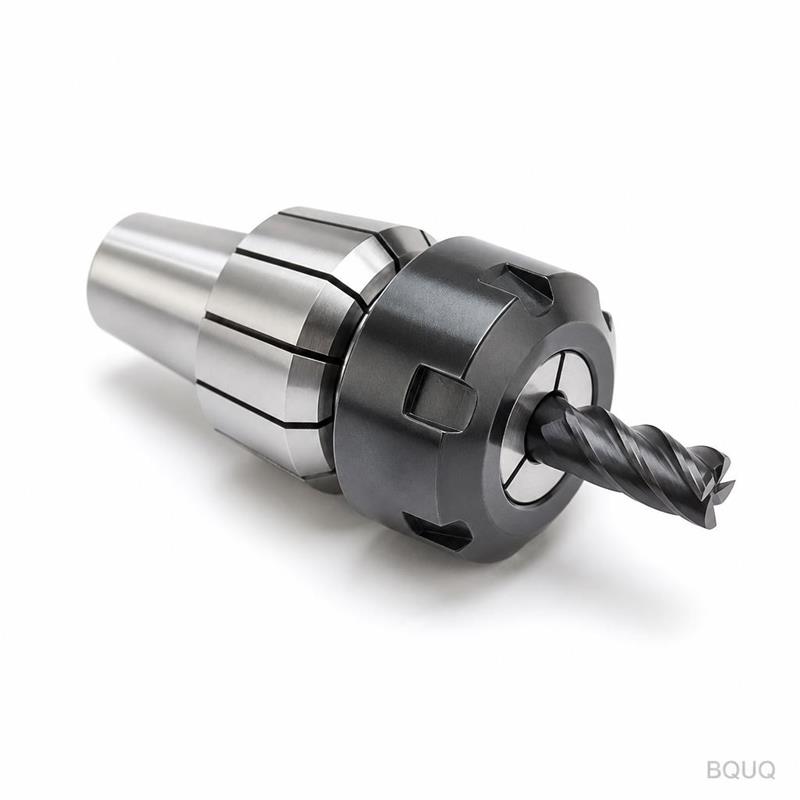
Dies ist ein CNC-gefrästes ER32 Spannzangenfutter, das speziell für Reibahlen in CNC-Spindeln entwickelt wurde. Es spannt den Reibahlenschaft mit 0,005 mm TIR-Rundlauf, hält die Hä
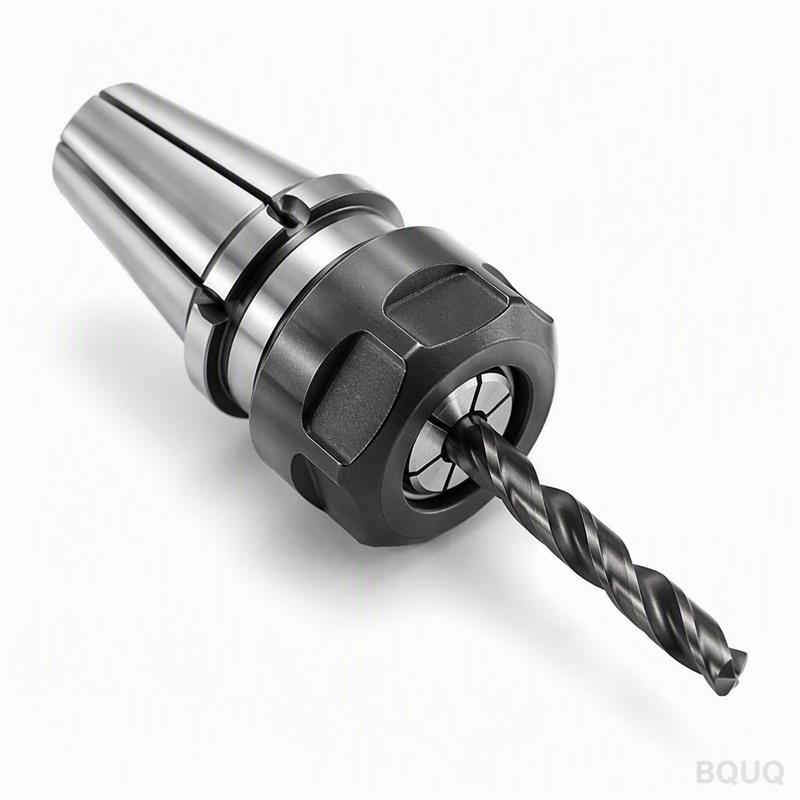
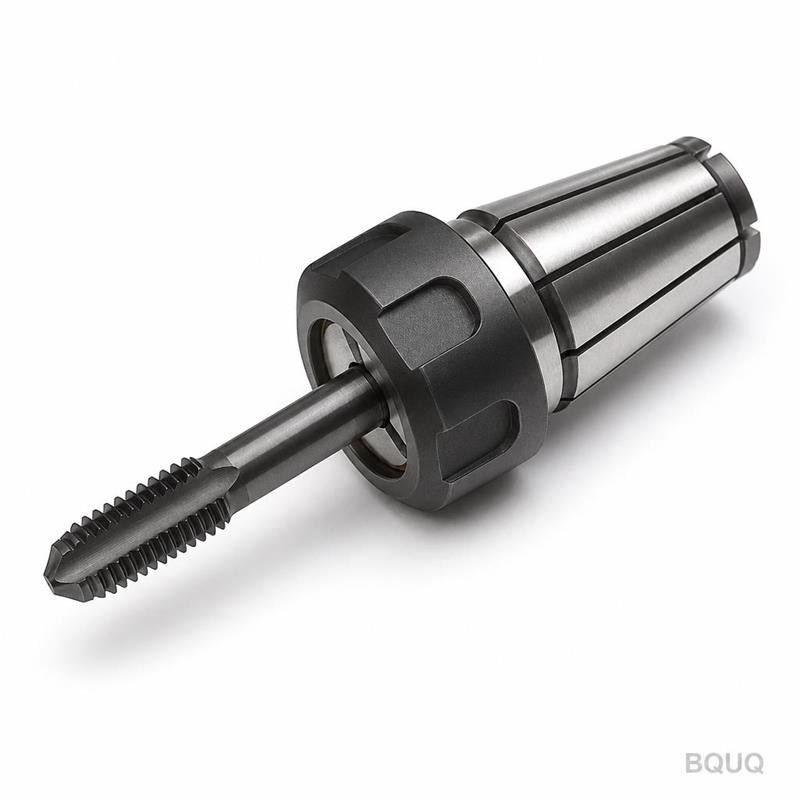
BQUQ CNC-gefräster ER32 Spannzangenfutter mit Reibahlenaufnahme
Dies ist ein CNC-gefrästes ER32 Spannzangenfutter, das speziell für Reibahlen in CNC-Spindeln entwickelt wurde. Es spannt den Reibahlenschaft mit 0,005 mm TIR-Rundlauf, hält die Härte bei 58–62 HRC un
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefrästes ER32 Spannzangenfutter, das speziell für Reibahlen in CNC-Spindeln entwickelt wurde. Es spannt den Reibahlenschaft mit 0,005 mm TIR-Rundlauf, hält die Härte bei 58–62 HRC und wird innerhalb von 15 Tagen aus unserer Fabrik in Dongguan versendet. Sie erhalten eine Werkzeugaufnahme, die Reibahlen-Schlag eliminiert, die Werkzeuglebensdauer verlängert und die Bohrungsoberfläche auf Ra 0,4 µm verbessert – ohne einen Aufpreis für importierte Marken zu zahlen.
Warum Reiben eine steifere Aufnahme als Bohren erfordert
Reibahlen schneiden mit mehreren Schneiden über die gesamte Schneidlänge. Jede radiale Abweichung – selbst 0,01 mm – verursacht übergroße Bohrungen, Rattermarken und vorzeitigen Schneidkantenverschleiß. Ein Standard-Bohrfutter erlaubt Mikrobewegungen unter seitlicher Belastung. Unser ER32 Spannzangenfutter komprimiert die Spannzange gleichmäßig um den Schaft mittels einer Kegelmutter und erzeugt so einen 360°-Griff. Dies verteilt die Spannkraft gleichmäßig und verriegelt die Reibahle axial und radial. Das Ergebnis: konsistente Bohrungsgrößen innerhalb der IT7-Toleranzklasse und keine Glockenmundbildung am Eintritt.
ER32 Spannzangengeometrie und Passung des Reibahlenschafts
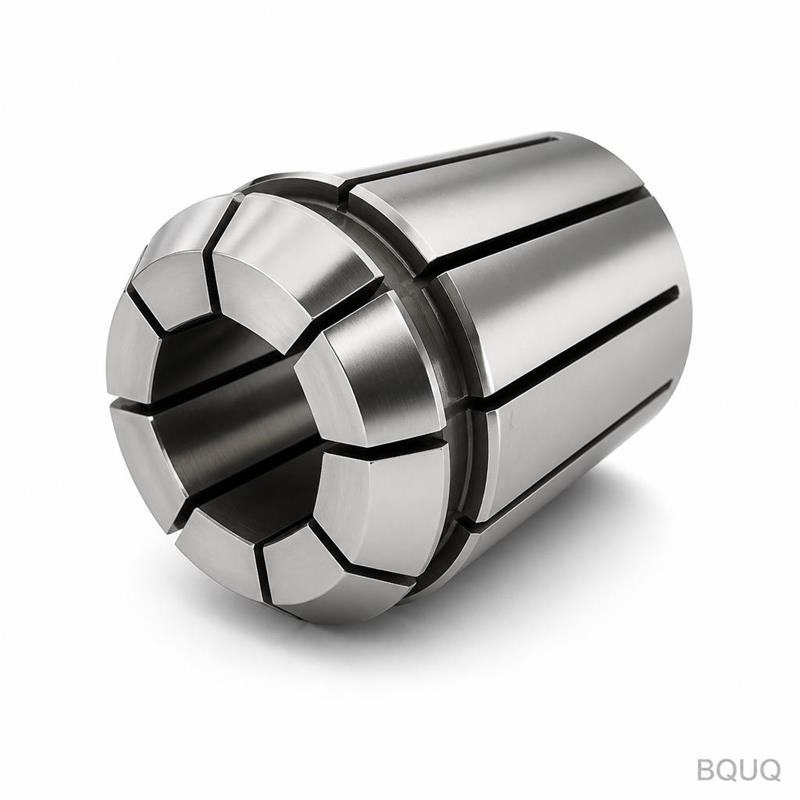
Wir fräsen den Futterkörper aus 42CrMo-Stahl und schleifen anschließend den Kegelsitz auf einen eingeschlossenen Winkel von 8°. Die Spannzangenaufnahme wird auf 0,003 mm Rundheit gehalten. Wenn Sie eine ER32 Spannzange einsetzen (separat erhältlich oder von uns geliefert), kollabieren die Federstege gleichmäßig auf den Reibahlenschaft. Für Reibahlen mit h6-Toleranzschaft ist der Griff steif genug, um Drehmomente bis 120 Nm zu übertragen. Wir bieten auch eine Variante mit Innenkühlung an, die über eine zentrale Bohrung Hochdruck-Kühlmittel direkt an die Schneidzone liefert – entscheidend für Tiefbohrreibahlen in Aluminium oder Stahl.
Verwendete Materialien und Wärmebehandlung
Wir beginnen mit 42CrMo (AISI 4140) Stangenmaterial. Nach dem CNC-Drehen und -Fräsen karbonisieren wir den Körper auf eine Einsatzhärtetiefe von 0,8–1,2 mm und härten und vergüten ihn anschließend auf 58–62 HRC. Dies ergibt eine verschleißfeste Oberfläche am Kegel und an den Gewinden, während ein zäher Kern erhalten bleibt, der Vibrationen absorbiert. Die Mutter besteht aus 20CrMnTi, ebenfalls karbonisiert auf die gleiche Härte. Alle kritischen Oberflächen – der Kegel, das Mutterngewinde und der Spannzangensitz – werden nach der Wärmebehandlung fertiggeschliffen, um Verzug zu entfernen. Die Oberflächengüte am Kegel beträgt Ra 0,2 µm, was ein sanftes Spannzangensetzen und eine wiederholbare Spannkraft gewährleistet.
Wie wir 0,005 mm Rundlauf in der Produktion halten
Rundlauf ist keine einzelne Messung; er ist die Summe der Fehler in der Spindelaufnahme, dem Futterkörper, der Spannzange und dem Reibahlenschaft. Wir kontrollieren unseren Beitrag, indem wir den ER32-Kegel und den äußeren Zentrierdurchmesser in einer Aufspannung auf einer Rundschleifmaschine schleifen. Diese Koaxialität wird auf einem CNC-Werkzeugvoreinstellgerät mit einer Auflösung von 0,001 mm verifiziert. Anschließend testen wir jedes Futter mit einer Master-ER32-Spannzange und einem 20-mm-Teststab und messen den TIR in 3 mm Abstand von der Spannzangennase. Alles über 0,005 mm wird abgelehnt. Unser Produktionsdurchschnitt liegt bei 0,003 mm.
Inspektion vor jedem Versand
Jedes ER32-Futter durchläuft eine dreistufige Prüfung. Erstens, eine Maßprüfung: Kegelwinkel mit einem Sinuslineal, Gewindesteigung mit einem Grenzlehrdorn und Härte mit einem Rockwell-Prüfgerät. Zweitens, ein Funktionstest: Wir montieren das Futter auf einem Prüfdorn, laden eine Standard-Reibahle und messen den Rundlauf an der Nase und bei 50 mm Auskragung. Drittens, eine Sichtprüfung unter einer Lupe auf Gratbildung oder Schleifbrand. Wir dokumentieren den tatsächlichen Rundlaufwert auf dem Prüfzertifikat, das jeder Einheit beiliegt. Auf Anfrage senden wir Ihnen vor dem Verpacken das Video des Rundlauftests.
Spezifikation
Wert
Spannzangentyp
ER32 (ISO 15488)
Schaftdurchmesser-Optionen
19,05 mm (¾") zylindrisch, 20 mm, 25 mm oder kundenspezifisch
Körpermaterial
42CrMo (AISI 4140), karbonisiert und gehärtet
Härte (Körper und Mutter)
58–62 HRC
Kegelsitzwinkel
8° eingeschlossen, geschliffen
Rundlauf (TIR an der Nase)
0,005 mm max. (Durchschnitt 0,003 mm)
Oberflächengüte am Kegel
Ra 0,2 µm
Spannbereich
2 mm bis 20 mm (über ER32 Spannzangen)
Max. Drehmomentkapazität
120 Nm mit h6-Schaft-Reibahle
Standard-Lieferzeit
15 Tage nach Zeichnungsfreigabe
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstücke akzeptiert
Prüfzertifikat
Inklusive bei jeder Einheit
Innenkühlungsoption für Tiefbohr-Reiben
Wenn Sie Löcher tiefer als den 3-fachen Durchmesser reiben, wird die Spanabfuhr zum Engpass. Kühlmittelmangel verursacht Aufbauschneiden und schlechte Oberflächen. Wir bieten eine Variante mit einer 4-mm-Kühlmittelbohrung in der Mitte an, die am Spannzangensitz mit O-Ringen abgedichtet ist. Dies liefert Kühlmittel direkt an die Schneidkante bei Drücken bis zu 70 bar. Die Kühlmittelbohrung schwächt den Körper nicht, da wir sie innerhalb der neutralen Achse des Kegels positionieren. Sie können diese Option ohne Änderung der Außenmaße oder der Rundlaufspezifikation bestellen.
Kundenspezifische Schäfte und Gewindekonfigurationen
Standard-Futter passen auf BT30-, BT40-, CAT40- oder HSK-Spindeln über einen Adapter. Viele CNC-Reiboperationen verwenden jedoch gerade Schaftaufnahmen in Weldon- oder Seitenspannhaltern. Wir können den Futterkörper mit einer Abflachung für die Madenschrauben-Verriegelung, einer Passfeder Nut für die Drehmomentübertragung oder einem kundenspezifischen Gewinde für eine Zugstange bearbeiten. Teilen Sie uns Ihren Spindelnasentyp und die Zugstangengewindesteigung mit. Wir modifizieren das Körperdesign in CAD, senden Ihnen ein 3D-PDF zur Freigabe und bearbeiten dann nach dieser Spezifikation. Keine zusätzlichen Kosten für kleine Änderungen wie Fasenmaße oder Gewindetiefe.
Oberflächengüte der geriebenen Bohrung: Was Sie erwarten können
Mit unserem Futter, das eine scharfe Hartmetall-Reibahle bei 0,005 mm Rundlauf hält, können Sie eine Bohrungsoberflächengüte von Ra 0,4–0,8 µm in Stahl (z. B. 4140) und Ra 0,2–0,4 µm in Aluminium erwarten. Die Bohrungsübermaß liegt typischerweise innerhalb von 0,005–0,010 mm des Reibahlendurchmessers. Dies eliminiert die Notwendigkeit eines separaten Honvorgangs bei den meisten Produktionsteilen. Wenn Sie engere Toleranzen benötigen, erklärt unser Leitfaden zu CNC-Bearbeitungstoleranzen, was mit verschiedenen Werkzeugen und Maschinenbedingungen erreichbar ist.
Die Auswahl der richtigen Spannzangengröße und des Anzugsdrehmoments ist die andere Hälfte der Gleichung. Eine verschlissene oder falsch passende Spannzange ruiniert selbst ein perfektes Futter. Lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl für einen Vergleich von ER-, TG- und Hydraulikspannfuttern bei Reibanwendungen.
Verpackung und Versand aus unserer Fabrik in Dongguan
Jedes Futter wird einzeln in Rostschutzpapier eingewickelt, in eine passende Kunststoffbox gelegt und in einem Karton mit Schaumstoffpolsterung verpackt. Wir versenden per DHL, FedEx oder UPS – Tür-zu-Tür in 3–5 Tagen in die meisten Länder. Für große Bestellungen nutzen wir Luftfracht oder Seefracht, je nach Dringlichkeit. Wir exportieren seit 20 Jahren in über 40 Länder und übernehmen die Zolldokumentation selbst. Sie erhalten innerhalb von 24 Stunden nach dem Versand eine Sendungsverfolgungsnummer.
Wie hoch ist die Mindestbestellmenge für dieses ER32-Futter?
Keine Mindestbestellmenge – wir akzeptieren Einzelstückbestellungen zum Testen oder für Prototypen, und Sie zahlen denselben Stückpreis wie bei 50 Stück.
Können Sie den Schaftdurchmesser oder die Kühlmittelbohrung anpassen?
Ja, wir bearbeiten kundenspezifische Schäfte (jeder Durchmesser von 16 mm bis 32 mm), fügen Abflachungen, Passfeder Nuten oder zentrale Kühlmittelbohrungen hinzu und ändern die Gewindesteigung passend zu Ihrer Zugstange – alles ohne Konstruktionsgebühr.
Wie verifizieren Sie den Rundlauf vor dem Versand?
Wir testen jedes Futter mit einer Master-Spannzange und einem 20-mm-Teststab auf einem Voreinstellgerät, dokumentieren den TIR-Wert und legen das Messzertifikat der Sendung bei.
Wie hoch ist die typische Lieferzeit für eine kundenspezifische Version?
Standard-Futter werden in 15 Tagen versendet; kundenspezifische Schaft- oder Kühlmittelvarianten benötigen 20–25 Tage, einschließlich Zeichnungsfreigabe und Musterprüfung.
Senden Sie uns Ihren Reibahlenschaftdurchmesser, Spindeltyp und die geforderte Bohrungstoleranz. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot. E-Mail sc@bquq.com oder WhatsApp +86 13713157787. Senden Sie Ihre Zeichnung im STEP-, IGES- oder PDF-Format – wir bestätigen das Design und den Preis noch am selben Tag. BQUQ Präzisionsfertigung, hergestellt in China, ohne Mindestbestellmenge und ohne versteckte Kosten.