Was diese ER-Spannzange mit Vierkantbohrung anders macht Dies ist eine CNC-gefräste ER-Spannzange mit einer viereckigen Innenbohrung, die zum sicheren Spannen von Werkzeugen mit Vi
BQUQ CNC-gefräste ER-Spannzange mit Vierkantbohrung – Präzisionswerkzeug
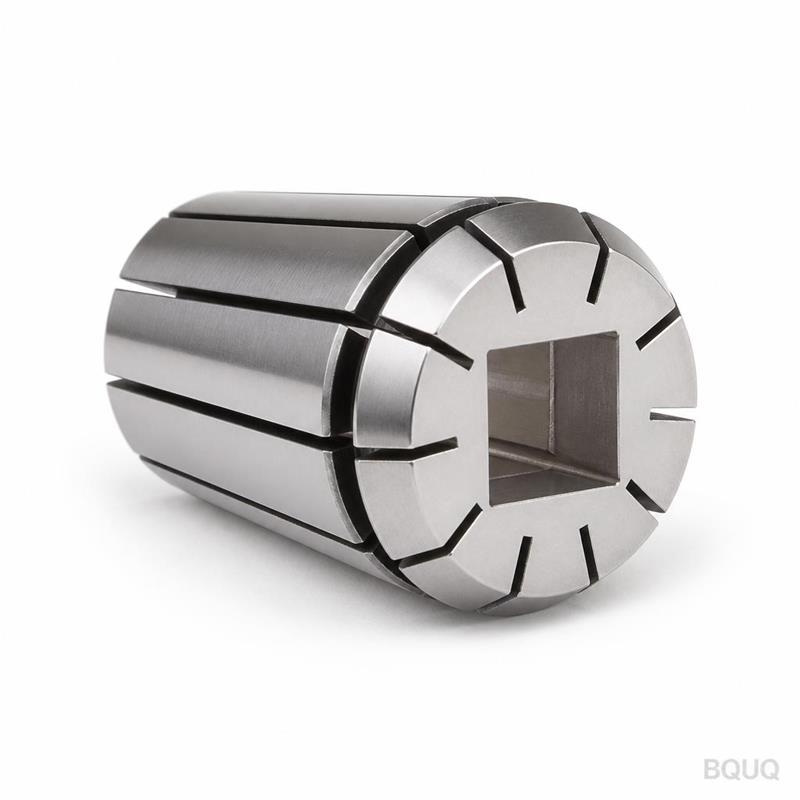
Was diese ER-Spannzange mit Vierkantbohrung anders macht Dies ist eine CNC-gefräste ER-Spannzange mit einer viereckigen Innenbohrung, die zum sicheren Spannen von Werkzeugen mit Vierkantschaft, Elektr
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was diese ER-Spannzange mit Vierkantbohrung anders macht
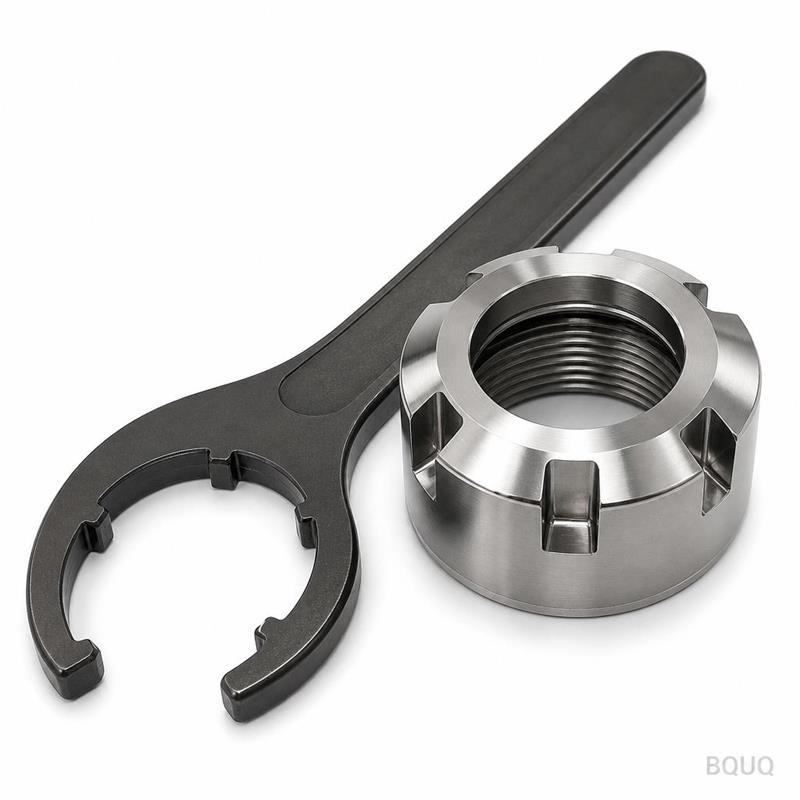
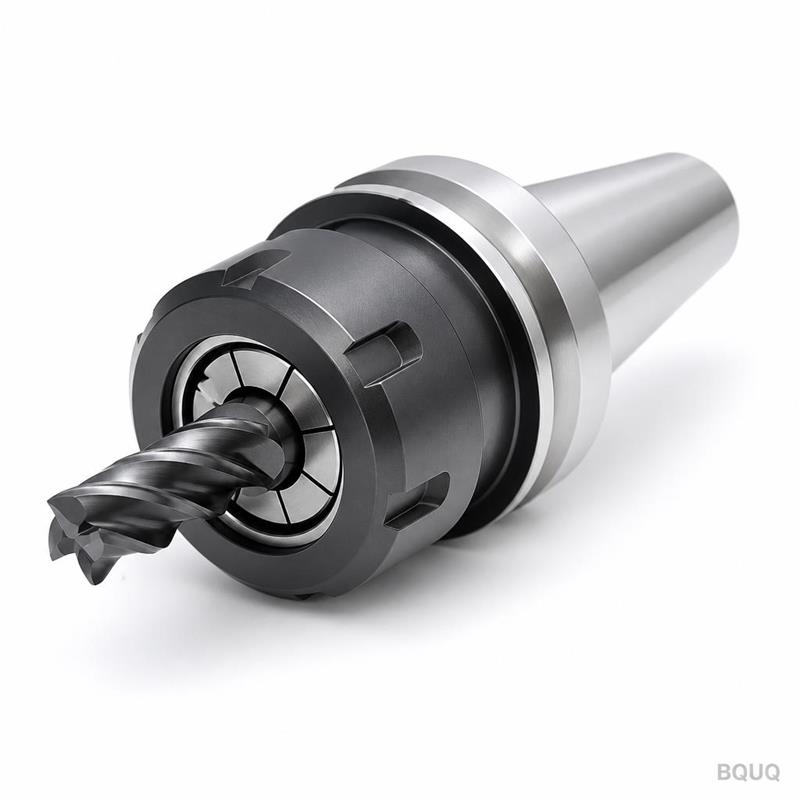
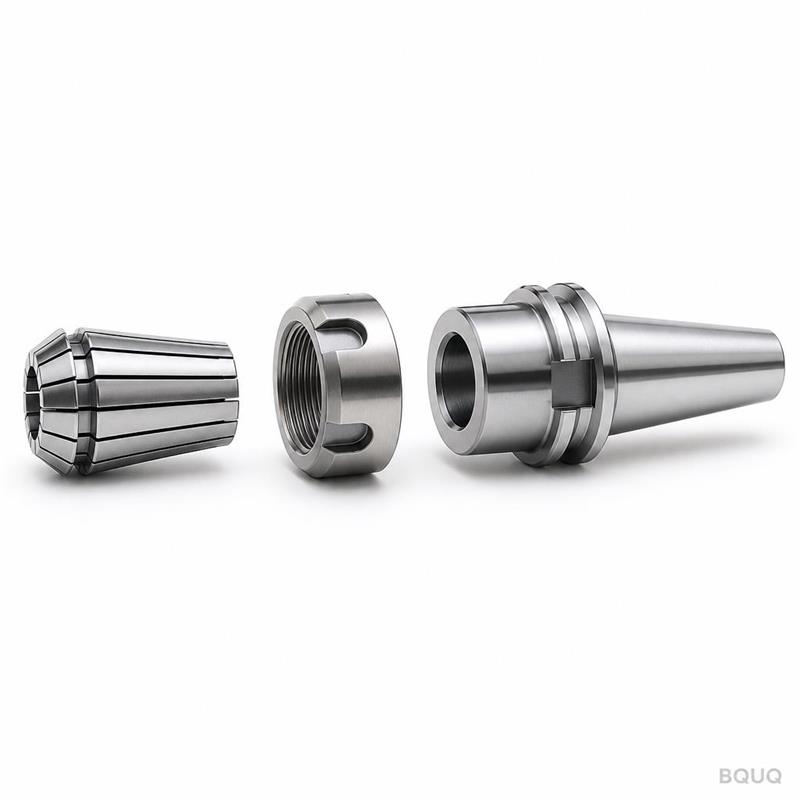
Dies ist eine CNC-gefräste ER-Spannzange mit einer viereckigen Innenbohrung, die zum sicheren Spannen von Werkzeugen mit Vierkantschaft, Elektroden und Einsätzen ohne Durchrutschen entwickelt wurde. Die Vierkantbohrungsgeometrie überträgt das Drehmoment direkt auf die flachen Seiten des Werkzeugs und macht Madenschrauben oder Passfedern überflüssig. Sie erhalten einen Rundlauf von ≤0,005 mm bei 3×D von der Spannzangenspitze, eine Härte von HRC 58-60 und eine Oberflächengüte von Ra 0,4 µm an der Bohrung. Die Lieferzeit beträgt 10 Tage für Standardgrößen und 15 Tage für kundenspezifische Bohrungen. Dies ist Präzisionsfertigung aus unserem Werk in Dongguan, hergestellt in China, ohne Mindestbestellmenge.
Wie die Vierkantbohrung Werkzeugrotation unter Last verhindert
Runde Bohrungen verlassen sich ausschließlich auf Reibung. Reibung versagt, wenn Kühlmittel in die Kontaktfläche eindringt oder wenn die Schnittkräfte ansteigen. Die Vierkantbohrung verriegelt den Werkzeugschaft mechanisch an vier flachen Seiten. Dies ist ein positives Antriebssystem. Der Übergang von rund zu viereckig innerhalb der Spannzange ist eine allmähliche Kurve, keine scharfe Kante. Scharfe Kanten erzeugen Spannungsspitzen. Wir bearbeiten diesen Übergang mit einem Radius von 0,2 mm, um die Spannzange elastisch zu halten. Sie können einen 6 mm Vierkantschaft mit demselben ER25-Körper spannen, den Sie bereits verwenden. Kein Spannfutterwechsel erforderlich.
Wir schleifen die Vierkantbohrung nach der Wärmebehandlung. Schleifen, nicht Fräsen, ist das, was die Toleranz von ±0,002 mm auf das Flach-zu-Flach-Maß hält. Fräsen hinterlässt Riefen. Schleifen hinterlässt eine Spiegelfläche. Jede Fläche ist parallel zur gegenüberliegenden Fläche innerhalb von 0,003 mm. Wenn Sie die Spannzangenmutter anziehen, kollabiert die Bohrung gleichmäßig auf allen vier Seiten. Das Werkzeug kippt nicht. So halten wir den Rundlauf unter 5 Mikrometern.
Materialien und Wärmebehandlung, die wir für den Spannzangenkörper verwenden
Der Spannzangenkörper besteht aus 65Mn Federstahl. Wir haben 65Mn gewählt, weil es nach ordnungsgemäßer Wärmebehandlung eine Dauerfestigkeit von 480 MPa aufweist. Weichere Stähle wie 45# verlieren nach 10.000 Zyklen ihre Federspeicherfähigkeit. 65Mn behält seinen elastischen Bereich für über 100.000 Zyklen. Wir härten auf HRC 58-60 und lassen dann bei 380°C anlassen, um innere Spannungen abzubauen. Das Ergebnis ist eine Spannzange, die nach jedem Lösen in ihre ursprüngliche Bohrungsgröße zurückspringt.
Für korrosive Umgebungen oder medizinische Anwendungen bieten wir 17-4PH Edelstahl an. Diese Version hat HRC 40-44, ist etwas weicher, aber vollständig rostfrei. Die Vierkantbohrung wird auf die gleiche Weise geschliffen. Wir bieten auch eine TiN-Beschichtungsoption (2-3 µm Dicke) für den äußeren Kegel an. Dies reduziert die Reibung an der Spannzangenmutter und verhindert Fressen bei Hochgeschwindigkeitsspindeln über 20.000 U/min. Wenn Sie eine spezielle Bohrungsgröße benötigen, erodieren wir die Vierkantform per Drahterosion aus dem Vollen und schleifen dann. Kein Schälen, kein Räumen. Das hält die Kornstruktur intakt.
Inspektion vor jedem Versand: Rundlauf- und Bohrungsmessbericht
Jede einzelne Spannzange wird einer Endkontrolle unterzogen, nicht nur eine Stichprobe. Wir verwenden ein Zeiss CONTURA KMG für die Vierkantbohrungsgeometrie und eine TIR-Messuhr mit einer 0,001 mm Messuhr für den Rundlauf. Der Inspektionsbericht liegt der Verpackung bei. Er listet den tatsächlich gemessenen Rundlauf an der Spitze und in 10 mm Tiefe auf. Wir messen auch die Spannkraft mit einem hydraulischen Drehmomentschlüssel bei 50 N·m. Der Bericht zeigt die Kraft, die erforderlich ist, um das Werkzeug axial herauszuziehen. Für einen 6 mm Vierkantschaft beträgt diese Auszugskraft typischerweise 2.800 N.
Jeder Spannzangenkörper trägt eine Seriennummer. Diese Nummer führt zurück zum Chargen-Wärmebehandlungszertifikat. Wenn Sie ein Problem feststellen, ersetzen wir es innerhalb von 72 Stunden, ohne Fragen. Wir machen das seit 2005. Die Ausschussrate an unserem internen Qualitätskontrolltor beträgt 1,2 %. Die Feldrücklaufquote von Kunden beträgt 0,15 %. Diese Zahlen stammen aus unserem Jahresbericht 2024.
Spezifikation
Wert
Hinweise
Material (Standard)
65Mn Federstahl
Dauerfestigkeit 480 MPa
Material (optional)
17-4PH Edelstahl
Für korrosive/Reinraumanwendungen
Härte (65Mn)
HRC 58-60
Nach Anlassen bei 380°C
Härte (17-4PH)
HRC 40-44
Ausscheidungsgehärtet
Toleranz Vierkantbohrung
±0,002 mm
Flach-zu-Flach, geschliffene Oberfläche
Rundlauf (bei 3×D)
≤0,005 mm
Gemessen mit TIR-Messuhr
Oberflächengüte (Bohrung)
Ra 0,4 µm
Spiegelgeschliffen
Bohrungsgrößenbereich
2 mm bis 20 mm Vierkant
Sondergrößen per Drahterosion
Standard-Lieferzeit
10 Tage
Für Standardgrößen
Kundenspezifische Lieferzeit
15 Tage
Für Drahterosionsbohrungen
Mindestbestellmenge
Keine Mindestbestellmenge
Einzelstück akzeptiert
Beschichtungsoption
TiN 2-3 µm
Für hohe Drehzahlen >20k
Warum unsere ER-Spannzange zu Standard-ER25-, ER32-, ER40-Muttern passt
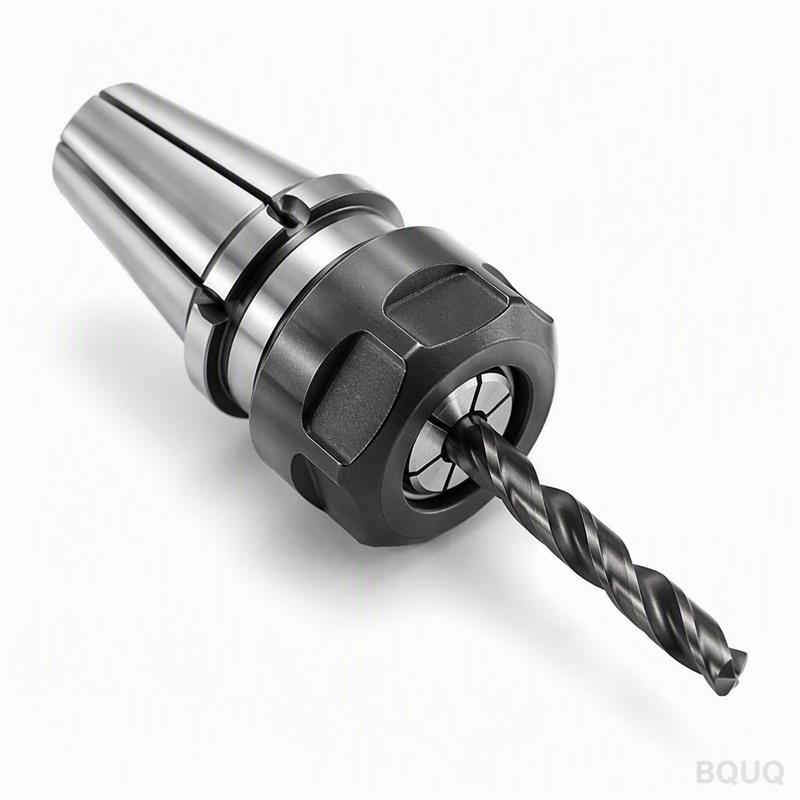
Der Kegelwinkel beträgt 8° mit einem 30°-Spitzenwinkel, exakt nach DIN 6499. Das bedeutet, Sie können Ihre vorhandene ER-Spannzangenmutter und Ihren Schraubenschlüssel verwenden. Wir stellen keine proprietären Gewinde her. Die Körperdurchmessertoleranz ist h6 gemäß ISO 286. Dies ist ein Drop-in-Ersatz für jeden Standard-ER-Spannfutterhalter. Wir bearbeiten auch die Schlitze: 12 Schlitze für ER25, 16 Schlitze für ER32 und ER40. Die Schlitzbreite beträgt 1,6 mm mit einem Radius von 0,8 mm an der Basis. Dies verteilt die Kollapskraft gleichmäßig.
Wir prüfen die Schlitzteife mit einer Lehre. Der Schlitz darf sich nicht in den Bereich der Vierkantbohrung erstrecken. Wenn doch, würden die Vierkantecken bei wiederholtem Spannen reißen. Unsere Schlitzteife endet 2 mm vor dem Bohrungsbeginn. Dies ist ein Detail, das die meisten generischen Spannzangenfabriken ignorieren. Es ist wichtig, weil eine gerissene Spannzange ein verschrottetes Werkstück und eine beschädigte Spindel bedeutet.
Verpackung und Rückverfolgbarkeit für langfristige Lagerung
Jede Spannzange wird einzeln in VCI-Papier (Dampfkorrosionsinhibitor) eingewickelt und dann in eine starre Kunststoffhülse gelegt. Die Hülse ist mit Teilenummer, Chargencode und Inspektionsdatum beschriftet. Wir verwenden keine Schaumstoffschalen, die Feuchtigkeit einschließen. VCI-Papier schützt 24 Monate unter Standard-Lagerbedingungen. Die Hülse verhindert, dass die Spannzange rollt und während des Versands gegen andere Teile stößt. Wir versenden per DHL Express oder FedEx, je nach Ihrem Standort. Für eine Bestellung von 100 Stück verwenden wir eine unterteilte Holzkiste mit einzelnen Fächern.
Wir fotografieren jede Spannzange vor dem Verpacken. Das Foto wird in Ihrer Bestellakte gespeichert. Wenn Sie ein Konformitätszertifikat oder einen Materialprüfbericht benötigen, fügen wir ihn ohne zusätzliche Kosten bei. Fügen Sie einfach einen Hinweis in Ihrer Anfrage hinzu.
FAQ: Größen, Sonderbohrungen und Prüfung
Wie hoch ist die Mindestbestellmenge für eine kundenspezifische Vierkantbohrungsgröße?
Keine Mindestbestellmenge – wir akzeptieren ein Einzelstück für kundenspezifische Drahterosionsbohrungen, jedoch fällt eine Werkzeugeinrichtungsgebühr von 45 $ für das erste Stück an.
Kann ich eine Spannzange mit Sechskantbohrung anstelle von Vierkant erhalten?
Ja, wir bearbeiten Sechskantbohrungen (3, 4, 5, 6 mm über Eck) mit demselben Schleifprozess und derselben Toleranz von ±0,002 mm.
Wie überprüfen Sie den Rundlauf bei einer Spannzange mit Vierkantbohrung?
Wir setzen einen präzisionsgeschliffenen Vierkantprüfstab ein, spannen mit 50 N·m und messen die TIR an der Spitze und in 10 mm Tiefe mit einer 0,001 mm Messuhr.
Wie ist die Lieferzeit, wenn ich 200 Stück einer Standard-ER32-Größe benötige?
Standardgrößen haben eine Lieferzeit von 10 Tagen für bis zu 500 Stück; für 200 Stück versenden wir normalerweise in 8 Tagen, da wir rohes 65Mn-Stangenmaterial auf Lager halten.
Fordern Sie ein verbindliches Angebot mit Ihrer Zeichnung an
Senden Sie Ihre Vierkantbohrungsgröße, den ER-Typ, die Materialpräferenz und die Menge. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Preis und Liefertermin. Für Sonderbohrungen fügen Sie eine PDF- oder STEP-Datei bei. Wir prüfen die Geometrie gegen unsere Schleifkapazitäten und schlagen gegebenenfalls geringfügige Änderungen für die Fertigbarkeit vor. Unsere Ingenieure stehen für ein technisches Gespräch per WhatsApp oder E-Mail zur Verfügung. Wir handhaben täglich Präzisionsfertigung – von einzelnen Prototypen bis zu Serien von 10.000 Stück. Bevor Sie kaufen, lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, um zu sehen, wie Spannzangen in Ihre Werkzeughaltestrategie passen. Für Maßgrenzen prüfen Sie den Leitfaden zu CNC-Bearbeitungstoleranzen, um zu sehen, was wir am Spannzangenkörper selbst halten können.
Senden Sie Ihre Anfrage per E-Mail an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Senden Sie Ihre Zeichnung. Erhalten Sie ein verbindliches Angebot in 12 Stunden. Hergestellt in China, ab Werk, ohne Mindestbestellmenge.