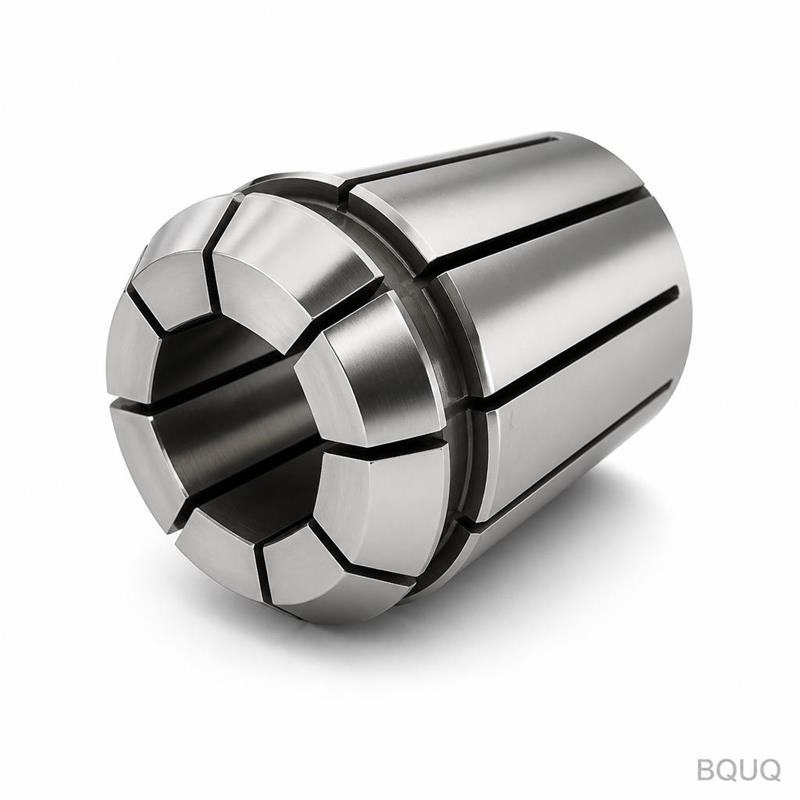
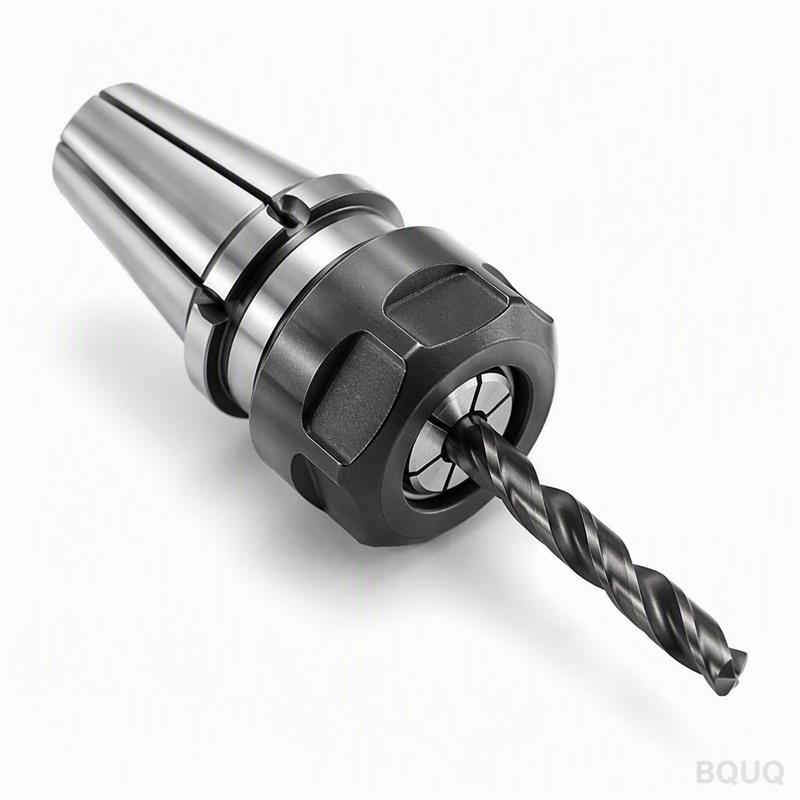
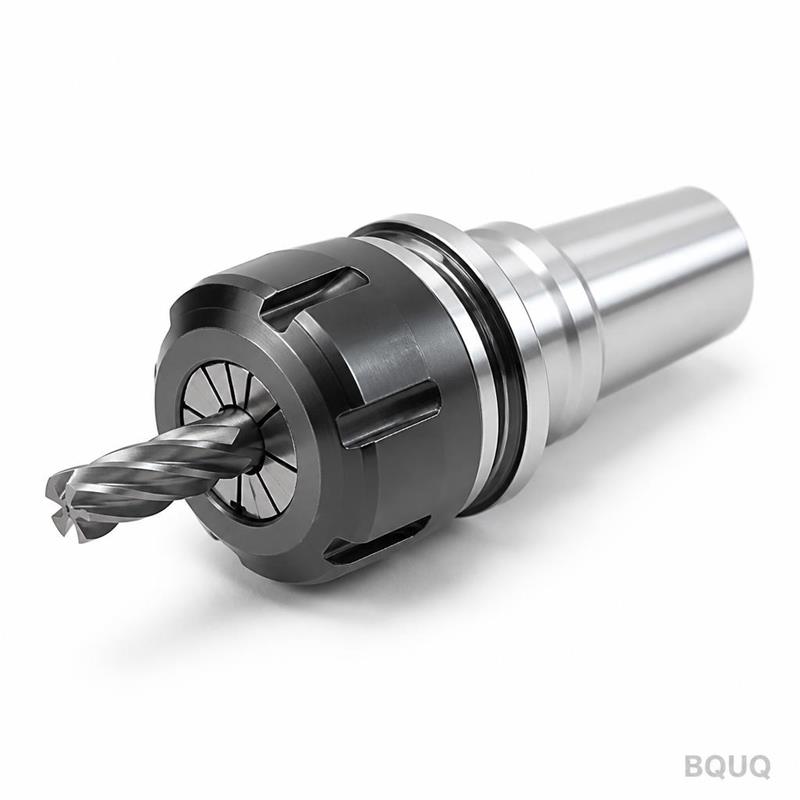
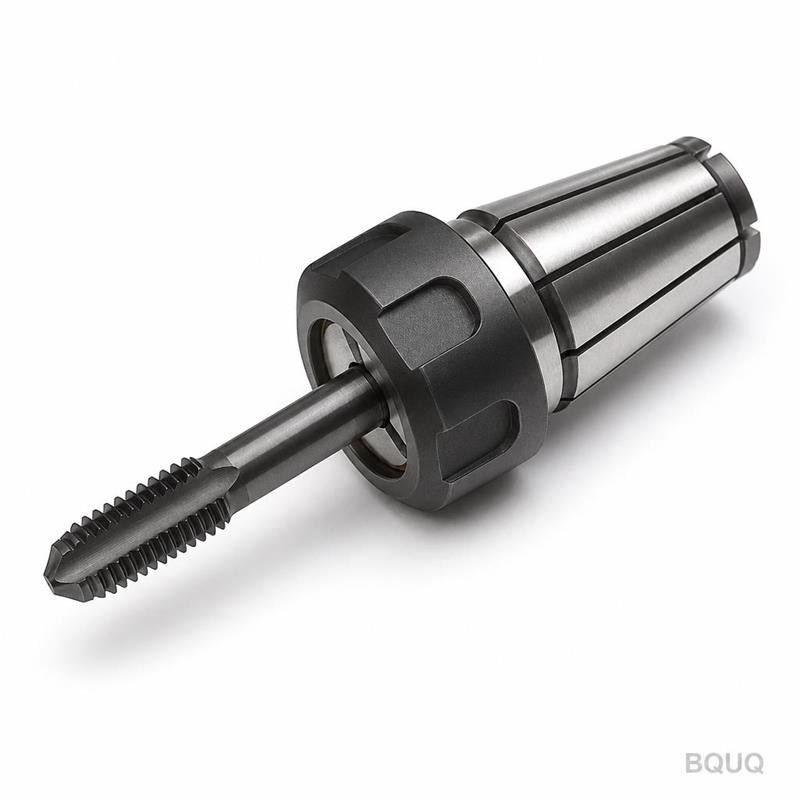
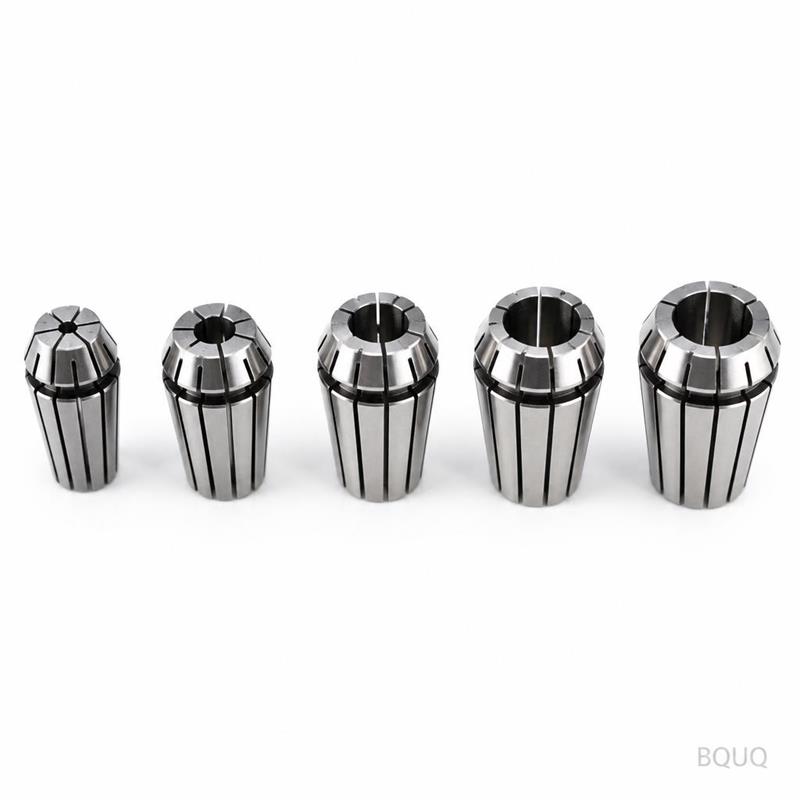
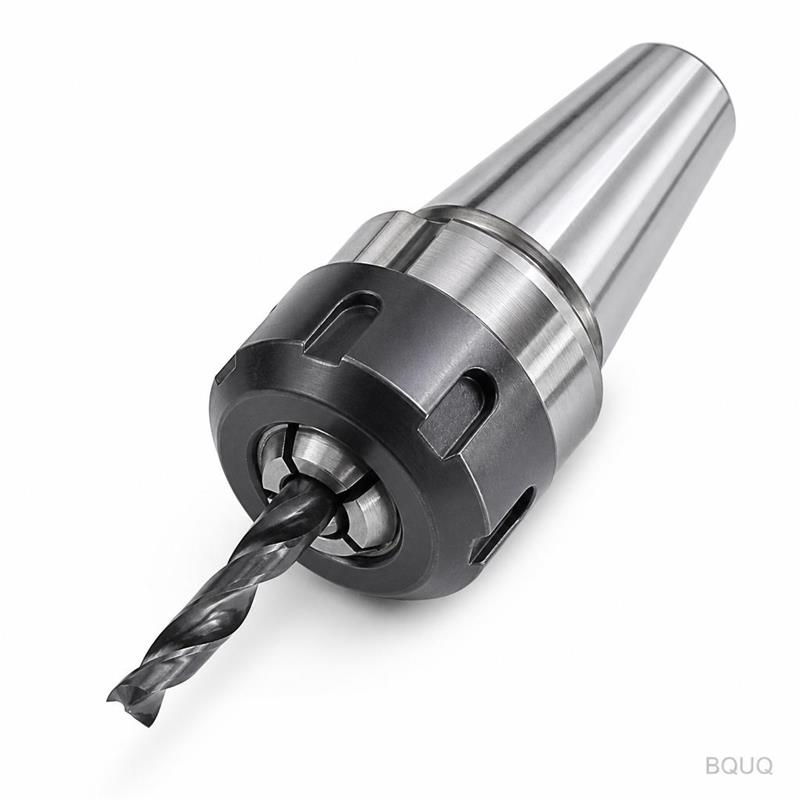
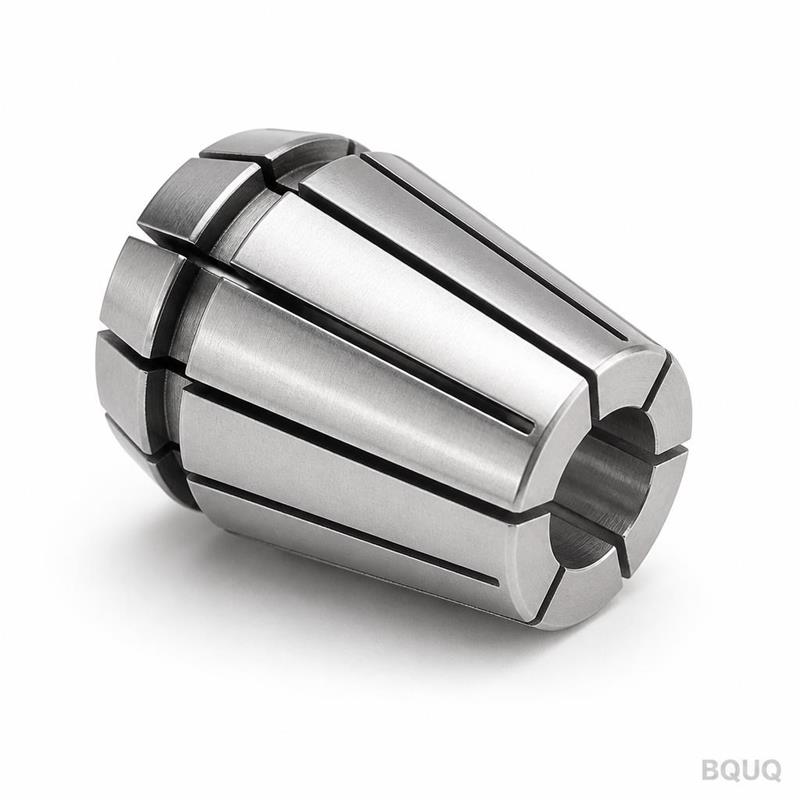
Dies ist eine CNC-gefräste ER-Spannzange mit Sechskantbohrung, entwickelt zur Aufnahme von Sechskant-Schaftwerkzeugen und Werkstücken in Präzisionsspindeln. Sie erhalten eine garan
BQUQ CNC-gefräste ER-Spannzange mit Sechskantbohrung – Präzisionswerkzeug, Rundlauf 0,005 mm
Dies ist eine CNC-gefräste ER-Spannzange mit Sechskantbohrung, entwickelt zur Aufnahme von Sechskant-Schaftwerkzeugen und Werkstücken in Präzisionsspindeln. Sie erhalten eine garantierte Konzentrizitä
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist eine CNC-gefräste ER-Spannzange mit Sechskantbohrung, entwickelt zur Aufnahme von Sechskant-Schaftwerkzeugen und Werkstücken in Präzisionsspindeln. Sie erhalten eine garantierte Konzentrizität von ≤0,005 mm TIR an der Spitze, eine Körperhärte von HRC 58-60 und eine Oberflächengüte von Ra 0,4 µm. Standardgrößen versenden wir in 7-10 Tagen, kundenspezifische Sechskantgrößen in 12-15 Tagen, direkt aus unserer Fabrik in Dongguan.
Warum Sechskantbohrungsgeometrie Rundbohrungen bei der Drehmomentübertragung übertrifft
Eine Sechskantbohrung verriegelt den Werkzeugschaft an sechs ebenen Flächen, nicht durch Reibschluss. Dies eliminiert Schlupf unter hohen Drehmomentbelastungen, was beim Antrieb von Reibahlen, Gewindebohrern und Schaftfräsern mit Sechskantschaft entscheidend ist. Unsere Sechskantbohrung wird drahterodiert und anschließend CNC-geschliffen, um eine Toleranz der Schlüsselweite von +0,005 mm / -0,000 mm zu erreichen. Das bedeutet, das Werkzeug sitzt vollständig, ohne zu kippen, und bleibt auch bei 10.000 U/min zentriert.
Rohmaterial und Wärmebehandlung: 20CrMnTi vs. 9SiCr
Wir fertigen unsere ER-Spannzangen aus zwei Werkstoffgüten. Für Standard-Sechskantbohrungen bis 10 mm verwenden wir 9SiCr-Legierungswerkzeugstahl. Für größere Bohrungen und Anwendungen mit hohem Verschleiß verwenden wir 20CrMnTi-Einsatzstahl. Beide werden in Vakuumöfen auf HRC 58-60 gehärtet und anschließend tiefkryogen auf -120°C behandelt, um Restaustenit umzuwandeln. Dieser Prozess gewährleistet Dimensionsstabilität über wiederholte Spannzyklen – über 50.000 Zyklen ohne messbare Relaxation.
Schleifsequenz für einen Gesamtrundlauf von 0,005 mm
Der Rundlauf wird in der Schleifphase eliminiert, nicht in der Bearbeitungsphase. Nach dem CNC-Fräsen der Bohrung härten wir den Rohling. Dann schleifen wir den Außendurchmesser auf eine Toleranz von 0,005 mm. Als Nächstes schleifen wir die Sechskantbohrung mit einer CNC-Innenschleifmaschine mit Diamantabrichter. Abschließend schleifen wir den Kegelwinkel (8° pro Seite) und die Spannschlitze gleichzeitig auf einer Koordinatenschleifmaschine. Diese Sequenz referenziert jedes kritische Merkmal auf dieselbe Mittellinie und hält den Gesamtindikator-Rundlauf (TIR) auf ≤0,005 mm bei 3-fachem Durchmesser von der Spitze.
Spezifikation
Wert / Bereich
Hinweis
Sechskantbohrungsgröße (SW)
1,5 mm – 12 mm
Sondergrößen auf Anfrage
Spannzangenkörper-Außendurchmesser
ER11, ER16, ER20, ER25, ER32, ER40
Standard-ER-Serie
Material
9SiCr / 20CrMnTi
Einsatzgehärtet oder durchgehärtet
Härte (Kern)
HRC 58-60
Vakuumwärmebehandelt
Härte (Oberfläche)
HRC 60-62 (Randschicht)
Aufkohlungstiefe 0,3-0,6 mm
Gesamtrundlauf (TIR)
≤ 0,005 mm
An der Spitze, 3xD
Sechskantbreitentoleranz
+0,005 / -0,000 mm
Presspassung auf Schaft
Oberflächengüte (Bohrung)
Ra 0,4 µm
Geschliffen und gehont
Konzentrizität (Bohrung zu Außendurchmesser)
≤ 0,003 mm
Lehrengeprüft
Lieferzeit (Standard)
7-10 Tage
Ab Werk Dongguan
Mindestbestellmenge
Keine Mindestbestellmenge
Musterbestellungen akzeptiert
Schlitzschneiden und Elastizität: So verhindern wir Bohrungskollaps
Die Spannschlitze werden nicht gerade durchgefräst. Wir schneiden sie mit einer 0,3-mm-Draht-Erodieranlage nach dem Schleifen und öffnen dann die Schlitzmündung an der Stirnseite auf 0,5 mm. Dies erzeugt einen Federeffekt, der es der Spannzange ermöglicht, sich gleichmäßig um den Sechskantschaft zu schließen. Wir kontrollieren die Schlitztefe auf ±0,02 mm, sodass der Elastizitätsbereich der Spannzange (typischerweise 0,1 mm Schließweg) über jedes Teil konsistent bleibt. Ist ein Schlitz zu tief, bricht die Spannzange unter Spannkraft; zu flach, greift sie nicht. Wir verifizieren die Schließkraft für jede Produktionscharge auf einem hydraulischen Prüfstand.
Inspektion vor jedem Versand: Luftmessung und CMM-Berichte
Jede ER-Spannzange, die wir versenden, durchläuft eine 100%-Inspektion, keine Stichprobenprüfung. Wir verwenden ein Federal-Luftmessgerät zur Messung der Sechskantbreite und des Bohrungskegels in drei Ebenen. Eine Zeiss-Koordinatenmessmaschine prüft Rundlauf und Konzentrizität auf einer 5-Punkt-Vorrichtung. Zusätzlich führen wir bei jedem 10. Stück einen Härtetest mit einem Rockwell-Prüfgerät durch. Sie erhalten einen Maßbericht mit Ihrer Lieferung – ohne Aufpreis. Dies ist Teil unseres Präzisionsfertigungsprozesses, kein Premium-Service.
Wie hoch ist Ihre Mindestbestellmenge für kundenspezifische Sechskantbohrungsgrößen?
Keine Mindestbestellmenge. Wir akzeptieren Einzelstücke für kundenspezifische Sechskantgrößen, wobei der Stückpreis für ein Einzelstück aufgrund der Rüstzeit höher ist.
Können Sie Sechskantbohrungen in nicht standardmäßigen Spannzangenlängen bearbeiten?
Ja, wir können die Körperlänge um bis zu 25% über die Standard-ER-Abmessungen verlängern, müssen jedoch den Rundlauf nach dem Schleifen erneut verifizieren, da längere Körper die Durchbiegung verstärken.
Wie garantieren Sie den Rundlauf von 0,005 mm in der Serienproduktion?
Wir verwenden einen zweistufigen Schleifprozess (Schruppen und Schlichten) für Außendurchmesser und Bohrung und prüfen jedes Teil nach dem Schlitzschneiden erneut, um Spannungsentlastungsverformungen zu erfassen.
Wie hoch ist die typische Lieferzeit für eine Bestellung von 100 Stück?
Für Standard-ER11- und ER16-Sechskantspannzangen werden 100 Stück in 10 Arbeitstagen versendet. Für ER32 und größer addieren Sie 3 Tage für Schleifzyklen.
Wir sind ein Präzisionsfertigungswerk in Dongguan, China, mit 20 Jahren Erfahrung in der CNC-Bearbeitung und Werkzeugtechnik. Unsere ER-Spannzangenlinie mit Sechskantbohrung ist eine direkte Antwort auf Ingenieure, die wiederholbares Spannen für Sechskant-Schaftwerkzeuge benötigen, ohne einen Aufpreis für europäische Marken zu zahlen. Bevor Sie eine Spannzange spezifizieren, prüfen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um die Spannzangengüte an Ihre Spindeldrehzahl anzupassen. Lesen Sie auch unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, wie sich unser Rundlauf von 0,005 mm im Vergleich zu Ihren Anwendungsanforderungen verhält.
Senden Sie uns Ihre Zeichnung oder eine Skizze Ihrer Sechskantschaftabmessungen. Unsere Ingenieure antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot, einschließlich einer empfohlenen Materialgüte. Für eine schnelle Antwort senden Sie eine E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir sind bereit, Ihr erstes Teil noch heute zu fertigen.