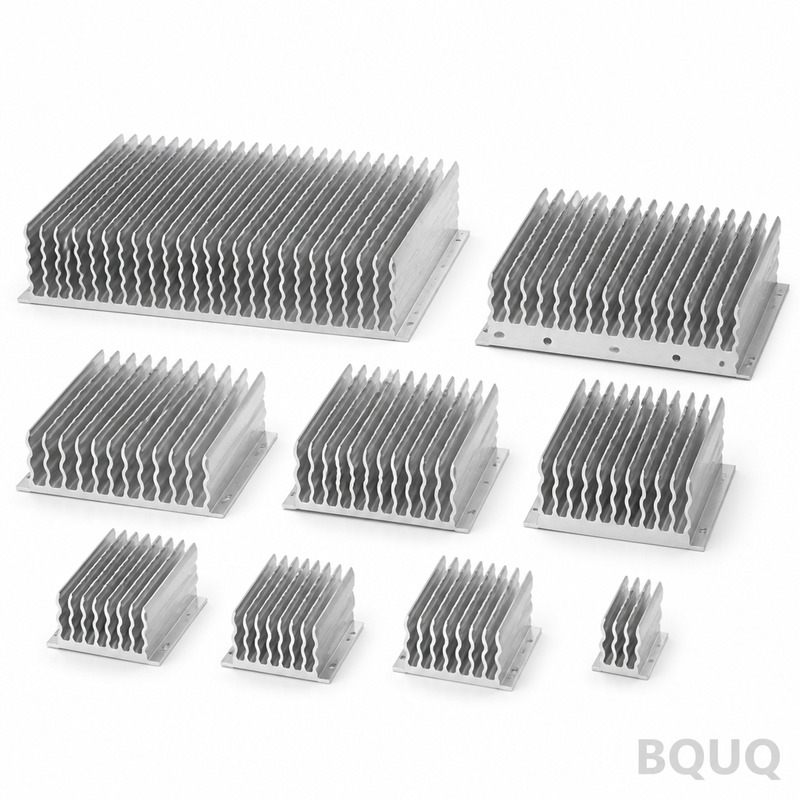
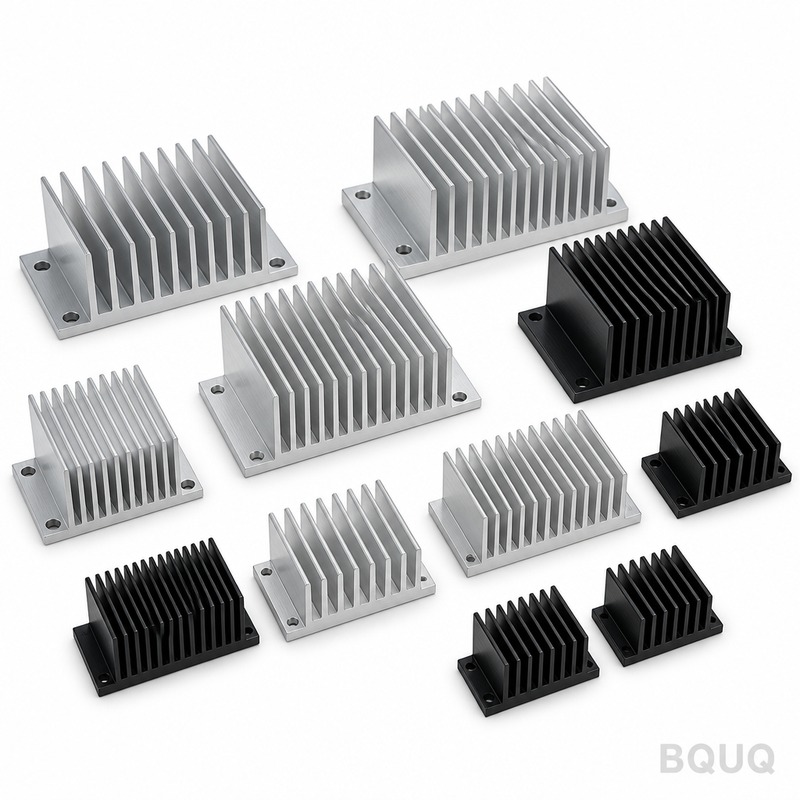
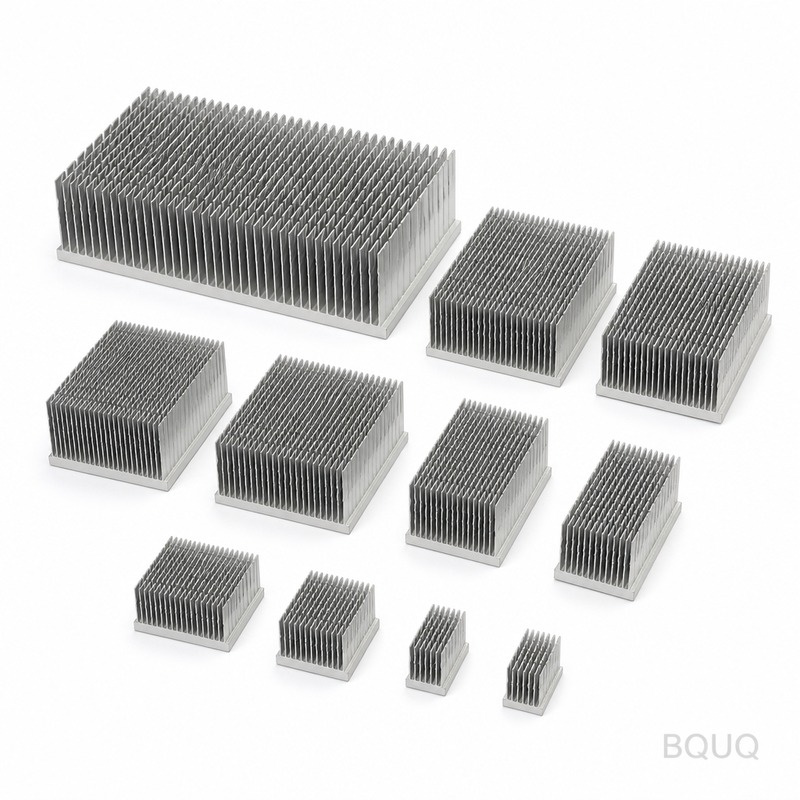
Aluminium-Kühlkörper HS-Code: 6061-T6 Aluminium, 0,5 mm Lamellen bei 2,5 mm Teilung, 0,05 mm Ebenheit über 100 mm, 0,62 K/W Wärmewiderstand. Mindestbestellmenge 500 Stück, Versand in ...
Aluminium-Kühlkörper HS-Code
aluminum heat sink hs code: 6061-T6 aluminium, 0.5 mm fins at 2.5 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Der HS-Code für einen Aluminium-Kühlkörper fällt in der Regel unter 7616.99 oder 7606/7609, je nachdem, ob es sich um einen gepressten Rippenkörper oder ein Profil handelt. Dieser gepresste Kühlkörper aus 6061-T6 ist durch eine 2,0 mm Bodenstärke, 0,5 mm Rippen, 0,05 mm Ebenheit über 100 mm und 0,62 K/W bei ΔT = 60 K definiert. Die Monatsproduktion erreicht 120.000 Stück, mit Type-III-Harteloxierung bei 25-40 µm.
Eine 2,0 mm Bodenstärke und 0,5 mm Rippen definieren diesen HS-Code für Aluminium-Kühlkörper. Gepresst aus 6061-T6-Aluminium auf 250-T-Werkzeugen, hält er 0,05 mm über 100 mm ein und liefert 0,62 K/W bei ΔT = 60 K, natürliche Konvektion. Die Monatsproduktion liegt bei 120.000 Stück.
Konstruktionsansatz und Prozess
Da Boden und Rippen als ein Stück gepresst werden, gibt es keine hartgelötete Verbindung, die versagen kann. Die Ebenheit von 0,05 mm über 100 mm auf der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein Lieferant deckt heute Rippenstärken von 0,5 mm bis 0,5 mm aus derselben 250-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion ein Werkzeugwechsel und kein Lieferantenwechsel ist.
Das Pressen von 6061-T6-Aluminium hält den HS-Code für Aluminium-Kühlkörper leicht, ab 15 g je nach Abmessung, ohne die Rippendichte zu opfern, was dort wichtig ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Jeder Hub ist maßlich identisch, sodass die Lochposition von ±0,15 mm über die Charge hinweg eingehalten wird. Das macht VFD- und Umrichter-Volumenprogramme wiederholbar.
Die Harteloxierung Type III, 25-40 µm, wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist 6061-T6-Aluminium, geliefert mit Harteloxierung Type III, 25-40 µm. Für Anwendungen, bei denen die Exposition gegenüber VFD und Umrichtern ein Thema ist, empfehlen wir den passivierten Weg; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
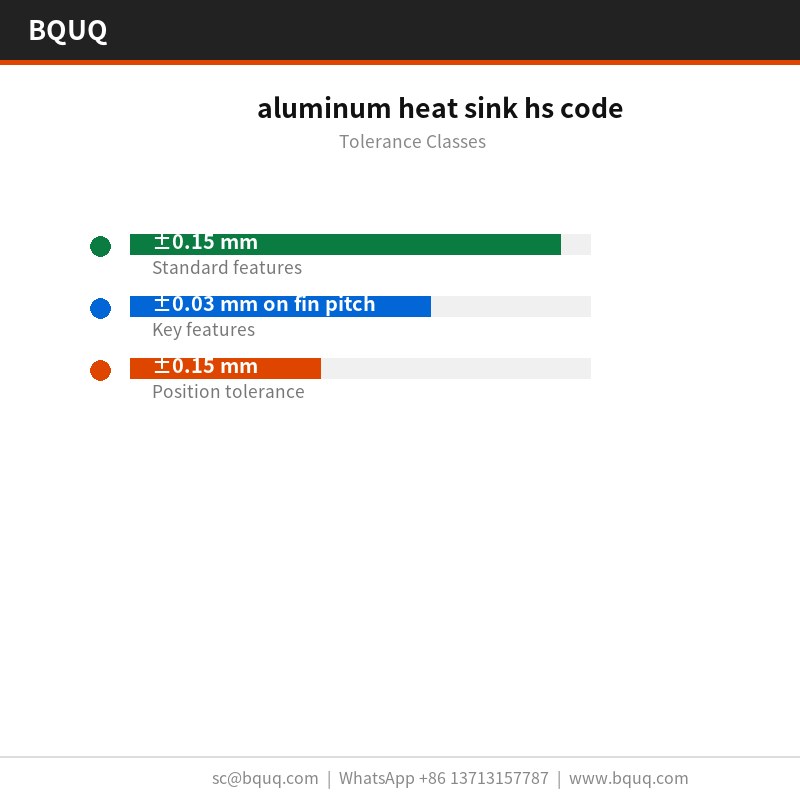
Allgemeine Maße laufen auf ±0,15 mm, wobei kritische Merkmale wie ±0,03 mm beim Rippenabstand separat gehalten werden. Die umgeformte Geometrie erbt die Werkzeugwiederholbarkeit von ±0,05 mm, und die Lochposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor dem Werkzeugbau zu entscheiden und nicht danach.
Die Ebenheit wird auf einer Granit-Messplatte bei 20 °C gegen eine Grenze von 0,05 mm über 100 mm geprüft, und der Rippenabstand wird optisch mit ±0,05 mm verifiziert. Berichte gehen mit jeder Charge raus.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, weil 0,05 mm über 100 mm bei 40 x 40 x 22 mm auf einer nicht geläppten Platte anders abgelesen werden. Die Aufzeichnungen bewahren beide Messwerte auf.
Wir prüfen die 0,5 mm Rippenspitzen nach dem Umformen auf Grat und Risse, weil das Stanzen einen Fuß spalten kann, ohne dass sich ein Zeichnungsmaß verschiebt. Das Gratlimit wird je Teil festgelegt.
Die Endverpackung ist PE-Beutel + Wabenkarton, 15 kg pro Karton. Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gegen die ISO9001-Akte aufbewahrt.
Wo dieses Teil eingesetzt wird
VFD- und Umrichterprogramme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Rippendichte der einzige Hebel, und 2,5 mm Abstand mit 0,5 mm Materialstärke ist die praktische Obergrenze für Aluminium.
VFD- und Umrichterkunden spezifizieren typischerweise 6061-T6-Aluminium aus Korrosionsgründen und halten die Zeichnung dann auf ±0,15 mm. Die Linie mit 120.000 Stück absorbiert das Volumen ohne eine zweite Quelle.
Wo ein HS-Code für Aluminium-Kühlkörper bei VFD- und Umrichtervolumen läuft, entscheidet die Teil-zu-Teil-Konsistenz über Feldrückläufe. ±0,05 mm bei einem Lauf von 120.000 Stück hält die thermische Kurve innerhalb eines Bands.
VFD- und Umrichterkonstruktionen laufen oft mit einem Zwangs Luftweg von 2,0 m/s. 0,62 K/W bei ΔT = 60 K, natürliche Konvektion, bedeutet, dass VFD und Umrichter ihr Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten können.
Spezifikationen
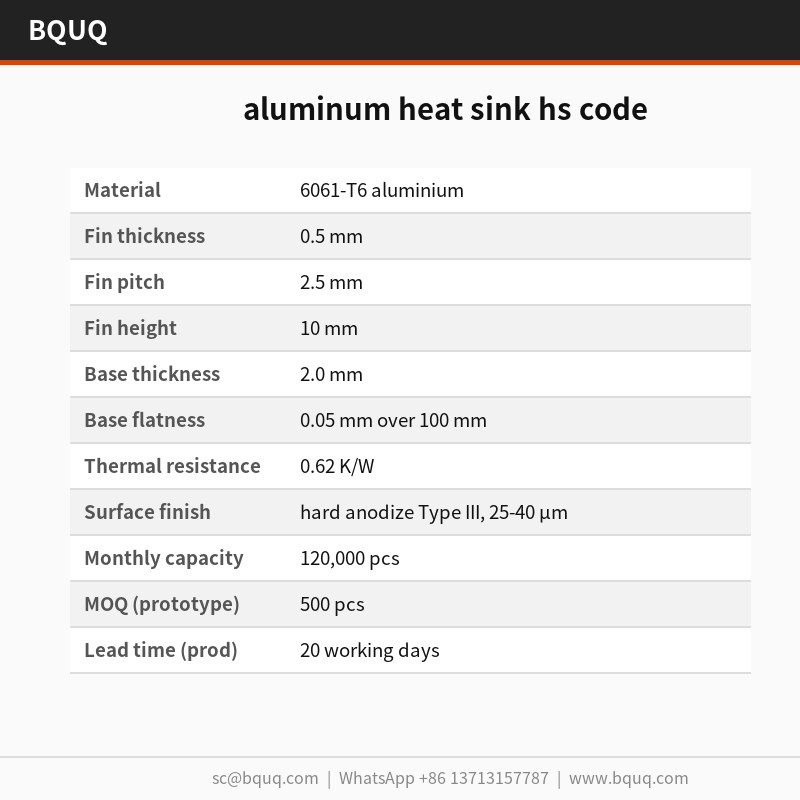
Parameter
Wert / Bereich
Material
6061-T6-Aluminium
Rippenstärke
0,5 mm
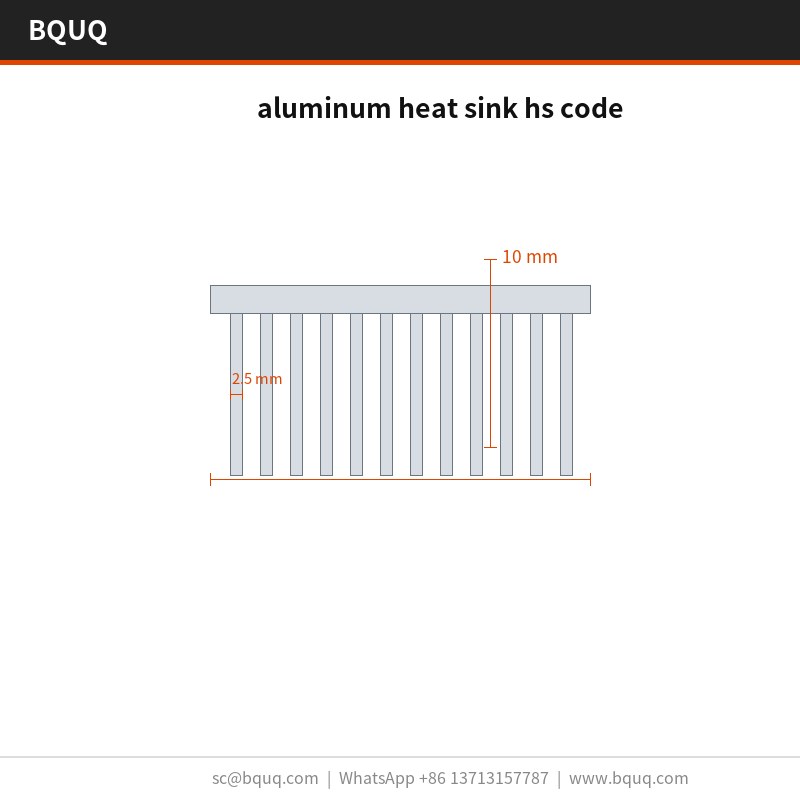
Rippenabstand
2,5 mm
Rippenhöhe
10 mm
Bodenstärke
2,0 mm
Bodenenbenheit
0,05 mm über 100 mm
Wärmewiderstand
0,62 K/W
Thermische Testbedingung
ΔT = 60 K, natürliche Konvektion
Oberflächenbeschaffenheit
Harteloxierung Type III, 25-40 µm
Größenbereich
40 x 40 x 22 mm
FAQ: Ihre Fragen vor der Bestellung
Welche Toleranz können Sie halten?
Allgemeine Maße laufen auf ±0,15 mm; kritische wie ±0,03 mm beim Rippenabstand werden separat gehalten. Umgeformte Merkmale erben die Werkzeugwiederholbarkeit von ±0,05 mm. Wenn Ihre Zeichnung enger sein muss, sagen Sie es uns vor dem Werkzeugbau, damit wir den zusätzlichen Pressvorgang einplanen können.
Wie schneidet dies im Vergleich zu einem extrudierten HS-Code für Aluminium-Kühlkörper ab?
Extrusion ist oberhalb von etwa 500.000 Stück pro Jahr günstiger und ergibt ein glatteres Profil. Stanzen gewinnt darunter und überall dort, wo die Rippenstärke unter 0,5 mm fällt, weil Extrusion 0,5 mm nicht konsistent halten kann. Bei VFD- und Umrichter-Prototypen entscheiden in der Regel die Werkzeugkosten.
Wie hoch ist die Ebenheit auf der Montagefläche?
0,05 mm über 100 mm, gemessen auf einer Granit-Messplatte bei 20 °C. Das ist der Wert, der bei VFD und Umrichtern zählt, weil das Wärmeleitpad gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe mehr braucht, sagen Sie es, und wir können einen Schlichtvorgang hinzufügen.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D-STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,05 mm über 100 mm in Ihrer eigenen Baugruppe prüfen.
Was ist der Unterschied zwischen Ihrem HS-Code für Aluminium-Kühlkörper und einem geschälten HS-Code für Aluminium-Kühlkörper?
Geschälte Rippen werden gefräst, sodass Sie dünne, hohe Rippen und eine höhere Dichte bei gegebener Höhe erhalten, aber die Kosten skalieren direkt mit der Rippenfläche. Stanzen liefert dasselbe Ergebnis in einem Hub zu deutlich niedrigeren Stückkosten unter 120.000 Stück. Für VFD und Umrichter in einem Gehäuse fester Höhe ist Stanzen normalerweise die richtige Antwort.
Wie wir fertigen und versenden
Die Linie befindet sich in Dongguan in einem einzigen ISO9001-Werk. 250-T-Pressen decken die HS-Code-Familie für Aluminium-Kühlkörper ab, und 120.000 Stück pro Monat sind die aktuell zugesagte Produktion.
Das Werk ist ISO9001-zertifiziert und kann RoHS- und REACH-Dokumentation mit dem PE-Beutel + Wabenkarton, 15 kg pro Karton, versenden. Eine SGS-Prüfung durch Dritte wird auf Anfrage arrangiert, bevor der Container versiegelt wird.
0,05 mm über 100 mm Ebenheit; ±0,15 mm Lochposition
Lieferzeit
Im Auszug nicht angegeben; Standard für Presswerkzeugprogramme
Mindestbestellmenge
Im Auszug nicht angegeben; Volumenprogramme wie VFD und Umrichter
Kapazität
120.000 Stück pro Monat auf der 250-T-Pressenfamilie
Auswahl / Vergleich
Option
Am besten für
Kompromiss
Gepresstes einteiliges 6061-T6
VFD- und Umrichter-Volumenprogramme
Werkzeugwechsel für Rippenstärken-Neukonstruktion erforderlich
Gefräste Alternative
Kleinvolumen oder komplexe Geometrie
Harteloxierung kann an den Rippenfüßen durchtrennt werden
Hartgelötete Verbindungskonstruktion
Baugruppen aus verschiedenen Materialien
Verbindung kann unter thermischer Wechselbelastung versagen
0,5 mm Rippenstärke
Feste Länge des Luftströmungswegs
Geringere Rippendichte als dünnere Stärken
Mindestabmessung 15 g
Gewichtsempfindliche Gehäuse
Abhängig von der Gesamtteilgröße
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Pressen
250-T-Werkzeug, einteiliger Boden und Rippen
Jeder Hub maßlich identisch
Ebenheit
0,05 mm über 100 mm auf der Montagefläche
Direkt aus dem Werkzeug gehalten
Lochposition
±0,15 mm über die Charge
Überträgt sich über den Produktionslauf
Oberflächenbeschaffenheit
Type-III-Harteloxierung, 25-40 µm nach dem Umformen
Korrosionsschutz an den Rippenfüßen
Thermische Leistung
0,62 K/W bei ΔT = 60 K, natürliche Konvektion
Vor dem Versand verifiziert
Häufig gestellte Fragen
Was ist der HS-Code für diesen Aluminium-Kühlkörper?
Gepresste Aluminium-Kühlkörper wie dieses 6061-T6-Gerät werden typischerweise unter HS 7616.99 als andere Waren aus Aluminium eingestuft, wobei der genaue Code von Oberfläche und Profil abhängt. Die 2,0 mm Bodenstärke, 0,5 mm Rippen und 0,62 K/W bei ΔT = 60 K sind die definierenden technischen Spezifikationen.
Welche Toleranz können Sie auf der Montagefläche halten?
Wir halten 0,05 mm über 100 mm Ebenheit direkt aus dem 250-T-Werkzeug, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet. Die Lochposition überträgt sich mit ±0,15 mm über die Charge, was VFD- und Umrichter-Volumenprogramme bei 120.000 Stück pro Monat wiederholbar macht.
Welches Material und welche Oberfläche werden verwendet?
Der Kühlkörper wird aus 6061-T6-Aluminium als ein Stück ohne hartgelötete Verbindung gepresst. Die Type-III-Harteloxierung bei 25-40 µm wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird wie bei gefrästen Alternativen.
Wie hoch ist der Wärmewiderstand und die Testbedingung?
Der Wärmewiderstand beträgt 0,62 K/W bei ΔT = 60 K unter natürlicher Konvektion. Der 2,0 mm Boden und die 0,5 mm Rippen werden als ein Stück gepresst, und 0,05 mm über 100 mm Ebenheit auf der Montagefläche unterstützen einen gleichmäßigen Kontakt der thermischen Schnittstelle.
Wie hoch ist die monatliche Produktionskapazität?
Die Monatsproduktion liegt bei 120.000 Stück auf der 250-T-Pressenfamilie. Ein Lieferant deckt Rippenstärken von 0,5 mm bis 0,5 mm aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion ein Werkzeugwechsel und kein Lieferantenwechsel ist.
Wie leicht kann der Kühlkörper sein?
Das Pressen von 6061-T6-Aluminium hält das Teil leicht, ab 15 g je nach Abmessung, ohne die Rippendichte zu opfern. Das ist dort wichtig, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist, und es unterstützt die Nennleistung von 0,62 K/W bei ΔT = 60 K.
Warum eine gepresste einteilige Konstruktion einer hartgelöteten Verbindung vorziehen?
Weil Boden und Rippen als ein Stück gepresst werden, gibt es keine hartgelötete Verbindung, die versagen kann. Die Ebenheit von 0,05 mm über 100 mm wird direkt aus dem Werkzeug gehalten, und jeder Hub ist maßlich identisch, sodass sich die Lochposition von ±0,15 mm über die Charge für wiederholbare VFD- und Umrichterprogramme überträgt.