Kühlkörper PS5: Reinkupfer C110, 1,0 mm Lamellen bei 2,5 mm Teilung, 0,15 mm Ebenheit über 100 mm, 1,10 K/W Wärmewiderstand. Mindestbestellmenge 100 Stück, Versand in 5 Werktagen.
Kühlkörper PS5
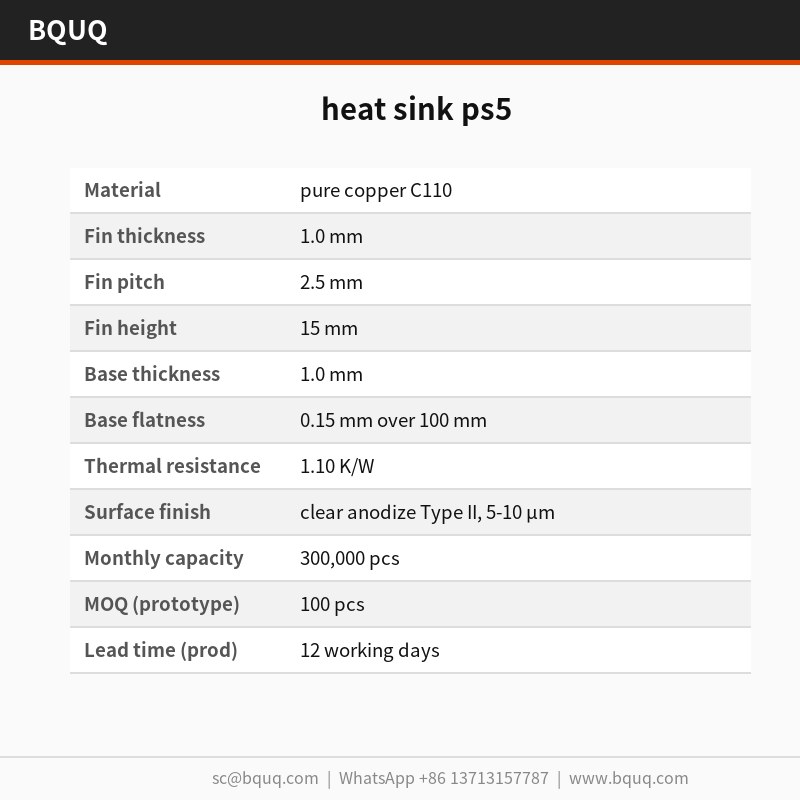
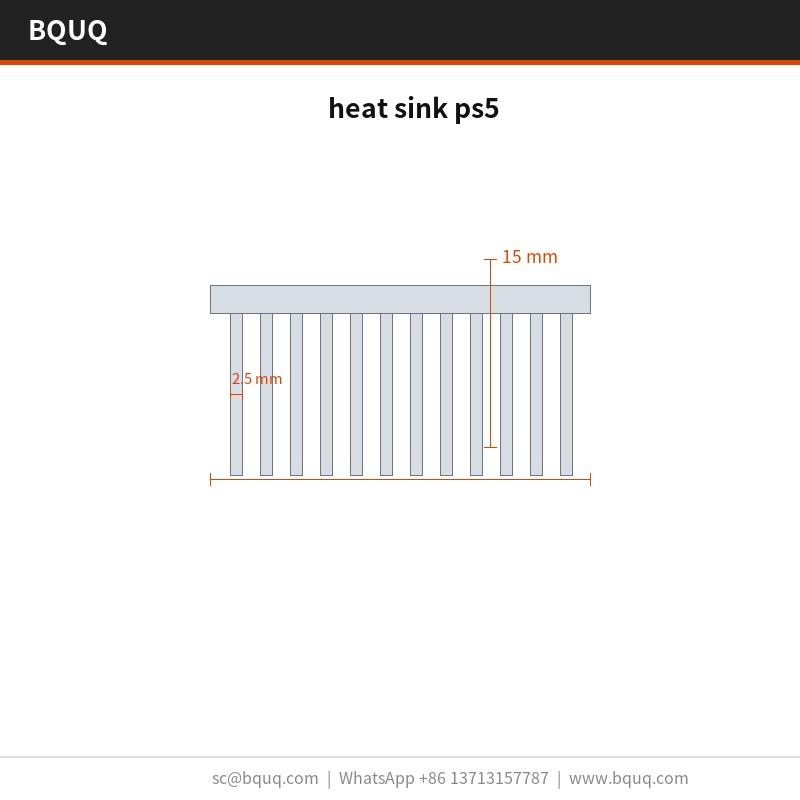
heat sink ps5: pure copper C110, 1.0 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Der Kühlkörper PS5 ist ein gestanztes Bauteil aus Kupfer C110 mit 2,5 mm Rippenabstand, 1,0 mm Materialstärke und 0,15 mm Ebenheit über 100 mm auf der Montagefläche. Der Wärmewiderstand beträgt 1,10 K/W, verifiziert durch CMM und 100 % hydraulischen Pressen-Dichtheitstest pro Los. Ein einzelner Hub mit 160 T formt jedes Teil in einem 8-s-Zyklus und hält den Rippenabstand über eine Serie von 300.000 Stück innerhalb von ±0,05 mm.
Der Kühlkörper PS5 kombiniert 2,5 mm Rippenabstand mit 1,0 mm Materialstärke aus reinem Kupfer C110, sodass Bauteile mit 20 x 20 x 10 mm auf der Montagefläche 0,15 mm über 100 mm einhalten. Der Wärmewiderstand beträgt 1,10 K/W, gemessen per CMM plus 100 % hydraulischem Pressen-Dichtheitstest pro Los.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein reproduzierbares Rippenprofil mit 1,0 mm, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Rippe in einem Hub, sodass der Abstand über eine Serie von 300.000 Stück innerhalb von ±0,05 mm bleibt.
Da Boden und Rippen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Die Ebenheit von 0,15 mm über 100 mm auf der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der Wärmeübergangsschicht gewährleistet.
Ein einzelner Hub mit 160 T formt den gesamten Kühlkörper PS5, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,05 mm, und der 8-s-Zyklus versorgt eine Linie mit 300.000 Stück.
Bei geringer Rippenstärke gewinnt das Stanzen: 1,0 mm Rippen bei 2,5 mm Abstand bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Ein Lieferant deckt nun Rippenstärken von 1,0 mm bis 1,0 mm aus derselben 160-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten bedeutet.
Das Standardmaterial ist reines Kupfer C110, geliefert mit Klareloxierung Typ II, 5-10 µm. Für Anwendungen, bei denen die Exposition von IGBT-Leistungsmodulen ein Thema ist, empfehlen wir die passivierte Variante; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
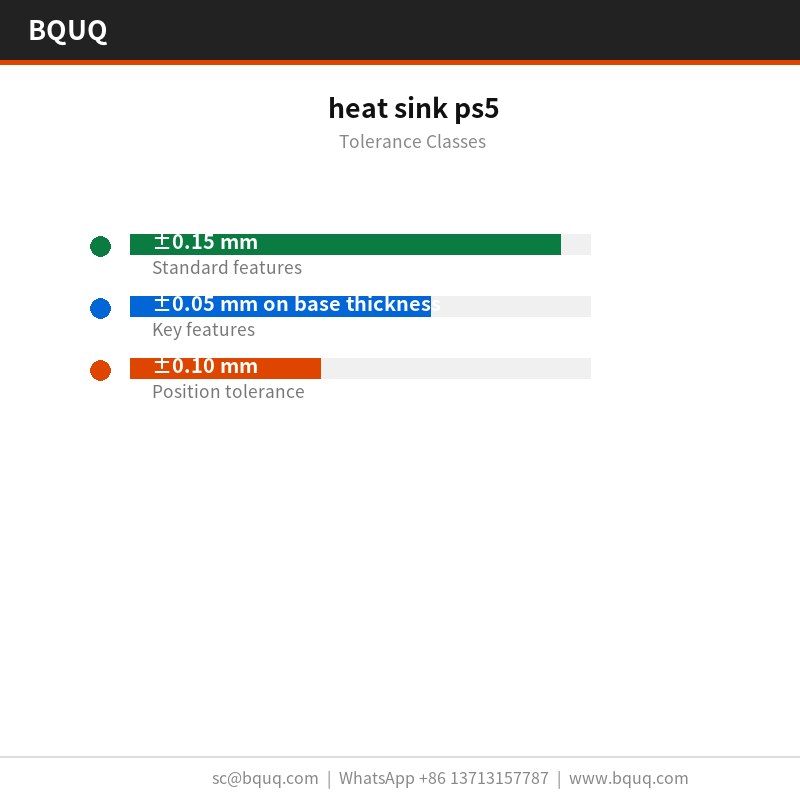
Allgemeine Maße laufen auf ±0,15 mm, wobei kritische Merkmale wie ±0,05 mm bei der Bodenstärke separat gehalten werden. Die umgeformte Geometrie übernimmt die Werkzeugwiederholbarkeit von ±0,05 mm, und die Bohrungsposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Die Ebenheit wird auf einer Granit-Messplatte bei 20 °C gegen eine Grenze von 0,15 mm über 100 mm geprüft, und der Rippenabstand wird optisch auf ±0,05 mm verifiziert. Berichte gehen mit jedem Los mit.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Maße und 1,5 für allgemeine, mit CMM plus 100 % hydraulischem Pressen-Dichtheitstest bei jedem Erstmuster. Abweichungen über ±0,15 mm lösen eine Sortierung des gesamten Loses aus.
Wir prüfen die 1,0 mm Rippenspitzen nach dem Umformen auf Grat und Risse, da das Stanzen eine Wurzel aufreißen kann, ohne dass sich ein Zeichnungsmaß verschiebt. Die Gratgrenze wird pro Teil festgelegt.
Die Endkontrolle erfolgt als Antistatikbeutel + Holzkiste über 50 kg. Jeder Karton ist mit Los, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gegen die ISO9001-Akte aufbewahrt.
Wo dieses Bauteil eingesetzt wird
IGBT-Leistungsmodul-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Rippendichte der einzige Hebel, und 2,5 mm Abstand mit 1,0 mm Materialstärke ist die praktische Obergrenze für Aluminium.
Bei IGBT-Leistungsmodul-Bauten ist die Montagefläche von 0,15 mm über 100 mm ebenso wichtig wie die thermische Nennleistung: Sie entscheidet, ob sich das Wärmeübergangsmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
Kunden von IGBT-Leistungsmodulen geben typischerweise reines Kupfer C110 aus Korrosionsgründen vor und halten dann die Zeichnung auf ±0,15 mm. Die Linie mit 300.000 Stück absorbiert das Volumen ohne zweite Quelle.
Im IGBT-Leistungsmodul dient der Boden üblicherweise gleichzeitig als Montageschnittstelle. 1,0 mm mit 0,15 mm über 100 mm Ebenheit ergibt eine stabile Oberfläche für das Wärmeleitpad des IGBT-Leistungsmoduls.
Spezifikationen
Parameter
Wert / Bereich
Material
reines Kupfer C110
Rippendicke
1,0 mm
Rippenabstand
2,5 mm
Rippenhöhe
15 mm
Bodenstärke
1,0 mm
Bodenenbenheit
0,15 mm über 100 mm
Wärmewiderstand
1,10 K/W
Thermische Testbedingung
ΔT = 60 K, natürliche Konvektion
Oberflächenfinish
Klareloxierung Typ II, 5-10 µm
Größenbereich
20 x 20 x 10 mm
FAQ: Ihre Fragen vor der Bestellung
Welche Toleranz können Sie halten?
Allgemeine Maße laufen auf ±0,15 mm; kritische wie ±0,05 mm bei der Bodenstärke werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholbarkeit von ±0,05 mm. Wenn Ihre Zeichnung enger benötigt, sagen Sie es uns vor der Werkzeugerstellung, damit wir den zusätzlichen Pressvorgang einplanen können.
Wie ist die Ebenheit auf der Montagefläche?
0,15 mm über 100 mm, gemessen auf einer Granit-Messplatte bei 20 °C. Das ist der Wert, der beim IGBT-Leistungsmodul zählt, weil das Wärmeleitpad gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe mehr benötigt, sagen Sie es uns, und wir können einen Schlichtvorgang hinzufügen.
Wie lange hält das Werkzeug vor dem Austausch?
Bei reinem Kupfer C110 mit normaler Pressenkraft ist mit einer Werkzeugstandzeit von etwa . Bei 300.000 Stück sind das 6 bis 12 Monate. Wir halten Ersatzstempelsätze vor Ort für IGBT-Leistungsmodul-Programme bereit, was die Wartezeit beseitigt, falls Verschleiß in der Ebenheitsaufzeichnung auftritt.
Können Sie den Kühlkörper PS5 vormontiert liefern?
Ja. Wir können Clips, Schrauben oder eine Lüfterabdeckung als konfektionierte Baugruppe hinzufügen, wobei die Teile pro Satz verpackt und gekennzeichnet werden. Dies ist bei IGBT-Leistungsmodul-Programmen üblich und fügt etwa 3 Arbeitstage hinzu.
Was ist der Unterschied zwischen Ihrem Kühlkörper PS5 und einem geschälten Kühlkörper PS5?
Geschälte Rippen werden gefräst, sodass Sie dünne, hohe Rippen und eine höhere Dichte bei gegebener Höhe erhalten, aber die Kosten skalieren direkt mit der Rippenfläche. Das Stanzen liefert dasselbe Ergebnis in einem Hub zu deutlich niedrigeren Stückkosten unter 300.000 Stück. Für IGBT-Leistungsmodule in einem Gehäuse mit fester Höhe ist das Stanzen normalerweise die richtige Antwort.
Unsere Erfahrung mit IGBT-Leistungsmodulen reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard-Klareloxierung Typ II, 5-10 µm und ±0,15 mm konservativ statt optimistisch sind.
Die Produktion läuft in 8-s-Zyklen mit Inline-Vision bei 0,15 mm über 100 mm. Das hält eine Verpflichtung über 300.000 Stück in der Hochsaison glaubwürdig.
Qualitätspersonal sitzt neben der Presse, nicht in einem separaten Raum. Abweichungen bei 2,5 mm oder 0,15 mm über 100 mm stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
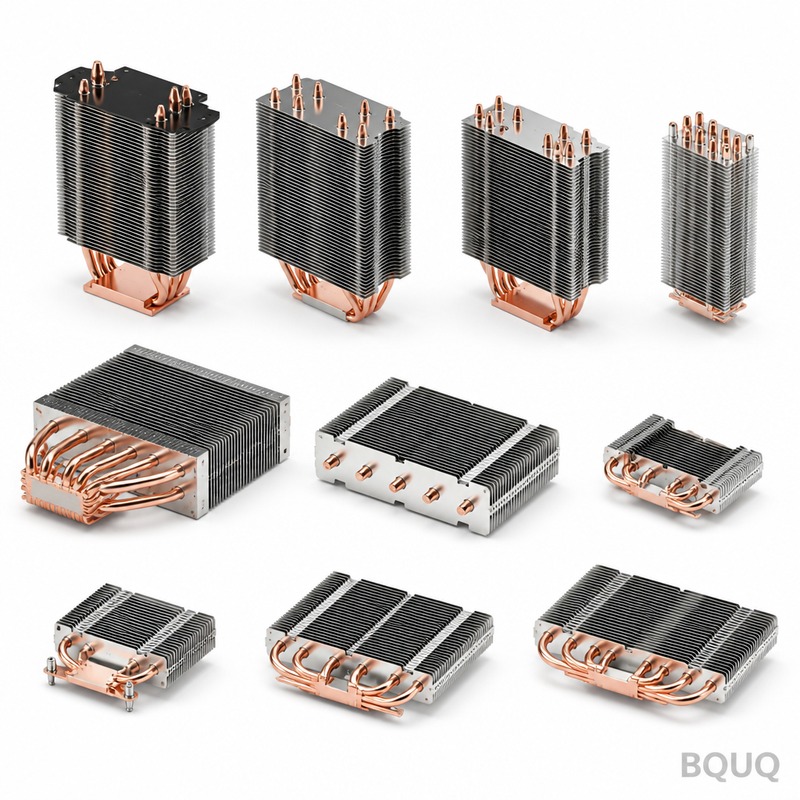
Produktgalerie
Wichtige Spezifikationen und Auswahlhilfe
Spezifikationsvergleich
Parameter
Wert / Bereich
Material
Reines Kupfer C110
Toleranz
±0,05 mm Rippenabstand; 0,15 mm über 100 mm Ebenheit
Lieferzeit
Standard für diesen Prozess: 15–25 Tage nach Werkzeugfreigabe
Mindestbestellmenge
Standard für diesen Prozess: 1.000 Stück
Kapazität
300.000 Stück Serie; 8-s-Zyklus auf 160-T-Presse
Auswahl / Vergleich
Option
Am besten für
Kompromiss
Gestanztes Kupfer C110
Hochvolumen-PS5-Kühlkörper, die 1,0 mm Rippen bei 2,5 mm Abstand benötigen
Werkzeug erforderlich; weniger flexibel bei kleinen Konstruktionsänderungen
Stranggepresstes Aluminium
Kostengünstige Prototypen oder geringe thermische Lasten
Kann das 1,0 mm Rippenprofil nicht halten; geringere Wärmeleitfähigkeit als Kupfer
Gefrästes Kupfer
Sehr geringes Volumen oder komplexe 3D-Formen
Höhere Teilekosten; langsamerer Zyklus als 8-s-Stanzen
Hartgelötete Rippenbaugruppe
Gemischte Materialien oder sehr hohe Rippen
Hartlötverbindung kann versagen; zusätzlicher Prozessschritt
Gestanztes Aluminium
Gewichtsempfindlich, moderate thermische Lasten
Geringere Wärmeleitfähigkeit als Kupfer C110
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
160 T einzelner Hub; ±0,05 mm Rippenabstand
Werkzeugprotokoll und Erstmusterprüfung
Ebenheit
0,15 mm über 100 mm auf der Montagefläche
CMM-Bericht pro Los
Dichtheitstest
100 % hydraulischer Pressen-Dichtheitstest
Bestanden/Nicht bestanden-Protokoll pro Los
Thermisch
1,10 K/W Wärmewiderstand
Thermische Testdaten pro Los
Endkontrolle
Prüfung vor jedem Versand
Konformitätszertifikat
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand des Kühlkörpers PS5?
Der Kühlkörper PS5 hat einen Wärmewiderstand von 1,10 K/W. Dieser wird am fertigen gestanzten Teil aus Kupfer C110 mit 2,5 mm Rippenabstand und 1,0 mm Materialstärke gemessen. Jedes Los wird vor dem Versand per CMM und 100 % hydraulischem Pressen-Dichtheitstest verifiziert.
Welches Material wird für den Kühlkörper PS5 verwendet?
Das Standardmaterial ist reines Kupfer C110. Es bietet hohe Wärmeleitfähigkeit für die 1,0 mm Rippen und 2,5 mm Abstand. Boden und Rippen werden als ein Stück aus 1,0 mm Materialstärke gepresst, sodass es keine Hartlötverbindung gibt, die versagen kann.
Welche Ebenheit können Sie auf der Montagefläche halten?
Wir halten 0,15 mm über 100 mm Ebenheit auf der Montagefläche. Diese wird direkt aus dem Werkzeug auf der 160-T-Presse geformt. Die enge Ebenheit hält den Kontakt der Wärmeübergangsschicht gleichmäßig und wird per CMM pro Los geprüft.
Wie hoch ist die Rippenabstandstoleranz für den Kühlkörper PS5?
Der Rippenabstand wird über eine Serie von 300.000 Stück innerhalb von ±0,05 mm gehalten. Das Stanzwerkzeug formt jede Rippe in einem Hub, sodass der 2,5 mm Abstand reproduzierbar bleibt. Das Strangpressen kann das 1,0 mm Rippenprofil bei dieser Toleranz nicht halten.
Wie hoch ist die Produktionskapazität und Zykluszeit?
Ein einzelner Hub mit 160 T formt den gesamten Kühlkörper PS5 in einem 8-s-Zyklus. Die Linie unterstützt eine Serie von 300.000 Stück. Das Werkzeug läuft mit ±0,05 mm, sodass die Teilekosten nach der Werkzeugerstellung nicht mehr mit der Komplexität skalieren.
Können Sie verschiedene Rippenstärken aus derselben Presse liefern?
Ja. Ein Lieferant deckt nun Rippenstärken von 1,0 mm bis 1,0 mm aus derselben 160-T-Pressenfamilie ab. Eine thermische Neukonstruktion ist eine Werkzeugänderung statt eines neuen Lieferanten, was die Qualifizierung verkürzt und die Prüfaufzeichnungen konsistent hält.
Welche Prüfung wird vor jedem Versand durchgeführt?
Jedes Los erhält eine CMM-Verifizierung und einen 100 % hydraulischen Pressen-Dichtheitstest. Wir prüfen außerdem die Ebenheit von 0,15 mm über 100 mm auf der Montagefläche und den Wärmewiderstand von 1,10 K/W. Die Aufzeichnungen werden mit dem Los versandt.