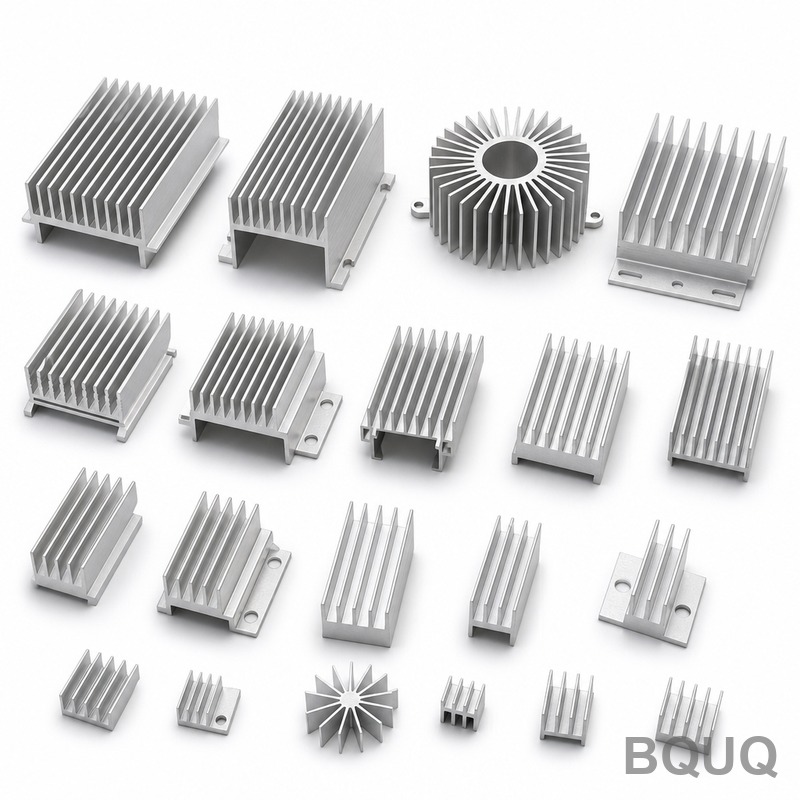
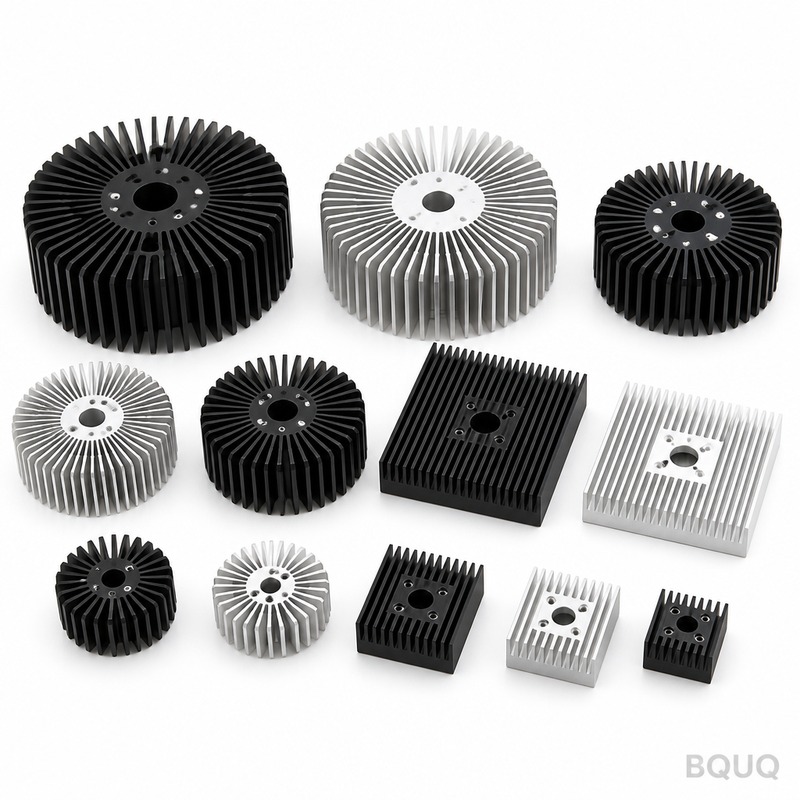
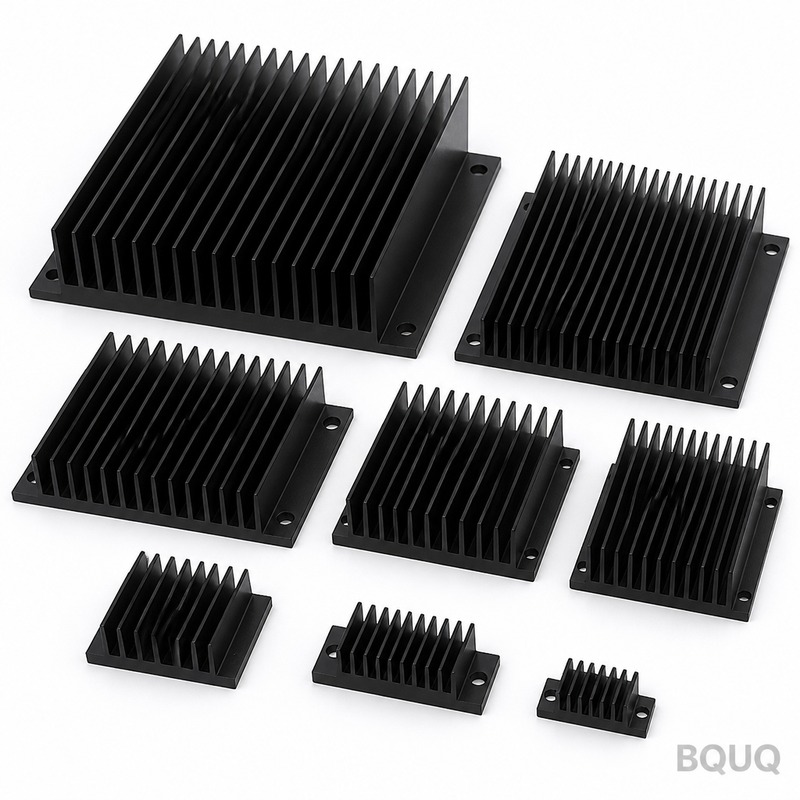
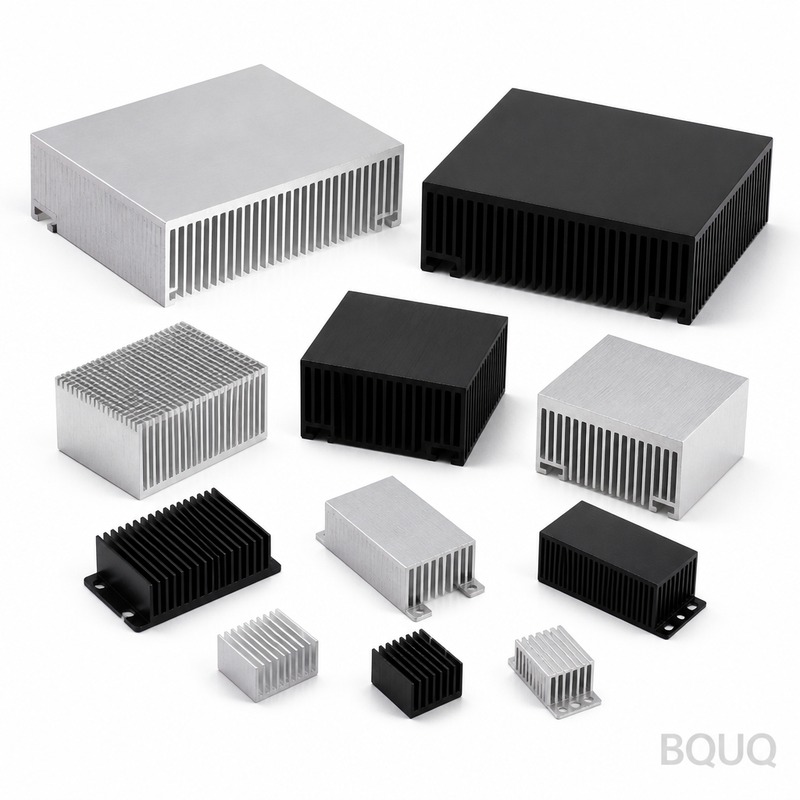
Kühlkörper für M.2 SSD: Kupferlegierung CuZn37, 1,0 mm Lamellen bei 1,5 mm Teilung, 0,10 mm Ebenheit über 100 mm, 1,10 K/W Wärmewiderstand. MOQ 100 Stk., Versand in 72 ...
Kühlkörper für M.2-SSD
heat sink for m.2 ssd: copper-alloy CuZn37, 1.0 mm fins at 1.5 mm pitch, 0.10 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 100 pcs, ships in 72 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ein Kühlkörper für M.2 SSD wird in einem Stück aus Kupferlegierung CuZn37 auf 25-T-Werkzeugen gepresst und erreicht eine Wiederholgenauigkeit von ±0,03 mm sowie eine Ebenheit von 0,10 mm über 100 mm. Er liefert 1,10 K/W bei ΔT = 60 K mit klarer Eloxierung Typ II, 5-10 µm, und unterstützt Programme mit 300.000 Stück bei einem Zyklus von 18 s.
Bei einer Produktion von 300.000 Stück wird dieser Kühlkörper für m.2 ssd auf 25-T-Werkzeugen mit einer Wiederholgenauigkeit von ±0,03 mm gepresst. Kupferlegierung CuZn37 liefert 1,10 K/W bei ΔT = 60 K, und klare Eloxierung Typ II, 5-10 µm, wird standardmäßig aufgebracht.
Konstruktionsansatz und Prozess
Da Boden und Lamellen in einem Stück gepresst werden, gibt es keine gelötete Verbindung, die versagen kann. Die Ebenheit von 0,10 mm über 100 mm an der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein einzelner Hub der 25-T-Presse formt den gesamten Kühlkörper für m.2 ssd, sodass die Teilekosten nicht mit der Komplexität skalieren. Die Werkzeuge laufen mit ±0,03 mm, und der 18-s-Zyklus versorgt eine Linie mit 300.000 Stück.
Ein Lieferant deckt nun Lamellenstärken von 1,0 mm bis 1,0 mm aus derselben 25-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten erfordert.
Das Pressen von Kupferlegierung CuZn37 hält den Kühlkörper für m.2 ssd leicht, ab 280 g je nach Abmessungen, ohne die Lamellendichte zu beeinträchtigen, was dort wichtig ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Jeder Hub ist dimensional identisch, sodass eine Lochposition von ±0,10 mm über die gesamte Charge hinweg gilt. Das macht industrielle PLC- und Schaltschrank-Volumenprogramme wiederholbar.
Das Standardmaterial ist die Kupferlegierung CuZn37, geliefert mit Klareloxierung Typ II, 5-10 µm. Für Anwendungen, bei denen die Exposition gegenüber industriellen SPS- und Schaltschränken relevant ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
Allgemeine Abmessungen werden auf ±0,15 mm gehalten, wobei kritische Merkmale wie ±0,05 mm bei der Position der Montagebohrung separat eingehalten werden. Die umgeformte Geometrie übernimmt die Werkzeugwiederholgenauigkeit von ±0,03 mm, und die Bohrungsposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Das eingehende Kupferlegierungsmaterial CuZn37 wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach der Umformung bestätigen CMM plus 100%iger Hydraulikpressen-Dichtheitstest 0,10 mm über 100 mm und 1,5 mm gegenüber der Zeichnung.
Die Chargenrückverfolgbarkeit reicht von der Spule bis zum Karton: Schmelzennummer, Presshubbereich und Prüfprotokoll bleiben beigefügt, sodass ein Feldproblem auf einen bestimmten Lauf zurückgeführt werden kann.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da 0,10 mm über 100 mm bei 200 x 100 x 80 mm auf einer Platte, die nicht geläppt wurde, anders abgelesen werden. Die Aufzeichnungen enthalten beide Messwerte.
Die Endverpackung ist Antistatikbeutel + Holzkiste über 50 kg. Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Einsatzbereiche dieses Bauteils
Kunden aus dem Bereich industrielle SPS und Schaltschränke schreiben aus Korrosionsgründen in der Regel die Kupferlegierung CuZn37 vor und halten die Zeichnung anschließend auf ±0,15 mm. Die Linie mit 300.000 Stück absorbiert das Volumen ohne Zweitquelle.
Wo ein Kühlkörper für m.2 ssd bei Stückzahlen für industrielle SPS und Schaltschränke läuft, entscheidet die Teile-zu-Teile-Konsistenz über Feldrückläufer. ±0,03 mm bei einem Lauf von 300.000 Stück halten die thermische Kurve innerhalb eines Bandes.
Konstrukteure, die an industriellen SPS und Schaltschränken arbeiten, fragen zuerst nach der Ebenheit und erst danach nach den thermischen Daten, denn die Montage von industriellen SPS und Schaltschränken ist automatisiert und eine nicht ebene Grundfläche stoppt die Linie.
Für Prototypen von industriellen SPS und Schaltschränken decken 72 Stunden die Zeichnungsprüfung und den Erstmusterartikel ab. Serienlose gehen auf 15 Arbeitstage über, sobald die Fähigkeit von ±0,03 mm freigegeben ist.
Jede Charge wird mit CMM sowie einem 100%igen Hydraulikpressen-Dichtheitstest geprüft, und der Bericht liegt der Lieferung bei. Wir prüfen 0,10 mm über 100 mm, 1,5 mm, 3,0 mm und die Bohrungsposition gegen ±0,15 mm. Die Chargenrückverfolgbarkeit von der Rolle bis zum Karton wird 10 Jahre lang aufbewahrt.
Wie schneidet dies im Vergleich zu einem stranggepressten Kühlkörper für m.2 ssd ab?
Strangpressen ist ab etwa 500.000 Stück pro Jahr günstiger und liefert ein glatteres Profil. Stanzen gewinnt darunter und überall dort, wo die Rippenstärke unter 0,5 mm fällt, weil Strangpressen 1,0 mm nicht konsistent halten kann. Bei industriellen SPS- und Schaltschrank-Prototypen entscheiden in der Regel die Werkzeugkosten.
Kann der Kühlkörper für m.2 ssd pulverbeschichtet oder galvanisch beschichtet werden?
Ja. Standard ist Klar-Eloxal Typ II, 5-10 µm. Pulverbeschichtung nach RAL 9005 fügt der Basis etwa 0,1 mm hinzu; Zink-Nickel ist besser für die Erdung. Beachten Sie, dass jede zusätzliche Beschichtung zwischen der Kupferlegierung CuZn37 und dem Luftstrom liegt, daher beschichten wir die Rippenfüße nicht.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitstoleranzen und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,10 mm über 100 mm in Ihrer eigenen Baugruppe prüfen.
Was ist der Unterschied zwischen Ihrem Kühlkörper für m.2 ssd und einem geschälten Rippenkühlkörper für m.2 ssd?
Geschälte Rippen werden gefräst, sodass Sie dünne, hohe Rippen und eine höhere Dichte bei gegebener Höhe erhalten, aber die Kosten skalieren direkt mit der Rippenfläche. Stanzen liefert dasselbe Ergebnis in einem Hub bei deutlich niedrigeren Stückkosten unter 300.000 Stück. Für industrielle SPS und Schaltschränke in einem Gehäuse mit fester Höhe ist Stanzen normalerweise die richtige Antwort.
Wie wir fertigen und versenden
Unsere Erfahrung mit industriellen SPS- und Schaltschränken reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard-Klar-Eloxierung Typ II, 5-10 µm und ±0,15 mm konservativ statt optimistisch angesetzt sind.
Das Werk ist nach ISO9001 zertifiziert und kann RoHS- und REACH-Dokumentation mit dem Anti-static bag + wooden crate über 50 kg versenden. Eine SGS-Prüfung durch Dritte wird auf Anfrage arrangiert, bevor der Container versiegelt wird.
Die Werkzeuge werden im Haus gefertigt, wodurch ±0,03 mm über ein Programm von 300.000 Stück gehalten werden, statt Teil für Teil zu driften.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
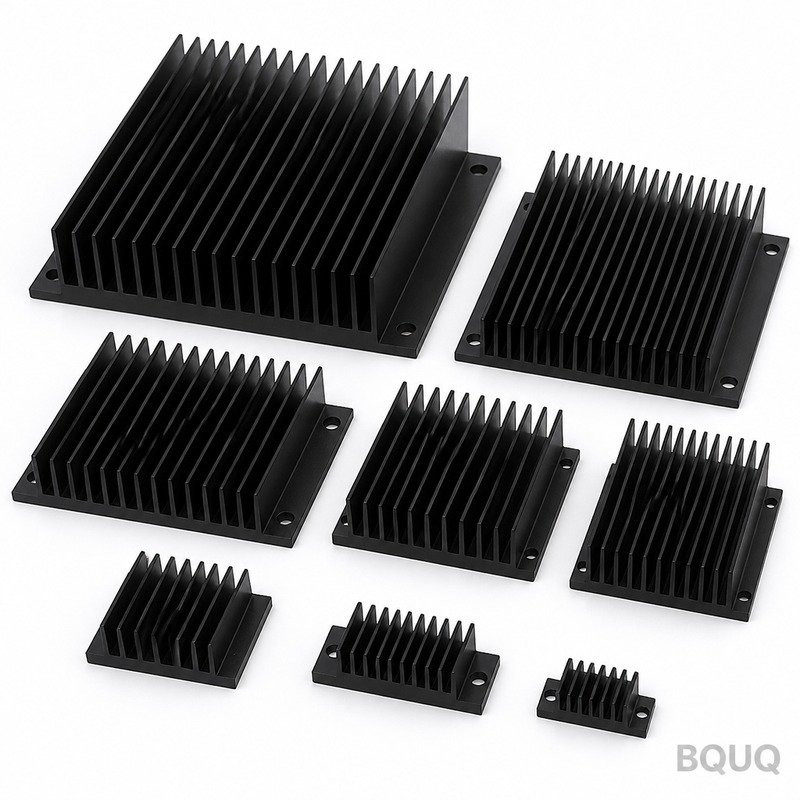
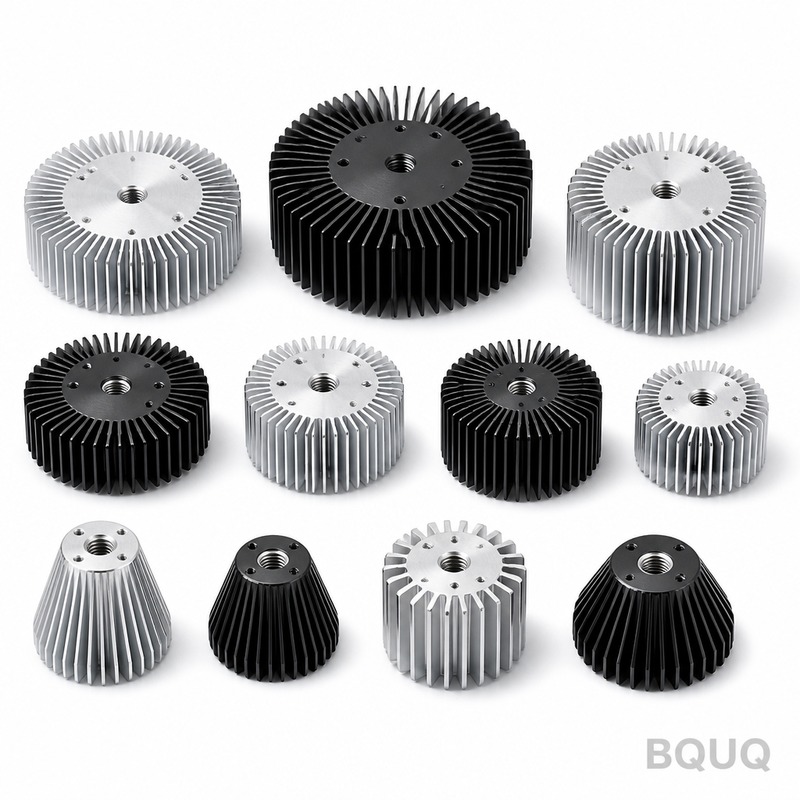
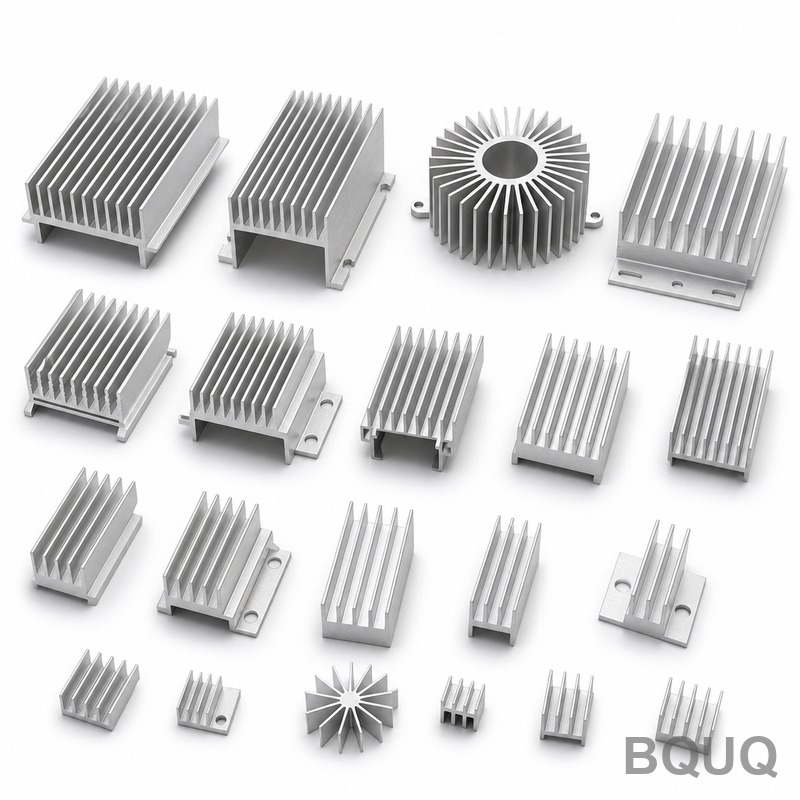
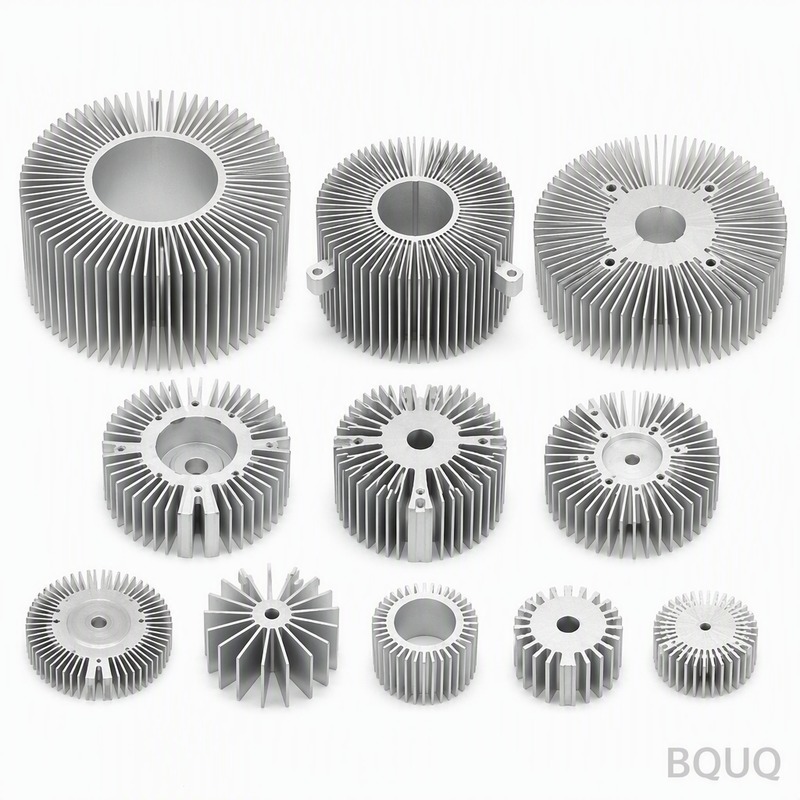
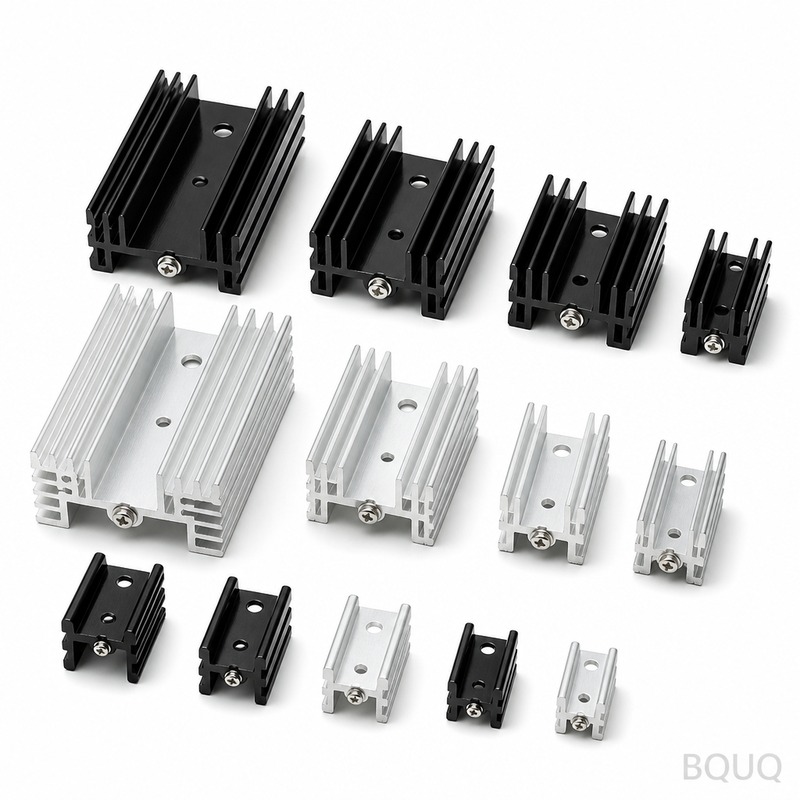
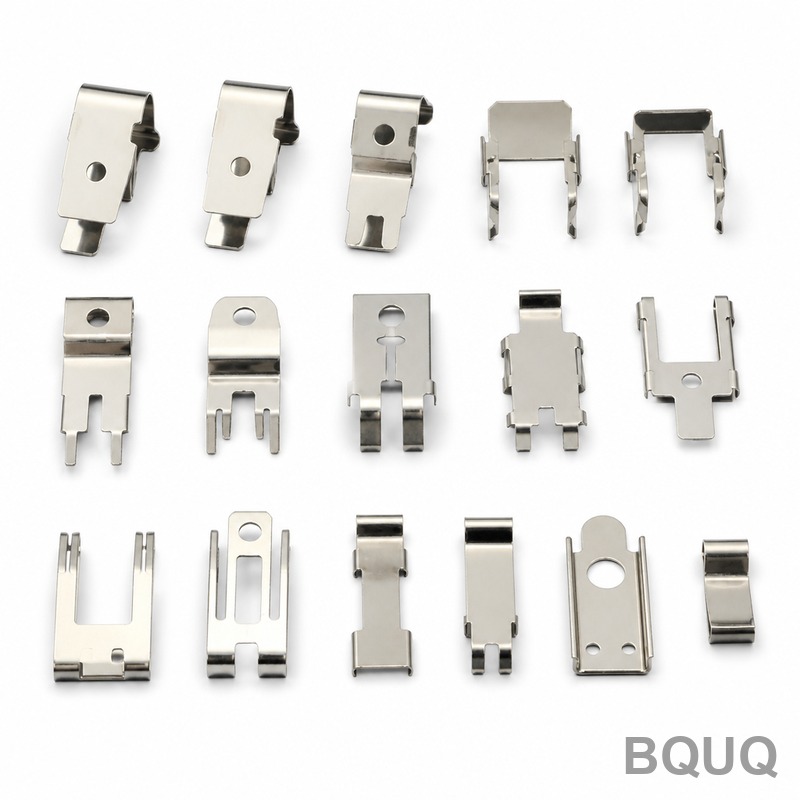
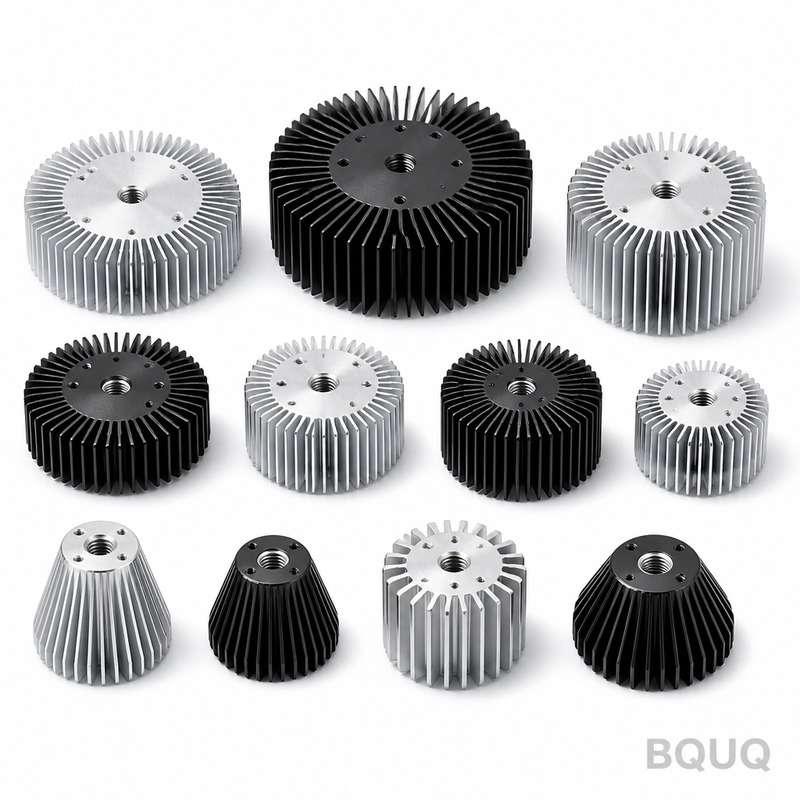
Produktgalerie
Wichtige Spezifikationen und Auswahlhilfe
Spezifikationsvergleich
Parameter
Wert / Bereich
Material
Kupferlegierung CuZn37
Toleranz
±0,03 mm Werkzeug; ±0,10 mm Lochposition
Lieferzeit
Im Auszug nicht angegeben
MOQ
Im Auszug nicht angegeben
Kapazität
300.000 Stück Linie; 18 s Taktzeit
Auswahl / Vergleich
Option
Am besten geeignet für
Abwägung
Gepresstes einteiliges CuZn37
M.2-SSD-Programme in Serie, die keine Hartlötverbindung benötigen
Werkzeugwechsel für thermische Neukonstruktion erforderlich
Klare Anodisierung Typ II, 5-10 µm
Standardanforderung an Korrosionsschutz und Oberfläche
Begrenzt auf den Standardbereich der Anodisierungsdicke
Lamellenstärken von 1,0 mm bis 1,0 mm
Feste Länge des Luftströmungswegs im Gehäuse
Lamellenstärkenbereich durch Pressenfamilie eingeschränkt
±0,10 mm Bohrungsposition
Industrielle SPS- und Schaltschrankchargen
Maßhaltige Wiederholbarkeit an Werkzeug gebunden
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Pressen
25 T Einzelhub; 18 s Zyklus
±0,03 mm Wiederholbarkeit
Ebenheit
0,10 mm über 100 mm auf der Montagefläche
Direkt aus dem Werkzeug gehalten
Bohrungsposition
±0,10 mm über die Charge
Überträgt sich über die Produktion
Oberflächenbeschaffenheit
Klare Anodisierung Typ II, 5-10 µm
Als Standard aufgebracht
Versand
Prüfung vor jedem Versand
Im Auszug nicht spezifiziert
Häufig gestellte Fragen
Wie ist die thermische Leistung dieses M.2-SSD-Kühlkörpers?
Der gepresste CuZn37-Kühlkörper für M.2-SSD erreicht 1,10 K/W bei ΔT = 60 K. Er wird in einem einzigen 25-T-Hub mit einer Wiederholgenauigkeit von ±0,03 mm umgeformt, und die Ebenheit von 0,10 mm über 100 mm an der Montagefläche gewährleistet einen gleichmäßigen Kontakt der thermischen Schnittstelle.
Er wird als ein Stück aus der Kupferlegierung CuZn37 auf 25-T-Werkzeugen gepresst. Da Boden und Lamellen in einem einzigen Hub umgeformt werden, gibt es keine hartgelötete Verbindung, die versagen kann. Der 18-s-Zyklus versorgt eine Linie mit 300.000 Stück bei einer Wiederholgenauigkeit von ±0,03 mm.
Welches Material und welche Oberflächenbehandlung sind Standard?
Standardmaterial ist die Kupferlegierung CuZn37, und die Standardoberfläche ist Klar-Eloxal Typ II mit 5-10 µm. Die gepresste Bauweise hält das Bauteil leicht, ab 280 g je nach Abmessung, ohne die Lamellendichte zu beeinträchtigen, wenn die Länge des Luftströmungswegs festgelegt ist.
Welche Toleranzen kann ich für diesen M.2-SSD-Kühlkörper festlegen?
Die Werkzeuge laufen mit ±0,03 mm, und ±0,10 mm Bohrungsposition gelten über die gesamte Charge. Die Montagefläche hält 0,10 mm über 100 mm Ebenheit direkt aus dem Werkzeug. Diese Werte unterstützen wiederholbare Serienprogramme für industrielle SPS und Schaltschränke.
Kann die Lamellenstärke für eine thermische Neukonstruktion geändert werden?
Ja. Ein Lieferant deckt Lamellenstärken von 1,0 mm bis 1,0 mm aus derselben 25-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten bedeutet. Der Ein-Hub-Prozess bedeutet, dass die Teilekosten nicht mehr mit der Komplexität skalieren.
Wie hoch ist die Produktionskapazität und die Zykluszeit?
Die 25-T-Presse läuft mit einem 18-s-Zyklus und versorgt eine Linie mit 300.000 Stück. Jeder Hub ist maßlich identisch, sodass die Positionstoleranz der Bohrungen von ±0,10 mm über die gesamte Charge hinweg konstant bleibt. Dadurch eignet sich das Verfahren für wiederholbare Serienprogramme in der industriellen SPS- und Schaltschrankfertigung.
Wo wird dieser Kühlkörper für M.2 SSD typischerweise eingesetzt?
Er wird in Serienprogrammen für industrielle SPS- und Schaltschrankanwendungen eingesetzt, bei denen die Länge des Luftströmungswegs bereits durch das Gehäuse vorgegeben ist. Das gepresste CuZn37-Design, ab 280 g je nach Einbauabmessungen, hält die Lamellendichte hoch und gewährleistet gleichzeitig eine Werkzeugwiederholgenauigkeit von ±0,03 mm.