Aluminium-Kühlkörperplatte: ADC12-Druckgussaluminium, 1,0 mm Lamellen bei 1,5 mm Teilung, 0,05 mm Ebenheit über 100 mm, 0,35 K/W Wärmewiderstand. Mindestbestellmenge 50 Stück, Versand...
Aluminium-Kühlkörperplatte
aluminum heat sink plate: ADC12 die-cast aluminium, 1.0 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
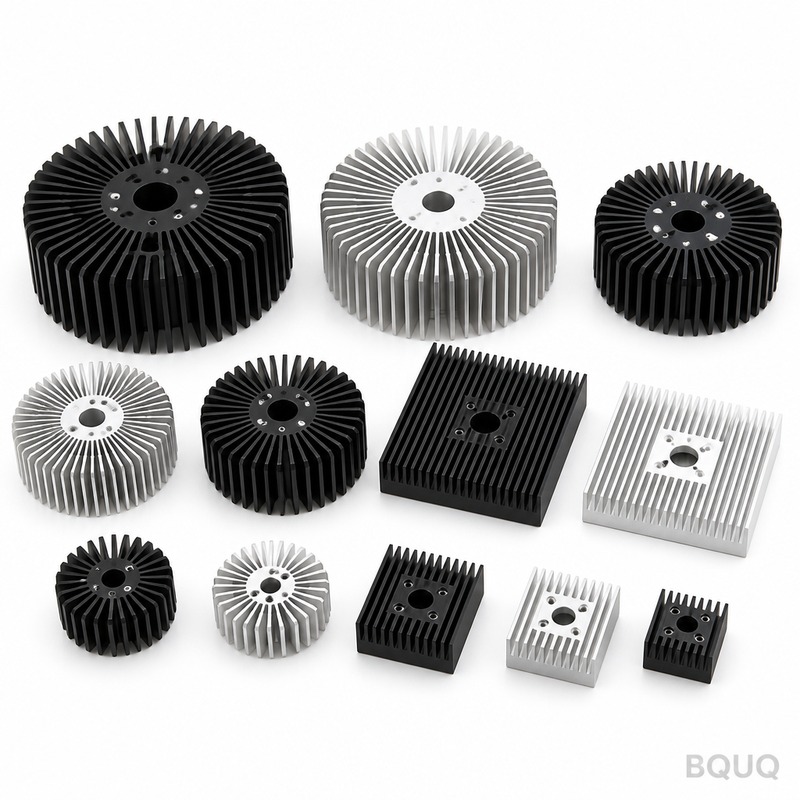
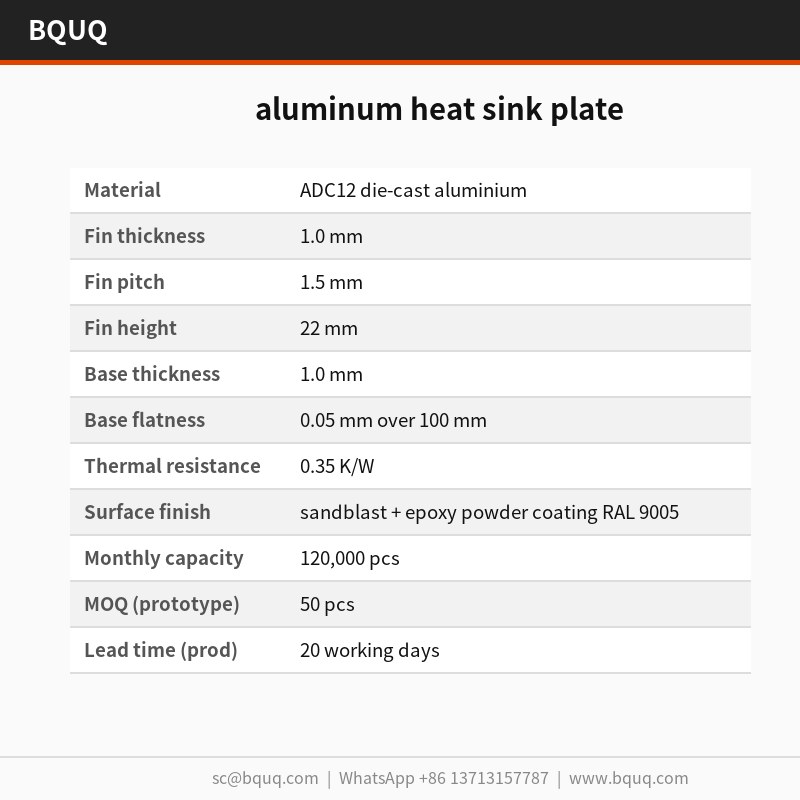
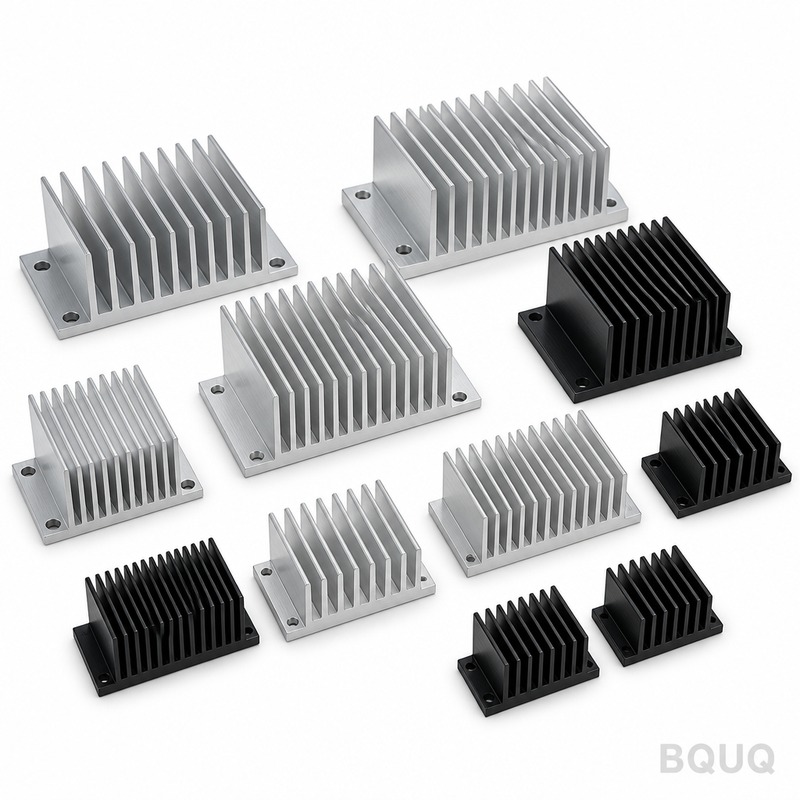
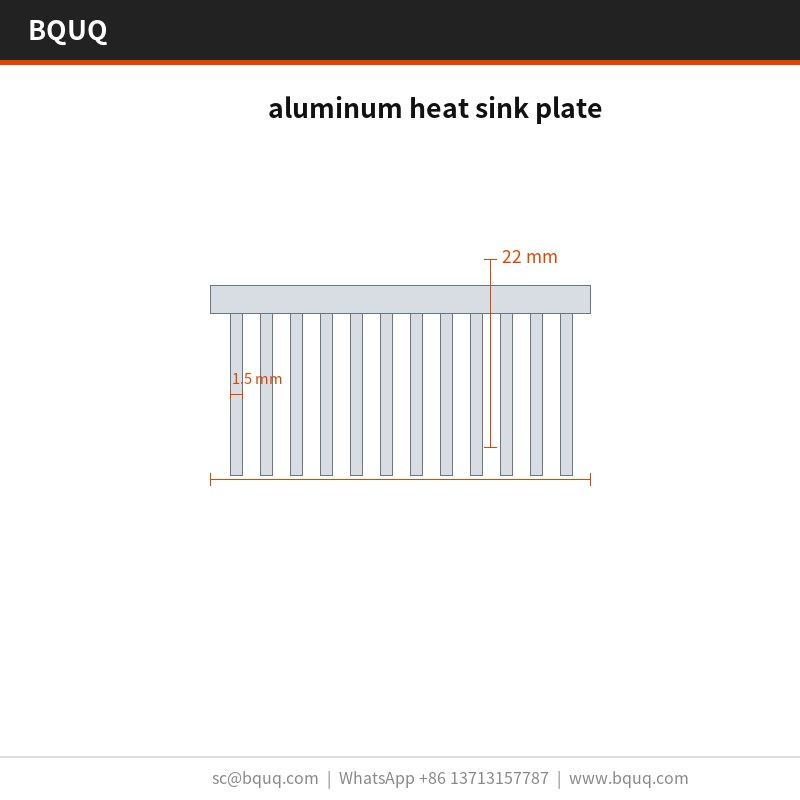
Die Aluminium-Kühlkörperplatte verwendet ADC12-Druckgussaluminium mit einer Lamellensteigung von 1,5 mm und einer Materialstärke von 1,0 mm, gestanzt in einem einzigen Hub mit 63 t. Sie hält 0,05 mm über 100 mm auf der Montagefläche ein, erreicht einen Wärmewiderstand von 0,35 K/W und hält ±0,05 mm Steigung über eine Serie von 120.000 Stück bei einem Zyklus von 25 s.
Die Aluminium-Kühlkörperplatte kombiniert eine Lamellensteigung von 1,5 mm mit einer Materialstärke von 1,0 mm in ADC12-Druckgussaluminium, sodass Bauteile mit 20 x 20 x 10 mm 0,05 mm über 100 mm auf der Montagefläche einhalten. Der Wärmewiderstand beträgt 0,35 K/W, gemessen am CMM mit 0,001 mm Auflösung pro Los.
Das Stanzen liefert ein reproduzierbares Lamellenprofil von 1,0 mm, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Steigung über eine Serie von 120.000 Stück innerhalb von ±0,05 mm bleibt.
Ein einzelner Hub mit 63 t formt die gesamte Aluminium-Kühlkörperplatte, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,05 mm, und der 25-s-Zyklus versorgt eine Linie mit 120.000 Stück.
Die einteilige Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den Wärmepfad. Zwischen dem ADC12-Druckgussaluminium und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellensteigung, die die Prüfung am CMM mit 0,001 mm Auflösung erkennt und nicht erst im Feld.
Die Oberfläche aus Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei spanend bearbeiteten Alternativen der Fall ist.
Das Standardmaterial ist ADC12-Druckgussaluminium, geliefert mit Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005. Für Anwendungen, bei denen die Exposition in EV- und OBC-Ladegeräten eine Rolle spielt, empfehlen wir die passivierte Variante; wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt etwa die Stückmasse.
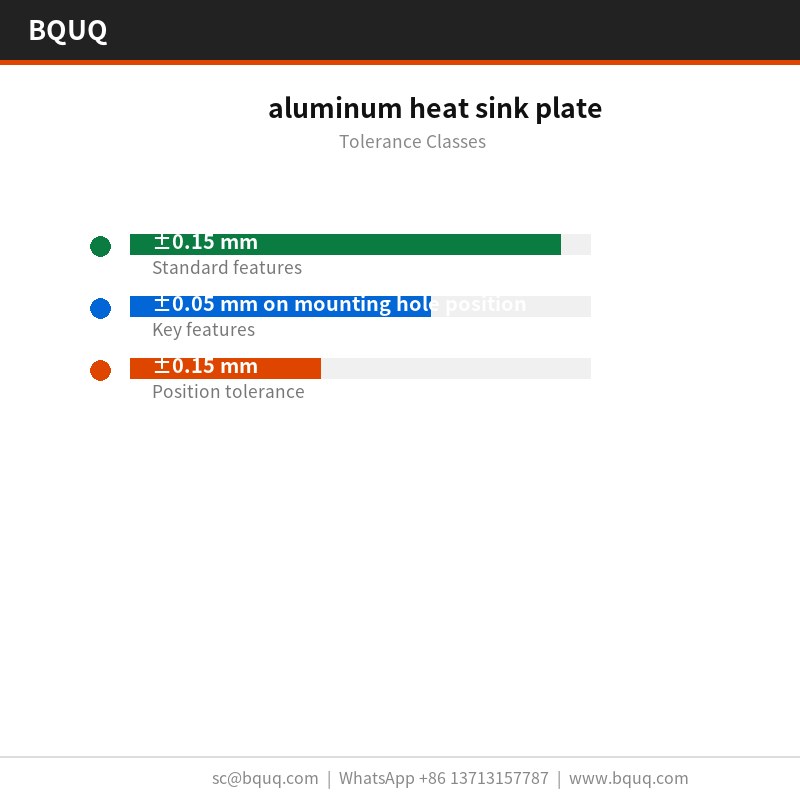
Allgemeine Maße laufen auf ±0,15 mm, wobei kritische Merkmale wie die Position der Montagelöcher separat mit ±0,05 mm gehalten werden. Die umgeformte Geometrie übernimmt die Werkzeugwiederholgenauigkeit von ±0,05 mm, und die Lochposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granit-Messplatte bei 20 °C gegen eine Grenze von 0,05 mm über 100 mm geprüft, und die Lamellensteigung wird optisch auf ±0,05 mm verifiziert. Berichte gehen mit jedem Los mit.
Jede Charge führt einen CMM-Bericht mit 0,001 mm Auflösung mit. Wir erfassen Ebenheit, Steigung, Bodendicke und Lochposition und kennzeichnen alles außerhalb von ±0,15 mm, bevor es die Linie verlässt.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Maße und 1,5 für allgemeine Maße, mit CMM 0,001 mm Auflösung bei jedem Erstmuster. Abweichungen über ±0,15 mm lösen eine Sortierung des gesamten Loses aus.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, weil 0,05 mm über 100 mm bei 20 x 20 x 10 mm auf einer nicht geläppten Platte anders abgelesen werden. Die Aufzeichnungen enthalten beide Messwerte.
Wo dieses Bauteil eingesetzt wird
EV- und OBC-Ladegerät-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Lamellendichte der einzige Hebel, und 1,5 mm Steigung mit 1,0 mm Materialstärke ist die praktische Obergrenze für Aluminium.
Bei EV- und OBC-Ladegerät-Bauten ist die Montagefläche mit 0,05 mm über 100 mm genauso wichtig wie die thermische Nennleistung: Sie entscheidet, ob sich das Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
Wo eine Aluminium-Kühlkörperplatte in EV- und OBC-Ladegerät-Stückzahlen läuft, entscheidet die Teile-zu-Teile-Konsistenz über Feldrückläufe. ±0,05 mm bei einer Serie von 120.000 Stück hält die thermische Kurve innerhalb eines Bandes.
In EV- und OBC-Ladegeräten dient der Boden üblicherweise gleichzeitig als Montageschnittstelle. 1,0 mm mit 0,05 mm über 100 mm Ebenheit ergibt eine stabile Oberfläche für das EV- und OBC-Ladegerät-Wärmeleitpad.
ADC12-Druckgussaluminium ist die Standardwahl. Für EV- und OBC-Ladegeräte in korrosiver Umgebung spezifizieren wir 6063-T5 mit Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005; für die höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Hüllgröße etwa halbiert.
Fertigen Sie die Aluminium-Kühlkörperplatte in verschiedenen Größen?
Die Familie umfasst 20 x 20 x 10 mm, mit Stückgewichten ab 120 g. Da der Boden gepresst wird, sind neue Größen ein Wechsel des Werkzeugeinsatzes und keine neue Presslinie, sodass die Entwicklung üblicherweise 2 Wochen statt 8 dauert.
Wie sind die Verpackungs- und Versandbedingungen?
Die Standardverpackung ist PE-Beutel + Wabenkarton, 15 kg pro Karton. Wir quotieren EXW. Exportkartons sind mit Los, Menge und Prüfstatus gekennzeichnet, und die vollständige Dokumentation einschließlich des Prüfberichts reist mit der Ware.
Wie verhindern Sie galvanische Korrosion?
Der Schlüssel ist die Vermeidung eines zweiten Metalls im nassen Kontaktbereich. Wir empfehlen Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 und, wo das Bauteil ein Aluminiumchassis berührt, eine Isolierscheibe. Teilen Sie uns das Gegenmaterial mit, und wir spezifizieren die Beschichtung entsprechend.
Was ist der Unterschied zwischen Ihrer Aluminium-Kühlkörperplatte und einer geschälten Aluminium-Kühlkörperplatte?
Geschälte Lamellen werden gefräst, sodass Sie dünne, hohe Lamellen und eine höhere Dichte bei gegebener Höhe erhalten, aber die Kosten skalieren direkt mit der Lamellenfläche. Das Stanzen liefert dasselbe Ergebnis in einem Hub zu deutlich niedrigeren Stückkosten unter 120.000 Stück. Für EV- und OBC-Ladegeräte in einem Gehäuse mit fester Höhe ist die gestanzte Variante normalerweise die richtige Antwort.
Wie wir fertigen und versenden
Direktbezug aus Dongguan: Coil-Material, Umformen, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass die Ebenheit von 0,05 mm über 100 mm verifiziert wird, bevor das Bauteil verpackt wird.
Unsere Erfahrung mit EV- und OBC-Ladegeräten reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standardoberfläche aus Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 und ±0,15 mm konservativ und nicht optimistisch sind.
Die Produktion läuft mit 25-s-Zyklen mit Inline-Vision bei 0,05 mm über 100 mm. Das ist es, was eine Zusage von 120.000 Stück in der Hochsaison glaubwürdig macht.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
±0,05 mm Lamellensteigung; 0,05 mm über 100 mm Montagefläche
Lieferzeit
Im Artikel nicht angegeben
Mindestbestellmenge
Im Artikel nicht angegeben
Kapazität
Serie mit 120.000 Stück; 25-s-Zyklus
Auswahl / Vergleich
Option
Am besten für
Kompromiss
Gestanzte Aluminium-Kühlkörperplatte
Reproduzierbares Lamellenprofil von 1,0 mm
Werkzeugverschleiß verschiebt die Lamellensteigung, erfasst durch CMM
Stranggepresster Kühlkörper
Einfache gleichmäßige Querschnitte
Kann ein Lamellenprofil von 1,0 mm nicht so reproduzierbar halten
Zweiteiliger Kühler mit Klebstoff
Komplexe Geometrien
Klebstoffschicht erhöht den Wärmepfadwiderstand
Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005
Korrosionsschutz nach dem Umformen
Nach dem Umformen aufgebracht, um Durchtrennung an den Lamellenfüßen zu vermeiden
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
Ein einzelner Hub mit 63 t formt die gesamte Platte
Werkzeuglauf ±0,05 mm
Lamellenumformung
Werkzeug formt jede Lamelle in einem Hub
Steigung innerhalb ±0,05 mm über 120.000 Stück
Prüfung
CMM mit 0,001 mm Auflösung pro Los
Wärmewiderstand 0,35 K/W gemessen
Beschichtung
Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 nach dem Umformen
Korrosionsschutz an den Lamellenfüßen nicht durchtrennt
Häufig gestellte Fragen
Was sind die Lamellensteigung und die Materialstärke der Aluminium-Kühlkörperplatte?
Die Platte kombiniert eine Lamellensteigung von 1,5 mm mit einer Materialstärke von 1,0 mm in ADC12-Druckgussaluminium. Dies ermöglicht es Bauteilen mit 20 x 20 x 10 mm, 0,05 mm über 100 mm auf der Montagefläche einzuhalten.
Welchen Wärmewiderstand kann ich von dieser Kühlkörperplatte erwarten?
Der Wärmewiderstand beträgt 0,35 K/W, gemessen am CMM mit 0,001 mm Auflösung pro Los. Die einteilige gestanzte Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den Wärmepfad.
Wie reproduzierbar ist das Lamellenprofil in der Produktion?
Das Stanzen liefert ein reproduzierbares Lamellenprofil von 1,0 mm, das das Strangpressen nicht halten kann. Das Werkzeug formt jede Lamelle in einem Hub, sodass die Steigung über eine Serie von 120.000 Stück innerhalb von ±0,05 mm bleibt.
Wie hoch sind die Zykluszeit und die Produktionskapazität?
Ein einzelner Hub mit 63 t formt die gesamte Aluminium-Kühlkörperplatte. Das Werkzeug läuft mit ±0,05 mm, und der 25-s-Zyklus versorgt eine Linie mit 120.000 Stück.
Wie geht die gestanzte Bauweise mit Chargenschwankungen um?
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellensteigung, die die Prüfung am CMM mit 0,001 mm Auflösung erkennt und nicht erst im Feld.
Das Finish aus Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 wird nach dem Umformen aufgebracht. Dies stellt sicher, dass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei spanend bearbeiteten Teilen der Fall ist.
Warum verbessert das einteilige Design die thermische Leistung?
Die einteilige Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den Wärmepfad. Zwischen dem ADC12-Druckgussaluminium und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.