
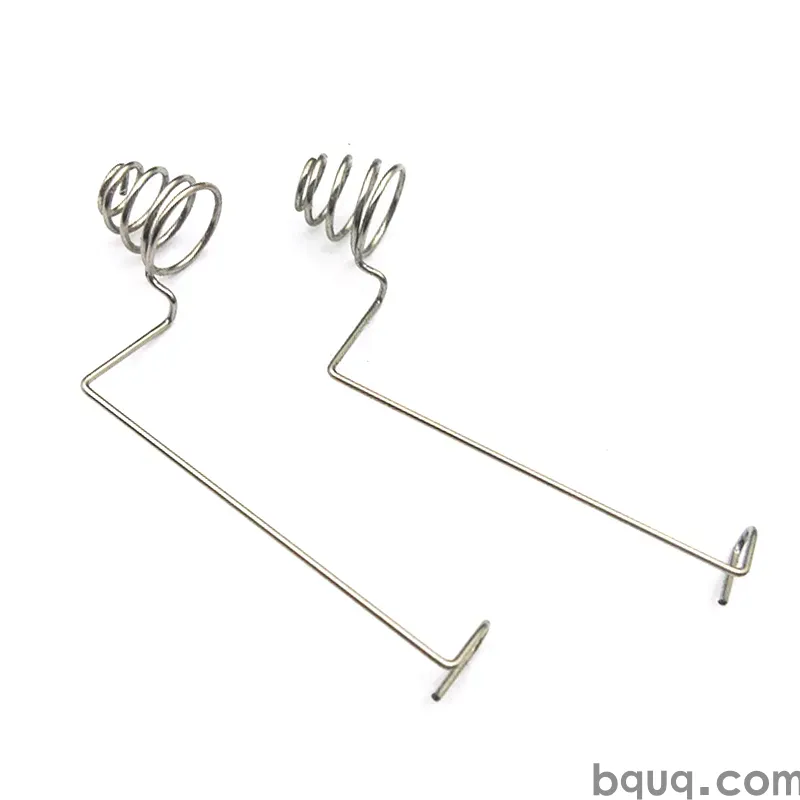
Geprägte Sicherungshalter und -clips: Design und Konformität
Kurze Antwort: Ein konformer gestanzter Sicherungshalter wird durch drei Dinge definiert – die richtige Kupferlegierung, eine Kontaktkraft, die über den gesamten Temperaturbereich innerhalb des Toleranzbands der Sicherungsklinge bleibt, und dokumentierte Maßkontrolle. In der Praxis sollte ein 6,3-mm-Klingenclip etwa 8–20 N Einsteckkraft und 4–12 N Haltekraft aufweisen, mit einem Kontaktwiderstand typischerweise unter 5 mΩ. BQUQ stanzt diese Teile auf Folgeschneidwerkzeugen in Dongguan mit ±0,05 mm bei Umformmerkmalen und ±0,005 mm bei kritischen CNC-bearbeiteten Details, bietet Angebote in 12 Arbeitsstunden an und arbeitet mit flexibler Mindestbestellmenge, sodass Sie ein Design validieren können, bevor Sie sich auf Serienwerkzeuge festlegen.
Sicherungshalter sehen einfach aus. Sind sie aber nicht. Ein Sicherungsclip ist gleichzeitig eine Feder, ein stromführender Leiter und ein Sicherheitsbauteil, und er muss nach Tausenden von Temperaturzyklen weiter funktionieren. Die meisten Feldausfälle bei Sicherungshaltern sind nicht „die Sicherung ist durchgebrannt“ – es sind lockere Clips, steigender Kontaktwiderstand und Wärme, die die Feder langsam aus ihrer Härtung herausglüht.
Dieser Artikel führt durch die Designentscheidungen, die bei gestanzten Sicherungshaltern und -clips wichtig sind, die Konformitätslandschaft, die Sie vor der Werkzeugerstellung abbilden müssen, und die Prozesskontrollen, die ein gutes Design in der Produktion gut halten.
Was macht ein gestanzter Sicherungshalter eigentlich?
Ein gestanzter Sicherungshalter erfüllt vier Aufgaben gleichzeitig:
1. Die Sicherung mechanisch positionieren, sodass die Klinge oder Patrone in einer wiederholbaren Position sitzt.
2. Kontaktkraft aufbringen durch eine Federgeometrie – üblicherweise ein geformter Clip mit zwei oder vier Kontaktfingern.
3. Strom führen mit niedrigem Widerstand und geringer Eigenerwärmung bei der Nennstromstärke.
4. Fehlerstrom überstehen, lange genug, damit die Sicherung auslöst, ohne dass der Halter verschweißt, einen Lichtbogen bildet oder seine Federeigenschaften verliert.
Die dritte und vierte Aufgabe machen gestanzte Designs interessant. Ein Clip, der auf dem Prüfstand gut aussieht, kann trotzdem aus der Spezifikation driften, sobald er auf eine Leiterplatte gelötet, in ein Gehäuse vergossen oder zwischen -40 °C und +125 °C zyklisiert wird.
Klingenclips vs. Patronenclips vs. Schraubhalter
Die drei gängigen Familien verhalten sich unterschiedlich:
| Familie | Typische Sicherung | Kontaktstil | Designfokus |
|---|---|---|---|
| Klingenclip (Leiterplatte oder Panel) | ATO/ATC, Mini, Maxi | Zweifinger-Clip, 0,8–1,2 mm Materialstärke | Einsteck-/Haltekraft, Lötbarkeit |
| Patronenclip | 5×20 mm, 6,3×32 mm | Ring- oder U-Clip, 0,4–0,8 mm Materialstärke | Federrate, axiale Ausrichtung |
| Schraub-/Sammelschienenhalter | Hochstrom-Streifensicherung | Gestanzter Anschluss + verschraubte Verbindung | Querschnitt, Drehmoment, Beschichtung |
Klingenclips dominieren in der Automobil- und Hausgerätebranche. Patronenclips dominieren in der Elektronik und Messtechnik. Schraubhalter sind ein anderes Thema – näher an einem Sammelschienen-Design als an einem Feder-Design.
Aus welcher Kupferlegierung sollte ein Sicherungsclip gefertigt werden?
Die Materialwahl ist die Entscheidung mit der größten Hebelwirkung. Sie balancieren Leitfähigkeit, Federhärte, Spannungsrelaxation und Kosten.
| Legierung | Leitfähigkeit (% IACS) | Typische Härtung | Hinweise |
|---|---|---|---|
| C26000 Messing | ~28 % | H02/H04 | Günstig, leicht zu stanzen, mäßige Feder; auf Spannungsrelaxation über 100 °C achten |
| C26800 / C27000 Messing | ~27 % | H02/H04 | Ähnlich C26000, gute Umformbarkeit |
| Phosphorbronze C51000 | ~15 % | H04/H08 | Ausgezeichnete Feder, gute Ermüdungslebensdauer, üblich für Clips |
| Phosphorbronze C52100 | ~13 % | H04/H08 | Höherer Zinngehalt, bessere Feder- und Korrosionseigenschaften |
| Berylliumkupfer C17200 | ~22 % | TM00–TM04 | Beste Kombination aus Leitfähigkeit und Feder; höhere Kosten und Lieferzeit |
| C70250 / C19010 (Hochleistungs-Kupferlegierungen) | 40–60 % | Verschiedene | Verwendet bei hoher Stromdichte und engem Bauraum |
Für die meisten 6,3-mm-Klingenclips unter 30 A ist Phosphorbronze C51000 in H04 oder H08 das Arbeitspferd. Wenn die Umgebung heiß und der Strom hoch ist, wechseln Sie zu Berylliumkupfer oder einer Hochleistungs-Kupferlegierung – nicht weil Messing „schlecht“ ist, sondern weil Messing unter Dauerwärmelast schneller Federkraft verliert.
Zwei Regeln, die Projekte retten:
- Kein Messing für einen Clip spezifizieren, der dauerhaft über 100 °C liegt. Spannungsrelaxation ist kein Herstellungsfehler; sie ist eine Materialeigenschaft.
- Beschichtung auf die Gegenklinge abstimmen. Zinn auf Zinn ist in Ordnung und günstig. Zinn auf Gold ist ein Korrosionsrisiko in feuchten Umgebungen. Versilberung senkt den Kontaktwiderstand, läuft aber an und erfordert eine definierte Reinigungs- und Verpackungsspezifikation.
Wie legt man Kontaktkraft- und Einsteckkraftziele fest?
Die Kontaktkraft ist die Zahl, die bestimmt, ob Ihr Halter besteht oder durchfällt. Zu niedrig, und der Kontaktwiderstand steigt, was zu lokaler Erwärmung führt, die die Feder weiter entspannt – eine klassische thermische Rückkopplungsschleife. Zu hoch, und der Benutzer kann die Sicherung nicht einstecken, oder die Klinge verformt den Clip beim ersten Einstecken.
Typische Richtwerte für einen 6,3-mm-Klingenclip:
- Einsteckkraft: 8–20 N pro Klinge (niedriger für handeingesteckte Verbraucherteile, höher für Automotive)
- Halte-/Ausziehkraft: 4–12 N pro Klinge
- Kontaktwiderstand: typischerweise < 5 mΩ bei Nennstrom, gemessen als Spannungsabfall über die Clip-Klingen-Schnittstelle
- Normalkraft des Kontakts: typischerweise 3–10 N pro Kontaktfinger, abhängig von der Fingeranzahl
Dies sind Ausgangspunkte, kein allgemeingültiges Gesetz. Die korrekten Ziele ergeben sich aus der Sicherungsnorm, für die Ihr Produkt ausgelegt ist, dem Nennstrom und dem Umgebungsprofil.
Warum Einsteckkraft und Haltekraft nicht dieselbe Zahl sind
Ein geformter Clip ist eine Kragfeder. Die Einsteckkraft umfasst Reibung an den Einführungsrampen plus die Kraft zum Öffnen der Finger. Die Haltekraft ist die Federkraft, die die Klinge hält, sobald sie sitzt. Ein Clip kann komfortables Einstecken und schwache Haltekraft haben, wenn die Geometrie falsch ist – zum Beispiel eine lange Einführungsrampe mit flachem Sitz.
Deshalb gehört die Prüfung der Ausziehkraft gestanzter Anschlüsse in Ihren Designvalidierungsplan, nicht nur in die Eingangsprüfung. Ziehen Sie die Klinge 10 Mal heraus und messen Sie die Kraft beim 1., 5. und 10. Zyklus. Wenn die Kraft um mehr als etwa 15–20 % abfällt, sind Ihre Geometrie oder Ihr Material grenzwertig.
Die Federgeometrie gestalten
Praktische Geometrieregeln für einen Zweifinger-Klingenclip:
- Fingerlänge: Längere Finger ergeben eine niedrigere Federrate und mehr Weg, benötigen aber mehr Leiterplattenfläche und sind anfälliger für Beschädigungen während der Handhabung.
- Fingerbreite und Materialstärke: Diese legen die Federrate fest. Der Wechsel von 0,6 mm auf 0,8 mm Phosphorbronze verdoppelt ungefähr die Kraft bei gleicher Durchbiegung.
- Einführungsfase: 15–30° ist typisch. Zu steil, und die Einsteckkraft spitzt sich zu; zu flach, und die Klinge wird fehlausgerichtet.
- Überhubanschlag: ein geformtes Merkmal, das verhindert, dass die Finger beim Einstecken über die Streckgrenze hinaus gebogen werden. Dies ist eines der am häufigsten ausgelassenen Details bei Erstentwürfen.
- Verdrehsicherungen: Laschen, Sicken oder eine geformte Schulter, die den Clip im Gehäuse oder im Leiterplatten-Footprint verriegeln.
Wenn Ihr Clip auf einem Folgeschneidwerkzeug gefertigt wird, muss die Fingergeometrie auch stanzbar sein – keine Hinterschneidungen, keine Radien kleiner als etwa die halbe Materialstärke und genügend Trägermaterial, um den Streifen stabil zu halten. Entscheidungen zum Streifenlayout für Folgeschneidwerkzeuge, die früh getroffen werden, bestimmen, ob Ihre elegante Federgeometrie mit hoher Geschwindigkeit fertigbar ist.
Welche Toleranzen kann das Stanzen realistisch halten?
Gestanzte Sicherungshalter sind ein Teil mit gemischten Toleranzen. Einige Merkmale sind kosmetisch oder spielbestimmt; andere steuern direkt die Kontaktkraft.
| Merkmal | Typische erreichbare Toleranz | Warum es wichtig ist |
|---|---|---|
| Zuschnittkontur / Trägermerkmale | ±0,10 mm | Allgemeine Passung, nicht funktional |
| Position der Umformbiegung | ±0,10 mm | Positioniert den Clip im Gehäuse |
| Höhe des Umformmerkmals (Fingerspalt) | ±0,05 mm | Legt direkt die Kontaktkraft fest |
| Loch-zu-Loch-Abstand | ±0,05 mm | Ausrichtung zur Leiterplatte oder zum Gehäuse |
| Kritisches bearbeitetes Detail (falls erforderlich) | ±0,005 mm | CNC-endbearbeitete Merkmale in derselben Fabrik |
| Gratthöhe | ≤ 0,05 mm typisch, enger auf Anfrage | Sicherheit und dielektrischer Abstand |
Der Fingerspalt ist die Toleranz, die tatsächlich Ihre Kraftvariation bestimmt. Eine Toleranz von ±0,05 mm am Spalt bei einem 0,6 mm dicken Finger kann immer noch eine bedeutende Kraftstreuung erzeugen, weshalb gute Clip-Designs eine Kraftprüfung im Kontrollplan vorsehen, anstatt sich allein auf die Maßprüfung zu verlassen.
Für einen tieferen Einblick, was bei gestanzten Merkmalen realistisch ist, siehe Hochpräzisions-Stanztoleranzen.
Welche Konformitätsanforderungen gelten für gestanzte Sicherungshalter?
Konformität ist nicht ein Dokument. Sie ist ein Stapel, und der Stapel hängt davon ab, wo das Produkt verkauft und worin es installiert wird.
Produktsicherheitsnormen
Sicherungshalter werden üblicherweise als Komponente einer größeren Baugruppe bewertet, aber der Halter selbst wird oft geprüft nach:
- IEC 60127-Serie – Feinsicherungen und Sicherungshalter, abdeckend Maßaustauschbarkeit, Temperaturanstieg und dielektrische Festigkeit für Patronenhalter.
- UL 4248 – Sicherungshalter, abdeckend Nennwerte, Temperaturanstieg und mechanische Lebensdauer.
- UL 512 – für spezifische Sicherungshalterkonstruktionen in nordamerikanischen Anwendungen.
- IEC/EN 60335 / 62368 – Endproduktnormen, die Kriech- und Luftstrecken sowie Temperaturanstiegsgrenzen für den installierten Halter vorschreiben.
Die Endproduktnorm Ihres Kunden ist letztlich maßgebend. Fragen Sie nach der Kriech- und Luftstreckentabelle und der Temperaturanstiegsgrenze, bevor Sie die Clip-Kontur finalisieren – das ist weitaus günstiger als eine Neuwerkzeugerstellung.
Material- und Umweltkonformität
- RoHS / REACH – Erklärungen zur Legierung, Beschichtung und zu eventuellen Schmierstoffen oder Antitarnish-Beschichtungen.
- Halogenfrei – zunehmend gefordert für geschlossene Elektronik; beeinflusst Beschichtungs- und Coating-Wahl.
- Entflammbarkeit – der Metallclip ist von Natur aus nicht entflammbar, aber das Gehäuse, in dem er sitzt, kann eine UL-94-Bewertung benötigen, und das Halterdesign darf diese nicht beeinträchtigen.
Automotive- und Industrie-Overlays
Wenn der Halter in ein Fahrzeug geht, erwarten Sie zusätzliche Anforderungen an Temperaturwechsel, Vibration und Korrosion. Diese werden typischerweise durch die kundeneigene Spezifikation auferlegt, nicht durch eine einzige universelle Norm. BQUQ ist ISO9001-zertifiziert; wenn ein Kundenprogramm zusätzliche Zertifizierungen erfordert, wird dies auf Programmebene behandelt, nicht vorausgesetzt.
Wie validiert man ein gestanztes Sicherungshalter-Design?
Eine praktische Validierungssequenz, nach Kosten geordnet:
1. Maßprüfung des Erstmusters – vollständiges Layout an den ersten Teilen vom Werkzeug, einschließlich Umformmerkmalen.
2. Kraftprüfung – Einsteck- und Haltekraft über eine Stichprobe, beim 1. und 10. Einstecken.
3. Kontaktwiderstand / Spannungsabfall – bei Nennstrom, an mehreren Mustern.
4. Temperaturanstieg – bei Nennstrom im vorgesehenen Gehäuse, bei maximaler Umgebungstemperatur.
5. Temperaturwechsel – typischerweise 500–1000 Zyklen zwischen den unteren und oberen Temperaturgrenzen, mit erneuter Messung von Kraft und Widerstand danach.
6. Vibration und mechanischer Schock – falls die Anwendung dies erfordert.
7. Korrosion – Salzsprühnebel oder gemischt fließendes Gas, abhängig von der Umgebungsklasse.
Die Schritte 2 und 3 erfassen die meisten Designprobleme, bevor Sie Geld für die Schritte 5 bis 7 ausgeben.
Häufige Ausfallmodi und ihre Ursachen
| Ausfallmodus | Übliche Ursache |
|---|---|
| Haltekraft fällt nach Zyklisierung ab | Spannungsrelaxation – Materialhärtung zu niedrig für die Temperatur |
| Kontaktwiderstand steigt | Unzureichende Normalkraft, kontaminierte oder oxidierte Beschichtung |
| Clip reißt an der Biegung | Biegeradius zu eng für Materialstärke oder Härtung |
| Einsteckkraft zu hoch | Einführungswinkel zu steil oder Überhubanschlag fehlt |
| Klinge fehlausgerichtet | Toleranz der Umformposition zu locker oder kein Einführungsmerkmal |
| Lötstellen reißen bei Leiterplattenclips | Wärmeausdehnungsfehlanpassung oder Clip-Geometrie, die die Verbindung belastet |
Wie produziert BQUQ gestanzte Sicherungshalter und -clips?
BQUQ (Dongguan) betreibt vier Produktionslinien in einer Fabrik: CNC-Bearbeitung, Metallstanzen, Sonderfedern und Kühlkörperfertigung. Für Sicherungshalter und -clips ist diese Kombination wichtiger, als es klingt.
- Stanzen erzeugt den Clip-Körper, den Halterungswinkel und jede Montageplatte auf Folgeschneidwerkzeugen.
- Federumformung übernimmt die Kontaktfingergeometrie, wo ein dedizierter Federprozess eine bessere Kraftkontrolle bietet als eine reine Stanzumformung.
- CNC-Bearbeitung auf ±0,005 mm deckt kritische Details ab – Positionierbosse, bearbeitete Sitze oder eng tolerierte Merkmale, die das Stanzen nicht halten kann.
- Kühlkörper sind relevant, wenn der Halter neben einem Leistungsbauteil sitzt und das Thermikdesign gemeinsam betrachtet werden muss.
Die Angebotserstellung dauert 12 Arbeitsstunden. Die Mindestbestellmenge ist flexibel, was bedeutet, dass Sie eine kleine Validierungscharge bestellen, testen, das Werkzeug iterieren und erst dann auf Volumen gehen können. Das ist normalerweise günstiger, als ein Design zu werkzeugen, das nie einer Kraftprüfung unterzogen wurde.
Für gestanzte Anschlüsse und Kontakte speziell siehe Stanzanschlüsse und Kontakte. Für Halterungswinkel und Montagehardware siehe Stanzwinkel und Halterungen. Und für den vollständigen Stanzfähigkeitssatz siehe kundenspezifisches Metallstanzen.
Häufig gestellte Fragen
F: Welches Material ist am besten für einen gestanzten Sicherungsclip?
A: Phosphorbronze C51000 in H04 oder H08 ist die häufigste Wahl für Klingen- und Patronenclips, weil sie Federeigenschaften, Ermüdungslebensdauer und Kosten ausbalanciert. Messing ist akzeptabel für Niedertemperatur- und Niedrigstromanwendungen, relaxiert aber unter Dauerwärme schneller. Für hohe Stromdichte oder heiße Umgebungen ist Berylliumkupfer C17200 oder eine Hochleistungs-Kupferlegierung die bessere Wahl, trotz höherer Kosten.
F: Wie viel Einsteckkraft sollte ein 6,3-mm-Klingenclip haben?
A: Für die meisten Anwendungen ist 8–20 N pro Klinge ein vernünftiges Ausgangsfenster, mit einer Haltekraft von 4–12 N. Handeingesteckte Verbraucherteile liegen am unteren Ende; Automotive- und Industrieteile höher. Das korrekte Ziel ergibt sich aus Ihrer Sicherungsnorm, dem Nennstrom und dem Umgebungsprofil, daher sind diese Werte als Richtwerte zu betrachten und mit Kraftprüfungen an realen Teilen zu validieren.
F: Kann ein gestanzter Sicherungshalter IEC 60127 erfüllen?
A: Ja, aber die Konformität wird an der installierten Baugruppe bewertet, nicht am nackten Clip. IEC 60127 deckt Maßaustauschbarkeit, Temperaturanstieg und dielektrische Festigkeit ab. Sie benötigen die Kriech- und Luftstreckentabelle sowie die Temperaturanstiegsgrenze des Kunden, bevor Sie die Clip-Kontur finalisieren, weil diese Randbedingungen oft die Haltergeometrie stärker bestimmen als das Federdesign.
F: Warum steigt der Kontaktwiderstand in Sicherungsclips mit der Zeit?
A: Die übliche Ursache ist Spannungsrelaxation: Die Feder verliert Normalkraft unter Dauerwärme, der Kontaktdruck sinkt und der Schnittstellenwiderstand steigt. Diese lokale Erwärmung entspannt die Feder weiter und erzeugt eine Rückkopplungsschleife. Die Wahl einer höher gehärteten Legierung, das Hinzufügen eines Überhubanschlags und die Validierung mit Temperaturwechseln sind die drei wirksamsten Gegenmaßnahmen.
F: Welche Toleranz kann das Stanzen am Fingerspalt halten?
A: Eine Toleranz von ±0,05 mm für ein Umformmerkmal ist ein realistisches Ziel auf einem gut gewarteten Folgeschneidwerkzeug, und ein Loch-zu-Loch-Abstand von ±0,05 mm ist üblich. Da der Fingerspalt direkt die Kontaktkraft bestimmt, sollte der Kontrollplan eine Kraftprüfung enthalten, anstatt sich allein auf die Maßprüfung zu verlassen. Wo eine engere Kontrolle erforderlich ist, können CNC-endbearbeitete Details ±0,005 mm erreichen.
Verwandte Ressourcen
- Über BQUQ und die Fabrik in Dongguan: /about/
- Fähigkeiten im kundenspezifischen Metallstanzen: /custom-metal-stamping/
- Gestanzte Anschlüsse und Kontakte: /stamping-terminals-contacts/
- Branchentrends bei Stanzen und Steckverbindern: /industry-dynamics/
- Technische Artikel und Designleitfäden: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien: /case/
- Kontaktieren Sie das Engineering-Team: /contact/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperfertigung in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


