
Kraftspannfutter für die Drehserienfertigung: hydraulische vs. pneumatische Betätigung, Spannkraft bei Drehzahl und Backensicherheit. BQUQ fertigt Kraftspannfutter in der Klasse 0,005 mm.
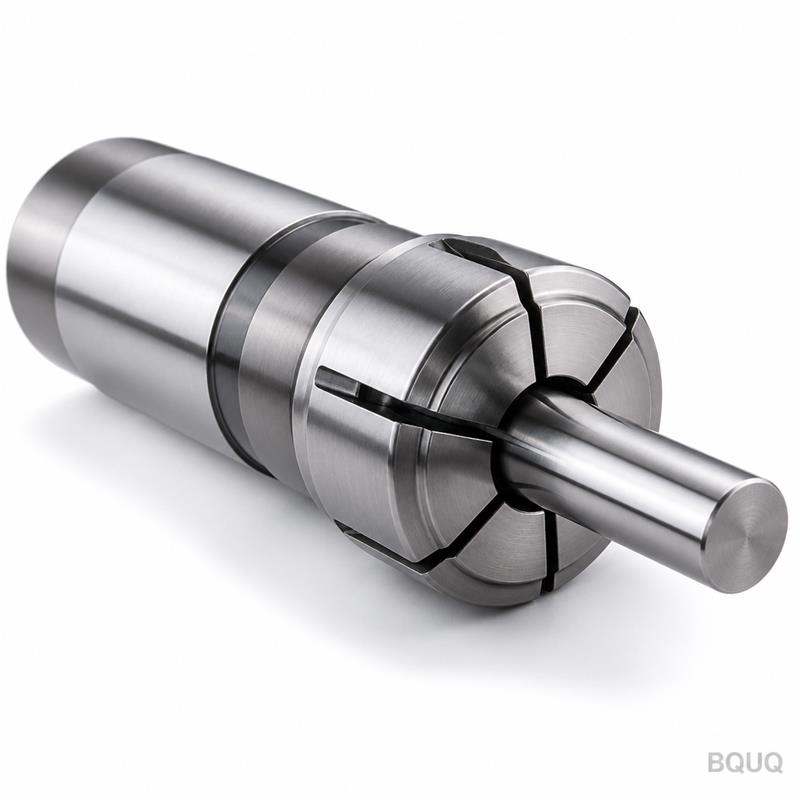
Kraftspannfutter: Hydraulisches und pneumatisches Spannen für die Serienfertigung
Ein Kraftspannfutter ist ein selbstzentrierendes Spannfutter, das sich unter hydraulischem oder pneumatischem Druck statt von Hand öffnet und schließt. Es ermöglicht einer Produktionsdrehmaschine schnelle, wiederholbare Werkstückwechsel mit einer vom Bediener eingestellten Spannkraft, die nicht von der Muskelkraft abhängt. Hydraulische Betätigung überträgt die Kraft; pneumatische Betätigung sorgt für die Geschwindigkeit; beide existieren, weil manuelles Spannen der Engpass ist, den niemand einplant.
Auf einer manuellen Drehmaschine ist das Spannfutter eine Vorrichtung. Auf einer Produktionsdrehmaschine ist das Spannfutter ein Mechanismus – es durchläuft Tausende von Zyklen pro Schicht, muss mit wiederholbarer Kraft spannen und darf nicht loslassen, wenn Spindeldrehzahl und Schnittkräfte dagegenwirken. Kraftspannfutter automatisieren diesen Zyklus. Dieser Leitfaden behandelt ihre Funktionsweise, die Entscheidung zwischen Hydraulik und Pneumatik sowie die Physik der Spannkraft, die darüber entscheidet, ob Ihre Werkstücke an Ort und Stelle bleiben.
Aufbau eines Kraftspannfutters
Ein Kraftspannfuttersystem besteht aus vier Teilen. Der Futterkörper wird auf der Spindelnase montiert. Im Inneren wandelt ein Mechanismus – üblicherweise ein Keilhaken- oder Hebelgestänge – eine axiale Bewegung in eine radiale Backenbewegung um. Der Betätiger ist ein hydraulischer oder pneumatischer Zylinder, der hinter der Spindel montiert und über ein Zugrohr durch die Spindelbohrung verbunden ist. Und die Backen, in der Regel drei, tragen gehärtete Aufsatzbacken oder bearbeitbare Weichbacken, die das Werkstück tatsächlich berühren.
Der Mechanismus ist wichtig, weil er den Charakter des Spannfutters bestimmt. Keilhakenfutter sind der Standard in der Serienfertigung: steif, genau, und ihre Spannkraft kann durch Regulierung des Drucks eingestellt werden. Hebelspannfutter halten die Kraft bei Drehzahl in einigen Konstruktionen besser, weil die Hebelgeometrie Fliehkrafteffekte kompensiert. Drehfutter sind der manuelle Vorfahr. Für Stangenarbeit ermöglicht ein Durchgangsbohrungsfutter den Durchtritt des Stangematerials durch die Spindel; für eingespannte Rohlinge bietet ein geschlossenes Zentrum mehr Steifigkeit.
| Futtertyp | Betätigung | Typische Stärken | Typische Grenzen |
|---|---|---|---|
| Keilhaken-Kraftspannfutter | Hydraulisch oder pneumatisch | Steif, genau, einstellbare Kraft | Backenhub pro Größe begrenzt |
| Hebel-Kraftspannfutter | Hydraulisch | Gute Kraftaufrechterhaltung bei Drehzahl | Mehr Teile, höhere Kosten |
| Drehfutter | Manuell (Kraftversionen existieren) | Niedrige Kosten, großer Backenhub | Langsamer, weniger wiederholbare Kraft |
| Durchgangsbohrungs-Kraftspannfutter | Hydraulisch/pneumatisch | Stangen- und Einspannarbeit auf einer Spindel | Geringere Backenkraft als bei geschlossenem Zentrum |
Hydraulik vs. Pneumatik: Der eigentliche Kompromiss
Pneumatische Spannfutter sind billiger und schneller im Zyklus – Betriebsluft ist überall verfügbar und ein pneumatischer Zylinder fährt schnell aus. Aber Luft ist komprimierbar, daher ist das pneumatische Spannen weicher und die Kraft fällt ab, wenn das System leckt oder der Kompressor nachlässt. Hydraulische Spannfutter kosten mehr und benötigen eine Pumpe und einen Tank, aber Öl ist nahezu inkompressibel: Das Spannen ist steif, die Kraft ist wiederholbar, und dieselbe Futtergröße kann eine deutlich höhere Spannkraft an den Backen liefern. Die Wahl folgt dem Werkstück: Leichtmetalle und empfindliche Teile laufen problemlos mit Pneumatik; Stahl und aggressives Schruppen erfordern Hydraulik.
| Faktor | Pneumatisch | Hydraulisch |
|---|---|---|
| Typische Versorgung | Betriebsluft, 6–8 bar | Öl, typisch bis ~70 bar |
| Steifigkeit des Spannens | Weich (Luft komprimiert) | Steif (Öl nahezu inkompressibel) |
| Zyklusgeschwindigkeit | Schnell | Etwas langsamer, aber einstellbar |
| Typischer Spannkraftbereich (6-Zoll-Futter, typisch) | ~5–15 kN | ~20–50 kN |
| Kosten und Wartung | Niedrig | Höher, Ölsystem zu warten |
Die Kraftangaben sind typische Katalogbereiche für ein mittelgroßes Spannfutter und variieren mit Druck, Backengewicht und Konstruktion. Das Muster, das man sich merken sollte: Pneumatik gewinnt bei Geschwindigkeit und Preis für leichte Arbeiten; Hydraulik gewinnt überall dort, wo Spannsteifigkeit und -kraft über den Schnitt entscheiden.
Spannkraft bei Drehzahl: Die Physik, der niemand entkommt
Hier ist die Zahl, die neue Bediener überrascht: Die Spannkraft eines Spannfutters im Ruhezustand ist nicht seine Spannkraft bei 4.000 U/min. Backen sind Massen auf einem rotierenden Träger, und die Fliehkraft versucht, sie nach außen zu schleudern, was dem Spannen entgegenwirkt. Je größer und schwerer die Backen – insbesondere Weichbacken – desto mehr Kraft verlieren Sie, wenn die Drehzahl steigt. Ein Spannfutter, das im Ruhezustand für volle Spannkraft ausgelegt ist, kann bei hoher Drehzahl mit schweren Backen ein Drittel oder mehr dieser Kraft verlieren.
| Spindeldrehzahl | Typische erhaltene Spannkraft (beispielhaft) |
|---|---|
| 0 U/min (statische Bewertung) | 100% |
| ~2.000 U/min, leichte Backen | ~90–100% |
| ~4.000 U/min, leichte Backen | ~70–85% |
| ~4.000 U/min, schwere Weichbacken | ~50–70% |
Dies sind illustrative Aufrechterhaltungsmuster, keine universelle Kurve – jeder Spannfutterhersteller veröffentlicht ein Diagramm von Spannkraft gegenüber Drehzahl für sein Modell und seine Backensätze, und Sie sollten sich von jedem Lieferanten fernhalten, der keines vorzeigen kann. Die Betriebsregeln: Weichbacken leicht bearbeiten, einen Sicherheitsfaktor zur Spannkraft für schweres Schruppen hinzufügen und niemals annehmen, dass die statische Bewertung bei Ihrer Höchstdrehzahl gilt.
Backen, Sicherheit und Wartung
Aufsatzbacken gibt es in zwei Philosophien. Gehärtete Aufsatzbacken mit gezahnten oder kuchenstückförmigen Einsätzen sind für Wiederholaufträge bei festen Durchmessern gedacht. Bearbeitbare Weichbacken werden auf die exakte Werkstückkontur ausgebohrt oder gedreht, was die Spannkraft über eine größere Fläche verteilt – die richtige Antwort für dünnwandige Teile, ungewöhnliche Formen und Arbeiten, bei denen eine Markierung des Werkstücks nicht akzeptabel ist. Was auch immer die Backe ist, die Spannlinie sollte so niedrig wie praktisch sein, um die Biegung des Teils zu reduzieren, und die Spannkraft sollte für das Teil eingestellt werden, nicht für das Maximum des Spannfutters.
Sicherheit bei einem Kraftspannfutter ist nicht optional: Druckverlust muss das Spannfutter geschlossen ausfallen lassen oder gegen Spindelstart verriegelt sein, der Zugrohrhub muss verifiziert werden, bevor die Tür schließt, und die Spannkraft sollte regelmäßig mit einem Kraftmessgerät gemessen werden, anstatt sie aus dem Manometer abzuleiten. Wartung besteht hauptsächlich aus Schmierung der Keilbahnen und Prüfung des Verschleißes der Backenverzahnung – ein Spannfutter, das nicht mehr zentriert, ist normalerweise schmutzig oder trocken, bevor es verschlissen ist. Unser Vergleich Spannzangen vs. Backenfutter behandelt, wann man für kleine runde Arbeiten von Backenfuttern auf Spannzangen umsteigen sollte, und der 2J-Spannzangenfutter-Leitfaden zeigt die Spannzangen-Alternative für Schweizer und Automatendrehmaschinen.
Wenn die Aufgabe ein Spannfutter oder Spannzangenfutter erfordert, das auf eine echte Toleranz bearbeitet ist – Backensitze, Kegel und Zentrierbohrungen in der Klasse 0,005 mm – fertigt BQUQ Kraftspannfutter und Schweizer Spannfutter sowie Automatendreh-Spannzangen auf CNC-Ausrüstung unter einem ISO9001-Dach in Dongguan. Senden Sie Ihre Spindelnase, Stangen- oder Rohlinggrößen und Backenanforderungen an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Wie viel Spannkraft benötige ich tatsächlich?
A: Genug, dass das Teil sich nicht drehen oder unter dem schwersten Schnitt herausgezogen werden kann, mit einer Sicherheitsmarge – typischerweise das 2- bis 3-fache des berechneten Schnittdrehmomentbedarfs. Messen Sie es mit einem Spannkraftmessgerät bei Betriebsdrehzahl, anstatt sich nur auf das Manometer zu verlassen.
F: Ist ein pneumatisches Spannfutter genau genug für Präzisionsdrehen?
A: Ja, für viele Arbeiten – die Zentriergenauigkeit des Spannfutters wird durch seinen Mechanismus und seine Backen bestimmt, nicht durch das Fluid. Pneumatische Spannfutter behalten ihre Genauigkeit gut bei; ihre Grenze ist die weichere, weniger wiederholbare Spannkraft, die für schwere Schnitte wichtiger ist als für die Toleranz.
F: Warum rutscht mein Teil bei hoher Drehzahl, wenn es bei niedriger Drehzahl gut gehalten wurde?
A: Die Fliehkraft auf die Backen wirkt gegen Ihre Spannkraft und wächst mit dem Quadrat der Drehzahl. Schwere Weichbacken verlieren am meisten. Überprüfen Sie das Kraft-Drehzahl-Diagramm des Herstellers und erhöhen Sie entweder den Druck, erleichtern Sie die Backen oder reduzieren Sie die Höchstdrehzahl.
F: Wie oft sollte ich die Spannkraft an einem Kraftspannfutter überprüfen?
A: Planen Sie eine Spannkraftprüfung bei jedem größeren Auftragswechsel und in regelmäßigen Abständen ein – monatlich ist in Produktionszellen üblich – sowie jedes Mal, wenn Sie den Backentyp ändern oder eine Qualitätsverschiebung feststellen. Die Kraft nimmt mit Verschleiß und Kontamination ab, lange bevor das Spannfutter schlecht aussieht.
F: Kann ich Stangenmaterial durch ein Kraftspannfutter führen?
A: Nur durch ein Durchgangsbohrungsfutter mit einer Spindel und einem Zugrohr, die die Stange freigeben. Wenn Stangenarbeit in Ihrer Zukunft liegt, kaufen Sie die Durchgangsbohrungsversion von Anfang an – die Nachrüstung eines geschlossenen Spannfutters für Stangenarbeit bedeutet, es zu ersetzen.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


