
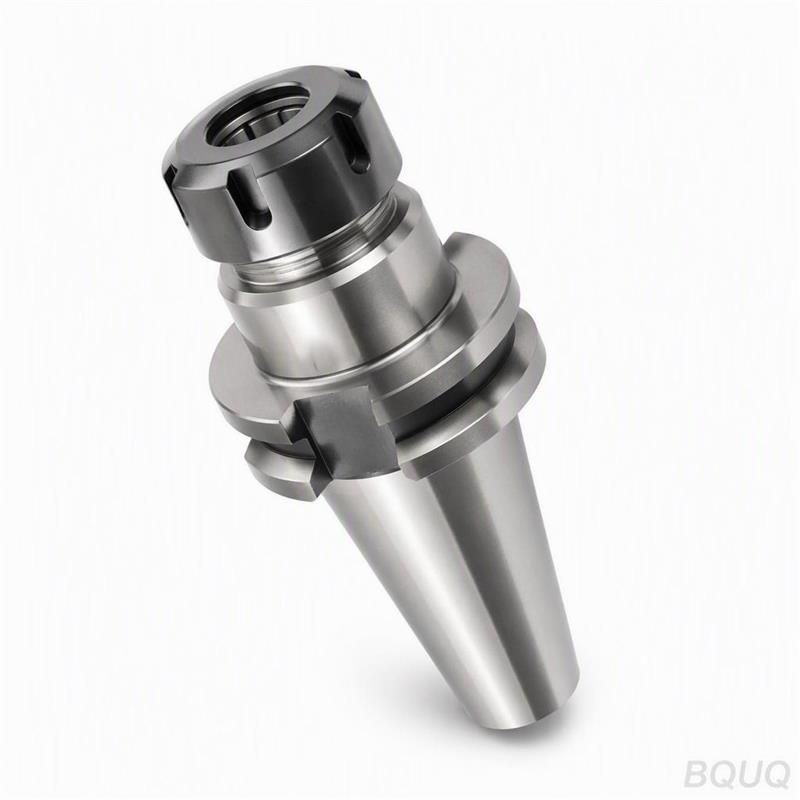
Spannkraft für Spannzangen: Pneumatisch, Hydraulisch und Manuell
Kurze Antwort: Manuelle Spannzangenfutter basieren auf dem Drehmoment des Bedieners – typischerweise 40-80 N·m an einer ER-Mutter oder Zugstange, was etwa 8-15 kN axialen Zug und 2-5 kN radiale Spannkraft auf einer 20 mm Bohrung erzeugt. Pneumatische (Luft-)Spanner arbeiten normalerweise mit 0,5-0,7 MPa Werkstattluft und liefern 6-12 kN Zugstangenkraft, während hydraulische Kraftspannfutter mit 2,5-6,5 MPa Öldruck für 15-40 kN arbeiten. Höherer Druck bedeutet mehr Grip und besseren Widerstand gegen Herausziehen, belastet aber auch den Spannzangenkegel und die Werkstückoberfläche. Die richtige Zahl ist der niedrigste Druck, der das Teil durch den schwersten Schnitt ohne Verrutschen hält – nicht das Maximum, das die Pumpe erzeugen kann.
Warum Spannkraft nicht gleich Greifkraft ist
Käufer fragen oft nach "einem Spannzangenfutter, das mit 6 bar spannt", als ob Druck eine Spezifikation wäre. Ist er nicht. Druck ist ein Input; Greifkraft ist der Output, und die Umrechnung hängt von der Kolbenfläche des Aktuators, dem mechanischen Vorteil des Keils oder Hebels, der Gewindesteigung der Zugstange und den Reibungsverlusten im Spanner ab.
Ein pneumatischer Spanner mit einem 100 mm Bohrungskolben bei 0,6 MPa erzeugt etwa 4,7 kN Schub vor jeglicher Multiplikation. Ein Kniehebel- oder Keilmechanismus mit einem Verhältnis von 3:1 verwandelt das in etwa 14 kN Zugstangenkraft. Ein Hydraulikzylinder gleicher Bohrung bei 4 MPa erzeugt etwa 31 kN – mehr als das Sechsfache der Luftversion bei gleicher physischer Größe. Das ist der Hauptgrund, warum Hydrauliksysteme die Hochzerspanung beim Drehen dominieren und warum Luftsysteme leichtere Arbeiten, Automatisierung und Schnellwechselsetups dominieren.
Der zweite Umrechnungsschritt ist Zugstangenkraft zu radialem Grip. Bei einer 5C- oder ER-Spannzange bestimmt der Kegelwinkel (üblicherweise 8° oder 16°), wie viel des axialen Zugs in radiale Schließkraft umgewandelt wird. Ein flacher Kegel multipliziert die Kraft aggressiver, hat aber einen schmaleren elastischen Bereich. Deshalb ist Spannzangen-Kegelwinkel genauso wichtig wie der Druck, wenn Sie nach Grip streben.
Die drei Variablen, die tatsächlich die Haltekraft bestimmen
- Axialer Zug (N) – festgelegt durch Aktuatordruck, Kolbenfläche und mechanischen Vorteil.
- Kegelmultiplikator – festgelegt durch die Spannzangengeometrie, typischerweise 2-4x axial zu radial.
- Reibungskoeffizient – festgelegt durch Bohrungsfinish, Werkstückmaterial und ob Kühlmittel oder Öl vorhanden ist.
Multiplizieren Sie die ersten beiden, wenden Sie Reibung an, und Sie erhalten die Tangentialkraft, die die Spannzange widerstehen kann, bevor das Teil sich dreht. Diese Zahl – nicht die Anzeige – ist das, was Sie mit Ihrer Schnittkraft vergleichen sollten.
Pneumatisch, hydraulisch und manuell: Vergleich nebeneinander
Die folgende Tabelle gibt indikative Bereiche für Spannzangensysteme mit 20-25 mm Bohrung an. Genaue Werte hängen vom spezifischen Spanner ab, daher sind diese als Planungszahlen zu betrachten und mit dem Futterlieferanten zu bestätigen.
| Parameter | Manuell (Mutter / Zugstange) | Pneumatisch (Luft) | Hydraulisch |
|---|---|---|---|
| Eingangsdruck oder Drehmoment | 40-80 N·m Mutterndrehmoment | 0,5-0,7 MPa Luft | 2,5-6,5 MPa Öl |
| Typische Zugstangenkraft | 8-15 kN | 6-12 kN | 15-40 kN |
| Radialer Grip auf 20 mm Bohrung | 2-5 kN | 2,5-5 kN | 6-15 kN |
| Spann- / Entspannzeit | 5-30 s manuell | 0,3-1,5 s | 0,2-1,0 s |
| Wiederholbarkeit der Spannkraft | Schlecht (bedienerabhängig) | Gut | Ausgezeichnet |
| Beste Eignung | Lohnfertigung, geringes Volumen, Rüstarbeiten | Automatisierung, leichtes bis mittleres Drehen | Hohe Zerspanung, Hartdrehen, Swiss |
Wann manuelles Spannen immer noch die richtige Antwort ist
Manuell ist nicht veraltet. Für Prototypenläufe, Einzelvorrichtungen und geringes Volumen, wo Setup-Flexibilität die Zykluszeit schlägt, bieten ein Drehmomentschlüssel und eine hochwertige Spannzangenmutter volle Kontrolle und null Kapitalkosten. Der Fehlermodus, auf den man achten sollte, ist Unterdrehmoment: Ein Bediener, der eine ER32-Mutter auf 20 N·m "festzieht" statt der spezifizierten 60-80 N·m, verliert etwa zwei Drittel des verfügbaren Grips und wird beim ersten schweren Schnitt ein Herausziehen erleben.
Wann Luft gewinnt
Pneumatische Spanner sind der Standard für automatisierte Drehmaschinen, Stangenzuführungen und jede Zelle, in der ein Roboter oder eine SPS das Spannen auslöst. Sie sind sauber, kostengünstig im Betrieb und schnell. Ihre Grenze ist die Kraftdichte: Um ein Hydraulikfutter zu erreichen, benötigen Sie einen viel größeren Zylinder, der möglicherweise nicht in die Spindelbohrung oder das Maschinenumfeld passt.
Wann Hydraulik zwingend erforderlich ist
Hydraulische Kraftspannfutter verdienen ihre Kosten, wenn die Schnittkräfte hoch sind – unterbrochene Schnitte in Stahl, Hartdrehen über 45 HRC oder schweres Ausbohren, bei dem das Werkzeug das Teil tangential drückt. Der Leitfaden zur Werkstückhaltung beim Hartdrehen behandelt dies im Detail. Hydraulik bietet auch die wiederholbarste Spannkraft, was wichtig ist, wenn Sie dünnwandige Teile halten und keine Variation der Bohrungsverformung zwischen den Zyklen tolerieren können.
Wie viel Druck benötigen Sie tatsächlich?
Arbeiten Sie rückwärts von der Schnittkraft. Für einen Drehvorgang:
Tangentialkraft (N) ≈ spezifischer Schnittdruck (N/mm²) × Schnitttiefe (mm) × Vorschub (mm/U)
Für Baustahl liegt der spezifische Schnittdruck bei etwa 2000-2500 N/mm². Eine Schnitttiefe von 2 mm bei 0,25 mm/U ergibt etwa 1000-1250 N Tangentialkraft. Fügen Sie einen Sicherheitsfaktor von 2-3 für unterbrochene Schnitte und Vibration hinzu, und Sie benötigen, dass die Spannzange 2500-3750 N widersteht. Mit einem Reibungskoeffizienten von 0,15 auf einer trockenen Stahlbohrung muss der radiale Grip mindestens 17-25 kN betragen. Das schließt sofort manuelle und die meisten Luftsysteme auf einer 20 mm Bohrung aus – Sie benötigen Hydraulik oder müssen die Schnitttiefe reduzieren.
| Schnittbedingung | Geschätzte Tangentialkraft | Minimaler radialer Grip (SF 2,5) | Praktische Spannmethode |
|---|---|---|---|
| Aluminium, 1 mm DOC, 0,2 mm/U | ~250 N | ~4 kN | Manuell oder Luft |
| Baustahl, 1 mm DOC, 0,2 mm/U | ~450 N | ~7,5 kN | Luft (High-End) oder Hydraulik |
| Baustahl, 2 mm DOC, 0,25 mm/U | ~1100 N | ~18 kN | Hydraulik |
| Legierter Stahl 45 HRC, 0,3 mm DOC | ~1500 N | ~25 kN | Hydraulik, reduzierter Überhang |
Diese sind indikativ. Reale Zahlen hängen von Werkzeuggeometrie, Spanwinkel, Kühlmittel und Steifigkeit des gesamten Systems ab.
Die Falle des Über-Spannens
Mehr Druck ist nicht kostenlos. Jedes zusätzliche Kilonewton radialen Grips verformt die Spannzangenbohrung elastisch und bei dünnwandigen Teilen das Werkstück selbst. Das Über-Spannen eines Aluminiumrohrs mit 1 mm Wandstärke bei 15 kN wird es zu einem Dreieck kollabieren lassen. Das wiederholte Über-Spannen einer gehärteten Spannzange beschleunigt die Ermüdung am Kegel und verkürzt die Lebensdauer. Es erschwert auch das Lösen, was in automatisierten Zellen zu festsitzenden Teilen und abgestürzten Ladern führt.
Das korrekte Ziel ist der niedrigste Druck, der Ihren Worst-Case-Schnitt mit einem Sicherheitsfaktor von 2-2,5 übersteht. Protokollieren Sie ihn und tragen Sie ihn in das Rüstblatt ein.
Druck, Rundlauf und Teilequalität
Die Spannkraft interagiert mit der Genauigkeit auf eine Weise, die Käufer überrascht. Höherer Druck setzt die Spannzange fester auf den Kegel, was normalerweise die Wiederholbarkeit verbessert – bis zu einem gewissen Punkt. Jenseits dieses Punktes beginnt die elastische Verformung des Spannzangenkörpers und des Werkstücks zu dominieren, und der Rundlauf verschlechtert sich.
Einige praktische Beobachtungen aus der Produktion:
- Eine gut gefertigte Spannzange bei mäßigem Druck hält typischerweise 0,005-0,010 mm Rundlauf auf einer geschliffenen Bohrung. Das Drücken auf maximalen Druck verbessert dies selten und verschlechtert es oft.
- Ungleichmäßiges Spannen – verursacht durch eine abgenutzte Mutter, einen beschädigten Kegel oder Schmutz – zeigt sich als Rundlauf, der sich mit dem Druck ändert. Wenn sich der Rundlauf ändert, wenn Sie den Druck ändern, liegt das Problem an der Schnittstelle, nicht am Druck.
- Thermisches Wachstum während langer Zyklen verschiebt den effektiven Grip. Dies wird im Artikel zu Rundlauf und thermischem Verhalten behandelt.
Luftdruckstabilität ist wichtiger als das Luftdruckniveau
Eine Werkstatt, die nominal 0,6 MPa fährt, kann tatsächlich 0,45-0,65 MPa sehen, abhängig von der Kompressorzyklus, anderen Maschinen, die Luft ziehen, und der Leitungslänge. Diese 30%ige Schwankung überträgt sich direkt auf eine 30%ige Schwankung der Greifkraft. Wenn Sie sich auf Luftspannung für Grenzschnitte verlassen, installieren Sie einen dedizierten Regler und Speicher an der Maschine. Das ist billiger als Ausschuss.
Zuordnung des Spannzangensystems zur Druckquelle
Nicht jede Spannzangenfamilie toleriert jedes Druckniveau. Die folgende Tabelle ordnet gängige Systeme typischen Spannmethoden zu.
| Spannzangensystem | Übliche Spannmethode | Typische max. Zugstangenkraft | Hinweise |
|---|---|---|---|
| ER8-ER16 | Manuelle Mutter, kleine Luft | 3-8 kN | Werkzeughaltung, leichte Arbeiten |
| ER20-ER32 | Manuelle Mutter, Luft, Hydraulik | 8-15 kN | Allgemeines Fräsen und Drehen |
| ER40-ER50 | Manuelle Mutter, Hydraulik | 15-25 kN | Schweres Fräsen, große Bohrungen |
| 5C | Manuelle Zugstange, Luft, Hydraulik | 10-20 kN | Dreharbeiten, Vorrichtungen |
| Swiss-Typ-Spannzangen | Hydraulisch / pneumatisch | 8-20 kN | Führungsbuchsen, kleine Teile |
| Automaten-Spannzangen | Pneumatisch / hydraulisch | 10-30 kN | Stangenarbeit, hohes Volumen |
Für Swiss- und Automatendreharbeiten ist die Automaten-Spannzangen-Reihe um spezifische Spannergeometrien herum konzipiert, daher sollten Sie die Spannzange immer auf den Aktuator der Maschine abstimmen und nicht eine generische Druckzahl annehmen. Ähnlich sind Kraftspannfutter für Swiss-Maschinen als System ausgelegt – Zylinder, Zugstange und Spannzange – und das Austauschen eines Elements ohne die anderen kostet normalerweise Grip oder Genauigkeit.
Wahl zwischen Luft und Hydraulik, wenn beide funktionieren würden
Wenn beide Optionen die Kraftanforderung erfüllen, entscheiden Sie nach:
1. Zykluszeit – Hydraulik ist geringfügig schneller, aber beide liegen unter 2 Sekunden.
2. Infrastruktur – Luft ist in den meisten Werkstätten bereits vorhanden; Hydraulik benötigt ein Aggregat und Ölwartung.
3. Wiederholbarkeit – Hydraulik gewinnt, wo Spannkraftschwankungen die Teilequalität beeinflussen.
4. Platzbedarf – Luftzylinder sind für die gleiche Kraft sperriger.
5. Wärme – Hydraulikaggregate fügen der Werkstatt Wärme hinzu; Luft ist kühler.
Für einen breiteren Entscheidungsrahmen siehe den Leitfaden zur Auswahl von Spannzangensystemen.
Praktische Setup-Regeln, die Herausziehen verhindern
- Reinigen Sie den Kegel jede Schicht. Ein 0,02 mm Span am Kegel kostet mehr Grip als 1 MPa zusätzlicher Druck.
- Ersetzen Sie Muttern, nicht nur Spannzangen. Ein abgenutztes Muttergewinde verliert 20-30% der übertragenen Kraft.
- Drehmoment nach Spezifikation. ER32-Muttern sind typischerweise 60-80 N·m; ER40 100-130 N·m. Verwenden Sie einen Drehmomentschlüssel, nicht das Gefühl.
- Überprüfen Sie den Luftleitungsdruck an der Maschine, nicht am Kompressor.
- Reduzieren Sie den Überhang, bevor Sie den Druck erhöhen. Steifigkeit schlägt Kraft jedes Mal.
- Prüfen Sie den Rundlauf bei Arbeitsdruck, nicht handfest.
- Dokumentieren Sie den Druck auf dem Rüstblatt, damit die nächste Schicht ihn wiederholt.
Manometer und Verifikation
Montieren Sie ein Manometer stromabwärts des Reglers an jedem Luftspanner und ein Manometer am Hydraulikverteiler. Ohne Manometer haben Sie keine Möglichkeit, eine fehlerhafte Dichtung, einen verstopften Filter oder ein Kompressorproblem zu erkennen, bis Teile sich zu bewegen beginnen. Für hochwertige Arbeiten bestätigt ein Zugstangen-Kraftmessgerät, das beim Setup verwendet wird, dass die gesamte Kette das liefert, was die Berechnung angenommen hat.
Wie BQUQ Spannzangen- und Futterprojekte unterstützt
BQUQ fertigt Präzisionsspannzangen, Spannzangenfutter und Kraftspannfutterkomponenten in einer ISO9001-Fabrik in Dongguan, über vier Produktionslinien – CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, Sonderfedern und Kühlkörper. Wir bieten Angebote in 12 Arbeitsstunden an und arbeiten mit flexibler Mindestbestellmenge, was sowohl für Prototypenvalidierung als auch für Serienproduktion geeignet ist. Wenn Sie ein Spannzangensystem um einen bekannten Spannkraft herum spezifizieren, senden Sie uns die Bohrungsgröße, den Kegel, den Aktuatortyp und die erforderliche Greifkraft, und wir bestätigen Geometrie und Material.
Häufig gestellte Fragen
F: Welchen Luftdruck benötigen pneumatische Spannzangenfutter normalerweise?
A: Die meisten pneumatischen Spannzangenspanner sind für 0,5-0,7 MPa (5-7 bar) Werkstattluft ausgelegt, wobei 0,6 MPa der übliche Nennwert ist. Die tatsächliche Greifkraft hängt von der Kolbenfläche und dem mechanischen Vorteil ab, sodass zwei Futter, die für den gleichen Druck ausgelegt sind, sich um das Zweifache in der Zugstangenkraft unterscheiden können. Bestätigen Sie immer die Kraftkurve, nicht nur die Druckangabe, und installieren Sie einen dedizierten Regler an der Maschine.
F: Ist hydraulisches Spannen immer stärker als pneumatisches?
A: Für die gleiche physische Hülle, ja – Hydrauliköl bei 4-6 MPa erzeugt viel mehr Kraft als Luft bei 0,6 MPa, oft 3-6x mehr Zugstangenkraft aus einem vergleichbaren Zylinder. Allerdings kann ein sehr großer Luftzylinder einen kleinen Hydraulikzylinder erreichen. Der wirkliche Vorteil der Hydraulik ist die Kraftdichte und Wiederholbarkeit, nicht eine absolute Regel, dass Hydraulik immer gewinnt.
F: Kann ich eine Spannzange über-spannen und das Werkstück beschädigen?
A: Ja. Dünnwandige Rohre, Wellen mit kleinem Durchmesser und weiche Materialien verformen sich elastisch oder dauerhaft unter übermäßigem radialem Grip. Ein Aluminiumrohr mit 1 mm Wandstärke kann bei 10-15 kN Grip kollabieren. Über-Spannen beschleunigt auch die Ermüdung des Spannzangenkegels und macht die Teilefreigabe in automatisierten Zellen unzuverlässig. Verwenden Sie den niedrigsten Druck, der Ihren Worst-Case-Schnitt mit einem Sicherheitsfaktor von 2-2,5 übersteht.
F: Wie erkenne ich, ob meine Spannkraft zu niedrig ist?
A: Die klassischen Symptome sind Herausziehen oder Drehen des Teils unter Last, inkonsistente Länge nach einem schweren Schnitt, Rattern, das nur bei Schruppschnitten auftritt, und Rundlauf, der sich zwischen leichten und schweren Operationen ändert. Wenn Sie diese sehen, prüfen Sie zuerst die Sauberkeit des Kegels und den Zustand der Mutter, dann erhöhen Sie den Druck schrittweise, während Sie den Rundlauf überwachen. Erhöhen Sie nicht einfach den Druck, ohne die Schnittstelle zu prüfen.
F: Verbessert höherer Spannkraft den Rundlauf?
A: Nicht zuverlässig. Mäßiger, konsistenter Druck setzt die Spannzange richtig auf den Kegel und gibt normalerweise die beste Wiederholbarkeit. Darüber hinaus beginnt die elastische Verformung des Spannzangenkörpers und des Werkstücks zu dominieren, und der Rundlauf kann sich verschlechtern. Wenn sich der Rundlauf signifikant ändert, wenn Sie den Druck ändern, ist die Ursache normalerweise ein abgenutzter Kegel, eine beschädigte Mutter oder Verunreinigung, nicht unzureichende Kraft.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Spannzangen- und Futterproduktpalette: /auto-lathe-collets/
- Kraftspannfutter für Swiss-Typ-Maschinen: /power-chucks-swiss/
- Branchentrends in Werkstückhaltung und Zerspanung: /industry-dynamics/
- Technische Artikel zu Spannzangen und CNC: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien: /case/
- Kontaktieren Sie unser Engineering-Team: /contact/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


