
Automaten-Spannzangen-Typen erklärt: Federzangen, Sechskant- und Dreieckbohrungen, Druck- vs. Zugtypen, Grenzen für Rundmaterial und wie Sie die richtige für Ihre Automatendrehmaschine auswählen.
Automaten-Drehmaschinen-Spannzangen: Feder-, Sechskant- und Dreieckbohrung erklärt
Kurze Antwort: Spannzangen für Automatendrehmaschinen (Schraubenautomaten) gibt es in drei Bohrungsgeometrien für drei Materialformen – Rundbohrungen für Rundstangen, Sechskantbohrungen für Sechskantmaterial und Dreieckbohrungen für Vierkantmaterial – sowie in Druck- und Zugausführungen, die bestimmen, wie die Spannzange schließt. Eine Standard-Federzange hält Rundstangen von etwa 1 mm bis 25 mm+ und greift mit einem Schlitz-Kegel-Mechanismus, wobei sie bei passendem Material und passender Spannzange auf wenige Mikrometer genau wiederholt. Wenn Ihr Stab Sechskant- oder Vierkantprofil hat, muss die Bohrungsgeometrie genau zum Material passen, sonst reduziert sich der Griff auf Punktkontakt.
Auf einer Automatendrehmaschine oder einem CNC-Schraubenautomaten ist die Spannzange das A und O: Sie hält die Stange über Tausende von Zyklen pro Schicht, öffnet und schließt bei jedem Teil, und ihre Griffqualität entscheidet, ob das Teil rund läuft. Dieser Leitfaden klärt die Typenbezeichnungen, Bohrungsformen und Betätigungsarten, damit ein Käufer gleich beim ersten Mal die richtige Spannzange spezifizieren kann.
Drucktyp vs. Zugtyp: Wie die Spannzange schließt
Die beiden Betätigungsfamilien unterscheiden sich darin, woher die Schließkraft kommt. Eine Druck-Spannzange wird von einer Feder oder einem Mechanismus dahinter in eine kegelige Hülse gedrückt; der Kegel presst die Spannzange zusammen. Eine Zug-Spannzange wird von vorne in den Kegel gezogen. Die praktischen Unterschiede: Druck-Spannzangen sind einfacher und üblich bei nockengesteuerten Automatendrehmaschinen, während Zug-Spannzangen einen stärkeren, gleichmäßigeren Griff bei CNC- und Swiss-Maschinen bieten und leichter einzustellen sind. Einige Ausführungen verwenden auch ein Zugrohr, das die gesamte Spannzangeneinheit zieht. Bestellen Sie passend zur Betätigung Ihres Maschinenspannzangensystems – eine Druck-Spannzange in einer Zugtyp-Maschine schließt nicht richtig. Wenn Sie unsicher sind, welches System Ihre Maschine verwendet, nennen Sie dem Lieferanten Maschinenhersteller und -modell, statt zu raten.
Bohrungsgeometrie: Rund, Sechskant, Dreieck
Die Bohrungsform muss das Material widerspiegeln. Rundbohrungen greifen Rundstangen mit vollem kreisförmigem Kontakt und sind die Standardwahl für 90 % der Arbeiten. Sechskantbohrungen greifen Sechskantmaterial (häufig für Schrauben, Muttern und Fittings aus Sechskantstangen) mit vollflächigem Kontakt auf den Flächen – eine Rundbohrung auf Sechskantmaterial greift nur an den Ecken und rutscht unter Last. Dreieckbohrungen sind die traditionelle Lösung für Vierkantmaterial: Die Dreipunktgeometrie passt sich den Ecken von Vierkantstangen an. Manche Hersteller bezeichnen Dreieck-Spannzangen als „Vierkant“-Spannzangen; prüfen Sie die Materialform anhand der Bohrungszeichnung. Innerhalb jeder Form wird die Bohrungsgröße mit einem Spiel von etwa 0,05–0,13 mm (0,002–0,005 in) auf das Material abgestimmt – zu eng und die Spannzange schließt nicht, zu locker und der Griff ist schwach.
| Materialform | Spannzangenbohrung | Hinweise |
|---|---|---|
| Rundstange | Rund | Standard; 360°-Griff |
| Sechskantstange | Sechskant | Vollflächiger Kontakt, hält Drehmoment bei Sechskantteilen |
| Vierkantstange | Dreieck (3-Punkt) | Passt sich Vierkantecken an |
| Sonderformen | Kundenspezifisch / geräumt | Selten; nur für dedizierte Produktion |
Federzangen und geschlitzte Spannzangen
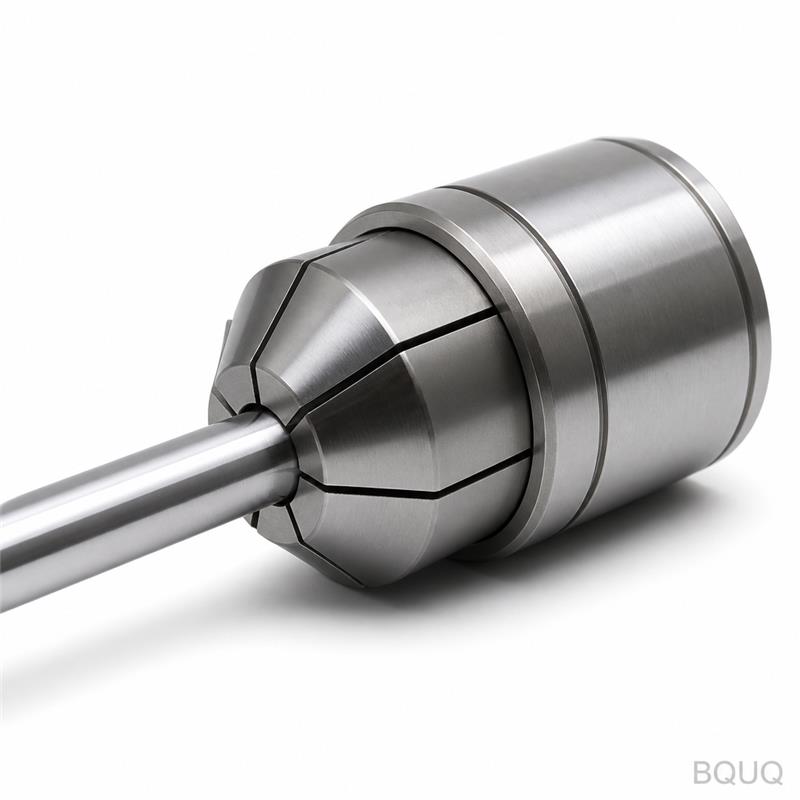
Der Name „Federzange“ bezieht sich auf den geschlitzten, federnden Spannzangenkörper – Schlitze entlang der Länge lassen die Spitze beim Eingreifen des Kegels flexibel schließen. Die Schlitzmuster variieren (gerade, spiralförmig oder wechselnd) und beeinflussen Griff und Rundlauf. Geradgeschlitzte Spannzangen sind der Allrounder: vorhersehbar, wirtschaftlich und für die meisten Stangenarbeiten geeignet. Spiral- oder „Notfall“-Schlitzung verbessert den Griff bei unrundem Material, kostet aber mehr. Auch die Anzahl der Schlitze ist wichtig: Mehr Schlitze passen sich besser an das Material an, schwächen aber die Spannzange. Für Präzisionsarbeiten werden Spannzangen oft vom Hersteller auf den exakten Stangendurchmesser abgestimmt oder „kalibriert“ – eine kalibrierte Spannzange greift mit minimalem Rundlauf, während eine „Bereichs“-Spannzange (eine Spannzange für einen Durchmesserbereich) Rundlauf gegen Flexibilität tauscht.
Materialien und Härte
| Spannzangenmaterial | Härte | Am besten für |
|---|---|---|
| Federstahl (65Mn / äquivalent) | HRC 40–50 | Allgemeine Automatendreharbeiten, wirtschaftlich |
| Legierter Stahl, gehärtet | HRC 50–60 | Hohe Produktion, lange Lebensdauer |
| Gehärtet + beschichtet | Hart + Beschichtung | Abriebfestes Material, verlängerte Lebensdauer |
| Messing-Spannzangen | Weich | Empfindliches Material, das nicht markiert werden darf |
Härtere Spannzangen halten länger und greifen besser, sind aber spröder; weichere Materialien schützen poliertes oder plattiertes Material. Für Edelstahl und andere kaltverfestigende Materialien verhindert eine harte, gut geschmierte Spannzange mit exakter Kalibrierung, dass das Material rutscht und frisst. Beachten Sie, dass Härteangaben in Katalogdaten je nach Hersteller variieren – vergleichen Sie die vom Hersteller empfohlene Beanspruchung, nicht nur den HRC-Wert.
So spezifizieren Sie die richtige Spannzange
Geben Sie dem Lieferanten vier Fakten, und die Auswahl ist nahezu automatisch: Maschinenhersteller und -modell (oder Spannzangen-Baureihenname wie 36, 46, 52, 630, 643 Typen, die bei Automatendrehmaschinen üblich sind); Materialform und exakter Durchmesser (Rundstange mit 12,00 mm ist anders als 12,07 mm für die Kalibrierung); Material und Oberfläche (blank gezogen, geschliffen, Sechskant); und die Beanspruchung (leichter Prototyp, Produktion, Hochgeschwindigkeit). Wenn die Teilemerkmale zusätzliche Steifigkeit erfordern, fragen Sie nach gehärteten oder beschichteten Optionen; wenn das Material wertvoll oder fertig bearbeitet ist, fragen Sie nach weicherem Griff oder schützenden Bohrungen. Eine Spannzange ist ein Verschleißteil – kaufen Sie eine Ersatzspannzange für die Größen, die Sie ständig fahren, denn eine verschlissene Spannzange zeigt sich als Rundlauffehler und Rattern, bevor sie bei der Inspektion auffällt.
Häufig gestellte Fragen
F: Was ist eine Federzange?
A: Eine Federzange ist eine geschlitzte, federnde Spannzange, deren Spitze sich schließt, wenn sie in eine kegelige Hülse gezogen oder gedrückt wird, und dabei Rund-, Sechskant- oder Vierkantstangen greift. Sie ist die Standard-Werkstückaufnahme auf Automatendrehmaschinen und CNC-Schraubenautomaten und öffnet und schließt bei jedem Stangenvorschub.
F: Was ist der Unterschied zwischen runden, sechskant- und dreieckigen Spannzangenbohrungen?
A: Rundbohrungen greifen Rundstangen, Sechskantbohrungen greifen Sechskantmaterial an den Flächen, und Dreieckbohrungen greifen Vierkantmaterial über Dreipunktkontakt. Die Bohrungsform muss zur Materialform passen – eine Rundbohrung auf Sechskantmaterial berührt nur die Ecken und rutscht unter Last.
F: Woher weiß ich, ob meine Maschine eine Druck- oder Zug-Spannzange benötigt?
A: Druck-Spannzangen schließen, indem sie von hinten in den Kegel gedrückt werden; Zug-Spannzangen werden von vorne hineingezogen. Passen Sie die Betätigung an das Spannzangensystem Ihrer Maschine an – nennen Sie dem Lieferanten Maschinenhersteller und -modell, wenn Sie unsicher sind, da der falsche Typ nicht richtig schließt.
F: Welches Spiel sollte eine Spannzangenbohrung gegenüber dem Material haben?
A: Etwa 0,05–0,13 mm (0,002–0,005 in) für Rundmaterial. Zu eng verhindert das Schließen; zu locker schwächt den Griff und erhöht den Rundlauffehler. Für Präzisionsarbeiten bestellen Sie Spannzangen, die auf den exakten Stangendurchmesser kalibriert sind.
F: Wie lange halten Automatendrehmaschinen-Spannzangen?
A: Das hängt von der Beanspruchung, dem Material und der Spannzangenhärte ab – von Tausenden bis zu Millionen von Zyklen. Gehärtete Legierungs-Spannzangen halten bei abrasivem Material am längsten; Messing-Spannzangen verschleißen schnell, schützen aber fertig bearbeitetes Material. Ersetzen Sie Spannzangen, wenn Rundlauffehler oder Rattern auftreten; eine verschlissene Spannzange verschlechtert die Teilequalität, bevor sie sichtbar ausfällt.
Verfasst vom BQUQ-Engineering-Team. BQUQ ist eine ISO9001-zertifizierte Quellfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, Sonderfedern, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


