
Wie man die Spannzangengröße wählt: Abstimmung der Bohrung auf das Material, Einfluss der Stangendurchmessertoleranz auf die Spannung, Rundlauf, Größen- vs. Bereichsspannzangen und Umrüststrategie.
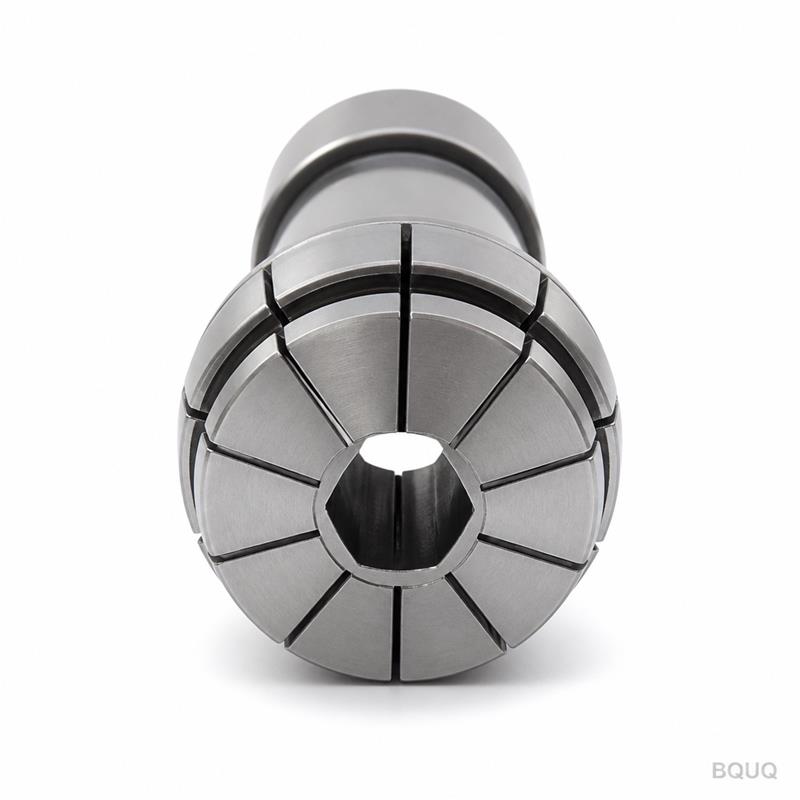
Spannzangengröße wählen: Bohrung, Materialtoleranz und Umrüstung
Kurze Antwort: Die Bohrung einer Spannzange muss mit dem tatsächlichen Stangendurchmesser auf etwa 0,05–0,13 mm für Rundstahl übereinstimmen – und die eigene Durchmessertoleranz des Materials ist genauso wichtig wie die der Spannzange. Wenn Ihr Stab 12 mm ±0,1 mm misst, wird eine Spannzange mit genau 12,05 mm Bohrung enge Stäbe fest spannen und bei lockeren durchrutschen. Für Präzisionsarbeiten bemessen Sie die Spannzange auf den gemessenen Stangendurchmesser oder verwenden eine Spannzange in 0,5-mm-Schritten und lassen die Materialtoleranz Ihre Wahl bestimmen. Wenn eine Maschine mehrere Durchmesser fährt, planen Sie die Umrüstung ein – Schnellwechselsysteme für Spannzangen amortisieren sich nach ein paar Größenwechseln pro Woche.
Die Auswahl der Spannzangengröße erscheint trivial – Stange messen, Spannzange auswählen – bis die Realität mit variierendem Material, Spannzangen, die nicht schließen, und Teilen mit Rundlauffehler auftaucht. Dieser Leitfaden behandelt die Bohrungsauswahl, die Wechselwirkung mit der Materialtoleranz, Größen- versus Bereichsspannzangen und die Umrüstmathematik, die entscheidet, ob Sie eine Spannzange pro Größe oder ein Schnellwechselsystem benötigen.
Bohrung vs. tatsächlicher Stangendurchmesser
Spannzangenkataloge listen Nennbohrungen auf, aber die entscheidende Zahl ist die Bohrung relativ zu Ihrem tatsächlichen Material. Für Rundstahl gilt als Faustregel 0,05–0,13 mm (0,002–0,005 in) Spiel zwischen Spannzangenbohrung und Stangendurchmesser. Bei diesem Spiel schließt die Spannzange vollständig und greift um den gesamten Umfang. Darunter schließt die Spannzange möglicherweise nicht bis zur Arbeitsposition, was zu Greifversagen oder einer festsitzenden Spannzange führt. Darüber wird der Griff schwächer, das Material drückt unter Schnittkraft zurück und der Rundlauffehler wächst. Ein Nennstab von 12,00 mm benötigt in der Regel eine Spannzangenbohrung von 12,00–12,07 mm, nachdem gemessen wurde, was das Werk tatsächlich geliefert hat – „12 mm“-Stab kann je nach Lieferant und ob gezogen, gedreht oder geschliffen 11,95–12,10 mm betragen.
Materialtoleranz: Die Variable, die niemand kontrolliert
Stangenmaterial kommt mit eigener Durchmessertoleranz, und diese Toleranz fließt in Ihre Spannzangenentscheidung ein. Geschliffener Stab (h6/h7-Toleranz, oft ±0,01–0,02 mm) ist der Präzisionspartner: Eine Spannzangengröße bedient die gesamte Charge mit konsistentem Griff. Gezogener oder extrudierter Stab kann ±0,05–0,1 mm oder schlechter laufen; eine Spannzange mit fester Bohrung greift das enge Ende der Charge fest und das lockere Ende schwach. Optionen: Teilen Sie die Charge nach gemessenem Durchmesser und verwenden Sie zwei Spannzangengrößen; bestellen Sie die Spannzange auf das lockere Ende und akzeptieren Sie Griffschwankungen; oder kaufen Sie eine Bereichsspannzange, die über ein breiteres Band flexibel ist (typisch ±0,1–0,25 mm) auf Kosten von etwas Rundlauf und Griffsteifigkeit. Wenn die Anwendung enge Toleranzen auf gedrehten Durchmessern hält, ist geschliffener Stab plus eine auf Größe gefertigte Spannzange die Kombination, die die Werte reproduzierbar macht.
Größenspannzangen vs. Bereichsspannzangen
| Spannzangentyp | Bohrungsflexibilität | Rundlauf | Griff | Kosten |
|---|---|---|---|---|
| Auf Größe (exakt auf Material) | Sehr eng (±0,01–0,02 mm) | Beste (2–5 µm typisch) | Stärkster | Höher pro Größe |
| Stufengröße (0,5-mm-Schritte) | Mäßig | Gut | Gut | Standard |
| Bereich (flexibel) | ±0,1–0,25 mm | Akzeptabel (höher) | Reduziert | Eine pro Bereich |
Größenspannzangen sind der Präzisionsstandard: Sie werden auf das exakte Materialmaß gebohrt oder angepasst und liefern die beste Konzentrizität – entscheidend für Swiss-Type-Arbeiten, bei denen das Material durch eine Führungsbuchse läuft und der Rundlauffehler direkt auf das Teil übertragen wird. Bereichsspannzangen verdienen ihren Platz auf Maschinen, die viele Durchmesser fahren und sich nicht eine Spannzange pro Größe leisten können. Der ehrliche Kompromiss: Wenn Ihre Zeichnung ±0,01 mm auf gedrehten Merkmalen fordert, riskieren Sie nicht eine Bereichsspannzange mit ±0,05 mm Rundlauffehler; fertigen Sie sie auf Größe.
Die Umrüstmathematik
Jeder Durchmesserwechsel bedeutet Spannzangentausch, und jeder Tausch kostet Rüstzeit – die alte Spannzange ziehen, die neue einsetzen, Rundlauf prüfen. Auf einer stark ausgelasteten Maschine, die drei Durchmesser pro Woche fährt, bedeuten feste Spannzangen drei Umrüstungen und wiederholte Rundlaufprüfungen. Der Break-even für ein Schnellwechselsystem für Spannzangen (Spannzangenfutter mit austauschbaren Backen oder ein werkzeugloses Design) liegt typischerweise bei ein paar Größenwechseln pro Woche, wenn man 10–20 Minuten pro konventioneller Umrüstung zum Stundensatz rechnet. Für High-Mix-, Low-Volume-Produktion ist Schnellwechsel kein Luxus; so bleibt die Maschine schneidend. Für dedizierte High-Volume-Linien, die eine Größe monatelang fahren, ist eine konventionelle gehärtete Spannzange billiger und genauso genau.
Praktische Checkliste zur Größenauswahl
| Schritt | Aktion |
|---|---|
| 1 | Messen Sie die tatsächliche Materialcharge (Mikrometer, mehrere Stäbe, beide Enden) |
| 2 | Notieren Sie Materialform und -werkstoff (rund/sechskant/vierkant; gezogen/geschliffen) |
| 3 | Wählen Sie die Bohrung bei tatsächlichem Durchmesser + 0,05–0,13 mm Spiel |
| 4 | Entscheiden Sie Größe vs. Bereich nach Rundlaufanforderung und Umrüsthäufigkeit |
| 5 | Passen Sie die Spannzangenserie an die Maschine an (36/46/52/630/643-Typen usw.) |
| 6 | Überprüfen Sie die Betätigung (Druck/Zug) gegen die Maschine |
| 7 | Bestellen Sie ein Ersatzteil für stark genutzte Größen |
Häufig gestellte Fragen
F: Welche Spannzangengröße benötige ich für 12 mm Stab?
A: Messen Sie den tatsächlichen Stab – Nennmaterial von 12 mm variiert. Wählen Sie eine Spannzangenbohrung beim gemessenen Durchmesser plus etwa 0,05–0,13 mm Spiel, zum Beispiel 12,05–12,10 mm für einen gemessenen 12,00-mm-Stab. Geschliffener Stab ermöglicht enge Größenauswahl; gezogener Stab benötigt mehr Spiel oder eine Bereichsspannzange.
F: Was passiert, wenn meine Spannzange zu groß für das Material ist?
A: Der Griff wird schwächer, das Material kann unter Schnittkraft zurückdrücken und der Rundlauffehler des Teils wächst. Wenn die Spannzange weit überdimensioniert ist, greift sie möglicherweise überhaupt nicht. Passen Sie die Bohrung an den tatsächlichen Stangendurchmesser an und halten Sie das Spiel innerhalb des Bereichs von 0,05–0,13 mm für Rundstahl.
F: Sollte ich eine Bereichsspannzange oder eine Größenspannzange verwenden?
A: Verwenden Sie eine Größenspannzange, wenn die Toleranz des gedrehten Teils wichtig ist (typischer Rundlauf 2–5 µm) und die Maschine dedizierte Durchmesser fährt. Verwenden Sie eine Bereichsspannzange für High-Mix-Arbeiten, bei denen Flexibilität den Rundlauf schlägt – aber niemals, wenn die Zeichnung enge Konzentrizität auf gedrehten Merkmalen fordert.
F: Wie viel Spiel sollte eine Spannzange über dem Stab haben?
A: Etwa 0,05–0,13 mm für Rundstahl in einer konventionellen Federspannzange. Zu wenig verhindert vollständiges Schließen; zu viel kostet Griff und Konzentrizität. Bemessen Sie auf das gemessene Material, nicht auf das Nennmaß.
F: Wie reduziere ich die Umrüstzeit der Spannzange?
A: Standardisieren Sie Durchmesser wo möglich, und ziehen Sie dann ein Schnellwechsel-Spannzangenfutter oder ein Backensystem in Betracht, wenn Sie mehr als ein paar Mal pro Woche die Größe wechseln. Jede konventionelle Umrüstung kostet 10–20 Minuten Rüstzeit plus Rundlaufprüfungen – Schnellwechselsysteme amortisieren sich schnell in der High-Mix-Produktion.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, Sonderfedern, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


