
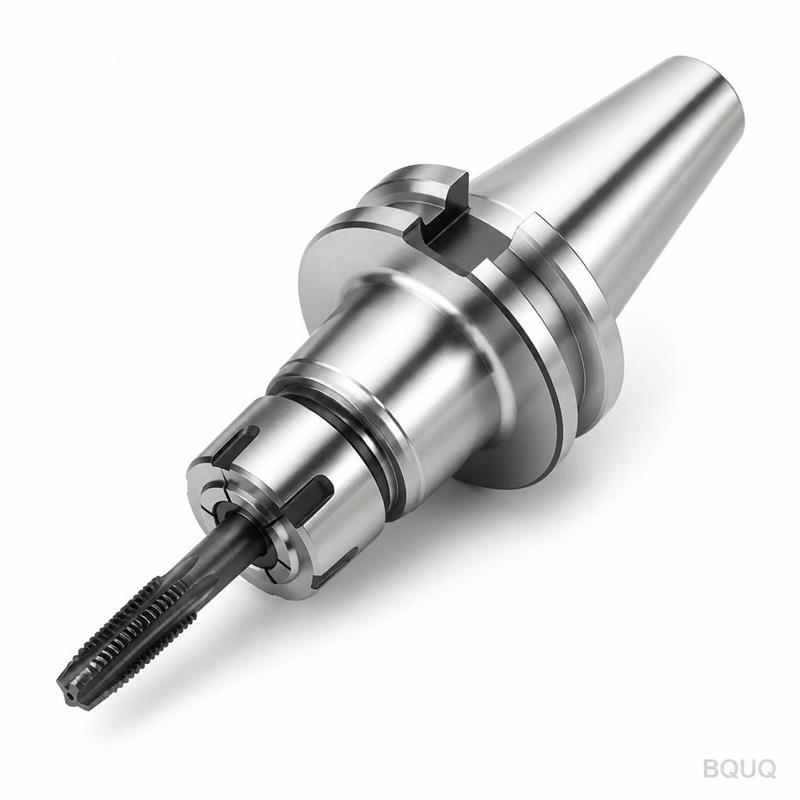
Werkstückaufnahme beim Hartdrehen: Steifigkeit und Rundlauf
Kurze Antwort: Beim Hartdrehen von Stählen mit 45–65 HRC muss die Werkstückaufnahme einen Gesamtrundlauf (TIR) von 0,005 mm oder besser am Spannungsdurchmesser liefern und eine radiale Steifigkeit, die hoch genug ist, dass die Schnittkräfte die Backen nie entlasten. Ein Präzisions-Spannzangenfutter mit 0,003–0,005 mm TIR und vollflächigem 360°-Kontakt übertrifft hier typischerweise ein 3-Backen-Planfutter, da Linienkontakt an drei Punkten hartes Rattern früh einsetzen lässt. In der Praxis halten Werkstätten, die gehärteten Lagerstahl zerspanen, mit Spannzangen-Werkstückaufnahme 0,01–0,02 mm Durchmessertoleranz und Ra 0,4 µm, während dasselbe Teil in einem verschlissenen 3-Backen-Futter über 0,03 mm driftet und innerhalb weniger Dutzend Stücke Rattermarken zeigt.
Warum bestraft Hartdrehen schwache Werkstückaufnahmen?
Hartdrehen ersetzt das Schleifen bei Teilen über etwa 45 HRC. Der Reiz ist offensichtlich: eine Aufspannung, keine Schleifscheibe, keine Kühlmittelentsorgung und Zykluszeiten oft 30–50 % kürzer als bei einer Schleif- und Honroute. Der Preis dafür ist, dass sich die Zerspanungsmechanik ändert.
Wenn Sie gehärteten Stahl mit einer CBN- oder Keramikwendeschneidplatte drehen, bildet sich der Span in einer engen Hochdruckzone. Die spezifischen Schnittkräfte sind um ein Vielfaches höher als bei weichem 1045, und das Werkzeug drückt mit einer Kraft auf das Werkstück zurück, die sich bei jeder Umdrehung wiederholt. Wenn sich das Werkstück unter dieser Last auch nur um 2–3 µm radial bewegen kann, folgt das Werkzeug der Durchbiegung. Das Ergebnis ist kein glatter Fehler — es ist eine gelappte, wellige Oberfläche, die sich in einer Rundheitsmessung zeigt und wie ein leises Brummen klingt.
Drei Ausfallmodi lassen sich auf die Werkstückaufnahme zurückführen:
- Rattern. Der Kreis Werkstück–Vorrichtung–Spindel hat eine Eigenfrequenz. Geringe Spannsteifigkeit senkt diese Frequenz in den Bereich, der durch die unterbrochene oder periodische Schnittkraft angeregt wird, und das Teil beginnt zu schwingen.
- Konizität und Glockenmund. Wenn die Backen oder die Spannzange zulassen, dass das freie Ende wegdrückt, wird das Teil konisch, obwohl die Werkzeugbahn gerade ist.
- Maßdrift. Schlechte radiale Abstützung lässt das Teil zwischen Schrupp- und Schlichtdurchgang leicht verrutschen, sodass der Fertigdurchmesser innerhalb der Charge wandert.
Hartdrehen verzeiht nichts davon, weil Sie die Scheibe nicht abrichten oder den Fehler ausschleifen können. Die Werkstückaufnahme muss vor dem ersten Schnitt stimmen.
Welchen Rundlauf können Sie tatsächlich halten?
Rundlauf ist die Summe aller Fehler im Stapel, und Hartdrehen legt alle offen. Die folgende Tabelle zeigt typische TIR-Beiträge, gemessen am Werkstück, basierend auf Standard-Werkstattpraxis mit gut gewarteten Maschinen.
| Fehlerquelle | Typischer Beitrag zum Werkstück-TIR | Hinweise |
|---|---|---|
| Spindelnasen-Rundlauf | 0,001–0,003 mm | Mit Prüfdorn messen, nicht mit Futter |
| Futter-/Spannzangenkörper-Rundlauf | 0,002–0,005 mm | Verschlechtert sich durch Verschleiß und Späne |
| Spannzangen- oder Backenspannfehler | 0,002–0,008 mm | Dominanter Term in den meisten Aufspannungen |
| Werkstück-AD-Variation | 0,002–0,010 mm | Stangentoleranz spielt eine Rolle |
| Thermisches Wachstum während des Zyklus | 0,002–0,005 mm | Wächst über die ersten 20–30 Teile |
Addieren Sie diese im schlimmsten Fall, sind Sie bereits bei 0,02 mm, bevor das Werkzeug das Teil berührt. Deshalb jagen Hartdreh-Werkstätten zuerst das Spannelement: Es ist der größte einzelne Hebel und am günstigsten zu ersetzen.
Ein realistisches Ziel für die Serien-Hartdrehbearbeitung ist 0,005 mm TIR oder besser an der Spannung, was genug Budget für Spindel- und thermische Effekte lässt, um das Fertigteil innerhalb von 0,01–0,015 mm zu halten. Wenn Ihr Prozess insgesamt 0,005 mm am Fertigdurchmesser benötigt, brauchen Sie die Spannung bei 0,003 mm und eine temperaturstabile Umgebung.
Spannzangenfutter vs. 3-Backen-Futter vs. 6-Backen-Futter
| Kriterium | Präzisions-Spannzangenfutter | 3-Backen-Planfutter | 6-Backen-Futter |
|---|---|---|---|
| Kontaktgeometrie | Vollflächig 360° | 3 Linienkontakte | 6 Linienkontakte |
| Typischer Spann-TIR | 0,003–0,005 mm | 0,02–0,05 mm | 0,01–0,02 mm |
| Radiale Steifigkeit | Hoch, symmetrisch | Mäßig | Hoch |
| Verformung dünnwandiger Teile | Gering | Hoch | Mäßig |
| Umrüstzeit | Sekunden (Spannzange wechseln) | Minuten (Backen ausdrehen) | Minuten |
| Am besten geeignet für Hartdrehen | Ja, kleine bis mittlere Teile | Nur für leichte Bearbeitung | Größere Durchmesser |
Die Spannzange gewinnt beim Hartdrehen aus einem strukturellen Grund: Eine richtig sitzende Spannzange schließt gleichmäßig um den gesamten Umfang, sodass die Spannkraft ausgeglichen ist und das Teil nicht ovalisieren oder verrutschen kann. Ein 3-Backen-Futter übt Kraft an drei Punkten aus, und bei einem gehärteten, duktilen Teil werden diese Punkte zu Spannungskonzentrationen, die sich als Lappung in einer Rundheitsmessung zeigen.
Für größere Durchmesser, bei denen eine Spannzange unpraktisch ist, ist ein 6-Backen-Futter der Kompromiss — mehr Kontaktpunkte, weniger Verformung, aber immer noch nicht die vollflächige Abstützung einer Spannzange.
Wie viel Spannkraft ist genug — und zu viel?
Hartdrehen benötigt genug Grip, um der tangentialen Schnittkraft zu widerstehen, aber gehärteter Stahl hat fast keine Fähigkeit, lokal nachzugeben. Spannen Sie einen 60-HRC-Ring zu stark, sehen Sie den Schaden erst, wenn er zurückfedert und der Durchmesser außer Toleranz misst.
Ein praktischer Ansatz ist, von der Schnittkraft rückwärts zu arbeiten. Für einen typischen Hartdrehdurchgang mit 0,2 mm Schnitttiefe und 0,1 mm/U Vorschub bei 55 HRC Stahl liegt die Tangentialkraft oft im Bereich von 200–600 N, abhängig von Wendeschneidplattengeometrie und Schneidkantenpräparation. Die verfügbare Reibung am Grip ist die Spannkraft multipliziert mit dem effektiven Reibungskoeffizienten — typischerweise 0,1–0,15 für gehärtete, geschliffene Oberflächen.
Das bedeutet, ein Teil mit 50 mm Durchmesser kann 8–15 kN Spannkraft benötigen, um mit einem vernünftigen Sicherheitsfaktor zu halten. Ein Präzisions-Spannzangenfutter in gutem Zustand liefert das problemlos. Das Risiko ist nicht zu wenig Kraft bei einer gut dimensionierten Spannzange — es ist zu viel Kraft auf einer dünnwandigen oder bereits fertig bearbeiteten Oberfläche.
Zwei Regeln halten Sie aus Schwierigkeiten heraus:
1. Dimensionieren Sie die Spannzange auf die tatsächliche Stange, nicht auf das Nennmaß. Eine 25-mm-Spannzange auf 24,95 mm Material greift nur an der Nase und verliert den größten Teil ihrer Steifigkeit.
2. Spannen Sie auf einer Oberfläche, die bearbeitet wird, oder auf einem dedizierten Spannbund. Spannen Sie niemals auf einer fertigen, gehärteten Dichtfläche.
Woher kommt der Rundlauf in einer Spannzangenaufspannung tatsächlich?
Der meiste "Spannzangen-Rundlauf" ist nicht die Spannzange. Es ist eine von fünf Ursachen, in grober Häufigkeitsreihenfolge:
- Schmutz oder Späne auf dem Kegel. Ein einzelner 10-µm-Span unter der Spannzangennase kippt die gesamte Baugruppe. Dies ist die häufigste Ursache für plötzliche Rundlaufspitzen in der Produktion.
- Verschlissene oder glockenförmige Spannzange. Nach Tausenden von Zyklen verschleißt die Bohrung ungleichmäßig, besonders auf der dem Schnitt zugewandten Seite.
- Beschädigter Futterkegel. Passungsrost und Korrosion am Innenkegel des Futters übertragen sich direkt auf die Spannzange.
- Falsches Mutternanzugsmoment. Zu geringes Anzugsmoment lässt die Spannzange nicht vollständig sitzen; zu hohes verformt die Nase. Befolgen Sie die Drehmomentangabe des Futterherstellers.
- Stangenmaterialvariation. Wenn die Stange oval ist oder eine Naht hat, greift die Spannzange die Hochpunkte und das Teil läuft unrund.
Hier verdienen Spannzangen-Prüflehren ihren Platz in einer Hartdrehzelle. Die regelmäßige Prüfung von Spannzangenbohrungs-TIR und Kegelkontakt erkennt Verschleiß, bevor er zu Ausschuss wird. Für einen breiteren Blick darauf, wie Dämpfung und Gripqualität zusammenspielen, siehe Spannzangen-Schwingungsdämpfung.
Eine einfache Rundlauf-Auditsequenz
1. Messen Sie die Spindelnase mit einem Prüfdorn. Notieren Sie den Wert.
2. Montieren Sie das Futter, messen Sie den Futterkegel. Subtrahieren Sie den Spindelwert.
3. Setzen Sie einen bekanntermaßen guten Master-Dorn in eine neue Spannzange ein. Messen Sie bei 10 mm von der Nase.
4. Wiederholen Sie mit der Produktionsspannzange. Die Differenz ist Ihr Spannzangenverschleiß.
5. Wiederholen Sie mit der Produktionsstange. Die Differenz ist die Materialvariation.
Jeder Schritt, der mehr als 0,003 mm hinzufügt, verdient Aufmerksamkeit, bevor Sie die Schnittparameter anfassen.
Steifigkeit: der Teil des Problems, den Rundlauf nicht abdeckt
Rundlauf ist eine statische Messung. Steifigkeit ist dynamisch, und Hartdrehen ist ein dynamischer Prozess. Eine Aufspannung kann im Ruhezustand 0,002 mm anzeigen und trotzdem bei 3000 U/min rattern.
Die Steifigkeitskette verläuft Spindellager → Futterkörper → Spannzange → Werkstück → Überhang. Der Werkstücküberhang ist normalerweise das schwächste Glied und das am häufigsten ignorierte. Als Faustregel gilt: Halten Sie die ungestützte Länge beim Hartdrehen unter dem 2-fachen des Spannungsdurchmessers. Darüber hinaus verwenden Sie einen Reitstock oder eine Lünette oder akzeptieren Sie eine geringere Schnitttiefe.
Weitere Steifigkeitshebel:
- Verkürzen Sie den Überhang des Spannzangenfutters. Ein Futter auf einer langen Verlängerungsstange verhält sich wie ein Kragarm. Verwenden Sie den kürzesten Adapter, der das Teil erreicht.
- Passen Sie die Spannzangenserie an die Last an. ER-Spannzangen sind praktisch, aber ihr Spannbereich und ihre Steifigkeit eignen sich für leichtere Arbeiten. Für Hartdrehen hält eine dedizierte Drehmaschinen-Spannzange oder ein Kraftspannfutter mit gehärteten, geschliffenen Backen besser.
- Halten Sie die Mutter sauber und korrekt angezogen. Die Mutter ist Teil des Lastpfads.
- Balancieren Sie die Baugruppe. Bei 4000 U/min fügt ein unwuchtiges Futter eine rotierende Radialkraft hinzu, die das Teil als Rundlauf sieht.
Für kleine gehärtete Teile — Stifte, Buchsen, Uhrenkomponenten — wird das Steifigkeitsproblem schwieriger, weil das Teil selbst flexibel ist. Spannzangen für kleine Durchmesser behandelt die geometrischen Kompromisse ausführlicher.
Die richtige Werkstückaufnahme für Ihre Hartdrehzelle wählen
Es gibt keine einzelne Antwort, aber der Entscheidungsbaum ist kurz.
| Teilemerkmal | Empfohlene Werkstückaufnahme | Warum |
|---|---|---|
| AD < 30 mm, enger TIR | Präzisions-Spannzangenfutter (Drehmaschinen- oder Automatenspannzange) | Vollflächiger Grip, schneller Wechsel |
| AD 30–80 mm, dünnwandig | Spannzangenfutter oder 6-Backen-Futter | Verteilt die Spannkraft |
| AD > 80 mm, schwere Schnitte | Kraftspannfutter mit geschliffenen Aufsatzbacken | Höhere Spannkraft, größere Bohrung |
| Langer Überhang, L/D > 3 | Spannzangenfutter + Reitstock oder Lünette | Kontrolliert die Durchbiegung |
| Großserie kleiner Teile | Automatenspannzange mit Schnellwechsel | Zykluszeit und Wiederholbarkeit |
| Langdrehen (Swiss-type) | Führungsbuchse + Spannzange | Abstützung in der Schnittebene |
Für Langdreh- und Gleitkopf-Arbeiten ist die Führungsbuchse effektiv die vordere Hälfte des Werkstückaufnahmesystems, und ihr Zustand ist genauso wichtig wie der der Spannzange dahinter. BQUQ liefert Automatenspannzangen und Kraftspannfutter für Swiss-Maschinen, die nach derselben Toleranzklasse gefertigt sind, sodass vordere und hintere Abstützung aufeinander abgestimmt bleiben.
Wenn Sie eine konventionelle CNC-Drehmaschine betreiben und sowohl Gripqualität als auch werkzeugseitige Genauigkeit benötigen, decken Werkzeughalter-Spannzangenfutter die rotierende Seite desselben Problems ab.
Spannzangentyp an die Operation anpassen
- Hartdrehen eines fertigen AD: Verwenden Sie eine gehärtete, geschliffene Präzisionsspannzange mit einer Bohrung, die innerhalb von 0,01 mm auf die Stange abgestimmt ist.
- Hartdrehen mit unterbrochenen Schnitten: Priorisieren Sie Wandstärke und Kegelkontakt gegenüber dem Spannbereich.
- Zweitoperationen an gehärteten Teilen: Ein Schnellwechsel-Spannzangenfutter verkürzt die Rüstzeit ohne TIR-Einbußen.
- Gewinde- oder verzahnte Spannflächen: Verwenden Sie eine Bohrungsform, die zum Merkmal passt, oder eine dedizierte Weichbacken-Spannzange.
Prozessdisziplin zählt genauso viel wie Hardware
Selbst ein perfektes Spannzangenfutter driftet, wenn der Prozess drumherum locker ist.
- Reinigen Sie den Kegel bei jedem Umrüsten. Eine Spanbürste und ein Wisch dauern zehn Sekunden und verhindern die meisten Rundlaufspitzen.
- Ziehen Sie die Mutter nach Spezifikation mit einem Drehmomentschlüssel an. Handfest ist keine Spezifikation.
- Wärmen Sie die Maschine auf. Führen Sie 20–30 Minuten Trockenzyklen aus, bevor Sie das erste Teil messen.
- Messen Sie an der Spannung und am Fertigdurchmesser. Die Differenz sagt Ihnen, ob der Fehler von der Werkstückaufnahme oder vom Werkzeug kommt.
- Verfolgen Sie die Spannzangenlebensdauer nach Stückzahl, nicht nach Kalender. Ersetzen Sie nach einem Zeitplan, der aus Ihrem eigenen Rundlauf-Audit abgeleitet ist.
Häufig gestellte Fragen
F: Kann ich mit einem Standard-3-Backen-Futter hartdrehen?
A: Nur für leichte Arbeiten an größeren, steifen Teilen. Ein 3-Backen-Planfutter hält typischerweise 0,02–0,05 mm TIR und greift an drei Punkten, was Lappung und Rattern bei gehärtetem Stahl fördert. Wenn Sie eines verwenden müssen, drehen Sie die Aufsatzbacken an Ort und Stelle auf den Spannungsdurchmesser aus und halten Sie die Schnitttiefe gering. Für alles, was besser als 0,02 mm erfordert, wechseln Sie zu einem Spannzangenfutter.
F: Welchen TIR sollte ich für ein Hartdreh-Spannzangenfutter spezifizieren?
A: Spezifizieren Sie 0,005 mm oder besser am Werkstück, was normalerweise eine Futter- und Spannzangenkombination bedeutet, die mit 0,003–0,005 mm bewertet ist. Denken Sie daran, dass Spindelrundlauf und Stangenmaterialvariation zu diesem Wert addieren. Wenn Ihre Fertigteiltoleranz 0,01 mm beträgt, lässt ein Ziel von 0,003 mm an der Spannung eine sinnvolle Marge für thermische Drift und Werkzeugverschleiß.
F: Wie oft sollten Spannzangen beim Hartdrehen ersetzt werden?
A: Es hängt von der Zykluszahl und der Teilehärte ab. In der kontinuierlichen Hartdrehproduktion prüfen viele Werkstätten Spannzangen alle 5.000–10.000 Zyklen und ersetzen sie, wenn der Bohrungs-TIR etwa 0,008 mm überschreitet. Gehärtete, geschliffene, abgeschreckte Spannzangen behalten ihre Geometrie länger als Standardspannzangen. Verfolgen Sie es mit einem Rundlauf-Audit statt mit einem festen Kalenderintervall.
F: Beeinflusst Kühlmittel die Werkstückaufnahme beim Hartdrehen?
A: Es beeinflusst die thermische Stabilität mehr als den Grip. Hartdrehen läuft oft trocken oder mit Minimalmengenschmierung, was bedeutet, dass sich Teil und Vorrichtung erwärmen und wachsen. Dieses thermische Wachstum zeigt sich als langsame Maßdrift über die ersten 20–30 Teile. Die Kontrolle der thermischen Umgebung — Aufwärmzyklen, konsistente Zykluszeiten und stabile Kühlmitteltemperatur, wo verwendet — bringt mehr für die Maßkontrolle als ein Futterwechsel.
F: Ist ein Spannzangenfutter steif genug für unterbrochene Schnitte an gehärtetem Stahl?
A: Im Allgemeinen ja, wenn die Spannzange vollständig sitzt und der Teileüberhang kurz ist. Unterbrochene Schnitte erzeugen Stoßbelastungen, daher priorisieren Sie eine dickwandige Spannzange mit gutem Kegelkontakt gegenüber einem breiten Spannbereich. Halten Sie die ungestützte Länge unter etwa dem 2-fachen des Spannungsdurchmessers, reduzieren Sie den Vorschub pro Umdrehung leicht und erwägen Sie eine zähere Wendeschneidplattensorte. Wenn immer noch Rattern auftritt, ist normalerweise der Überhang die Ursache, nicht die Spannzange.
Verwandte Ressourcen
- Über BQUQ und unseren Fertigungsstandort in Dongguan: /about/
- Automatenspannzangen und Präzisions-Werkstückaufnahmen: /auto-lathe-collets/
- Kraftspannfutter für Swiss-Maschinen: /power-chucks-swiss/
- Werkzeughalter-Spannzangenfutter für CNC-Drehmaschinen: /tool-holder-collet-chucks/
- Branchentrends in der Präzisionszerspanung: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien: /case/
- Kontaktieren Sie unser Engineering-Team: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China — Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


