
2J-Spannzangenfutter für Schweizer- und Automatendrehmaschinen: Spannbereich, Dead-Length-Verhalten, Rundlaufgenauigkeit und Einrichtung. BQUQ fertigt 2J-Futter in der Klasse 0,005 mm.
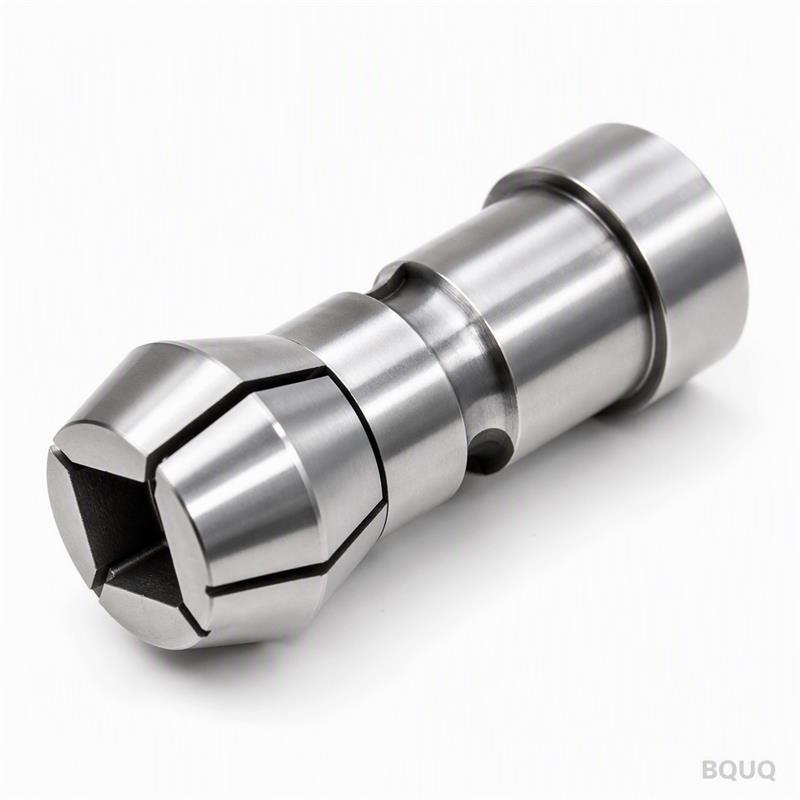
2J-Spannzangenfutter: Das Arbeitstier für Schweizer- und Automatendrehmaschinen
Ein 2J-Spannzangenfutter ist die Standard-Spannlösung für Schweizer- und Automatendrehmaschinen: Ein Futterkörper, der an der Spindelnase montiert wird, die gesamte Familie der 2J-Spannzangen aufnimmt und diese über die Ziehhülse der Maschine öffnet und schließt. Den Beinamen Arbeitstier verdient es, weil ein Futterkörper plus ein Regal mit 2J-Spannzangen einen großen Stangenbereich mit schnellen Umrüstzeiten und reproduzierbarer Rundlaufgenauigkeit abdeckt.
Fragen Sie jede Werkstatt, die Schweizer- oder Nockendrehautomaten betreibt, was die Stange hält, und die Antwort ist meist dieselbe: ein 2J-System. Die Spannzangenfamilie ist kompakt, die Futterkörper sind bewährt, und die Wirtschaftlichkeit ist einfach – Sie kaufen das Futter einmal und dann nur noch die kleinen, preiswerten Spannzangen für jede neue Stangengröße. Dieser Leitfaden behandelt, was ein 2J-Futter ist, worauf Sie beim Kauf oder bei der Spezifikation achten sollten und wie es sich in der Maschine verhält.
Bestandteile eines 2J-Spannzangenfutters
Ein 2J-Spannzangenfutter ist ein bearbeiteter Stahlkörper mit drei Aufgaben: Montage an der Maschinenspindel, konzentrische Aufnahme der Spannzange und Übertragung der Ziehhülsenkraft auf den Schließkonus der Spannzange. Die typische Anatomie besteht aus einem Flansch oder Gewinde an der Rückseite, das zur Spindelnase passt, einer Präzisionsbohrung und einem Konus zur Positionierung der Spannzange sowie einer Mutter oder Kappe, die die Spannzange hält, während die Ziehhülse sie zum Spannen in den Konus zieht.
Da der Futterkörper die Präzisionsreferenz für alles Nachgelagerte ist, bestimmt seine Bearbeitungsqualität die Obergrenze Ihrer Rundlaufgenauigkeit. Ein Futter mit exzentrischem Spannzangensitz oder unrundem Konus überträgt diesen Fehler auf jedes gespannte Werkstück, egal wie gut die Spannzange ist. Deshalb sollten Sitz und Konus auf CNC-gesteuerten Maschinen geschliffen oder bearbeitet und verifiziert werden, nicht nach Augenmaß – BQUQ fertigt seine 2J-Spannzangenfutter für Schweizerdrehmaschinen auf CNC-Drehzentren und hält die Positionierflächen in der Klasse 0,005 mm ein, bevor die Spannzangen überhaupt montiert werden.
Spannbereich und Abdeckung
Die 2J-Familie deckt Rundmaterial von kleinen Durchmessern bis zu etwa 38 mm an der oberen Grenze ab, wobei Zollbohrungen in 1/64-Zoll-Schritten und metrische Bohrungen üblicherweise in 0,5-mm-Schritten abgestuft sind. Sechskant- und Vierkantmaterial reduziert die nutzbare Kapazität, und dünnwandige oder weiche Materialien benötigen möglicherweise eine Bohrung in exakter Größe statt einer nahezu passenden Bohrung. Ein realistischer Abdeckungsplan sieht wie folgt aus:
| Materialform | Typische Maximalgröße in 2J | Bohrungsstrategie |
|---|---|---|
| Rund, allgemeine Drehbearbeitung | ~38 mm (1-1/2 Zoll) | Bohrung 0,03–0,08 mm über Material bestellen, Passung prüfen |
| Sechskant | ~70–80 % des Rundmaximums | Über Schlüsselweite anpassen, Eckfreiheit prüfen |
| Vierkant | ~60–70 % des Rundmaximums | Über Schlüsselweite anpassen, Kantenmarkierungen beachten |
| Weiches oder dünnwandiges Rohr | Unter Systemmaximum | Bohrung in exakter Größe, reduzierter Durchmesserabfall |
Das Muster ist entscheidend: Die Kapazität ist keine einzelne Zahl, sondern eine Funktion von Form und Material. Eine 2J-Spannzange spannt über einen kleinen Bereich – typischerweise einige Hundertstel Millimeter Schließweg – und muss daher auf den tatsächlichen Stangendurchmesser bestellt werden, nicht auf einen Nenndurchmesser. Wenn das Material stärker variiert, als die Spannzange aufnehmen kann, äußert sich dies als Spannkraftverlust oder Unrundheit der Teile, nicht als Spannzangendefekt.
Verhalten eines 2J-Futters in der Maschine
Zwei Verhaltensweisen definieren das 2J-Futter im Betrieb. Erstens ist es ein Durchgangsbohrungssystem: Die Stange läuft durch Futter und Spindel, was genau das ist, was eine Schweizerdrehmaschine mit Schiebeschlitten zum Vorschieben benötigt. Zweitens hängt sein axiales Verhalten von der Spannzangen- und Futterkonstruktion ab – der Unterschied zwischen Dead-Length- und Rückzugverhalten, ausführlich behandelt in unserem Vergleich von Dead-Length- vs. Rückzug-Spannzangen.
Einfach ausgedrückt: Bei einer Rückzug-Spannzange wird die Stange beim Schließen axial zur Spindel gezogen, was in Ordnung ist, wenn Teile gegen einen Anschlag geschnitten werden oder die Längentoleranz locker ist; eine Dead-Length-Spannzange schließt, ohne die Stange axial zu bewegen, was wichtig ist, wenn Sie Material vorschieben und wiederholt auf Länge schneiden. Für Schweizerdrehbearbeitung, bei der die Länge jedes Teils davon abhängt, dass die Stange beim erneuten Spannen an Ort und Stelle bleibt, ist Dead-Length-Verhalten in der Regel die richtige Wahl. Fragen Sie Ihren Futterlieferanten, welches Verhalten sein Körper erzeugt, bevor Sie sich festlegen, nicht erst, wenn Sie die Drift an der ersten Charge messen.
Die folgende Tabelle fasst die betrieblichen Unterschiede zusammen, die Sie tatsächlich in der Werkstatt spüren werden:
| Verhalten | Was beim Schließen passiert | Am besten geeignet für | Achtung auf |
|---|---|---|---|
| Rückzug | Spannzange zieht Stange zur Spindel | Teile, die gegen einen Anschlag gefertigt werden | Längendrift beim erneuten Spannen |
| Dead-Length | Spannzange schließt an Ort und Stelle | Stangenvorschub bei Schweizer- und Automatenarbeit | Erfordert präzisen Sitz |
| Standardkonus | Spannzange wird in den Futterkonus gezogen | Allgemeine Drehbearbeitung | Rundlauf hängt von Konus-Sauberkeit ab |
Kauf und Einrichtung eines 2J-Futters
Wenn Sie ein 2J-Futter spezifizieren, prüfen Sie fünf Dinge. Die Spindelaufnahme muss zu Ihrer Maschine passen – Flansch oder Gewinde und die korrekte Nasengröße. Die Durchgangsbohrung muss Ihre größte Stange plus etwas Spiel für Späne freigeben. Der Spannzangensitz muss konzentrisch und der Schließkonus sauber und unversehrt sein. Die Betätigung muss zu Ihrer Ziehhülsenkraft und Ihrem Hub passen. Und die Spannzangen müssen in den Bohrungen vorrätig sein, die Sie tatsächlich verwenden – es ist sinnlos, ein Präzisionsfutter mit drei nicht passenden Spannzangen zu besitzen.
Die Installation ist unkompliziert, aber unnachgiebig: Reinigen Sie die Spindelnase und die Montagefläche des Futters, ziehen Sie die Befestigungsschrauben gleichmäßig an und richten Sie den Sitz des Futters oder eine Testspannzange mit einer Messuhr aus. Unsere Montageanleitung für Spannzangenfutter enthält das vollständige Drehmoment- und Sitzverfahren. Wenn Sie bei einer Schweizer- oder Automatenlinie von Grund auf neu beginnen, kann das BQUQ-Engineering-Team Futter und Spannzangen für Automatendrehmaschinen auf Ihre Materialliste abstimmen – senden Sie die Stangengrößen und Spindeldetails an sc@bquq.com und erhalten Sie ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Welche Stangengrößen kann ein 2J-Spannzangenfutter aufnehmen?
A: Das Futter nimmt alle 2J-Spannzangen auf, die Sie montieren, und die Familie deckt Rundmaterial von kleinen Durchmessern bis zu etwa 38 mm an der oberen Grenze ab. Jede Spannzange wird auf eine spezifische Materialgröße bestellt, sodass die Abdeckung von den Spannzangen abhängt, die Sie vorrätig haben.
F: Ist ein 2J-Spannzangenfutter Dead-Length?
A: Das hängt von der Futter- und Spannzangenkonstruktion ab, nicht allein vom Namen 2J. Einige 2J-Anordnungen ziehen die Stange beim Schließen zurück; Dead-Length-Versionen schließen ohne axiale Bewegung. Für Schweizerdrehbearbeitung mit Stangenvorschub ist in der Regel Dead-Length-Verhalten gewünscht.
F: Kann ein 2J-Futter Sechskant- und Vierkantmaterial aufnehmen?
A: Ja, mit den richtigen Spannzangenbohrungen. Sechskant- und Vierkantbohrungen reduzieren die nutzbare Kapazität – typischerweise auf 60–80 % des Rundmaximums – und müssen über die Schlüsselweite an das Material angepasst werden, wobei die Eckfreiheit zu prüfen ist.
F: Welche Rundlaufgenauigkeit sollte ich von einem 2J-System erwarten?
A: Mit einem sauberen Konus, einer korrekt sitzenden Spannzange und geradem Material hält ein gut bearbeitetes Futter die Konzentrizität in der Klasse 0,005 mm an der Spannzangennase. Messen Sie mit einem geschliffenen Teststab und einer Messuhr an der Nase und erneut 25–50 mm weiter außen.
F: Warum schließt meine 2J-Spannzange bei manchen Stangen nicht vollständig?
A: Höchstwahrscheinlich ist die Bohrung für das tatsächliche Material zu klein, der Konussitz ist verschmutzt oder der Hub der Ziehhülse ist zu kurz eingestellt. Messen Sie die Stange, reinigen Sie den Konus und prüfen Sie den vollen Spannzangenhub, bevor Sie das Futter selbst verdächtigen.
Verfasst vom BQUQ-Engineering-Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


