
Nockendrehautomaten bearbeiten Stangenmaterial in einer festen Spindel; Schweizerdrehmaschinen führen das Material durch eine Führungsbuchse. BQUQ fertigt Spannzangen und Futter für beide Systeme, ISO9001.
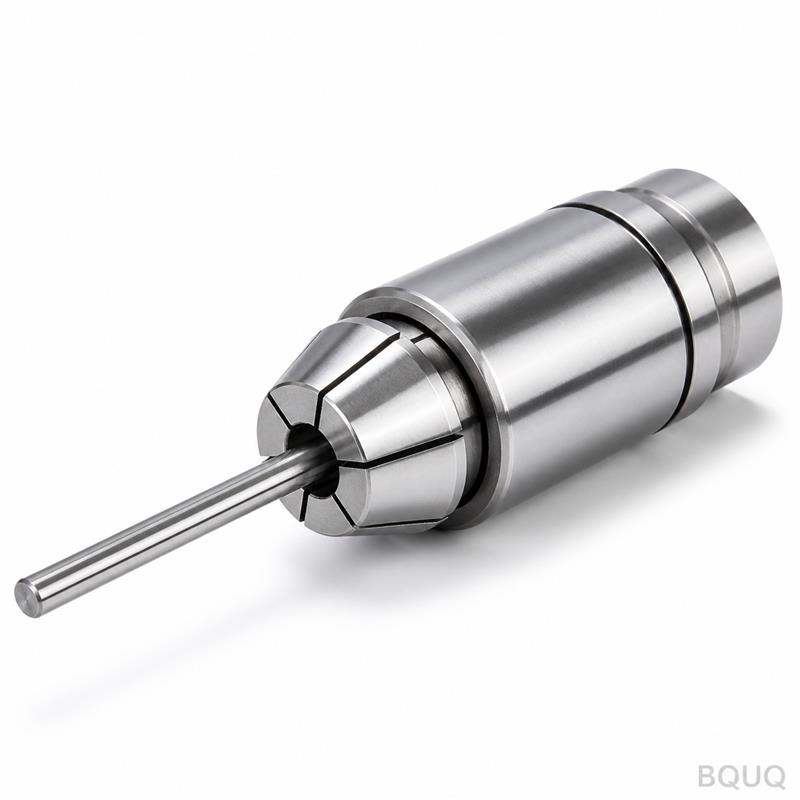
Nockendrehautomaten vs. CNC-Schweizerdrehmaschinen: Unterschiede in der Werkstückaufnahme
Nockendrehautomaten und CNC-Schweizerdrehmaschinen bearbeiten beide Teile aus Stangenmaterial, das in Spannzangen gehalten wird, aber sie unterscheiden sich darin, wer die Bewegung steuert: Ein Nockendrehautomat bewegt seine Werkzeugschlitten über mechanische Nocken, während die Stange in einer festen Spindel gehalten wird, und eine Schweizerdrehmaschine führt die Stange und den Spindelstock durch eine Führungsbuchse, sodass die Werkzeuge direkt an der Buchsenfläche schneiden. Die Konsequenz für die Werkstückaufnahme ist, dass Nockendrehautomaten sich bei der Spannung und Längenkontrolle auf die Spannzange verlassen, während Schweizer Maschinen diese Aufgabe zwischen einer Spannzange und einer Führungsbuchse aufteilen.
Beide Maschinentypen sind stangenbeschickte Präzisionsfertiger, und beide sind der Grund, warum es Spannzangen in den Typfamilien (36, 46, 52, 60, 630, 643) gibt, die BQUQ maschinell bearbeitet. Aber die Architekturen der Werkstückaufnahme sind grundlegend verschieden, und Spannzangen, die für die eine geeignet sind, passen oft nicht für die andere. Die Wahl des Maschinentyps – oder der Spannzange für eine bestehende Maschine – beginnt mit dem Verständnis, wo die Stange gestützt wird und wer die Teillänge bestimmt.
Die zwei Architekturen im Überblick
Ein Nockendrehautomat ist eine Einspindel- oder Mehrspindelmaschine, bei der mechanische Nocken auf einer Nockenwelle die Werkzeugschlitten und das Öffnen und Schließen der Spannzange antreiben. Die Spindel hält die Stange in einer Spannzange an der Spindelnase; Werkzeuge fahren vor und zurück, während sich die Nocken drehen. Die Teillänge wird gesteuert, indem die Stange gegen einen Anschlag geführt wird oder durch die eigene Indexierung der Spannzange, gefolgt vom Abstechen.
Eine CNC-Schweizerdrehmaschine ist eine Maschine mit gleitendem Spindelstock. Der Spindelstock, der die Stange in einer Spannzange greift, gleitet axial auf einer Führungsbahn und führt die Stange durch eine feste oder gleitende Führungsbuchse aus. Die Werkzeuge sind um die Führungsbuchse angeordnet und schneiden die Stange, während sie gerade über die Buchse hinausragt. Die Stange wird am Schnittpunkt gestützt, nicht freitragend von der Spindel.
| Merkmal | Nockendrehautomat | CNC-Schweizerdrehmaschine |
|---|---|---|
| Schlittenbewegung | Mechanische Nocken | CNC-Servoachsen |
| Stangenstützung am Schnitt | Nur Spindelspannzange | Spannzange + Führungsbuchse |
| Teillängensteuerung | Vorschubanschlag / Spannzangenindex | Spindelstockachsenposition |
| Typischer Stangendurchmesser | Klein bis mittel | Klein, oft unter ~32 mm Klasse |
| Rüstzeit | Nockenwechsel, Stunden | Programmwechsel, Minuten |
| Beste Teileform | Einfaches bis mittleres Drehen | Lange schlanke Teile, komplexe Profile |
Die Bereiche sind typisch, nicht limitierend – Nockendrehautomaten laufen immer noch mit großen Stückzahlen einfacher Teile zu sehr niedrigen Stückkosten, und Schweizer Maschinen sind überlegen, wo Teile lang im Verhältnis zu ihrem Durchmesser sind oder komplexes Fräsen im selben Zyklus benötigen.
Werkstückaufnahme: Die Aufgabe der Spannzange an jeder Maschine
Bei einem Nockendrehautomaten ist die Spannzange die gesamte Geschichte der Werkstückaufnahme. Sie greift die Stange für die Bearbeitung, gibt sie für den Vorschubhub frei, und ihr axiales Verhalten interagiert mit dem Vorschubmechanismus, der frische Stange zum Anschlag schiebt. Die Spannkraft der Spannzange muss stark genug sein, um Abstech- und Drehkräfte zu widerstehen, und konsistent genug, dass die zugeführte Länge nicht variiert.
Bei einer Schweizerdrehmaschine greift die Spindelstock-Spannzange die Stange für Vorschub und Rotation, während die Führungsbuchse – selbst oft ein spannzangenähnliches Element mit eigener Bohrung – die Stange direkt an den Werkzeugen stützt. Die Spindelstock-Spannzange in einer Schweizer Maschine ist ein Greif- und Vorschubelement; die Führungsbuchse ist das Genauigkeitselement, das entscheidet, wie gerade und vibrationsfrei die ausgefahrene Stange ist.
| Funktion | Nockendrehautomat-Spannzange | Schweizer Spindelstock-Spannzange | Führungsbuchse |
|---|---|---|---|
| Stange zum Schneiden greifen | Ja | Ja | Nein – stützt, ermöglicht Rotation |
| Stange zwischen Zyklen vorschieben | Ja | Ja (Spindelstockbewegung) | Nein – Stange gleitet durch sie |
| Geradheit der Stange am Werkzeug kontrollieren | Indirekt | Indirekt | Ja – stützt am Schnittpunkt |
| Verschleißmuster | Bohrung und Konus | Bohrung und Konus | Bohrungsverschleiß durch gleitende Stange |
Längenkontrolle: Wo die beiden wirklich auseinandergehen
Längengenauigkeit ist der klarste Unterschied in der Werkstückaufnahme. Bei einem Nockendrehautomaten wird die Vorschublänge mechanisch eingestellt: Die Stange läuft gegen einen Anschlag, die Spannzange klemmt, und der Anschlag fährt zurück. Wenn die Spannzange die Stange ein paar Mikrometer früher oder später greift oder die Reibung der Stange gegen den Vorschubfinger variiert, verschiebt sich die Vorschublänge und die Teillänge driftet. Konstruktionen mit fester Länge (Dead-Length) helfen, indem sie die Stange beim Klemmen nicht axial ziehen – der Unterschied zwischen Rückzug- und Dead-Length-Spannzangen ist eines der ersten Dinge, die man prüfen sollte, wenn die Teillängen bei Nockendrehautomaten wandern.
Bei einer Schweizerdrehmaschine ist die Spindelstockachse eine CNC-Servoachse, also ist die Teillänge ein Positionsbefehl, kein reibungsabhängiges Ereignis. Das axiale Verhalten der Spannzange ist für die Länge weniger wichtig; entscheidend ist, dass sie stark genug greift, um die Stange ohne Durchrutschen durch die Führungsbuchse zu schieben, weil der Spindelstock die Stange zwischen den Operationen buchstäblich durch die Buchse nach vorne stößt.
Die praktische Regel für Käufer: Wenn Sie Längenstreuung an einem Nockendrehautomaten sehen, prüfen Sie die Greifkonsistenz der Spannzange und den Vorschubmechanismus, bevor Sie die Maschine beschuldigen. Wenn Sie Längenstreuung an einer Schweizerdrehmaschine sehen, prüfen Sie die Spindelstock-Spannzange auf Schlupf unter Vorschubschub und die Bohrung der Führungsbuchse auf Verschleiß.
Stangenvorschub und der andere Partner der Spannzange
Nockendrehautomaten verwenden historisch Vorschubfinger – spannzangenähnliche Elemente im Stangenzuführer oder im Spindelheck – die die Stange nur während des Vorschubhubs greifen und dann freigeben, damit die Hauptspannzange das Schneiden übernimmt. Der Vorschubfinger ist wie eine Spannzange auf die Stange abgestimmt, und verschlissene Vorschubfinger verursachen unregelmäßige Vorschublängen, genau wie verschlissene Spannzangen.
Schweizer Maschinen ziehen Stangenmaterial kontinuierlich von einem Stangenzuführer durch den Spindelstock und die Führungsbuchse. Die Schnittstelle zwischen Stangenzuführer, Spindelstock-Spannzange und Führungsbuchse ist eine Kette von Bohrungen, die alle die Stange freigeben müssen: ein Einsatzrohr im Stangenzuführer, die Spannzangenbohrung und die Buchsenbohrung. Jede ist auf die Stange abgestimmt, und jede ist ein Verschleißpunkt. Unser Leitfaden zu Stangenvorschub und Werkstückaufnahme behandelt diese Kette im Detail.
| Element des Stangenpfads | Nockendrehautomat | Schweizerdrehmaschine |
|---|---|---|
| Stangenzuführrohr | Vorschubfinger am Spindelheck | Einsatzrohr, Stange wird nach vorne geschoben |
| Hauptspannung | Spindelspannzange | Spindelstock-Spannzange |
| Stützung in der Schnittzone | Keine (Spindelnase) | Führungsbuchse an den Werkzeugen |
| Bohrungsverschleißpunkte | Spannzange, Vorschubfinger | Spannzange, Buchse, Einsatzrohr |
Die Spannzange für die Maschine wählen
Beide Maschinentypen verwenden Spannzangen aus derselben Familienlogik: Passen Sie die Typnummer an die Schnittstelle von Futter und Zugrohr der Maschine an, dann passen Sie die Bohrung an die Stange an. Aber der Schwerpunkt unterscheidet sich. Für Nockendrehautomaten priorisieren Sie Greifkonsistenz und Dead-Length-Verhalten – die Spannzange ist an der Längensteuerung beteiligt. Für Schweizer Maschinen priorisieren Sie den Griff der Spindelstock-Spannzange unter Vorschubschub und behandeln Sie die Führungsbuchse als Präzisionsverschleißteil mit eigener Bohrungsspezifikation und Austauschplan.
Schweizer Aufbauten fügen ein zweites Element hinzu, das die meisten Käufer vergessen: die Führungsbuchse selbst. Feste Buchsen führen die Stange in einer Gleitlagerbohrung; gleitende Buchsen bewegen sich mit dem Spindelstock und eliminieren die Exposition der Stange zwischen Buchse und Schnitt. Beide Typen benötigen Bohrungen, die mit derselben Disziplin wie eine Spannzangenbohrung auf die Stange abgestimmt sind. Wir erläutern die Wahl zwischen fest und gleitend in unserer Führungsbuchsen-Abdeckung von Schweizer Spannzangensystemen.
Was eine Fabrik bieten sollte
Eine Spannzangenfabrik, die beide Maschinentypen bedient, kann das richtige Element für jedes anbieten: Nockendrehautomat-Spannzangen in den Familien 36/46/52/60/630/643, Schweizer Spindelstock-Spannzangen, Führungsbuchsen-Rohlinge oder fertige Buchsen und die Futter, die sie aufnehmen. BQUQ bearbeitet Spannzangen und Spannfutter aus gehärteter Legierung und Federstahl auf einer CNC-Linie mit einer Toleranz von ±0,005 mm, unter ISO9001-Kontrolle in einer Fabrik in Dongguan – mit Feder-, Stanz-, Kühlkörper- und CNC-Linien daneben, kann dieselbe Fabrik, die Ihre Spannzange anbietet, auch die Teile anbieten, die diese Maschinen herstellen werden. Sehen Sie sich das Sortiment an Automatendreh-Spannzangen und die Schweizer und 2J-Spannfutter an, dann senden Sie Maschinenmarke, Modell und Stangenspezifikation an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Verwenden Nockendrehautomaten und Schweizerdrehmaschinen dieselben Spannzangen?
A: Normalerweise nicht. Die Spannzangenfamilie (Typnummer, Konus und Gewinde) muss zur Schnittstelle von Futter und Zugrohr der Maschine passen, und Schweizer Spindelstock-Spannzangen arbeiten mit einem Führungsbuchsensystem, das ein Nockendrehautomat nicht hat. Geben Sie immer Maschinenmarke und -modell an.
F: Warum halten Schweizerdrehmaschinen lange schlanke Teile besser?
A: Die Stange wird von der Führungsbuchse unmittelbar hinter den Werkzeugen gestützt, sodass die Schnittzone einen kurzen, steifen Stangenabschnitt sieht. Ein Nockendrehautomat schneidet eine freitragende Stange, die sich durchbiegt und chattert, wenn die Länge zunimmt.
F: Welche Maschine benötigt Dead-Length-Spannzangen?
A: Nockendrehautomaten profitieren am meisten, weil die Teillänge durch mechanischen Vorschub gesteuert wird und jeder axiale Zug von der Spannzange sie verschiebt. Schweizer Maschinen steuern die Länge über die Servoachsenposition, daher ist Greifschlupf wichtiger als Rückzugsverhalten.
F: Was verschleißt bei einer Schweizerdrehmaschine schneller, die Spannzange oder die Buchse?
A: Normalerweise die Führungsbuchse, weil die Stange unter voller Schnittlast durch sie gleitet, während die Spannzange nur greift und freigibt. Buchsen sind Präzisionsverschleißteile – prüfen Sie die Bohrung und ersetzen Sie sie planmäßig, bevor Stangenwackeln Teile ruiniert.
F: Sind Nockendrehautomaten neben Schweizer CNC veraltet?
A: Nein. Nockendrehautomaten gewinnen weiterhin bei einfachen Teilen mit hoher Stückzahl und sehr niedrigen Zykluskosten, und ihre mechanische Einfachheit eignet sich für lange, stabile Läufe. Schweizer CNC gewinnt bei Komplexität, schnellem Umrüsten und schlanker Geometrie. Der Spannzangenbedarf folgt der Maschine, nicht der Mode.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


