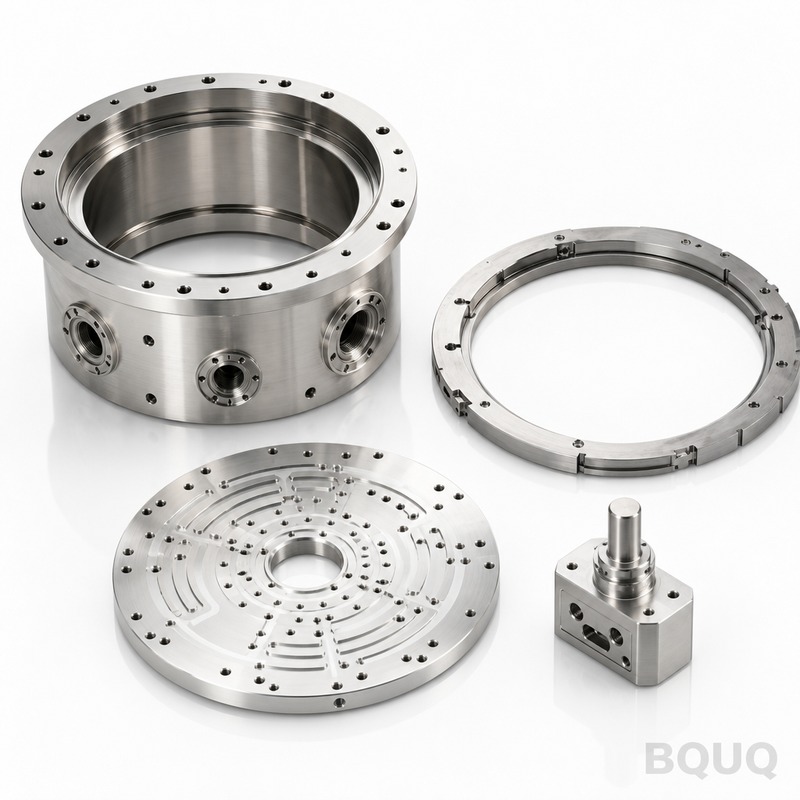
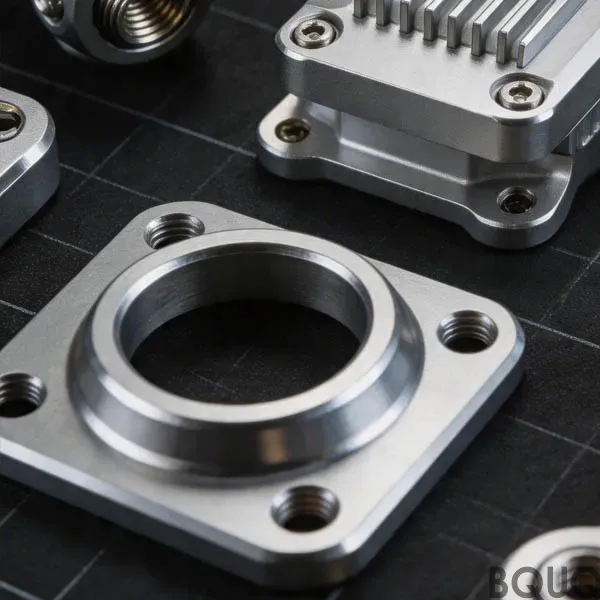
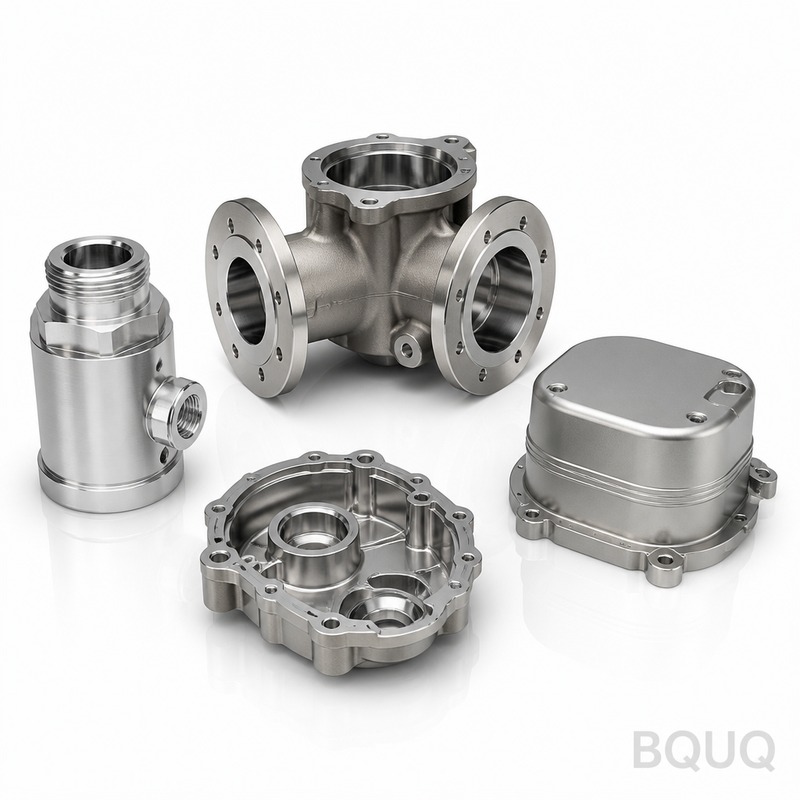
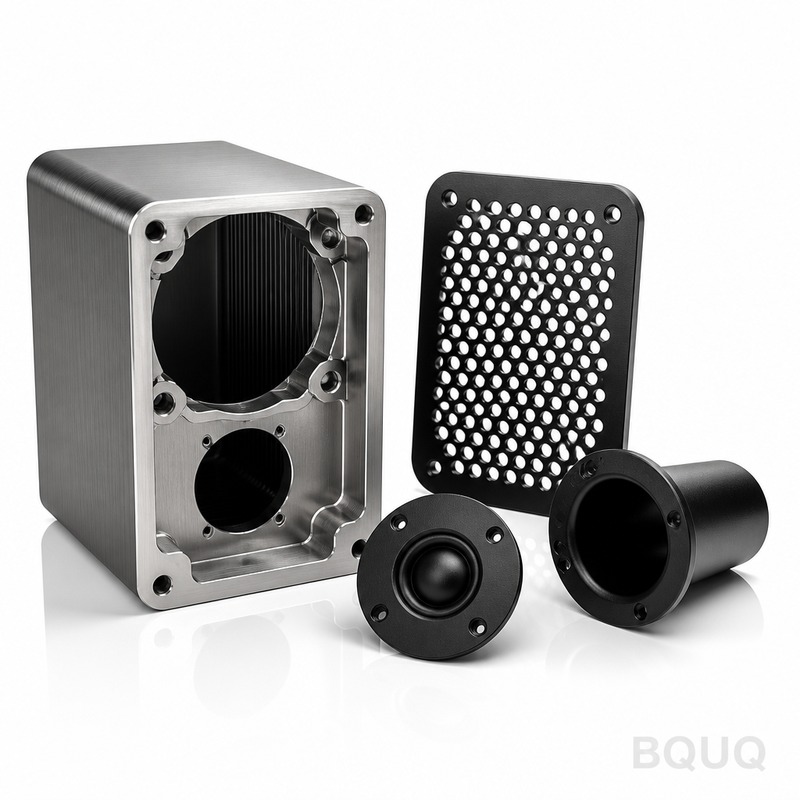
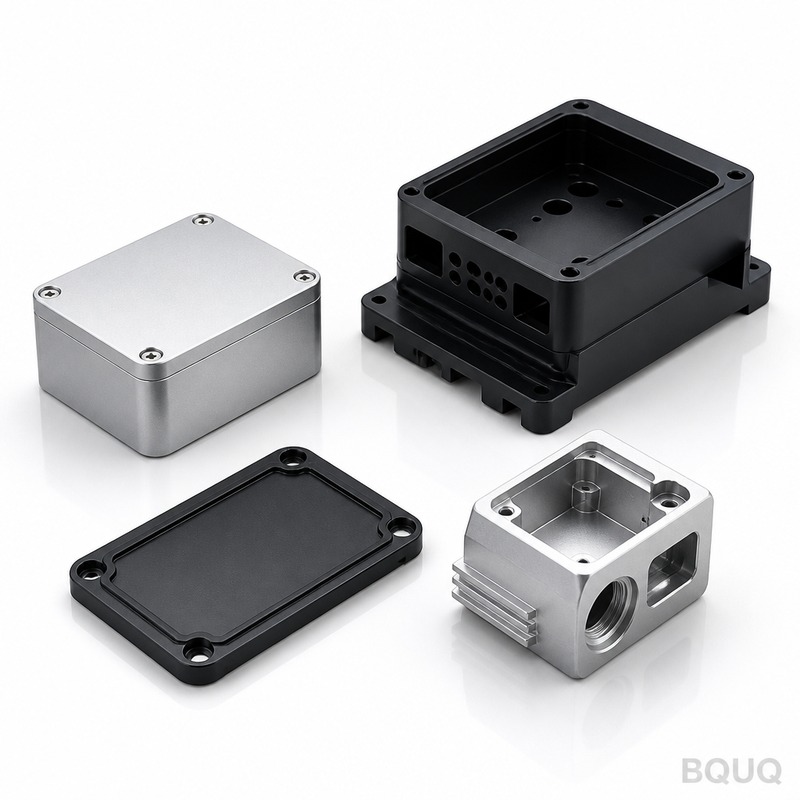
Diese CNC-gefrästen Halbleiterkammerteile sind die vakuumdichten, plasmaresistenten Gehäuse, die die Waferverarbeitungsschritte beherbergen. Wir halten die Wandstärke auf 0,005 mm
Diese CNC-gefrästen Halbleiterkammerteile sind die vakuumdichten, plasmaresistenten Gehäuse, die die Waferverarbeitungsschritte beherbergen. Wir halten die Wandstärke auf ±0,005 mm, erreichen einen Ru
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Diese CNC-gefrästen Halbleiterkammerteile sind die vakuumdichten, plasmaresistenten Gehäuse, die die Waferverarbeitungsschritte beherbergen. Wir halten die Wandstärke auf ±0,005 mm, erreichen einen Rundlauf von 0,005 mm an allen Dichtflächen und liefern Erstmuster in 5 Tagen – nicht in 15. Jedes Teil wird aus zertifiziertem Aluminium- oder Edelstahlbarren auf 3-Achs- und 5-Achs-Maschinen gefräst und anschließend harteloxiert auf eine Oberflächenhärte von 60 HRC-Äquivalent für Erosionsbeständigkeit in aggressiven Ätz- und Abscheidungsumgebungen.
Wie wir die Vakuumdichtnuten bearbeiten
Die Dichtnut ist das Herzstück jeder Kammer – ein Leckpfad hier zerstört den Prozess. Wir schneiden diese Nuten mit speziellen Einpunktwerkzeugen, nicht mit Universal-Schaftfräsern. Unsere CNC-Programme verwenden Gleichlauffräsen bei 12.000 U/min mit einer Zustellung von 0,02 mm, wodurch eine Oberfläche entsteht, die O-Ringe gleichmäßig komprimiert. Wir prüfen jede Nut mit einem kalibrierten Luftmessgerät, nicht nur mit einem Profilometer. Ergebnis: Helium-Leckraten unter 1×10⁻⁹ mbar·L/s bei jeder Kammer, die wir liefern.
Materialien und Wärmebehandlung für Plasmabeständigkeit
Wir verwenden für die meisten Kammern 6061-T6-Aluminium, da es Wärmeleitfähigkeit (167 W/m·K) und Bearbeitbarkeit ausbalanciert. Für Fluor-basierte Plasmen wechseln wir auf 316L-Edelstahl oder Inconel 625 – diese Legierungen widerstehen Halogenangriffen, die Standardaluminium auflösen. Nach dem Fräsen wenden wir Harteloxierung (Typ III) auf 50–60 HRC oder chemisches Vernickeln auf 48–52 HRC bei Edelstahl an. Die T6-Vergütung wird durch Leitfähigkeitstests an jedem eingehenden Barren verifiziert.
Inspektion vor jeder Lieferung: KMM, Luftmessgerät und Laser
Wir verlassen uns nicht auf Stichproben. Jedes Kammerteil erhält eine vollständige KMM-Inspektion mit einer Sonde mit 0,001 mm Auflösung – 40 bis 120 Messpunkte je nach Geometrie. Dichtnuten werden mit demselben Luftmessgerät gemessen, das auch in der Endmontage verwendet wird. Die Oberflächengüte wird mit einem Laser-Profilometer geprüft, nicht mit einem handgeführten Kratzmessgerät. Alle Daten werden in einem PDF-Bericht mit Ihrer Bestellnummer gespeichert und Ihnen vor dem Versand des Teils zugesandt.
Warum 5-Achs-Fräsen besser ist als 3-Achs für Kammeranschlüsse
Kammerwände haben abgewinkelte Anschlüsse, Gaseinlasslöcher und Kühlkanäle, die eine 3-Achs-Maschine ohne mehrere Aufspannungen nicht erreichen kann. Jede Aufspannung erhöht das Rundlaufrisiko. Unsere 5-Achs-DMG-MORI-Maschinen bearbeiten diese Merkmale in einer einzigen Aufspannung und halten die Positionstoleranz auf ±0,01 mm über das gesamte Teil. Wenn Ihre Zeichnung einen Anschlusswinkel von 30° oder 45° vorsieht, bearbeiten wir ihn in einem Durchgang – ohne sekundäre EDM- oder Bohroperation.
Lieferzeit und Keine-Mindestbestellmenge-Politik für Prototypen und Hochlauf
Die Standardlieferzeit beträgt 5–7 Tage für einen einzelnen Prototypenkammer und 15 Tage für eine Charge von 50. Wir legen keine Mindestbestellmenge fest – bestellen Sie ein Teil zur Qualifizierung und skalieren Sie dann auf 500. Dies ist Präzisionsfertigung in China mit einer Besonderheit: Wir betreiben unsere eigenen Bearbeitungslinien, sodass wir den Zeitplan kontrollieren. Kein Makler, kein Zwischenhändler, kein Warten auf eine freie Schicht bei einem Unterauftragnehmer.
Oberflächengüteoptionen: Ra 0,4 bis Ra 1,6, je nach Ihrem Prozess
Kammerinnenräume, die Plasma ausgesetzt sind, benötigen Ra 0,4 µm, um Partikelabrieb zu reduzieren – das erreichen wir mit einem 4-Schneiden-Hartmetallschaftfräser bei 0,01 mm radialer Eingriffstiefe, gefolgt von einem 2-µm-Diamantdurchgang. Für Kühlkanäle, wo Rauheit die Wärmeübertragung verbessert, lassen wir Ra 1,6 µm. Die folgende Tabelle zeigt unsere Standardoptionen; teilen Sie uns Ihre Spezifikation mit, und wir treffen sie ohne Zusatzkosten, es sei denn, die Geometrie erfordert kundenspezifische Werkzeuge.
Parameter
Standardbereich
Hinweise
Materialien
6061-T6 Al, 316L SS, Inconel 625
Zertifiziert mit Rückverfolgbarkeit des Barrens
Max. Teilgröße
800 mm × 600 mm × 400 mm
Größer auf Anfrage
Härte (Al nach Eloxierung)
50–60 HRC
Typ III Eloxierung, 25–50 µm Dicke
Härte (SS nach Ni-Beschichtung)
48–52 HRC
Chemisches Nickel, 20–30 µm
Toleranz (bearbeitet)
±0,005 mm
Auf kritischen Dichtflächen
Toleranz (allgemein)
±0,02 mm
ISO 2768-fein
Oberflächengüte
Ra 0,4 µm bis Ra 1,6 µm
Gemessen mit Laser-Profilometer
Rundlauf (konzentrische Merkmale)
0,005 mm TIR
Verifiziert auf KMM
Lieferzeit (Prototyp)
5 Tage
Ab Zeichnungsfreigabe
Lieferzeit (Charge von 50)
15 Tage
Keine Mindestbestellmenge – bestellen Sie 1 oder 500
Wie wir kundenspezifische Anschlussgrößen und nicht standardmäßige Flansche handhaben
Ihre Kammer kann einen CF-Flansch, ISO-K oder ein proprietäres Klemmsystem verwenden. Wir bearbeiten alle aus Rohbarren – kein Schweißen, kein Löten. Die Flanschfläche wird auf 0,002 mm Ebenheit geläppt, und Bolzenlöcher werden auf ±0,05 mm wahre Position gebohrt. Wenn Ihre Zeichnung einen Anschluss spezifiziert, der nicht in unserer Standardwerkzeugbibliothek ist, programmieren wir ihn direkt. Unsere CAM-Software handhabt Helixinterpolation für Gewinde, sodass Sie keine separaten Einsätze benötigen.
Wie hoch ist die Mindestbestellmenge für diese Teile?
Keine Mindestbestellmenge – wir bearbeiten ein einzelnes Prototypenkammerteil zur Qualifizierung und skalieren dann auf jede benötigte Menge.
Können Sie die Anschlusswinkel und Kühlkanäle nach meiner Zeichnung anpassen?
Ja, unsere 5-Achs-Maschinen schneiden jeden Winkel von 0° bis 90° mit ±0,01 mm Positionsgenauigkeit, und wir bohren Kühlkanäle bis zu 300 mm Tiefe mit einem Mindestdurchmesser von 3 mm.
Wie verifizieren Sie die Qualität vor dem Versand?
Jedes Teil erhält eine vollständige KMM-Inspektion mit 0,001 mm Auflösung, Dichtnuten werden luftgemessen, und die Oberflächengüte wird laservermessen – alle Daten werden Ihnen als PDF-Bericht zugesandt.
Wie hoch ist Ihre tatsächliche Lieferzeit für eine Charge von 20 Kammern?
Wir liefern eine Charge von 20 in 10 Tagen ab Zeichnungsfreigabe, und wir bestätigen den Zeitplan per E-Mail innerhalb von 12 Stunden nach Erhalt Ihrer RFQ.
Warum wir Kammern intern bearbeiten, nicht auslagern
Die meisten Fabriken in Dongguan vergeben Kammerarbeiten an eine zweite Werkstatt. Wir nicht. Unsere eigenen 20 CNC-Maschinen laufen rund um die Uhr, und unser QC-Team sitzt auf derselben Etage wie die Bediener. Deshalb können wir 0,005 mm Rundlauf garantieren – der Bediener bringt das Teil zur KMM, nicht quer durch die Stadt. Deshalb erreichen wir auch 5-Tage-Prototypen: keine Warteschlange bei einem externen Lieferanten. Dies ist Präzisionsfertigung in China, aber mit der Kontrolle eines Einzelstandortbetriebs.
Senden Sie Ihre Zeichnung für diese CNC-gefrästen Halbleiterkammerteile und erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten mit Preis, Lieferzeit und einer DFM-Überprüfung – kostenlos, unverbindlich.