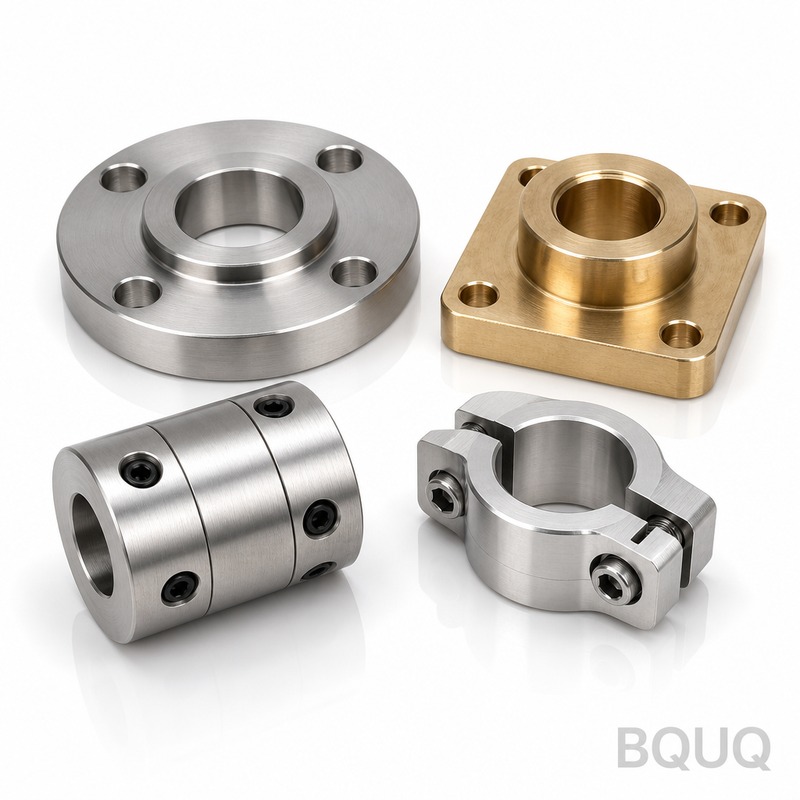
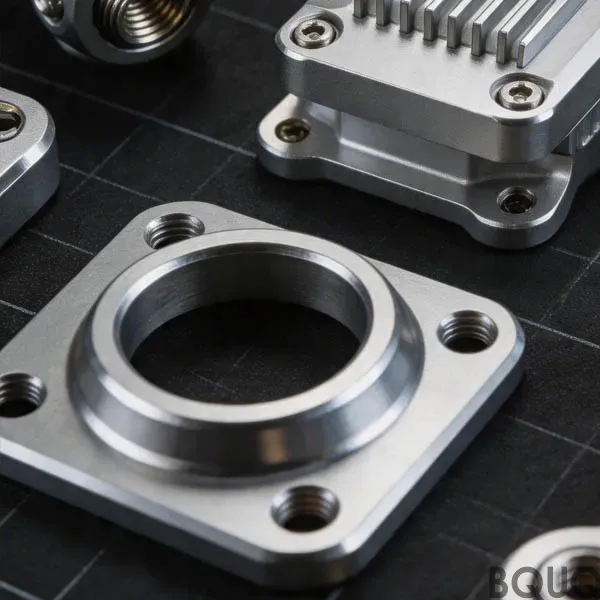
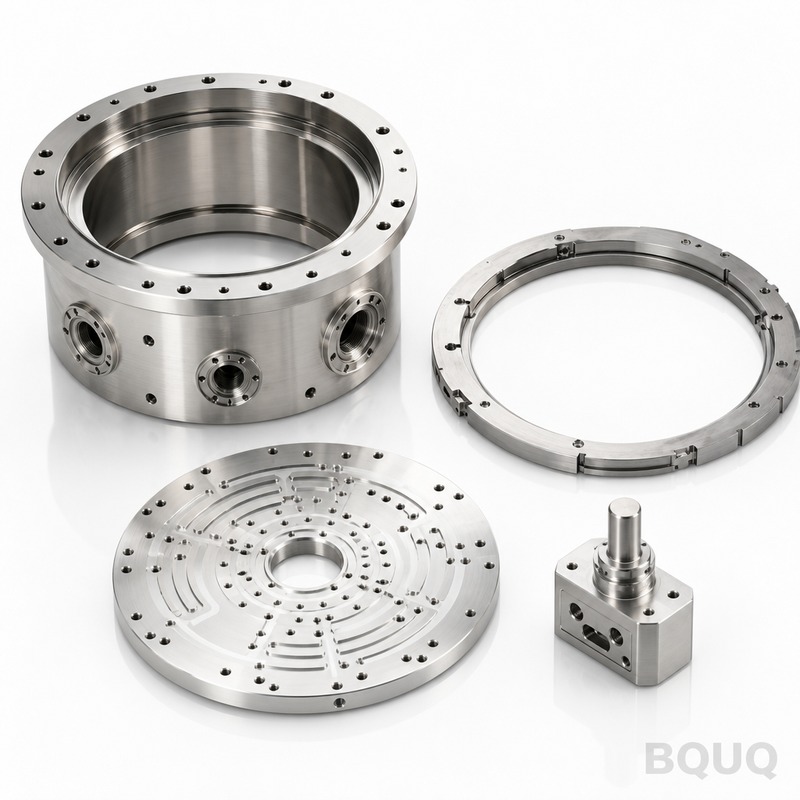
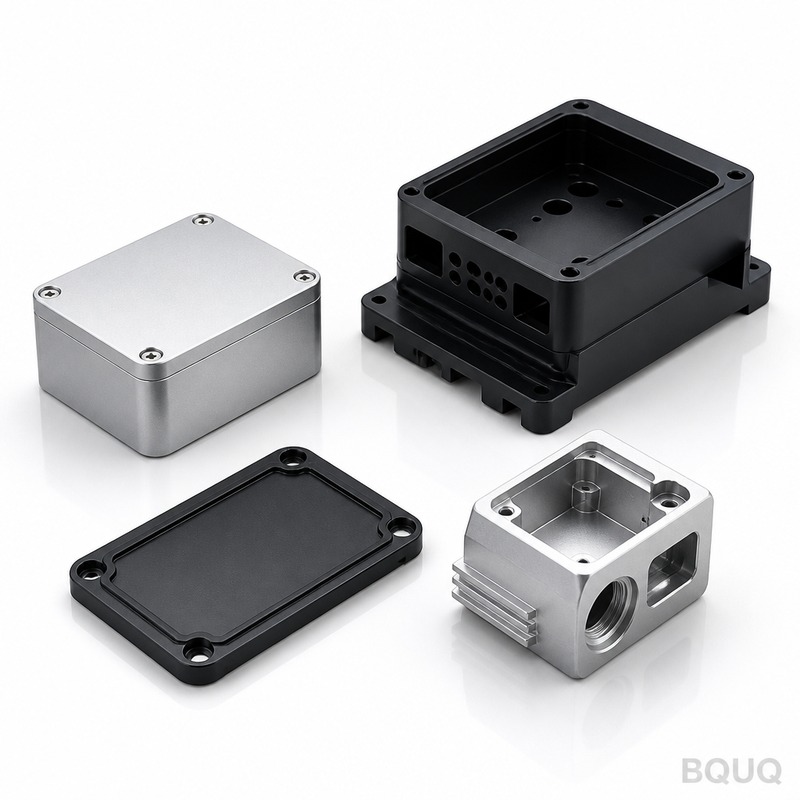
Dies sind CNC-gefräste Flansche und Kupplungen zur Übertragung von Drehmoment zwischen Wellen, zur Montage von Spannfuttern oder zur Positionierung von Vorrichtungen – alle in ei
BQUQ CNC-Präzisionsflansche und Kupplungen | Null-Rundlauf-Naben, 24h Lieferzeit
Dies sind CNC-gefräste Flansche und Kupplungen zur Übertragung von Drehmoment zwischen Wellen, zur Montage von Spannfuttern oder zur Positionierung von Vorrichtungen – alle in einer Aufspannung in u
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies sind CNC-gefräste Flansche und Kupplungen zur Übertragung von Drehmoment zwischen Wellen, zur Montage von Spannfuttern oder zur Positionierung von Vorrichtungen – alle in einer Aufspannung in unserem Werk in Dongguan gefertigt. Wir halten einen radialen Rundlauf von 5 µm und Bohrungstoleranzen von ±0,005 mm ein, mit einer Härte von bis zu 58 HRC auf Anfrage. Die typische Lieferzeit für kleine Serien beträgt 7 Tage, und wir bieten keine Mindestbestellmenge für Standard-Rohlingsgrößen.
Wie wir Rundlauf an der Pilotbohrung und der Flanschfläche eliminieren
Rundlauf verkürzt die Werkzeugstandzeit und beeinträchtigt die Konzentrizität der Teile. Wir bearbeiten die Pilotbohrung und die Flanschfläche in derselben Spannoperation auf unseren 5-Achs-Fräsmaschinen von Mazak. Das bedeutet, dass die Bezugselemente ohne erneutes Spannen geschnitten werden, sodass die geometrische Beziehung nicht vom Können des Bedieners abhängt. Bei kritischen Kupplungen fügen wir einen finalen Schälschnitt mit einer CBN-Wendeschneidplatte hinzu – dieser entfernt die kaltverfestigte Schicht aus dem Schruppen und bringt die Oberflächengüte auf Ra 0,4 µm. Unsere Prüfberichte zeigen tatsächliche Rundlaufwerte, nicht nur „innerhalb der Spezifikation"-Aussagen.
Materialien und Wärmebehandlung, die wir für Flansche und Kupplungen verwenden
Wir führen 1045, 4140, 4340 und 17-4PH Edelstahl in Rundstahl und Blech. Für Standardflansche verwenden wir 1045 im normalisierten Zustand (HB 170-210) und schlichten die Passflächen. Wenn Sie Verschleißfestigkeit benötigen, bieten wir das Durchhärten von 4140 auf 28-32 HRC oder das Induktionshärten von Bohrung und Passfedernut auf 50-55 HRC an. Für korrosive Umgebungen wird 17-4PH im H1025-Zustand (33-38 HRC) geliefert. Wir bearbeiten auch Aluminiumflansche aus 6061-T6 und 7075-T6 für Servomotorhalterungen, bei denen das Gewicht kritisch ist.
Bohrungsbearbeitung: Honen vs. Feinbohren vs. Innenrundschleifen
Die Bohrung ist der Ort, an dem die meisten Kupplungsausfälle beginnen. Für Bohrungen unter 25 mm feinbohren wir mit einer PCD-Wendeschneidplatte und halten dabei die H7-Toleranz und eine Oberflächengüte von 0,8 µm Ra ein. Für Bohrungen von 25-80 mm wechseln wir zum Honen mit Sunnen – dies erzeugt ein Kreuzschliffmuster, das Schmiermittel zurückhält und Reibkorrosion an Keilwellen reduziert. Für Bohrungen über 80 mm oder solche, die gehärtete Oberflächen über 45 HRC erfordern, schleifen wir innen mit einer CBN-Scheibe. Wir verwenden keine Reibahlen für Endbohrungen; Reibahlen kopieren den vorhandenen Positionsfehler des Lochs. Bohren oder Schleifen korrigiert diesen.
Auswuchten und Passfedernormen für Hochgeschwindigkeitsrotation
Wenn sich Ihre Kupplung mit mehr als 3.000 U/min dreht, beschädigt Unwuchtschwingung die Lager. Wir wuchten jeden Flansch über 150 mm Durchmesser dynamisch auf Güteklasse G2.5 gemäß ISO 1940-1. Für Passfedernuten schneiden wir nach DIN 6885 oder ANSI B17.1 mit einem Räumwerkzeug, nicht mit einem Schaftfräser. Eine geräumte Passfedernut hat parallele Seiten und einen flachen Boden – ein Schaftfräser hinterlässt einen Radius, der die effektive Scherfläche um bis zu 15% reduziert. Wir bieten auch Evolventenverzahnungen (DIN 5480) auf Anfrage an. Jedes ausgewuchtete Teil ist auf der Flanschfläche mit dem Restunwucht-Wert markiert.
Prüfung vor jedem Versand: CMM- und Härteprüfberichte
Jede Flanschkupplung verlässt unser Werk mit drei Dokumenten: einem Maßbericht von unserer Zeiss-Koordinatenmessmaschine (Genauigkeit ±1,5 µm), einem Oberflächenprofil-Ausdruck und einem Materialzertifikat mit Schmelznummer. Wir führen keine Stichprobenprüfung durch – wir messen 100% der kritischen Maße an 100% der Teile. Für den Rundlauf verwenden wir eine Talyrond-Rundheitsmessmaschine, nicht einen Prismenblock und eine Messuhr. Der Unterschied ist entscheidend: Ein Prismenblock-Test kann Lappenungsfehler übersehen. Wenn das Teil eine Passfedernut hat, überprüfen wir die Position der Passfedernut mit einem optischen Komparator vor dem Entgraten.
Oberflächenbehandlungsoptionen: Von bearbeitet über Brünieren bis hin zu chemisch Nickel
Blank bearbeiteter Stahl rostet in feuchter Luft innerhalb einer Woche. Wir bieten drei Standardoberflächen an. Brünieren (MIL-DTL-13924) für den Innenbereich, mit einer Dicke von 0,5 µm und guter Ölretention. Chemisch Nickel (AMS 2404) mit 25 µm für Korrosionsbeständigkeit – dies empfehlen wir für Abwaschumgebungen. Für Aluminiumflansche härten wir hartanodisiert auf 60 HRC-Äquivalent (gemäß MIL-A-8625 Typ III) mit einer 50 µm Beschichtung. Wir bieten standardmäßig kein Verzinken an, da es hochfeste Stähle über 40 HRC wasserstoffversprödet, es sei denn, sie werden gebacken – wir können es tun, aber wir werden Sie bitten, eine Freigabeerklärung zu unterschreiben.
Konstruktionsprüfungen für Flanschkupplungen vor der Angebotserstellung
Senden Sie uns Ihre Zeichnung, aber prüfen Sie zuerst drei Dinge. Erstens: Die Pilotbohrung sollte das Bezugselement sein, nicht der Lochkreis. Zweitens: Wenn der Flansch-Außendurchmesser 200 mm überschreitet, teilen Sie uns die erforderliche Wuchtgüte mit – G2.5 fügt eine Stunde Bearbeitungszeit hinzu. Drittens: Geben Sie die Gewindetoleranzklasse für alle Gewindebohrungen an (2B ist Standard, 3B für starke Vibrationen). Wir werden dieselben Probleme in Ihrer Zeichnungsprüfung kennzeichnen. Unsere Ingenieure weisen auf fehlende GD&T-Angaben innerhalb von 4 Stunden nach Erhalt Ihrer Datei hin. Wir bearbeiten nach ISO 2768-mK für unbemaßte Merkmale, aber wir bevorzugen es, wenn Sie alles bemaßen.
T6-Zustand oder Hartanodisieren auf 60 HRC-Äquivalent
Bohrungstoleranz
H7 Standard (bis H5 mit Schleifen)
Oberflächengüte
Ra 0,4 µm an Bohrungen, Ra 0,8 µm an Flächen
Radialer Rundlauf (Pilotbohrung zu Bohrung)
5 µm TIR maximal
Wuchtgüte
G2.5 gemäß ISO 1940-1 (über 150 mm Außendurchmesser)
Standard-Lieferzeit
7 Tage für Mengen unter 100 Stück
Mindestbestellmenge
Keine Mindestbestellmenge (1 Stück akzeptiert)
Ursprungsland
Hergestellt in China, Werk Dongguan
Wie hoch ist die Mindestbestellmenge für kundenspezifische Flanschkupplungen?
Keine Mindestbestellmenge – wir fertigen einzelne Prototypen und Serien mit einer Million Stück mit demselben Qualitätssystem.
Können Sie eine Standard-Flanschzeichnung für meine vorhandene Motorhalterung anpassen?
Ja, wir akzeptieren DXF, STEP oder PDF und zeichnen Ihren Lochkreis und Ihre Pilotbohrung innerhalb von 24 Stunden neu, um sie an den Motorflansch anzupassen.
Wie garantieren Sie den 5 µm Rundlauf bei jedem Teil?
Wir messen 100% der Teile auf einer Talyrond-Rundheitsmessmaschine und legen den numerischen Bericht der Lieferung bei, nicht nur ein Bestanden/Nicht bestanden-Zertifikat.
Was ist die schnellste Lieferzeit für einen Eilauftrag von 10 Kupplungen?
Wenn das Material auf Lager ist (1045 oder 6061-T6), können wir innerhalb von 3 Tagen per Luftfracht aus unserem Werk in Dongguan versenden.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden. Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder senden Sie sie uns über WhatsApp an +86 13713157787. Wir antworten mit einem Stückpreis, einer Lieferzeit und einer Konstruktionsprüf-Checkliste – kein generischer Verkaufsgespräch. Dies ist Präzisionsfertigung aus einer 20 Jahre alten chinesischen Fabrik, die Ihre Toleranz als Vertrag behandelt, nicht als Vorschlag.