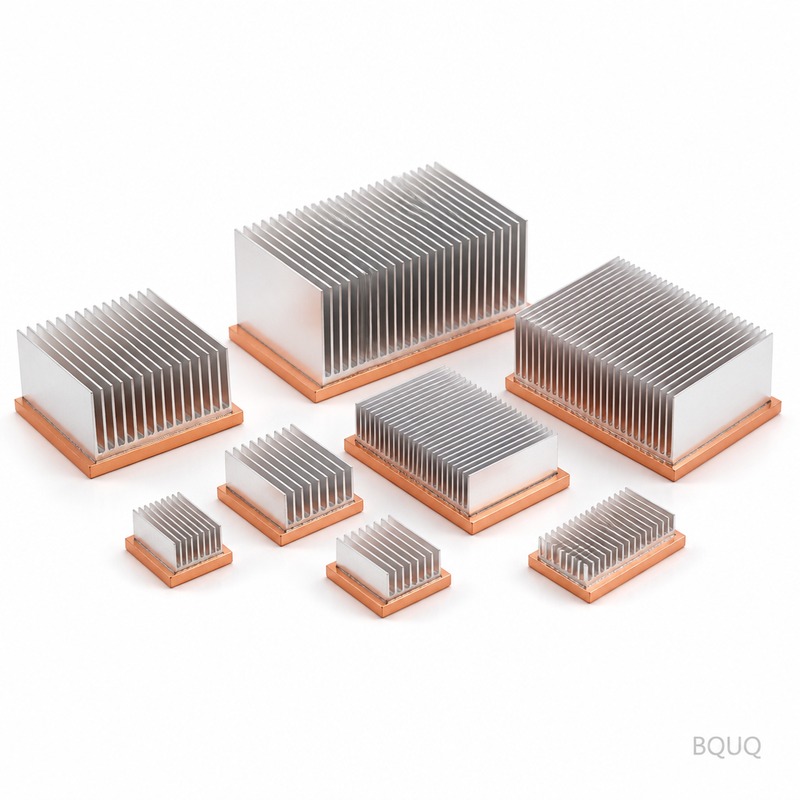
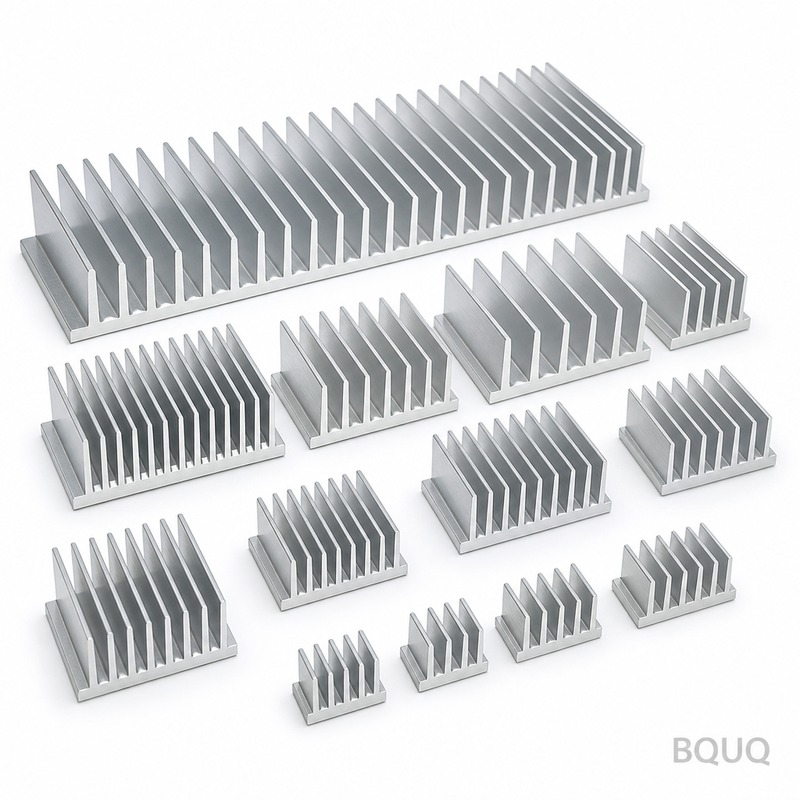
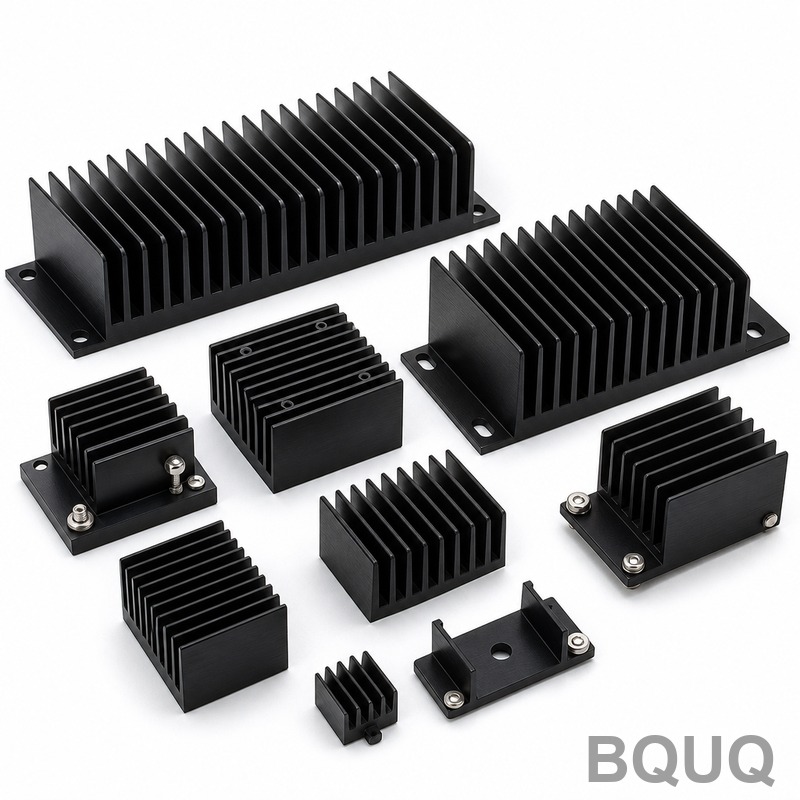
OEM-Aluminium-Kühlkörper-Service: pure copper C110, 0.5 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships...
OEM-Aluminium-Kühlkörper-Service
OEM-Aluminium-Kühlkörper-Service: pure copper C110, 0.5 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dieser OEM-Aluminium-Kühlkörper-Service umfasst 120 x 80 x 50 mm mit 22 mm hohen Lamellen bei 4,0 mm Teilung und liefert 0,35 K/W bei ΔT = 60 K. Das Stanzen hält die Lamellenteilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm, mit 0,10 mm Ebenheit über 100 mm auf der Montagefläche. Ein einzelner Hub mit 250 T formt das gesamte Teil in einem 12-s-Zyklus, und Hartanodisierung Typ III, 25-40 µm, ist verfügbar.
Dieser OEM-Aluminium-Kühlkörper-Service umfasst 120 x 80 x 50 mm in Reinkupfer C110, mit 22 mm hohen Lamellen bei 4,0 mm Teilung. Die thermische Leistung beträgt 0,35 K/W bei ΔT = 60 K, bestätigt durch optischen Komparator 0,002 mm, mit verfügbarer Hartanodisierung Typ III, 25-40 µm.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein reproduzierbares Lamellenprofil von 0,5 mm, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm bleibt.
Da Boden und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. 0,10 mm Ebenheit über 100 mm auf der Montagefläche werden direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein einzelner Hub mit 250 T formt den gesamten OEM-Aluminium-Kühlkörper-Service, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,03 mm, und der 12-s-Zyklus speist eine Linie mit 300.000 Stück.
Ein Lieferant deckt nun Lamellenstärken von 0,5 mm bis 0,5 mm aus derselben 250-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten bedeutet.
Das Pressen von Reinkupfer C110 hält den OEM-Aluminium-Kühlkörper-Service leicht, ab 280 g je nach Umschließung, ohne die Lamellendichte zu opfern, was dort wichtig ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Materialauswahl und Oberflächenfinish
Das Standardmaterial ist Reinkupfer C110, geliefert mit Hartanodisierung Typ III, 25-40 µm. Für Anwendungen, bei denen die Exposition gegenüber Telekommunikation und Basisstationen ein Thema ist, empfehlen wir den passivierten Weg; wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
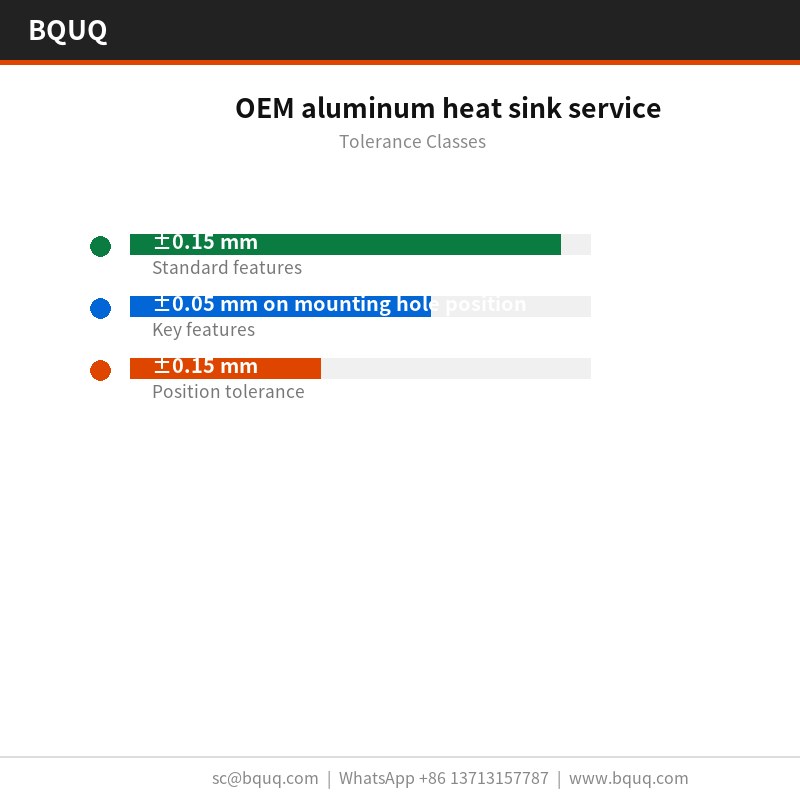
Allgemeine Abmessungen laufen auf ±0,15 mm, wobei kritische Merkmale wie ±0,05 mm bei der Position der Montagelöcher separat gehalten werden. Die umgeformte Geometrie erbt die Werkzeugwiederholbarkeit von ±0,03 mm, und die Lochposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor dem Werkzeugbau zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granit-Messplatte bei 25 °C gegen eine Grenze von 0,10 mm über 100 mm geprüft, und die Lamellenteilung wird optisch auf ±0,03 mm verifiziert. Berichte gehen mit jeder Charge mit.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Maße und 1,5 für allgemeine, mit optischem Komparator 0,002 mm bei jedem Erstmuster. Abweichungen über ±0,15 mm lösen eine Sortierung der gesamten Charge aus.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, weil 0,10 mm über 100 mm bei 120 x 80 x 50 mm auf einer Platte, die nicht geläppt wurde, anders abgelesen werden. Die Aufzeichnungen bewahren beide Messwerte auf.
Die Endverpackung ist PE-Beutel + Exportkarton, 20 kg pro Karton. Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gegen die ISO9001-Akte aufbewahrt.
Wo ein OEM-Aluminium-Kühlkörper-Service in Stückzahlen für Telekommunikation und Basisstationen läuft, entscheidet die Teil-zu-Teil-Konsistenz über Feldrückläufer. ±0,03 mm bei einer Serie von 300.000 Stück halten die thermische Kurve innerhalb eines Bandes.
Verpackungs- und Vibrationsvorschriften für Telekommunikation und Basisstationen drängen zu einer einteiligen Konstruktion. Ein gestanzter OEM-Aluminium-Kühlkörper-Service hat keinen Klebstoff, der kriechen kann, was die übliche Versagensart bei zweiteiligen Kühlern ist.
Konstrukteure, die an Telekommunikation und Basisstationen arbeiten, fragen nach der Ebenheit, bevor sie nach thermischen Daten fragen, weil die Montage von Telekommunikation und Basisstationen automatisiert ist und ein nicht ebener Boden die Linie stoppt.
Auslegungen für Telekommunikation und Basisstationen laufen oft mit einem Zwangs Luftweg von 2,0 m/s. 0,35 K/W bei ΔT = 60 K, natürliche Konvektion bedeutet, dass Telekommunikation und Basisstation ihr Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten können.
Spezifikationen
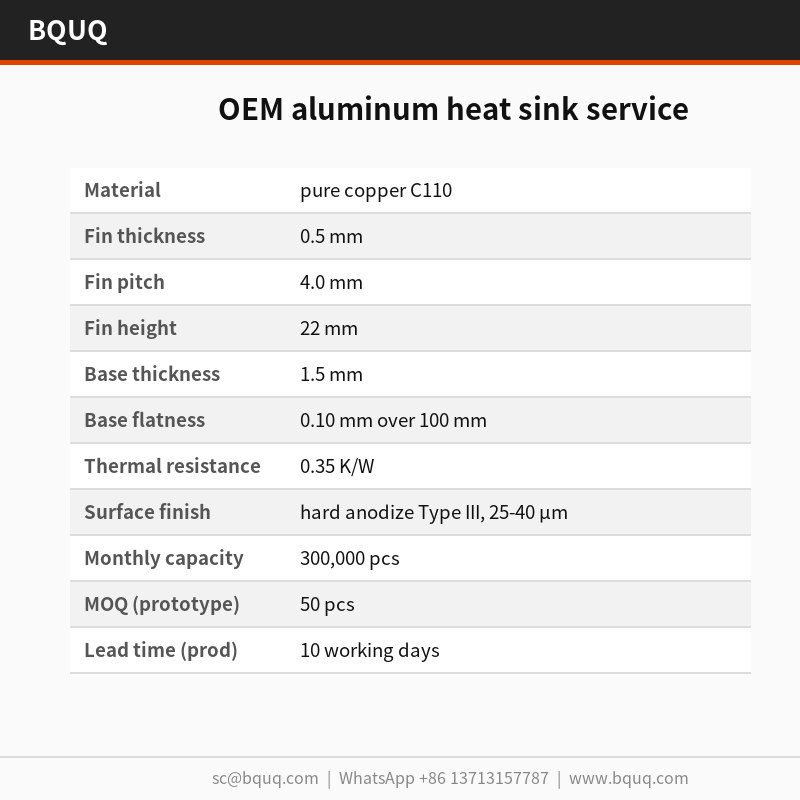
Parameter
Wert / Bereich
Material
Reinkupfer C110
Lamellendicke
0,5 mm
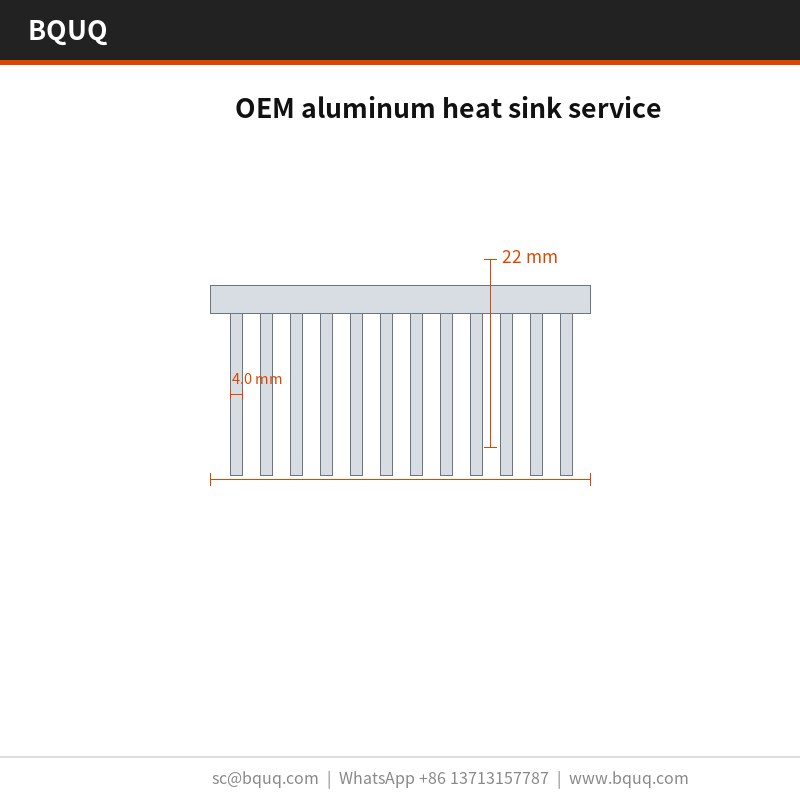
Lamellenteilung
4,0 mm
Lamellenhöhe
22 mm
Bodendicke
1,5 mm
Bodenebenheit
0,10 mm über 100 mm
Wärmewiderstand
0,35 K/W
Thermische Prüfbedingung
ΔT = 60 K, natürliche Konvektion
Oberflächenfinish
Hartanodisierung Typ III, 25-40 µm
Größenbereich
120 x 80 x 50 mm
FAQ: Ihre Fragen vor der Bestellung
Wie hoch ist die Mindestbestellmenge für diesen OEM-Aluminium-Kühlkörper-Service?
Die MOQ beträgt 50 Stück für einen Prototypenlauf und 5000 Stück für die Produktion. Unterhalb der Prototypenmenge dominiert die Werkzeugamortisation die Stückkosten, daher bieten wir stattdessen den Musterweg an: kostenloses Muster mit Zeichnung, 5-7 Tage.
Wie schneidet dies im Vergleich zu einem stranggepressten OEM-Aluminium-Kühlkörper-Service ab?
Das Strangpressen ist oberhalb von etwa 500.000 Stück pro Jahr günstiger und liefert ein glatteres Profil. Das Stanzen gewinnt darunter und überall dort, wo die Lamellenstärke unter 0,5 mm fällt, weil das Strangpressen 0,5 mm nicht konsistent halten kann. Bei Prototypen für Telekommunikation und Basisstationen entscheiden meist die Werkzeugkosten.
Testen Sie den Wärmewiderstand?
Wir testen bei ΔT = 60 K, natürliche Konvektion, und berichten 0,35 K/W. Das ist ein stationärer Wert, kein transienter: Für das Verhalten beim ersten Einschalten von Telekommunikation und Basisstationen benötigen Sie einen anderen Test, und wir können ihn auf Anfrage durchführen.
Wie hoch ist die Ebenheit auf der Montagefläche?
0,10 mm über 100 mm, gemessen auf einer Granit-Messplatte bei 25 °C. Das ist der Wert, der für Telekommunikation und Basisstationen zählt, weil das Wärmeleitpad einen gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe mehr benötigt, sagen Sie es uns, und wir können einen Schlichtvorgang hinzufügen.
Wie sind die Verpackungs- und Versandbedingungen?
Die Standardverpackung ist PE-Beutel + Exportkarton, 20 kg pro Karton. Wir quotieren CIF Rotterdam. Exportkartons sind mit Charge, Menge und Prüfstatus gekennzeichnet, und die vollständige Dokumentation einschließlich des Prüfberichts reist mit der Ware.
Wie wir fertigen und versenden
Direktbezug aus Dongguan: Coil-Material, Umformen, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass 0,10 mm über 100 mm Ebenheit verifiziert werden, bevor das Teil verpackt wird.
Unsere Erfahrung mit Telekommunikation und Basisstationen reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard-Hartanodisierung Typ III, 25-40 µm und ±0,15 mm konservativ statt optimistisch sind.
Das Qualitätspersonal sitzt neben der Presse, nicht in einem separaten Raum. Abweichungen bei 4,0 mm oder 0,10 mm über 100 mm stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
±0,03 mm Lamellenteilung; 0,10 mm über 100 mm Ebenheit
Lieferzeit
12-s-Zyklus; Linie mit 300.000 Stück
MOQ
Serie mit 300.000 Stück
Kapazität
250-T-Presse; Lamellenstärken von 0,5 mm bis 0,5 mm
Auswahl / Vergleich
Option
Am besten für
Kompromiss
Gestanztes Lamellenprofil
Reproduzierbares Lamellenprofil von 0,5 mm
Strangpressen kann das Lamellenprofil von 0,5 mm nicht halten
Hartlötverbindungsdesign
Getrennter Boden und Lamellen
Verbindung kann versagen; gestanzter Boden und Lamellen sind ein Stück
Strangpressprozess
Einfache Profile
Kann ±0,03 mm Teilung über 300.000 Stück nicht halten
Hartanodisierung Typ III
Oberflächenverschleißfestigkeit
Fügt 25-40 µm Dicke hinzu
Reinkupfer C110
Leicht ab 280 g
Höhere Materialkosten als Aluminium
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
250-T-Hub formt das ganze Teil in 12 s
±0,03 mm Werkzeuglauf
Lamellenumformung
Werkzeug formt jede Lamelle in einem Hub
Teilung innerhalb ±0,03 mm über 300.000 Stück
Ebenheit
Direkt aus dem Werkzeug gehalten
0,10 mm über 100 mm auf der Montagefläche
Thermische Leistung
Bestätigt durch optischen Komparator 0,002 mm
0,35 K/W bei ΔT = 60 K
Oberflächenfinish
Hartanodisierung Typ III
25-40 µm verfügbar
Häufig gestellte Fragen
Wie ist die thermische Leistung dieses OEM-Aluminium-Kühlkörper-Service?
Die thermische Leistung beträgt 0,35 K/W bei ΔT = 60 K, bestätigt durch optischen Komparator 0,002 mm. Die Umschließung von 120 x 80 x 50 mm mit 22 mm hohen Lamellen bei 4,0 mm Teilung stützt diese Bewertung, und Hartanodisierung Typ III, 25-40 µm, ist verfügbar.
Es wird Reinkupfer C110 verwendet, das das Teil je nach Umschließung ab 280 g leicht hält, ohne die Lamellendichte zu opfern. Dies ist dort wichtig, wo die Länge des Luftströmungswegs bereits festgelegt ist. Boden und Lamellen werden als ein Stück gepresst, sodass es keine Hartlötverbindung gibt, die versagen kann.
Welche Toleranzen können Sie bei Lamellenteilung und Ebenheit halten?
Das Stanzen hält die Lamellenteilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm. Die Ebenheit auf der Montagefläche beträgt 0,10 mm über 100 mm, direkt aus dem Werkzeug gehalten. Das Werkzeug läuft mit ±0,03 mm, und der 12-s-Zyklus speist eine Linie mit 300.000 Stück.
Wie schneidet das Stanzen im Vergleich zum Strangpressen für diesen Kühlkörper ab?
Das Stanzen liefert ein reproduzierbares Lamellenprofil von 0,5 mm, das das Strangpressen nicht halten kann. Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm bleibt. Da Boden und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann.
Wie hoch sind die Produktionskapazität und die Zykluszeit?
Ein einzelner Hub mit 250 T formt den gesamten OEM-Aluminium-Kühlkörper-Service, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Der 12-s-Zyklus speist eine Linie mit 300.000 Stück. Ein Lieferant deckt nun Lamellenstärken von 0,5 mm bis 0,5 mm aus derselben 250-T-Pressenfamilie ab.
Welche Oberflächenfinishes sind verfügbar?
Hartanodisierung Typ III, 25-40 µm, ist verfügbar. Dieses Finish stützt die thermische Leistung von 0,35 K/W bei ΔT = 60 K. Das Teil von 120 x 80 x 50 mm mit 22 mm hohen Lamellen bei 4,0 mm Teilung kann nach dieser Spezifikation veredelt werden.
Kann ich die Lamellenstärke ändern, ohne den Lieferanten zu wechseln?
Ja. Ein Lieferant deckt nun Lamellenstärken von 0,5 mm bis 0,5 mm aus derselben 250-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten bedeutet. Das Werkzeug läuft mit ±0,03 mm, und der 12-s-Zyklus speist eine Linie mit 300.000 Stück.